
Vues : 0 Auteur : Éditeur du site Heure de publication : 2026-10-01 Origine : Site


L'investissement dans des équipements de fabrication industrielle dicte la rentabilité à long terme d'une installation. Choisissez la mauvaise configuration et vous serez confronté à un cauchemar de goulots d'étranglement de production, de factures d'électricité qui montent en flèche et d'une qualité de bouteille incohérente. Cette cascade d’échecs ruine rapidement la réputation de la marque.
À l’heure actuelle, le secteur de l’emballage connaît un changement massif. La demande mondiale d’eau en bouteille augmente, mais les marges bénéficiaires diminuent en raison de la fluctuation des prix de la résine et des exigences environnementales strictes. Les acheteurs s’éloignent activement des anciens systèmes énergivores vers des lignes de fabrication intelligentes et hautement intégrées. Aujourd’hui, pour prospérer, il faut déployer des machines rapides, précises et incroyablement économes en énergie.
L’évaluation d’un système de moulage par injection, étirage-soufflage est une décision stratégique décisive pour les équipes d’approvisionnement. La bonne technologie garantit un retour sur investissement maximal, réduit les temps d’arrêt imprévus et garantit une qualité structurelle irréprochable. Ce guide détaille les spécifications techniques exactes, les coûts cachés et les mesures du fournisseur que vous devez examiner avant de signer ce contrat d'achat.
Efficacité en une étape : un processus continu en une seule étape combine le moulage par injection et par soufflage. Cela garantit des récipients à eau sans défauts et très précis.
Production et empreinte : les ingénieurs d'approvisionnement doivent équilibrer la capacité de production ciblée avec les dimensions physiques de l'équipement. Cela optimise l’espace au sol coûteux de l’usine.
La consommation d’énergie est importante : l’évaluation de l’efficacité énergétique n’est pas négociable. L'intégration de la technologie des servomoteurs est vitale puisque l'électricité constitue une part massive du coût total de possession.
Flexibilité des matériaux : l'équipement doit gérer divers types de résine, différentes tailles de col et différents volumes de bouteilles pour éviter de futures mises à niveau coûteuses.
Le support des fournisseurs est crucial : un service après-vente réactif, une solide formation des opérateurs et une disponibilité mondiale des pièces de rechange ont autant de poids que la dépense d'investissement initiale.
Pour prendre une décision d’achat solide, nous devons d’abord examiner les différences mécaniques sous le capot. UN La machine de moulage par soufflage en une étape fonctionne selon un principe unifié. Il fait fondre la résine plastique brute, l’injecte dans un moule de préforme, conditionne la température, l’étire et la souffle pour lui donner la forme finale. Tout cela se produit dans un cycle unique et ininterrompu.
D’un point de vue technique, cela vous offre d’énormes avantages en matière de contrôle qualité. Imaginez un atelier de production où les préformes chaudes sont acheminées directement vers la station de soufflage sans jamais quitter le système de manutention interne. Ils ne sont jamais éjectés dans des bacs de stockage en vrac. Ils ne dégringolent jamais les convoyeurs. Cette manipulation sans frottement élimine les micro-abrasions. Vous obtenez une clarté visuelle semblable à celle du verre. De plus, les dimensions du col restent parfaitement verrouillées. Cela garantit une étanchéité parfaite pendant le processus de bouchage en aval.
En revanche, les systèmes traditionnels à deux étages nécessitent des pièces de machinerie lourde complètement séparées. Une unité injecte les préformes, une autre les réchauffe et les souffle. Cette configuration décentralisée nécessite beaucoup plus d'espace au sol, des bandes transporteuses complexes et d'énormes silos de stockage de préformes.
Les installations en deux étapes ont leur place dans la production de matières premières à très haut volume. Cependant, la technologie ISBM est la référence en matière de fabrication de bouteilles d’eau haut de gamme. La consolidation du flux de travail réduit considérablement le risque de poussière ou de contamination bactérienne entre les phases. Pour les acheteurs qui privilégient une esthétique impeccable et des normes d’hygiène rigoureuses, le processus en une étape offre une supériorité opérationnelle mesurable.
Comparaison des fonctionnalités |
ISBM en une étape |
Processus en deux étapes |
|---|---|---|
Empreinte |
Très compact, unifie toutes les étapes dans un seul cadre. |
Nécessite un espace considérable pour deux machines et convoyeurs. |
Qualité de la bouteille |
Sans imperfections, haute clarté, dimensions exactes du cou. |
Sujet aux rayures de surface pendant le stockage des préformes. |
Efficacité énergétique |
Utilise la chaleur résiduelle de l’injection pour le soufflage. |
Nécessite de réchauffer les préformes froides à partir de zéro. |
Risque de contamination |
Proche de zéro. Les préformes ne quittent jamais l’environnement stérile de la machine. |
Risque élevé pendant le transport des préformes et le stockage en vrac. |
Ne vous fiez pas à une brochure mettant en avant les vitesses maximales théoriques. Le véritable rendement opérationnel est égal au nombre d’empreintes de moule multiplié par le temps de cycle de séchage de la machine. Par exemple, les modèles hautes performances disponibles sur le marché peuvent gérer des volumes de bouteilles allant de 15 ml à 1 000 ml, avec des temps de cycle optimisés pour des poids de conteneurs spécifiques. Vous devez examiner rigoureusement ces mesures de base pour déterminer des rendements quotidiens réalistes.
Les équipes d'approvisionnement doivent faire correspondre la capacité stable de la machine à la demande réelle du marché. Complétez votre calcul avec une marge de 20 % pour la croissance de votre entreprise. L’achat d’une machine massive à cavité élevée pour une production de taille moyenne bloque le capital et conduit à une sous-utilisation. À l’inverse, une sous-spécification garantit des défaillances de la chaîne d’approvisionnement pendant les hautes saisons estivales des boissons.
Exécuter un La machine de fabrication de bouteilles d'eau à sa limite mécanique absolue est une terrible stratégie financière. Pousser l’équipement au-delà des paramètres stables compromet la répartition de l’épaisseur des parois. Vous obtenez des points faibles, une mauvaise résistance à la charge supérieure et un plastique trouble. Recherchez des machines offrant des poids d’injection précis et des forces de serrage fiables. Une force de serrage comprise entre 400 et 500 kN pour les applications de bouteilles d'eau de taille moyenne garantit un fonctionnement zéro défaut.
Au lieu de rechercher la vitesse de pointe la plus élevée, demandez des données détaillées sur les vitesses de course stables optimales. La comparaison des taux de rebut aux vitesses de fonctionnement quotidiennes recommandées fournit une image beaucoup plus précise de la véritable efficacité de la production. Une machine fonctionnant légèrement plus lentement mais produisant un taux de défaut proche de zéro est bien plus rentable qu’une machine rapide générant des bacs remplis de déchets plastiques.
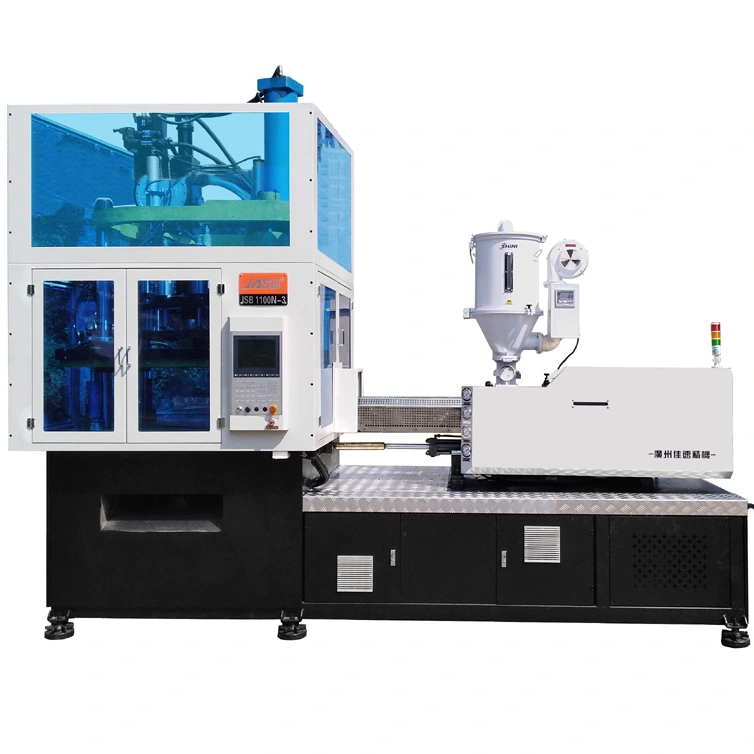
Le paysage manufacturier actuel est fortement influencé par les objectifs de développement durable des entreprises et par la volatilité des marchés de l’énergie. Les acheteurs effectuent désormais des audits énergétiques complets avant d’acheter. Les machines qui consomment de l’énergie sont obsolètes. L'électricité est une dépense inépuisable. Lors de l'évaluation d'un La machine ISBM pour bouteilles PET exige une répartition granulaire de la consommation électrique entre les réseaux de chauffage, les extrudeuses et les unités de serrage hydrauliques.
La mesure de référence est le kilowattheure requis par kilogramme de PET traité. Obliger les fabricants à fournir cette métrique spécifique élimine les peluches marketing. Il permet aux ingénieurs en achats de modéliser avec précision les coûts des services publics à long terme dans des conditions équitables.
L’ingénierie moderne a presque éradiqué le gaspillage d’énergie. Les machines de pointe utilisent des systèmes hydrauliques servo-entraînés avancés. Les anciennes pompes à cylindrée variable fonctionnent en continu et extraient de l'énergie. Les servomoteurs agissent à la demande. Ils consomment de l'énergie uniquement pendant le mouvement mécanique actif et ralentissent pendant les phases de refroidissement. Cela réduit considérablement le gaspillage d’électricité.
De plus, les commandes de chauffage en boucle fermée utilisent des capteurs thermiques pour optimiser les températures des préformes en temps réel. Assurer une répartition parfaitement homogène de la chaleur permet d'économiser de l'énergie et de minimiser les taux de rebuts causés par un soufflage irrégulier ou une dégradation du plastique.
Le polyéthylène téréphtalate reste le champion du conditionnement de l'eau en raison de sa clarté et de sa résistance à la traction. Cependant, les tendances de consommation s’orientent de manière agressive vers les matériaux recyclés et l’allègement. Votre équipement doit gérer des résines alternatives sans une révision complète.
Évaluer la capacité de la machine à traiter le PET recyclé. Ce matériau exige des profils de température distincts et des vis d'extrudeuse très robustes en raison de sa viscosité variable. Être à l’épreuve du temps signifie garantir que votre système peut également passer au polypropylène ou à des résines durables comme le Tritan si les réglementations environnementales évoluent.
L’agilité manufacturière constitue un énorme avantage concurrentiel. Évaluez les dimensions minimales et maximales du moule auxquelles le châssis peut s'adapter. Une plate-forme flexible permet de passer en douceur des bouteilles d'avion en portion individuelle de 250 ml aux carafes de restaurant haut de gamme de 1 litre.
Examinez attentivement le temps estimé et la main d’œuvre requise pour les changements de moule. Les machines conçues avec des systèmes d'outillage à changement rapide permettent à un seul opérateur de changer rapidement de moule. Cela minimise les temps d’arrêt de la production et améliore directement l’efficacité globale de l’équipement.
L’immobilier industriel est incroyablement cher. L’un des avantages financiers incontestables d’une configuration ISBM intégrée est son encombrement réduit. La combinaison de l'injection, du conditionnement et du soufflage dans un cadre unifié permet de récupérer jusqu'à 40 % de la surface au sol dévorée par les installations décentralisées.
Cette efficacité spatiale permet aux directeurs d’usine d’installer plusieurs lignes sur la même superficie. Vous augmentez la capacité de production sans déclencher de coûts massifs d’expansion des installations.
Aucune machine de moulage ne fonctionne sous vide. Vous devez tenir compte des équipements auxiliaires. Les refroidisseurs d'eau industriels, les compresseurs d'air à haute pression, les déshumidificateurs à résine et les chargeurs sous vide automatisés prennent tous de la place.
Plus précisément, évaluez la manière dont le convoyeur de sortie de la machine établit une liaison avec l'automatisation en aval. L'architecture de contrôle doit communiquer parfaitement avec les stations automatisées de remplissage, de bouchage et d'étiquetage pour éviter les goulots d'étranglement en fin de ligne.
La complexité du logiciel dicte l’efficacité de l’opérateur. Comparez étroitement les interfaces utilisateur. L’interface homme-machine doit comporter des écrans tactiles réactifs haute résolution et prendre en charge plusieurs langues pour une main-d’œuvre diversifiée en usine.
Le stockage des recettes est une fonctionnalité essentielle. Lors du changement de moule, le rappel des paramètres de température, de pression et de synchronisation enregistrés dans la mémoire accélère les changements. Cette automatisation élimine les incertitudes liées à la saisie manuelle et minimise les erreurs humaines.
Les diagnostics intelligents réduisent le recours à des techniciens spécialisés coûteux. Donnez la priorité aux équipements grâce à la surveillance des processus en temps réel et à la détection automatique des défauts.
De plus, des systèmes avancés utilisant des capteurs de l'Internet des objets alertent les équipes de maintenance en cas de chutes de pression mineures bien avant qu'elles n'abîment un lot entier de bouteilles. Le dépannage à distance permet aux ingénieurs des fabricants de se connecter dans le monde entier pour diagnostiquer les pannes logicielles en quelques minutes plutôt que d'attendre des jours pour un vol technique.
La durée de vie des équipements dépend des tolérances métallurgiques et techniques. Regardez au-delà de l’extérieur brillant. Examinez la conception de l'unité de serrage, la résistance à la traction de la barre de liaison et la résistance à l'usure des vis de l'extrudeuse.
Les zones à fortes contraintes nécessitent une construction robuste et sur-conçue pour éviter une fatigue mécanique prématurée. Les systèmes de lubrification automatisés et centralisés ne sont pas négociables pour les machines exécutant des millions de cycles. Des revêtements spécialisés sur la vis de l'extrudeuse indiquent une machine conçue pour un usage industriel intensif.
Une machine est aussi fiable que son fabricant. Interrogez rigoureusement les conditions de garantie, la densité du réseau de service mondial et les délais d’exécution garantis pour les pièces de rechange.
Le coût caché des temps d’arrêt est brutal. L'achat d'une machine moins chère auprès d'un fournisseur bénéficiant d'un support médiocre entraîne des pertes massives lorsque vous attendez des semaines pour une vanne propriétaire. Le partenariat avec des fournisseurs offrant un service après-vente éprouvé et rapide constitue une stratégie fondamentale d’atténuation des risques.
Les achats des entreprises vont bien au-delà du prix affiché. Les dépenses en capital à elles seules dressent un tableau financier incomplet et dangereux. Un cadre robuste de coût total de possession comprend le prix d'achat initial, le transport, l'installation, les coûts énergétiques annuels, les pièces d'usure et la main d'œuvre de l'opérateur, moins les économies liées à la réduction des rebuts.
L’application de cette formule révèle généralement que les machines haut de gamme offrent de bien meilleurs rendements financiers sur un cycle de vie standard de 10 ans. Leur efficacité énergétique supérieure et leur gaspillage de matériaux minime compensent facilement les coûts initiaux plus élevés.
Comprendre les coûts de possession vous permet de tracer des délais précis de retour sur investissement. Croisez les volumes de production projetés, les prix de gros des bouteilles et les économies opérationnelles pour identifier exactement votre seuil de rentabilité mensuel. Investir dans des équipements de haute qualité accélère presque toujours le délai de retour en maximisant la disponibilité et en garantissant une qualité constante des produits.
La sélection de l’équipement ISBM optimal est un exercice d’équilibre aux enjeux élevés. Vous devez peser la capacité de production, l’efficacité énergétique, l’encombrement et la fiabilité mécanique à long terme. En comparant systématiquement les mesures de consommation d'énergie, la flexibilité des matériaux et l'étendue du support des fournisseurs, vous pouvez naviguer en toute confiance dans ce paysage d'approvisionnement complexe.
Ne vous fiez jamais uniquement aux brochures. Demandez des échantillons en direct, visitez les installations d'assemblage du fabricant et parlez directement aux clients existants pour vérifier les allégations de performances réelles avant de signer un contrat.
Si vous êtes prêt à mettre à niveau votre ligne de production avec une technologie de haute précision et économe en énergie, explorez les solutions avancées de JASU. Que vous ayez besoin d'un système compact en une seule étape pour les flacons cosmétiques haut de gamme ou d'une ligne robuste à cavité élevée pour les récipients d'eau à grand volume, JASU propose des équipements conçus pour un retour sur investissement maximal. Contactez notre équipe d'ingénierie commerciale dès aujourd'hui pour trouver la machine ISBM parfaite, adaptée à vos exigences de fabrication exactes.
Le principal avantage est qu’il crée la préforme et souffle la bouteille finale en un cycle continu. Cela élimine complètement le besoin de stockage intermédiaire des préformes. Il évite les rayures de surface causées par le frottement des préformes, assure un alignement parfait du col et permet d'économiser une quantité considérable d'espace au sol dans l'usine.
Avec le strict respect de l’entretien programmé, une lubrification automatisée régulière et le remplacement rapide des pièces d’usure standard, une machine industrielle de haute qualité fonctionne efficacement pendant 10 à 15 ans. La durée de vie peut encore s'étendre en fonction de l'environnement opérationnel et des soins de routine.
Oui. Bien qu'elle soit spécifiquement optimisée pour le conditionnement de l'eau, l'exécution d'un simple changement de moule permet à la même machine de produire exactement des récipients pour les jus, les cosmétiques, les produits pharmaceutiques et les huiles comestibles. Il vous suffit de vous assurer que le matériau de résine sélectionné et les spécifications du col correspondent aux paramètres de la machine.
Le processus en une étape utilise la chaleur thermique résiduelle de la phase d’injection initiale pour souffler la bouteille. Le conditionnement de la préforme nécessite nettement moins d’énergie. Combiné avec des servomoteurs modernes, cela rend le processus en une étape très économe en énergie par rapport aux alternatives en deux étapes qui doivent réchauffer les préformes froides à partir de zéro.
Les machines modernes disposent de systèmes d'outillage de changement de moule rapide et d'un stockage logiciel intuitif des recettes. Bien que cela nécessite des connaissances techniques et une formation spécifiques, un opérateur compétent peut généralement effectuer un changement complet de moule en quelques heures seulement. Cela minimise considérablement les temps d’arrêt de la production.
Le seuil de rentabilité varie généralement de 18 à 36 mois pour les fabricants à volume moyen à élevé. Ce calendrier dépend fortement de vos tarifs d'électricité locaux, des coûts de la résine et du prix élevé de vos bouteilles de haute clarté sur le marché. Les machines économes en énergie avec de faibles taux de rebut atteignent la rentabilité beaucoup plus rapidement.
Le système utilise des contrôles de température en boucle fermée très précis pour conditionner la préforme avant le soufflage. En chauffant des zones spécifiques de la préforme avec une précision exacte et en utilisant un mécanisme de tige d'étirement précisément synchronisé, le plastique se répartit uniformément dans la cavité du moule. Cela élimine les points faibles et maximise la résistance à la charge supérieure.
