
Vistas: 0 Autor: Editor del sitio Hora de publicación: 2026-10-05 Origen: Sitio


Los consumidores de hoy exigen envases transparentes e irrompibles que muestren el producto en su interior y al mismo tiempo garanticen una seguridad absoluta. En respuesta, el sector mundial del embalaje está experimentando un enorme cambio de paradigma. Los analistas de mercado notan una rápida transición desde el vidrio pesado tradicional hacia alternativas de polímeros livianos. Este cambio está impulsado en gran medida por los crecientes costos de logística del comercio electrónico y los estrictos mandatos de sostenibilidad corporativa. La reducción del peso del envío impacta directamente en el resultado final. En consecuencia, las alternativas al plástico se han vuelto muy atractivas. Sin embargo, fabricar frascos de boca ancha con roscas perfectas y a prueba de fugas ha sido históricamente un difícil desafío de ingeniería.
Si observamos el panorama manufacturero actual, la presión por estándares de economía circular está remodelando los requisitos de los equipos. Datos recientes de la industria destacan un aumento en la demanda de máquinas capaces de procesar altos porcentajes de materiales reciclados sin comprometer la claridad óptica. Además, a medida que aumentan las marcas de alimentos directo al consumidor, la necesidad de una integridad impecable del sello para evitar el deterioro durante el tránsito nunca ha sido más crítica. En esta intersección de sostenibilidad y logística robusta es exactamente donde la tecnología de moldeo moderna demuestra su valor.
Una moderna máquina de moldeo por inyección, estirado y soplado resuelve este cuello de botella de forma eficaz. Al integrar múltiples fases de producción en un solo espacio, se eliminan las inconsistencias de los métodos más antiguos. En esta guía completa, exploraremos cómo funciona esta tecnología desde cero. También profundizaremos en sus beneficios principales, exploraremos su innegable potencial de retorno de la inversión (ROI) y brindaremos información práctica para los administradores de instalaciones que actualicen sus líneas de producción.
Ingeniería de precisión: el proceso de una sola etapa garantiza acabados de cuello exactos, lo cual es fundamental para crear sellos a prueba de fugas en frascos y latas de boca ancha.
Costo y eficiencia energética: las máquinas modernas combinan inyección y soplado en una secuencia continua, lo que reduce drásticamente el consumo de energía y minimiza el espacio requerido en la fábrica.
Estética superior: la fase de estiramiento y soplado alinea las moléculas de polímero, lo que da como resultado una claridad similar al vidrio y una mayor resistencia física de los materiales de embalaje.
Alta versatilidad: un sistema confiable de boca ancha puede adaptarse perfectamente a diferentes formas y tamaños de contenedores, desde almacenamiento de alimentos a granel hasta recipientes para cosméticos de primera calidad.
Para comprender plenamente el impacto de esta tecnología, primero debemos observar la mecánica. Un equipo de fabricación especializado diseñado específicamente para producir contenedores de plástico huecos con grandes aberturas de cuello funciona de manera muy diferente a los sistemas heredados. A diferencia del moldeo por extrusión-soplado tradicional, que extruye un tubo de plástico continuo y a menudo desordenado, o los sistemas estándar de dos etapas que requieren que las preformas prefabricadas se enfríen y recalienten, la tecnología moderna opera en un proceso de un solo paso altamente eficiente.
Específicamente, este método integra tres funciones principales en un ciclo continuo en una sola máquina. Imagínese una bulliciosa fábrica donde los gránulos de resina en bruto se introducen en una tolva, se funden y se transforman instantáneamente en productos terminados sin siquiera salir del sistema de transferencia interno de la máquina.
Inyección: El ciclo comienza fundiendo la resina plástica e inyectándola en un molde de preforma de alta precisión. Esta etapa es crucial porque forma el cuello roscado del frasco con tolerancias exactas moldeadas por inyección, lo que garantiza que la tapa final encaje perfectamente.
Acondicionamiento y estiramiento: mientras conserva su energía térmica central de la fase de inyección, la preforma se transfiere sin problemas a la estación de soplado. En este caso, una varilla central mecánica estira longitudinalmente el plástico caliente. Al mismo tiempo, se introduce aire a alta presión para soplar el material hacia afuera contra las paredes de la cavidad, dando forma perfecta al cuerpo de boca ancha.
Expulsión: el recipiente recién formado se enfría brevemente dentro del molde antes de ser expulsado automáticamente. Debido a que el frasco es manipulado enteramente por pinzas automatizadas, sale completamente libre de rayones y listo para su paletización inmediata.
La producción de envases con tamaños de cuello superiores a 50 mm presenta obstáculos de fabricación únicos. Los sistemas de dos etapas a menudo tienen dificultades para calentar de manera uniforme preformas anchas en hornos infrarrojos, lo que genera espesores de pared inconsistentes y puntos débiles estructurales. En consecuencia, el método de una sola etapa se considera el estándar de oro para la producción de boca ancha. Utilizando una tecnología de última generación Máquina para fabricar tarros de PET , los operadores mantienen un control absoluto sobre el perfil de temperatura del plástico, lo que garantiza una distribución uniforme del material incluso en diámetros excepcionalmente grandes.
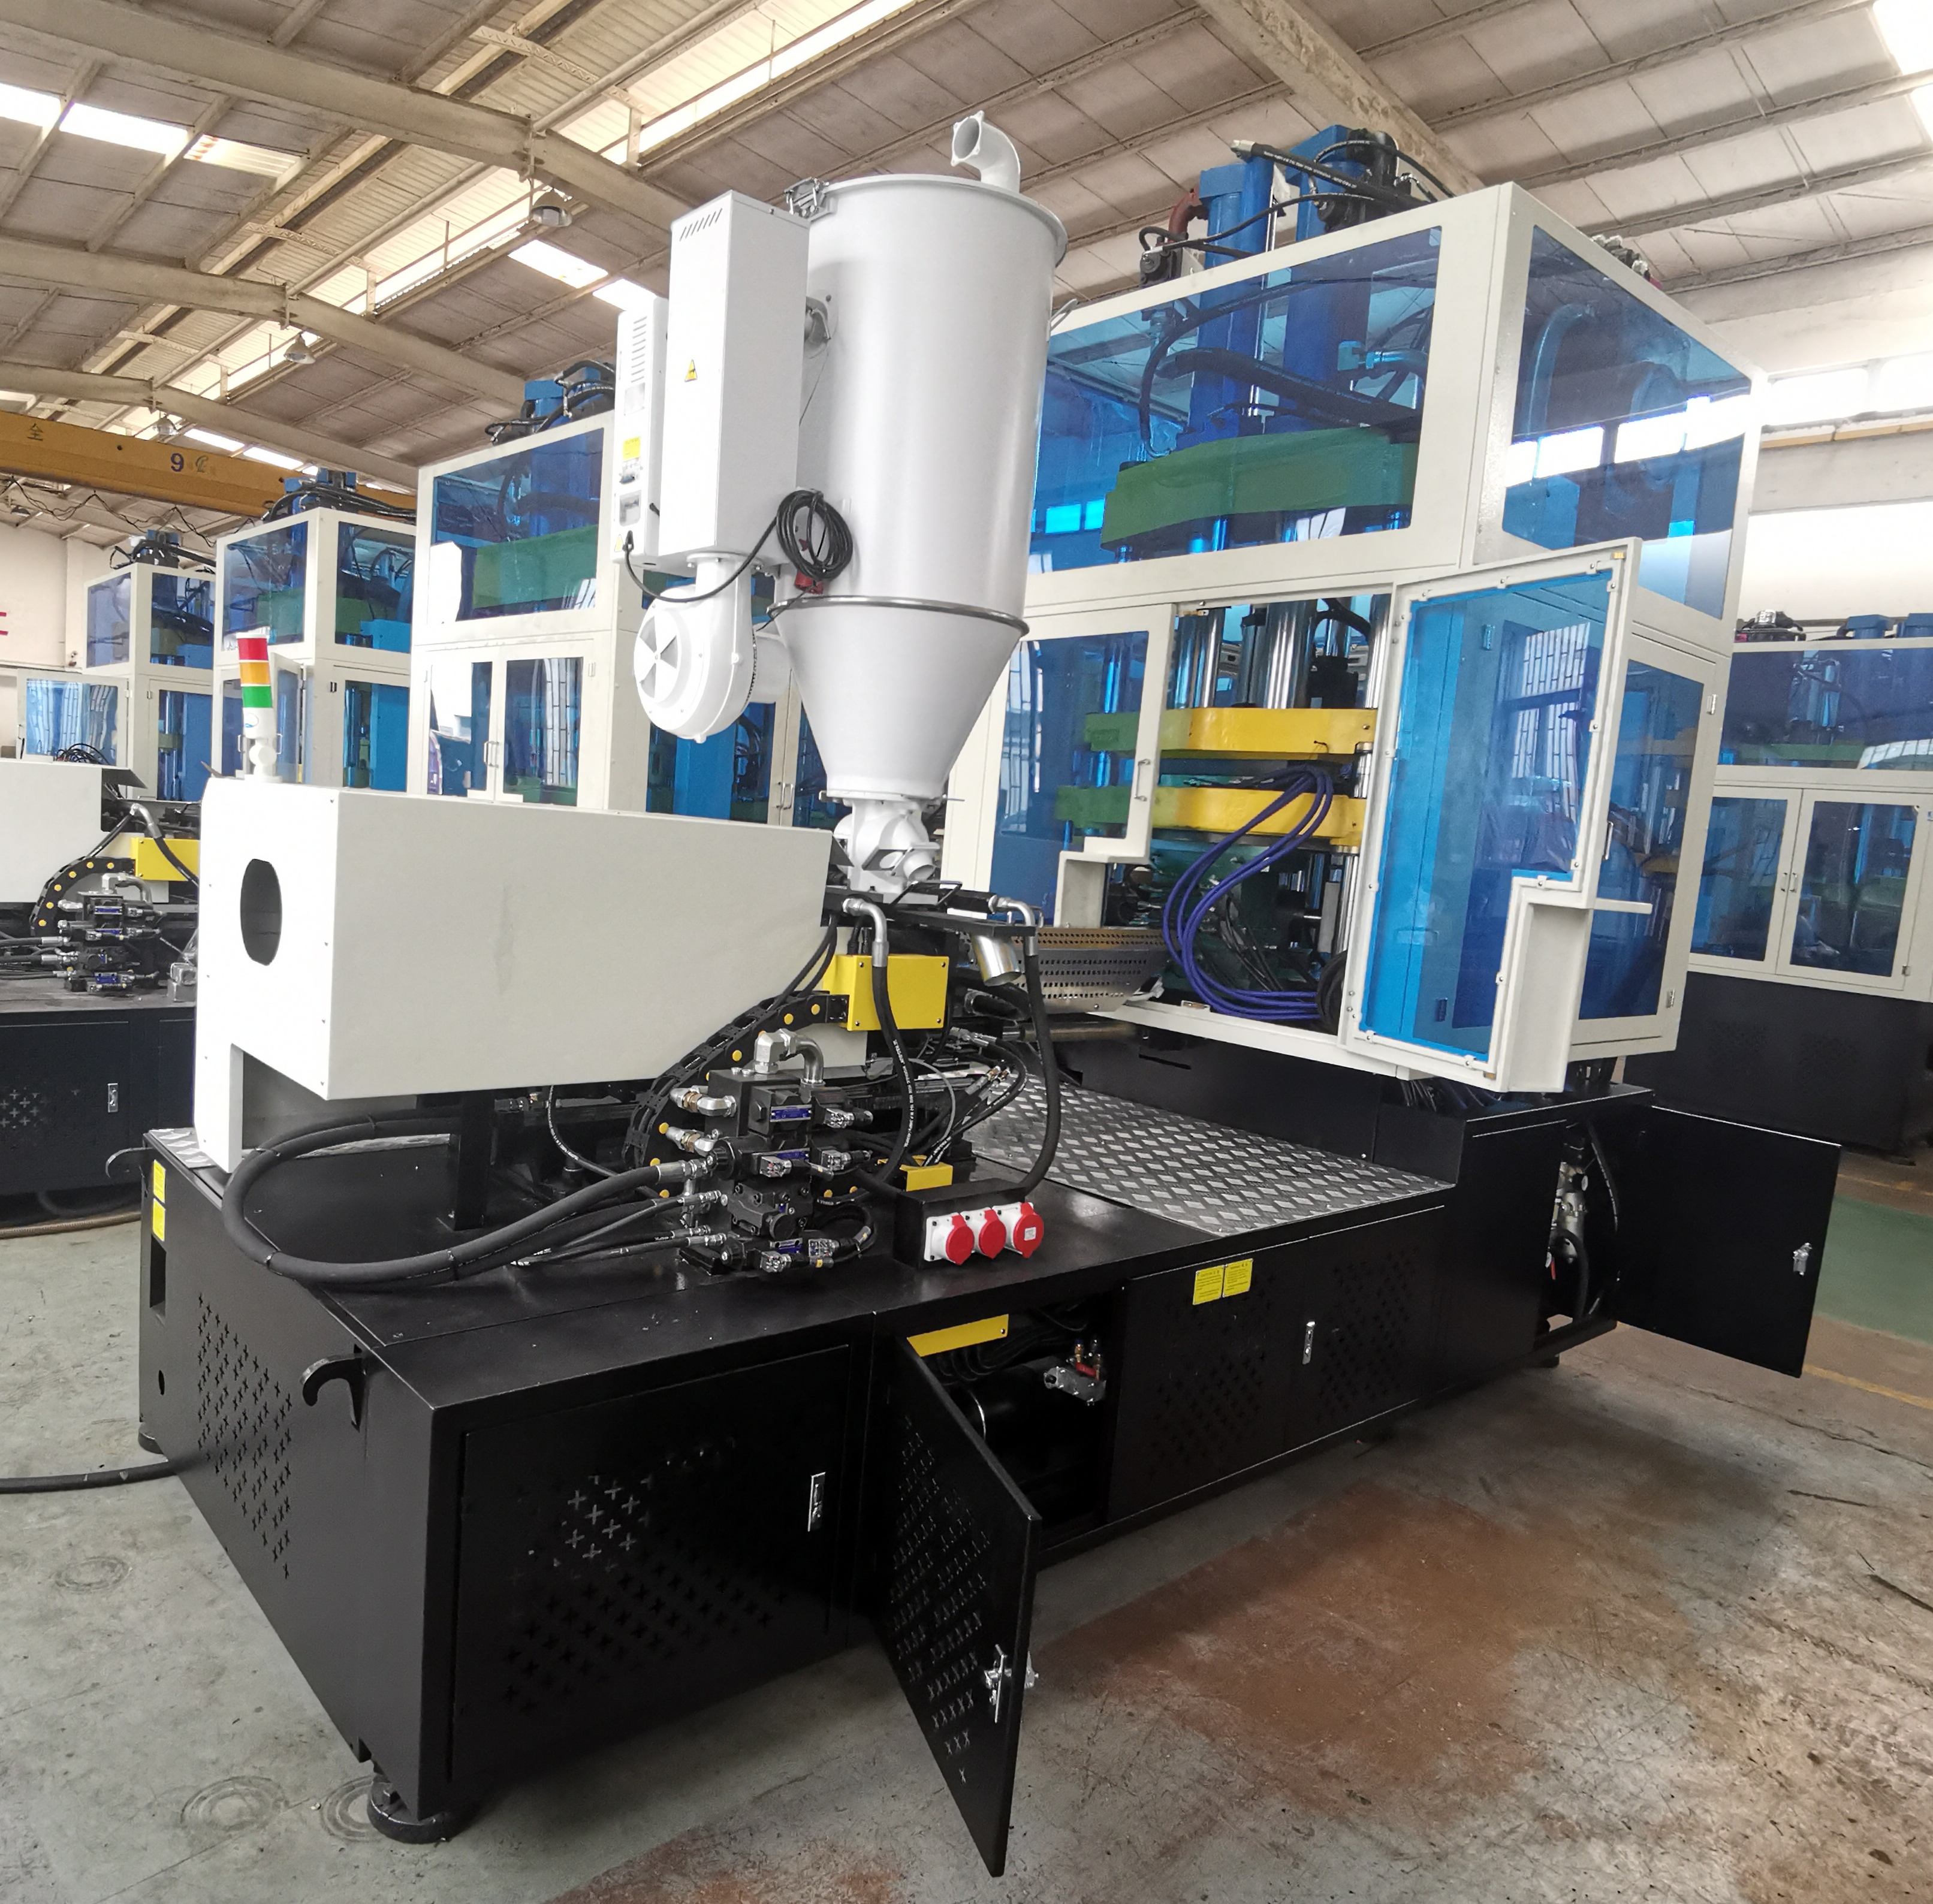
Invertir en equipos especializados para contenedores de boca ancha genera varias ventajas mensurables para los fabricantes de envases. Las instalaciones pueden abordar inmediatamente problemas comunes de control de calidad y al mismo tiempo elevar el atractivo del producto final en el mercado.
El componente más importante de cualquier frasco o lata es su sello. Imagine a un consumidor desenroscando la tapa de un frasco de mantequilla de maní de primera calidad; Ese sello suave y sin esfuerzo es el resultado directo del moldeo por inyección de precisión. Debido a que el cuello del recipiente se forma durante la fase inicial de inyección a alta presión, las roscas se moldean con absoluta precisión matemática. Esto elimina las marcas de pellizcos y las irregularidades comúnmente asociadas con los métodos de extrusión más antiguos. Para las marcas alimentarias y farmacéuticas, esta exactitud garantiza un ajuste perfecto con cierres de rosca o a presión, evitando la entrada de oxígeno y prolongando la vida útil del producto.
Más allá de los sellos funcionales, la preferencia de los consumidores se inclina en gran medida hacia envases que les permitan ver el producto real. Durante la fase de estiramiento-soplado, el material PET sufre una orientación biaxial. Esto significa que las cadenas de polímero se estiran tanto vertical como horizontalmente. Esta alineación molecular elimina por completo la turbiedad, otorgando a los frascos de plástico una claridad superior similar a la del vidrio que mejora significativamente el atractivo en los estantes de las tiendas minoristas.
Además, la misma orientación biaxial que mejora la claridad óptica altera fundamentalmente las propiedades mecánicas del plástico. El proceso de estiramiento aumenta exponencialmente la resistencia a la tracción, las propiedades de barrera y la resistencia al impacto de caídas del contenedor. Como resultado, los fabricantes pueden producir frascos irrompibles que son inherentemente más seguros para los consumidores y sustancialmente más baratos de transportar que las frágiles alternativas de vidrio.
Para los gerentes de planta e ingenieros de producción, la selección de equipos está determinada en última instancia por la eficiencia operativa. Integrando un alto rendimiento La máquina ISBM para contenedores de alimentos en sus instalaciones está diseñada para eliminar los cuellos de botella heredados y reducir los costos generales.
La fabricación tradicional en dos etapas requiere una máquina para inyectar las preformas y una máquina completamente separada para soplarlas en frascos. Este método obsoleto requiere un enorme espacio de almacén para el inventario de preformas, montacargas para transportarlas y el riesgo constante de que las preformas se rayen durante el tránsito. Una máquina de una sola etapa elimina estos pasos por completo. La resina cruda entra por un lado y los frascos impecables y terminados salen por el otro, lo que agiliza toda la cadena de suministro y reduce la dependencia del trabajo manual.
Recalentar preformas frías en un proceso de dos etapas requiere hornos infrarrojos que consumen mucha energía y consumen constantemente enormes cantidades de electricidad. Por el contrario, las máquinas modernas de una sola etapa evitan este requisito al utilizar el calor residual retenido de la fase de inyección inicial para facilitar la fase de soplado. Esta eficiencia térmica reduce drásticamente el consumo eléctrico general por unidad producida.
Los avances en la ingeniería de máquinas han reducido significativamente los tiempos de ciclo. Los equipos actuales cuentan con canales de enfriamiento optimizados dentro de los moldes y mecanismos de transferencia rápida. Cuando se combina con herramientas de múltiples cavidades, una sola máquina puede lograr una producción continua de gran volumen, produciendo miles de frascos sin defectos por hora con una mínima intervención humana.
Una ventaja principal de actualizar su planta de producción es la adaptabilidad. Con solo cambiar las herramientas del molde, los fabricantes pueden orientar la producción para atender sectores del mercado completamente diferentes. Invertir en un versátil Wide Mouth Jar Machine permite a los proveedores de envases diversificar su base de clientes sin problemas.
Sector industrial |
Aplicaciones comunes de productos |
Requisitos clave de embalaje |
|---|---|---|
Alimentos y bebidas |
Mantequilla de maní, miel, mayonesa, nueces mixtas, dulces, snacks secos |
Materiales de alta claridad que cumplen con la FDA, sello hermético para evitar la oxidación. |
Cosméticos y cuidado personal |
Cremas faciales, exfoliantes corporales, mascarillas para el cabello, sales de baño, lociones |
Estética premium similar al vidrio, superficie sin marcas, resistencia química. |
Productos farmacéuticos |
Botes de proteína en polvo, gomitas de vitaminas, frascos de pastillas a granel, nutracéuticos |
Tolerancias de rosca precisas para cierres a prueba de niños y barreras contra la humedad. |
Artículos del hogar |
Cápsulas de detergente, ferretería y artículos para manualidades. |
Alta resistencia al impacto, durabilidad, diseños apilables. |
Esta notable versatilidad garantiza que el equipo siga siendo operativo y altamente rentable en las diferentes demandas estacionales del mercado, protegiendo a los fabricantes de las caídas de nichos de mercado.
La compra de equipos industriales de moldeo por soplado es un gasto de capital importante. Para garantizar la confiabilidad a largo plazo y el éxito operativo, los compradores deben evaluar rigurosamente características técnicas específicas antes de firmar una orden de compra. Como ingeniero que evalúa la distribución del piso, esto es lo que debe priorizar.
La fuerza de sujeción requerida dicta el tamaño y la cantidad de cavidades que una máquina puede manejar. Los compradores deben calcular su volumen de producción anual objetivo para determinar el tamaño adecuado de la máquina. Si bien una máquina de mayor tonelaje puede soportar moldes con más cavidades, también requerirá una mayor inversión inicial y más espacio en la fábrica. Los modelos estándar suelen ofrecer fuerzas de sujeción optimizadas para de 2 a 6 cavidades para tarros grandes, equilibrando el espacio ocupado con la producción.
La fabricación moderna depende en gran medida de los datos y la automatización. Busque máquinas equipadas con pantallas táctiles de controlador lógico programable avanzado. Estos sistemas intuitivos ofrecen monitoreo en tiempo real de zonas de temperatura, presiones de inyección y tiempos de ciclo. La detección automatizada de fallos también es fundamental. Si un parámetro se sale de las especificaciones, la máquina debería alertar a los operadores inmediatamente, evitando la costosa producción de lotes defectuosos.
En instalaciones que producen frascos de varios tamaños, el tiempo de inactividad de la máquina se traduce en una pérdida directa de ingresos. Evalúe de cerca el diseño de las herramientas. Cuando un programa de producción exige cambiar de un pequeño recipiente para cosméticos a un frasco grande de mayonesa, una máquina diseñada para cambios rápidos de molde permite a los operadores completar el cambio en cuestión de horas en lugar de días. Busque placas de montaje estandarizadas y conexiones de línea de enfriamiento accesibles.
Las máquinas hidráulicas tradicionales son propensas a sufrir fugas de aceite y consumen energía continuamente incluso en ralentí. Los equipos modernos utilizan sistemas de accionamiento servohidráulicos o totalmente eléctricos. Los servomotores solo consumen energía cuando realmente se requiere movimiento, lo que genera hasta un 40 por ciento de ahorro de energía en comparación con los sistemas hidráulicos estándar. También proporcionan precisión y repetibilidad superiores durante las fases de inyección y estiramiento.
Desde un punto de vista financiero, evaluar esta adquisición implica mirar mucho más allá del precio inicial. Los tomadores de decisiones deben analizar el costo total de propiedad y el retorno de la inversión a largo plazo para comprender el verdadero valor del equipo.
Si bien las máquinas de una sola etapa a menudo representan una mayor inversión de capital inicial en comparación con las extrusión-soplado básicas, los ahorros operativos compensan rápidamente la diferencia de costos. La reducción de la mano de obra, la eliminación completa de los costes de almacenamiento de preformas y la importante caída del consumo de energía contribuyen a un rápido período de recuperación de la inversión. Muchas instalaciones obtienen un retorno total de la inversión entre 18 y 24 meses después de su funcionamiento a gran escala.
Debido a que el proceso de una sola etapa ofrece un control exacto sobre la distribución del material y el espesor de la pared, los fabricantes pueden participar activamente en el aligeramiento. Esta es la práctica altamente rentable de reducir la cantidad de resina plástica utilizada por frasco sin comprometer la integridad estructural de carga superior del contenedor. Reducir sólo dos o tres gramos de plástico del diseño de un contenedor se traduce en enormes ahorros financieros en costos de materia prima cuando se extrapola a millones de unidades al año.
Ser propietario de todo el proceso de producción internamente proporciona una ventaja estratégica en el mercado. Cuando un cliente solicita un nuevo diseño de frasco, las empresas con máquinas de una sola etapa pueden probar, crear prototipos y lanzar el nuevo empaque mucho más rápido que los competidores que se ven obligados a obtener preformas personalizadas de proveedores externos.
El éxito de su línea de producción depende en gran medida del proveedor de equipos que elija. En última instancia, una máquina sofisticada es tan buena como la red de ingeniería y soporte que la respalda.
Los frascos de boca ancha a menudo requieren geometrías complejas y personalizadas para destacar en los abarrotados estantes de las tiendas minoristas. Asóciese con un fabricante de máquinas que ofrezca sólidos servicios internos de diseño de moldes y pruebas de simulación de flujo. Un proveedor que comprende profundamente cómo interactúa su máquina con diseños de moldes específicos puede optimizar las herramientas para lograr tiempos de ciclo más rápidos y una distribución superior del material.
Operar esta maquinaria de manera eficiente requiere conocimientos especializados. Asegúrese de que el fabricante proporcione una instalación integral en el sitio, programas rigurosos de capacitación para operadores y soporte técnico global accesible. La capacidad de un técnico para solucionar rápidamente problemas mecánicos o de software es vital para mantener una alta efectividad general del equipo.
Incluso las máquinas más resistentes requieren un mantenimiento de rutina y la eventual sustitución de piezas de desgaste, como sellos, varillas centrales y bandas calefactoras. Antes de finalizar una compra, verifique que el fabricante mantenga una cadena de suministro sólida de repuestos. Los tiempos de espera prolongados para componentes propietarios pueden provocar tiempos de inactividad devastadores en la producción.
Actualizar su línea de producción con tecnología de una sola etapa es una decisión altamente estratégica que rinde dividendos. Este equipo garantiza un mejor control de calidad, reduce drásticamente los costos operativos y ofrece una eficiencia incomparable para sus instalaciones de embalaje.
En el mercado minorista altamente competitivo de hoy, la claridad óptica y la precisión del hilo son muy importantes tanto para los consumidores como para las marcas. Los frascos de plástico livianos e irrompibles brindan una clara ventaja logística y estética sobre los competidores que dependen de materiales o métodos de fabricación obsoletos. Al incorporar esta tecnología internamente, los proveedores de envases pueden preparar sus operaciones para el futuro, cumplir objetivos de sostenibilidad y escalar su rentabilidad rápidamente. Para instalaciones listas para dar este salto, explorar soluciones personalizadas de fabricantes probados en JASUI es el siguiente paso ideal para asegurar una ventaja competitiva.
La distinción fundamental reside en cómo se manipula inicialmente el material. El proceso de una sola etapa inyecta primero plástico fundido en un molde de acero de alta precisión para crear una preforma con un cuello exacto y completamente terminado. Luego, esta preforma se estira longitudinalmente y se sopla radialmente, lo que da como resultado una rigidez estructural excepcional, una claridad similar al vidrio y cero desechos de material en la base. Por el contrario, el moldeo por extrusión-soplado extruye un tubo hueco continuo de plástico fundido que luego se sujeta mediante un molde y se sopla. Este método más antiguo deja una marca distintiva de pellizco en la base y generalmente produce una menor precisión en el acabado del cuello, lo que lo hace menos adecuado para aplicaciones de boca ancha a prueba de fugas.
Sí. Si bien el tereftalato de polietileno sigue siendo el estándar de la industria debido a su excelente claridad óptica y propiedades de barrera superiores, los equipos modernos son muy versátiles. Dependiendo del perfil termodinámico de la máquina, estos sistemas se pueden adaptar para procesar resinas alternativas como polipropileno para aplicaciones de llenado de alimentos en caliente, o policarbonato y Tritan para contenedores reutilizables que requieren extrema resistencia al impacto y capacidades de esterilización.
La capacidad máxima del tamaño del cuello viene dictada por el tonelaje de sujeción de la máquina y el diseño específico del molde. Las máquinas estándar están diseñadas para adaptarse cómodamente a acabados de cuello que van desde 50 mm hasta 120 mm. Sin embargo, las máquinas especializadas de alto tonelaje pueden personalizarse para producir frascos con diámetros de cuello superiores a 150 mm, que normalmente se utilizan para el almacenamiento de alimentos secos a granel o envases industriales de gran tamaño.
Minimizar el tiempo de inactividad de las máquinas durante los cambios de producto es una métrica fundamental para la rentabilidad. Las máquinas contemporáneas están diseñadas utilizando principios de cambio rápido. Cuentan con placas de montaje estandarizadas y colectores centralizados de conexión rápida. Suponiendo que la instalación utilice un acabado de cuello de preforma estandarizado y solo cambie las cavidades del molde de soplado, un técnico capacitado puede ejecutar un cambio completo y seguro en 2 a 4 horas.
Absolutamente. A medida que los mandatos de sostenibilidad se endurecen a nivel mundial, las máquinas modernas están diseñadas con unidades plastificantes avanzadas capaces de manejar altos porcentajes de PET reciclado. La clave es mantener temperaturas de fusión estables y utilizar controles de inyección precisos para evitar la degradación de los polímeros reciclados, asegurando que los frascos finales mantengan su claridad e integridad estructural.
El mantenimiento de rutina se centra en preservar la precisión de los mecanismos de inyección y soplado. Las revisiones diarias generalmente implican inspeccionar los sistemas hidráulicos o de servomotor, garantizar que las líneas de agua de refrigeración estén libres de acumulación de sarro y verificar que las varillas centrales y los anillos del cuello estén limpios. Seguir el plan de mantenimiento programado proporcionado por el fabricante para reemplazar piezas de desgaste como sellos y bandas calefactoras garantizará décadas de servicio confiable.
