
Vues : 0 Auteur : Éditeur du site Heure de publication : 2026-10-05 Origine : Site


Les consommateurs exigent aujourd’hui un emballage clair et incassable qui met en valeur le produit qu’il contient tout en garantissant une sécurité absolue. En réponse, le secteur mondial de l’emballage connaît un changement de paradigme massif. Les analystes du marché notent une transition rapide du verre lourd traditionnel vers des alternatives polymères légères. Ce changement est largement dû à la montée en flèche des coûts logistiques du commerce électronique et aux exigences strictes des entreprises en matière de développement durable. La réduction du poids d’expédition a un impact direct sur les résultats financiers. Les alternatives au plastique sont donc devenues très attractives. Cependant, fabriquer des bocaux à large ouverture avec des filetages parfaits et étanches a toujours été un défi d'ingénierie de taille.
Dans le paysage manufacturier actuel, la pression en faveur de normes d’économie circulaire remodèle les exigences en matière d’équipement. Des données récentes de l'industrie mettent en évidence une augmentation de la demande de machines capables de traiter des pourcentages élevés de matériaux recyclés sans compromettre la clarté optique. De plus, à mesure que les marques de produits alimentaires destinés directement aux consommateurs se développent, la nécessité d'une intégrité parfaite des scellés pour éviter la détérioration pendant le transport n'a jamais été aussi critique. C’est précisément dans cette intersection de durabilité et de logistique robuste que la technologie de moulage moderne fait ses preuves.
Une machine de moulage par injection-étirage-soufflage moderne résout efficacement ce goulot d'étranglement. En intégrant plusieurs phases de production dans une seule empreinte, il élimine les incohérences des anciennes méthodes. Dans ce guide complet, nous explorerons comment cette technologie fonctionne de A à Z. Nous approfondirons également ses principaux avantages, explorerons son potentiel de retour sur investissement indéniable et fournirons des informations exploitables aux gestionnaires d’installations qui mettent à niveau leurs lignes de production.
Ingénierie de précision : le processus en une seule étape garantit des finitions exactes du col, ce qui est essentiel pour créer des joints étanches sur les bocaux et les canettes à large ouverture.
Coût et efficacité énergétique : les machines modernes combinent l’injection et le soufflage en une seule séquence continue, réduisant considérablement la consommation d’énergie et minimisant l’espace requis dans l’usine.
Esthétique supérieure : la phase d'étirement-soufflage aligne les molécules de polymère, ce qui donne une clarté semblable à celle du verre et une résistance physique améliorée pour les matériaux d'emballage.
Haute polyvalence : un système fiable à large ouverture peut s'adapter parfaitement à différentes formes et tailles de récipients, allant du stockage d'aliments en vrac aux pots cosmétiques haut de gamme.
Pour bien saisir l’impact de cette technologie, il faut d’abord s’intéresser à la mécanique. Un équipement de fabrication spécialisé conçu spécifiquement pour produire des récipients en plastique creux dotés de grandes ouvertures de col fonctionne très différemment des systèmes existants. Contrairement à l'extrusion-soufflage traditionnelle qui extrude un tube de plastique continu et souvent salissant, ou aux systèmes standard en deux étapes qui nécessitent le refroidissement et le réchauffage des préformes préfabriquées, la technologie moderne fonctionne selon un processus très efficace en une seule étape.
Plus précisément, cette méthode intègre trois fonctions principales en un seul cycle continu sur une seule machine. Imaginez une usine animée où les granulés de résine brute sont introduits dans une trémie, fondus et instantanément transformés en produits finis sans jamais quitter le système de transfert interne de la machine.
Injection : Le cycle commence par la fusion de la résine plastique et son injection dans un moule de préforme de haute précision. Cette étape est cruciale car elle forme le col fileté du pot avec des tolérances exactes de moulage par injection, garantissant ainsi un ajustement parfait du couvercle final.
Conditionnement et étirement : tout en conservant son énergie thermique centrale de la phase d'injection, la préforme est transférée de manière transparente vers la station de soufflage. Ici, une tige mécanique étire le plastique chaud longitudinalement. Simultanément, de l'air à haute pression est introduit pour souffler le matériau vers l'extérieur contre les parois de la cavité, façonnant ainsi parfaitement le corps à large ouverture.
Éjection : Le récipient nouvellement formé est brièvement refroidi dans le moule avant d'être automatiquement éjecté. Étant donné que le pot est entièrement manipulé par des pinces automatisées, il ressort totalement sans éraflure et prêt pour une palettisation immédiate.
La production de récipients dont la taille du col dépasse 50 mm présente des obstacles de fabrication uniques. Les systèmes à deux étages ont souvent du mal à chauffer uniformément de larges préformes dans les fours infrarouges, ce qui entraîne des épaisseurs de paroi incohérentes et des points faibles structurels. Par conséquent, la méthode en une seule étape est considérée comme la référence en matière de production à grande ouverture. En utilisant un outil de pointe Machine de fabrication de pots en PET , les opérateurs maintiennent un contrôle absolu sur le profil de température du plastique, garantissant une distribution uniforme du matériau même sur des diamètres exceptionnellement grands.
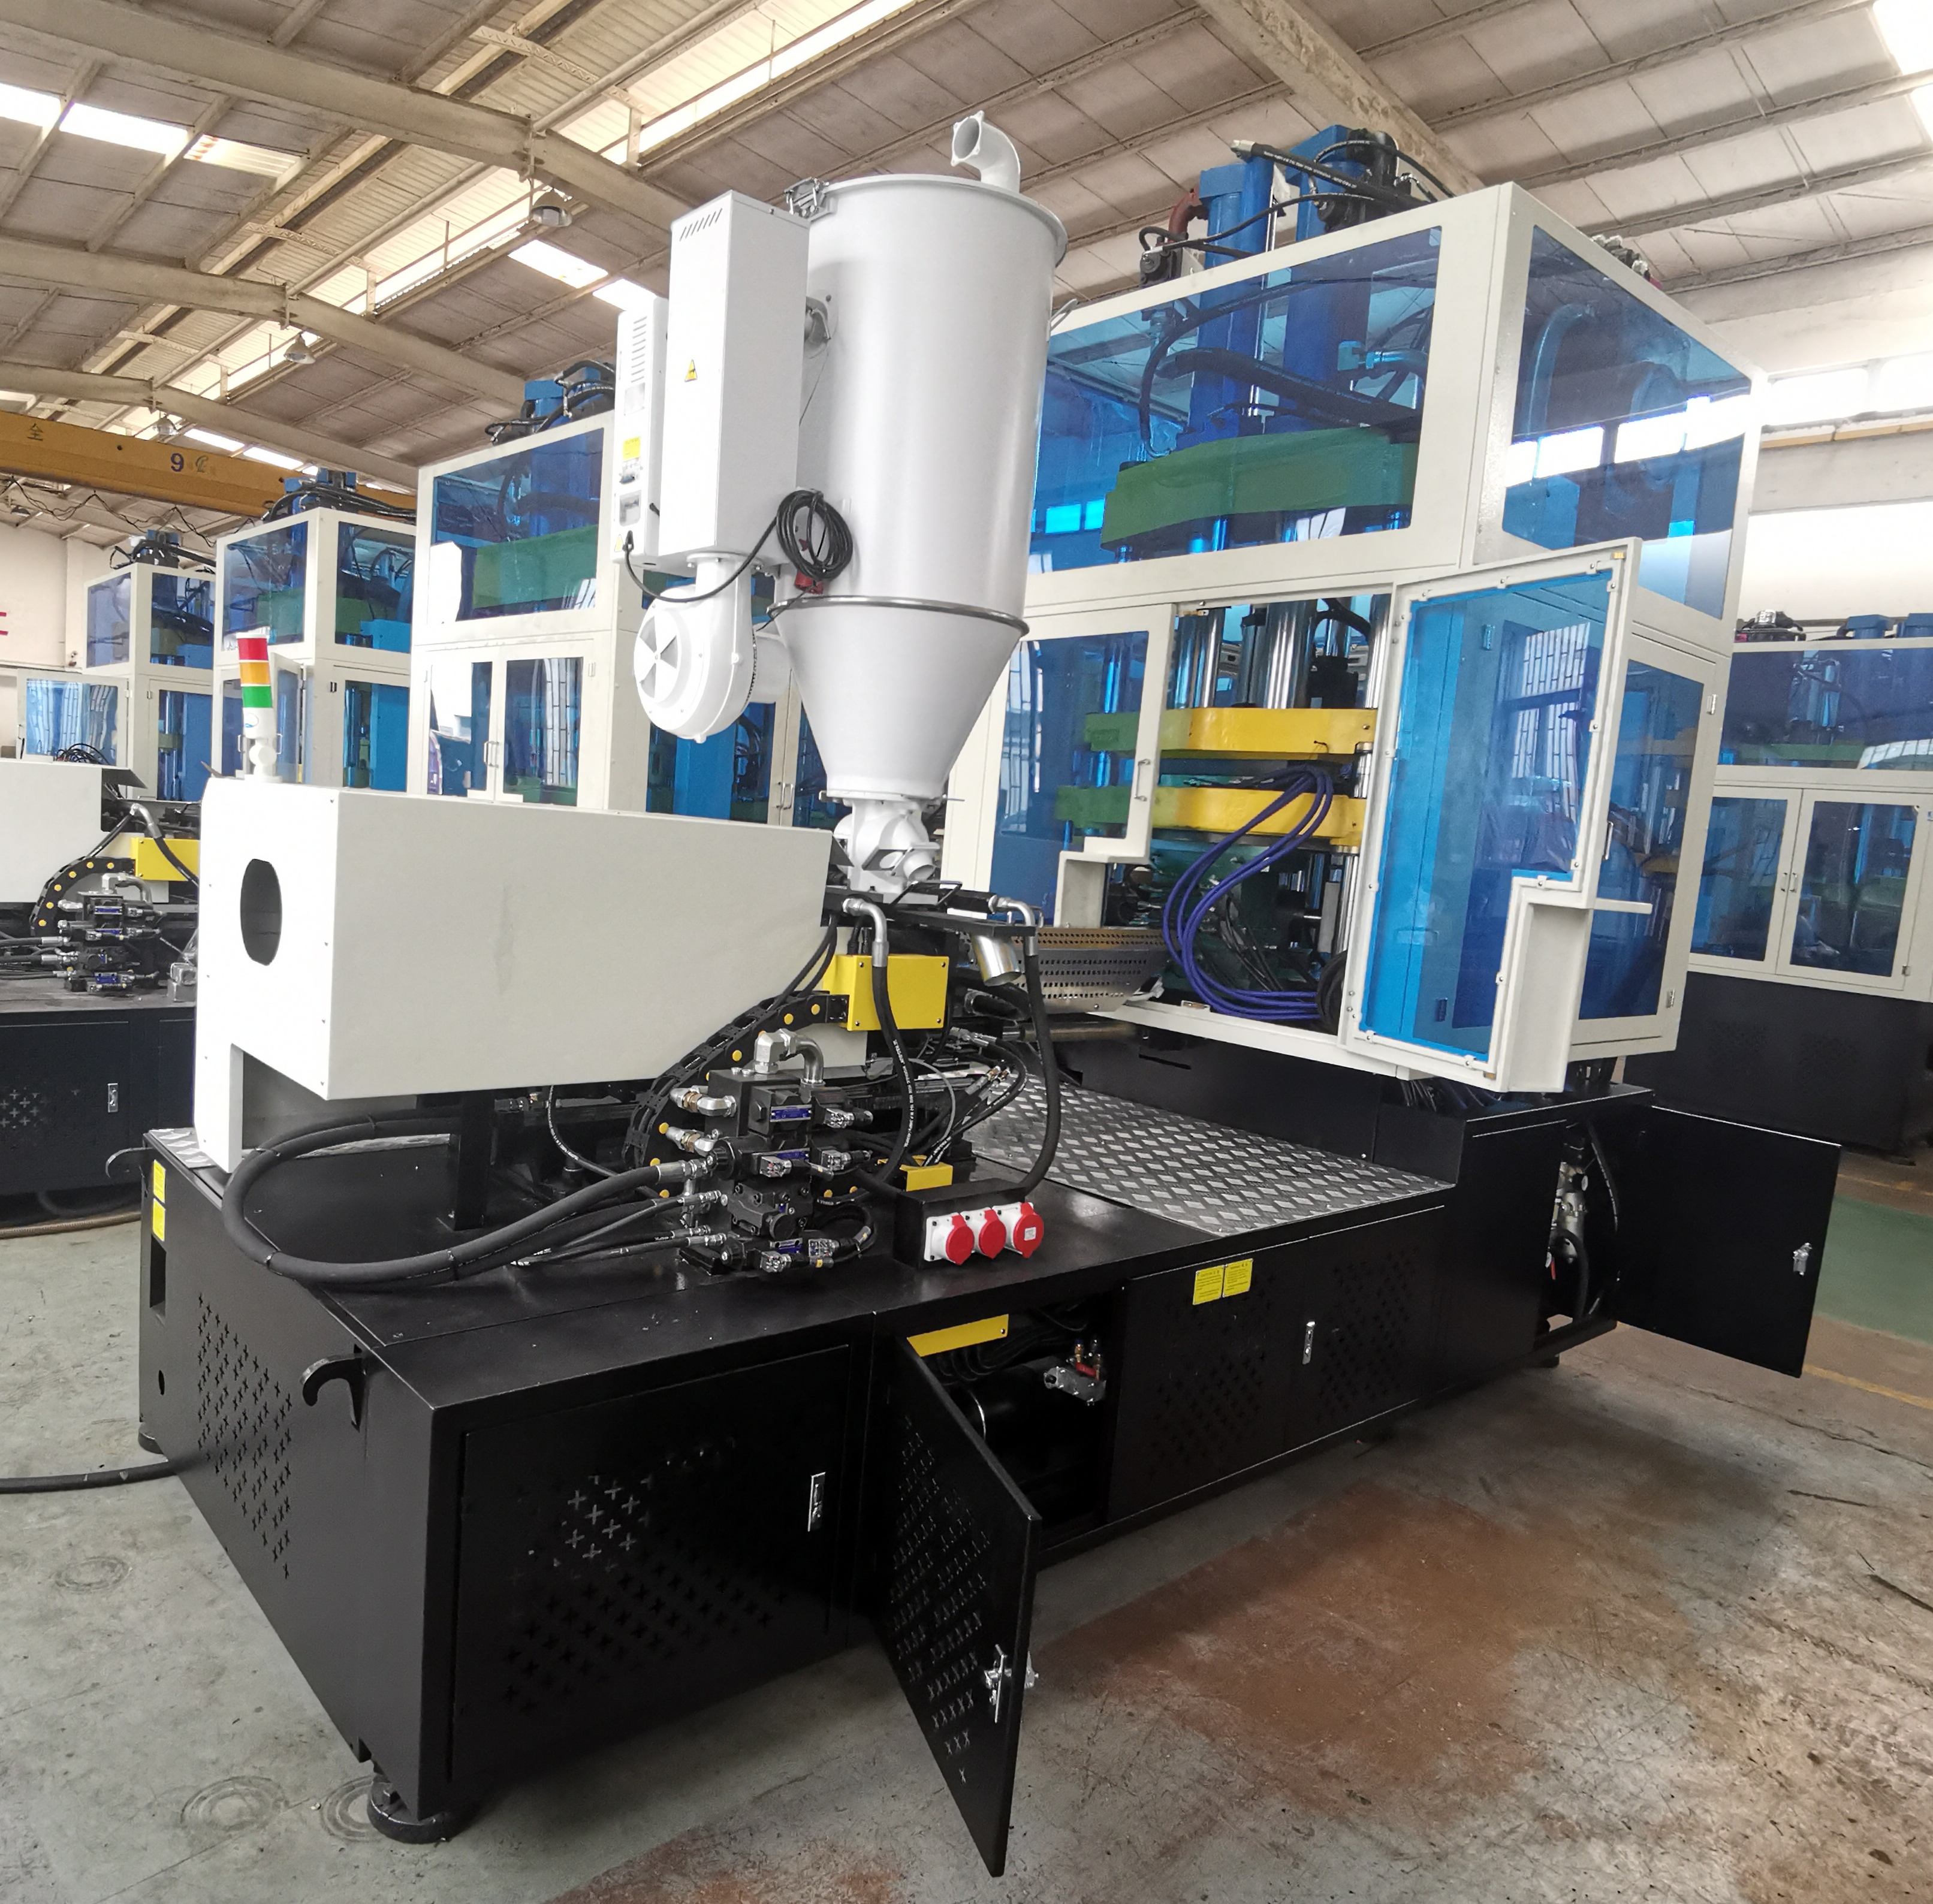
Investir dans des équipements spécialisés pour les conteneurs à large ouverture présente plusieurs avantages mesurables pour les fabricants d’emballages. Les installations peuvent immédiatement résoudre les problèmes courants de contrôle de qualité tout en augmentant l'attrait du produit final sur le marché.
L’élément le plus critique de tout pot ou canette est son joint. Imaginez un consommateur dévissant le couvercle d’un pot de beurre de cacahuète de première qualité ; ce joint lisse et sans effort est le résultat direct d’un moulage par injection de précision. Le col du récipient étant formé lors de la phase initiale d’injection à haute pression, les filetages sont moulés avec une précision mathématique absolue. Cela élimine les marques de pincement et les irrégularités généralement associées aux anciennes méthodes d’extrusion. Pour les marques alimentaires et pharmaceutiques, cette précision garantit un ajustement parfait avec des fermetures à visser ou à clipser, empêchant la pénétration d'oxygène et prolongeant la durée de conservation du produit.
Au-delà des scellés fonctionnels, la préférence des consommateurs se porte fortement vers un emballage qui leur permet de voir le produit lui-même. Durant la phase d'étirage-soufflage, le matériau PET subit une orientation biaxiale. Cela signifie que les chaînes polymères sont étirées verticalement et horizontalement. Cet alignement moléculaire élimine complètement le flou, conférant aux pots en plastique une clarté de qualité supérieure, semblable à celle du verre, qui améliore considérablement l'attrait des rayons de vente au détail.
De plus, la même orientation biaxiale qui améliore la clarté optique modifie fondamentalement les propriétés mécaniques du plastique. Le processus d'étirement augmente de façon exponentielle la résistance à la traction, les propriétés barrières et la résistance aux chutes et aux chocs du conteneur. En conséquence, les fabricants peuvent produire des bocaux incassables qui sont intrinsèquement plus sûrs pour les consommateurs et nettement moins chers à transporter que les alternatives en verre fragile.
Pour les directeurs d’usine et les ingénieurs de production, le choix des équipements dépend en fin de compte de l’efficacité opérationnelle. Intégrer une solution performante La machine ISBM pour conteneurs alimentaires installée dans votre installation est conçue pour éliminer les goulots d'étranglement existants et réduire les frais généraux.
La fabrication traditionnelle en deux étapes nécessite une machine pour injecter les préformes et une machine entièrement distincte pour les souffler dans des pots. Cette méthode obsolète nécessite un espace d'entrepôt considérable pour l'inventaire des préformes, des chariots élévateurs pour les transporter et le risque constant que les préformes soient rayées pendant le transport. Une machine à un seul étage élimine complètement ces étapes. La résine brute entre d’un côté et les pots finis vierges sortent de l’autre, rationalisant ainsi l’ensemble de la chaîne d’approvisionnement et réduisant le recours au travail manuel.
Le réchauffage de préformes froides au cours d'un processus en deux étapes nécessite des fours infrarouges énergivores qui consomment constamment d'énormes quantités d'électricité. En revanche, les machines modernes à un étage contournent cette exigence en utilisant la chaleur résiduelle retenue de la phase d'injection initiale pour faciliter la phase de soufflage. Cette efficacité thermique réduit considérablement la consommation électrique globale par unité produite.
Les progrès de l’ingénierie des machines ont considérablement réduit les temps de cycle. Les équipements actuels comportent des canaux de refroidissement optimisés à l'intérieur des moules et des mécanismes de transfert rapide. Lorsqu'elle est combinée à un outillage multi-empreintes, une seule machine peut réaliser une production continue de gros volumes, produisant des milliers de pots sans défaut par heure avec une intervention humaine minimale.
L’un des principaux avantages de la mise à niveau de votre atelier de production est l’adaptabilité. En modifiant simplement l'outillage du moule, les fabricants peuvent faire pivoter leur production pour servir des secteurs de marché totalement différents. Investir dans un produit polyvalent Wide Mouth Jar Machine permet aux fournisseurs d’emballages de diversifier leur clientèle de manière transparente.
Secteur industriel |
Applications courantes des produits |
Exigences clés en matière d'emballage |
|---|---|---|
Nourriture et boissons |
Beurre de cacahuète, miel, mayonnaise, mélange de noix, bonbons, collations sèches |
Haute clarté, matériaux conformes à la FDA, joint hermétique pour éviter l'oxydation. |
Cosmétiques et soins personnels |
Crèmes pour le visage, gommages pour le corps, masques capillaires, sels de bain, lotions |
Esthétique de qualité supérieure semblable à celle du verre, surface sans éraflures, résistance chimique. |
Médicaments |
Pots de poudre de protéines, bonbons gélifiés vitaminés, pots de pilules en vrac, produits nutraceutiques |
Tolérances de filetage précises pour les fermetures de sécurité enfants et les barrières contre l'humidité. |
Articles ménagers |
Dosettes de détergent, quincaillerie, fournitures d'artisanat |
Haute résistance aux chocs, durabilité, conceptions empilables. |
Cette polyvalence remarquable garantit que l'équipement reste opérationnel et hautement rentable malgré les différentes demandes saisonnières du marché, protégeant ainsi les fabricants des ralentissements des marchés de niche.
L’achat d’équipements industriels de soufflage représente une dépense d’investissement importante. Pour garantir une fiabilité et un succès opérationnel à long terme, les acheteurs doivent évaluer rigoureusement les caractéristiques techniques spécifiques avant de signer un bon de commande. En tant qu’ingénieur évaluant l’aménagement du sol, voici ce que vous devez prioriser.
La force de serrage requise dicte la taille et le nombre de cavités qu'une machine peut gérer. Les acheteurs doivent calculer leur volume de production annuel cible pour déterminer la taille de machine appropriée. Même si une machine d’un tonnage plus élevé peut prendre en charge des moules comportant plus d’empreintes, elle nécessitera également un investissement initial plus important et plus d’espace au sol de l’usine. Les modèles standard offrent généralement des forces de serrage optimisées pour 2 à 6 cavités pour les grands pots, équilibrant l'encombrement et le rendement.
La fabrication moderne repose fortement sur les données et l’automatisation. Recherchez des machines équipées d’écrans tactiles avancés de contrôleur logique programmable. Ces systèmes intuitifs offrent une surveillance en temps réel des zones de température, des pressions d'injection et des temps de cycle. La détection automatisée des pannes est également essentielle. Si un paramètre s'écarte des spécifications, la machine doit alerter immédiatement les opérateurs, évitant ainsi la production coûteuse de lots défectueux.
Dans les installations qui produisent des pots de plusieurs tailles, les temps d’arrêt des machines se traduisent par une perte directe de revenus. Évaluez attentivement la conception de l’outillage. Lorsqu'un calendrier de production exige le passage d'un petit pot cosmétique à un grand pot de mayonnaise, une machine conçue pour des changements de moule rapides permet aux opérateurs d'effectuer le changement en quelques heures plutôt qu'en quelques jours. Recherchez des plaques de montage standardisées et des connexions de conduites de refroidissement accessibles.
Les machines hydrauliques traditionnelles sont sujettes aux fuites d’huile et consomment de l’énergie en permanence, même au ralenti. Les équipements modernes utilisent des systèmes d'entraînement servo-hydrauliques ou entièrement électriques. Les servomoteurs ne consomment de l'énergie que lorsqu'un mouvement est réellement requis, ce qui permet d'économiser jusqu'à 40 % d'énergie par rapport aux systèmes hydrauliques standards. Ils offrent également une précision et une répétabilité supérieures lors des phases d’injection et d’étirage.
D'un point de vue financier, l'évaluation de cette acquisition implique de regarder bien au-delà du prix initial affiché. Les décideurs doivent analyser le coût total de possession et le retour sur investissement à long terme pour comprendre la véritable valeur de l'équipement.
Même si les machines à une seule étape représentent souvent un investissement initial plus élevé que les presses à extrusion-soufflage de base, les économies opérationnelles compensent rapidement la différence de coût. La réduction du travail manuel, la suppression complète des coûts de stockage des préformes et la baisse significative de la consommation d'énergie contribuent à un délai d'amortissement rapide. De nombreuses installations réalisent un retour sur investissement complet dans les 18 à 24 mois suivant leur exploitation à grande échelle.
Étant donné que le processus en une seule étape offre un contrôle précis sur la répartition des matériaux et l’épaisseur des parois, les fabricants peuvent s’engager activement dans l’allègement. Il s’agit d’une pratique très rentable consistant à réduire la quantité de résine plastique utilisée par pot sans compromettre l’intégrité structurelle du conteneur à chargement par le haut. Réduire seulement deux ou trois grammes de plastique d’un conteneur se traduit par des économies financières massives sur les coûts des matières premières lorsqu’on les extrapole sur des millions d’unités par an.
Posséder l’intégralité du processus de production en interne offre un avantage stratégique sur le marché. Lorsqu'un client demande un nouveau modèle de pot, les entreprises disposant de machines à une seule étape peuvent tester, prototyper et lancer le nouvel emballage beaucoup plus rapidement que leurs concurrents qui sont obligés de s'approvisionner en préformes personnalisées auprès de fournisseurs tiers.
Le succès de votre ligne de production dépend fortement du fournisseur d’équipement que vous choisissez. En fin de compte, une machine sophistiquée ne vaut que par le réseau d'ingénierie et d'assistance qui la soutient.
Les bocaux à large ouverture nécessitent souvent des géométries complexes et personnalisées pour se démarquer sur les étagères bondées des détaillants. Associez-vous à un fabricant de machines qui propose des services internes robustes de conception de moules et de tests de simulation de flux. Un fournisseur qui comprend parfaitement comment sa machine interagit avec des conceptions de moules spécifiques peut optimiser l'outillage pour des temps de cycle plus rapides et une distribution supérieure des matériaux.
L’exploitation efficace de ces machines nécessite des connaissances spécialisées. Assurez-vous que le fabricant propose une installation complète sur site, des programmes de formation rigoureux des opérateurs et une assistance technique mondiale accessible. La capacité d'un technicien à résoudre rapidement les problèmes logiciels ou mécaniques est essentielle au maintien d'une efficacité globale élevée de l'équipement.
Même les machines les plus robustes nécessitent un entretien de routine et le remplacement éventuel des pièces d'usure, telles que les joints, les tiges centrales et les bandes chauffantes. Avant de finaliser un achat, vérifiez que le fabricant maintient une chaîne d’approvisionnement solide en pièces de rechange. Des temps d'attente prolongés pour les composants propriétaires peuvent entraîner des arrêts de production dévastateurs.
La mise à niveau de votre ligne de production avec une technologie à une étape est une décision hautement stratégique qui porte ses fruits. Cet équipement garantit un meilleur contrôle qualité, réduit considérablement les coûts opérationnels et offre une efficacité inégalée pour votre installation de conditionnement.
Dans le marché de détail hautement concurrentiel d'aujourd'hui, la clarté optique et la précision du filetage sont très importantes pour les consommateurs et les marques. Les bocaux en plastique légers et incassables offrent un avantage logistique et esthétique distinct par rapport aux concurrents qui s'appuient sur des matériaux ou des méthodes de fabrication obsolètes. En intégrant cette technologie en interne, les fournisseurs d’emballages peuvent pérenniser leurs opérations, atteindre leurs objectifs de développement durable et augmenter rapidement leur rentabilité. Pour les installations prêtes à franchir ce pas, explorez les solutions personnalisées proposées par des fabricants éprouvés sur JASUI est la prochaine étape idéale pour garantir un avantage concurrentiel.
La distinction fondamentale réside dans la manière dont le matériau est initialement traité. Le processus en une seule étape injecte d’abord du plastique fondu dans un moule en acier de haute précision pour créer une préforme avec un col précis et entièrement fini. Cette préforme est ensuite étirée longitudinalement et soufflée radialement, ce qui lui confère une rigidité structurelle exceptionnelle, une clarté semblable à celle du verre et aucun déchet à la base. À l’inverse, l’extrusion-soufflage extrude un tube creux continu de plastique fondu qui est ensuite serré par un moule et soufflé. Cette méthode plus ancienne laisse une marque de pincement distincte à la base et donne généralement une précision inférieure au niveau de la finition du col, ce qui la rend moins adaptée aux applications étanches à large ouverture.
Oui. Bien que le polyéthylène téréphtalate reste la norme de l'industrie en raison de son excellente clarté optique et de ses propriétés barrières supérieures, les équipements modernes sont très polyvalents. En fonction du profil thermodynamique de la machine, ces systèmes peuvent être adaptés pour traiter des résines alternatives telles que le polypropylène pour les applications alimentaires remplies à chaud, ou le polycarbonate et le Tritan pour les récipients réutilisables nécessitant une résistance aux chocs et des capacités de stérilisation extrêmes.
La capacité maximale du col est dictée par le tonnage de serrage de la machine et la disposition spécifique du moule. Les machines standard sont conçues pour s'adapter confortablement aux finitions de col allant de 50 mm à 120 mm. Cependant, des machines spécialisées de fort tonnage peuvent être équipées sur mesure pour produire des bocaux dont le diamètre du col dépasse 150 mm, qui sont généralement utilisés pour le stockage d'aliments secs en vrac ou pour les grands emballages industriels.
La réduction des temps d’arrêt des machines lors des changements de produits est un indicateur essentiel de la rentabilité. Les machines contemporaines sont conçues selon des principes de changement rapide. Ils sont dotés de plaques de montage standardisées et de collecteurs centralisés à connexion rapide. En supposant que l'installation utilise une finition de col de préforme standardisée et ne change que les cavités du moule de soufflage, un technicien qualifié peut exécuter un changement complet et sûr en 2 à 4 heures.
Absolument. Alors que les exigences en matière de durabilité se resserrent à l'échelle mondiale, les machines modernes sont conçues avec des unités de plastification avancées capables de traiter des pourcentages élevés de PET recyclé. La clé est de maintenir des températures de fusion stables et d'utiliser des contrôles d'injection précis pour empêcher la dégradation des polymères recyclés, garantissant ainsi que les pots finaux conservent leur clarté et leur intégrité structurelle.
L'entretien courant vise à préserver la précision des mécanismes d'injection et de soufflage. Les contrôles quotidiens consistent généralement à inspecter les systèmes hydrauliques ou les servomoteurs, à s'assurer que les conduites d'eau de refroidissement sont exemptes de tartre et à vérifier que les tiges centrales et les bagues de col sont propres. Le respect du plan de maintenance programmé fourni par le fabricant pour le remplacement des pièces d'usure telles que les joints et les bandes chauffantes garantira des décennies de service fiable.
