
Visualizações: 0 Autor: Editor do site Horário de publicação: 09/10/2026 Origem: Site


Na ferozmente competitiva indústria cosmética, a embalagem funciona muito mais do que um mero recipiente. Ele serve como um embaixador silencioso da sua marca. Uma garrafa de plástico semelhante a vidro impecável pode elevar instantaneamente o valor percebido de um produto. Por outro lado, um recipiente riscado ou mal moldado irá minar rapidamente a confiança do consumidor. As marcas de beleza atuais exigem uma ampla variedade de designs de embalagens para satisfazer as diversas demandas do mercado. Eles variam de frascos de perfume minimalistas e complexos a conjuntos de viagem altamente duráveis e potes de creme premium de paredes grossas.
Recentemente, o setor de embalagens passou por uma grande mudança em direção ao luxo sustentável. Os dados de mercado indicam uma preferência crescente do consumidor por resinas recicladas pós-consumo e designs de PET de parede pesada. Os compradores desejam o peso tátil e a sensação premium dos potes de vidro, mas exigem os benefícios leves e inquebráveis do plástico. Essa tendência em todo o setor coloca imensa pressão nas tolerâncias de fabricação. As máquinas de moldagem por sopro padrão frequentemente lutam para manter a estrita precisão estética e dimensional exigida pelas marcas de beleza de luxo. Consequentemente, investir em tecnologia especializada de moldagem por injeção e sopro torna-se o primeiro passo crítico para os fabricantes que desejam obter embalagens de alta clareza e livres de defeitos.
Este guia abrangente orientará você sobre como avaliar exatamente seus requisitos atuais e futuros de design de garrafas do ponto de vista da engenharia. Ao compreender completamente as capacidades mecânicas de diferentes sistemas, você pode selecionar o equipamento perfeito para dimensionar sua produção, garantir uma estética impecável e maximizar substancialmente o retorno do investimento.
O design dita a máquina: A geometria física – abrangendo formato, tamanho, acabamento do gargalo e espessura da parede – de seus frascos de cosméticos ditará diretamente a força de fixação, o perfil de aquecimento e a taxa de estiramento exigidos de seu equipamento.
O material é importante: quer você esteja moldando PET para garrafas de viagem de alta transparência, PCTG para resistência química superior ou PP para recipientes de loção resilientes, o maquinário deve integrar controles de temperatura altamente precisos e designs de rosca otimizados para garantir a homogeneidade do fundido.
O estágio único é o rei dos cosméticos: para recipientes cosméticos premium, sem riscos e dimensionalmente exatos, um processo de uma etapa é empiricamente comprovado como sendo muito superior aos métodos de duas etapas.
Versatilidade é igual a ROI: A configuração de fabricação mais eficaz facilita trocas rápidas de moldes, acomodando perfeitamente diversas linhas de produtos sem incorrer em tempo de inatividade operacional excessivo.
Para fazer um gasto de capital informado, os gerentes de fábrica devem compreender a mecânica subjacente da moldagem por injeção e sopro, comumente chamada de ISBM. Ao contrário da moldagem por extrusão e sopro padrão, esse processo começa com a injeção de plástico fundido em um molde de precisão para formar uma pré-forma. Ainda num estado térmico precisamente condicionado, esta pré-forma é transferida para uma cavidade de sopro. Aqui, uma haste de estiramento mecânico estende-o verticalmente para criar estiramento axial, enquanto o ar de alta pressão o expande simultaneamente horizontalmente para estiramento radial. Esta orientação biaxial alinha meticulosamente as moléculas do polímero, melhorando significativamente a clareza óptica, as propriedades de barreira e a rigidez estrutural do recipiente.
O setor de cosméticos opera no que as fábricas costumam chamar de padrão cosmético. Ao contrário das embalagens de bebidas ou de produtos químicos domésticos, que permitem pequenas imperfeições, as embalagens de cosméticos exigem uma fabricação com zero defeitos absolutos. Este padrão rigoroso se traduz em absolutamente nenhum risco na superfície, acabamentos de pescoço perfeitamente centrados para dispensadores de bomba complexos e transparência imaculada como vidro.
Além disso, a moldagem por extrusão e sopro padrão muitas vezes deixa cicatrizes desagradáveis na base ou resulta em distribuição desigual na parede. Esses defeitos comprometem instantaneamente a sensação de luxo dos produtos de cuidados da pele de alta qualidade. Ao utilizar tecnologia dedicada de moldagem por sopro e estiramento, os fabricantes podem eliminar totalmente essas variáveis de controle de qualidade. Isso garante que o condicionamento térmico seja perfeitamente otimizado para resinas de grau cosmético, reduzindo assim drasticamente as taxas de refugo.
Antes de mergulhar nas especificações da máquina, os engenheiros de produção devem realizar uma auditoria rigorosa dos designs de garrafas atuais e projetadas. A geometria exclusiva do contêiner reduzirá efetivamente as capacidades térmicas e mecânicas necessárias do maquinário.
O processamento de materiais ecológicos de paredes espessas requer uma configuração capaz de lidar com ciclos prolongados de injeção e resfriamento. Especificamente, a unidade de injeção deve aplicar uma pressão de retenção elevada e sustentada para evitar marcas desagradáveis de afundamento ou vazios internos à medida que o plástico espesso esfria. Se o PET espesso esfriar muito lentamente, ele cristaliza. Isso resulta em uma aparência leitosa e opaca, em vez da cobiçada clareza de vidro.
Em contraste, os projetos de paredes finas exigem uma abordagem totalmente diferente. Eles exigem velocidades de injeção rápidas para preencher a cavidade do molde antes que o material congele. Isso exige sistemas servo hidráulicos ou totalmente elétricos de alta resposta para manter tempos de ciclo rápidos.
As embalagens cosméticas modernas frequentemente utilizam geometrias assimétricas. Os exemplos incluem frascos planos e ovais de loção, recipientes de toner bem quadrados ou frascos de soro com conta-gotas descentralizados. Estas formas complexas apresentam um desafio operacional distinto porque não podem ser sopradas uniformemente usando perfis de aquecimento simétricos e padrão.
Para conquistar estes designs, as máquinas devem estar equipadas com capacidades avançadas de aquecimento preferencial. Esta tecnologia permite que os operadores apliquem energia térmica direcionada a lados específicos da pré-forma. Quando a haste extensível é acionada, os segmentos mais quentes do plástico se esticam mais facilmente para preencher os cantos distantes de um molde irregular. Isto garante uma espessura de parede uniforme e evita pontos fracos em designs angulares.
Recurso de design de garrafa |
Desafio de Fabricação |
Capacidade necessária da máquina |
|---|---|---|
Frascos PET de parede pesada |
Marcas de afundamento e cristalização térmica causando opacidade leitosa. |
Pressão de retenção sustentada e canais avançados de resfriamento de molde. |
Formas planas ovais/quadradas |
Alongamento irregular levando a cantos fracos e paredes finas. |
Sistemas de aquecimento preferenciais para perfis térmicos direcionados. |
Pescoços de bomba descentralizados |
Desalinhamento da rosca ao tampar bombas direcionais. |
Processamento contínuo em uma única etapa para orientação perfeita da linha. |
O mercado global de cosméticos para viagem continua a expandir-se exponencialmente. No entanto, como as margens de lucro nos formatos de viagem individuais são inerentemente mais baixas do que nos contentores de luxo de tamanho normal, a maximização do volume de produção é fundamental para a rentabilidade.
Para produzir em massa esses formatos menores de forma lucrativa, uma empresa dedicada A máquina de garrafas PET para viagem deve apresentar um sistema de fixação robusto projetado para suportar ferramentas com múltiplas cavidades. Por exemplo, uma máquina que gera mais de 500 kN de força de fixação pode suportar de forma estável um molde de 8 ou 12 cavidades. Em um ambiente de fábrica real, mesmo uma pequena variação na força de fixação pode fazer com que as cavidades centrais se moldem perfeitamente, enquanto as cavidades externas sofrem rebarbas. Portanto, a distribuição de força altamente uniforme através da placa não é negociável.
As garrafas de viagem devem atingir um equilíbrio físico delicado. Eles devem ser flexíveis o suficiente para que os consumidores possam espremer facilmente, mas duráveis o suficiente para suportar o manuseio agressivo de bagagem e mudanças severas de pressão nas cabines das aeronaves sem vazamentos.
Este equilíbrio é alcançado através do gerenciamento preciso da orientação biaxial durante a fase de estiramento-sopro. Ao ajustar a velocidade de descida da haste extensível e o milissegundo exato em que o ar pré-sopro é introduzido, o equipamento garante que as paredes laterais permaneçam flexíveis, enquanto a base e o pescoço mantêm uma rigidez estrutural inflexível.
As embalagens de fragrâncias representam o auge absoluto da dificuldade de fabricação de cosméticos. Os frascos de perfume exigem o mais alto nível concebível de precisão dimensional, resistência química e brilho óptico.
O gargalo de um frasco de perfume é um recurso de engenharia crítico para a qualidade. A maioria dos perfumes de luxo utiliza atomizadores caros ou bombas de spray de rosca altamente calibradas. Se o diâmetro interno ou externo do gargalo da garrafa se desviar, mesmo que seja uma fração de milímetro, o atomizador não conseguirá vedar corretamente durante o processo da linha de enchimento. Isto leva à evaporação de formulações de fragrâncias incrivelmente caras.
Um especializado Perfume Bottle ISBM Machine depende muito de sua estação de moldagem por injeção para formar esse gargalo crítico. Como o pescoço roscado é injetado diretamente em uma cavidade de aço sólido, em vez de ser soprado e aparado, ele alcança uma precisão dimensional absoluta e repetível que os métodos de extrusão simplesmente não conseguem igualar.
Para fragrâncias de luxo que utilizam materiais como Surlyn, PCTG ou PET de parede pesada, o plástico deve ser praticamente indistinguível do vidro tradicional. Para manter esta estética premium, a superfície da garrafa deve permanecer completamente livre de microarranhões, arranhões ou degradação térmica.
Ao utilizar um processo de estágio único, a pré-forma é segurada suavemente pelo seu anel de gargalo durante todo o ciclo de fabricação. Ele nunca toca outra pré-forma e nunca é ejetado em um compartimento de armazenamento a granel. Este manuseio sem atrito garante um acabamento superficial imaculado e de alto brilho que rivaliza facilmente com as técnicas tradicionais de fabricação de vidro.
Quando os gerentes de fábrica avaliam novos equipamentos, a decisão deve estar enraizada em especificações técnicas rígidas que se alinhem diretamente com os requisitos de produção do mundo real.
A força de fixação é a imensa pressão aplicada para manter o molde fechado com segurança durante as fases de injeção e sopro de alta pressão. O cálculo da força de fixação necessária exige que os engenheiros analisem a área de superfície projetada do design específico da garrafa juntamente com as características de fusão do polímero escolhido. Frascos de cosméticos com paredes grossas ou configurações extensas de múltiplas cavidades exigem uma força de fixação significativamente maior para evitar que os moldes sejam abertos pelo ar soprado. Uma braçadeira inadequada resultará em garrafas defeituosas com costuras altamente visíveis e inaceitáveis.
A taxa de estiramento é o grau matemático em que a pré-forma é expandida tanto vertical como horizontalmente. Um nível superior A máquina para fabricar garrafas cosméticas fornece controle preciso e programável sobre suas hastes extensíveis acionadas por servo. Para embalagens cosméticas altas e delgadas, como tubos de rímel ou bombas de loção alongadas, o equipamento deve suportar uma alta taxa de estiramento axial sem permitir que a haste perfure a base da pré-forma.
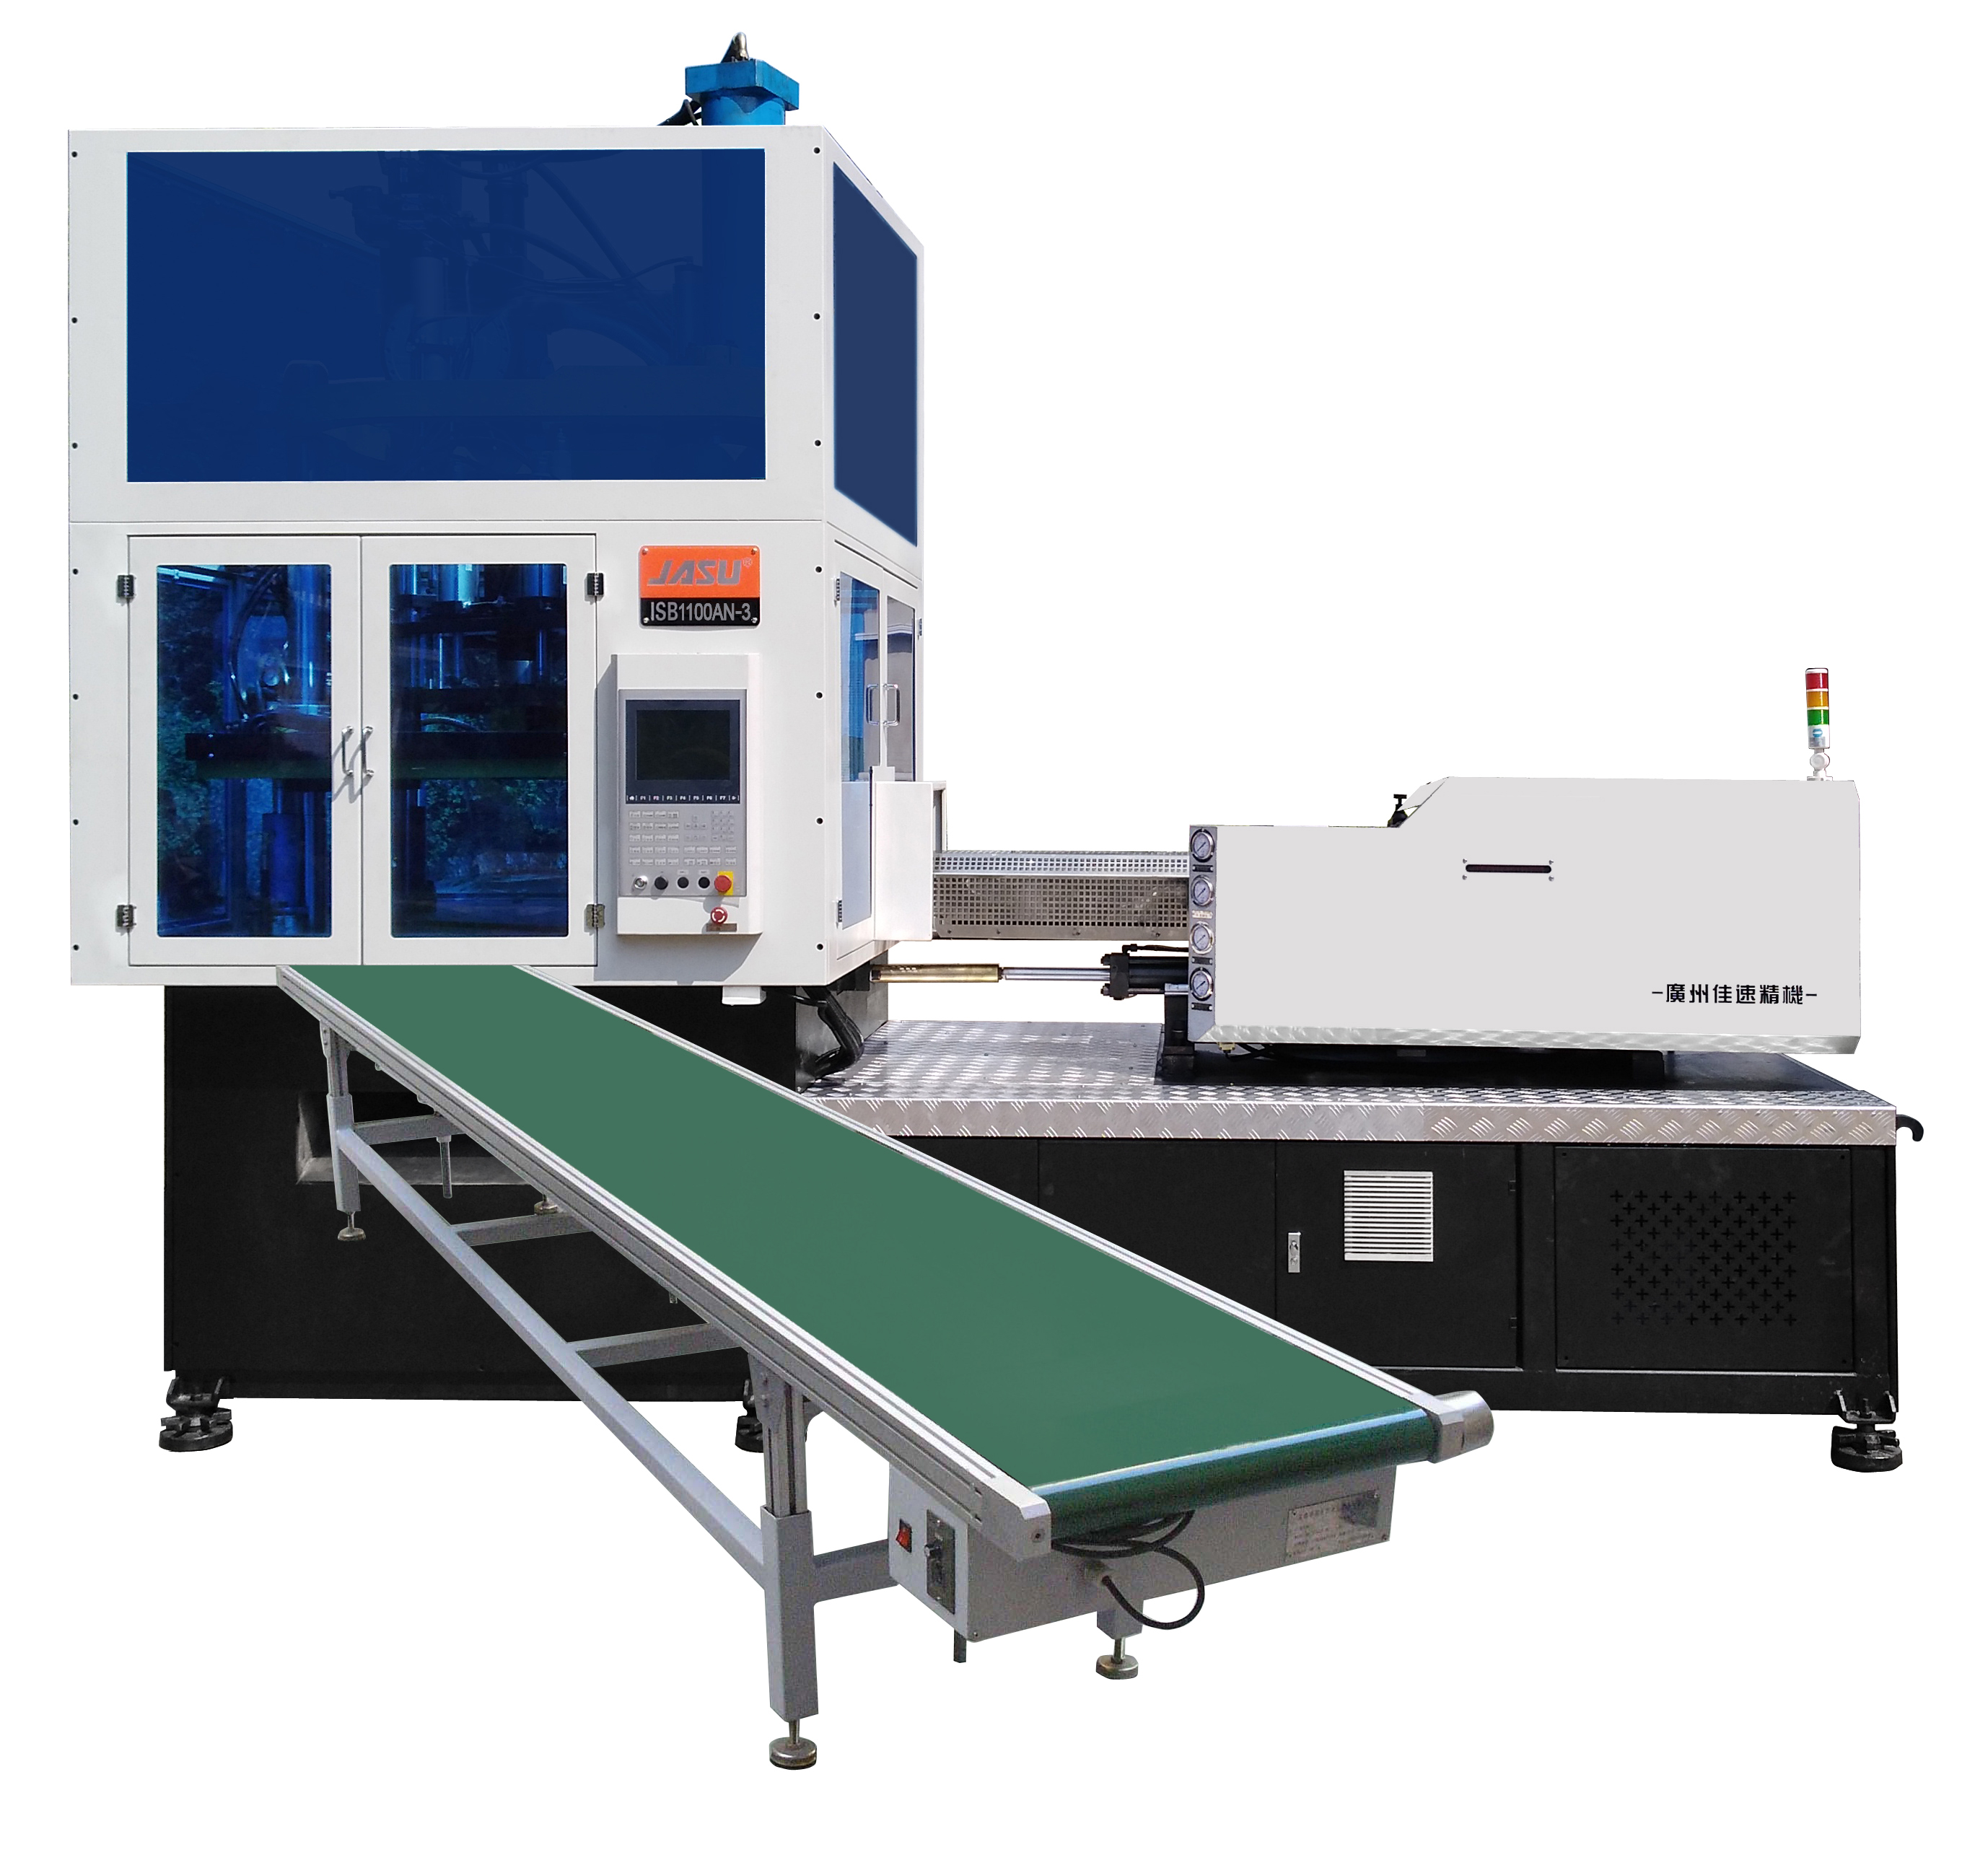
A fabricação moderna de cosméticos exige higiene rigorosa e eficiência energética excepcional. Máquinas equipadas com tecnologia de servomotor totalmente elétrico para suas bombas hidráulicas consomem até quarenta por cento menos eletricidade do que os sistemas tradicionais de velocidade constante. Além disso, sistemas robóticos integrados de entrega são essenciais para o controle de qualidade. Esses braços automatizados removem suavemente as garrafas acabadas do molde e as colocam diretamente em uma esteira de resfriamento. Isto evita totalmente a queda das garrafas, eliminando danos por impacto e reduzindo drasticamente o risco de contaminação humana antes que as unidades sigam para as linhas de decoração.
Compreender as diferenças arquitetônicas entre processos de estágio único e de dois estágios é uma decisão crítica para qualquer fabricante de embalagens.
Em uma máquina de estágio único, todo o processo ocorre em um carrossel giratório contínuo. Isso inclui derreter a resina, injetar a pré-forma, condicionar sua temperatura e soprar a garrafa final. Para a indústria cosmética, este processo de uma única etapa é universalmente reconhecido como o padrão ouro.
Como a pré-forma nunca sai do eixo da ferramenta, garrafas assimétricas podem ser sopradas com as roscas do gargalo perfeitamente alinhadas ao formato da garrafa. Esta é uma necessidade absoluta para garantir que as tampas direcionais ou as bombas de loção fiquem voltadas exatamente para a direção certa quando aparafusadas no produto final. Além disso, o calor residual da fase de injeção é utilizado de forma eficiente para a fase de sopro, resultando em propriedades ópticas superiores sem o risco de reaquecimento de manchas.
Em um processo de dois estágios, uma máquina produz em massa as pré-formas, que são então resfriadas, despejadas em recipientes de armazenamento e posteriormente alimentadas em uma máquina separada de reaquecimento, estiramento e sopro. Embora os métodos de duas etapas ofereçam um grande volume de produção para garrafas de bebidas redondas e genéricas, eles ficam aquém dos formatos cosméticos personalizados e luxuosos. O processo de armazenamento e reaquecimento a granel apresenta um alto risco de arranhões na superfície, absorção de umidade e torna a orientação precisa da linha incrivelmente difícil de ser alcançada de forma consistente.
A aquisição de maquinaria industrial é uma despesa de capital significativa. Maximizar o retorno do investimento requer olhar além do preço inicial e avaliar profundamente a eficiência operacional do ciclo de vida da máquina.
O mercado de cosméticos é impulsionado por tendências de consumo em rápida mudança. As marcas frequentemente lançam designs de edição limitada, embalagens sazonais e novos tamanhos de produtos. Conseqüentemente, os fabricantes terceirizados não podem se dar ao luxo de ter suas máquinas ociosas por dias durante mudanças complicadas de moldes.
Ao avaliar equipamentos, priorize máquinas projetadas com base nos princípios de troca de matrizes em um único minuto. Máquinas com bases de molde padronizadas, coletores de água de liberação rápida e placas de fácil acesso permitem que as equipes técnicas passem da produção de um frasco de soro de 50 ml para um frasco de loção de 200 ml em questão de horas. Essa agilidade aumenta diretamente o tempo de atividade da máquina, permitindo que você aceite pedidos personalizados menores e mais diversos de maneira lucrativa.
O sucesso operacional desta tecnologia depende fortemente da sinergia perfeita entre a máquina e o molde. Comprar uma máquina de um fornecedor e moldes de outro frequentemente leva a problemas frustrantes de integração, acusações e atrasos nos prazos de produção. Para mitigar o risco, é altamente recomendável adquirir equipamentos de fabricantes que forneçam soluções abrangentes e prontas para uso. Isso inclui projeto de molde interno, amostragem pré-embarque e suporte técnico pós-venda robusto.
Escolher a máquina de moldagem por injeção e sopro certa é um ato de equilíbrio delicado. Você deve pesar cuidadosamente seus designs específicos de garrafas e escolhas de materiais em relação às suas metas de volume de produção de longo prazo. Quer você esteja fabricando kits de viagem flexíveis ou frascos de perfume luxuosos com paredes grossas, semelhantes a vidro, a precisão do seu equipamento refletirá diretamente a qualidade e o prestígio das marcas que você atende. Ao priorizar a tecnologia de estágio único, trocas rápidas de moldes e controles térmicos precisos, você pode garantir que sua embalagem se destaque nas prateleiras de varejo mais competitivas.
Pronto para elevar sua produção de embalagens cosméticas? Avalie os requisitos específicos do seu projeto e descubra o equipamento de alta precisão perfeito, explorando as soluções abrangentes e prontas para uso disponíveis em Máquinas JASUI ISBM hoje.
Os equipamentos mais avançados se destacam com PET, PP, PCTG e Tritan. Esses polímeros específicos são altamente favorecidos na indústria da beleza porque fornecem as propriedades transparentes, duráveis e quimicamente resistentes necessárias para formulações cosméticas premium, incluindo óleos essenciais e solventes agressivos.
Sim, máquinas de estágio único altamente versáteis podem produzir facilmente ambos os tipos de recipientes. Desde que você tenha os moldes personalizados corretos projetados para cada produto específico e que a força de fixação geral da máquina se adapte aos diversos tamanhos, uma única máquina oferece flexibilidade de produção excepcional para uma base diversificada de clientes.
O processo de sopro por estiramento proporciona clareza óptica muito superior, resultando em uma aparência elegante de vidro. Além disso, não produz nenhum resíduo no fundo da garrafa, eliminando as feias marcas de esmagamento comuns nos métodos de extrusão. Ele também cria acabamentos de pescoço altamente precisos e moldados por injeção que evitam definitivamente o vazamento de soros e perfumes de alta qualidade.
Formas complexas, como ovais planas ou quadrados com arestas vivas, exigem máquinas equipadas com aquecimento preferencial avançado e controles de haste de estiramento altamente personalizados. Estas características específicas garantem que a energia térmica e o material plástico sejam distribuídos uniformemente em todos os cantos vivos, garantindo estabilidade estrutural e espessura uniforme da parede.
A fabricação de embalagens de paredes grossas requer fases de resfriamento mais longas para evitar cristalização e marcas de afundamento. Embora os recipientes padrão de parede fina possam funcionar em um ciclo de 12 segundos, os potes luxuosos de parede espessa geralmente requerem de 25 a 35 segundos. O momento exato depende muito dos canais de resfriamento otimizados dentro do molde e da capacidade do resfriador de sua instalação.
O método mais eficaz é utilizar máquinas de estágio único. Como a pré-forma é mantida firmemente pelo anel de gargalo e nunca é ejetada em recipientes de armazenamento a granel, o atrito entre as peças é totalmente eliminado. Este manuseio contínuo garante um acabamento superficial cristalino logo após a linha de produção.
