
Просмотры: 0 Автор: Редактор сайта Время публикации: 9 октября 2026 г. Происхождение: Сайт


В косметической отрасли с жесткой конкуренцией упаковка представляет собой нечто большее, чем просто сосуд. Он служит молчаливым послом вашего бренда. Безупречная стеклянная пластиковая бутылка может мгновенно повысить воспринимаемую ценность продукта. И наоборот, поцарапанный или плохо отформованный контейнер быстро подорвет доверие потребителей. Сегодняшним косметическим брендам требуется широкий спектр дизайнов упаковки, чтобы удовлетворить разнообразные потребности рынка. Они варьируются от замысловатых минималистичных флаконов для духов до прочных дорожных наборов и толстостенных баночек с кремом премиум-класса.
В последнее время в упаковочном секторе произошел массовый поворот в сторону экологичной роскоши. Рыночные данные указывают на растущее предпочтение потребителей к переработанным смолам и конструкциям из толстостенного ПЭТ. Покупателям нужен тактильный вес и превосходное ощущение стеклянных банок, но им нужны небьющиеся и легкие преимущества пластика. Эта общеотраслевая тенденция оказывает огромное давление на производственные допуски. Стандартное оборудование для выдувного формования часто с трудом обеспечивает строгую эстетику и точность размеров, требуемую роскошными косметическими брендами. Следовательно, инвестиции в специализированную технологию литьевого формования с раздувом и вытяжкой становятся важнейшим первым шагом для производителей, стремящихся получить упаковку высокой чистоты и без дефектов.
Это подробное руководство расскажет вам, как именно оценить текущие и будущие требования к дизайну бутылок с инженерной точки зрения. Тщательно понимая механические возможности различных систем, вы можете выбрать идеальное оборудование для масштабирования вашего производства, гарантировать безупречный внешний вид и существенно максимизировать отдачу от инвестиций.
Дизайн диктует машину: физическая геометрия — включая форму, размер, отделку горлышка и толщину стенок — ваших косметических бутылочек будет напрямую определять силу зажима, профиль нагрева и степень растяжения, необходимые для вашего оборудования.
Материал имеет значение. Независимо от того, формируете ли вы ПЭТ для дорожных бутылок высокой прозрачности, PCTG для превосходной химической стойкости или ПП для эластичных контейнеров для лосьонов, оборудование должно включать высокоточный контроль температуры и оптимизированную конструкцию шнеков для обеспечения однородности расплава.
Одноэтапный процесс — король косметики: эмпирически доказано, что одноэтапный процесс значительно превосходит двухэтапные методы для изготовления косметических контейнеров премиум-класса, не царапающихся и имеющих точные размеры.
Универсальность равна рентабельности инвестиций: наиболее эффективная производственная установка обеспечивает быструю смену пресс-форм, беспрепятственно адаптируясь к различным линиям продукции без чрезмерных производственных простоев.
Чтобы осуществить обоснованные капитальные затраты, менеджеры фабрик должны понять основную механику литья под давлением с выдувом и вытягиванием под давлением, обычно называемую ISBM. В отличие от стандартного экструзионно-выдувного формования, этот процесс начинается с впрыскивания расплавленного пластика в прецизионную форму для формирования преформы. Еще находясь в точно кондиционированном термическом состоянии, эта заготовка переносится в выдувную полость. Здесь механический растягивающий стержень растягивает его вертикально для создания осевого растяжения, в то время как воздух под высоким давлением одновременно расширяет его горизонтально для радиального растяжения. Эта двухосная ориентация тщательно выравнивает молекулы полимера, значительно улучшая оптическую прозрачность, барьерные свойства и структурную жесткость контейнера.
Косметический сектор работает по принципу, который на заводах часто называют косметическим стандартом. В отличие от упаковки для напитков или бытовой химии, которая допускает незначительные дефекты, косметическая тара требует производства с абсолютным нулевым дефектом. Этот строгий стандарт означает абсолютное отсутствие царапин на поверхности, идеально центрированную поверхность горлышка для сложных помповых дозаторов и безупречную прозрачность, подобную стеклу.
Кроме того, стандартное экструзионно-выдувное формование часто оставляет неприглядные рубцы на основании или приводит к неравномерному распределению стенок. Эти дефекты мгновенно ставят под угрозу ощущение роскоши высококачественных продуктов по уходу за кожей. Используя специальную технологию формования с раздувом и растяжением, производители могут полностью исключить эти переменные контроля качества. Это гарантирует, что термическое кондиционирование идеально оптимизировано для косметических смол, тем самым значительно снижая процент брака.
Прежде чем углубляться в технические характеристики машины, инженеры-технологи должны провести тщательный аудит существующих и планируемых конструкций бутылок. Уникальная геометрия контейнера эффективно сузит необходимые тепловые и механические возможности оборудования.
Для обработки толстостенных экологически чистых материалов требуется установка, способная выдерживать длительные циклы впрыска и охлаждения. В частности, блок впрыска должен оказывать постоянное высокое удерживающее давление, чтобы предотвратить появление неприглядных вмятин или внутренних пустот по мере остывания толстого пластика. Если густой ПЭТ охлаждается слишком медленно, он кристаллизуется. В результате получается молочный, непрозрачный вид, а не желанная стеклянная прозрачность.
Напротив, тонкостенные конструкции требуют совершенно иного подхода. Они требуют высокой скорости впрыска, чтобы заполнить полость формы до того, как материал замерзнет. Это требует использования высокочувствительных гидравлических или полностью электрических сервосистем для поддержания быстрого времени цикла.
В современной косметической упаковке часто используется асимметричная геометрия. Примеры включают плоские овальные флаконы для лосьонов, остроугольные контейнеры для тонера или флаконы с сывороткой со смещенными от центра капельницами. Эти сложные формы представляют собой особую эксплуатационную проблему, поскольку их нельзя продуть равномерно, используя стандартные симметричные профили нагрева.
Чтобы превзойти эти конструкции, оборудование должно быть оснащено расширенными возможностями предпочтительного нагрева. Эта технология позволяет операторам целенаправленно подавать тепловую энергию на определенные стороны преформы. Когда растягивающийся стержень входит в зацепление, более теплые сегменты пластика легче растягиваются, заполняя отдаленные углы формы неправильной формы. Это гарантирует равномерную толщину стенок и предотвращает появление слабых мест в угловых конструкциях.
Особенность дизайна бутылки |
Производственный вызов |
Требуемые возможности машины |
|---|---|---|
ПЭТ-банки с толстостенными стенками |
Следы раковин и термическая кристаллизация, вызывающие молочную непрозрачность. |
Постоянное удерживающее давление и усовершенствованные каналы охлаждения формы. |
Плоские овальные/квадратные формы |
Неравномерное растяжение приводит к слабым углам и тонким стенкам. |
Преференциальные системы отопления для целевого термического профиля. |
Смещенные от центра шейки насоса |
Несоосность резьбы при закрытии направленных насосов. |
Одноэтапная непрерывная обработка для идеальной ориентации резьбы. |
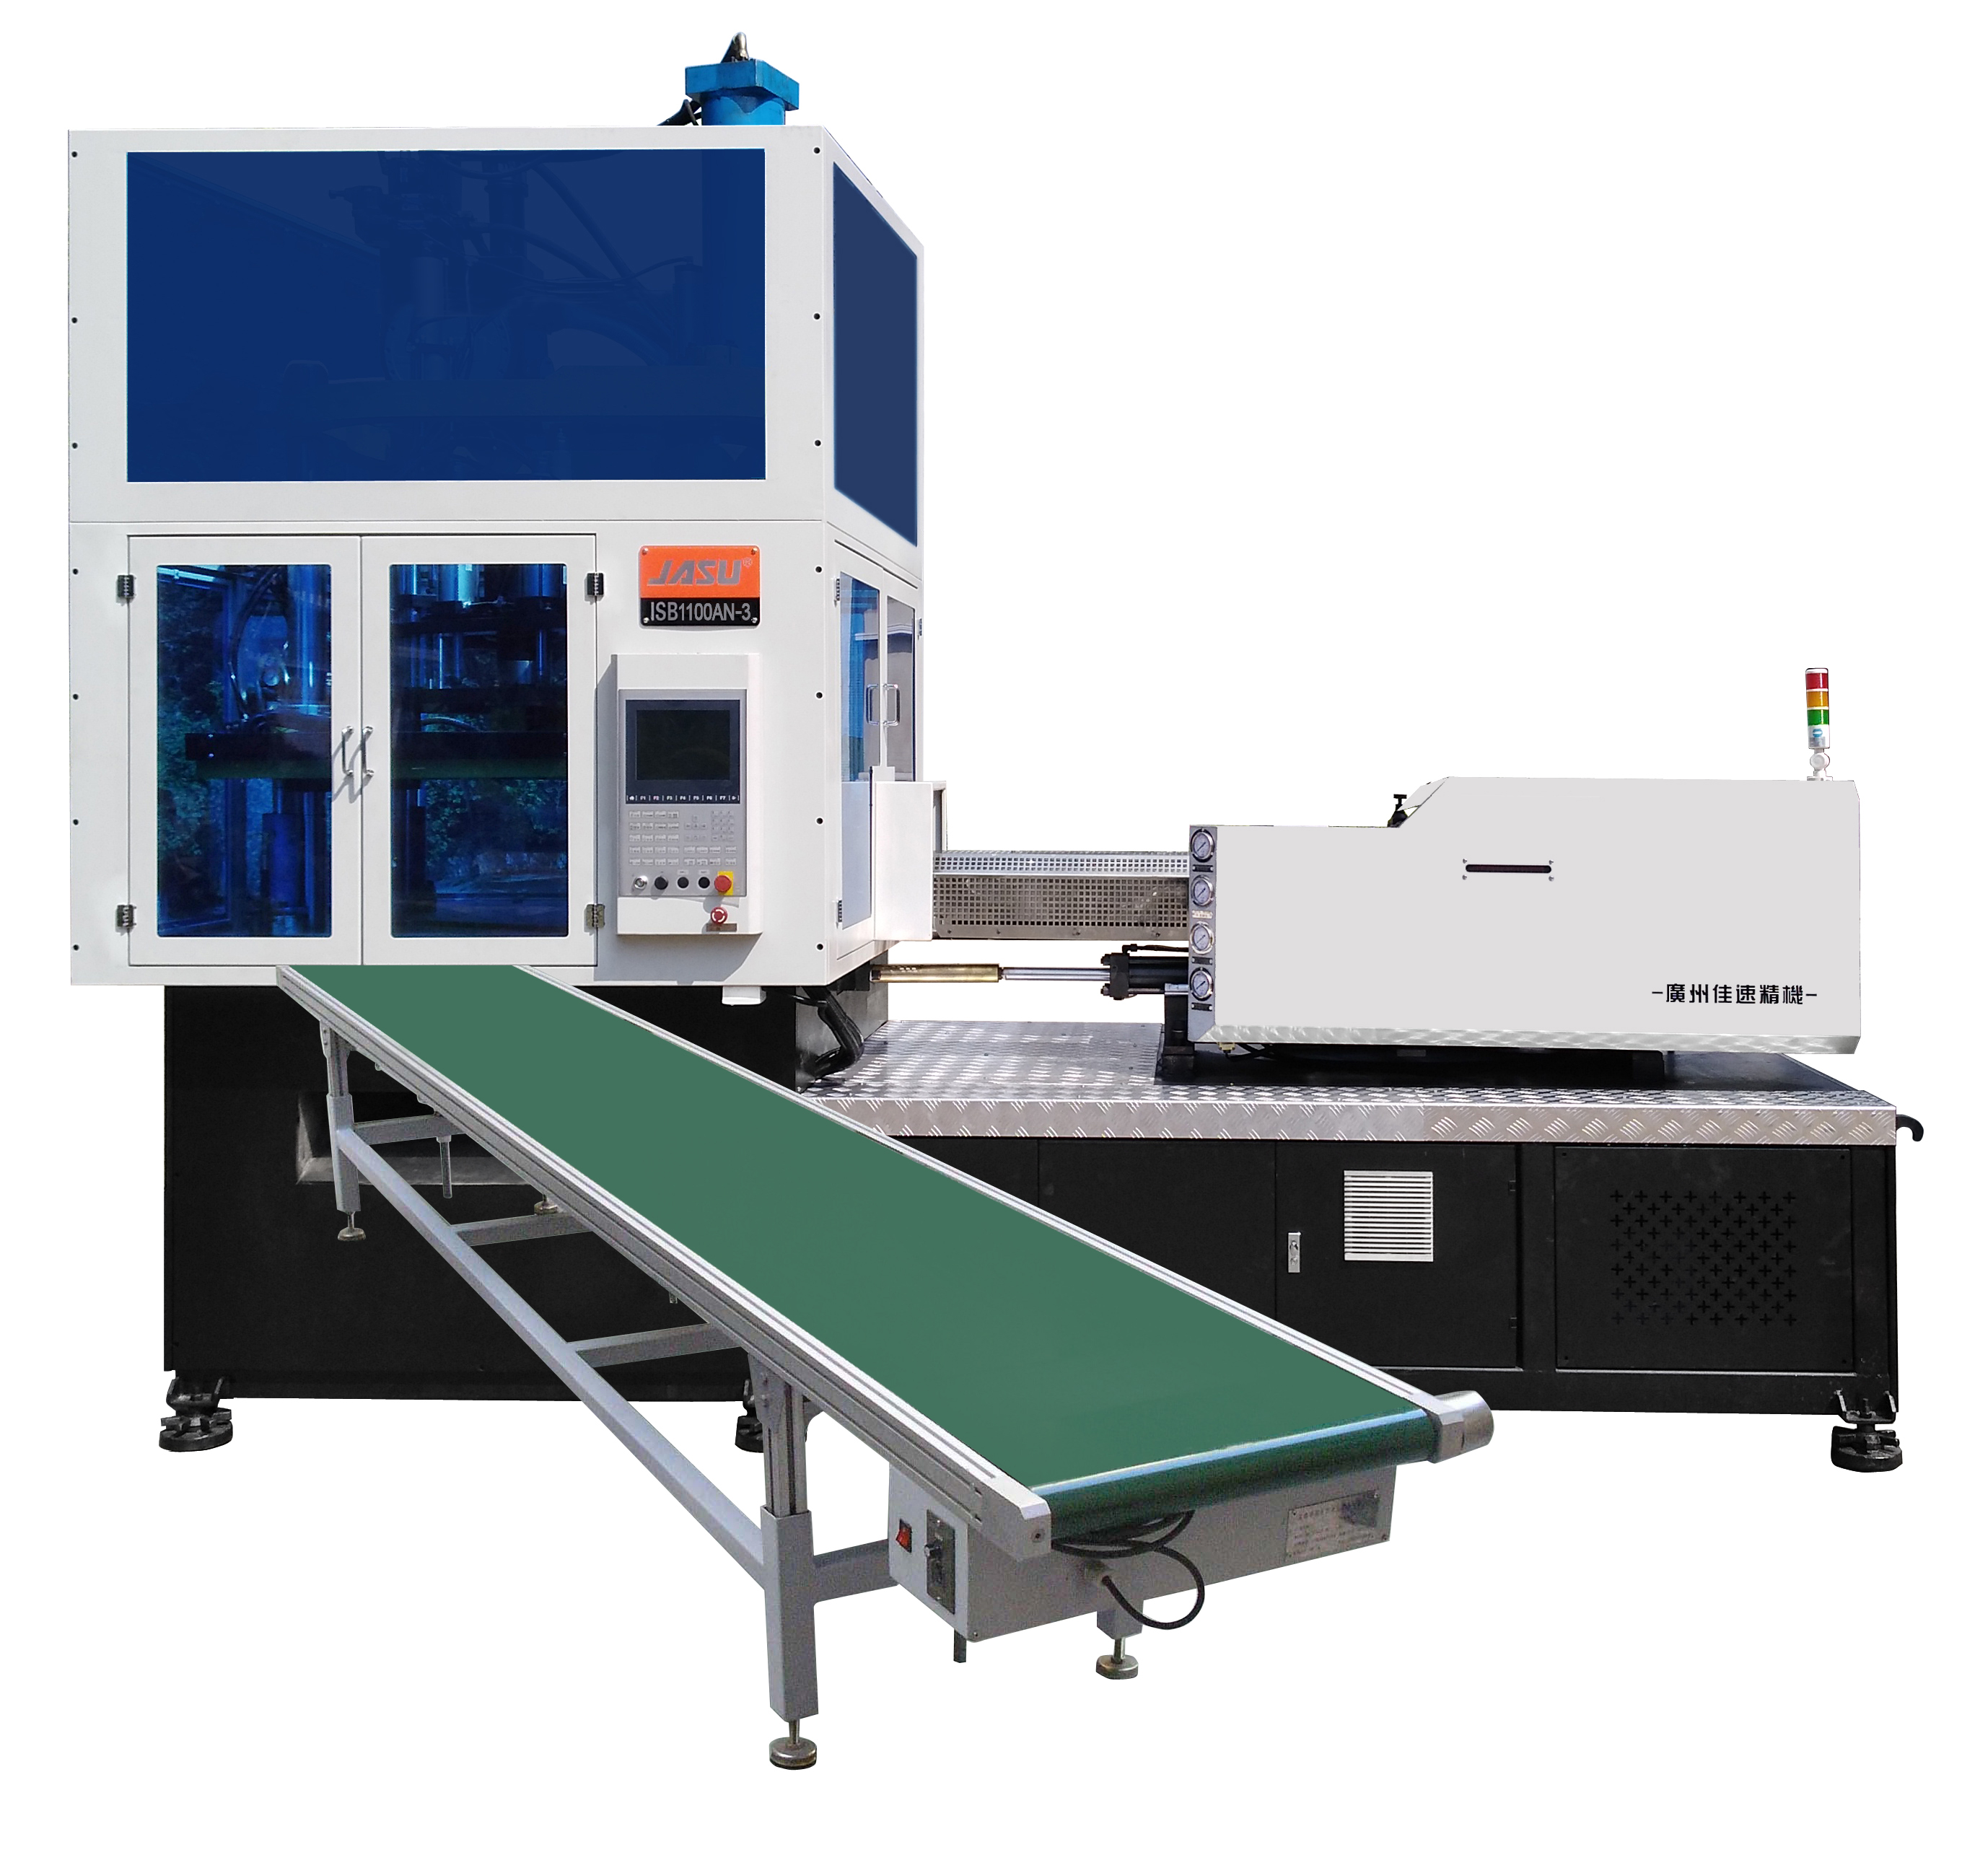
Мировой рынок косметики для путешествий продолжает расширяться в геометрической прогрессии. Однако, поскольку прибыль от отдельных форматов туристических контейнеров по своей природе ниже, чем от полноразмерных роскошных контейнеров, максимизация объема производства имеет решающее значение для прибыльности.
Для прибыльного массового производства этих меньших форматов был создан специальный Машина для изготовления бутылок для путешествий из ПЭТ должна иметь надежную систему зажима, предназначенную для поддержки инструментов с несколькими полостями. Например, машина, генерирующая силу зажима более 500 кН, может стабильно поддерживать форму с 8 или 12 гнездами. В реальных заводских условиях даже малейшее отклонение в силе зажима может привести к идеальному формованию центральных полостей, в то время как внешние полости страдают от заусенцев. Поэтому высокоравномерное распределение силы по плите не подлежит обсуждению.
Дорожные бутылки должны обеспечивать хрупкий физический баланс. Они должны быть достаточно гибкими, чтобы потребители могли легко сжимать их, и в то же время достаточно прочными, чтобы выдерживать агрессивное обращение с багажом и серьезные перепады давления в салонах самолетов, не допуская протекания.
Это равновесие достигается за счет точного управления двухосной ориентацией во время фазы растяжения-выдува. Благодаря точной настройке скорости опускания растяжного стержня и точной миллисекунды подачи воздуха перед обдувом оборудование обеспечивает сохранение гибкости боковых стенок, в то время как основание и шейка сохраняют непоколебимую структурную жесткость.
Упаковка ароматов представляет собой абсолютную вершину сложности косметического производства. Флаконы для духов требуют высочайшего уровня точности размеров, химической стойкости и оптического блеска.
Отделка горлышка флакона для духов — это инженерно-важная деталь, определяющая качество. В большинстве роскошных духов используются дорогие обжимные распылители или тщательно откалиброванные винтовые распылительные насосы. Если внутренний или внешний диаметр горлышка бутылки отклоняется хотя бы на долю миллиметра, распылитель не сможет правильно закрыться во время процесса наполнения линии. Это приводит к испарению невероятно дорогих парфюмерных составов.
Специализированный ISBM Machine для флаконов для духов в значительной степени полагается на свою станцию литья под давлением при формировании этого критического горлышка. Поскольку резьбовая шейка впрыскивается непосредственно в твердую стальную полость, а не выдувается и обрезается, она обеспечивает абсолютную, повторяемую точность размеров, с которой методы экструзии просто не могут сравниться.
Для роскошных ароматов, в которых используются такие материалы, как Surlyn, PCTG или толстостенный ПЭТ, пластик должен быть практически неотличим от традиционного стекла. Чтобы сохранить премиальную эстетику, на поверхности бутылки не должно быть микроцарапин, потертостей и термической деградации.
Благодаря использованию одноэтапного процесса преформа бережно удерживается горлышком на протяжении всего производственного цикла. Она никогда не касается другой преформы и никогда не выбрасывается в бункер для хранения сыпучих материалов. Такое обращение без трения гарантирует первозданный блеск поверхности, который легко конкурирует с традиционными технологиями изготовления стекла.
Когда руководители предприятий оценивают новое оборудование, решение должно основываться на жестких технических характеристиках, которые напрямую соответствуют реальным производственным требованиям.
Усилие зажима — это огромное давление, прикладываемое для надежного закрытия формы на этапах впрыска под высоким давлением и выдувания. Для расчета необходимой силы зажима инженерам необходимо проанализировать площадь проецируемой поверхности бутылки конкретной конструкции, а также характеристики плавления выбранного полимера. Косметические баночки с толстыми стенками или обширные конструкции с несколькими полостями требуют значительно более высокой силы зажима, чтобы предотвратить открытие форм продуваемым воздухом. Неправильный зажим приведет к получению дефектных бутылок с хорошо заметными неприемлемыми швами.
Коэффициент растяжения — это математическая степень расширения заготовки как по вертикали, так и по горизонтали. Высший уровень Машина для изготовления косметических бутылочек обеспечивает точный программируемый контроль над растягивающими стержнями с сервоприводом. Для высоких и тонких косметических упаковок, таких как тюбики для туши или удлиненные дозаторы для лосьонов, оборудование должно поддерживать высокий коэффициент осевого растяжения, не позволяя стержню прокалывать основание преформы.
Современное косметическое производство требует строгой гигиены и исключительной энергоэффективности. Машины, оснащенные полностью электрическими серводвигателями для гидравлических насосов, потребляют до сорока процентов меньше электроэнергии, чем традиционные системы с постоянной скоростью. Кроме того, интегрированные роботизированные системы выдачи необходимы для контроля качества. Эти автоматизированные манипуляторы аккуратно извлекают готовые бутылки из формы и помещают их прямо на охлаждающий конвейер. Это полностью предотвращает падение бутылок, исключает повреждения от ударов и значительно снижает риск заражения людей до того, как устройства перейдут к линиям декорирования.
Понимание архитектурных различий между одноэтапными и двухэтапными процессами является критически важным решением для любого производителя упаковки.
В одноступенчатой машине весь процесс происходит на одной непрерывно вращающейся карусели. Это включает в себя плавление смолы, инъекцию преформы, поддержание ее температуры и выдувание готовой бутылки. Для косметической промышленности этот одноэтапный процесс повсеместно признан золотым стандартом.
Поскольку преформа никогда не покидает инструментальный шпиндель, можно выдувать асимметричные бутылки с резьбой горлышка, идеально соответствующей форме бутылки. Это абсолютно необходимо для обеспечения того, чтобы направленные колпачки с откидной крышкой или дозаторы для лосьонов были направлены в правильном направлении при навинчивании на конечный продукт. Кроме того, остаточное тепло на этапе впрыска эффективно используется на этапе выдувания, что приводит к превосходным оптическим свойствам без риска повторного нагрева дефектов.
В ходе двухэтапного процесса одна машина производит серийное производство преформ, которые затем охлаждаются, сбрасываются в бункеры для хранения, а затем подаются в отдельную машину для разогрева, вытягивания и раздува. Хотя двухэтапные методы обеспечивают большой объем производства обычных круглых бутылок для напитков, они не подходят для изготовления нестандартных роскошных косметических форм. Процесс хранения и повторного нагрева в больших количествах создает высокий риск появления царапин на поверхности, поглощения влаги и делает невероятно трудным постоянное достижение точной ориентации резьбы.
Приобретение промышленного оборудования требует значительных капитальных затрат. Чтобы максимизировать возврат инвестиций, необходимо выйти за рамки первоначальной цены и тщательно оценить эффективность эксплуатации машины в течение жизненного цикла.
Рынок косметики движим быстро меняющимися потребительскими тенденциями. Бренды часто выпускают ограниченные серии, сезонную упаковку и новые размеры продуктов. Следовательно, контрактные производители не могут позволить себе простаивать свое оборудование в течение нескольких дней во время сложной замены пресс-форм.
При оценке оборудования отдавайте предпочтение машинам, спроектированным на основе принципов одноминутной замены матрицы. Оборудование со стандартизированными основаниями форм, быстросъемными водяными коллекторами и легкодоступными плитами позволяет техническим командам за считанные часы перейти от производства бутылочек с сывороткой емкостью 50 мл к бутылочкам для лосьона емкостью 200 мл. Такая гибкость напрямую увеличивает время безотказной работы оборудования, позволяя вам с прибылью принимать более мелкие и разнообразные индивидуальные заказы.
Эксплуатационный успех этой технологии во многом зависит от четкого взаимодействия между машиной и пресс-формой. Покупка машины у одного поставщика и форм у другого часто приводит к неприятным проблемам с интеграцией, поиску виноватых и задержке сроков производства. Чтобы снизить риск, настоятельно рекомендуется приобретать оборудование у производителей, которые предоставляют комплексные решения «под ключ». Это включает в себя разработку пресс-форм собственными силами, отбор проб перед отправкой и надежную послепродажную техническую поддержку.
Выбор подходящей машины для литья под давлением с выдувом и вытягиванием – это деликатный баланс. Вы должны тщательно сопоставить конкретную конструкцию бутылок и выбор материалов с вашими долгосрочными целями по объему производства. Независимо от того, производите ли вы гибкие дорожные наборы или роскошные флаконы для духов с толстыми стенками, похожие на стекло, точность вашего оборудования будет напрямую отражать качество и престиж брендов, которые вы обслуживаете. Отдавая предпочтение одноэтапной технологии, быстрой смене форм и точному терморегулированию, вы можете гарантировать, что ваша упаковка будет выделяться на самых конкурентных розничных полках.
Готовы повысить уровень производства косметической упаковки? Оцените требования вашего конкретного проекта и найдите идеальное высокоточное оборудование, изучив комплексные решения «под ключ», доступные на сайте Машины JASUI ISBM сегодня.
Самое современное оборудование превосходно работает с ПЭТ, ПП, PCTG и тританом. Эти специфические полимеры пользуются большим спросом в индустрии красоты, поскольку они обеспечивают прозрачные, прочные и химически стойкие свойства, необходимые для косметических составов премиум-класса, включая эфирные масла и агрессивные растворители.
Да, универсальные одноступенчатые машины могут легко производить оба типа контейнеров. При условии, что у вас есть правильные специальные формы, разработанные для каждого конкретного продукта, а общая сила зажима машины соответствует различным размерам, одна машина обеспечивает исключительную гибкость производства для разнообразной клиентской базы.
Процесс растягивания и раздува обеспечивает чрезвычайно превосходную оптическую прозрачность, что приводит к элегантному внешнему виду, напоминающему стекло. Кроме того, он не оставляет отходов на дне бутылки, устраняя некрасивые следы от защемлений, характерные для методов экструзии. Он также создает высокоточные, отлитые под давлением отделки горлышка, которые окончательно предотвращают утечку высококачественных сывороток и духов.
Сложные формы, такие как плоские овалы или квадраты с острыми краями, требуют машин, оснащенных усовершенствованным предпочтительным нагревом и индивидуально настраиваемыми элементами управления растягивающимися стержнями. Эти особенности обеспечивают равномерное распределение тепловой энергии и пластического материала по всем острым углам, гарантируя структурную стабильность и равномерную толщину стенок.
Производство толстостенной упаковки требует более длительных фаз охлаждения, чтобы предотвратить кристаллизацию и образование вмятин. В то время как стандартные тонкостенные контейнеры могут работать в течение 12 секунд, для роскошных толстостенных банок часто требуется от 25 до 35 секунд. Точное время во многом зависит от оптимизированных каналов охлаждения внутри формы и мощности охладителя вашего предприятия.
Наиболее эффективным методом является использование одноступенчатого оборудования. Поскольку преформа надежно удерживается горловиной и никогда не выбрасывается в бункеры для хранения, трение между деталями полностью исключается. Такая непрерывная обработка гарантирует первозданную поверхность, напоминающую стекло, сразу после производственной линии.
