
Vistas: 0 Autor: Editor del sitio Hora de publicación: 2026-09-09 Origen: Sitio


En la fabricación farmacéutica, la integridad de los contenedores representa un requisito reglamentario estricto. Las variaciones microscópicas en el espesor de la pared o el acabado del cuello comprometen la eficacia del fármaco. Estos defectos provocan fugas o no cumplen con los estándares de cierre a prueba de niños. Los ingenieros de envasado se enfrentan a un estricto acto de equilibrio. Debe satisfacer la demanda de producción de gran volumen manteniendo tolerancias de cero defectos. El moldeo por extrusión-soplado tradicional a menudo no alcanza la precisión. El abastecimiento de contenedores prefabricados introduce vulnerabilidades en la cadena de suministro y riesgos logísticos. La transición de la producción interna requiere una evaluación técnica rigurosa de las tecnologías de moldeo. La actualización de equipos heredados exige el mismo nivel de escrutinio. Esta guía examina cómo un La máquina de moldeo por inyección, estiramiento y soplado de envases farmacéuticos aborda estrictas demandas regulatorias. Detallamos los beneficios operativos, las compensaciones técnicas y las consideraciones de producción necesarias para una implementación exitosa.
Precisión de cuello inigualable: la tecnología ISBM utiliza una preforma moldeada por inyección, lo que garantiza las tolerancias de cuello exactas necesarias para cierres farmacéuticos a prueba de fugas, a prueba de manipulaciones y a prueba de niños.
Propiedades superiores del material y versatilidad: el proceso de estiramiento biaxial inherente a ISBM mejora significativamente la claridad óptica y la resistencia mecánica de las resinas de PET y PP, lo que permite a los fabricantes producir de todo, desde botellas ultrafinas y livianas hasta contenedores premium de paredes pesadas.
Alto gasto de capital inicial versus rendimiento a largo plazo: si bien los costos de herramientas y máquinas ISBM son más altos que los del moldeo por extrusión-soplado, la reducción del desperdicio de material, los acabados superficiales impecables y las menores tasas de defectos generan un retorno de la inversión favorable para la producción de alto volumen.
Limitaciones de formato: ISBM es muy eficiente para formas cilíndricas u ovaladas estándar (p. ej., jarabes estándar, pastillas), pero presenta limitaciones para geometrías complejas o recipientes que requieren asas integradas.
Seleccionar la tecnología de moldeo adecuada requiere alinear las capacidades del equipo con estrictos estándares de la industria. El embalaje farmacéutico exige una coherencia absoluta. Cada contenedor debe proteger su contenido de la degradación ambiental garantizando al mismo tiempo la seguridad del paciente. La evaluación de un sistema de moldeo requiere una visión integral del cumplimiento, las propiedades de barrera y la integración del cierre. No puede confiar únicamente en las inspecciones visuales. La integridad estructural de la matriz polimérica dicta la vida útil del medicamento incluido.
Los equipos de envasado farmacéutico deben cumplir estrictamente con los estándares de Buenas Prácticas de Fabricación (GMP). Usted evalúa las máquinas en función de su capacidad para operar en entornos controlados, generalmente salas blancas ISO Clase 7 u 8. La compatibilidad con las salas blancas sigue siendo un factor decisivo para los directores de planta.
Procesamiento cerrado: el sistema de moldeo debe contar con zonas de procesamiento completamente cerradas. La presión positiva dentro de la cabina de la máquina evita que los contaminantes externos se depositen en las preformas o las botellas terminadas.
Generación de partículas: el equipo debe minimizar la generación de polvo plástico o partículas mecánicas durante la operación. Los procesos de moldeo sin rebabas reducen significativamente los desechos en el aire en comparación con los sistemas que requieren recorte mecánico.
Optimización del espacio: el espacio de la sala limpia tiene un valor añadido. Los diseños compactos de las máquinas ayudan a maximizar la producción por metro cuadrado. Las plataformas de indexación rotativas a menudo ocupan un espacio más pequeño que los sistemas de transferencia lineal.
Materiales de superficie: Las piezas en contacto con la máquina y los paneles exteriores deben utilizar acero inoxidable apto para uso alimentario. Las superficies pintadas a menudo se astillan y degradan con lavados químicos agresivos. El acero inoxidable facilita rigurosos protocolos de saneamiento.
La estabilidad del fármaco depende en gran medida de las propiedades de barrera del recipiente primario. Los ingredientes farmacéuticos activos se degradan cuando se exponen al oxígeno o la humedad. El proceso de moldeo influye directamente en estas capacidades de barrera. Debes controlar la distribución del polímero para mantener estas barreras.
Distribución uniforme de las paredes: el espesor constante de las paredes evita puntos débiles localizados. Los puntos finos en las paredes de un contenedor aceleran la permeación del gas. Los operadores deben controlar la velocidad de descenso de la varilla de estiramiento para garantizar una distribución uniforme del material desde el cuello hasta la base.
Control OTR y MVTR: el moldeado preciso garantiza tasas de transmisión de oxígeno (OTR) y tasas de transmisión de vapor de humedad (MVTR) consistentes. Estas métricas dictan la eficacia de las dosis líquidas y sólidas. Estas tasas se verifican utilizando equipos de prueba de permeación especializados durante la fase de calificación inicial.
Utilización de resina: El equipo debe procesar resinas de barrera especializadas de manera efectiva. Las altas velocidades de cizallamiento en el cilindro de inyección pueden degradar la estructura molecular de los polímeros sensibles. El diseño del tornillo debe proporcionar una masa fundida homogénea sin fricción excesiva.
Un envase farmacéutico es tan eficaz como su sello. La interfaz entre el cuello de la botella y el cierre dicta la integridad general del paquete. Las variaciones en esta área provocan fallos catastróficos durante el llenado o el tránsito automatizados. Las máquinas taponadoras aplican un par específico. El cuello debe soportar esta fuerza de rotación sin deformarse.
Acabados de cuello con variación cero: el proceso de moldeado debe producir dimensiones de cuello exactas en cada ciclo. Los cierres farmacéuticos estándar exigen un estricto cumplimiento de las tolerancias dimensionales. Una desviación de tan solo 0,1 mm puede provocar que una tapa se enrosque.
Integración de cierre compleja: los cierres a prueba de niños (CRC), los goteros de precisión y las bombas de dosis medidas requieren roscas de cuello y superficies de sellado impecables. Las dimensiones 'T' y 'E' del perfil de rosca deben coincidir exactamente con las especificaciones del cierre.
Eliminación de recorte secundario: Los procesos que requieren cortar o recortar el cuello introducen microimperfecciones. La eliminación del recorte secundario garantiza una integración perfecta con los sistemas automatizados de prueba de fugas posteriores. Una superficie de sellado lisa garantiza un sellado por inducción adecuado.
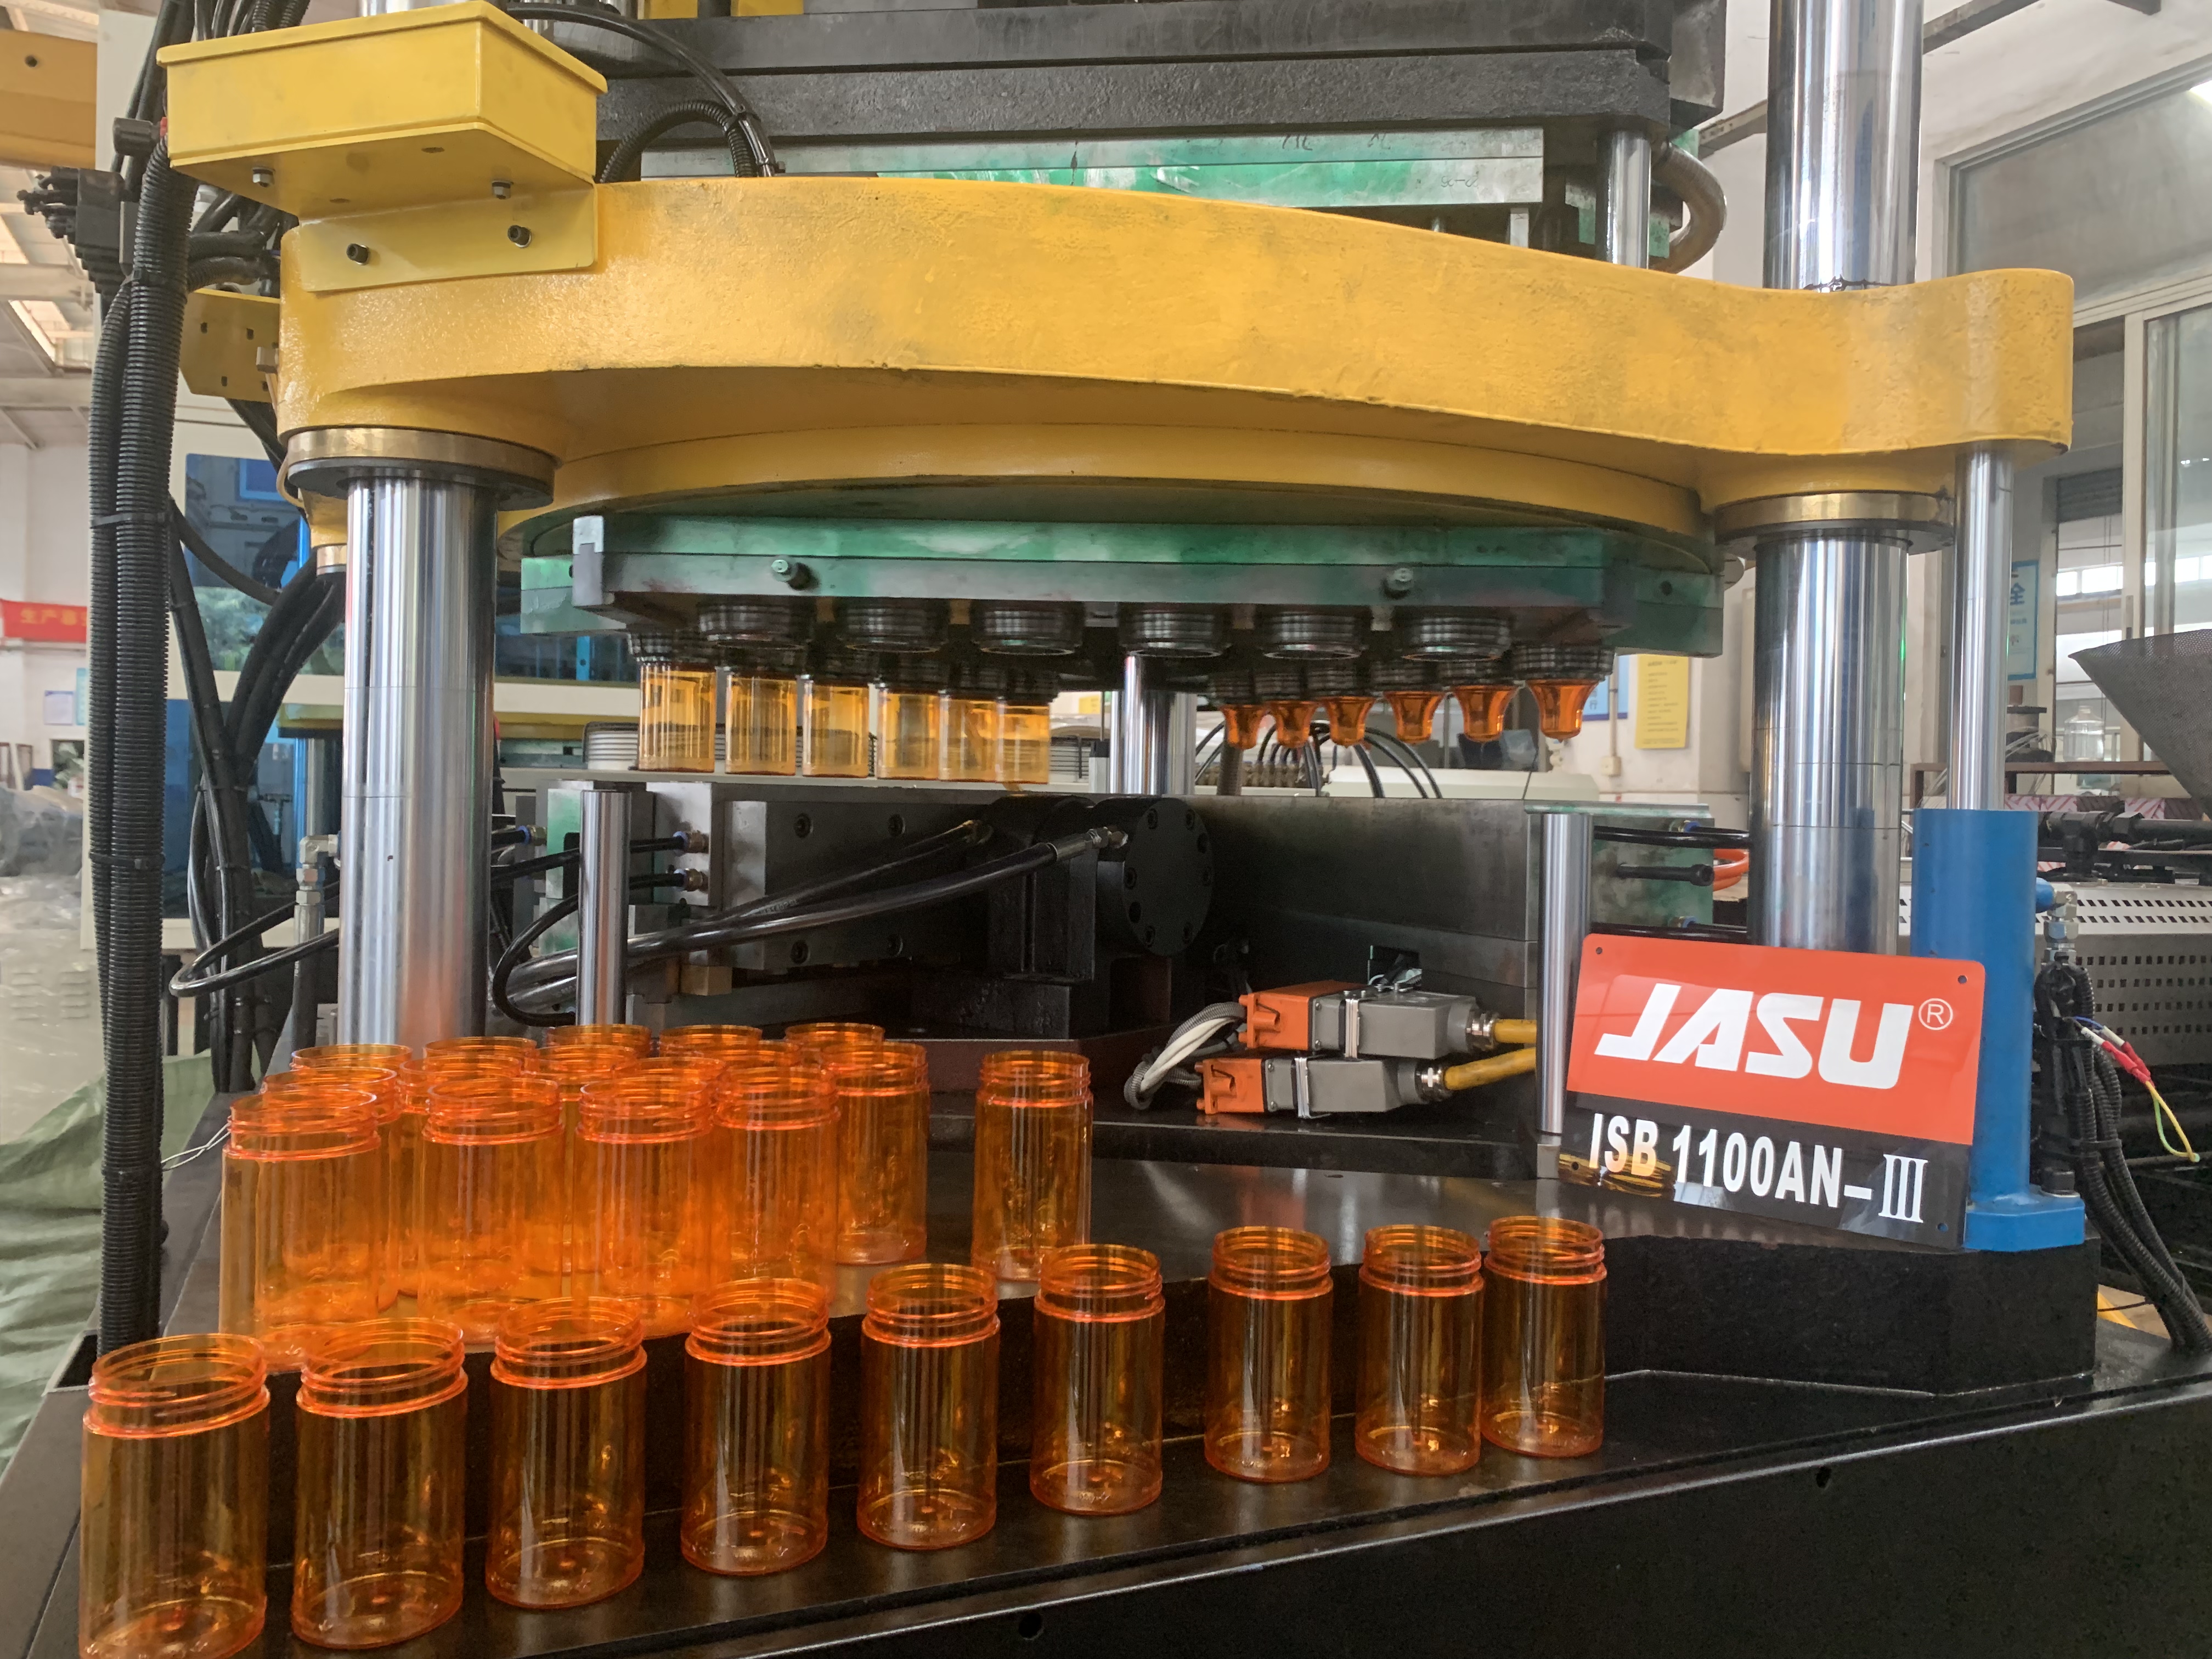
El moldeo por inyección, estiramiento y soplado (ISBM) ofrece distintas ventajas sobre los métodos de formado tradicionales. El proceso combina la precisión del moldeo por inyección con los beneficios estructurales del moldeo por soplado y estiramiento. Esta sinergia crea contenedores que cumplen con los más altos estándares médicos. Los operadores de plantas prefieren esta tecnología por su repetibilidad y eficiencia de materiales.
El proceso ISBM comienza con el moldeo por inyección de una preforma. Esta etapa inicial define el acabado final del cuello del contenedor antes de que se produzca cualquier soplado. El cuello está completamente formado dentro de una cavidad de inyección a alta presión. El plástico fundido se inyecta en un molde de acero enfriado, llenando completamente las cavidades de la rosca.
Este método bloquea las dimensiones exactas de las roscas, el cordón a prueba de manipulaciones y la superficie de sellado. El plástico se solidifica contra un molde de acero inoxidable S136 mecanizado con precisión. Esto garantiza que cada acabado de cuello coincida perfectamente con el dibujo de ingeniería. Se elimina la desviación dimensional común en el moldeo por extrusión y soplado, donde el cuello se forma soplando un tubo hueco hacia afuera contra un molde.
Además, este proceso no requiere un recorte secundario del cuello. El moldeo por extrusión y soplado a menudo deja una película que debe cortarse. El corte genera virutas de plástico y polvo. Quitar el paso de recorte elimina por completo el riesgo de que partículas de plástico contaminen el recipiente médico. El cuello resultante es impecable, suave y listo para el taponado inmediato en líneas de alta velocidad.
La tecnología ISBM altera fundamentalmente las propiedades físicas del polímero. El proceso utiliza una varilla de estiramiento mecánica para alargar la preforma longitudinalmente. Al mismo tiempo, el aire a alta presión expande el plástico radialmente contra las paredes del molde de soplado. Esto sucede en una fracción de segundo.
Este estiramiento de doble acción alinea las cadenas de polímero en dos direcciones. Esta alineación se conoce como orientación biaxial. Induce el endurecimiento por deformación dentro de la matriz plástica. El contenedor resultante exhibe una resistencia al impacto de caída y una resistencia a la carga superior significativamente mayores en comparación con las botellas no orientadas. Las moléculas se unen en una estructura reticular apretada.
La orientación biaxial otorga a los ingenieros de embalaje una inmensa flexibilidad. Puede diseñar contenedores ultradelgados y livianos que aún sobrevivan rigurosas pruebas de tránsito. Por el contrario, puede diseñar botellas de paredes gruesas para líneas farmacéuticas de primera calidad. La resistencia mejorada permite una reducción sustancial del material sin comprometer la integridad estructural o el rendimiento de la barrera. Las botellas más ligeras reducen el peso del envío y reducen la huella de carbono general del embalaje.
La visibilidad sigue siendo un requisito primordial en los envases farmacéuticos. Los profesionales médicos y los sistemas automatizados deben inspeccionar el contenido en busca de partículas extrañas, decoloración o volúmenes de llenado incorrectos. ISBM maximiza la transparencia de resinas como el tereftalato de polietileno (PET) y el polipropileno clarificado (PP).
El rápido enfriamiento y el estiramiento biaxial previenen la formación de grandes estructuras cristalinas dentro del polímero. Esto mantiene el material amorfo y muy transparente. La claridad resultante similar al vidrio es esencial para los sistemas de inspección óptica automatizada (AOI) que operan en líneas de llenado de alta velocidad. Las cámaras pueden detectar fácilmente una única mancha oscura dentro de una botella de PET transparente.
Además, el soplado a alta presión fuerza al plástico a apretarse contra las superficies pulidas del molde. Esto crea acabados exteriores excepcionalmente suaves. Una superficie impecable es fundamental para la aplicación de etiquetas farmacéuticas a alta velocidad. Evita que las etiquetas se desprendan o burbujeen, lo que garantiza que el texto normativo permanezca legible durante todo el ciclo de vida del producto. Las superficies rugosas atrapan aire debajo del adhesivo de la etiqueta, lo que hace que se despegue o se desprenda con el tiempo.
El desperdicio de material representa una ineficiencia significativa en el moldeado tradicional. El moldeo por extrusión y soplado genera rebabas sustanciales en el cuello y la base. Este exceso de material debe recortarse y reciclarse. Sin embargo, las regulaciones de envasado farmacéutico primario a menudo limitan o prohíben estrictamente el uso de material triturado debido a los riesgos de contaminación descritos en las normas de la USP.
ISBM funciona como un proceso completamente libre de flash. La preforma se inyecta hasta el peso exacto requerido para la botella final. El sistema de canal caliente controla el flujo de fusión, dejando sólo un pequeño vestigio de compuerta en la base de la preforma. Cada gramo de resina derretida termina en el producto terminado. Esta naturaleza libre de flash maximiza el rendimiento de la materia prima.
Al eliminar los desechos, los fabricantes evitan la compleja logística de manipular, triturar y almacenar los desechos de plástico. Mantendrá un entorno de producción más limpio y garantizará que el 100 % de los contenedores utilicen resina virgen de grado médico. Esta eficiencia respalda directamente el estricto cumplimiento de las GMP y la trazabilidad de los lotes. Nunca tendrá que documentar el porcentaje de triturado mezclado en un lote específico.
Seleccionar la máquina óptima requiere comparar ISBM con alternativas establecidas. Cada tecnología cumple con requisitos específicos de volumen, geometría y resina. Comprender estas distinciones técnicas le garantiza implementar el equipo adecuado para su formato de administración de medicamentos específico. Debe hacer coincidir la cinemática de la máquina con sus objetivos de producción.
La principal distinción entre ISBM y el moldeo por inyección-soplado (IBM) estándar radica en el mecanismo de varilla extensible. IBM inyecta una preforma y la sopla radialmente. No estira el material longitudinalmente. Esto limita la resistencia estructural y la claridad del recipiente final. Las botellas de IBM suelen tener paredes más gruesas y una distribución del material menos uniforme.
El moldeo por extrusión-soplado (EBM) deja caer un tubo continuo de plástico fundido (parison) y lo pellizca dentro de un molde. Esto crea desechos y deja una costura de soldadura inferior. Esta costura actúa como un punto estructural débil durante las pruebas de caída. El moldeo por compresión y soplado implica cortar un disco de plástico y presionarlo, lo que rara vez se utiliza para cuellos farmacéuticos de precisión.
Usted especifica IBM para viales rígidos y muy pequeños, generalmente de menos de 10 ml. IBM se destaca en la producción de contenedores diminutos y de paredes gruesas, como frascos con cuentagotas. Sin embargo, un La máquina automática ISBM se convierte en la opción ideal para volúmenes que van desde 30 ml hasta 1000 ml. En este rango, la resistencia biaxial y la claridad superior proporcionadas por la varilla extensible se vuelven obligatorias para el rendimiento y el ahorro de material.
Tecnología de moldeo |
Precisión del cuello |
Fuerza biaxial |
Claridad óptica |
Rango de volumen ideal |
Generación de chatarra |
|---|---|---|---|---|---|
ISBM |
Excelente (moldeado por inyección) |
Alto (longitudinal y radial) |
Similar al vidrio (PET/PP) |
30ml - 1000ml+ |
Ninguno (sin Flash) |
IBM |
Excelente (moldeado por inyección) |
Bajo (solo radial) |
Moderado |
2ml - 50ml |
Ninguno (sin Flash) |
MBE |
Moderado (requiere recorte) |
Ninguno |
Bajo a moderado |
10ml - 5000ml+ |
Alto (destello de cuello y cola) |
Los formatos estandarizados dominan la producción farmacéutica. Los frascos de jarabe o pastillas de 60 ml y 100 ml representan categorías de alta demanda. Evaluando un La máquina de frascos de medicamentos de 60 ml requiere analizar los tiempos de ciclo, las opciones de cavitación y la eficiencia de enfriamiento del molde.
Las plataformas ISBM ofrecen cavitación escalable. Una máquina puede ejecutar un molde de 6 o 12 cavidades dependiendo de las tasas de producción requeridas. El tiempo del ciclo para una botella de PET de 60 ml suele oscilar entre 10 y 15 segundos. Esto permite una producción rápida y continua para alimentar líneas de llenado de alta velocidad. El factor limitante suele ser el tiempo de enfriamiento necesario en la cavidad de inyección para solidificar el grueso cuello de la preforma.
Además, ISBM proporciona una excelente flexibilidad de cambio de molde. Si necesita producir una botella de 100 ml con exactamente el mismo acabado de cuello que la botella de 60 ml, a menudo sólo necesita cambiar las cavidades del molde de soplado y las varillas de estiramiento. El molde de inyección para el cuello de la preforma sigue siendo el mismo. Esta modularidad reduce el tiempo de inactividad por cambios y simplifica el inventario de herramientas. Los técnicos pueden cambiar los moldes de soplado en una fracción del tiempo que lleva cambiar un molde de inyección completo.
La tecnología ISBM se divide en dos metodologías de fabricación distintas. La elección entre procesos de 1 y 2 pasos depende completamente de su volumen de producción, los requisitos de la sala limpia y el espacio.
Tipo de proceso |
Mecanismo |
Mejor aplicación |
Riesgo de contaminación |
|---|---|---|---|
ISBM de 1 paso |
La inyección y el soplado se realizan en una máquina sobre una plataforma giratoria. |
Centros farmacéuticos especializados, salas blancas estrictas. |
Extremadamente bajo (ciclo cerrado). |
ISBM de 2 pasos |
Preformas inyectadas en una máquina, recalentadas/sopladas en otra. |
Producción de productos básicos en volumen ultraalto. |
Superior (Se requiere almacenamiento y tránsito). |
El método de un solo paso garantiza cero contaminación de la preforma porque el plástico nunca sale del entorno cerrado de la máquina. El calor residual del proceso de inyección se utiliza para la fase de soplado, asegurando un perfil de temperatura uniforme. El método de dos pasos requiere silos de almacenamiento de preformas masivos e introduce el riesgo de que las preformas se rayen entre sí durante el tránsito. Las preformas rayadas provocan defectos visibles en la botella soplada final.
La integración de tecnología de moldeo avanzada requiere una planificación cuidadosa de las instalaciones. Si bien los beneficios de ISBM son sustanciales, se deben tener en cuenta requisitos operativos específicos. Comprender la complejidad de las herramientas, las restricciones geométricas y las demandas de servicios públicos garantiza una implementación sin problemas. No se pueden simplemente conectar estas máquinas a los servicios estándar de almacén.
Transición a un La máquina de botellas farmacéuticas de plástico que utiliza tecnología ISBM implica configuraciones de herramientas complejas. A diferencia de los moldes EBM de una sola etapa, el ISBM requiere múltiples juegos de herramientas de precisión para un diseño de botella única. Las tolerancias de ingeniería son excepcionalmente estrictas.
Debe adquirir un molde de inyección para formar la preforma, un sistema de canal caliente para distribuir la masa fundida y un molde de soplado independiente para definir la forma final de la botella. Además, las máquinas de 1 paso requieren acondicionamiento de varillas centrales y varillas estirables. Este utillaje de varias etapas exige un mecanizado de alta precisión. El sistema de canal caliente debe equilibrar perfectamente el flujo de fusión para que todas las cavidades se llenen exactamente al mismo ritmo y presión.
El mantenimiento de estos moldes requiere técnicos cualificados. Las cavidades de inyección deben permanecer impecables para evitar defectos en la preforma. Los sistemas de canal caliente requieren una gestión térmica precisa para evitar la degradación de la resina. Los administradores de las instalaciones deben planificar áreas dedicadas al mantenimiento de moldes, baños de limpieza ultrasónica y equipos de elevación especializados para manipular las pesadas placas de acero de manera segura.
La física del proceso de estiramiento-golpe impone restricciones geométricas específicas. ISBM se destaca en la producción de formas cilíndricas, ovaladas o cuadradas estándar con esquinas redondeadas. Estas formas permiten una expansión radial uniforme de la preforma. El plástico se estira uniformemente, manteniendo un espesor de pared constante.
Sin embargo, los ISBM luchan con formas muy asimétricas o proporciones de impacto extremas. Si el diseño de una botella requiere un desplazamiento profundo y descentrado, el plástico se estira de manera desigual. Esto da como resultado paredes delgadas por un lado y paredes gruesas por el otro. Además, el proceso ISBM no puede producir recipientes con asas huecas integradas. Si su embalaje farmacéutico requiere un asa moldeada para vertidos de gran volumen, el moldeo por extrusión y soplado sigue siendo la tecnología necesaria.
Las máquinas ISBM exigen servicios de instalación sólidos. El proceso se basa en una gestión térmica precisa y una neumática de alta presión. Usted evalúa la infraestructura de su planta antes de la instalación para evitar cuellos de botella en el rendimiento de la máquina.
Secado de resina: El procesamiento de PET requiere una gran eliminación de la humedad. Se instalan secadores desecantes de circuito cerrado capaces de mantener puntos de rocío por debajo de -40°C. Estos secadores consumen una cantidad significativa de energía continua para regenerar los lechos desecantes.
Sistemas de agua enfriada: el enfriamiento rápido es esencial para mantener los tiempos de ciclo y la claridad amorfa. La máquina requiere enfriadores industriales de alta capacidad para hacer circular agua fría a través de los moldes de inyección y soplado. El caudal debe lograr un flujo turbulento dentro de los canales de enfriamiento para extraer el calor de manera eficiente.
Aire a alta presión: La etapa final de soplado requiere aire comprimido limpio, seco y a alta presión. Suele oscilar entre 20 y 40 bar, según el diseño de la botella. Los compresores de aire de taller estándar no pueden satisfacer esta demanda. Usted instala compresores de alta presión dedicados y sistemas de filtración de múltiples etapas para garantizar que no entre aceite ni humedad en el contenedor médico.
La implementación de nuevos equipos de moldeo en un entorno regulado implica riesgos inherentes. Los obstáculos de validación, las curvas de aprendizaje de los operadores y los desafíos en el manejo de materiales retrasan la producción si no se gestionan correctamente. Las estrategias de mitigación proactivas garantizan un lanzamiento oportuno y conforme. Debe tratar la instalación de la máquina como un proyecto de ingeniería altamente controlado.
Validando un nuevo La máquina ISBM para contenedores farmacéuticos para producción comercial conlleva una gran carga de documentación. Ejecuta rigurosos protocolos de calificación de instalación (IQ), calificación operativa (OQ) y calificación de desempeño (PQ). Los reguladores exigen pruebas de coherencia.
El cronograma para esta validación se prolonga durante meses si no se gestiona adecuadamente. Los retrasos en IQ/OQ/PQ afectan directamente el tiempo de comercialización de nuevos formatos de medicamentos. Los reguladores exigen pruebas documentadas de que la máquina produce consistentemente contenedores que cumplen con todas las especificaciones en distintos extremos operativos. Debe probar los límites de control superior e inferior de los perfiles de calentamiento y las presiones de soplado.
Asóciese exclusivamente con fabricantes de equipos originales que brindan pruebas de aceptación de fábrica (FAT) integrales. Exija paquetes de documentación GMP previamente validados. Un FAT robusto simula sus parámetros de producción exactos. Esto le permite resolver problemas mecánicos y de software antes de que la máquina llegue al suelo de su sala blanca. Usted aprueba el rendimiento de la máquina en las instalaciones del proveedor.
ISBM es un proceso altamente dinámico. Equilibrar las temperaturas de inyección, el acondicionamiento térmico, la sincronización de la varilla de estiramiento y las presiones de soplado requiere un conocimiento técnico profundo. Una desviación menor en el perfil de temperatura de la preforma provoca un espesor de pared desigual o perlado en la botella final. La perlescencia indica que el plástico se estiró mientras estaba demasiado frío.
Los operadores sin experiencia luchan por solucionar estos problemas de variables que interactúan. Las conjeturas generan altas tasas de desperdicio y tiempos de inactividad prolongados de la máquina durante los cambios de formato. El ajuste de un parámetro a menudo afecta a otros tres.
Invierta mucho en sistemas de control automatizados. Las máquinas ISBM modernas cuentan con interfaces hombre-máquina (HMI) basadas en recetas. Estos sistemas permiten a los ingenieros guardar parámetros de procesamiento optimizados para cada formato de botella específico. Además, imponga programas de capacitación rigurosos dirigidos por proveedores para sus técnicos de instalación. La capacitación práctica durante la fase FAT desarrolla habilidades críticas para la resolución de problemas. Los operadores aprenden a leer los defectos de las botellas para diagnosticar la configuración de la máquina.
La preparación del material dicta la calidad final del contenedor. Al procesar PET, el control de la humedad es primordial. El PET es higroscópico. Absorbe rápidamente la humedad del aire ambiente. No se puede dejar a los gaylords del PET abiertos en la planta de producción.
Si el PET se inyecta mientras está húmedo, las moléculas de agua provocan hidrólisis durante la fusión en el barril. Esto conduce a una caída crítica de la viscosidad intrínseca (IV). Una caída de IV destruye la resistencia mecánica del plástico. Las botellas resultantes se vuelven quebradizas y se rompen al impactar durante la prueba de caída.
Nunca confíe en el almacenamiento a temperatura ambiente. Integre sistemas de secado desecante de circuito cerrado directamente en la garganta de alimentación de material de la unidad de inyección. Implemente analizadores de humedad automatizados para verificar que la resina esté completamente seca antes de ingresar al barril calentado. El monitoreo continuo previene fallas catastróficas en los lotes. Usted configura alarmas para detener la producción si el punto de rocío supera el umbral aceptable.
La implementación de una plataforma ISBM transforma sus capacidades de embalaje. Se logran las tolerancias de cuello exactas necesarias para cierres complejos y, al mismo tiempo, se maximiza la resistencia física y la claridad del polímero. El éxito depende de una preparación rigurosa de las instalaciones y del estricto cumplimiento de los parámetros de procesamiento.
Audite el espacio actual del piso de su sala limpia y las caídas de servicios públicos para determinar si una plataforma de 1 o 2 pasos se ajusta a su espacio.
Especifique las dimensiones exactas del acabado del cuello y los requisitos de torsión de aplicación del cierre antes de solicitar diseños de moldes.
Exija a los proveedores que proporcionen un protocolo de prueba de aceptación de fábrica (FAT) documentado que refleje su entorno de producción específico.
Instale secadores desecantes de circuito cerrado y sistemas de filtración de aire de alta presión antes de la entrega de la máquina.
R: La principal diferencia es la varilla elástica. ISBM utiliza una varilla mecánica para estirar la preforma longitudinalmente antes de soplarla radialmente. Esto crea fuerza biaxial y mayor claridad. IBM sólo sopla el plástico radialmente sin estirarlo longitudinalmente. ISBM es mejor para botellas más grandes o de paredes más delgadas, mientras que IBM se adapta a viales pequeños y rígidos.
R: Sí. Debido a que el cuello se forma completamente durante la fase de moldeo por inyección a alta presión, ISBM produce tolerancias dimensionales exactas. Esta precisión es necesaria para que los cierres CRC complejos y a prueba de manipulaciones funcionen correctamente, y se logra sin ningún recorte secundario.
R: Estas máquinas procesan principalmente tereftalato de polietileno (PET) y polipropileno (PP). Ambos polímeros se benefician significativamente del proceso de orientación biaxial. El estiramiento mejora su claridad óptica, acabado superficial y propiedades de barrera generales contra la humedad y el oxígeno.
R: Las máquinas de 1 paso generalmente se prefieren para ambientes de salas blancas estrictas. La preforma se inyecta, acondiciona y sopla en un único ciclo cerrado sobre una plataforma giratoria. Este proceso continuo elimina el riesgo de contaminación que ocurre durante el almacenamiento y tránsito de preformas en sistemas de 2 pasos.
R: Las principales limitaciones son geométricas. ISBM no puede producir contenedores con asas huecas integradas. También tiene problemas con formas muy asimétricas o proporciones de golpe extremas, que provocan un estiramiento desigual y paredes delgadas. Es más adecuado para perfiles estándar cilíndricos, ovalados o cuadrados.
