+86-
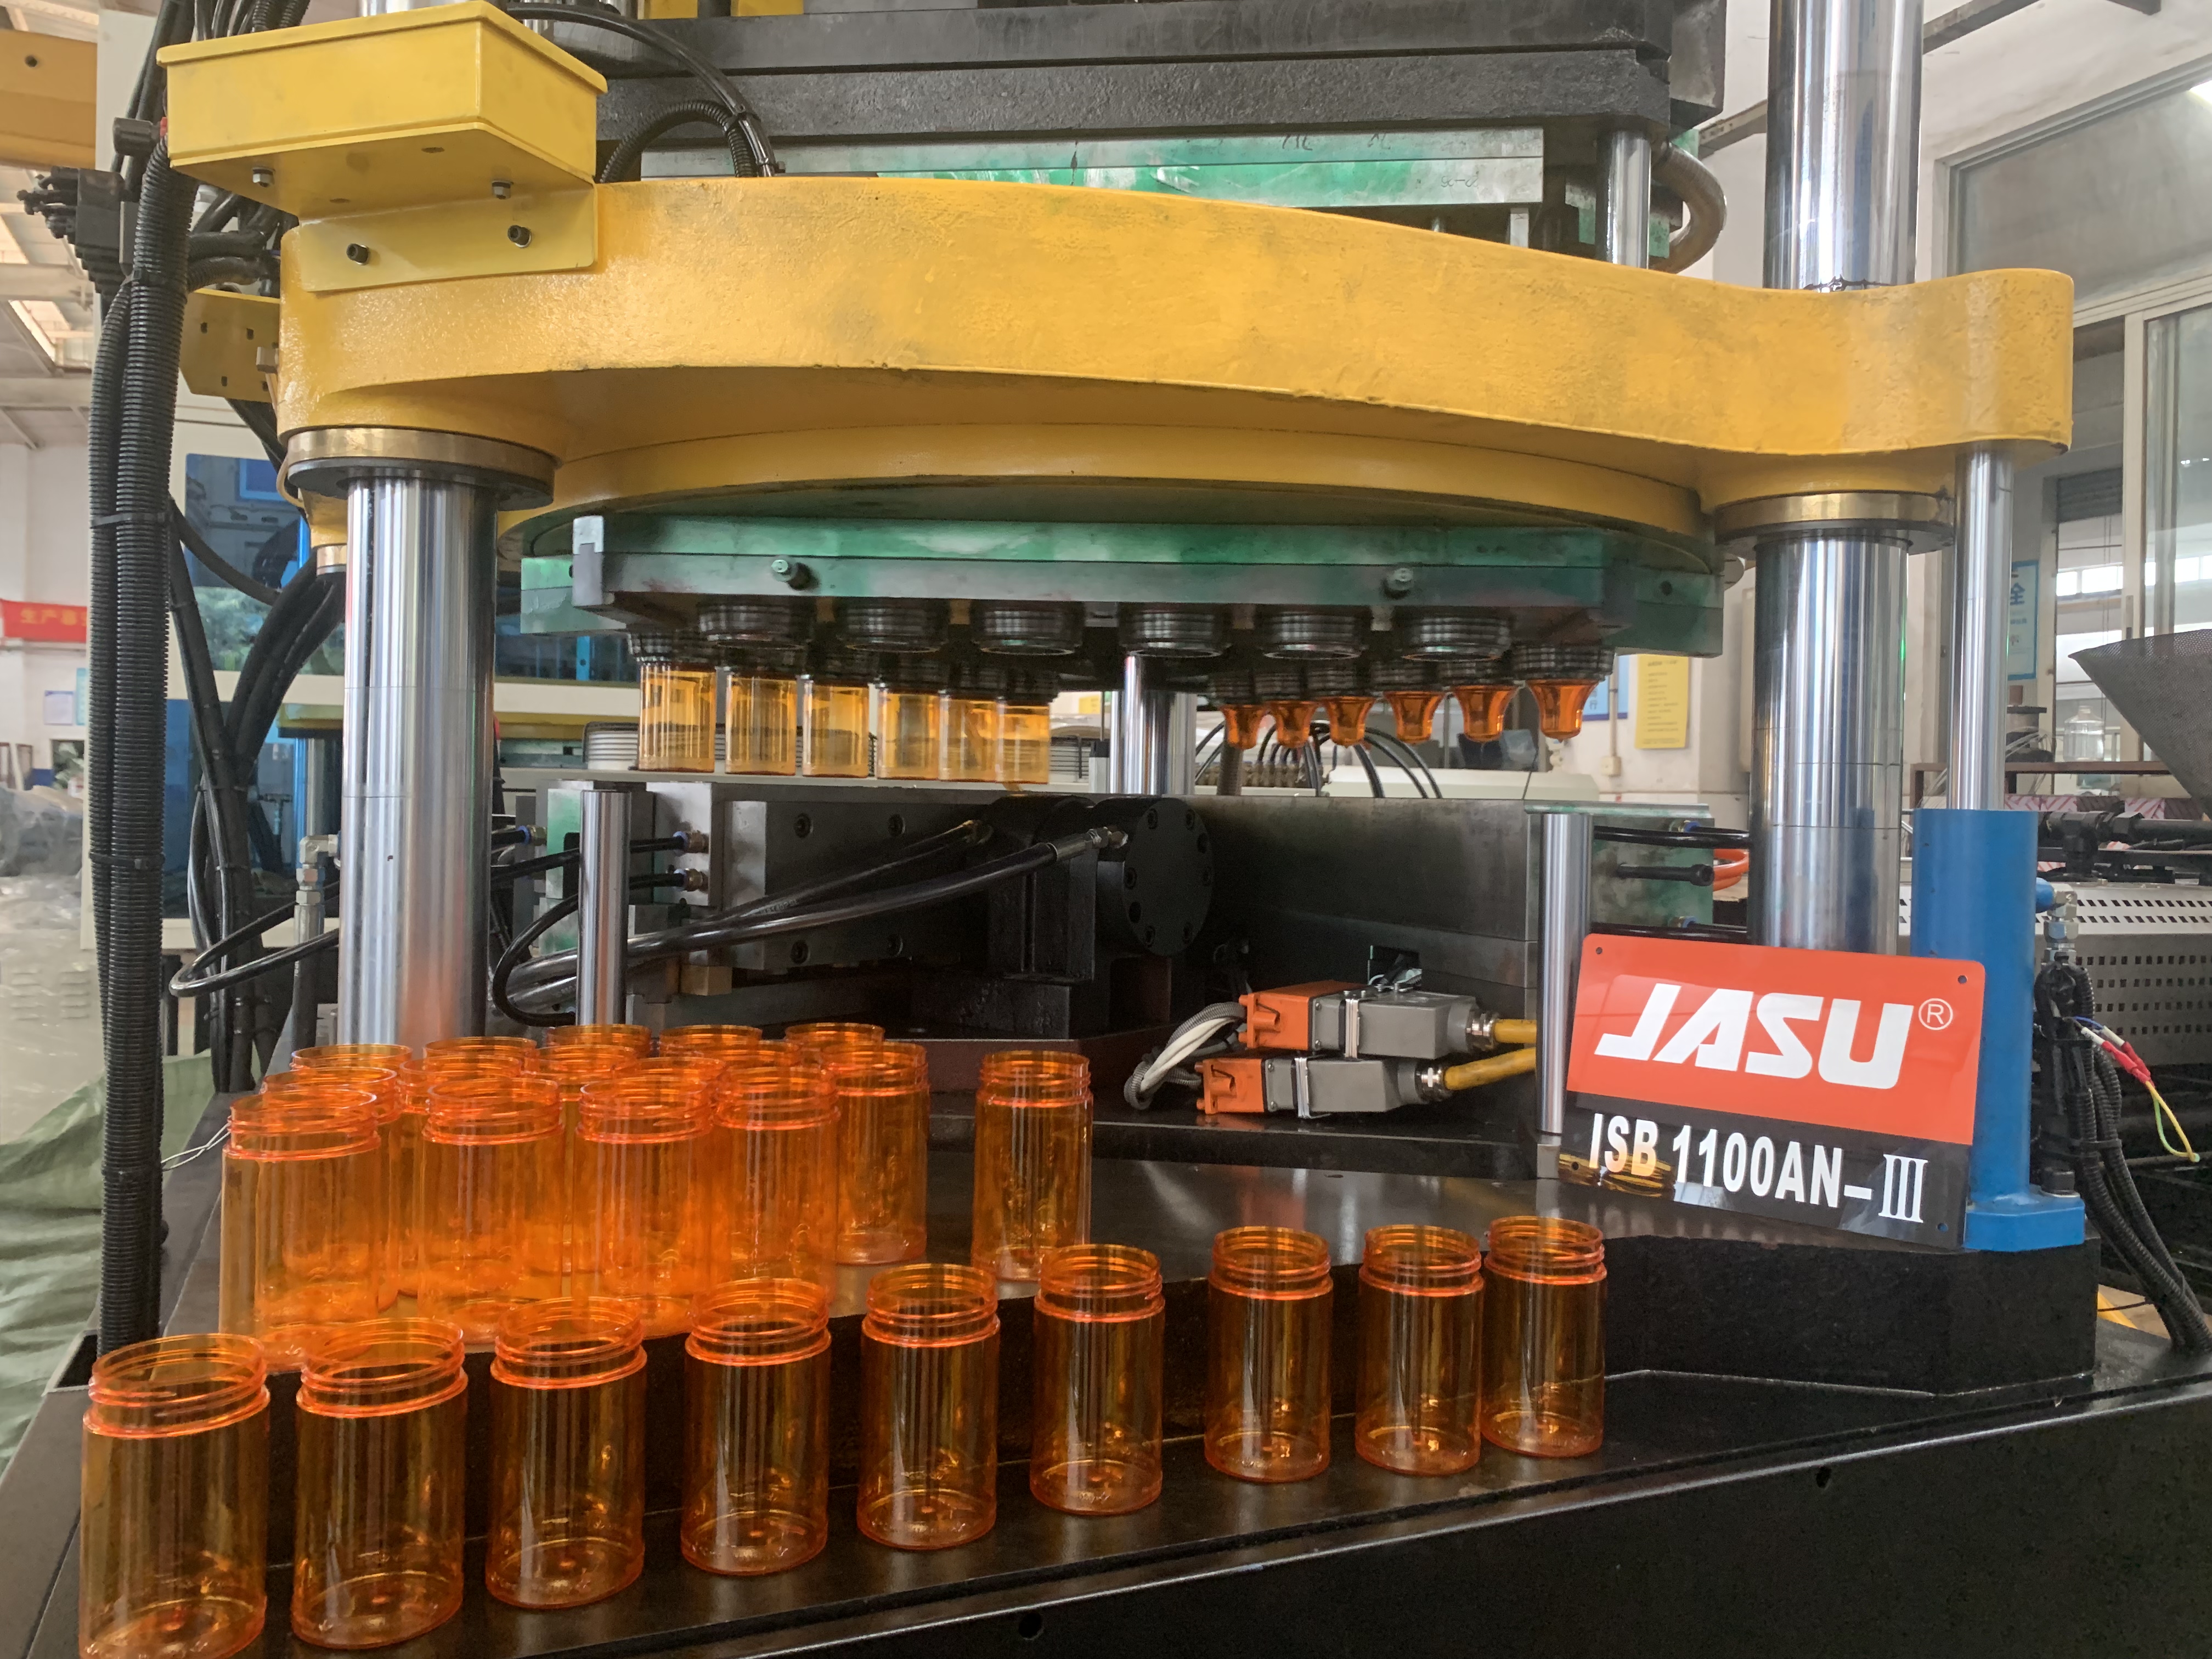
13928775imeira estação: Partículas de plástico na cavidade do molde de injeção após o sistema de injeção, formam a pré-forma, o tamanho do gargalo da garrafa pode ser preciso e estável. A segunda estação: gire 120 graus, pré-forma para a estação de estiramento e sopro, para esticar a pré-forma de moldagem por sopro para o recipiente. monica.lee@jasu-cnc.com
+86-
13928775imeira estação: Partículas de plástico na cavidade do molde de injeção após o sistema de injeção, formam a pré-forma, o tamanho do gargalo da garrafa pode ser preciso e estável. A segunda estação: gire 120 graus, pré-forma para a estação de estiramento e sopro, para esticar a pré-forma de moldagem por sopro para o recipiente. monica.lee@jasu-cnc.com
Você está aqui: Lar »
Notícias »
Notícias sobre produtos »
Benefícios das máquinas de moldagem por sopro e injeção de recipientes farmacêuticos
Benefícios das máquinas de moldagem por sopro e injeção de recipientes farmacêuticos
Visualizações: 0 Autor: Editor do site Horário de publicação: 09/09/2026 Origem: Site
Na fabricação farmacêutica, a integridade dos recipientes representa um requisito regulatório rigoroso. Variações microscópicas na espessura da parede ou no acabamento do pescoço comprometem a eficácia do medicamento. Esses defeitos levam a vazamentos ou falham nos padrões de fechamento à prova de crianças. Os engenheiros de embalagens enfrentam um equilíbrio rigoroso. Você deve atender à demanda por produção de alto volume e, ao mesmo tempo, manter tolerâncias de zero defeito. A moldagem por extrusão e sopro tradicional muitas vezes fica aquém da precisão. A aquisição de contentores pré-fabricados introduz vulnerabilidades na cadeia de abastecimento e riscos logísticos. A transição da produção interna requer uma avaliação técnica rigorosa das tecnologias de moldagem. A atualização de equipamentos legados exige o mesmo nível de análise. Este guia examina como um A máquina de moldagem por sopro e injeção de recipientes farmacêuticos atende a demandas regulatórias rigorosas. Detalhamos os benefícios operacionais, as compensações técnicas e as considerações de produção necessárias para uma implementação bem-sucedida.
Precisão de gargalo incomparável: a tecnologia ISBM utiliza uma pré-forma moldada por injeção, garantindo tolerâncias exatas de gargalo necessárias para tampas farmacêuticas à prova de vazamentos, invioláveis e resistentes a crianças.
Propriedades e versatilidade superiores do material: O processo de estiramento biaxial inerente ao ISBM melhora significativamente a clareza óptica e a resistência mecânica das resinas PET e PP, permitindo que os fabricantes produzam tudo, desde garrafas ultrafinas e leves até recipientes premium de paredes pesadas.
Alto CapEx inicial versus rendimento de longo prazo: Embora os custos de ferramentas e máquinas ISBM sejam maiores do que os de moldagem por extrusão e sopro, a redução no desperdício de material, acabamentos superficiais impecáveis e taxas de defeitos mais baixas geram um ROI favorável para produção de alto volume.
Limitações de formato: O ISBM é altamente eficiente para formatos cilíndricos ou ovais padrão (por exemplo, xaropes padrão, comprimidos), mas apresenta limitações para geometrias complexas ou recipientes que exigem alças integradas.
Definição de critérios de sucesso na fabricação de embalagens farmacêuticas
A seleção da tecnologia de moldagem correta exige o alinhamento das capacidades do equipamento com os rigorosos padrões da indústria. As embalagens farmacêuticas exigem consistência absoluta. Cada recipiente deve proteger o seu conteúdo da degradação ambiental, garantindo ao mesmo tempo a segurança do paciente. A avaliação de um sistema de moldagem requer uma análise abrangente da conformidade, das propriedades da barreira e da integração do fechamento. Você não pode confiar apenas em inspeções visuais. A integridade estrutural da matriz polimérica determina o prazo de validade do medicamento incluído.
Conformidade regulatória e compatibilidade com salas limpas
Os equipamentos de embalagem farmacêutica devem aderir estritamente aos padrões de Boas Práticas de Fabricação (GMP). Você avalia as máquinas com base em sua capacidade de operar em ambientes controlados, normalmente salas limpas ISO Classe 7 ou 8. A compatibilidade de salas limpas continua sendo o principal fator decisivo para os gerentes de fábrica.
Processamento fechado: O sistema de moldagem deve apresentar zonas de processamento totalmente fechadas. A pressão positiva dentro da cabine da máquina evita que contaminantes externos se acumulem nas pré-formas ou nas garrafas acabadas.
Geração de Partículas: O equipamento deve minimizar a geração de poeira plástica ou partículas mecânicas durante a operação. Os processos de moldagem sem rebarbas reduzem significativamente os detritos transportados pelo ar em comparação com sistemas que requerem corte mecânico.
Otimização da pegada: O espaço da sala limpa é valioso. Projetos compactos de máquinas ajudam a maximizar a produção por metro quadrado. As plataformas de indexação rotativa geralmente ocupam menos espaço do que os sistemas de transferência linear.
Materiais de superfície: As peças de contato da máquina e os painéis externos devem utilizar aço inoxidável de qualidade alimentar. Superfícies pintadas muitas vezes lascam e degradam sob lavagens químicas agressivas. O aço inoxidável facilita protocolos rigorosos de saneamento.
Proteção de barreira e prazo de validade
A estabilidade do medicamento depende muito das propriedades de barreira do recipiente primário. Os ingredientes farmacêuticos ativos degradam-se quando expostos ao oxigênio ou à umidade. O processo de moldagem influencia diretamente estas capacidades de barreira. Você deve controlar a distribuição do polímero para manter essas barreiras.
Distribuição Uniforme da Parede: A espessura consistente da parede evita pontos fracos localizados. Pontos finos na parede de um recipiente aceleram a permeação de gás. Os operadores devem monitorar a velocidade de descida da haste extensível para garantir uma distribuição uniforme do material desde o pescoço até a base.
Controle OTR e MVTR: A moldagem precisa garante taxas de transmissão de oxigênio (OTR) e taxas de transmissão de vapor de umidade (MVTR) consistentes. Essas métricas determinam a eficácia das doses líquidas e sólidas. Você verifica essas taxas usando equipamentos especializados de teste de permeação durante a fase inicial de qualificação.
Utilização de resina: O equipamento deve processar resinas de barreira especializadas de forma eficaz. Altas taxas de cisalhamento no cilindro de injeção podem degradar a estrutura molecular de polímeros sensíveis. O desenho do parafuso deve fornecer uma massa fundida homogênea sem atrito excessivo.
Compatibilidade de fechamento e prevenção de vazamentos
Um recipiente farmacêutico é tão eficaz quanto o seu selo. A interface entre o gargalo da garrafa e a tampa determina a integridade geral da embalagem. Variações nesta área levam a falhas catastróficas durante o enchimento ou trânsito automatizado. As máquinas tampadoras aplicam um torque específico. O pescoço deve suportar esta força rotacional sem deformar-se.
Acabamentos de pescoço com variação zero: O processo de moldagem deve produzir dimensões exatas de pescoço a cada ciclo. As tampas farmacêuticas padrão exigem adesão rígida às tolerâncias dimensionais. Um desvio de apenas 0,1 mm pode fazer com que a tampa cruze a rosca.
Integração complexa de fechamento: Fechamentos resistentes a crianças (CRC), conta-gotas de precisão e bombas dosadoras exigem roscas de gargalo e superfícies de vedação perfeitas. As dimensões 'T' e 'E' do perfil da rosca devem corresponder exatamente às especificações do fecho.
Eliminação de corte secundário: Processos que requerem corte ou corte do pescoço apresentam microimperfeições. A eliminação do corte secundário garante integração perfeita com sistemas automatizados de teste de vazamento a jusante. Uma superfície de vedação lisa garante uma vedação por indução adequada.
Principais benefícios de uma máquina de moldagem por sopro e injeção de recipientes farmacêuticos
A moldagem por injeção e sopro (ISBM) oferece vantagens distintas em relação aos métodos de conformação tradicionais. O processo combina a precisão da moldagem por injeção com os benefícios estruturais da moldagem por estiramento e sopro. Esta sinergia cria recipientes que atendem aos mais altos padrões médicos. Os operadores da planta favorecem esta tecnologia pela sua repetibilidade e eficiência do material.
Tolerâncias de pescoço moldadas por injeção
O processo ISBM começa com a moldagem por injeção de uma pré-forma. Esta etapa inicial define o acabamento final do gargalo do recipiente antes que ocorra qualquer sopro. O pescoço é totalmente formado dentro de uma cavidade de injeção de alta pressão. O plástico derretido é injetado em um molde de aço resfriado, preenchendo completamente as cavidades da rosca.
Este método fixa as dimensões exatas das roscas, do cordão inviolável e da superfície de vedação. O plástico solidifica contra um molde de aço inoxidável S136 usinado com precisão. Isto garante que cada acabamento do braço corresponda perfeitamente ao desenho de engenharia. Você elimina o desvio dimensional comum na moldagem por extrusão e sopro, onde o gargalo é formado soprando um tubo oco para fora contra um molde.
Além disso, este processo não requer nenhum corte secundário do pescoço. A moldagem por extrusão e sopro geralmente deixa uma marca que deve ser cortada. O corte gera aparas de plástico e poeira. A remoção da etapa de corte elimina totalmente o risco de partículas plásticas contaminarem o recipiente médico. O pescoço resultante é imaculado, liso e pronto para cobertura imediata em linhas de alta velocidade.
Orientação Biaxial para Força e Leveza
A tecnologia ISBM altera fundamentalmente as propriedades físicas do polímero. O processo utiliza uma haste de estiramento mecânico para alongar a pré-forma longitudinalmente. Simultaneamente, o ar de alta pressão expande o plástico radialmente contra as paredes do molde de sopro. Isso acontece em uma fração de segundo.
Este alongamento de dupla ação alinha as cadeias poliméricas em duas direções. Este alinhamento é conhecido como orientação biaxial. Induz o endurecimento por deformação dentro da matriz plástica. O recipiente resultante apresenta resistência ao impacto de queda e resistência à carga superior significativamente maiores em comparação com garrafas não orientadas. As moléculas se unem em uma estrutura de rede compacta.
A orientação biaxial concede aos engenheiros de embalagens imensa flexibilidade. Você pode projetar contêineres ultrafinos e leves que ainda sobrevivem a rigorosos testes de trânsito. Por outro lado, você pode projetar frascos de paredes grossas para linhas farmacêuticas premium. A resistência aprimorada permite uma redução substancial do material sem comprometer a integridade estrutural ou o desempenho da barreira. Garrafas mais leves reduzem o peso do envio e diminuem a pegada geral de carbono da embalagem.
Clareza óptica superior e acabamentos de superfície suaves
A visibilidade continua sendo um requisito fundamental nas embalagens farmacêuticas. Os profissionais médicos e os sistemas automatizados devem inspecionar o conteúdo em busca de partículas estranhas, descoloração ou volumes de enchimento incorretos. ISBM maximiza a transparência de resinas como Polietileno Tereftalato (PET) e Polipropileno clarificado (PP).
O resfriamento rápido e o alongamento biaxial evitam a formação de grandes estruturas cristalinas dentro do polímero. Isso mantém o material amorfo e altamente transparente. A transparência semelhante à do vidro resultante é essencial para sistemas de Inspeção Óptica Automatizada (AOI) que operam em linhas de enchimento de alta velocidade. As câmeras podem detectar facilmente uma única mancha escura dentro de uma garrafa PET transparente.
Além disso, o sopro de alta pressão força o plástico firmemente contra as superfícies polidas do molde. Isso cria acabamentos exteriores excepcionalmente suaves. Uma superfície impecável é fundamental para a aplicação de rótulos farmacêuticos em alta velocidade. Evita que os rótulos borbulhem ou descasquem, garantindo que o texto regulamentar permaneça legível durante todo o ciclo de vida do produto. Superfícies ásperas prendem o ar sob o adesivo da etiqueta, fazendo com que ele descasque ou se solte com o tempo.
Redução de sucata e eficiência de materiais
O desperdício de material representa uma ineficiência significativa na moldagem tradicional. A moldagem por extrusão e sopro gera rebarbas substanciais no pescoço e na base. Esse excesso de material deve ser aparado e reciclado. No entanto, os regulamentos de embalagens farmacêuticas primárias muitas vezes limitam ou proíbem estritamente o uso de material reciclado devido aos riscos de contaminação descritos nos padrões da USP.
O ISBM opera como um processo completamente livre de flash. A pré-forma é injetada no peso exato necessário para a garrafa final. O sistema de câmara quente controla o fluxo de fusão, deixando apenas um pequeno vestígio na base da pré-forma. Cada grama de resina derretida vai parar no produto acabado. Esta natureza livre de flash maximiza o rendimento da matéria-prima.
Ao eliminar a sucata, os fabricantes evitam a complexa logística de manuseio, trituração e armazenamento de resíduos plásticos. Você mantém um ambiente de produção mais limpo e garante que 100% dos recipientes utilizem resina virgem de grau médico. Essa eficiência apoia diretamente a conformidade rigorosa com GMP e a rastreabilidade de lotes. Você nunca precisa documentar a porcentagem de material reciclado misturado em um lote específico.
Avaliação Técnica: ISBM vs. Tecnologias Alternativas de Moldagem
A seleção da máquina ideal requer a comparação do ISBM com alternativas estabelecidas. Cada tecnologia atende a requisitos específicos de volume, geometria e resina. A compreensão dessas distinções técnicas garante a implantação do equipamento certo para o seu formato específico de administração de medicamentos. Você deve combinar a cinemática da máquina com seus objetivos de produção.
ISBM vs. Moldagem por injeção e sopro (IBM) e outras alternativas
A principal distinção entre ISBM e Moldagem por Sopro por Injeção (IBM) padrão está no mecanismo da haste de estiramento. A IBM injeta uma pré-forma e a sopra radialmente. Não estica o material longitudinalmente. Isto limita a resistência estrutural e a clareza do recipiente final. As garrafas IBM geralmente têm paredes mais espessas e distribuição de material menos uniforme.
A moldagem por extrusão e sopro (EBM) deixa cair um tubo contínuo de plástico derretido (parison) e o comprime dentro de um molde. Isso cria sucata e deixa uma costura de solda inferior. Esta costura atua como um ponto estrutural fraco durante os testes de queda. A moldagem por sopro e compressão envolve cortar um disco de plástico e pressioná-lo, o que raramente é usado para pescoços farmacêuticos de precisão.
Você especifica a IBM para frascos muito pequenos e rígidos, normalmente com menos de 10 ml. A IBM se destaca na produção de recipientes minúsculos e de paredes grossas, como frascos de conta-gotas. No entanto, um A máquina ISBM automática torna-se a escolha ideal para volumes que variam de 30ml a 1000ml. Nesta faixa, a resistência biaxial e a clareza superior proporcionadas pela haste extensível tornam-se obrigatórias para desempenho e economia de material.
Tecnologia de Moldagem
Precisão do pescoço
Força Biaxial
Clareza Óptica
Faixa de volume ideal
Geração de sucata
ISBM
Excelente (moldado por injeção)
Alto (longitudinal e radial)
Semelhante a vidro (PET/PP)
30ml - 1000ml+
Nenhum (sem flash)
IBM
Excelente (moldado por injeção)
Baixo (somente radial)
Moderado
2ml - 50ml
Nenhum (sem flash)
EBM
Moderado (requer corte)
Nenhum
Baixo a moderado
10ml - 5000ml+
Alto (pescoço e cauda flash)
Dimensionando formatos específicos: o caso de uso da máquina de frascos de medicamentos de 60 ml
Os formatos padronizados dominam a produção farmacêutica. Os frascos de xarope ou comprimidos de 60 ml e 100 ml representam categorias de alta demanda. Avaliando um A máquina de frascos de remédios de 60 ml requer análise de tempos de ciclo, opções de cavitação e eficiência de resfriamento do molde.
As plataformas ISBM oferecem cavitação escalável. Uma máquina pode operar um molde de 6 ou 12 cavidades, dependendo das taxas de produção exigidas. O tempo de ciclo para uma garrafa PET de 60 ml normalmente varia de 10 a 15 segundos. Isso permite uma produção rápida e contínua para alimentar linhas de envase de alta velocidade. O fator limitante geralmente é o tempo de resfriamento necessário na cavidade de injeção para solidificar o grosso gargalo da pré-forma.
Além disso, o ISBM oferece excelente flexibilidade na troca de moldes. Se você precisar produzir uma garrafa de 100 ml com exatamente o mesmo gargalo da garrafa de 60 ml, muitas vezes você só precisará trocar as cavidades do molde de sopro e as hastes de estiramento. O molde de injeção para o gargalo da pré-forma permanece o mesmo. Essa modularidade reduz o tempo de inatividade para troca e simplifica o estoque de ferramentas. Os técnicos podem trocar moldes de sopro em uma fração do tempo que leva para trocar um molde de injeção completo.
Processos ISBM de 1 etapa versus 2 etapas
A tecnologia ISBM se divide em duas metodologias de fabricação distintas. A escolha entre processos de 1 ou 2 etapas depende inteiramente do volume de produção, dos requisitos de sala limpa e do espaço físico.
Tipo de processo
Mecanismo
Melhor Aplicação
Risco de Contaminação
ISBM de 1 etapa
A injeção e o sopro ocorrem em uma máquina em uma plataforma rotativa.
Farmácias especializadas, salas limpas rigorosas.
Extremamente Baixo (Ciclo fechado).
ISBM em 2 etapas
Pré-formas injetadas em uma máquina, reaquecidas/sopradas em outra.
Produção de commodities de altíssimo volume.
Superior (armazenamento e trânsito necessários).
O método de 1 etapa garante zero contaminação da pré-forma porque o plástico nunca sai do ambiente fechado da máquina. O calor residual do processo de injeção é aproveitado para a fase de sopro, garantindo um perfil de temperatura uniforme. O método de duas etapas requer enormes silos de armazenamento de pré-formas e apresenta o risco de as pré-formas se arranharem durante o transporte. Pré-formas arranhadas resultam em defeitos visíveis na garrafa final soprada.
Compensações operacionais e considerações de produção
A integração de tecnologia de moldagem avançada requer um planejamento cuidadoso das instalações. Embora os benefícios do ISBM sejam substanciais, você deve levar em conta requisitos operacionais específicos. Compreender a complexidade das ferramentas, as restrições geométricas e as demandas de serviços públicos garante uma implantação tranquila. Você não pode simplesmente conectar essas máquinas a utilitários de armazém padrão.
Configuração de ferramentas e requisitos de molde
Fazendo a transição para um A máquina de garrafas plásticas farmacêuticas que utiliza a tecnologia ISBM envolve configurações de ferramentas complexas. Ao contrário dos moldes EBM de estágio único, o ISBM requer vários conjuntos de ferramentas de precisão para um único design de garrafa. As tolerâncias de engenharia são excepcionalmente restritas.
Você deve adquirir um molde de injeção para formar a pré-forma, um sistema de câmara quente para distribuir o fundido e um molde de sopro separado para definir o formato final da garrafa. Além disso, as máquinas de 1 etapa requerem hastes centrais de condicionamento e hastes extensíveis. Essas ferramentas de vários estágios exigem usinagem de alta precisão. O sistema de câmara quente deve equilibrar perfeitamente o fluxo de material fundido para que todas as cavidades sejam preenchidas exatamente na mesma taxa e pressão.
A manutenção desses moldes requer técnicos qualificados. As cavidades de injeção devem permanecer intactas para evitar defeitos nas pré-formas. Os sistemas de câmara quente exigem gerenciamento térmico preciso para evitar a degradação da resina. Os gerentes das instalações devem planejar áreas dedicadas à manutenção de moldes, banhos de limpeza ultrassônica e equipamentos de elevação especializados para manusear as pesadas placas de aço com segurança.
Limitações geométricas e de forma
A física do processo estiramento-sopro impõe restrições geométricas específicas. A ISBM se destaca na produção de formatos padrão cilíndricos, ovais ou quadrados com cantos arredondados. Estas formas permitem a expansão radial uniforme da pré-forma. O plástico estica uniformemente, mantendo uma espessura de parede consistente.
No entanto, o ISBM luta com formas altamente assimétricas ou taxas de impacto extremas. Se o design de uma garrafa exigir um deslocamento profundo e descentralizado, o plástico se estica de maneira desigual. Isso resulta em paredes finas de um lado e paredes grossas do outro. Além disso, o processo ISBM não pode produzir recipientes com alças ocas integradas. Se a sua embalagem farmacêutica requer uma alça moldada para vazamentos de grandes volumes, a moldagem por extrusão e sopro continua sendo a tecnologia necessária.
Consumo de energia e requisitos de serviços públicos
As máquinas ISBM exigem instalações robustas. O processo depende de gerenciamento térmico preciso e pneumática de alta pressão. Você avalia a infraestrutura da sua planta antes da instalação para evitar gargalos no desempenho da máquina.
Secagem de resina: O processamento de PET requer extensa remoção de umidade. Você instala secadores dessecantes de circuito fechado capazes de manter os pontos de orvalho abaixo de -40°C. Esses secadores consomem energia contínua significativa para regenerar os leitos dessecantes.
Sistemas de Água Resfriada: O resfriamento rápido é essencial para manter os tempos de ciclo e a clareza amorfa. A máquina requer resfriadores industriais de alta capacidade para circular água fria através dos moldes de injeção e sopro. A taxa de fluxo deve atingir um fluxo turbulento dentro dos canais de resfriamento para extrair calor de forma eficiente.
Ar de alta pressão: O estágio final de sopro requer ar comprimido limpo, seco e de alta pressão. Isso geralmente varia entre 20 e 40 bar, dependendo do design da garrafa. Os compressores de ar padrão não conseguem atender a essa demanda. Você instala compressores de alta pressão dedicados e sistemas de filtragem de vários estágios para garantir que nenhum óleo ou umidade entre no recipiente médico.
Riscos de implementação e estratégias de mitigação
A implantação de novos equipamentos de moldagem em um ambiente regulamentado envolve riscos inerentes. Obstáculos de validação, curvas de aprendizado do operador e desafios de manuseio de materiais atrasam a produção se não forem gerenciados corretamente. Estratégias proativas de mitigação garantem um lançamento oportuno e em conformidade. Você deve tratar a instalação da máquina como um projeto de engenharia altamente controlado.
Validação e Qualificação de Equipamentos (IQ/OQ/PQ)
Validando um novo A máquina ISBM de contêiner farmacêutico para produção comercial carrega uma pesada carga de documentação. Você executa protocolos rigorosos de Qualificação de Instalação (IQ), Qualificação Operacional (OQ) e Qualificação de Desempenho (PQ). Os reguladores exigem prova de consistência.
O cronograma para esta validação se estende por meses se não for gerenciado adequadamente. Atrasos no IQ/OQ/PQ impactam diretamente o tempo de colocação no mercado de novos formatos de medicamentos. Os reguladores exigem provas documentadas de que a máquina produz consistentemente recipientes que atendam a todas as especificações sob diversos extremos operacionais. Você deve testar os limites de controle superior e inferior dos perfis de aquecimento e das pressões de sopro.
Faça parceria exclusivamente com OEMs que fornecem testes de aceitação de fábrica (FAT) abrangentes. Exija pacotes de documentação GMP pré-validados. Um FAT robusto simula seus parâmetros de produção exatos. Isso permite que você resolva problemas mecânicos e de software antes que a máquina chegue à sala limpa. Você aprova o desempenho da máquina nas instalações do fornecedor.
Treinamento de operadores e solução de problemas de processos
O ISBM é um processo altamente dinâmico. Equilibrar as temperaturas de injeção, o condicionamento térmico, o sincronismo da haste de estiramento e as pressões de sopro requerem profundo conhecimento técnico. Um pequeno desvio no perfil de temperatura da pré-forma causa espessura irregular da parede ou perolização na garrafa final. A perolização indica que o plástico foi esticado enquanto estava muito frio.
Operadores inexperientes lutam para solucionar esses problemas de interação. A adivinhação leva a altas taxas de refugo e a um tempo de inatividade prolongado da máquina durante as trocas de formato. O ajuste de um parâmetro geralmente afeta outros três.
Invista pesadamente em sistemas de controle automatizados. As máquinas ISBM modernas apresentam Interfaces Homem-Máquina (HMI) orientadas por receitas. Esses sistemas permitem que os engenheiros salvem parâmetros de processamento otimizados para cada formato específico de garrafa. Além disso, exija programas de treinamento rigorosos e conduzidos pelo fornecedor para seus técnicos de configuração. O treinamento prático durante a fase FAT desenvolve habilidades críticas para solução de problemas. Os operadores aprendem a ler os defeitos das garrafas para diagnosticar as configurações da máquina.
Manuseio de resina e controle de umidade
A preparação do material determina a qualidade final do recipiente. Ao processar PET, o controle da umidade é fundamental. PET é higroscópico. Absorve rapidamente a umidade do ar ambiente. Você não pode deixar gaylords de PET abertos na área de produção.
Se o PET for injetado úmido, as moléculas de água causam hidrólise durante a fusão no barril. Isto leva a uma queda crítica na Viscosidade Intrínseca (IV). Uma queda no IV destrói a resistência mecânica do plástico. As garrafas resultantes tornam-se quebradiças e quebram com o impacto durante o teste de queda.
Nunca confie no armazenamento ambiente. Integre sistemas de secagem dessecante de circuito fechado diretamente na garganta de alimentação de material da unidade de injeção. Implemente analisadores automatizados de umidade para verificar se a resina está completamente seca antes de entrar no barril aquecido. O monitoramento contínuo evita falhas catastróficas de lotes. Você define alarmes para interromper a produção se o ponto de orvalho ultrapassar o limite aceitável.
Conclusão
A implementação de uma plataforma ISBM transforma seus recursos de embalagem. Você consegue as tolerâncias exatas de gargalo necessárias para tampas complexas enquanto maximiza a resistência física e a clareza do polímero. O sucesso depende da preparação rigorosa das instalações e da adesão estrita aos parâmetros de processamento.
Audite o espaço atual da sua sala limpa e as quedas de utilidades para determinar se uma plataforma de 1 ou 2 etapas se adapta à sua área ocupada.
Especifique as dimensões exatas do acabamento do gargalo e os requisitos de torque de aplicação do fechamento antes de solicitar projetos de moldes.
Exija que os fornecedores forneçam um protocolo de teste de aceitação de fábrica (FAT) documentado que espelhe seu ambiente de produção específico.
Instale secadores dessecantes de circuito fechado e sistemas de filtragem de ar de alta pressão antes da entrega da máquina.
Perguntas frequentes
P: Qual é a diferença entre IBM e ISBM em embalagens farmacêuticas?
R: A principal diferença é a haste extensível. O ISBM utiliza uma haste mecânica para esticar a pré-forma longitudinalmente antes de soprá-la radialmente. Isso cria força biaxial e maior clareza. A IBM sopra o plástico apenas radialmente sem estiramento longitudinal. O ISBM é melhor para frascos maiores ou de paredes mais finas, enquanto o IBM é adequado para frascos pequenos e rígidos.
P: Uma máquina ISBM automática pode produzir acabamentos de pescoço resistentes a crianças (CRC)?
R: Sim. Como o pescoço é totalmente formado durante a fase de moldagem por injeção de alta pressão, o ISBM produz tolerâncias dimensionais exatas. Essa precisão é necessária para que fechamentos complexos de CRC e invioláveis funcionem corretamente, e isso é alcançado sem qualquer corte secundário.
P: Quais materiais uma máquina ISBM de contêiner farmacêutico pode processar?
R: Essas máquinas processam principalmente tereftalato de polietileno (PET) e polipropileno (PP). Ambos os polímeros beneficiam significativamente do processo de orientação biaxial. O alongamento melhora a clareza óptica, o acabamento superficial e as propriedades gerais de barreira contra umidade e oxigênio.
P: Uma máquina ISBM de 1 ou 2 etapas é melhor para ambientes de sala limpa?
R: As máquinas de uma etapa geralmente são preferidas para ambientes de sala limpa rigorosos. A pré-forma é injetada, condicionada e soprada em um único ciclo fechado em uma plataforma rotativa. Este processo contínuo elimina o risco de contaminação que ocorre durante o armazenamento e transporte de pré-formas em sistemas de duas etapas.
P: Quais são as principais limitações do uso do ISBM para frascos plásticos farmacêuticos?
R: As principais limitações são geométricas. A ISBM não pode produzir contentores com pegas ocas integradas. Ele também enfrenta formas altamente assimétricas ou taxas de impacto extremas, que causam alongamento irregular e paredes finas. É mais adequado para perfis cilíndricos, ovais ou quadrados padrão.