
Vues : 0 Auteur : Éditeur du site Heure de publication : 2026-09-09 Origine : Site


Dans la fabrication pharmaceutique, l’intégrité des contenants représente une exigence réglementaire stricte. Les variations microscopiques de l’épaisseur de la paroi ou de la finition du col compromettent l’efficacité du médicament. Ces défauts entraînent des fuites ou ne respectent pas les normes de fermeture de sécurité enfants. Les ingénieurs d’emballage sont confrontés à un exercice d’équilibre strict. Vous devez répondre à la demande de production en grand volume tout en maintenant des tolérances zéro défaut. Le moulage par extrusion-soufflage traditionnel manque souvent de précision. L'approvisionnement en conteneurs préfabriqués introduit des vulnérabilités dans la chaîne d'approvisionnement et des risques logistiques. La transition de la production en interne nécessite une évaluation technique rigoureuse des technologies de moulage. La mise à niveau des équipements existants exige le même niveau de contrôle. Ce guide examine comment un La machine de moulage par soufflage et étirage par injection de conteneurs pharmaceutiques répond à des exigences réglementaires strictes. Nous détaillons les avantages opérationnels, les compromis techniques et les considérations de production nécessaires à une mise en œuvre réussie.
Précision de col inégalée : la technologie ISBM utilise une préforme moulée par injection, garantissant les tolérances de col exactes requises pour les fermetures pharmaceutiques étanches, inviolables et à l'épreuve des enfants.
Propriétés supérieures des matériaux et polyvalence : le processus d'étirement biaxial inhérent à l'ISBM améliore considérablement la clarté optique et la résistance mécanique des résines PET et PP, permettant aux fabricants de tout produire, des bouteilles ultra fines et légères aux conteneurs haut de gamme à parois épaisses.
CapEx initial élevé par rapport au rendement à long terme : bien que les coûts d'outillage et de machine ISBM soient plus élevés que ceux de l'extrusion-soufflage, la réduction des déchets de matériaux, les finitions de surface impeccables et les taux de défauts inférieurs génèrent un retour sur investissement favorable pour la production en grand volume.
Limites du format : ISBM est très efficace pour les formes cylindriques ou ovales standards (par exemple, sirops standards, pilules) mais présente des limites pour les géométries complexes ou les conteneurs nécessitant des poignées intégrées.
La sélection de la bonne technologie de moulage nécessite d’aligner les capacités de l’équipement sur les normes strictes de l’industrie. L’emballage pharmaceutique exige une cohérence absolue. Chaque contenant doit protéger son contenu de la dégradation de l’environnement tout en assurant la sécurité des patients. L'évaluation d'un système de moulage nécessite un examen complet de la conformité, des propriétés de barrière et de l'intégration de la fermeture. Vous ne pouvez pas vous fier uniquement aux inspections visuelles. L'intégrité structurelle de la matrice polymère dicte la durée de conservation du médicament inclus.
Les équipements d'emballage pharmaceutique doivent respecter strictement les normes de bonnes pratiques de fabrication (BPF). Vous évaluez les machines en fonction de leur capacité à fonctionner dans des environnements contrôlés, généralement des salles blanches de classe ISO 7 ou 8. La compatibilité avec les salles blanches reste un facteur décisif majeur pour les directeurs d’usine.
Traitement fermé : le système de moulage doit comporter des zones de traitement entièrement fermées. La pression positive à l'intérieur de la cabine de la machine empêche les contaminants externes de se déposer sur les préformes ou les bouteilles finies.
Génération de particules : L'équipement doit minimiser la génération de poussière de plastique ou de particules mécaniques pendant le fonctionnement. Les processus de moulage sans bavure réduisent considérablement les débris en suspension dans l'air par rapport aux systèmes nécessitant un détourage mécanique.
Optimisation de l’empreinte : l’espace au sol des salles blanches comporte une prime. Les conceptions compactes des machines aident à maximiser le rendement de production par mètre carré. Les plates-formes à indexation rotative offrent souvent un encombrement inférieur à celui des systèmes de transfert linéaire.
Matériaux de surface : Les pièces en contact avec la machine et les panneaux extérieurs doivent être en acier inoxydable de qualité alimentaire. Les surfaces peintes s’écaillent et se dégradent souvent sous l’effet de lavages chimiques agressifs. L’acier inoxydable facilite des protocoles d’assainissement rigoureux.
La stabilité du médicament dépend fortement des propriétés barrières du contenant primaire. Les ingrédients pharmaceutiques actifs se dégradent lorsqu’ils sont exposés à l’oxygène ou à l’humidité. Le processus de moulage influence directement ces capacités barrières. Vous devez contrôler la répartition des polymères pour maintenir ces barrières.
Répartition uniforme des parois : une épaisseur de paroi constante évite les points faibles localisés. De fines taches dans la paroi d’un conteneur accélèrent la perméation des gaz. Les opérateurs doivent surveiller la vitesse de descente de la tige d'étirement pour garantir une répartition uniforme du matériau depuis le col jusqu'à la base.
Contrôle OTR et MVTR : un moulage précis garantit des taux de transmission d'oxygène (OTR) et des taux de transmission de vapeur d'humidité (MVTR) constants. Ces mesures dictent l’efficacité des doses liquides et solides. Vous vérifiez ces taux à l’aide d’équipements de test de perméation spécialisés lors de la phase de qualification initiale.
Utilisation de la résine : L'équipement doit traiter efficacement les résines barrières spécialisées. Des taux de cisaillement élevés dans le cylindre d'injection peuvent dégrader la structure moléculaire des polymères sensibles. La conception de la vis doit fournir une fusion homogène sans friction excessive.
Un contenant pharmaceutique est aussi efficace que son sceau. L’interface entre le goulot de la bouteille et la fermeture détermine l’intégrité globale de l’emballage. Les écarts dans ce domaine entraînent des pannes catastrophiques lors du remplissage ou du transport automatisé. Les machines de capsulage appliquent un couple spécifique. Le col doit résister à cette force de rotation sans se déformer.
Finitions du col sans variation : Le processus de moulage doit produire des dimensions exactes du col à chaque cycle. Les fermetures pharmaceutiques standard exigent un respect strict des tolérances dimensionnelles. Un écart de seulement 0,1 mm peut provoquer un filetage croisé du capuchon.
Intégration de fermetures complexes : les fermetures à l'épreuve des enfants (CRC), les compte-gouttes de précision et les pompes doseuses nécessitent des filetages de col et des surfaces d'étanchéité impeccables. Les dimensions 'T' et 'E' du profil du filetage doivent correspondre exactement aux spécifications de la fermeture.
Élimination du parage secondaire : les processus qui nécessitent de couper ou de tailler le cou introduisent des micro-imperfections. L'élimination du réglage secondaire garantit une intégration transparente avec les systèmes automatisés de test d'étanchéité en aval. Une surface d'étanchéité lisse garantit une bonne étanchéité par induction.
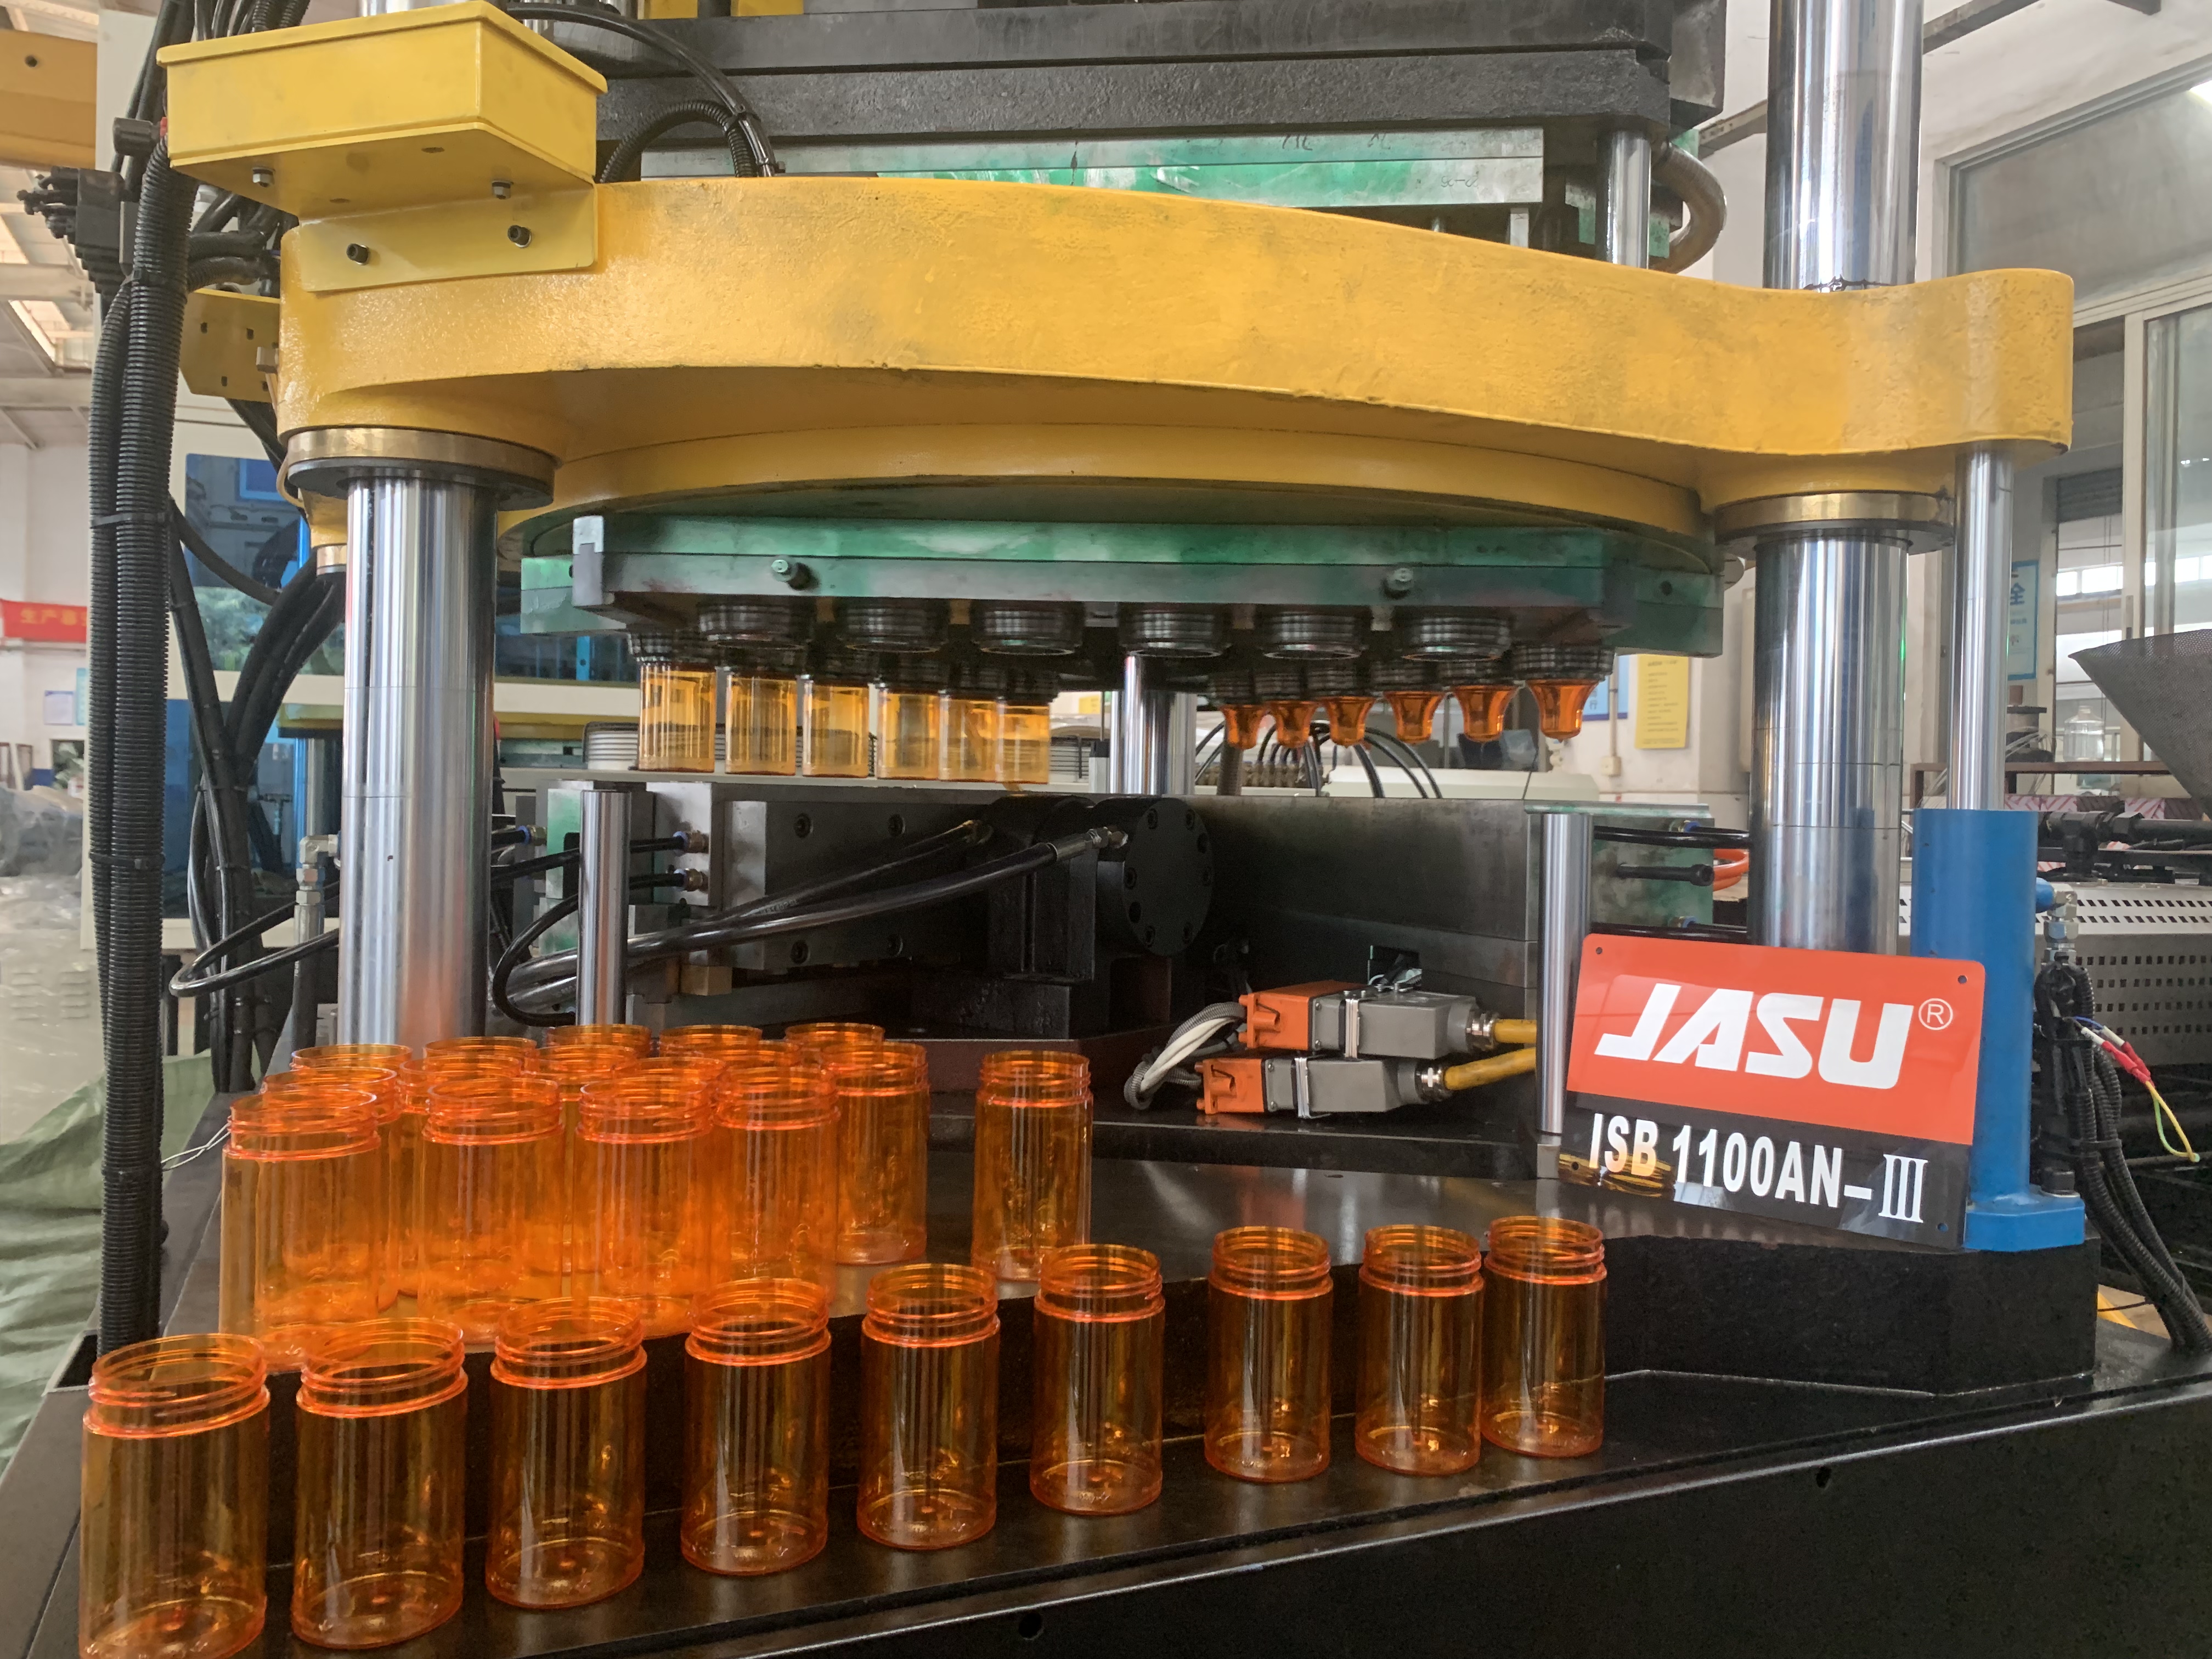
Le moulage par injection-étirage-soufflage (ISBM) offre des avantages distincts par rapport aux méthodes de formage traditionnelles. Le procédé combine la précision du moulage par injection avec les avantages structurels du moulage par étirage-soufflage. Cette synergie crée des contenants répondant aux normes médicales les plus élevées. Les exploitants d'usine privilégient cette technologie pour sa répétabilité et l'efficacité des matériaux.
Le processus ISBM commence par le moulage par injection d'une préforme. Cette étape initiale définit la finition finale du col du récipient avant tout soufflage. Le col est entièrement formé à l’intérieur d’une cavité d’injection haute pression. Le plastique fondu est injecté dans un moule en acier refroidi, remplissant complètement les cavités filetées.
Cette méthode verrouille les dimensions exactes des filetages, du cordon d'inviolabilité et de la surface d'étanchéité. Le plastique se solidifie contre un moule en acier inoxydable S136 usiné avec précision. Cela garantit que chaque finition du col correspond parfaitement au dessin technique. Vous éliminez la dérive dimensionnelle courante dans le moulage par extrusion-soufflage, où le col est formé en soufflant un tube creux vers l'extérieur contre un moule.
De plus, ce processus ne nécessite aucune coupe secondaire du cou. Le moulage par extrusion-soufflage laisse souvent une trace qui doit être découpée. La découpe génère des copeaux de plastique et de la poussière. La suppression de l’étape de découpe élimine entièrement le risque de particules de plastique contaminant le contenant médical. Le col obtenu est impeccable, lisse et prêt pour un bouchage immédiat sur les lignes à grande vitesse.
La technologie ISBM modifie fondamentalement les propriétés physiques du polymère. Le processus utilise une tige d'étirement mécanique pour allonger la préforme longitudinalement. Simultanément, l'air à haute pression dilate le plastique radialement contre les parois du moule de soufflage. Cela se produit en une fraction de seconde.
Cet étirement à double action aligne les chaînes polymères dans deux directions. Cet alignement est appelé orientation biaxiale. Il induit un écrouissage au sein de la matrice plastique. Le conteneur obtenu présente une résistance aux chutes et à la charge supérieure nettement supérieure à celle des bouteilles non orientées. Les molécules s’emboîtent dans une structure en réseau serré.
L'orientation biaxiale offre aux ingénieurs d'emballage une immense flexibilité. Vous pouvez concevoir des conteneurs ultra-fins et légers qui résistent néanmoins à des tests de transport rigoureux. À l’inverse, vous pouvez concevoir des flacons à parois épaisses pour les lignes pharmaceutiques haut de gamme. La résistance améliorée permet une réduction substantielle des matériaux sans compromettre l'intégrité structurelle ou les performances de la barrière. Les bouteilles plus légères réduisent le poids d’expédition et réduisent l’empreinte carbone globale de l’emballage.
La visibilité reste une exigence primordiale dans les emballages pharmaceutiques. Les professionnels de la santé et les systèmes automatisés doivent inspecter le contenu à la recherche de particules étrangères, de décoloration ou de volumes de remplissage incorrects. L'ISBM maximise la transparence des résines comme le polyéthylène téréphtalate (PET) et le polypropylène clarifié (PP).
Le refroidissement rapide et l'étirement biaxial empêchent la formation de grandes structures cristallines au sein du polymère. Cela maintient le matériau amorphe et hautement transparent. La clarté vitreuse qui en résulte est essentielle pour les systèmes d’inspection optique automatisée (AOI) fonctionnant sur les lignes de remplissage à grande vitesse. Les caméras peuvent facilement détecter une seule tache sombre à l’intérieur d’une bouteille PET transparente.
De plus, le soufflage à haute pression force le plastique fermement contre les surfaces polies du moule. Cela crée des finitions extérieures exceptionnellement lisses. Une surface impeccable est essentielle pour l’application rapide d’étiquettes pharmaceutiques. Il empêche les bulles ou le décollement des étiquettes, garantissant ainsi que le texte réglementaire reste lisible tout au long du cycle de vie du produit. Les surfaces rugueuses emprisonnent l'air sous l'adhésif de l'étiquette, ce qui provoque son affaissement ou son détachement avec le temps.
Le gaspillage de matériaux représente une inefficacité significative dans le moulage traditionnel. Le moulage par extrusion-soufflage génère des bavures importantes au niveau du col et de la base. Cet excédent de matière doit être coupé et recyclé. Cependant, les réglementations sur l'emballage pharmaceutique primaire limitent ou interdisent souvent strictement l'utilisation de matériaux rebroyés en raison des risques de contamination décrits dans les normes USP.
ISBM fonctionne comme un processus totalement sans flash. La préforme est injectée au poids exact requis pour la bouteille finale. Le système de canaux chauds contrôle le débit de matière fondue, ne laissant qu'un minuscule vestige de grille à la base de la préforme. Chaque gramme de résine fondue se retrouve dans le produit fini. Cette nature sans flash maximise le rendement en matières premières.
En éliminant les déchets, les fabricants évitent la logistique complexe de la manipulation, du broyage et du stockage des déchets plastiques. Vous maintenez un environnement de production plus propre et veillez à ce que 100 % des conteneurs utilisent de la résine vierge de qualité médicale. Cette efficacité prend directement en charge le strict respect des BPF et la traçabilité des lots. Vous n’avez jamais besoin de documenter le pourcentage de rebroyé mélangé à un lot spécifique.
La sélection de la machine optimale nécessite de comparer l'ISBM avec des alternatives établies. Chaque technologie répond à des exigences spécifiques en matière de volume, de géométrie et de résine. Comprendre ces distinctions techniques garantit que vous déploierez le bon équipement pour votre format spécifique d’administration de médicaments. Vous devez adapter la cinématique de la machine à vos objectifs de production.
La principale distinction entre l'ISBM et le moulage par injection-soufflage standard (IBM) réside dans le mécanisme de tige étirable. IBM injecte une préforme et la souffle radialement. Il n'étire pas le matériau longitudinalement. Cela limite la résistance structurelle et la clarté du conteneur final. Les bouteilles IBM ont souvent des parois plus épaisses et une répartition des matériaux moins uniforme.
L'extrusion-soufflage (EBM) laisse tomber un tube continu de plastique fondu (paraison) et le pince à l'intérieur d'un moule. Cela crée des déchets et laisse un cordon de soudure inférieur. Cette couture agit comme un point faible structurel lors des tests de chute. Le moulage par compression-soufflage consiste à couper une rondelle de plastique et à la presser, ce qui est rarement utilisé pour les cols pharmaceutiques de précision.
Vous spécifiez IBM pour de très petits flacons rigides généralement inférieurs à 10 ml. IBM excelle dans la production de petits récipients à parois épaisses comme des flacons compte-gouttes. Cependant, un La machine automatique ISBM devient le choix idéal pour des volumes allant de 30 ml à 1 000 ml. Dans cette gamme, la résistance biaxiale et la clarté supérieure fournies par la tige extensible deviennent obligatoires pour les performances et les économies de matériaux.
Technologie de moulage |
Précision du cou |
Force biaxiale |
Clarté optique |
Plage de volumes idéale |
Génération de ferraille |
|---|---|---|---|---|---|
ISBM |
Excellent (moulé par injection) |
Élevé (longitudinal et radial) |
Similaire au verre (PET/PP) |
30ml - 1000ml+ |
Aucun (sans Flash) |
IBM |
Excellent (moulé par injection) |
Faible (radial uniquement) |
Modéré |
2 ml - 50 ml |
Aucun (sans Flash) |
EBM |
Modéré (nécessite une coupe) |
Aucun |
Faible à modéré |
10ml - 5000ml+ |
Élevé (flash du cou et de la queue) |
Les formats standardisés dominent la production pharmaceutique. Les flacons de sirop ou de pilules de 60 ml et 100 ml représentent des catégories très demandées. Évaluer un La machine pour flacons de médicaments de 60 ml nécessite d'analyser les temps de cycle, les options de cavitation et l'efficacité de refroidissement des moules.
Les plateformes ISBM offrent une cavitation évolutive. Une machine peut faire fonctionner un moule à 6 ou 12 cavités en fonction des cadences de production requises. Le temps de cycle pour une bouteille PET de 60 ml varie généralement de 10 à 15 secondes. Cela permet une production rapide et continue pour alimenter les lignes de remplissage à grande vitesse. Le facteur limitant est généralement le temps de refroidissement nécessaire dans la cavité d'injection pour solidifier le col épais de la préforme.
De plus, l'ISBM offre une excellente flexibilité de changement de moule. Si vous devez produire un flacon de 100 ml avec exactement la même finition de col que le flacon de 60 ml, il vous suffit souvent de changer les cavités du moule de soufflage et les tiges d'étirage. Le moule d'injection du col de la préforme reste le même. Cette modularité réduit les temps d'arrêt liés au changement et simplifie l'inventaire des outils. Les techniciens peuvent échanger les moules de soufflage en une fraction du temps nécessaire pour changer un moule d'injection complet.
La technologie ISBM se divise en deux méthodologies de fabrication distinctes. Le choix entre des processus en 1 étape et en 2 étapes dépend entièrement de votre volume de production, des exigences de votre salle blanche et de l'espace au sol.
Type de processus |
Mécanisme |
Meilleure application |
Risque de contamination |
|---|---|---|---|
ISBM en 1 étape |
L'injection et le soufflage s'effectuent dans une seule machine sur une plate-forme rotative. |
Des opérations pharmaceutiques spécialisées, des salles blanches strictes. |
Extrêmement faible (cycle fermé). |
ISBM en 2 étapes |
Préformes injectées sur une machine, réchauffées/soufflées sur une autre. |
Production de matières premières à très haut volume. |
Supérieur (stockage et transport requis). |
La méthode en 1 étape garantit une contamination nulle des préformes car le plastique ne quitte jamais l’environnement fermé de la machine. La chaleur résiduelle du processus d'injection est utilisée pour la phase de soufflage, garantissant ainsi un profil de température uniforme. La méthode en 2 étapes nécessite des silos de stockage de préformes massifs et introduit le risque que les préformes se rayent pendant le transport. Les préformes rayées entraînent des défauts visibles dans la bouteille soufflée finale.
L’intégration d’une technologie de moulage avancée nécessite une planification minutieuse des installations. Même si les avantages de l’ISBM sont substantiels, vous devez tenir compte d’exigences opérationnelles spécifiques. Comprendre la complexité des outils, les contraintes géométriques et les exigences utilitaires garantit un déploiement fluide. Vous ne pouvez pas simplement brancher ces machines sur des utilitaires d’entrepôt standard.
Transition vers un La machine à bouteilles pharmaceutiques en plastique utilisant la technologie ISBM implique des configurations d'outillage complexes. Contrairement aux moules EBM à une seule étape, l'ISBM nécessite plusieurs ensembles d'outils de précision pour une conception de bouteille unique. Les tolérances techniques sont exceptionnellement serrées.
Vous devez vous procurer un moule d'injection pour former la préforme, un système de canaux chauds pour répartir la matière fondue et un moule de soufflage séparé pour définir la forme finale de la bouteille. De plus, les machines en une étape nécessitent le conditionnement de tiges centrales et de tiges étirables. Cet outillage en plusieurs étapes nécessite un usinage de haute précision. Le système de canaux chauds doit équilibrer parfaitement le flux de matière fondue afin que toutes les cavités se remplissent exactement au même rythme et à la même pression.
La maintenance de ces moules nécessite des techniciens qualifiés. Les cavités d'injection doivent rester intactes pour éviter les défauts de préforme. Les systèmes à canaux chauds nécessitent une gestion thermique précise pour éviter la dégradation de la résine. Les gestionnaires des installations doivent prévoir des zones dédiées à la maintenance des moules, des bains de nettoyage à ultrasons et des équipements de levage spécialisés pour manipuler les lourdes plaques d'acier en toute sécurité.
La physique du procédé d'étirage-soufflage impose des contraintes géométriques spécifiques. ISBM excelle dans la production de formes standard cylindriques, ovales ou carrées avec des coins arrondis. Ces formes permettent une expansion radiale uniforme de la préforme. Le plastique s'étire uniformément, conservant une épaisseur de paroi constante.
Cependant, l'ISBM a du mal à composer avec des formes très asymétriques ou des rapports de frappe extrêmes. Si la conception d’une bouteille nécessite un décalage profond et décentré, le plastique s’étire de manière inégale. Il en résulte des parois minces d’un côté et des parois épaisses de l’autre. De plus, le procédé ISBM ne permet pas de produire des récipients avec des poignées creuses intégrées. Si votre emballage pharmaceutique nécessite une poignée moulée pour les versements de gros volumes, l’extrusion-soufflage reste la technologie nécessaire.
Les machines ISBM nécessitent des utilitaires robustes. Le processus repose sur une gestion thermique précise et une pneumatique haute pression. Vous évaluez l'infrastructure de votre usine avant l'installation pour éviter de gêner les performances de la machine.
Séchage de la résine : le traitement du PET nécessite une élimination importante de l'humidité. Vous installez des sécheurs par adsorption en boucle fermée capables de maintenir les points de rosée en dessous de -40°C. Ces séchoirs consomment une énergie continue importante pour régénérer les lits déshydratants.
Systèmes d'eau glacée : un refroidissement rapide est essentiel pour maintenir les temps de cycle et la clarté amorphe. La machine nécessite des refroidisseurs industriels de grande capacité pour faire circuler l’eau froide à travers les moules d’injection et de soufflage. Le débit doit atteindre un écoulement turbulent dans les canaux de refroidissement pour extraire efficacement la chaleur.
Air haute pression : L’étape de soufflage finale nécessite de l’air comprimé propre, sec et à haute pression. Cela se situe souvent entre 20 et 40 bars selon la conception de la bouteille. Les compresseurs d’air d’atelier standards ne peuvent pas répondre à cette demande. Vous installez des compresseurs haute pression dédiés et des systèmes de filtration à plusieurs étages pour garantir qu'aucune huile ou humidité ne pénètre dans le conteneur médical.
Le déploiement de nouveaux équipements de moulage dans un environnement réglementé comporte des risques inhérents. Les obstacles à la validation, les courbes d'apprentissage des opérateurs et les défis de manutention retardent la production s'ils ne sont pas gérés correctement. Des stratégies d’atténuation proactives garantissent un lancement rapide et conforme. Vous devez traiter l'installation de la machine comme un projet d'ingénierie hautement contrôlé.
Valider un nouveau La machine ISBM pour conteneurs pharmaceutiques destinée à la production commerciale comporte une lourde charge de documentation. Vous exécutez des protocoles rigoureux de qualification d’installation (IQ), de qualification opérationnelle (OQ) et de qualification de performances (PQ). Les régulateurs exigent des preuves de cohérence.
Le calendrier de cette validation s’étend sur des mois s’il n’est pas géré correctement. Les retards dans les niveaux IQ/OQ/PQ ont un impact direct sur les délais de mise sur le marché des nouveaux formats de médicaments. Les régulateurs exigent une preuve documentée que la machine produit systématiquement des conteneurs répondant à toutes les spécifications dans diverses conditions opérationnelles extrêmes. Vous devez tester les limites de contrôle supérieure et inférieure des profils de chauffage et des pressions de soufflage.
Collaborez exclusivement avec des constructeurs OEM qui proposent des tests d'acceptation en usine (FAT) complets. Exigez des packages de documentation GMP pré-validés. Un FAT robuste simule vos paramètres de production exacts. Cela vous permet de résoudre les problèmes mécaniques et logiciels avant que la machine n’atteigne le sol de votre salle blanche. Vous approuvez les performances de la machine dans les locaux du fournisseur.
L'ISBM est un processus hautement dynamique. L’équilibrage des températures d’injection, du conditionnement thermique, du calage des tiges d’étirement et des pressions de soufflage nécessite des connaissances techniques approfondies. Un écart mineur dans le profil de température de la préforme entraîne une épaisseur de paroi inégale ou une nacre dans la bouteille finale. La nacre indique que le plastique a été étiré alors qu'il était trop froid.
Les opérateurs inexpérimentés ont du mal à dépanner ces variables en interaction. Les approximations entraînent des taux de rebut élevés et des temps d’arrêt prolongés des machines lors des changements de format. L’ajustement d’un paramètre a souvent un impact sur trois autres.
Investissez massivement dans des systèmes de contrôle automatisés. Les machines ISBM modernes sont dotées d'interfaces homme-machine (IHM) basées sur des recettes. Ces systèmes permettent aux ingénieurs de sauvegarder les paramètres de traitement optimisés pour chaque format de bouteille spécifique. De plus, imposez des programmes de formation rigoureux dirigés par les fournisseurs pour vos techniciens d’installation. La formation pratique pendant la phase FAT développe des compétences essentielles en matière de dépannage. Les opérateurs apprennent à lire les défauts des bouteilles pour diagnostiquer les paramètres de la machine.
La préparation des matériaux détermine la qualité finale du contenant. Lors du traitement du PET, le contrôle de l’humidité est primordial. Le PET est hygroscopique. Il absorbe rapidement l'humidité de l'air ambiant. Vous ne pouvez pas laisser les gaylords du PET ouverts dans l’atelier de production.
Si le PET est injecté humide, les molécules d’eau provoquent une hydrolyse lors de la fusion dans le fût. Cela conduit à une baisse critique de la viscosité intrinsèque (IV). Une baisse de IV détruit la résistance mécanique du plastique. Les bouteilles résultantes deviennent cassantes et se brisent sous l'impact lors des tests de chute.
Ne comptez jamais sur le stockage ambiant. Intégrez des systèmes de séchage par dessiccation en boucle fermée directement dans la gorge d’alimentation en matériau de l’unité d’injection. Mettez en œuvre des analyseurs d'humidité automatisés pour vérifier que la résine est complètement sèche avant d'entrer dans le fût chauffé. Une surveillance continue évite les échecs de lots catastrophiques. Vous définissez des alarmes pour arrêter la production si le point de rosée dépasse le seuil acceptable.
La mise en œuvre d'une plateforme ISBM transforme vos capacités de packaging. Vous obtenez les tolérances exactes du col requises pour les fermetures complexes tout en maximisant la résistance physique et la clarté du polymère. Le succès dépend d’une préparation rigoureuse des installations et du strict respect des paramètres de traitement.
Vérifiez l'espace au sol actuel de votre salle blanche et les chutes de services publics pour déterminer si une plate-forme en 1 ou 2 étapes correspond à votre empreinte.
Spécifiez les dimensions exactes de la finition du col et les exigences de couple d'application de la fermeture avant de demander des conceptions de moules.
Exigez des fournisseurs qu'ils fournissent un protocole documenté de test d'acceptation en usine (FAT) qui reflète votre environnement de production spécifique.
Installez des sécheurs par adsorption en boucle fermée et des systèmes de filtration d'air à haute pression avant la livraison de la machine.
R : La principale différence réside dans la tige extensible. L'ISBM utilise une tige mécanique pour étirer la préforme longitudinalement avant de la souffler radialement. Cela crée une résistance biaxiale et une plus grande clarté. IBM souffle le plastique uniquement radialement, sans étirement longitudinal. L'ISBM convient mieux aux bouteilles plus grandes ou aux parois plus fines, tandis qu'IBM convient aux flacons minuscules et rigides.
R : Oui. Étant donné que le col est entièrement formé pendant la phase de moulage par injection haute pression, ISBM produit des tolérances dimensionnelles exactes. Cette précision est requise pour que les fermetures CRC et inviolables complexes fonctionnent correctement, et cela sans aucun réglage secondaire.
R : Ces machines traitent principalement le polyéthylène téréphtalate (PET) et le polypropylène (PP). Ces deux polymères bénéficient considérablement du processus d’orientation biaxiale. L'étirement améliore leur clarté optique, leur finition de surface et leurs propriétés globales de barrière contre l'humidité et l'oxygène.
R : Les machines en une seule étape sont généralement préférées pour les environnements de salle blanche stricts. La préforme est injectée, conditionnée et soufflée en un seul cycle fermé sur une plateforme tournante. Ce processus continu élimine le risque de contamination qui se produit lors du stockage et du transport des préformes dans des systèmes en 2 étapes.
R : Les principales limitations sont géométriques. ISBM ne peut pas produire de conteneurs avec des poignées creuses intégrées. Il est également confronté à des formes très asymétriques ou à des rapports de soufflage extrêmes, qui provoquent un étirement inégal et des parois minces. Il convient mieux aux profils cylindriques, ovales ou carrés standard.
