Просмотры: 0 Автор: Редактор сайта Время публикации: 9 сентября 2026 г. Происхождение: Сайт


В фармацевтическом производстве целостность контейнера представляет собой строгое нормативное требование. Микроскопические различия в толщине стенок или отделке шейки снижают эффективность препарата. Эти дефекты приводят к утечкам или несоответствию стандартам закрытия, защищенного от детей. Инженерам по упаковке приходится соблюдать строгий баланс. Вы должны удовлетворить спрос на крупносерийное производство, сохраняя при этом допуски на отсутствие дефектов. Традиционное экструзионно-выдувное формование часто не обеспечивает точности. Использование готовых контейнеров создает уязвимости в цепочке поставок и логистические риски. Переход на собственное производство требует тщательной технической оценки технологий формования. Модернизация устаревшего оборудования требует такого же уровня внимания. В этом руководстве рассматривается, как Машина для литья с выдувом и вытягиванием фармацевтических контейнеров отвечает строгим нормативным требованиям. Мы подробно рассказываем об эксплуатационных преимуществах, технических компромиссах и производственных соображениях, необходимых для успешной реализации.
Непревзойденная точность горловины: в технологии ISBM используется литая преформа, гарантирующая точные допуски на горлышко, необходимые для герметичных, защищенных от несанкционированного доступа и защиты от детей фармацевтических крышек.
Превосходные свойства материала и универсальность: процесс двухосного растяжения, присущий ISBM, значительно повышает оптическую прозрачность и механическую прочность ПЭТ и ПП смол, позволяя производителям производить все, от ультратонких легких бутылок до толстостенных контейнеров премиум-класса.
Высокие первоначальные капитальные затраты по сравнению с долгосрочной доходностью. Хотя стоимость инструментов и машин ISBM выше, чем экструзионно-выдувного формования, сокращение отходов материала, безупречная обработка поверхности и более низкий уровень дефектов обеспечивают благоприятную рентабельность инвестиций для крупносерийного производства.
Ограничения формата: ISBM очень эффективен для стандартных цилиндрических или овальных форм (например, стандартных сиропов, таблеток), но имеет ограничения для контейнеров сложной геометрии или контейнеров, требующих встроенных ручек.
Выбор правильной технологии формования требует соответствия возможностей оборудования строгим отраслевым стандартам. Фармацевтическая упаковка требует абсолютной последовательности. Каждый контейнер должен защищать свое содержимое от воздействия окружающей среды, обеспечивая при этом безопасность пациентов. Оценка формовочной системы требует всестороннего анализа соответствия требованиям, барьерных свойств и интеграции укупорочных средств. Нельзя полагаться только на визуальный осмотр. Структурная целостность полимерной матрицы определяет срок годности прилагаемого лекарства.
Фармацевтическое упаковочное оборудование должно строго соответствовать стандартам надлежащей производственной практики (GMP). Вы оцениваете машины на основе их способности работать в контролируемых средах, обычно в чистых помещениях класса 7 или 8 по ISO. Совместимость чистых помещений остается основным решающим фактором для руководителей предприятий.
Закрытая обработка: формовочная система должна иметь полностью закрытые зоны обработки. Положительное давление внутри кабины машины предотвращает оседание внешних загрязнений на преформах или готовых бутылках.
Образование твердых частиц: Оборудование должно сводить к минимуму образование пластиковой пыли или механических частиц во время работы. Процессы формования без облоя значительно сокращают количество мусора в воздухе по сравнению с системами, требующими механической обрезки.
Оптимизация занимаемой площади. Площадь чистых помещений имеет большое значение. Компактная конструкция машины помогает максимизировать производительность на квадратный метр. Роторные платформы индексации часто занимают меньшую площадь, чем системы линейного перемещения.
Материалы поверхности: Детали, контактирующие с машиной, и внешние панели должны быть изготовлены из пищевой нержавеющей стали. Окрашенные поверхности часто отслаиваются и разрушаются под воздействием агрессивных химических средств. Нержавеющая сталь обеспечивает строгие санитарно-гигиенические требования.
Стабильность лекарства во многом зависит от барьерных свойств первичного контейнера. Активные фармацевтические ингредиенты разлагаются под воздействием кислорода или влаги. Процесс формования напрямую влияет на эти барьерные возможности. Вы должны контролировать распределение полимера, чтобы поддерживать эти барьеры.
Равномерное распределение стенок: постоянная толщина стенок предотвращает локализацию слабых мест. Тонкие места в стенке контейнера ускоряют проникновение газа. Операторы должны следить за скоростью опускания растяжного стержня, чтобы обеспечить равномерное распределение материала от шейки до основания.
Контроль OTR и MVTR: Точное формование обеспечивает постоянную скорость передачи кислорода (OTR) и скорость передачи паров влаги (MVTR). Эти показатели определяют эффективность жидких и твердых доз. Вы проверяете эти показатели с помощью специального оборудования для тестирования проницаемости на начальном этапе квалификации.
Использование смол: оборудование должно эффективно перерабатывать специализированные барьерные смолы. Высокие скорости сдвига в инжекционном цилиндре могут разрушить молекулярную структуру чувствительных полимеров. Конструкция шнека должна обеспечивать гомогенный расплав без чрезмерного трения.
Фармацевтический контейнер настолько эффективен, насколько эффективна его герметичность. Граница между горлышком бутылки и крышкой определяет общую целостность упаковки. Отклонения в этой области приводят к катастрофическим сбоям во время автоматического наполнения или транспортировки. Укупорочные машины применяют определенный крутящий момент. Шея должна выдерживать эту вращательную силу, не деформируясь.
Отделка шеи с нулевой дисперсией: в процессе формования необходимо производить точные размеры шеи в каждом цикле. Стандартные фармацевтические крышки требуют строгого соблюдения допусков на размеры. Отклонение всего в 0,1 мм может привести к перерезанию резьбы колпачка.
Сложная интеграция укупорочных средств: укупорочные средства с защитой от детей (CRC), прецизионные капельницы и дозирующие насосы требуют безупречной резьбы горловины и уплотняющих поверхностей. Размеры «T» и «E» профиля резьбы должны точно соответствовать спецификациям затвора.
Устранение вторичной обрезки: процессы, требующие обрезки или обрезки шеи, приводят к образованию микродефектов. Устранение вторичной обрезки обеспечивает плавную интеграцию с последующими автоматическими системами проверки герметичности. Гладкая поверхность уплотнения гарантирует правильное индукционное уплотнение.
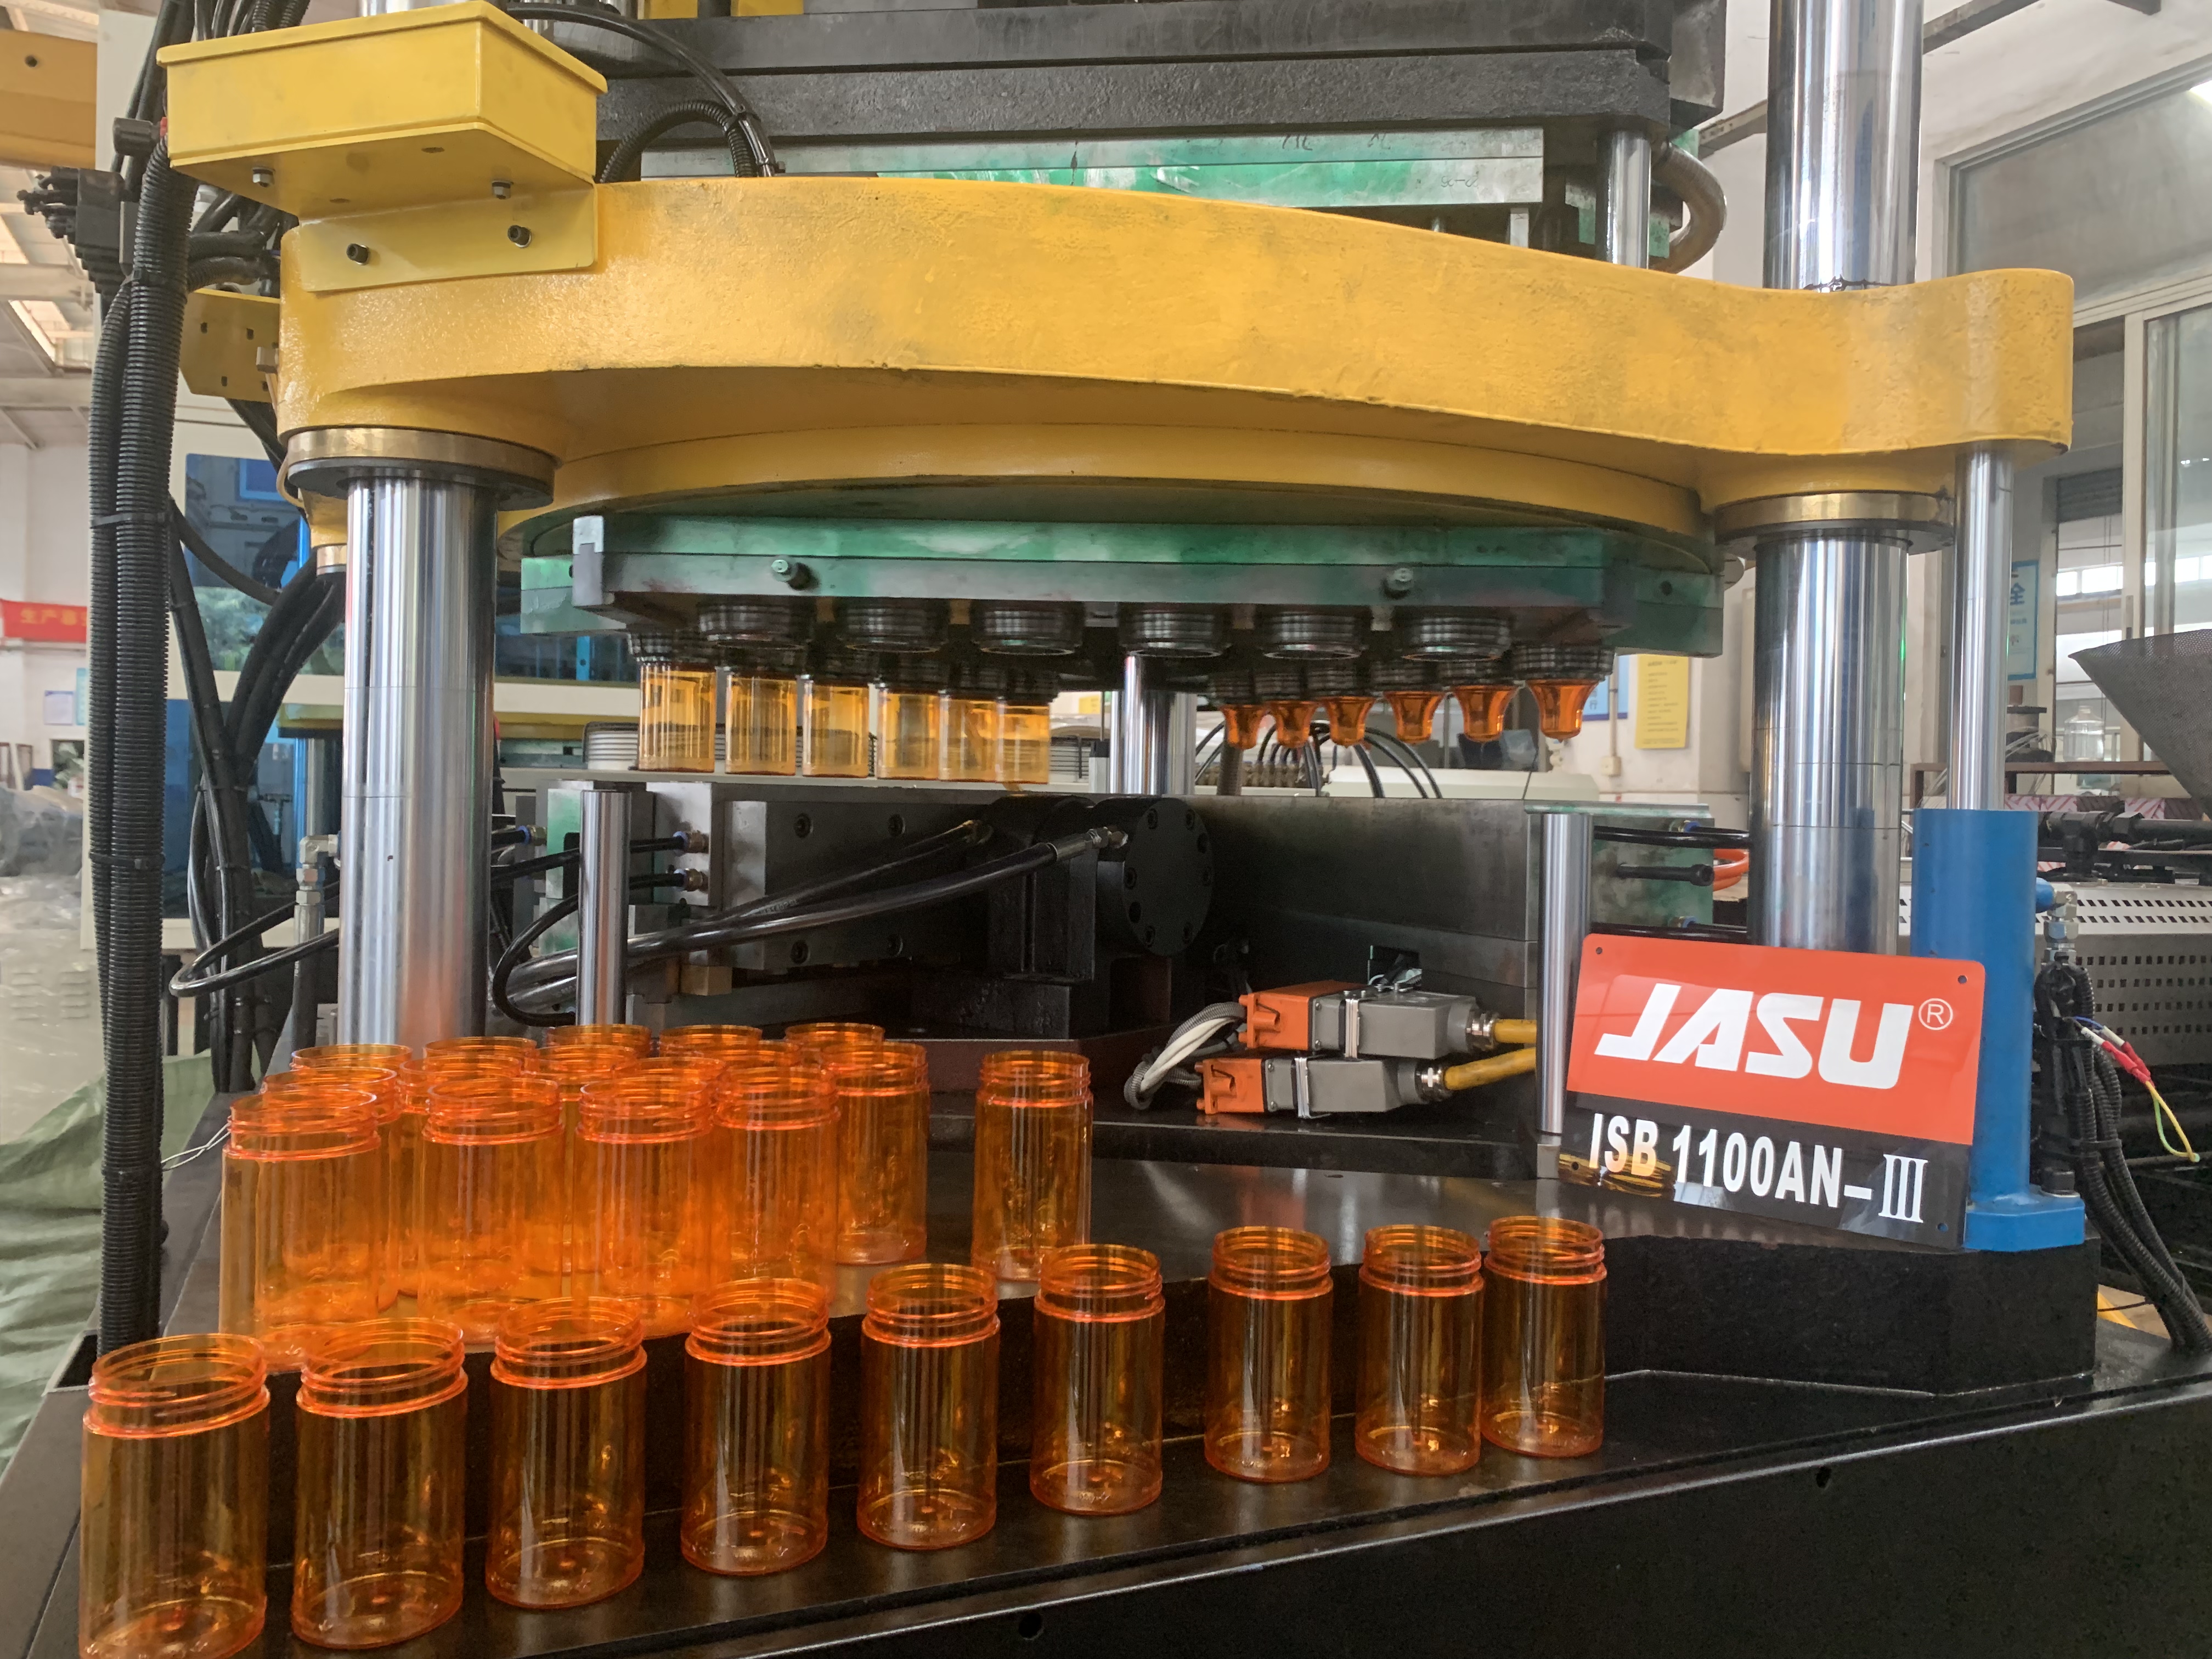
Инжекционное формование с раздувом и вытягиванием (ISBM) предлагает явные преимущества по сравнению с традиционными методами формования. Этот процесс сочетает в себе точность литья под давлением со структурными преимуществами выдувного формования. Эта синергия создает контейнеры, соответствующие самым высоким медицинским стандартам. Операторы предприятий отдают предпочтение этой технологии из-за ее повторяемости и эффективности использования материалов.
Процесс ISBM начинается с литья заготовки под давлением. Этот начальный этап определяет окончательную обработку горлышка контейнера до того, как произойдет выдувание. Горловина полностью сформирована внутри полости для впрыска под высоким давлением. Расплавленный пластик впрыскивается в охлажденную стальную форму, полностью заполняя полости резьбы.
Этот метод фиксирует точные размеры резьбы, валика защиты от несанкционированного доступа и уплотняющей поверхности. Пластик затвердевает в прецизионной форме из нержавеющей стали S136. Это гарантирует, что каждая отделка грифа идеально соответствует инженерному чертежу. Вы устраняете смещение размеров, обычное для экструзионно-выдувного формования, когда горловина формируется путем выдувания полой трубки наружу против формы.
Кроме того, этот процесс не требует вторичной обрезки шеи. Экструзионно-выдувное формование часто оставляет ворс, который необходимо удалить. При резке образуется пластиковая стружка и пыль. Удаление этапа обрезки полностью исключает риск загрязнения медицинского контейнера пластиковыми частицами. В результате шейка становится чистой, гладкой и готовой к немедленному монтажу на высокоскоростных линиях.
Технология ISBM фундаментально меняет физические свойства полимера. В этом процессе используется механический растягивающий стержень для удлинения заготовки в продольном направлении. Одновременно воздух под высоким давлением расширяет пластик в радиальном направлении относительно стенок выдувной формы. Это происходит за доли секунды.
Такое растяжение двойного действия выравнивает полимерные цепи в двух направлениях. Такое выравнивание известно как двухосная ориентация. Он вызывает деформационное упрочнение внутри пластиковой матрицы. Полученный контейнер демонстрирует значительно более высокую прочность при падении и устойчивость к верхней нагрузке по сравнению с неориентированными бутылками. Молекулы соединяются вместе в плотную решетчатую структуру.
Двухосная ориентация предоставляет инженерам по упаковке огромную гибкость. Вы можете создавать ультратонкие и легкие контейнеры, которые выдержат строгие транспортные испытания. И наоборот, вы можете создавать бутылки с толстыми стенками для фармацевтических линий премиум-класса. Повышенная прочность позволяет существенно уменьшить материал без ущерба для структурной целостности или барьерных характеристик. Более легкие бутылки уменьшают вес доставки и снижают общий углеродный след упаковки.
Видимость остается основным требованием к фармацевтической упаковке. Медицинские работники и автоматизированные системы должны проверять содержимое на предмет посторонних частиц, изменения цвета или неправильного объема наполнения. ISBM максимизирует прозрачность таких смол, как полиэтилентерефталат (ПЭТ) и осветленный полипропилен (ПП).
Быстрое охлаждение и двухосное растяжение предотвращают образование крупных кристаллических структур внутри полимера. Это сохраняет материал аморфным и очень прозрачным. Полученная в результате прозрачность, подобная стеклу, необходима для систем автоматического оптического контроля (AOI), работающих на высокоскоростных линиях розлива. Камеры могут легко обнаружить одно темное пятнышко внутри прозрачной ПЭТ-бутылки.
Кроме того, выдув под высоким давлением плотно прижимает пластик к полированным поверхностям формы. Это создает исключительно гладкую внешнюю отделку. Безупречная поверхность имеет решающее значение для высокоскоростного нанесения фармацевтических этикеток. Он предотвращает вздутие и отслоение этикетки, обеспечивая разборчивость нормативного текста на протяжении всего жизненного цикла продукта. Шероховатые поверхности задерживают воздух под клеем этикетки, в результате чего он со временем отслаивается или отслаивается.
Отходы материала представляют собой значительную неэффективность традиционного формования. Экструзионно-выдувное формование создает значительный заусенец в области горлышка и основания. Этот излишек материала необходимо обрезать и отправить на переработку. Однако правила первичной фармацевтической упаковки часто строго ограничивают или запрещают использование измельченного материала из-за рисков загрязнения, указанных в стандартах USP.
ISBM работает как процесс, полностью не требующий флэш-памяти. Преформа впрыскивается до точного веса, необходимого для готовой бутылки. Горячеканальная система контролирует поток расплава, оставляя лишь крошечный след литника в основании заготовки. Каждый грамм расплавленной смолы попадает в готовый продукт. Отсутствие вспышек максимизирует выход сырья.
Отказываясь от лома, производители избегают сложной логистики обработки, измельчения и хранения пластиковых отходов. Вы поддерживаете более чистую производственную среду и гарантируете, что 100% контейнеров используют первичную смолу медицинского назначения. Эта эффективность напрямую поддерживает строгое соответствие требованиям GMP и отслеживание партий. Вам никогда не придется документировать процент измельченного материала, добавленного в конкретную партию.
Выбор оптимальной машины требует сравнения ISBM с существующими альтернативами. Каждая технология отвечает определенным требованиям к объему, геометрии и смоле. Понимание этих технических различий гарантирует, что вы сможете использовать правильное оборудование для вашего конкретного формата доставки лекарств. Вы должны согласовать кинематику машины с вашими производственными целями.
Основное различие между ISBM и стандартным литьем под давлением с раздувом (IBM) заключается в механизме растягивающегося стержня. IBM впрыскивает преформу и выдувает ее радиально. Материал не растягивается в продольном направлении. Это ограничивает структурную прочность и прозрачность конечного контейнера. Бутылки IBM часто имеют более толстые стенки и менее равномерное распределение материала.
Экструзионно-выдувное формование (EBM) сбрасывает непрерывную трубку расплавленного пластика (заготовку) и зажимает ее внутри формы. При этом образуются отходы и остается нижний сварной шов. Этот шов действует как слабое место конструкции во время испытаний на падение. Компрессионно-выдувное формование включает в себя разрезание пластиковой шайбы и ее прессование, что редко используется для прецизионных фармацевтических горловин.
Вы указываете IBM для очень маленьких жестких флаконов, обычно объемом менее 10 мл. IBM преуспевает в производстве крошечных толстостенных контейнеров, похожих на флаконы с пипетками. Тем не менее, автоматическая машина ISBM становится идеальным выбором для объемов от 30 мл до 1000 мл. В этом диапазоне двухосная прочность и превосходная прозрачность, обеспечиваемые растягивающимся стержнем, становятся обязательными для обеспечения производительности и экономии материала.
Технология формования |
Точность шеи |
Двухосная прочность |
Оптическая четкость |
Идеальный диапазон громкости |
Генерация лома |
|---|---|---|---|---|---|
МСБМ |
Отлично (литье под давлением) |
Высокий (продольный и радиальный) |
Стеклоподобное (ПЭТ/ПП) |
30мл - 1000мл+ |
Нет (без вспышки) |
ИБМ |
Отлично (литье под давлением) |
Низкий (только радиальный) |
Умеренный |
2мл - 50мл |
Нет (без вспышки) |
ДМ |
Умеренный (требуется обрезка) |
Никто |
От низкого до среднего |
10мл - 5000мл+ |
Высокий (шея и хвост) |
Стандартизированные форматы доминируют в фармацевтическом производстве. Флаконы для сиропа или таблеток емкостью 60 и 100 мл представляют собой категории высокого спроса. Оценка Машина для изготовления бутылочек с лекарствами емкостью 60 мл требует анализа времени цикла, возможностей кавитации и эффективности охлаждения формы.
Платформы ISBM предлагают масштабируемую кавитацию. Машина может работать с пресс-формой с 6 или 12 гнездами в зависимости от требуемой производительности. Время цикла для ПЭТ-бутылки емкостью 60 мл обычно составляет от 10 до 15 секунд. Это позволяет обеспечить быстрое и непрерывное производство для питания высокоскоростных линий розлива. Ограничивающим фактором обычно является время охлаждения, необходимое в полости впрыска для затвердевания толстой горловины преформы.
Кроме того, ISBM обеспечивает превосходную гибкость при смене пресс-форм. Если вам нужно изготовить бутылку емкостью 100 мл с таким же горлышком, как и у бутылки емкостью 60 мл, вам часто нужно только заменить полости выдувной формы и растягивающие стержни. Литейная форма для горловины преформы остается прежней. Такая модульность сокращает время простоя при перенастройке и упрощает инвентаризацию инструментов. Технические специалисты могут заменить выдувные формы за долю времени, необходимого для замены всей литьевой формы.
Технология ISBM делится на две отдельные производственные методологии. Выбор между одноэтапным и двухэтапным процессом полностью зависит от объема вашего производства, требований к чистым помещениям и площади помещения.
Тип процесса |
Механизм |
Лучшее приложение |
Риск загрязнения |
|---|---|---|---|
1-шаговый ISBM |
Впрыск и выдув происходят в одной машине на вращающейся платформе. |
Специализированные фармацевтические предприятия, строгие чистые помещения. |
Чрезвычайно низкий (замкнутый цикл). |
2-этапный ISBM |
Преформы впрыскиваются на одной машине, а затем нагреваются/выдуваются на другой. |
Сверхобъемное товарное производство. |
Высшее (требуется хранение и транспортировка). |
Одноэтапный метод гарантирует нулевое загрязнение преформы, поскольку пластик никогда не покидает закрытую среду машины. Остаточное тепло процесса впрыска используется на этапе продувки, обеспечивая равномерный температурный профиль. Двухэтапный метод требует массивных бункеров для хранения преформ и создает риск того, что преформы поцарапают друг друга во время транспортировки. Поцарапанные преформы приводят к появлению видимых дефектов в готовой выдутой бутылке.
Интеграция передовых технологий формования требует тщательного планирования предприятия. Несмотря на то, что преимущества ISBM существенны, необходимо учитывать конкретные эксплуатационные требования. Понимание сложности оснастки, геометрических ограничений и требований утилит обеспечивает плавное развертывание. Вы не можете просто подключить эти машины к стандартным складским утилитам.
Переход к Машина для производства пластиковых фармацевтических бутылок, использующая технологию ISBM, включает в себя сложные конфигурации инструментов. В отличие от одноступенчатых форм EBM, для ISBM требуется несколько наборов прецизионных инструментов для изготовления одной бутылки. Технические допуски исключительно жесткие.
Вам необходимо приобрести литьевую форму для формирования преформы, горячеканальную систему для распределения расплава и отдельную выдувную форму для определения окончательной формы бутылки. Кроме того, одноступенчатые машины требуют подготовки стержневых и растягивающих стержней. Эта многоступенчатая оснастка требует высокоточной обработки. Горячеканальная система должна идеально балансировать поток расплава, чтобы все полости заполнялись с одинаковой скоростью и давлением.
Обслуживание этих форм требует квалифицированных технических специалистов. Полости для литья должны оставаться нетронутыми, чтобы предотвратить дефекты преформ. Системы горячеканальных систем требуют точного управления температурным режимом для предотвращения деградации смолы. Менеджеры предприятий должны запланировать специальные зоны для обслуживания пресс-форм, ванны для ультразвуковой очистки и специальное подъемное оборудование для безопасной транспортировки тяжелых стальных листов.
Физика процесса растяжения-выдува накладывает определенные геометрические ограничения. ISBM превосходно справляется с производством стандартных цилиндрических, овальных или квадратных форм с закругленными углами. Эти формы обеспечивают равномерное радиальное расширение заготовки. Пластик растягивается равномерно, сохраняя постоянную толщину стенок.
Однако ISBM имеет проблемы с крайне асимметричной формой или чрезмерной степенью удара. Если дизайн бутылки требует глубокого смещения от центра, пластик растягивается неравномерно. В результате получаются тонкие стенки с одной стороны и толстые с другой. Кроме того, процесс ISBM не позволяет производить контейнеры со встроенными полыми ручками. Если ваша фармацевтическая упаковка требует литой ручки для больших объемов заливки, экструзионно-выдувное формование остается необходимой технологией.
Машины ISBM требуют надежных коммунальных услуг. Этот процесс основан на точном терморегулировании и пневматике высокого давления. Перед установкой вы оцениваете инфраструктуру вашего предприятия, чтобы не допустить снижения производительности машины.
Сушка смолы: обработка ПЭТ требует тщательного удаления влаги. Вы устанавливаете осушители с замкнутым контуром, способные поддерживать точку росы ниже -40°C. Эти сушилки постоянно потребляют значительную мощность для регенерации слоев влагопоглотителя.
Системы охлажденной воды: Быстрое охлаждение необходимо для поддержания времени цикла и аморфной прозрачности. Для машины требуются мощные промышленные охладители для циркуляции холодной воды через литьевые и выдувные формы. Скорость потока должна достигать турбулентного потока внутри охлаждающих каналов для эффективного отвода тепла.
Воздух высокого давления. Для финальной стадии продувки требуется чистый, сухой сжатый воздух высокого давления. Часто оно колеблется от 20 до 40 бар в зависимости от конструкции бутылки. Стандартные цеховые воздушные компрессоры не могут удовлетворить этот спрос. Вы устанавливаете специальные компрессоры высокого давления и многоступенчатые системы фильтрации, чтобы исключить попадание масла или влаги в медицинский контейнер.
Внедрение нового формовочного оборудования в регулируемой среде сопряжено с неизбежными рисками. Препятствия при проверке, кривая обучения операторов и проблемы с погрузочно-разгрузочными работами задерживают производство, если не управлять им правильно. Проактивные стратегии смягчения последствий обеспечивают своевременный и соответствующий требованиям запуск. Вы должны относиться к установке машины как к строго контролируемому инженерному проекту.
Проверка нового Машина ISBM для фармацевтических контейнеров для коммерческого производства несет в себе тяжелую нагрузку по документации. Вы выполняете строгие протоколы квалификации установки (IQ), квалификации эксплуатации (OQ) и квалификации производительности (PQ). Регуляторы требуют доказательств последовательности.
Сроки этой проверки растянутся на месяцы, если не будут организованы должным образом. Задержки в IQ/OQ/PQ напрямую влияют на время вывода на рынок новых форматов лекарств. Регулирующие органы требуют документального подтверждения того, что машина стабильно производит контейнеры, соответствующие всем спецификациям, в различных экстремальных условиях эксплуатации. Вы должны проверить верхний и нижний контрольные пределы профилей нагрева и давления обдува.
Сотрудничайте исключительно с OEM-производителями, которые проводят комплексные заводские приемочные испытания (FAT). Требуйте предварительно проверенные пакеты документации GMP. Надежная FAT моделирует точные параметры вашего производства. Это позволяет вам решать механические и программные проблемы еще до того, как машина достигнет пола вашего чистого помещения. Вы подтверждаете производительность машины на предприятии поставщика.
ISBM – это очень динамичный процесс. Балансировка температуры впрыска, термического кондиционирования, синхронизации растягивающего стержня и давления продувки требует глубоких технических знаний. Незначительное отклонение температурного профиля преформы приводит к неравномерной толщине стенок или перламутровому блеску готовой бутылки. Перламутровый блеск указывает на то, что пластик растягивался в слишком холодном состоянии.
Неопытным операторам сложно устранить неполадки этих взаимодействующих переменных. Догадки приводят к высокому проценту брака и длительным простоям оборудования во время смены формата. Изменение одного параметра часто влияет на три других.
Инвестируйте значительные средства в автоматизированные системы управления. Современные машины ISBM оснащены человеко-машинным интерфейсом (HMI), управляемым рецептами. Эти системы позволяют инженерам сохранять оптимизированные параметры обработки для каждого конкретного формата бутылок. Кроме того, предусмотрите строгие программы обучения под руководством поставщиков для ваших специалистов по установке. Практическое обучение на этапе FAT формирует важные навыки устранения неполадок. Операторы учатся распознавать дефекты бутылок, чтобы диагностировать настройки машины.
Подготовка материала определяет качество конечного контейнера. При переработке ПЭТ контроль влажности имеет первостепенное значение. ПЭТ гигроскопичен. Он быстро впитывает влагу из окружающего воздуха. Вы не можете оставлять гейлорды ПЭТ открытыми в производственном цеху.
Если ПЭТ впрыскивается влажным, молекулы воды вызывают гидролиз во время плавления в бочке. Это приводит к критическому падению характеристической вязкости (IV). Падение IV разрушает механическую прочность пластика. Полученные бутылки становятся хрупкими и разбиваются при ударе во время испытаний на падение.
Никогда не полагайтесь на окружающее хранилище. Интегрируйте системы влагопоглотительной сушки с замкнутым контуром непосредственно в канал подачи материала инжекционного устройства. Внедрите автоматические анализаторы влажности, чтобы убедиться, что смола полностью высохла, прежде чем она попадет в нагретую бочку. Непрерывный мониторинг предотвращает катастрофические сбои партий. Вы устанавливаете сигналы тревоги для остановки производства, если точка росы поднимается выше допустимого порога.
Внедрение платформы ISBM меняет ваши упаковочные возможности. Вы достигаете точных допусков на горлышко, необходимых для сложных застежек, одновременно максимизируя физическую прочность и прозрачность полимера. Успех зависит от тщательной подготовки объекта и строгого соблюдения параметров обработки.
Проанализируйте существующую площадь вашего чистого помещения и инженерные сети, чтобы определить, соответствует ли вам одноступенчатая или двухступенчатая платформа.
Прежде чем запрашивать проект пресс-формы, укажите точные размеры отделки горловины и требования к моменту затяжки крышки.
Требуйте от поставщиков предоставления документированного протокола заводских приемочных испытаний (FAT), который отражает вашу конкретную производственную среду.
Перед доставкой машины установите осушители с замкнутым контуром и системы фильтрации воздуха под высоким давлением.
О: Основное отличие — это растягивающийся стержень. ISBM использует механический стержень для растяжения заготовки в продольном направлении перед ее выдуванием в радиальном направлении. Это создает двухосную прочность и более высокую прозрачность. IBM выдувает пластик только радиально, без продольного растяжения. ISBM лучше подходит для бутылок большего размера или с более тонкими стенками, тогда как IBM подходит для крошечных жестких флаконов.
А: Да. Поскольку горловина полностью формируется на этапе литья под высоким давлением, ISBM обеспечивает точные допуски на размеры. Такая точность необходима для правильной работы сложных CRC и замков с защитой от несанкционированного доступа, и это достигается без какой-либо вторичной обрезки.
Ответ: Эти машины в основном перерабатывают полиэтилентерефталат (ПЭТ) и полипропилен (ПП). Оба этих полимера значительно выигрывают от процесса двухосной ориентации. Растяжение улучшает их оптическую прозрачность, качество поверхности и общие барьерные свойства против влаги и кислорода.
Ответ: Одношаговые машины обычно предпочтительнее для строгих чистых помещений. Преформа впрыскивается, кондиционируется и выдувается в одном замкнутом цикле на вращающейся платформе. Этот непрерывный процесс исключает риск загрязнения, возникающего во время хранения и транспортировки преформ в двухэтапных системах.
О: Основные ограничения геометрические. ISBM не может производить контейнеры со встроенными полыми ручками. Он также борется с крайне асимметричными формами или чрезмерными соотношениями ударов, которые вызывают неравномерное растяжение и тонкие стенки. Лучше всего он подходит для стандартных цилиндрических, овальных или квадратных профилей.