Vistas: 0 Autor: Editor del sitio Hora de publicación: 2026-10-27 Origen: Sitio


Producir botellas de agua cristalinas y resistentes a roturas requiere mucho más que simplemente verter plástico derretido en un molde. Perfeccionar estos envases exige una armonía exacta, casi delicada, entre el equipamiento mecánico, el polímero elegido y el diseño geométrico específico de la botella. Una configuración única y rígida inevitablemente falla en el momento en que un operador cambia de resina o intenta ejecutar un molde de diferente capacidad.
El proceso de moldeo por inyección, estiramiento y soplado en un solo paso es el estándar de oro en la fabricación para crear contenedores impecables y de alta calidad. Sin embargo, un enfoque único para esta tecnología es un mito operativo costoso. La transición de un recipiente desechable estándar a un matraz reutilizable de primera calidad altera drásticamente la forma en que se debe configurar el equipo.
Los datos de mercado recientes destacan un cambio masivo en el sector del envasado de bebidas. Los consumidores exigen cada vez más contenedores sostenibles, altamente personalizados y seguros para la salud. Este giro obliga a las instalaciones de producción a alejarse de las líneas de propósito único. El panorama competitivo actual requiere entornos de fabricación ágiles capaces de cambiar sin problemas de recipientes de hidratación estándar a matraces premium resistentes a caídas. Dominar configuraciones de máquinas versátiles basadas en las propiedades de los materiales ya no es sólo una habilidad técnica. Es un requisito básico para la supervivencia del mercado.
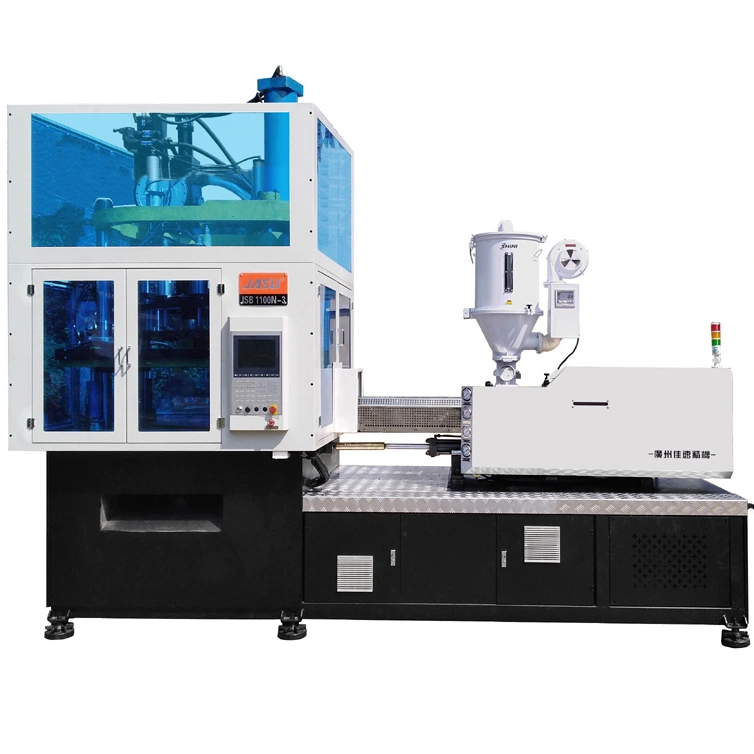
El proceso ISBM de 1 paso es un método de fabricación avanzado que transforma la resina plástica en bruto en una botella terminada e impecablemente transparente dentro de un único ciclo continuo. A diferencia de los procesos más antiguos de 2 pasos que dependen de máquinas separadas para la inyección de preformas y el soplado de botellas, el proceso de 1 paso integra cuatro estaciones distintas. Estos incluyen inyección, acondicionamiento térmico, moldeo por estirado-soplado y expulsión.
En la estación inicial, el polímero se funde y se inyecta en un molde de preforma preciso. A continuación, el sistema transfiere inmediatamente esta preforma a la estación de acondicionamiento. Aquí, la temperatura se iguala para coincidir con los parámetros exactos de estiramiento-soplado requeridos para esa ejecución específica. Pasando a la tercera estación, una varilla de estiramiento mecánico extiende la preforma verticalmente mientras el aire a alta presión la expande horizontalmente contra las paredes enfriadas del molde. Finalmente, el contenedor terminado se expulsa, listo para ser empaquetado.
Para los responsables de la toma de decisiones en materia de fabricación, lograr esta configuración correcta no es simplemente una necesidad técnica. Es un imperativo financiero crítico. La precisión de estos ajustes determina el retorno de la inversión, minimiza los desechos de plástico y garantiza que el producto final cumpla con rigurosos estándares estéticos y de seguridad. La compleja interacción entre la presión de inyección, el perfilado térmico y el estiramiento mecánico debe funcionar en perfecta sincronización.
La suposición de que una configuración estándar puede manejar múltiples tipos de polímeros es un error operativo frecuente. Las resinas poseen estructuras moleculares, puntos de fusión y relaciones de estiramiento distintas. En consecuencia, los perfiles térmicos y sincronizaciones mecánicas deben ser altamente especializados para cada material específico.
El tereftalato de polietileno sigue siendo el estándar de la industria para el agua embotellada debido a su alta claridad, excelentes propiedades de barrera y relaciones de estiramiento altamente predecibles. Al operar un Máquina de botellas de agua de PET , el objetivo principal es gestionar el perfil térmico para evitar la cristalización esferulítica. Si no se controla, esta cristalización se manifiesta como una apariencia turbia y turbia que arruina el atractivo visual del producto.
El PET normalmente requiere una temperatura del cilindro de inyección que oscila entre 260°C y 280°C. La fase de preparación más crítica ocurre durante la transición de la inyección al acondicionamiento. Los operadores deben asegurarse de que la preforma se enfríe rápidamente para detener la cristalización y luego se recaliente con precisión hasta su temperatura de transición vítrea que oscila entre 75 °C y 85 °C justo antes de soplar. Además, la velocidad de la varilla de estiramiento debe alinearse con las características naturales de endurecimiento por deformación del PET, garantizando una orientación biaxial y una resistencia física óptimas.
Tritan, un copoliéster avanzado, es famoso en toda la industria por su composición libre de BPA, su extrema durabilidad y su alta resistencia al calor. Con frecuencia es el material elegido para los contenedores reutilizables de primera calidad. Transición a un La configuración de la máquina de botellas TRITAN requiere desviaciones significativas de la configuración estándar de PET.
Debido a que Tritan posee una mayor viscosidad y resistencia al calor, las temperaturas de inyección deben elevarse, alcanzando a menudo entre 270°C y 290°C. A diferencia del PET, Tritan no se endurece por deformación de la misma manera. Para mantener un espesor de pared uniforme y evitar el peligroso adelgazamiento del material en la base, la configuración exige velocidades más lentas de la varilla de estiramiento y configuraciones de calentamiento del molde altamente específicas. La estación de acondicionamiento debe mantener un ambiente más cálido, asegurando que las secciones más gruesas de la preforma sigan siendo lo suficientemente flexibles para una expansión uniforme y controlada.
El tereftalato de policiclohexilendimetileno glicol ofrece una claridad similar al vidrio junto con una resistencia química excepcional, lo que lo hace ideal para botellas de agua de alta gama y envases de cosméticos de primera calidad. Marcando en un La máquina de botellas PCTG exige un control térmico meticuloso.
PCTG es un polímero amorfo, lo que significa que resiste la cristalización, lo que resulta muy ventajoso para la claridad óptica. Sin embargo, es notoriamente susceptible a marcas de flujo y esfuerzos cortantes durante la fase de inyección. El equipo debe contar con velocidades de inyección más bajas y controles precisos de temperatura del canal caliente para garantizar un acabado suave y de alto brillo. La presión del soplado también debe regularse cuidadosamente. La aplicación de presión máxima demasiado temprano en el ciclo a menudo causa fracturas microscópicas por tensión, lo que compromete gravemente la resistencia al impacto de caída del contenedor final.
El polipropileno es liviano, flexible y altamente resistente al calor, lo que lo convierte en la opción preferida para aplicaciones de llenado de bebidas en caliente. Configurar una instalación para un La botella de PP ISBM es un desafío debido a la naturaleza semicristalina y las propiedades termodinámicas únicas del material.
En concreto, el PP se encoge significativamente más que el PET, a menudo entre un 1,5% y un 2,0%. Por lo tanto, las herramientas del molde deben tener márgenes de contracción precisos. Durante su funcionamiento, el PP requiere una temperatura de acondicionamiento mucho más alta, a menudo entre 120 °C y 130 °C, en comparación con otras resinas. El diseño y la velocidad de la varilla de estiramiento deben adaptarse a la menor resistencia al fundido del PP, y los tiempos de enfriamiento deben extenderse para evitar que la botella se deforme al ser expulsada.
Tipo de material |
Rango de temperatura de inyección |
Temperatura de acondicionamiento |
Requisito de velocidad de estiramiento |
Tasa de contracción del material |
|---|---|---|---|---|
MASCOTA |
260°C - 280°C |
75°C - 85°C |
Rápido / endurecimiento por deformación adaptado |
0,2% - 0,4% |
tritán |
270°C - 290°C |
95°C - 105°C |
Expansión lenta/controlada |
0,5% - 0,7% |
PCTG |
250°C - 270°C |
80°C - 90°C |
Enfoque moderado/bajo |
0,2% - 0,5% |
PÁGINAS |
220°C - 240°C |
120°C - 130°C |
Diseñado para una baja resistencia al derretimiento |
1,5% - 2,0% |
Las dimensiones físicas y la capacidad volumétrica de la botella objetivo alteran fundamentalmente las demandas mecánicas e hidráulicas impuestas al equipo ISBM. Los operadores no pueden simplemente cambiar un molde pequeño de 500 ml por uno grande de 2 litros sin recalibrar completamente el sistema de producción.
La producción de botellas de agua de pequeño volumen suele optimizarse para lograr resultados de alta velocidad y alto rendimiento. En estos escenarios, la configuración de la máquina admite moldes de alta cavitación, que a menudo tienen 8, 12 o incluso 16 cavidades, según el tamaño de platina disponible.
Debido a que las preformas son pequeñas y la superficie de la botella final es mínima, la máquina requiere fuerzas de sujeción significativamente menores para mantener los moldes cerrados de forma segura durante la fase de soplado a alta presión. Los tiempos de ciclo son drásticamente más cortos, oscilando frecuentemente entre 10 y 15 segundos. El enfoque de configuración aquí se basa en gran medida en velocidades de inyección rápidas, circulación rápida del agua de refrigeración y movimientos mecánicos rápidos para maximizar la producción por hora y reducir el costo por unidad.
La producción de contenedores de gran volumen desplaza el enfoque operativo de la pura velocidad hacia la integridad estructural y la distribución precisa del material. Las limitaciones de espacio físico en la placa de la máquina requieren una reducción de la cavitación, que normalmente cae a 2, 4 o 6 cavidades.
Las botellas grandes exigen una fuerza de sujeción sustancialmente mayor. Cuando se introduce aire a alta presión que alcanza hasta 40 bar para expandir una botella de 2,5 litros, la fuerza hacia afuera ejercida sobre las mitades del molde es inmensa. Los estándares de ingeniería dictan que producir estos volúmenes más grandes a menudo requiere máquinas con un tonelaje de cierre de entre 800 kN y 1200 kN. Si el tonelaje de sujeción se configura demasiado bajo, el molde puede separarse ligeramente, lo que resulta en líneas de costura visibles o fallas estructurales catastróficas. La mayor masa de plástico requiere un mayor tiempo de enfriamiento. El sistema de enfriamiento debe optimizarse para garantizar que la superficie más grande se ajuste correctamente. Expulsar una botella enorme antes de que se haya enfriado por completo provocará inevitablemente una deformación de la base y imprecisiones volumétricas.
Lograr una fabricación sin defectos requiere un ciclo sincronizado de ajustes de parámetros. Las tres variables más críticas en el proceso son los perfiles de temperatura, el tiempo de estiramiento mecánico y la eficiencia de enfriamiento.
La gestión térmica de la máquina debe funcionar como un sistema cohesivo y de circuito cerrado. Los calentadores de barril funden la resina, el sistema de canal caliente mantiene el estado fundido sin degradar el polímero y los recipientes de acondicionamiento preparan la preforma para su estiramiento. Si la temperatura del canal caliente es demasiado alta, el material experimenta degradación térmica, lo que provoca un color amarillento o niveles elevados de acetaldehído en las botellas de PET. Si la temperatura de acondicionamiento desciende demasiado, la preforma resistirá el estiramiento, lo que a menudo provocará que la varilla de estiramiento perfore directamente a través de la base.
La resistencia física de la botella se logra mediante la orientación biaxial, dictada por la varilla de estiramiento y la presión del soplado. La varilla de estiramiento proporciona una orientación vertical axial, mientras que la presión del soplado proporciona una orientación horizontal radial.
La sincronización entre la presión previa al soplado, que oscila entre 5 y 15 bar, y la presión alta del soplado principal, que oscila entre 25 y 40 bar, es vital. El presoplado separa el plástico de la varilla extensible e inicia la distribución del material. Activar el presoplado demasiado pronto provoca que la botella sufra paredes excesivamente delgadas en la parte superior. Iniciarlo demasiado tarde da como resultado una base que se vuelve demasiado gruesa, desperdiciando material valioso y provocando una distribución desigual del peso.
El enfriamiento es inherentemente el cuello de botella de cualquier operación de moldeado de plástico. La optimización de los enfriadores de agua y los canales internos de enfriamiento del molde es esencial para la rentabilidad. El agua de refrigeración debe fluir a un ritmo turbulento para maximizar la transferencia de calor fuera del plástico. La configuración de enfriamiento adecuada no solo acelera el tiempo del ciclo sino que también bloquea la estructura molecular del polímero, asegurando que la botella mantenga su forma y capacidad de líquido designadas.
La fabricación de botellas deportivas presenta un conjunto único de desafíos de ingeniería que las botellas de agua cilíndricas estándar no presentan. Estos productos suelen presentar agarres ergonómicos, formas asimétricas, acabados de cuello complejos diseñados para acomodar tapas abatibles y perfiles de base más gruesos para soportar caídas frecuentes. En consecuencia, configurar un La máquina de botellas deportivas requiere un enfoque altamente especializado tanto en el diseño de preformas como en los parámetros del moldeo por soplado y estiramiento.
Cuando se trata de diseños de botellas contorneados o asimétricos, el calentamiento uniforme estándar es insuficiente. La configuración de la máquina debe incorporar tecnología de calefacción preferencial dentro de la estación de acondicionamiento. El calentamiento preferencial aplica energía térmica específica a secciones longitudinales específicas de la preforma. Al crear un diferencial de temperatura preciso a lo largo de la circunferencia de la preforma, se estimula que el plástico se estire más en el lado más caliente y menos en el lado más frío. Este estiramiento controlado garantiza que el material se distribuya uniformemente en las cavidades más profundas de un molde asimétrico, evitando puntos finos peligrosos en las áreas de agarre.
Los acabados del cuello de las botellas deportivas suelen ser más anchos y pesados que los de las botellas estándar de un solo uso. La fase de inyección debe calibrarse con presiones de mantenimiento más altas y tiempos de enfriamiento prolongados dentro de la cavidad de inyección para evitar la contracción u ovalización de las roscas del cuello. Una rosca deformada provocará en última instancia una tapa con fugas, lo cual es una falla crítica en esta categoría de productos.
Para los gerentes de producción y los equipos de adquisiciones, invertir en un nuevo sistema ISBM es un gasto de capital significativo. La decisión debe basarse en la adaptabilidad a largo plazo, la eficiencia operativa y el costo total de propiedad general. Una máquina rígida que sólo maneja un material o volumen limita la capacidad de respuesta del mercado.
Las líneas de producción modernas deben seguir siendo ágiles. La capacidad de realizar la transición de una sola pieza de equipo de una configuración de PET estándar a una configuración especializada de Tritan o PP proporciona una clara ventaja competitiva. Al evaluar equipos, dé prioridad a las máquinas que cuentan con unidades de plastificación modulares y sistemas de control de software adaptables. Los controladores lógicos programables avanzados permiten a los operadores guardar y recuperar fácilmente recetas de materiales específicos, lo que reduce drásticamente los tiempos de configuración al cambiar entre resinas con índices de flujo de fusión muy diferentes.
En las instalaciones que producen múltiples volúmenes de botellas que van desde tamaños de viaje de 300 ml hasta jarras de hidratación de 2 litros, el tiempo de inactividad de la máquina durante los cambios de molde erosiona directamente la rentabilidad. Los cambios de molde tradicionales pueden llevar un turno completo, lo que requiere una realineación manual de los moldes de inyección, acondicionamiento y soplado.
Para mitigar esto, los tomadores de decisiones deberían especificar máquinas equipadas con sistemas de cambio rápido de molde. Estos sistemas utilizan placas magnéticas estandarizadas o mecanismos de sujeción hidráulica que permiten a los operadores intercambiar juegos de moldes en una fracción del tiempo. Las varillas elásticas autoalineantes y los colectores de refrigeración por agua plug-and-play garantizan que la nueva configuración funcione rápidamente, maximizando el tiempo de actividad de la máquina.
El consumo de energía es uno de los mayores gastos operativos continuos en el moldeo por inyección, estirado y soplado. Las máquinas hidráulicas heredadas utilizan bombas de velocidad fija que consumen la máxima potencia incluso durante las fases de inactividad del ciclo de la máquina. La transición a máquinas equipadas con sistemas hidráulicos servoaccionados garantiza que los motores solo consuman energía cuando se requiere movimiento mecánico. Esta entrega de energía bajo demanda puede reducir el consumo total de energía entre un 30 y un 50 por ciento en comparación con los sistemas tradicionales, reduciendo los costos de servicios públicos y alineándose con los mandatos de sostenibilidad global.
Incluso con equipos de primer nivel, los operadores ocasionalmente encontrarán defectos debido a fluctuaciones ambientales, variaciones en los lotes de resina o desgaste de los componentes. Comprender las causas físicas de estos defectos es crucial para minimizar las tasas de desperdicio en la fábrica.
Cuando la botella terminada carece de transparencia similar al vidrio y tiene un aspecto lechoso o turbio, particularmente cerca de la puerta de inyección o el cuello, el problema es casi exclusivamente térmico. Este defecto visual se debe a la cristalización del polímero. Si el plástico fundido no se enfría lo suficientemente rápido dentro del molde de inyección, las cadenas de polímeros tienen tiempo de formar estructuras cristalinas ordenadas que dispersan la luz. Para corregir esto, reduzca la temperatura del agua de refrigeración del molde de inyección. Verifique que la temperatura del canal caliente no esté demasiado alta y verifique que los canales de enfriamiento dentro del molde no estén obstruidos por la acumulación de incrustaciones minerales.
Otro problema frecuente es el espesor desigual de las paredes, donde un lado de la botella es significativamente más delgado que el otro. Esto provoca puntos débiles que se deforman bajo presión. La distribución desigual del material generalmente es causada por una desalineación de la varilla de estiramiento, una sincronización inadecuada del presoplado o un calentamiento desigual en la estación de acondicionamiento. Los operadores deben inspeccionar las lámparas de calefacción infrarrojas en la estación de acondicionamiento para garantizar una distribución uniforme del calor. Retrasar la presión previa al soplado unos pocos milisegundos permite que la varilla de estiramiento transporte más material hacia la base antes de que comience la expansión radial.
Si una botella se rompe o se agrieta en la base cuando se cae, o si la base muestra una marca de tensión blanquecina, el material se estiró demasiado frío o no se empujó suficiente material hacia la base del molde. El estiramiento del plástico en frío provoca microdesgarros en la matriz polimérica. Para resolver esto, aumente el perfil de calentamiento en la punta de la preforma para hacer que el material sea más flexible durante la etapa final del estiramiento. Además, aumentar la presión de soplado principal garantiza que el material se fuerce firmemente contra las paredes frías del molde base.
Sí, las máquinas ISBM modernas están diseñadas para ofrecer una gran versatilidad. Sin embargo, la transición del procesamiento de PET al Tritan no es perfecta. Requiere ajustes integrales de los perfiles térmicos, ya que Tritan requiere temperaturas de inyección más altas. Los operadores deben ajustar los parámetros de secado de la resina y, en algunos casos, reemplazar el tornillo de inyección para adaptarse a diferentes características de flujo de fusión y evitar la degradación del polímero.
El volumen máximo depende en gran medida del tamaño específico de la platina y de la fuerza de sujeción de la máquina. Las máquinas ISBM estándar de 1 paso producen de manera eficiente botellas que van desde 10 ml hasta 2,5 o 3 litros. Para volúmenes superiores a 3 litros, como jarras dispensadoras de agua de 5 galones, el peso de inyección de la preforma requiere fuerzas de sujeción masivas que exceden los límites de las máquinas estándar de 1 paso, lo que requiere un proceso de 2 pasos o un equipo especializado de moldeo por soplado de cavidades grandes.
Se prefiere el ISBM al moldeo por extrusión y soplado para botellas deportivas debido a la orientación superior del material, que produce una alta claridad visual y una mayor resistencia al impacto de caída. Además, ISBM utiliza una preforma moldeada por inyección, que garantiza tolerancias de acabado del cuello altamente precisas. Esta precisión es una necesidad absoluta para crear los sellos a prueba de fugas que requieren las gorras deportivas complejas, mientras que el moldeo por extrusión y soplado a menudo deja líneas de costura visibles y perfiles de rosca menos precisos.
Sí, el volumen de la botella tiene un impacto estadísticamente significativo en el consumo de energía. Producir volúmenes mayores requiere fundir una mayor masa de resina plástica, lo que demanda más energía térmica en el barril. Las botellas más grandes requieren presiones de soplado neumáticas más altas para distribuir el material y tiempos de enfriamiento más prolongados para estabilizar las paredes más gruesas, todo lo cual consume más energía eléctrica por ciclo en comparación con la producción de pequeño volumen.
Las fluctuaciones de la temperatura ambiente afectan directamente la estabilidad térmica del proceso de moldeo. Durante los meses de verano o en instalaciones sin aire acondicionado, el calor ambiental puede reducir la eficiencia de los enfriadores de enfriamiento, lo que provoca tiempos de enfriamiento más prolongados o botellas turbias debido al retraso en la detención de la cristalización. Las operaciones de ISBM de precisión a menudo requieren entornos con clima controlado para mantener tasas constantes de acondicionamiento y enfriamiento de las preformas.
Para un moldeo por inyección estirado-soplado de PET óptimo, el agua de refrigeración suministrada a los moldes de inyección y soplado normalmente debe mantenerse entre 8°C y 12°C. El agua demasiado caliente no logra apagar el PET lo suficientemente rápido, lo que corre el riesgo de cristalizar. Por el contrario, el agua demasiado fría puede provocar condensación en las superficies del molde en ambientes húmedos, lo que provoca marcas de agua y defectos superficiales en las botellas terminadas.
Una producción exitosa depende en gran medida de comprender la intrincada relación entre la resina plástica elegida, el volumen objetivo y la configuración de la máquina. Los tipos de materiales dictan los perfiles térmicos, mientras que los volúmenes de las botellas dictan la fuerza mecánica y los requisitos de enfriamiento. La configuración correcta de la máquina no solo garantiza un contenedor hermoso y sin defectos, sino que también maximiza la rentabilidad al reducir los tiempos de ciclo y eliminar el desperdicio de material. Si su instalación busca ampliar sus operaciones, manejar resinas avanzadas como Tritan y PCTG, o mejorar los cambios rápidos de moldes, el primer paso es evaluar su equipo actual. Explore las soluciones avanzadas, servoaccionadas y con capacidad para múltiples resinas en Máquinas JASU ISBM para encontrar la configuración exacta que satisfaga las demandas dinámicas de la industria del embalaje del mañana.