Visualizações: 0 Autor: Editor do site Horário de publicação: 27/10/2026 Origem: Site


Produzir garrafas de água cristalinas e resistentes a estilhaços exige muito mais do que simplesmente despejar plástico derretido em um molde. O aperfeiçoamento destes recipientes exige uma harmonia exata, quase delicada, entre o equipamento mecânico, o polímero escolhido e o desenho geométrico específico da garrafa. Uma configuração única e rígida falha inevitavelmente no momento em que um operador troca de resina ou tenta operar um molde de capacidade diferente.
O processo de moldagem por sopro e estiramento por injeção em 1 etapa é o padrão ouro de fabricação para a criação de recipientes perfeitos e de alta qualidade. No entanto, uma abordagem única para esta tecnologia é um mito operacional caro. A transição de um recipiente descartável padrão para um frasco reutilizável premium altera drasticamente a forma como o equipamento deve ser configurado.
Dados recentes de mercado destacam uma grande mudança no setor de embalagens de bebidas. Os consumidores exigem cada vez mais recipientes sustentáveis, altamente personalizados e seguros para a saúde. Este pivô força as instalações de produção a se afastarem das linhas de propósito único. O cenário competitivo atual exige ambientes de fabricação ágeis, capazes de mudar perfeitamente de recipientes de hidratação padrão para frascos premium resistentes a quedas. Dominar configurações versáteis de máquinas com base nas propriedades dos materiais não é mais apenas uma habilidade técnica. É um requisito básico para a sobrevivência no mercado.
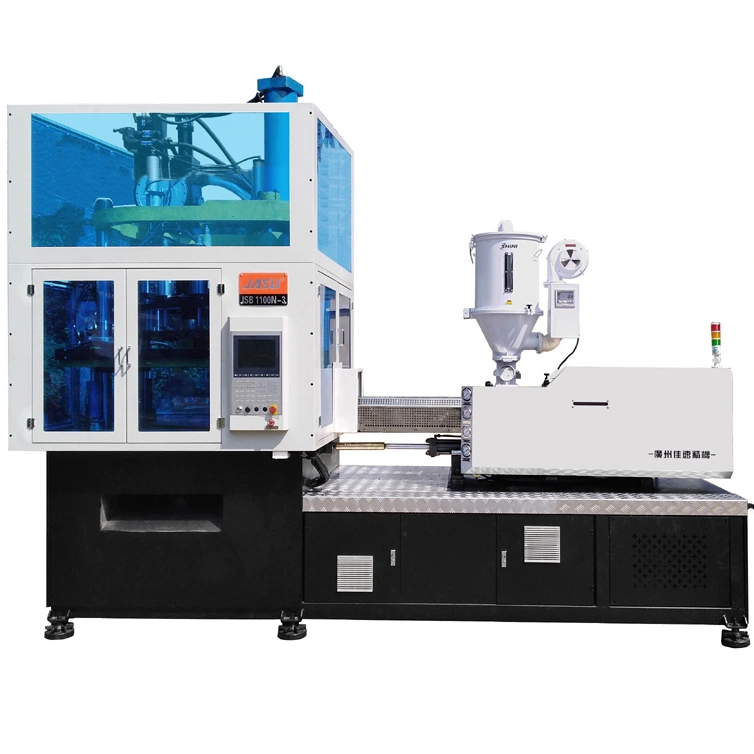
O processo ISBM de 1 etapa é um método de fabricação avançado que transforma resina plástica bruta em uma garrafa acabada e perfeitamente transparente em um único ciclo contínuo. Ao contrário dos processos antigos de duas etapas, que dependiam de máquinas separadas para injeção de pré-formas e sopro de garrafas, o processo de uma etapa integra quatro estações distintas. Isso inclui injeção, condicionamento térmico, moldagem por estiramento e sopro e ejeção.
Na estação inicial, o polímero derrete e é injetado em um molde pré-formado preciso. O sistema então transfere imediatamente esta pré-forma para a estação de condicionamento. Aqui, a temperatura se equaliza para corresponder aos parâmetros exatos de estiramento e sopro necessários para aquela execução específica. Movendo-se para a terceira estação, uma haste mecânica estende a pré-forma verticalmente enquanto o ar de alta pressão a expande horizontalmente contra as paredes resfriadas do molde. Finalmente, o recipiente acabado é ejetado, pronto para embalagem.
Para os tomadores de decisões de produção, acertar essa configuração não é apenas uma necessidade técnica. É um imperativo financeiro crítico. A precisão dessas configurações determina o retorno do investimento, minimiza o desperdício de plástico e garante que o produto final atenda a rigorosos padrões de segurança e estética. A complexa interação entre pressão de injeção, perfil térmico e alongamento mecânico deve operar em perfeita sincronização.
A suposição de que uma configuração padrão pode lidar com vários tipos de polímeros é um erro operacional frequente. As resinas possuem estruturas moleculares, pontos de fusão e taxas de estiramento distintos. Consequentemente, os perfis térmicos e as temporizações mecânicas devem ser altamente especializados para cada material específico.
O tereftalato de polietileno continua sendo o padrão da indústria para água engarrafada devido à sua alta clareza, excelentes propriedades de barreira e taxas de estiramento altamente previsíveis. Ao operar um Máquina de garrafas de água PET , o objetivo principal é gerenciar o perfil térmico para evitar a cristalização esferulítica. Se não for controlada, essa cristalização se manifesta como uma aparência turva e turva que prejudica o apelo visual do produto.
O PET normalmente requer uma temperatura do cilindro de injeção variando de 260°C a 280°C. A fase de configuração mais crítica ocorre durante a transição da injeção para o condicionamento. Os operadores devem garantir que a pré-forma esfrie rapidamente para interromper a cristalização e, em seguida, reaqueça com precisão até sua temperatura de transição vítrea, variando de 75°C a 85°C, pouco antes de soprar. Além disso, a velocidade da haste extensível deve estar alinhada com as características naturais de endurecimento por deformação do PET, garantindo orientação biaxial e resistência física ideais.
Tritan, um copoliéster avançado, é celebrado em toda a indústria por sua composição livre de BPA, extrema durabilidade e alta resistência ao calor. É frequentemente o material preferido para recipientes reutilizáveis premium. Fazendo a transição para um A configuração da máquina de garrafas TRITAN requer desvios significativos das configurações PET padrão.
Como o Tritan possui maior viscosidade e resistência ao calor, as temperaturas de injeção devem subir, muitas vezes atingindo entre 270°C e 290°C. Ao contrário do PET, o Tritan não endurece por deformação da mesma maneira. Para manter a espessura uniforme da parede e evitar o afinamento perigoso do material na base, a configuração exige velocidades mais lentas da haste de estiramento e configurações de aquecimento do molde altamente específicas. A estação de condicionamento deve manter um ambiente mais quente, garantindo que as seções mais espessas da pré-forma permaneçam flexíveis o suficiente para uma expansão uniforme e controlada.
O policiclohexilenodimetileno tereftalato glicol oferece clareza semelhante à do vidro, juntamente com excepcional resistência química, tornando-o ideal para garrafas de água de alta qualidade e embalagens de cosméticos premium. Discando em um A máquina de garrafas PCTG exige controle térmico meticuloso.
PCTG é um polímero amorfo, o que significa que resiste à cristalização, o que é altamente vantajoso para a clareza óptica. No entanto, é notoriamente suscetível a marcas de fluxo e tensões de cisalhamento durante a fase de injeção. O equipamento deve apresentar velocidades de injeção mais baixas e controles precisos de temperatura da câmara quente para garantir um acabamento liso e de alto brilho. A pressão de sopro também deve ser cuidadosamente regulada. Aplicar pressão máxima muito cedo no ciclo muitas vezes causa fraturas microscópicas por tensão, comprometendo gravemente a resistência ao impacto de queda do recipiente final.
O polipropileno é leve, flexível e altamente resistente ao calor, tornando-o a escolha preferida para aplicações de envase de bebidas a quente. Configurando uma configuração para um A garrafa PP ISBM é um desafio devido à natureza semicristalina e às propriedades termodinâmicas únicas do material.
Especificamente, o PP encolhe significativamente mais que o PET, muitas vezes entre 1,5% e 2,0%. Portanto, as ferramentas do molde devem apresentar tolerâncias de contração precisas. Durante a operação, o PP requer uma temperatura de condicionamento muito mais alta, geralmente em torno de 120°C a 130°C, em comparação com outras resinas. O design e a velocidade da haste de estiramento devem acomodar a menor resistência de fusão do PP, e os tempos de resfriamento devem ser estendidos para evitar que a garrafa se deforme após a ejeção.
Tipo de material |
Faixa de temperatura de injeção |
Temperatura de condicionamento |
Requisito de velocidade de alongamento |
Taxa de encolhimento de material |
|---|---|---|---|---|
BICHO DE ESTIMAÇÃO |
260°C - 280°C |
75°C - 85°C |
Combinado com endurecimento rápido/deformação |
0,2% - 0,4% |
Tritão |
270°C - 290°C |
95°C - 105°C |
Expansão lenta/controlada |
0,5% - 0,7% |
PCTG |
250°C - 270°C |
80°C - 90°C |
Foco de cisalhamento moderado/baixo |
0,2% - 0,5% |
PP |
220°C - 240°C |
120°C - 130°C |
Adaptado para baixa resistência ao fundido |
1,5% - 2,0% |
As dimensões físicas e a capacidade volumétrica da garrafa alvo alteram fundamentalmente as exigências mecânicas e hidráulicas impostas ao equipamento ISBM. Os operadores não podem simplesmente trocar um molde pequeno de 500 ml por um molde grande de 2 litros sem recalibrar completamente o sistema de produção.
A produção de garrafas de água de pequeno volume é normalmente otimizada para produção em alta velocidade e alto rendimento. Nesses cenários, a configuração da máquina acomoda moldes de alta cavitação, geralmente com 8, 12 ou até 16 cavidades, dependendo do tamanho da placa disponível.
Como as pré-formas são pequenas e a área superficial da garrafa final é mínima, a máquina requer forças de fixação significativamente mais baixas para manter os moldes fechados com segurança durante a fase de sopro de alta pressão. Os tempos de ciclo são drasticamente mais curtos, frequentemente marcando entre 10 e 15 segundos. O foco da configuração aqui se baseia fortemente em rápidas velocidades de injeção, rápida circulação de água de resfriamento e rápidos movimentos mecânicos para maximizar a produção por hora e reduzir o custo por unidade.
A produção de contêineres de grande volume muda o foco operacional da pura velocidade para a integridade estrutural e distribuição precisa de materiais. As limitações de espaço físico na placa da máquina exigem uma redução na cavitação, normalmente caindo para 2, 4 ou 6 cavidades.
Garrafas grandes exigem uma força de fixação substancialmente maior. Quando ar de alta pressão atingindo até 40 bar é introduzido para expandir uma garrafa de 2,5 litros, a força externa exercida nas metades do molde é imensa. Os padrões de engenharia determinam que a produção desses volumes maiores geralmente requer máquinas classificadas entre 800kN e 1200kN de tonelagem de fixação. Se a tonelagem de fixação for configurada muito baixa, o molde poderá se separar ligeiramente, resultando em linhas de costura visíveis ou falhas estruturais catastróficas. O aumento da massa de plástico requer um tempo de resfriamento mais longo. O sistema de resfriamento deve ser otimizado para garantir que a maior área de superfície se ajuste corretamente. Ejetar uma garrafa enorme antes que ela esteja totalmente resfriada inevitavelmente levará à deformação da base e a imprecisões volumétricas.
Alcançar uma fabricação com zero defeitos requer um ciclo sincronizado de ajustes de parâmetros. As três variáveis mais críticas no processo são perfis de temperatura, tempo de estiramento mecânico e eficiência de resfriamento.
O gerenciamento térmico da máquina deve operar como um sistema coeso e em circuito fechado. Os aquecedores de barril derretem a resina, o sistema de câmara quente mantém o estado de fusão sem degradar o polímero e os recipientes de condicionamento preparam a pré-forma para estiramento. Se a temperatura da câmara quente for muito alta, o material sofre degradação térmica, causando amarelecimento ou níveis elevados de acetaldeído nas garrafas PET. Se a temperatura de condicionamento cair muito, a pré-forma resistirá ao estiramento, muitas vezes fazendo com que a haste de estiramento perfure diretamente através da base.
A resistência física da garrafa é obtida através da orientação biaxial, ditada pela haste extensível e pela pressão de sopro. A haste extensível fornece orientação vertical axial, enquanto a pressão de sopro fornece orientação horizontal radial.
O tempo entre a pressão de pré-sopro variando de 5 a 15 bar e a alta pressão de sopro principal variando de 25 a 40 bar é vital. O pré-sopro separa o plástico da haste extensível e inicia a distribuição do material. Acionar o pré-sopro muito cedo faz com que a garrafa sofra de paredes excessivamente finas no topo. Iniciá-lo tarde demais resulta em uma base que fica muito espessa, desperdiçando material valioso e causando distribuição desigual de peso.
O resfriamento é inerentemente o gargalo de qualquer operação de moldagem de plástico. A otimização dos resfriadores de água e dos canais internos de resfriamento do molde é essencial para a lucratividade. A água de resfriamento deve fluir a uma taxa turbulenta para maximizar a transferência de calor para fora do plástico. A configuração de resfriamento adequada não apenas acelera o tempo do ciclo, mas também bloqueia a estrutura molecular do polímero, garantindo que a garrafa mantenha seu formato e capacidade líquida designados.
A fabricação de garrafas esportivas apresenta um conjunto único de desafios de engenharia que as garrafas de água cilíndricas padrão não apresentam. Esses produtos normalmente apresentam alças ergonômicas, formatos assimétricos, acabamentos de pescoço complexos projetados para acomodar tampas flip-top e perfis de base mais grossos para resistir a quedas frequentes. Conseqüentemente, configurar um A máquina de garrafas esportivas requer uma abordagem altamente especializada tanto para o design da pré-forma quanto para os parâmetros de moldagem por sopro.
Ao lidar com designs de garrafas com contornos ou assimétricos, o aquecimento uniforme padrão é insuficiente. A configuração da máquina deve incorporar tecnologia de aquecimento preferencial na estação de condicionamento. O aquecimento preferencial aplica energia térmica direcionada a seções longitudinais específicas da pré-forma. Ao criar um diferencial de temperatura preciso ao longo da circunferência da pré-forma, o plástico é incentivado a esticar mais no lado mais quente e menos no lado mais frio. Este alongamento controlado garante que o material seja distribuído uniformemente nas cavidades mais profundas de um molde assimétrico, evitando manchas finas perigosas nas áreas de aderência.
Os gargalos das garrafas esportivas costumam ser mais largos e mais pesados do que as garrafas descartáveis padrão. A fase de injeção deve ser calibrada com pressões de retenção mais altas e tempos de resfriamento prolongados dentro da cavidade de injeção para evitar encolhimento ou ovalização das roscas do pescoço. Uma rosca deformada acabará por causar vazamento na tampa, o que é uma falha crítica nesta categoria de produto.
Para gestores de produção e equipas de compras, investir num novo sistema ISBM é uma despesa de capital significativa. A decisão deve estar enraizada na adaptabilidade a longo prazo, na eficiência operacional e no custo total de propriedade geral. Uma máquina rígida que lida apenas com um material ou volume limita a capacidade de resposta do mercado.
As linhas de produção modernas devem permanecer ágeis. A capacidade de fazer a transição de um único equipamento de uma configuração PET padrão para uma configuração especializada Tritan ou PP oferece uma vantagem competitiva distinta. Ao avaliar equipamentos, priorize máquinas que apresentem unidades modulares de plastificação e sistemas de controle de software adaptáveis. Os controladores lógicos programáveis avançados permitem que os operadores salvem e recuperem facilmente receitas de materiais específicos, reduzindo drasticamente os tempos de configuração ao alternar entre resinas com índices de fluxo de fusão muito diferentes.
Em instalações que produzem vários volumes de garrafas, desde tamanhos de viagem de 300 ml até jarros de hidratação de 2 litros, o tempo de inatividade da máquina durante as trocas de moldes prejudica diretamente a lucratividade. As trocas tradicionais de moldes podem levar um turno inteiro, exigindo realinhamento manual dos moldes de injeção, condicionamento e sopro.
Para mitigar esta situação, os decisores devem especificar máquinas equipadas com sistemas de Mudança Rápida de Molde. Esses sistemas utilizam placas magnéticas padronizadas ou mecanismos de fixação hidráulicos que permitem aos operadores trocar conjuntos de moldes em uma fração do tempo. Hastes de estiramento autocompensadoras e coletores de resfriamento de água plug-and-play garantem que a nova configuração esteja operacional rapidamente, maximizando o tempo de atividade da máquina.
O consumo de energia é uma das maiores despesas operacionais contínuas na moldagem por injeção e sopro. As máquinas hidráulicas antigas utilizam bombas de velocidade fixa que consomem potência máxima mesmo durante as fases ociosas do ciclo da máquina. A transição para máquinas equipadas com sistemas hidráulicos servoacionados garante que os motores só consumam energia quando o movimento mecânico for necessário. Este fornecimento de energia sob demanda pode reduzir o consumo geral de energia em 30 a 50 por cento em comparação com os sistemas tradicionais, reduzindo os custos dos serviços públicos e alinhando-se com os mandatos globais de sustentabilidade.
Mesmo com equipamentos de primeira linha, os operadores ocasionalmente encontrarão defeitos devido a flutuações ambientais, variações de lote de resina ou desgaste de componentes. Compreender as causas físicas desses defeitos é crucial para minimizar as taxas de refugo no chão de fábrica.
Quando a garrafa acabada não tem transparência semelhante à do vidro e parece leitosa ou turva, principalmente perto da porta de injeção ou do gargalo, o problema é quase exclusivamente térmico. Este defeito visual decorre da cristalização do polímero. Se o plástico fundido não for resfriado com rapidez suficiente dentro do molde de injeção, as cadeias poliméricas terão tempo para formar estruturas cristalinas ordenadas que dispersam a luz. Para corrigir isso, diminua a temperatura da água de resfriamento do molde de injeção. Verifique se a temperatura da câmara quente não está muito alta e verifique se os canais de resfriamento dentro do molde não estão obstruídos por acúmulo de incrustações minerais.
Outro problema frequente é a espessura irregular da parede, onde um lado da garrafa é significativamente mais fino que o outro. Isto leva a pontos fracos que se deformam sob pressão. A distribuição irregular do material é normalmente causada por um desalinhamento da haste tensora, tempo de pré-sopro inadequado ou aquecimento irregular na estação de condicionamento. Os operadores devem inspecionar as lâmpadas de aquecimento infravermelhas na estação de condicionamento para garantir uma distribuição uniforme do calor. Atrasar a pressão de pré-sopro em alguns milissegundos permite que a haste extensível carregue mais material em direção à base antes do início da expansão radial.
Se uma garrafa quebrar ou rachar na base ao cair, ou se a base exibir uma marca de tensão esbranquiçada, o material foi esticado demais ou material insuficiente foi empurrado para a base do molde. O estiramento do plástico frio causa micro-rasgos na matriz polimérica. Para resolver isso, aumente o perfil de aquecimento na ponta da pré-forma para tornar o material mais flexível durante a fase final do estiramento. Além disso, o aumento da pressão de sopro principal garante que o material seja forçado firmemente contra as paredes resfriadas do molde base.
Sim, as máquinas ISBM modernas são projetadas para alta versatilidade. No entanto, a transição do processamento de PET para Tritan não é perfeita. Requer ajustes abrangentes nos perfis térmicos, pois o Tritan requer temperaturas de injeção mais altas. Os operadores devem ajustar os parâmetros de secagem da resina e, em alguns casos, substituir o parafuso de injeção para acomodar diferentes características de fluxo de fusão e evitar a degradação do polímero.
O volume máximo depende muito do tamanho específico da placa e da força de fixação da máquina. As máquinas ISBM padrão de 1 etapa produzem com eficiência garrafas que variam de 10ml a 2,5 ou 3 litros. Para volumes superiores a 3 litros, como jarros dispensadores de água de 5 galões, o peso da injeção da pré-forma requer forças de fixação maciças que excedem os limites padrão da máquina de 1 etapa, necessitando de um processo de 2 etapas ou equipamento especializado de moldagem por sopro de grande cavidade.
O ISBM é preferido à moldagem por extrusão e sopro para garrafas esportivas devido à sua orientação superior do material, que proporciona alta clareza visual e maior resistência ao impacto de quedas. Além disso, o ISBM utiliza uma pré-forma moldada por injeção, que garante tolerâncias de acabamento de gargalo altamente precisas. Essa precisão é uma necessidade absoluta para criar vedações à prova de vazamentos exigidas por bonés esportivos complexos, enquanto a moldagem por extrusão e sopro geralmente deixa linhas de costura visíveis e perfis de rosca menos precisos.
Sim, o volume da garrafa tem um impacto estatisticamente significativo no consumo de energia. Produzir volumes maiores requer derreter uma massa maior de resina plástica, o que demanda mais energia térmica no barril. Garrafas maiores exigem pressões de sopro pneumático mais altas para distribuir o material e tempos de resfriamento mais longos para estabilizar as paredes mais espessas, o que consome mais energia elétrica por ciclo em comparação com a produção de pequenos volumes.
As flutuações da temperatura ambiente impactam diretamente a estabilidade térmica do processo de moldagem. Durante os meses de verão ou em instalações sem ar condicionado, o calor ambiente pode reduzir a eficiência dos chillers de resfriamento, levando a tempos de resfriamento mais longos ou garrafas turvas devido à interrupção retardada da cristalização. As operações ISBM de precisão geralmente exigem ambientes climatizados para manter taxas consistentes de condicionamento e resfriamento de pré-formas.
Para uma moldagem ideal por injeção e sopro de PET, a água de resfriamento fornecida aos moldes de injeção e sopro deve normalmente ser mantida entre 8°C e 12°C. A água muito quente não consegue extinguir o PET com rapidez suficiente, arriscando a cristalização. Por outro lado, a água muito fria pode causar condensação nas superfícies do molde em ambientes úmidos, causando marcas d'água e defeitos superficiais nas garrafas acabadas.
Uma produção bem-sucedida depende muito da compreensão da intrincada relação entre a resina plástica escolhida, o volume alvo e as configurações da máquina. Os tipos de materiais determinam os perfis térmicos, enquanto os volumes das garrafas determinam a força mecânica e os requisitos de resfriamento. A configuração correta da máquina não só garante um recipiente bonito e sem defeitos, mas também maximiza a lucratividade, reduzindo os tempos de ciclo e eliminando o desperdício de material. Se sua instalação deseja dimensionar operações, manusear resinas avançadas como Tritan e PCTG ou melhorar trocas rápidas de moldes, avaliar seu equipamento atual é o primeiro passo. Explore as soluções avançadas, servoacionadas e com capacidade para múltiplas resinas em Máquinas JASU ISBM para encontrar a configuração exata que atenda às demandas dinâmicas da indústria de embalagens de amanhã.