Просмотры: 0 Автор: Редактор сайта Время публикации: 27.10.2026 Происхождение: Сайт


Для производства кристально прозрачных и устойчивых к разрушению бутылок для воды требуется гораздо больше, чем просто заливка расплавленного пластика в форму. Совершенствование этих контейнеров требует точной, почти тонкой гармонии между механическим оборудованием, выбранным полимером и особым геометрическим дизайном бутылки. Единая, жесткая установка неизбежно выходит из строя в тот момент, когда оператор меняет смолы или пытается запустить форму другой производительности.
Одноэтапный процесс литья под давлением с раздувом и вытягиванием является золотым стандартом производства для создания безупречных высококачественных контейнеров. Однако универсальный подход к этой технологии — дорогостоящий эксплуатационный миф. Переход от стандартного одноразового контейнера к многоразовой колбе премиум-класса радикально меняет конфигурацию оборудования.
Последние рыночные данные свидетельствуют о масштабных изменениях в секторе упаковки напитков. Потребители все чаще требуют экологически чистых, индивидуально адаптированных и безопасных для здоровья контейнеров. Этот поворот вынуждает производственные мощности отходить от одноцелевых линий. Сегодняшняя конкурентная среда требует гибкой производственной среды, способной плавно переходить от стандартных сосудов для гидратации к высококачественным, устойчивым к падению колбам. Освоение универсальных конфигураций станков в зависимости от свойств материалов уже не является просто техническим навыком. Это базовое требование для выживания на рынке.
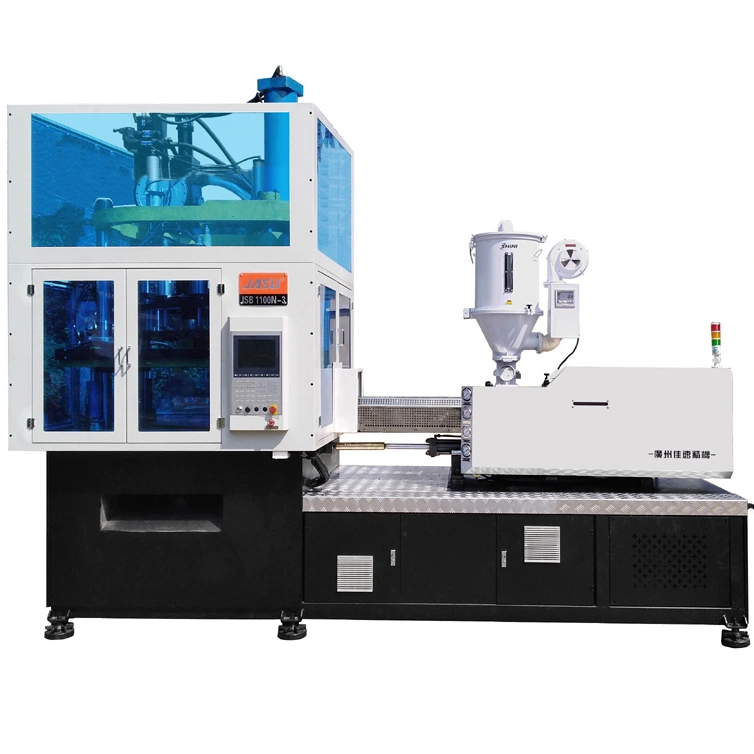
Одноэтапный процесс ISBM — это передовой метод производства, который превращает сырую пластиковую смолу в готовую, безупречно прозрачную бутылку в течение одного непрерывного цикла. В отличие от старых двухэтапных процессов, в которых используются отдельные машины для литья преформ и выдува бутылок, одноэтапный процесс объединяет четыре отдельные станции. К ним относятся литье под давлением, термическое кондиционирование, формование с раздувом и вытяжкой и выталкивание.
На начальной станции полимер плавится и впрыскивается в точную форму для преформы. Затем система немедленно передает эту преформу на станцию кондиционирования. Здесь температура выравнивается для точного соответствия параметрам растяжения-выдува, необходимым для данного конкретного цикла. При переходе к третьей станции механический растягивающий стержень растягивает заготовку вертикально, в то время как воздух под высоким давлением расширяет ее горизонтально, прижимая к охлажденным стенкам формы. Наконец, готовый контейнер выдвигается и готов к упаковке.
Для лиц, принимающих решения в сфере производства, правильная установка — это не просто техническая необходимость. Это важнейший финансовый императив. Точность этих настроек определяет окупаемость инвестиций, минимизирует отходы пластика и гарантирует, что конечный продукт будет соответствовать строгим стандартам безопасности и эстетики. Сложное взаимодействие между давлением впрыска, термическим профилем и механическим растяжением должно работать идеально синхронно.
Предположение о том, что одна стандартная конфигурация может работать с несколькими типами полимеров, является частой эксплуатационной ошибкой. Смолы обладают различной молекулярной структурой, температурой плавления и степенью растяжения. Следовательно, термические профили и механические тайминги должны быть узкоспециализированными для каждого конкретного материала.
Полиэтилентерефталат остается отраслевым стандартом для бутилированной воды благодаря своей высокой прозрачности, отличным барьерным свойствам и предсказуемому коэффициенту растяжения. При работе Машина для производства ПЭТ-бутылок для воды , основной целью которой является управление тепловым профилем для предотвращения сферолитовой кристаллизации. Если этот процесс не остановить, эта кристаллизация проявляется в виде мутного, мутного вида, который портит внешний вид продукта.
Для ПЭТ обычно требуется температура инжекционного цилиндра в диапазоне от 260°C до 280°C. Самый важный этап настройки происходит во время перехода от впрыска к кондиционированию. Операторы должны обеспечить быстрое охлаждение преформы, чтобы остановить кристаллизацию, а затем ее повторный нагрев до температуры стеклования в диапазоне от 75°C до 85°C непосредственно перед выдувом. Кроме того, скорость растягивающего стержня должна соответствовать естественным характеристикам деформационного упрочнения ПЭТ, гарантируя оптимальную двухосную ориентацию и физическую прочность.
Тритан, усовершенствованный сополиэфир, известен во всей отрасли своим составом, не содержащим BPA, чрезвычайной долговечностью и высокой термостойкостью. Часто его выбирают для изготовления многоразовых контейнеров премиум-класса. Переход к Настройка бутылочной машины TRITAN требует значительных отклонений от стандартных настроек ПЭТ.
Поскольку Тритан обладает более высокой вязкостью и термостойкостью, температура впрыска должна повышаться, часто достигая 270–290°C. В отличие от ПЭТ, Тритан не подвергается деформационному упрочнению таким же образом. Чтобы поддерживать равномерную толщину стенок и предотвратить опасное утончение материала у основания, установка требует более медленных скоростей растягивающего стержня и очень специфических конфигураций нагрева формы. На станции кондиционирования должна поддерживаться более теплая среда, гарантируя, что более толстые секции преформы останутся достаточно гибкими для равномерного и контролируемого расширения.
Полициклогексилендиметилентерефталатгликоль обеспечивает стеклянную прозрачность в сочетании с исключительной химической стойкостью, что делает его идеальным для высококачественных бутылок для воды и упаковки косметики премиум-класса. Набирая номер в Машина для изготовления бутылок PCTG требует тщательного термического контроля.
PCTG — аморфный полимер, то есть он устойчив к кристаллизации, что очень важно для оптической прозрачности. Тем не менее, он, как известно, чувствителен к образованию следов потока и напряжению сдвига во время фазы нагнетания. Оборудование должно иметь более низкие скорости впрыска и точный контроль температуры горячеканальных каналов, чтобы гарантировать гладкое и блестящее покрытие. Давление выдува также необходимо тщательно регулировать. Приложение максимального давления слишком рано в цикле часто приводит к микроскопическим трещинам под напряжением, что серьезно снижает устойчивость конечного контейнера к ударам при падении.
Полипропилен легкий, гибкий и очень термостойкий, что делает его предпочтительным выбором для горячего розлива напитков. Настройка установки для ПП-бутылка ISBM представляет собой сложную задачу из-за полукристаллической природы и уникальных термодинамических свойств материала.
В частности, ПП дает усадку значительно больше, чем ПЭТ, часто от 1,5% до 2,0%. Поэтому оснастка пресс-формы должна иметь точные припуски на усадку. Во время эксплуатации ПП требует гораздо более высокой температуры кондиционирования, часто от 120°C до 130°C, по сравнению с другими смолами. Конструкция и скорость растягивающегося стержня должны учитывать более низкую прочность расплава полипропилена, а время охлаждения должно быть увеличено, чтобы предотвратить деформацию бутылки при выталкивании.
Тип материала |
Диапазон температур впрыска |
Температура кондиционирования |
Требования к скорости растяжения |
Скорость усадки материала |
|---|---|---|---|---|
ДОМАШНИЙ ПИТОМЕЦ |
260°С - 280°С |
75°С - 85°С |
Быстрое/деформационное упрочнение согласовано |
0,2% - 0,4% |
Тритан |
270°С - 290°С |
95°С - 105°С |
Медленное/контролируемое расширение |
0,5% - 0,7% |
ПКТГ |
250°С - 270°С |
80°С - 90°С |
Умеренный/низкий фокус сдвига |
0,2% - 0,5% |
ПП |
220°С - 240°С |
120°С - 130°С |
Специально разработан для низкой прочности расплава |
1,5% - 2,0% |
Физические размеры и объем целевой бутылки фундаментально меняют механические и гидравлические требования, предъявляемые к оборудованию ISBM. Операторы не могут просто заменить небольшую форму объемом 500 мл на большую форму объемом 2 литра без полной перекалибровки производственной системы.
Производство бутылок для воды небольшого объема обычно оптимизировано для высокоскоростной и высокопроизводительной продукции. В этих сценариях установка машины позволяет использовать формы с высокой кавитацией, часто с 8, 12 или даже 16 полостями, в зависимости от доступного размера плиты.
Поскольку преформы небольшие, а площадь поверхности готовой бутылки минимальна, машине требуется значительно меньшая сила зажима, чтобы держать формы надежно закрытыми во время фазы выдувания под высоким давлением. Время цикла значительно короче и часто составляет от 10 до 15 секунд. Основное внимание в конфигурации здесь уделяется высокой скорости впрыска, быстрой циркуляции охлаждающей воды и быстрым механическим движениям, чтобы максимизировать почасовую производительность и снизить затраты на единицу продукции.
Производство контейнеров большого объема смещает акцент с чистой скорости на структурную целостность и точное распределение материала. Ограничения физического пространства на плите машины требуют уменьшения кавитации, обычно до 2, 4 или 6 полостей.
Большие бутылки требуют значительно более высокой силы зажима. Когда для расширения 2,5-литровой бутылки подается воздух под высоким давлением, достигающим 40 бар, наружная сила, действующая на половинки формы, огромна. Инженерные стандарты диктуют, что для производства таких больших объемов часто требуются машины с усилием зажима от 800 до 1200 кН. Если усилие зажима настроено слишком мало, форма может слегка отделиться, что приведет к появлению видимых линий шва или катастрофическим разрушениям конструкции. Увеличенная масса пластика требует более длительного времени охлаждения. Система охлаждения должна быть оптимизирована, чтобы обеспечить правильную настройку большей площади поверхности. Выброс массивной бутылки до ее полного охлаждения неизбежно приведет к деформации основания и неточностям объема.
Для достижения бездефектного производства требуется синхронизированный цикл настройки параметров. Тремя наиболее важными переменными в процессе являются температурные профили, время механического растяжения и эффективность охлаждения.
Управление температурой машины должно работать как целостная система с замкнутым контуром. Нагреватели бочек плавят смолу, горячеканальная система поддерживает состояние расплава, не разрушая полимер, а ванны для кондиционирования подготавливают заготовку к растяжению. Если температура горячеканальной системы слишком высока, материал подвергается термическому разложению, что приводит к пожелтению или повышению уровня ацетальдегида в ПЭТ-бутылках. Если температура кондиционирования упадет слишком низко, преформа будет сопротивляться растяжению, что часто приводит к проколу стержня растяжения прямо насквозь.
Физическая прочность бутылки достигается за счет двухосной ориентации, определяемой растягивающим стержнем и давлением выдувания. Растягивающийся стержень обеспечивает осевую вертикальную ориентацию, а давление выдува обеспечивает радиальную горизонтальную ориентацию.
Очень важен момент между давлением предварительного продувки в диапазоне от 5 до 15 бар и высоким давлением основного продувки в диапазоне от 25 до 40 бар. Предварительный удар отделяет пластик от растягивающегося стержня и начинает распределение материала. Слишком раннее срабатывание предварительной продувки приводит к тому, что верхняя часть бутылки становится слишком тонкой. Если начать слишком поздно, основание станет слишком толстым, что приведет к потере ценного материала и неравномерному распределению веса.
Охлаждение по своей сути является узким местом любой операции формования пластмассы. Оптимизация водоохладителей и внутренних каналов охлаждения пресс-форм имеет важное значение для рентабельности. Охлаждающая вода должна течь с турбулентной скоростью, чтобы максимизировать передачу тепла от пластика. Правильная конфигурация охлаждения не только ускоряет время цикла, но и фиксирует молекулярную структуру полимера, гарантируя, что бутылка сохранит заданную форму и вместимость жидкости.
Производство спортивных бутылок сопряжено с уникальным набором инженерных задач, которые не решаются при производстве стандартных цилиндрических бутылок для воды. Эти продукты обычно имеют эргономичные ручки, асимметричную форму, сложную отделку горловины, предназначенную для размещения крышек с откидной крышкой, и более толстые профили основания, позволяющие выдерживать частые падения. Следовательно, настройка Машина для производства спортивных бутылок требует узкоспециализированного подхода как к конструкции преформ, так и к параметрам выдувного формования.
При работе с бутылками контурной или асимметричной конструкции стандартного равномерного нагрева недостаточно. Установка машины должна включать технологию предпочтительного нагрева внутри станции кондиционирования. Предпочтительный нагрев направляет целенаправленную тепловую энергию на определенные продольные сечения заготовки. Создавая точный перепад температур по окружности заготовки, пластик растягивается больше на более горячей стороне и меньше на более холодной стороне. Такое контролируемое растяжение обеспечивает равномерное распределение материала в более глубоких полостях асимметричной формы, предотвращая появление опасных утончений в зонах захвата.
Горлышки спортивных бутылочек часто шире и тяжелее, чем у стандартных одноразовых бутылочек. Фаза впрыска должна быть откалибрована с более высоким давлением выдержки и увеличенным временем охлаждения внутри полости впрыска, чтобы предотвратить усадку или овальность резьбы шейки. Деформированная резьба в конечном итоге приведет к протечке крышки, что является критической неисправностью в этой категории продуктов.
Для руководителей производства и отделов закупок инвестиции в новую систему ISBM представляют собой значительные капитальные затраты. Решение должно быть основано на долгосрочной адаптируемости, операционной эффективности и общей совокупной стоимости владения. Жесткая машина, обрабатывающая только один материал или объем, ограничивает реакцию рынка.
Современные производственные линии должны оставаться гибкими. Возможность перевода одной единицы оборудования со стандартной конфигурации ПЭТ на специализированную конфигурацию из тритана или ПП обеспечивает явное конкурентное преимущество. При оценке оборудования отдавайте предпочтение машинам с модульными блоками пластикации и адаптируемыми программными системами управления. Усовершенствованные программируемые логические контроллеры позволяют операторам легко сохранять и вызывать рецепты конкретных материалов, значительно сокращая время настройки при переключении между смолами с совершенно разными показателями текучести расплава.
На предприятиях, производящих бутылки разного объема, от дорожных размеров на 300 мл до 2-литровых кувшинов для гидратора, простой оборудования во время замены пресс-форм напрямую снижает прибыльность. Традиционная замена пресс-форм может занять целую смену, требуя ручной переналадки форм для впрыска, кондиционирования и выдувания.
Чтобы смягчить это, лицам, принимающим решения, следует выбирать машины, оснащенные системами быстрой смены пресс-форм. В этих системах используются стандартизированные магнитные плиты или гидравлические зажимные механизмы, которые позволяют операторам за короткое время менять комплекты форм. Самовыравнивающиеся растягивающиеся стержни и легко подключаемые коллекторы водяного охлаждения обеспечивают быструю работу новой установки, максимально увеличивая время безотказной работы машины.
Потребление энергии является одним из крупнейших текущих эксплуатационных расходов при литье с вытяжкой и раздувом. В устаревших гидравлических машинах используются насосы с фиксированной скоростью, которые потребляют максимальную мощность даже во время холостого хода машинного цикла. Переход на машины, оснащенные гидравлическими системами с сервоприводом, гарантирует, что двигатели будут потреблять мощность только тогда, когда требуется механическое движение. Такая подача электроэнергии по требованию может снизить общее энергопотребление на 30–50 процентов по сравнению с традиционными системами, снижая затраты на коммунальные услуги и обеспечивая соответствие глобальным требованиям устойчивого развития.
Даже при использовании оборудования высшего уровня операторы иногда сталкиваются с дефектами из-за колебаний окружающей среды, различий в партиях смол или износа компонентов. Понимание физических причин этих дефектов имеет решающее значение для минимизации количества брака на заводе.
Когда готовая бутылка не имеет стеклянной прозрачности и выглядит молочной или мутной, особенно возле инъекционного отверстия или горлышка, проблема почти исключительно термическая. Этот визуальный дефект связан с кристаллизацией полимера. Если расплав пластика не охлаждается достаточно быстро внутри литьевой формы, полимерные цепи успевают сформировать упорядоченные кристаллические структуры, рассеивающие свет. Чтобы исправить это, уменьшите температуру охлаждающей воды литьевой формы. Убедитесь, что температура горячеканального канала не установлена слишком высокая, и убедитесь, что охлаждающие каналы внутри формы не заблокированы отложениями минеральных отложений.
Еще одна частая проблема — неравномерная толщина стенок, когда одна сторона бутылки значительно тоньше другой. Это приводит к появлению слабых мест, которые деформируются под давлением. Неравномерное распределение материала обычно вызвано несоосностью растягивающего стержня, неправильным моментом предварительной продувки или неравномерным нагревом на станции кондиционирования. Операторы должны проверять инфракрасные нагревательные лампы на станции кондиционирования, чтобы обеспечить равномерное распределение тепла. Задержка давления перед продувкой на несколько миллисекунд позволяет растягивающему стержню переносить больше материала к основанию до того, как начнется радиальное расширение.
Если бутылка разбивается или трескается у основания при падении или на основании появляется беловатый след напряжения, значит, материал либо был слишком холодным, либо к основанию формы было прижато недостаточно материала. Растяжение холодного пластика вызывает микроразрывы полимерной матрицы. Чтобы решить эту проблему, увеличьте профиль нагрева на самом кончике заготовки, чтобы сделать материал более податливым на заключительном этапе растяжения. Кроме того, увеличение основного давления выдува обеспечивает плотное прижатие материала к охлажденным стенкам базовой формы.
Да, современные машины ISBM разработаны с учетом высокой универсальности. Однако переход от переработки ПЭТ к тритану не является гладким. Это требует комплексной корректировки термических профилей, поскольку Тритан требует более высоких температур впрыска. Операторы должны регулировать параметры сушки смолы и, в некоторых случаях, заменять инжекторный шнек, чтобы обеспечить различные характеристики течения расплава и предотвратить деградацию полимера.
Максимальный объем сильно зависит от конкретного размера печатного стола и силы зажима машины. Стандартные одноэтапные машины ISBM эффективно производят бутылки объемом от 10 мл до 2,5 или 3 литров. Для объемов, превышающих 3 литра, таких как кувшины для дозаторов воды на 5 галлонов, вес инжектируемой преформы требует огромных усилий зажима, которые превышают пределы стандартных одноэтапных машин, что требует двухэтапного процесса или специального оборудования для выдувного формования с большой полостью.
ISBM предпочтительнее экструзионно-выдувного формования для спортивных бутылок из-за превосходной ориентации материала, которая обеспечивает высокую визуальную четкость и повышенную устойчивость к ударам при падении. Кроме того, ISBM использует преформу, полученную методом литья под давлением, что гарантирует очень точные допуски на отделку грифа. Эта точность абсолютно необходима для создания герметичных уплотнений, необходимых для сложных спортивных кепок, тогда как экструзионно-выдувное формование часто оставляет видимые линии швов и менее точные профили резьбы.
Да, объем бутылки оказывает статистически значимое влияние на потребление энергии. Производство больших объемов требует плавления большей массы пластиковой смолы, что требует больше тепловой энергии в стволе. Бутылки большего размера требуют более высокого давления пневматической выдувки для распределения материала и более длительного времени охлаждения для стабилизации более толстых стенок, и все это потребляет больше электроэнергии за цикл по сравнению с производством в небольших объемах.
Колебания температуры окружающей среды напрямую влияют на термическую стабильность процесса формования. В летние месяцы или в помещениях без кондиционера окружающее тепло может снизить эффективность охлаждающих чиллеров, что приводит к увеличению времени охлаждения или помутнению бутылок из-за задержки остановки кристаллизации. Для прецизионных операций ISBM часто требуется среда с климат-контролем для поддержания постоянной скорости кондиционирования и охлаждения преформ.
Для оптимального литья под давлением ПЭТ с раздувом и вытяжкой температура охлаждающей воды, подаваемой в литьевые и выдувные формы, обычно должна поддерживаться в пределах от 8°C до 12°C. Слишком теплая вода не может достаточно быстро закалить ПЭТ, что приводит к риску кристаллизации. И наоборот, слишком холодная вода может вызвать конденсацию на поверхностях формы во влажной среде, что приведет к образованию водяных знаков и дефектам поверхности на готовых бутылках.
Успешный производственный цикл во многом зависит от понимания сложной взаимосвязи между выбранной пластиковой смолой, целевым объемом и настройками машины. Типы материалов определяют температурные профили, а объемы бутылок определяют требования к механическим нагрузкам и охлаждению. Правильная настройка машины не только гарантирует красивый и бездефектный контейнер, но и максимизирует прибыльность за счет сокращения времени цикла и устранения отходов материала. Если ваше предприятие хочет расширить производство, работать с современными смолами, такими как тритан и PCTG, или улучшить быструю замену пресс-форм, первым шагом будет оценка вашего текущего оборудования. Ознакомьтесь с передовыми решениями с сервоприводом и возможностью использования нескольких смол на сайте JASU ISBM Machines поможет найти именно ту конфигурацию, которая отвечает динамичным требованиям упаковочной промышленности завтрашнего дня.