
Vistas: 0 Autor: Editor del sitio Hora de publicación: 2026-09-07 Origen: Sitio


El envasado farmacéutico exige una precisión absoluta. Las desviaciones microscópicas en la integridad del contenedor comprometen la eficacia de los medicamentos y ponen en peligro la seguridad del paciente. Los fabricantes se enfrentan a una tensión constante. Debe escalar la producción de gran volumen manteniendo estrictas tolerancias dimensionales, altas propiedades de barrera y un cumplimiento riguroso de las salas blancas. Los contenedores de calidad médica no dejan margen de error. Los envases defectuosos provocan retiradas de productos, multas reglamentarias y terapias degradadas. El La máquina de moldeo por inyección, estiramiento y soplado de envases farmacéuticos resuelve estos complejos desafíos de fabricación. Se erige como el estándar de la industria para producir envases de polímeros de alta precisión y sin defectos. Esta tecnología combina múltiples etapas de formación en un entorno altamente controlado. Elimina los riesgos de contaminación al tiempo que maximiza la resistencia estructural. Comprender su mecánica interna le ayuda a optimizar las líneas de producción. La evaluación de las arquitecturas del sistema garantiza que sus instalaciones cumplan con las estrictas regulaciones farmacéuticas.
Eficiencia del proceso: ISBM consolida la inyección de preformas y el moldeo por soplado y estiramiento en un ciclo continuo, minimizando los riesgos de contaminación inherentes al manejo de múltiples etapas y eliminando los desechos/rebabas asociados con los métodos de extrusión.
Optimización del material: la orientación biaxial durante la fase de estiramiento y soplado maximiza la resistencia mecánica y las propiedades de barrera contra la humedad y el oxígeno de las resinas de PET y PP.
Selección de la máquina: La elección entre una máquina de moldeo por soplado de un paso y un sistema de dos pasos depende en gran medida del volumen de producción, las limitaciones del espacio de la sala limpia y la complejidad del diseño del contenedor.
Cumplimiento: Las evaluaciones deben tener en cuenta los sistemas neumáticos que cumplen con las GMP, los tiempos de cambio de herramientas, la eficiencia de enfriamiento del molde y el consumo de energía por ciclo.
El proceso comienza con una plastificación precisa. La resina de grado médico ingresa a la tolva de la máquina. Los materiales comunes incluyen tereftalato de polietileno (PET) y polipropileno (PP). Un tornillo alternativo transporta el polímero hacia adelante a través del cilindro calentado. El corte mecánico y las bandas calentadoras externas derriten la resina. El sistema mantiene estrictos controles de temperatura mediante bucles PID para evitar la degradación del material. El plástico degradado reduce la viscosidad intrínseca (IV) del polímero. Esto compromete la claridad y la integridad estructural del contenedor final.
La máquina inyecta la masa fundida homogeneizada a través de un colector de canal caliente en un molde de precisión. Las compuertas de válvula controlan el flujo hacia cada cavidad. Esto crea la preforma. La preforma parece un tubo de ensayo con el cuello completamente formado. La fase de inyección dicta el acabado final del cuello. Esta etapa dicta el éxito de las aplicaciones farmacéuticas. Los sellos a prueba de manipulaciones y los cierres a prueba de niños requieren tolerancias dimensionales exactas. El moldeo por inyección garantiza estas especificaciones exactas. Previene fugas y garantiza un cierre fiable. Luego se abre el molde y el núcleo de inyección levanta las preformas fuera de las cavidades.
La máquina transfiere la preforma recién formada a la estación de acondicionamiento. Una mesa indexadora giratoria mueve las preformas entre estaciones rápidamente. La preforma retiene el calor residual de la fase de inyección. Sin embargo, requiere un perfilado térmico específico antes del soplado. La estación de acondicionamiento aplica calor dirigido a diferentes zonas de la preforma mediante lámparas infrarrojas de cuarzo o recipientes de acondicionamiento calentados.
El perfilado térmico garantiza una distribución uniforme del material. Las geometrías complejas de las botellas requieren un calentamiento diferencial. Las botellas ovaladas necesitan más calor en lados específicos para estirarse correctamente. Los recipientes de acondicionamiento ajustan con precisión el perfil de temperatura. Esto compensa las variadas relaciones de estiramiento. Un acondicionamiento adecuado evita la aparición de manchas finas en las paredes del recipiente final. Garantiza estabilidad estructural para el apilamiento y transporte. Los operadores ajustan el perfil de calor a través de la HMI para marcar la distribución exacta del material necesaria para el diseño de botella específico.
Esta estación ejecuta el mecanismo central ISBM. Una varilla de estiramiento mecánico se extiende verticalmente dentro de la preforma acondicionada. Empuja el polímero hacia abajo, hacia la base del molde de soplado. Esta acción proporciona orientación axial. La varilla alarga la preforma justo antes y durante la fase de inyección de aire. El momento preciso entre la extensión de la varilla y la inyección de aire determina la calidad del contenedor. Los sistemas modernos utilizan varillas tensoras servoaccionadas en lugar de sistemas neumáticos para un control de velocidad exacto y repetible.
La máquina utiliza un proceso de aire de dos etapas. En primer lugar, se activa un presoplado de baja presión entre 5 y 10 bar. Esto evita que la preforma caliente se adhiera a la varilla de estiramiento descendente y comienza la expansión inicial. Inmediatamente después, un golpe principal de alta presión fuerza el polímero hacia afuera a presiones de hasta 40 bar. El plástico se expande radialmente contra las paredes enfriadas del molde. Este estiramiento biaxial alinea las cadenas de polímeros. Crea las propiedades livianas, resistentes a los impactos y altamente transparentes necesarias para una calidad superior. Máquina de botellas de medicina PET.
La etapa final implica el enfriamiento y la extracción de piezas. El agua enfriada circula a través de canales de enfriamiento conformados dentro de los moldes de soplado. Esto enfría rápidamente el plástico expandido. El material adopta su forma rígida final, bloqueando la orientación biaxial. La máquina separa los frascos de medicamentos terminados de las varillas centrales. Los expulsa a un transportador sanitario o a través de un conducto de caída guiado. El transportador transporta las botellas directamente al área de embalaje de la sala blanca o al equipo de prueba de fugas en línea.
Los fabricantes eligen entre arquitecturas de 3 y 4 estaciones. Las máquinas estándar de 3 estaciones realizan inyección, soplado y expulsión. Manejan botellas redondas estándar de manera eficiente confiando en el calor latente de la inyección. Las máquinas avanzadas de 4 estaciones añaden una etapa de acondicionamiento dedicada. La secuencia se convierte en inyección, condición, golpe y expulsión. La configuración de 4 estaciones maneja formas farmacéuticas complejas. Proporciona un control superior sobre el espesor de la pared y la distribución del material para diseños desafiantes como frascos cuentagotas asimétricos.
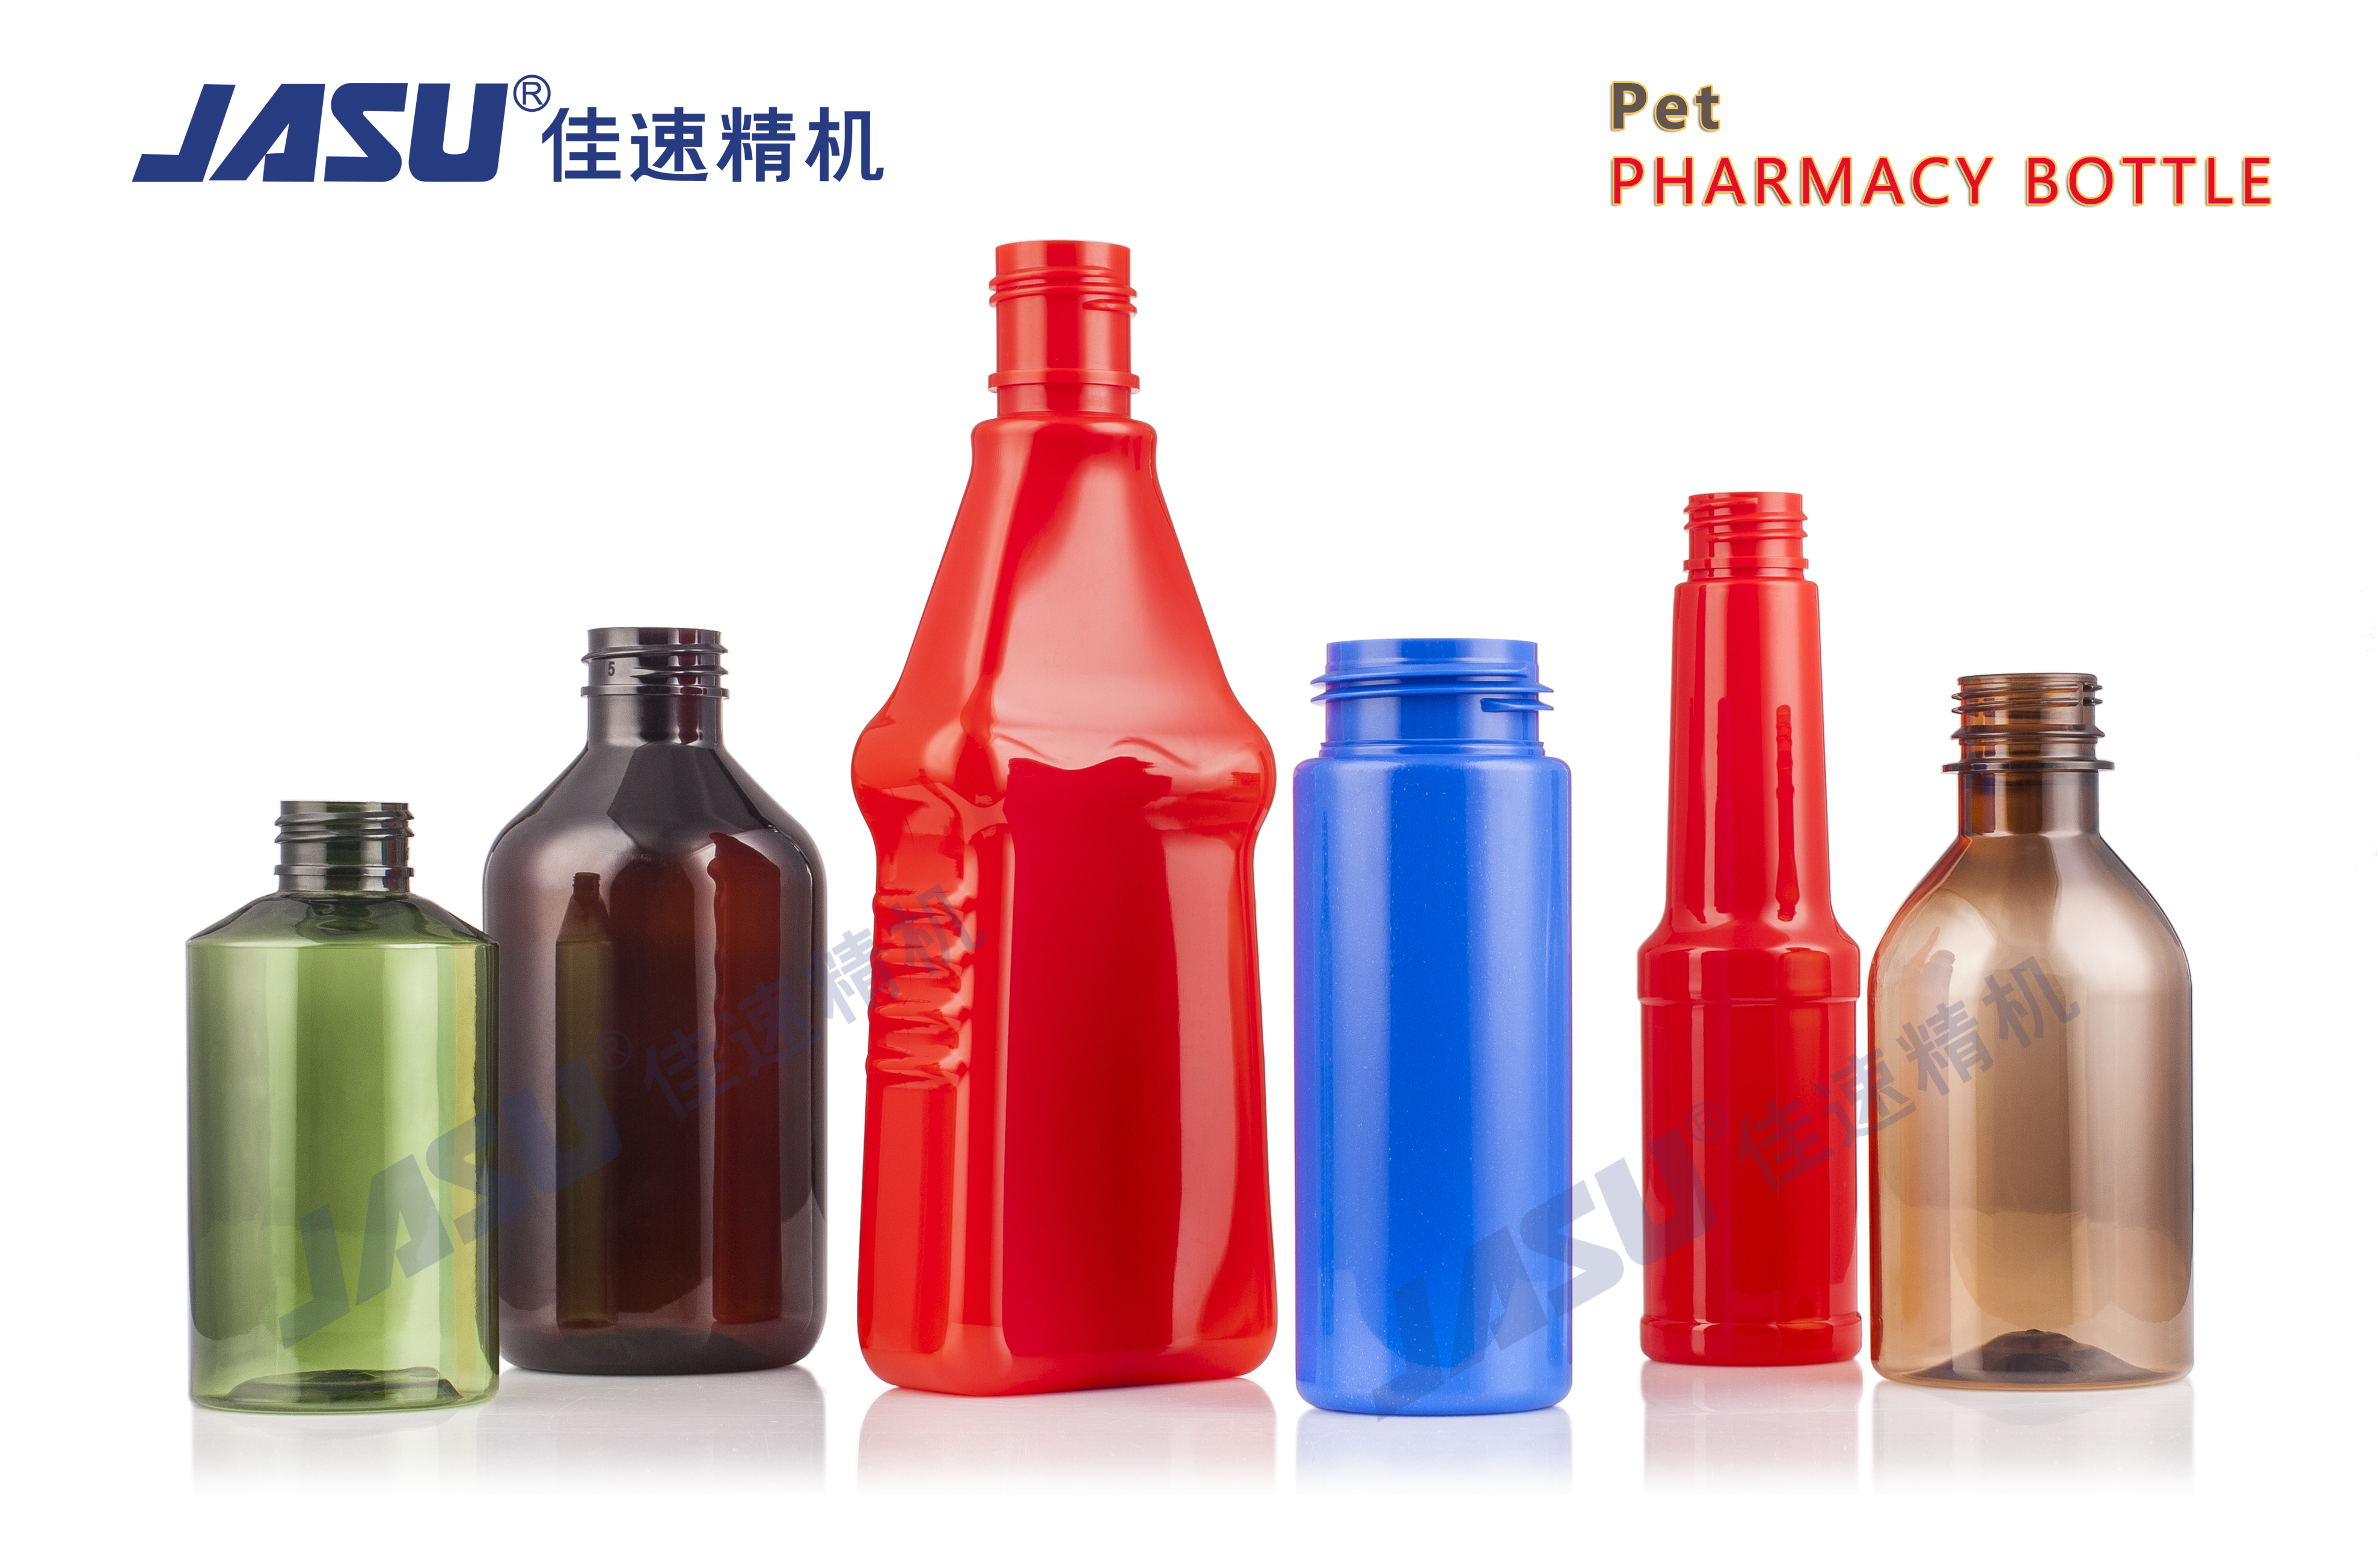
El proceso de un solo paso convierte el polímero fundido en bruto en una botella terminada dentro de una sola máquina. La preforma nunca sale del ambiente controlado. Pasa inmediatamente de la inyección al soplado. Este ciclo continuo ofrece enormes ventajas para la fabricación farmacéutica. Se alinea perfectamente con los estrictos requisitos reglamentarios para salas limpias ISO Clase 7 o Clase 8.
A La máquina de moldeo por soplado de un solo paso elimina el almacenamiento de preformas. Las preformas almacenadas atraen polvo, fibras de cartón y partículas en el aire. La eliminación del almacenamiento elimina un importante vector de contaminación. El sistema de un solo paso también reduce la huella física. El espacio de la sala limpia conlleva una prima enorme. Consolidar el proceso ahorra espacio. Además, el proceso de un solo paso ofrece una claridad visual superior. Evita los rayones y desgastes asociados con el volteado, el empaque a granel y el recalentamiento de preformas almacenadas.
El proceso de dos pasos separa la fabricación en dos fases distintas. Primero, una máquina de moldeo por inyección de alta cavitación crea las preformas. La instalación enfría, empaqueta y almacena estas preformas en grandes cajas gaylord. Posteriormente, una máquina separada de moldeo por soplado y estirado con recalentamiento (RSBM) los procesa. La máquina ordena las preformas frías, las carga en mandriles y las recalienta utilizando bancos de lámparas infrarrojas. Luego los estira y los sopla hasta convertirlos en contenedores finales.
Los envasadores de pastillas de gran volumen a veces prefieren sistemas de dos pasos. Estos sistemas ofrecen una gran velocidad de producción para formas simples, que a menudo superan las decenas de miles de botellas por hora. Sin embargo, introducen importantes compensaciones conceptuales. Almacenar y mover preformas aumenta el riesgo de contaminación por partículas. Recalentar plástico frío exige un mayor consumo de energía. La configuración de dos máquinas requiere una instalación mucho más grande. Los fabricantes farmacéuticos deben sopesar la velocidad de producción frente a estos riesgos de contaminación y complejidades de validación.
Los envases farmacéuticos utilizan diversas técnicas de moldeo. El moldeo por extrusión-soplado (EBM) extruye un parisón (tubo) continuo de plástico. El molde se cierra sobre el tubo, aprieta los extremos y le da forma. La EBM deja un exceso de plástico, conocido como rebaba, en la base y el cuello. La máquina debe recortar este destello mecánicamente. El recorte genera polvo y partículas plásticas. Esto crea un grave riesgo de contaminación en entornos de salas blancas.
El moldeo por inyección-soplado estándar (IBM) inyecta una preforma y la sopla. No produce ningún flash. Sin embargo, a IBM le falta la fase de estiramiento. No puede lograr una orientación biaxial, lo que limita sus propiedades de barrera y su resistencia. ISBM combina los beneficios de IBM sin flash con los beneficios estructurales del estiramiento. Una alta calidad La máquina para fabricar frascos de medicamentos que utiliza ISBM no produce desperdicios. Elimina la generación de partículas en la fuente, asegurando que el volumen interno de la botella permanezca impecable.
Proceso de moldeo |
Generación de destellos |
Orientación biaxial |
Precisión del cuello |
Idoneidad para salas blancas |
|---|---|---|---|---|
Moldeo por extrusión y soplado (EBM) |
Alto (requiere recorte mecánico) |
Ninguno |
Moderado (hilos soplados) |
Bajo (alto riesgo de partículas) |
Moldeo por inyección y soplado (IBM) |
Ninguno |
Ninguno |
Alto (moldeado por inyección) |
Alto |
Moldeo por inyección, estiramiento y soplado (ISBM) |
Ninguno |
Sí (axial y radial) |
Excepcional (moldeado por inyección) |
Excepcional |
La orientación biaxial cambia la física fundamental del polímero. Estirar el plástico en dos direcciones alinea firmemente las cadenas moleculares. Esta alineación estructural induce la cristalización inducida por tensión. Crea una densa barrera microscópica. Mejora significativamente la resistencia del material a la permeación de gases. El oxígeno y la humedad no pueden penetrar fácilmente las paredes del recipiente.
La estabilidad de los fármacos depende enteramente de estas propiedades de barrera. La humedad degrada los medicamentos sensibles en dosis sólidas, provocando que se desmoronen o pierdan potencia. El oxígeno hace que las formulaciones líquidas se oxiden y pierdan eficacia. La FDA y la EMA imponen requisitos estrictos sobre la vida útil de los medicamentos mediante pruebas de estabilidad. ISBM garantiza que los contenedores cumplan con estos rigurosos estándares. Protege los ingredientes farmacéuticos activos (API) durante toda su vida útil prevista, reduciendo la necesidad de desecantes secundarios.
Los cierres farmacéuticos son componentes de alta ingeniería. Los sellos por inducción evitan la manipulación y preservan la frescura. Los insertos de gotero brindan dosis líquidas precisas. Los tapones a prueba de niños (CR) protegen la seguridad pediátrica. Estos cierres fallan si el acabado del cuello de la botella es incorrecto. Incluso la ovalidad microscópica, la distorsión de la rosca o una dimensión 'T' dañada causan fugas.
ISBM se basa en acabados de cuello moldeados por inyección. El plástico se inyecta a alta presión en una sólida cavidad de acero. El acabado del cuello se forma completamente y se enfría antes de que comience la fase de soplado. El proceso de soplado no altera las dimensiones del cuello. El cuello permanece protegido del calor durante la fase de acondicionamiento. Esto garantiza tolerancias exactas. Garantiza una perfecta compatibilidad con maquinaria taponadora automatizada y sistemas de cierre complejos en líneas de llenado de alta velocidad.
La optimización de materiales impulsa la eficiencia de fabricación. ISBM consigue importantes ahorros de material gracias al aligeramiento. El estiramiento biaxial aumenta espectacularmente la resistencia a la tracción del polímero. Puede utilizar menos plástico para lograr la misma rigidez estructural. Las paredes más delgadas aún brindan una resistencia excepcional al impacto y un rendimiento en pruebas de caída.
Los fabricantes farmacéuticos reducen sustancialmente el consumo de resina. Las botellas más ligeras reducen el peso de envío y los gastos de logística. A pesar del peso reducido, los contenedores ISBM mantienen una alta resistencia a la carga superior. Resisten la presión vertical del almacenamiento, paletizado y apilado. El aligeramiento apoya los objetivos de sostenibilidad al tiempo que mantiene una sólida protección física para el medicamento. Los ingenieros utilizan el análisis de elementos finitos (FEA) para diseñar preformas que distribuyen el material exactamente donde es necesario, evitando bases pesadas o hombros gruesos.
Adquirir un La máquina ISBM farmacéutica requiere un estricto cumplimiento de las buenas prácticas de fabricación (GMP). Debe verificar los niveles de generación de partículas de la máquina durante la Prueba de Aceptación de Fábrica (FAT). El área de moldura debe presentar diseños cerrados con protección de acero inoxidable. Busque sistemas de filtración HEPA integrados montados directamente encima de las unidades de sujeción. Esto mantiene una presión positiva y evita que los contaminantes transportados por el aire entren en moldes abiertos.
Examinar los sistemas neumáticos y mecánicos. Las máquinas industriales estándar utilizan neumáticos lubricados. Esta niebla de aceite de escape se dispersa en el aire circundante. Las máquinas farmacéuticas deben utilizar sistemas neumáticos estrictamente exentos de aceite. Requieren lubricantes de calidad alimentaria en todas las piezas móviles. Las barras de unión y los mecanismos de palanca expuestos deben tener diseños sanitarios. Las superficies lisas evitan la acumulación de polvo y facilitan el lavado con agentes esporicidas.
Las organizaciones de fabricación por contrato (CMO) ejecutan varios tamaños de SKU. Una sola máquina puede producir viales de cuentagotas de 10 ml un día y frascos de jarabe para la tos de 500 ml al día siguiente. Evaluar la complejidad del intercambio de cavidades de inyección y moldes de soplado. Las herramientas de cambio rápido son fundamentales para la eficiencia operativa. Minimiza el tiempo de inactividad entre ejecuciones de producción. Busque sistemas que utilicen los principios de intercambio de matrices en un solo minuto (SMED).
Evalúe rigurosamente los materiales del molde. Son obligatorios el acero inoxidable de alta calidad o el aluminio de calidad aeronáutica. Estos materiales resisten la corrosión y el desgaste. Mantienen la estabilidad dimensional durante millones de ciclos. Investigue los canales de refrigeración integrados. Las vías de enfriamiento conformes de alta ingeniería eliminan el calor de manera rápida y uniforme. El enfriamiento eficiente minimiza los tiempos de ciclo y evita la deformación de las piezas al ser expulsadas.
El tamaño de la máquina dicta su producción máxima. Guíe su adquisición calculando el número óptimo de cavidades del molde. Determine su producción por hora requerida en función de las proyecciones de volumen anual y los turnos operativos disponibles. Equilibre esto con el espacio disponible para la sala limpia. Una mayor cavitación aumenta la producción, pero requiere máquinas más grandes y pesadas con mayores fuerzas de sujeción.
No especifique demasiado la cavitación innecesariamente. Una máquina enorme que funciona a la mitad de su capacidad desperdicia energía y espacio. Por el contrario, las máquinas de tamaño insuficiente crean cuellos de botella en la producción. Analice sus objetivos de producción a largo plazo. Seleccione una plataforma de máquina que permita futuras actualizaciones de herramientas. Las plataformas escalables le permiten aumentar la cavitación más adelante a medida que crece la demanda del mercado, maximizando su gasto de capital inicial.
La fabricación farmacéutica requiere una trazabilidad absoluta. Los controladores lógicos programables (PLC) avanzados no son negociables. El sistema de control debe ofrecer monitoreo en tiempo real de todos los parámetros críticos. Debe realizar un seguimiento de la temperatura de fusión, la presión de inyección, la sincronización de la varilla de estiramiento y la presión de soplado. Cualquier desviación más allá de los límites de control establecidos debe activar una alarma automática y rechazar las piezas no conformes en un contenedor segregado.
El software debe cumplir con 21 CFR Parte 11. Esta regulación de la FDA rige los registros y firmas electrónicos. El sistema debe proporcionar niveles seguros de acceso de usuarios, evitando cambios de parámetros no autorizados. Necesita pistas de auditoría exhaustivas. Los informes de lotes automatizados garantizan que pueda validar el proceso para cada contenedor producido. El registro de datos confiable simplifica las auditorías regulatorias y respalda sus protocolos de validación IQ/OQ/PQ.
Un perfilado térmico inadecuado crea graves riesgos estructurales. Si el calentamiento de la preforma es desigual, el plástico se estira de manera desigual. La sincronización desalineada de la varilla de estiramiento agrava este problema. Si la varilla desciende demasiado rápido o la presión del golpe llega demasiado tarde, el material se adelgaza en la base o en los hombros. El adelgazamiento de las paredes conduce a fallas estructurales catastróficas durante el recubrimiento o el transporte. Estirar el plástico demasiado frío provoca un defecto conocido como perlado, mientras que estirarlo demasiado caliente provoca turbidez.
Mitigue este riesgo mediante un control preciso de la temperatura PID. Utilice sensores infrarrojos avanzados para controlar las temperaturas de las preformas antes de soplar. Implementar varillas tensoras servoaccionadas en lugar de cilindros neumáticos. Los servomotores proporcionan un control exacto y repetible sobre la velocidad y la posición de la varilla. Esto garantiza una distribución del material perfectamente uniforme en geometrías de botella complejas. Realice análisis regulares del peso de las secciones para verificar que la distribución del material permanezca dentro de las especificaciones.
Los cambios de herramientas presentan un alto riesgo de contaminación. Al abrir la máquina se exponen los componentes internos al ambiente. Los técnicos que manipulan los moldes pueden introducir partículas, aceites o contaminantes biológicos. Si no se gestionan adecuadamente, los primeros lotes después de un cambio pueden no pasar las inspecciones de calidad, lo que genera costosos desechos.
Desarrollar procedimientos operativos estándar (POE) estrictos para todos los cambios. Los técnicos deben usar prendas adecuadas para salas blancas, incluidos guantes y redecillas para el cabello. Utilice carros de filtro HEPA localizados durante el cambio de herramientas. Desinfecte todas las superficies del molde con solventes aprobados de grado farmacéutico antes de iniciar la siguiente producción. Implementar un ciclo obligatorio de purga y desecho para lavar el sistema antes de recolectar contenedores viables para la línea de llenado.
Audite su línea de envasado actual para identificar fuentes de generación de partículas a partir de equipos de extrusión heredados o de moldeo por soplado de dos pasos.
Calcule su producción por hora requerida y mapéela con el espacio disponible en su sala blanca para determinar la cavitación óptima de la máquina.
Especifique sistemas neumáticos sin aceite y sistemas de control que cumplan con 21 CFR Parte 11 en su solicitud inicial de propuesta de equipo.
Asóciese con ingenieros de herramientas en las primeras etapas de la fase de diseño para optimizar los perfiles térmicos de preformas para geometrías de botellas complejas.
Establezca procedimientos operativos estándar estrictos para los cambios de herramientas para mantener la integridad de la sala limpia y minimizar el tiempo de inactividad.
R: Estas máquinas procesan principalmente tereftalato de polietileno (PET) y polipropileno (PP). Los modelos avanzados también manejan polímeros de olefinas cíclicas (COP) y copolímeros de olefinas cíclicas (COC). Estas resinas especializadas ofrecen una claridad similar al vidrio y barreras excepcionales contra la humedad para productos biológicos y medicamentos inyectables altamente sensibles.
R: ISBM utiliza moldeo por inyección para formar el acabado del cuello del contenedor antes de que se produzca el soplado. Esta inyección de alta presión crea dimensiones de rosca exactas y repetibles. Las tolerancias precisas garantizan que las tapas a prueba de niños y los sellos de inducción encajen perfectamente, eliminando el riesgo de fugas.
R: El proceso de un solo paso transforma la resina cruda en una botella terminada continuamente dentro de una sola máquina cerrada. Elimina la necesidad de almacenar, transportar o recalentar preformas. Esto elimina los principales vectores de contaminación por polvo y partículas, manteniendo una estricta integridad de la sala limpia.
R: Sí. Las máquinas ISBM avanzadas utilizan perfiles térmicos en la estación de acondicionamiento. Aplican calor diferencial a lados específicos de la preforma. Este calentamiento dirigido permite que el plástico se estire uniformemente en cavidades del molde asimétricas u ovaladas sin provocar puntos finos.
R: La orientación biaxial estira el plástico tanto vertical como horizontalmente. Esto alinea estrechamente las moléculas de polímero. La estructura resultante es significativamente más fuerte, más liviana y proporciona una barrera superior contra la permeación del oxígeno y la humedad, lo que extiende la vida útil del medicamento.
R: Los servomotores brindan un control exacto y programable sobre la velocidad y la posición de la varilla de estiramiento. A diferencia de los cilindros neumáticos, los servos no sufren fluctuaciones de presión de aire. Esta repetibilidad garantiza una distribución uniforme del material y un espesor de pared uniforme para cada botella.
