
Просмотры: 0 Автор: Редактор сайта Время публикации: 7 сентября 2026 г. Происхождение: Сайт


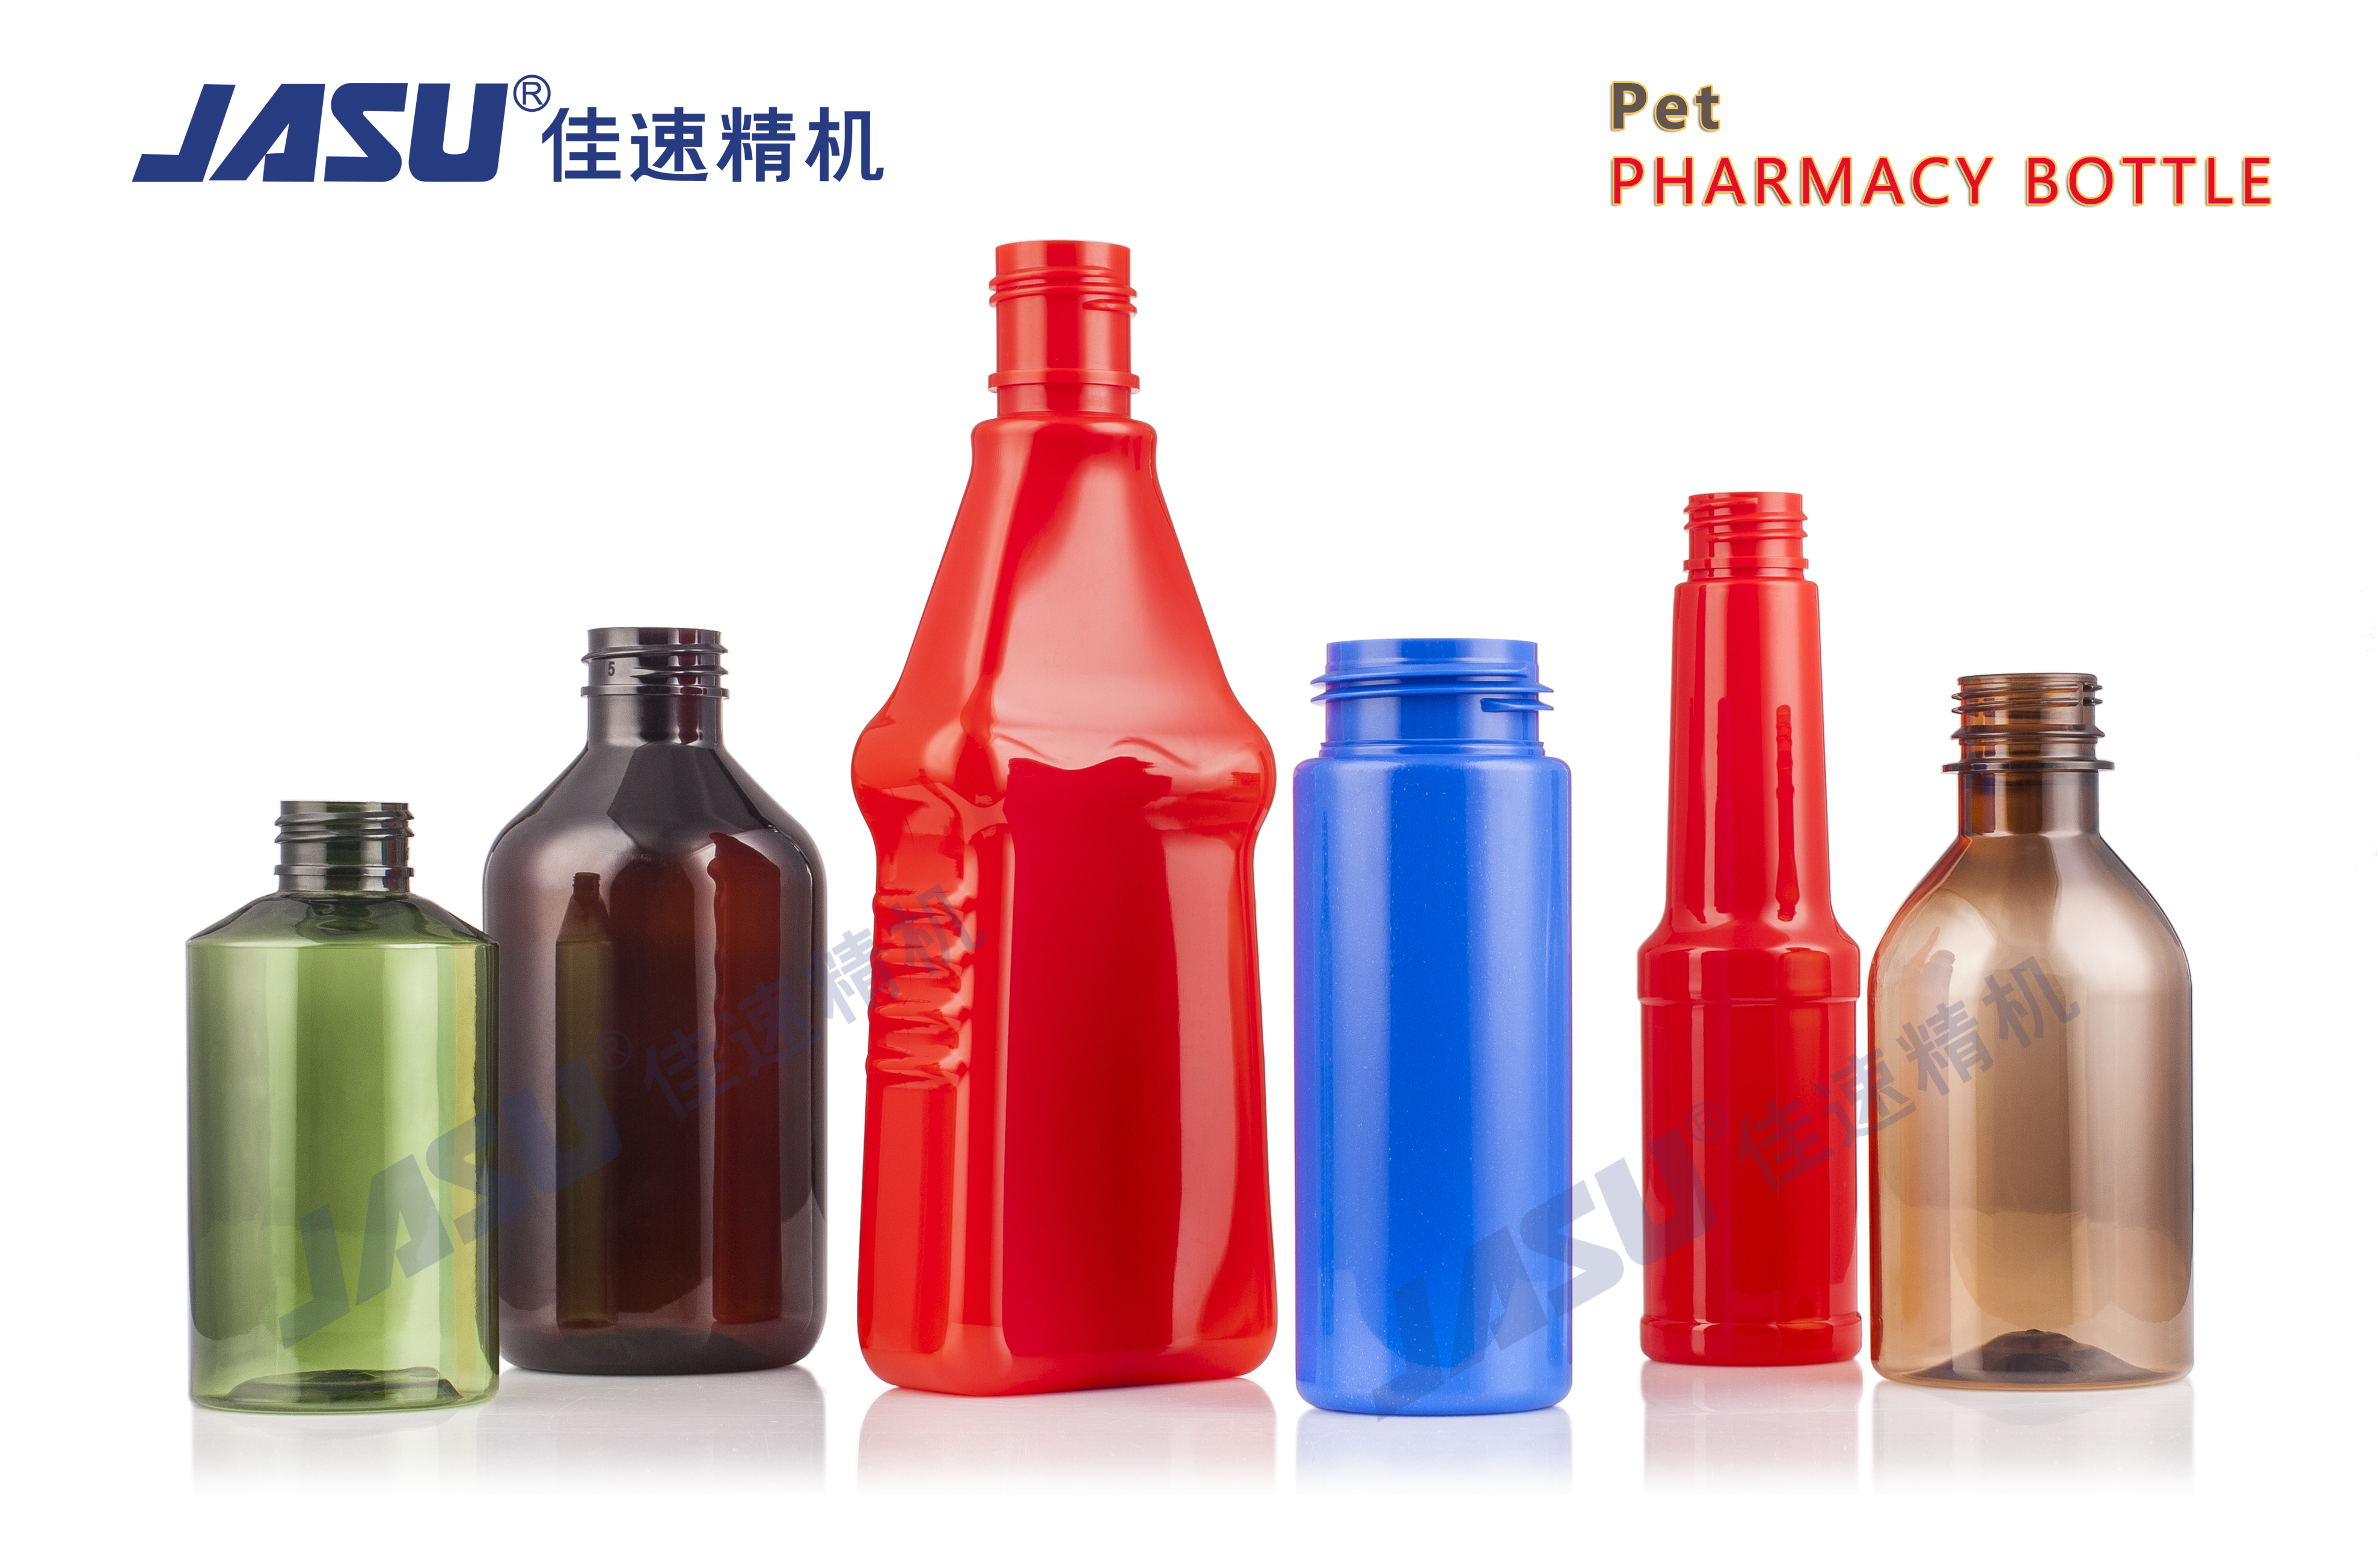
Фармацевтическая упаковка требует абсолютной точности. Микроскопические отклонения в целостности контейнера снижают эффективность препарата и ставят под угрозу безопасность пациентов. Производители сталкиваются с постоянным напряжением. Вам необходимо масштабировать крупносерийное производство, сохраняя при этом строгие допуски на размеры, высокие барьерные свойства и строгое соблюдение требований к чистоте помещений. Медицинские контейнеры не оставляют места для ошибок. Дефектная упаковка приводит к отзыву продукции, штрафам регулирующих органов и ухудшению качества лекарственных средств. Машина для литья с выдувом и вытягиванием фармацевтических контейнеров решает эти сложные производственные задачи. Он является отраслевым стандартом производства высокоточной и бездефектной полимерной упаковки. Эта технология объединяет несколько этапов формования в строго контролируемую среду. Это устраняет риск загрязнения, одновременно обеспечивая максимальную прочность конструкции. Понимание его внутренней механики поможет вам оптимизировать производственные линии. Оценка системной архитектуры гарантирует соответствие вашего предприятия строгим фармацевтическим нормам.
Эффективность процесса: ISBM объединяет впрыскивание преформ и выдувное формование преформ в непрерывный цикл, сводя к минимуму риски загрязнения, присущие многоэтапной обработке, и устраняя отходы/обрывы, связанные с методами экструзии.
Оптимизация материала: Двуосная ориентация на этапе вытягивания-выдува максимизирует механическую прочность и влаго-/кислородные барьерные свойства ПЭТ и ПП-смол.
Выбор машины: Выбор между одноэтапной выдувной машиной и двухэтапной системой во многом зависит от объема производства, ограничений по площади чистых помещений и сложности конструкции контейнера.
Соответствие: при оценке необходимо учитывать пневматические системы, соответствующие требованиям GMP, время смены инструментов, эффективность охлаждения пресс-формы и потребление энергии за цикл.
Процесс начинается с точной пластификации. Медицинская смола поступает в бункер машины. Обычные материалы включают полиэтилентерефталат (ПЭТ) и полипропилен (ПП). Возвратно-поступательный шнек транспортирует полимер вперед через нагретый цилиндр. Механический сдвиг и ленты внешнего нагревателя плавят смолу. Система поддерживает строгий контроль температуры с помощью контуров ПИД для предотвращения деградации материала. Разложившийся пластик снижает характеристическую вязкость (IV) полимера. Это ставит под угрозу прозрачность и структурную целостность конечного контейнера.
Машина впрыскивает гомогенизированный расплав через горячеканальный коллектор в прецизионную форму. Задвижки клапанов контролируют поток в каждую полость. Это создает преформу. Преформа выглядит как пробирка с полностью сформированным горлышком. Фаза инъекции определяет окончательную отделку шеи. Этот этап определяет успех фармацевтических приложений. Пломбы с защитой от несанкционированного доступа и крышки с защитой от детей требуют точных допусков на размеры. Литье под давлением гарантирует эти точные характеристики. Это предотвращает утечки и обеспечивает надежную посадку крышки. Затем форма открывается, и стержень для впрыска поднимает заготовки из полостей.
Машина передает вновь сформированную преформу на станцию кондиционирования. Вращающийся индексный стол быстро перемещает преформы между станциями. Преформа сохраняет остаточное тепло от фазы впрыска. Однако перед продувкой требуется специальное термическое профилирование. Станция кондиционирования целенаправленно нагревает различные зоны преформы с помощью кварцевых инфракрасных ламп или нагреваемых ванн для кондиционирования.
Термическое профилирование обеспечивает равномерное распределение материала. Бутылки сложной формы требуют дифференциального нагрева. Овальным бутылкам требуется больше тепла с определенных сторон, чтобы они правильно растягивались. Кондиционирующие котлы точно регулируют температурный профиль. Это компенсирует различные коэффициенты растяжения. Правильное кондиционирование предотвращает появление тонких пятен на стенках готового контейнера. Это гарантирует структурную стабильность при штабелировании и транспортировке. Операторы настраивают профиль нагрева через HMI, чтобы точно настроить распределение материала, необходимое для конкретной конструкции бутылки.
Эта станция выполняет основной механизм ISBM. Механический растягивающий стержень проходит вертикально в подготовленную заготовку. Он толкает полимер вниз к основанию выдувной формы. Это действие обеспечивает осевую ориентацию. Стержень удлиняет преформу непосредственно перед и во время фазы впрыска воздуха. Точное время между выдвижением стержня и впрыском воздуха определяет качество контейнера. В современных системах вместо пневматики используются растягивающие стержни с сервоприводом для точного и повторяемого контроля скорости.
В машине используется двухступенчатый воздушный процесс. Сначала активируется предварительная продувка при низком давлении примерно от 5 до 10 бар. Это предотвращает прилипание горячей заготовки к опускающемуся растягивающему стержню и запускает первоначальное расширение. Сразу после этого основной удар высокого давления выталкивает полимер наружу под давлением до 40 бар. Пластик расширяется радиально относительно стенок охлажденной формы. Это двухосное растяжение выравнивает полимерные цепи. Он создает легкие, ударопрочные и очень прозрачные свойства, необходимые для премиум-класса. Машина для бутылок с лекарствами из ПЭТ.
Завершающий этап включает охлаждение и удаление детали. Охлажденная вода циркулирует по конформным охлаждающим каналам внутри выдувных форм. Это быстро охлаждает вспененный пластик. Материал принимает окончательную жесткую форму, фиксируя двухосную ориентацию. Машина отделяет готовые флаконы с лекарствами от стержней. Он выбрасывает их на санитарный конвейер или через направляющий желоб. Конвейер транспортирует бутылки непосредственно в зону упаковки в чистых помещениях или к оборудованию для проверки герметичности.
Производители выбирают между 3-станционной и 4-станционной архитектурой. Стандартные трехпозиционные машины выполняют впрыск, продувку и выброс. Они эффективно обрабатывают стандартные круглые бутылки, полагаясь на скрытое тепло от впрыска. Усовершенствованные машины с 4 станциями добавляют специальный этап кондиционирования. Последовательность выглядит следующим образом: впрыск, кондиционирование, продувка и выброс. Установка с 4 станциями обрабатывает сложные фармацевтические формы. Он обеспечивает превосходный контроль толщины стенок и распределения материала для сложных конструкций, таких как асимметричные флаконы-капельницы.
Одноэтапный процесс превращает сырой расплав полимера в готовую бутылку на одной машине. Преформа никогда не покидает контролируемую среду. Он сразу переходит от впрыска к продувке. Этот непрерывный цикл предлагает огромные преимущества для фармацевтического производства. Он идеально соответствует строгим нормативным требованиям для чистых помещений класса 7 или 8 по ISO.
А Одношаговая выдувная машина исключает необходимость хранения преформ. Хранящиеся преформы притягивают пыль, волокна картона и взвешенные в воздухе частицы. Устранение хранилища устраняет основной вектор загрязнения. Одношаговая система также уменьшает физическое воздействие. Площадь чистых помещений требует огромных затрат. Объединение процесса экономит место. Кроме того, одноэтапный процесс обеспечивает превосходную визуальную четкость. Это позволяет избежать царапин и потертостей, связанных с переворачиванием, массовой упаковкой и повторным нагревом хранящихся преформ.
Двухэтапный процесс разделяет производство на две отдельные фазы. Сначала машина для литья под давлением с высокой кавитацией создает преформы. Предприятие охлаждает, упаковывает и хранит эти преформы в больших коробках. Позже их обрабатывает отдельная машина для выдувного формования с разогревом (RSBM). Машина распаковывает холодные преформы, загружает их на оправки и разогревает с помощью блоков инфракрасных ламп. Затем он растягивает и выдувает их в конечные контейнеры.
Упаковщики таблеток в больших объемах иногда предпочитают двухэтапные системы. Эти системы обеспечивают высокую скорость производства простых форм, часто превышающую десятки тысяч бутылок в час. Однако они привносят существенные концептуальные компромиссы. Хранение и перемещение преформ увеличивает риск загрязнения твердыми частицами. Разогрев холодного пластика требует более высоких затрат энергии. Установка с двумя машинами требует гораздо большей площади. Фармацевтические производители должны сопоставлять скорость вывода с рисками загрязнения и сложностями проверки.
В фармацевтической упаковке используются различные методы формования. Экструзионно-выдувное формование (EBM) выдавливает непрерывную заготовку (трубку) из пластика. Форма закрывается на трубку, зажимает концы и придает ей форму. EBM оставляет излишки пластика, известные как заусенцы, у основания и шейки. Машина должна обрезать эту вспышку механически. При обрезке образуется пластиковая пыль и твердые частицы. Это создает серьезный риск загрязнения чистых помещений.
Стандартное литье под давлением с раздувом (IBM) впрыскивает преформу и выдувает ее. Он не производит вспышки. Однако IBM не хватает фазы расширения. Он не может достичь двухосной ориентации, что ограничивает его барьерные свойства и прочность. ISBM сочетает в себе преимущества IBM без флэш-памяти со структурными преимуществами растяжения. Высококачественный Машина для изготовления бутылочек с лекарствами, использующая ISBM, не производит отходов. Он исключает образование твердых частиц в источнике, обеспечивая сохранение внутреннего объема бутылки в первозданном виде.
Процесс формования |
Флэш-генерация |
Двухосная ориентация |
Точность шеи |
Пригодность для чистых помещений |
|---|---|---|---|---|
Экструзионно-выдувное формование (EBM) |
Высокий (требуется механическая обрезка) |
Никто |
Умеренный (сгоревшие нити) |
Низкий (высокий риск твердых частиц) |
Инжекционно-выдувное формование (IBM) |
Никто |
Никто |
Высокий (литьевой) |
Высокий |
Инжекционное выдувное формование (ISBM) |
Никто |
Да (осевой и радиальный) |
Исключительный (литье под давлением) |
Исключительный |
Биаксиальная ориентация меняет фундаментальную физику полимера. Растягивание пластика в двух направлениях плотно выравнивает молекулярные цепи. Такое структурное выравнивание вызывает кристаллизацию, вызванную деформацией. Он создает плотный микроскопический барьер. Это существенно повышает устойчивость материала к газопроницаемости. Кислород и влага не могут легко проникнуть через стенки контейнера.
Стабильность лекарства полностью зависит от этих барьерных свойств. Влага разрушает чувствительные твердые лекарства, вызывая их рассыпание или потерю эффективности. Кислород вызывает окисление жидких составов и потерю эффективности. FDA и EMA устанавливают строгие требования к сроку годности лекарств посредством тестирования стабильности. ISBM гарантирует, что контейнеры соответствуют этим строгим стандартам. Он защищает активные фармацевтические ингредиенты (API) на протяжении всего их предполагаемого срока службы, уменьшая потребность во вторичных осушителях.
Фармацевтические крышки представляют собой высокотехнологичные компоненты. Индукционные пломбы предотвращают несанкционированный доступ и сохраняют свежесть. Вставки-капельницы обеспечивают точную дозировку жидкости. Колпачки с защитой от детей (CR) обеспечивают безопасность детей. Эти затворы выходят из строя, если горлышко бутылки обработано неточно. Даже микроскопическая овальность, деформация резьбы или повреждение размера «Т» вызывают утечки.
ISBM использует литую отделку грифа. Пластик впрыскивается под высоким давлением в твердую стальную полость. Отделка горлышка полностью формируется и остывает перед началом фазы выдувания. Процесс выдувания не изменяет размеры горловины. Шея остается защищенной от тепла во время фазы кондиционирования. Это гарантирует строгие допуски. Это обеспечивает идеальную совместимость с автоматическим укупорочным оборудованием и сложными системами укупоривания на высокоскоростных линиях розлива.
Оптимизация материалов повышает эффективность производства. ISBM обеспечивает значительную экономию материалов за счет облегчения. Двухосное растяжение резко увеличивает прочность полимера на разрыв. Вы можете использовать меньше пластика, чтобы добиться той же жесткости конструкции. Более тонкие стенки по-прежнему обеспечивают исключительную ударопрочность и устойчивость к ударам.
Фармацевтические производители существенно сокращают расход смолы. Более легкие бутылки уменьшают вес доставки и затраты на логистику. Несмотря на уменьшенный вес, контейнеры ISBM сохраняют высокую прочность при верхней нагрузке. Они выдерживают вертикальное давление при складировании, паллетировании и штабелировании. Уменьшение веса способствует достижению целей устойчивого развития, сохраняя при этом надежную физическую защиту лекарства. Инженеры используют анализ методом конечных элементов (FEA) для проектирования заготовок, которые распределяют материал именно там, где это необходимо, избегая тяжелого основания или толстых выступов.
Приобретение фармацевтическая машина ISBM требует строгого соблюдения надлежащей производственной практики (GMP). Вы должны проверить уровень образования твердых частиц в машине во время заводских приемочных испытаний (FAT). Зона формования должна иметь закрытые конструкции с ограждением из нержавеющей стали. Ищите встроенные системы фильтрации HEPA, установленные непосредственно над зажимными узлами. Это поддерживает положительное давление и предотвращает попадание переносимых по воздуху загрязнений в открытые формы.
Осмотрите пневматическую и механическую системы. В стандартных промышленных машинах используется смазанная пневматика. Эти выхлопные масляные туманы попадают в окружающий воздух. Фармацевтические машины должны использовать строгую безмасляную пневматику. Для всех движущихся частей требуются пищевые смазочные материалы. Открытые стяжки и рычаги должны иметь санитарное исполнение. Гладкие поверхности предотвращают накопление пыли и облегчают промывку спороцидными средствами.
Организации контрактного производства (CMO) используют несколько размеров SKU. Одна машина может производить флаконы для глазных капель емкостью 10 мл в один день и флаконы для сиропа от кашля емкостью 500 мл на следующий. Оцените сложность замены литьевых полостей и выдувных форм. Быстросменные инструменты имеют решающее значение для эффективности работы. Это сводит к минимуму время простоя между производственными циклами. Ищите системы, использующие принципы одноминутной замены матрицы (SMED).
Тщательно оцените материалы пресс-формы. Обязательно использование высококачественной нержавеющей стали или авиационного алюминия. Эти материалы устойчивы к коррозии и износу. Они сохраняют размерную стабильность на протяжении миллионов циклов. Исследуйте встроенные каналы охлаждения. Высокотехнологичные конформные пути охлаждения отводят тепло быстро и равномерно. Эффективное охлаждение минимизирует время цикла и предотвращает коробление детали после извлечения.
Размер машины определяет максимальную производительность. Руководствуйтесь закупками, рассчитав оптимальное количество полостей пресс-формы. Определите необходимую почасовую производительность на основе прогнозов годового объема и доступных рабочих смен. Сбалансируйте это с доступной площадью чистого помещения. Более высокая кавитация увеличивает производительность, но требует более крупных и тяжелых машин с более высокими силами зажима.
Не переоценивайте кавитацию без необходимости. Массивная машина, работающая на половину мощности, тратит впустую энергию и площадь. И наоборот, машины меньшего размера создают узкие места в производстве. Проанализируйте свои долгосрочные производственные цели. Выберите платформу станка, которая позволит в будущем модернизировать инструмент. Масштабируемые платформы позволяют увеличить кавитацию позже, по мере роста рыночного спроса, максимизируя первоначальные капитальные затраты.
Фармацевтическое производство требует абсолютной прослеживаемости. Усовершенствованные программируемые логические контроллеры (ПЛК) не подлежат обсуждению. Система управления должна обеспечивать мониторинг всех критических параметров в режиме реального времени. Он должен отслеживать температуру расплава, давление впрыска, время вытягивания стержня и давление продувки. Любое отклонение за установленные контрольные пределы должно вызывать автоматический сигнал тревоги и отбрасывать несоответствующие детали в отдельный контейнер.
Программное обеспечение должно соответствовать требованиям 21 CFR, часть 11. Это постановление FDA регулирует электронные записи и подписи. Система должна обеспечивать безопасные уровни доступа пользователей, предотвращая несанкционированное изменение параметров. Для этого необходимы комплексные аудиторские следы. Автоматизированная отчетность по партиям гарантирует, что вы сможете проверить процесс для каждого произведенного контейнера. Надежная регистрация данных упрощает нормативный аудит и поддерживает протоколы проверки IQ/OQ/PQ.
Неправильное термическое профилирование создает серьезные структурные риски. Если нагрев преформы неравномерный, пластик растягивается непоследовательно. Неправильная синхронизация растягивающихся стержней усугубляет эту проблему. Если стержень опускается слишком быстро или давление удара подается слишком поздно, материал истончается у основания или плеч. Утончение стенок приводит к катастрофическому разрушению конструкции во время укупорки или транспортировки. Слишком холодное растяжение пластика вызывает дефект, известный как перламутровый блеск, а слишком горячее растяжение вызывает помутнение.
Уменьшите этот риск за счет точного контроля температуры PID. Используйте усовершенствованные инфракрасные датчики для контроля температуры преформ перед выдувом. Внедрите растягивающие стержни с сервоприводом вместо пневматических цилиндров. Серводвигатели обеспечивают точный и повторяемый контроль над скоростью и положением стержня. Это обеспечивает идеально равномерное распределение материала по бутылкам сложной формы. Регулярно проводите анализ веса секций, чтобы убедиться, что распределение материала соответствует спецификации.
Смена оснастки представляет высокий риск загрязнения. При открытии машины внутренние компоненты подвергаются воздействию окружающей среды. Техники, работающие с формами, могут внести частицы, масла или биологические загрязнители. При ненадлежащем управлении первые несколько партий после замены могут не пройти проверку качества, что приведет к дорогостоящему браку.
Разработайте строгие стандартные операционные процедуры (СОП) для всех переналадок. Технические специалисты должны носить соответствующую одежду для чистых помещений, включая перчатки и сетки для волос. Используйте локализованные тележки с фильтрами HEPA во время замены инструментов. Перед началом следующего производственного цикла продезинфицируйте все поверхности пресс-форм одобренными растворителями фармацевтического класса. Внедрите обязательный цикл очистки и утилизации для промывки системы перед сбором жизнеспособных контейнеров для линии наполнения.
Проведите аудит вашей существующей упаковочной линии, чтобы выявить источники образования частиц из устаревшего оборудования для экструзии или двухэтапного выдувного формования.
Рассчитайте требуемую почасовую производительность и сопоставьте ее с доступной площадью чистого помещения, чтобы определить оптимальную кавитацию машины.
В первоначальном запросе на оборудование укажите безмасляную пневматику и системы управления, соответствующие требованиям 21 CFR Part 11.
Сотрудничайте с инженерами-инструментальщиками на ранних этапах проектирования, чтобы оптимизировать температурные профили преформ для бутылок сложной формы.
Установите строгие стандартные рабочие процедуры для замены инструментов, чтобы поддерживать целостность чистых помещений и минимизировать время простоев.
Ответ: Эти машины в основном перерабатывают полиэтилентерефталат (ПЭТ) и полипропилен (ПП). Усовершенствованные модели также работают с циклическими олефиновыми полимерами (COP) и циклическими олефиновыми сополимерами (COC). Эти специализированные смолы обеспечивают прозрачность, подобную стеклу, и исключительную защиту от влаги для высокочувствительных биологических препаратов и инъекционных лекарств.
Ответ: ISBM использует литье под давлением для формирования отделки горлышка контейнера до того, как произойдет выдувание. Впрыск под высоким давлением создает точные, повторяемые размеры резьбы. Точные допуски обеспечивают идеальную посадку колпачков с защитой от детей и индукционных уплотнений, исключая риск утечек.
Ответ: Одноэтапный процесс непрерывно превращает сырую смолу в готовую бутылку на одной закрытой машине. Это устраняет необходимость хранения, транспортировки или повторного нагрева преформ. Это устраняет основные переносчики загрязнения пылью и твердыми частицами, обеспечивая строгую целостность чистого помещения.
А: Да. Усовершенствованные машины ISBM используют термическое профилирование на станции кондиционирования. Они применяют дифференциальное нагревание к определенным сторонам заготовки. Этот целенаправленный нагрев позволяет пластику равномерно растягиваться в асимметричные или овальные полости формы, не образуя при этом тонких пятен.
Ответ: Двуосная ориентация растягивает пластик как по вертикали, так и по горизонтали. Это плотно выравнивает молекулы полимера вместе. Полученная структура значительно прочнее, легче и обеспечивает превосходный барьер против проникновения кислорода и влаги, что продлевает срок годности лекарства.
О: Серводвигатели обеспечивают точный программируемый контроль скорости и положения растягивающего стержня. В отличие от пневмоцилиндров, сервоприводы не страдают от колебаний давления воздуха. Такая повторяемость обеспечивает равномерное распределение материала и одинаковую толщину стенок каждой бутылки.
