
Visualizações: 0 Autor: Editor do site Horário de publicação: 07/09/2026 Origem: Site


As embalagens farmacêuticas exigem precisão absoluta. Desvios microscópicos na integridade do recipiente comprometem a eficácia do medicamento e colocam em risco a segurança do paciente. Os fabricantes enfrentam uma tensão constante. Você deve dimensionar a produção de alto volume, mantendo tolerâncias dimensionais rigorosas, propriedades de alta barreira e conformidade rigorosa com salas limpas. Recipientes de grau médico não deixam margem para erros. Embalagens defeituosas levam a recalls de produtos, multas regulatórias e produtos terapêuticos degradados. O A máquina de moldagem por sopro e injeção de recipientes farmacêuticos resolve esses complexos desafios de fabricação. É o padrão da indústria para a produção de embalagens de polímero de alta precisão e sem defeitos. Esta tecnologia combina vários estágios de conformação em um ambiente altamente controlado. Elimina riscos de contaminação enquanto maximiza a resistência estrutural. Compreender sua mecânica interna ajuda a otimizar as linhas de produção. A avaliação das arquiteturas do sistema garante que suas instalações atendam às rigorosas regulamentações farmacêuticas.
Eficiência do processo: O ISBM consolida a injeção de pré-formas e a moldagem por estiramento e sopro em um ciclo contínuo, minimizando os riscos de contaminação inerentes ao manuseio em vários estágios e eliminando o desperdício/flash associado aos métodos de extrusão.
Otimização do material: A orientação biaxial durante a fase de estiramento-sopro maximiza a resistência mecânica e as propriedades de barreira à umidade/oxigênio das resinas PET e PP.
Seleção da máquina: A escolha entre uma máquina de moldagem por sopro de uma etapa e um sistema de duas etapas depende muito do volume de produção, das restrições de área ocupada pela sala limpa e da complexidade do projeto do contêiner.
Conformidade: As avaliações devem levar em consideração sistemas pneumáticos em conformidade com GMP, tempos de troca de ferramentas, eficiência de resfriamento de moldes e consumo de energia por ciclo.
O processo começa com uma plastificação precisa. A resina de grau médico entra no funil da máquina. Os materiais comuns incluem Polietileno Tereftalato (PET) e Polipropileno (PP). Um parafuso alternativo transporta o polímero para frente através do cilindro aquecido. Cisalhamento mecânico e faixas de aquecimento externas derretem a resina. O sistema mantém controles rígidos de temperatura usando loops PID para evitar a degradação do material. O plástico degradado diminui a viscosidade intrínseca (IV) do polímero. Isto compromete a clareza e a integridade estrutural do recipiente final.
A máquina injeta o fundido homogeneizado através de um coletor de câmara quente em um molde de precisão. Os portões valvulados controlam o fluxo em cada cavidade. Isso cria a pré-forma. A pré-forma se parece com um tubo de ensaio com gargalo totalmente formado. A fase de injeção determina o acabamento final do pescoço. Este estágio dita o sucesso das aplicações farmacêuticas. Selos invioláveis e fechos resistentes a crianças exigem tolerâncias dimensionais exatas. A moldagem por injeção garante essas especificações exatas. Evita vazamentos e garante um fechamento confiável. O molde então se abre e o núcleo de injeção retira as pré-formas das cavidades.
A máquina transfere a pré-forma recém-formada para a estação de condicionamento. Uma tabela rotativa de índice move as pré-formas entre as estações rapidamente. A pré-forma retém o calor residual da fase de injeção. No entanto, requer um perfil térmico específico antes de soprar. A estação de condicionamento aplica calor direcionado a diferentes zonas da pré-forma usando lâmpadas infravermelhas de quartzo ou potes de condicionamento aquecidos.
O perfil térmico garante distribuição uniforme do material. Geometrias complexas de garrafas requerem aquecimento diferencial. Garrafas ovais precisam de mais calor em lados específicos para esticar adequadamente. Os potenciômetros de condicionamento ajustam o perfil de temperatura com precisão. Isto compensa taxas de estiramento variadas. O condicionamento adequado evita manchas finas nas paredes finais do recipiente. Garante estabilidade estrutural para empilhamento e transporte. Os operadores ajustam o perfil de calor por meio da IHM para definir a distribuição exata do material necessária para o design específico da garrafa.
Esta estação executa o mecanismo central do ISBM. Uma haste de estiramento mecânico estende-se verticalmente para dentro da pré-forma condicionada. Ele empurra o polímero para baixo em direção à base do molde de sopro. Esta ação fornece orientação axial. A haste alonga a pré-forma imediatamente antes e durante a fase de injeção de ar. O tempo preciso entre a extensão da haste e a injeção de ar determina a qualidade do recipiente. Os sistemas modernos usam hastes tensoras acionadas por servo em vez de sistemas pneumáticos para controle de velocidade exato e repetível.
A máquina utiliza um processo de ar de dois estágios. Primeiro, um pré-sopro de baixa pressão é ativado em torno de 5 a 10 bar. Isto evita que a pré-forma quente se agarre à haste de estiramento descendente e inicia a expansão inicial. Imediatamente depois, um golpe principal de alta pressão força o polímero para fora a pressões de até 40 bar. O plástico se expande radialmente contra as paredes resfriadas do molde. Este alongamento biaxial alinha as cadeias poliméricas. Ele cria as propriedades leves, resistentes a impactos e altamente transparentes necessárias para um produto premium Máquina de frasco de medicamento PET.
A etapa final envolve o resfriamento e a remoção das peças. A água gelada circula através de canais de resfriamento conformados dentro dos moldes de sopro. Isto esfria rapidamente o plástico expandido. O material assume sua forma rígida final, travando na orientação biaxial. A máquina retira os frascos de medicamentos acabados das hastes centrais. Ele os ejeta em uma esteira sanitária ou através de uma calha de queda guiada. O transportador transporta as garrafas diretamente para a área de embalagem da sala limpa ou para o equipamento de teste de vazamento em linha.
Os fabricantes escolhem entre arquiteturas de 3 e 4 estações. Máquinas padrão de 3 estações realizam injeção, sopro e ejeção. Eles lidam com garrafas redondas padrão de forma eficiente, contando com o calor latente da injeção. Máquinas avançadas de 4 estações adicionam o estágio de condicionamento dedicado. A sequência passa a ser injeção, condição, sopro e ejeção. A configuração de 4 estações lida com formas farmacêuticas complexas. Ele fornece controle superior sobre a espessura da parede e distribuição de material para projetos desafiadores, como frascos conta-gotas assimétricos.
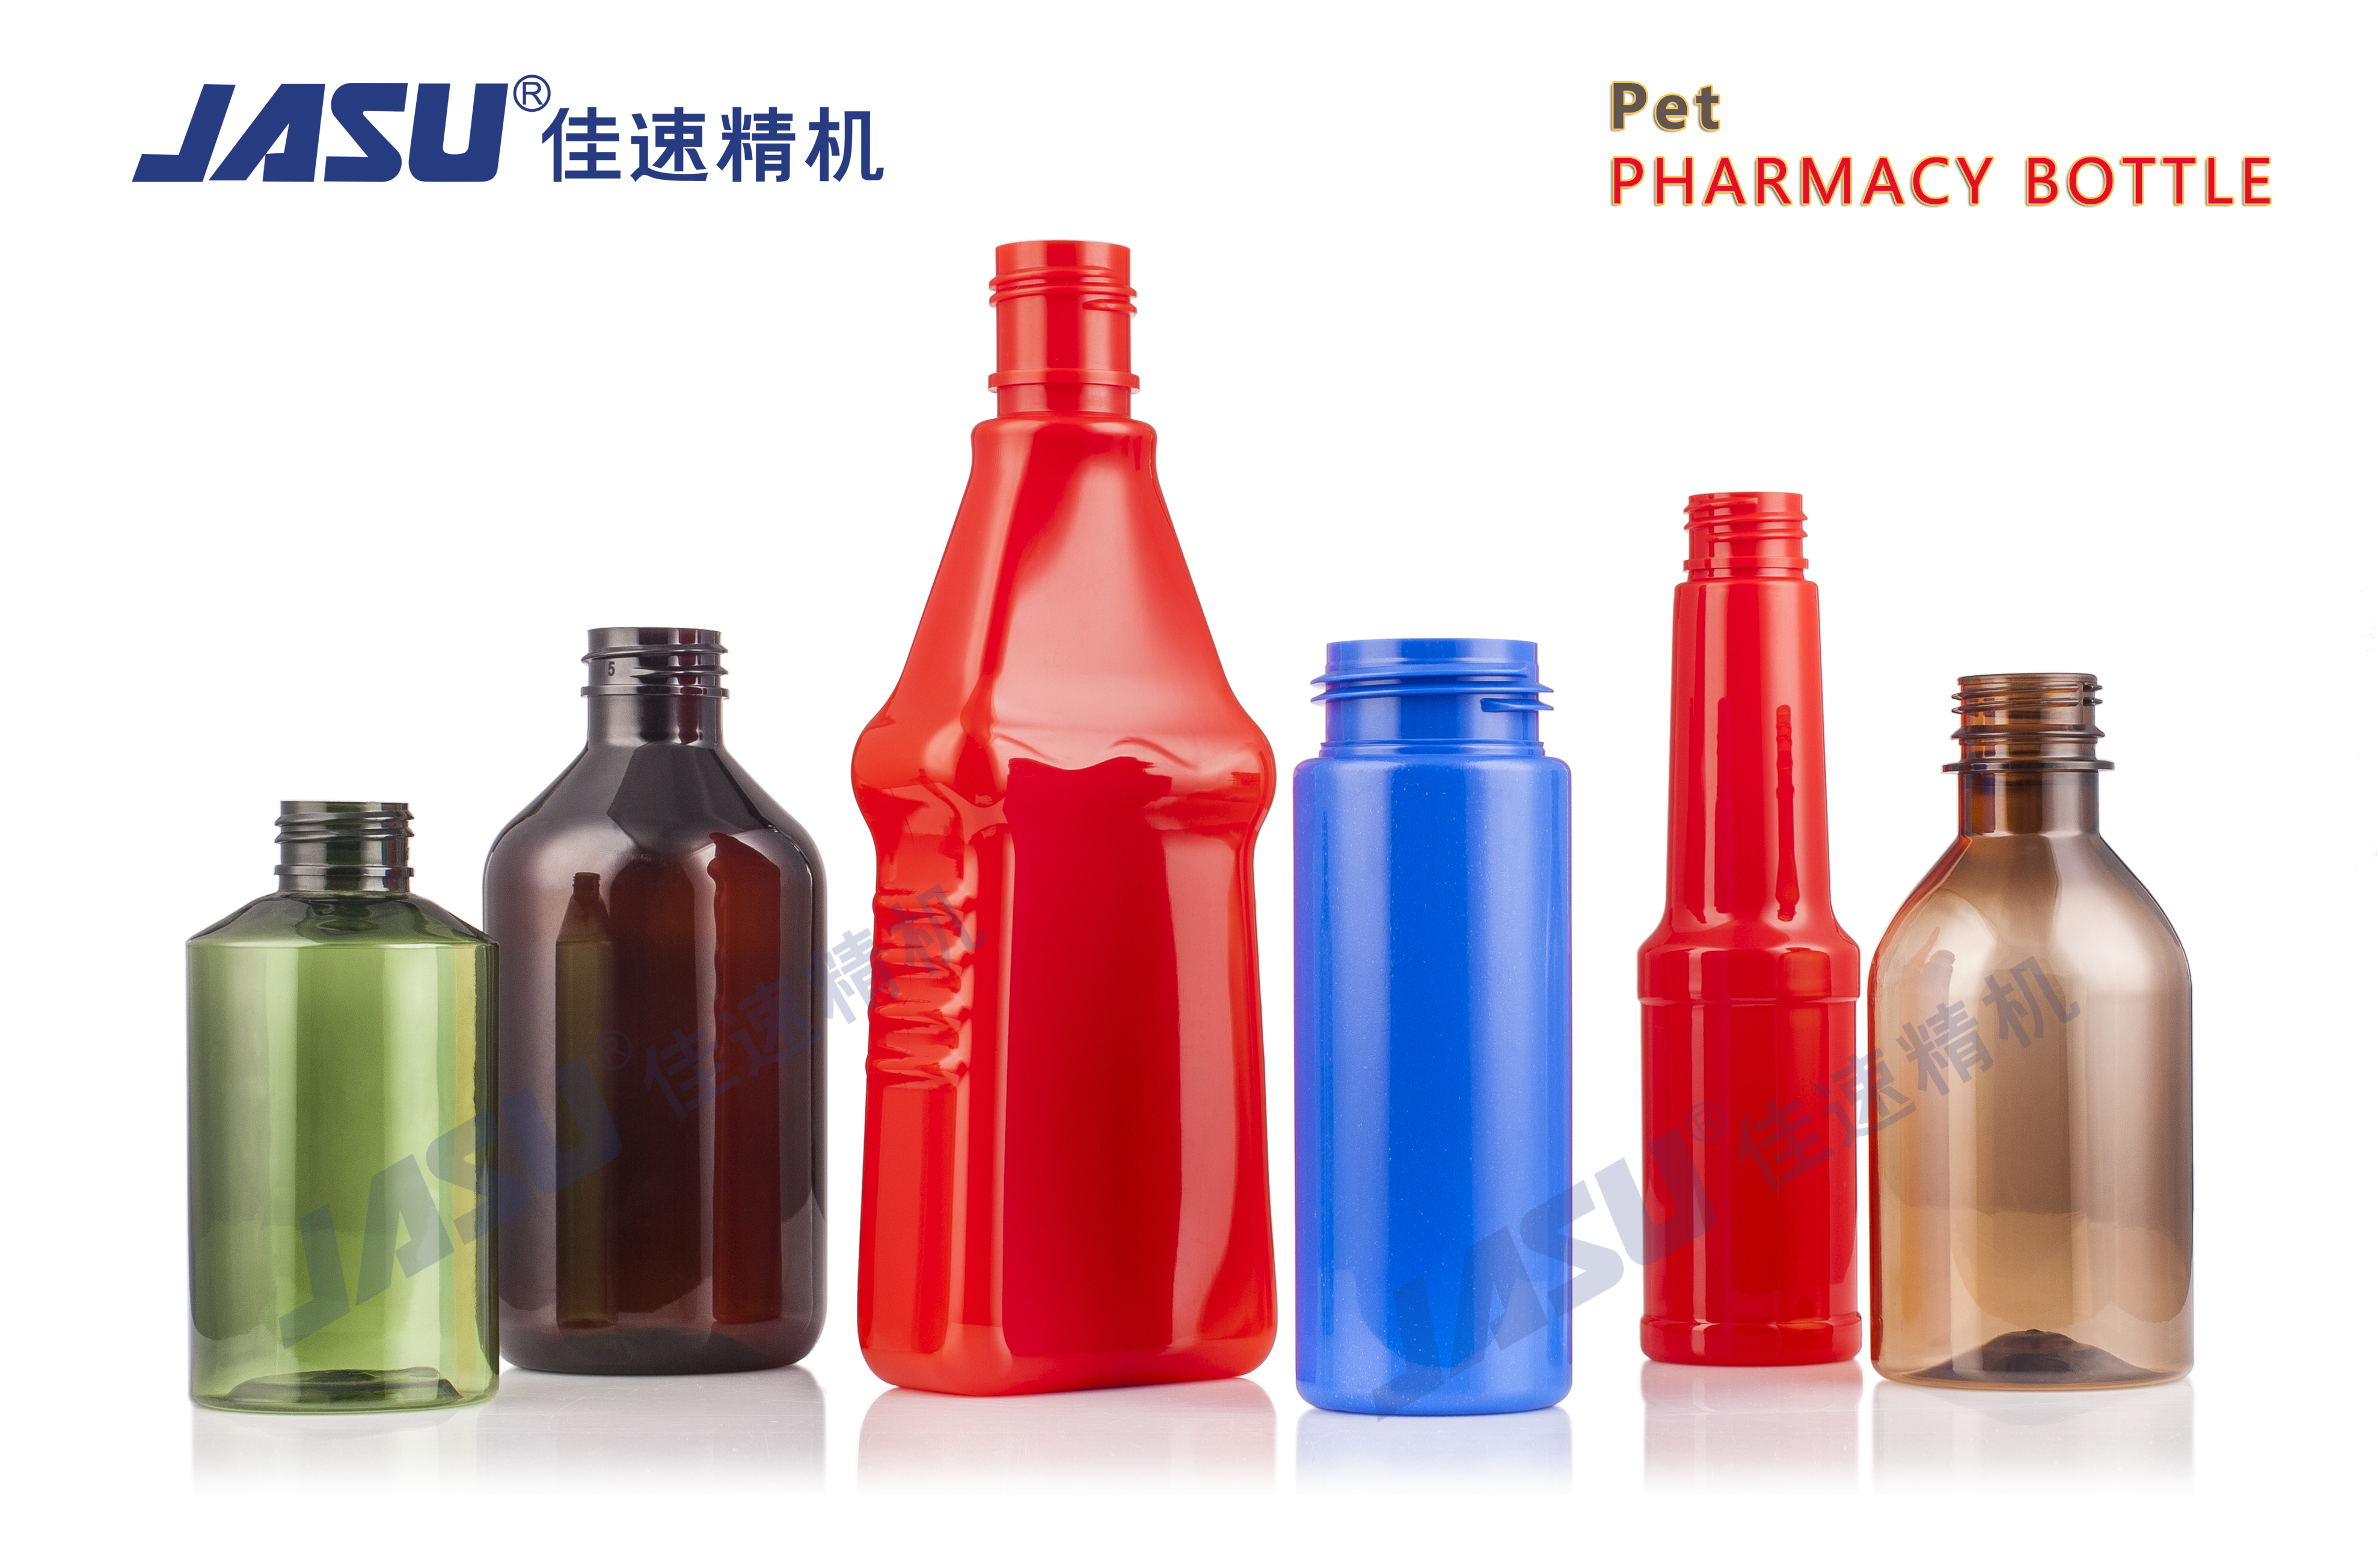
O processo de uma etapa converte o polímero fundido bruto em uma garrafa acabada em uma única máquina. A pré-forma nunca sai do ambiente controlado. Ele transita imediatamente da injeção para o sopro. Este ciclo contínuo oferece enormes vantagens para a fabricação farmacêutica. Alinha-se perfeitamente com os rigorosos requisitos regulamentares para salas limpas ISO Classe 7 ou Classe 8.
UM A máquina de moldagem por sopro de uma etapa elimina o armazenamento de pré-formas. As pré-formas armazenadas atraem poeira, fibras de papelão e partículas transportadas pelo ar. A eliminação do armazenamento remove um importante vetor de contaminação. O sistema de uma etapa também reduz o espaço físico. O espaço da sala limpa tem um valor enorme. Consolidar o processo economiza espaço. Além disso, o processo de uma etapa proporciona clareza visual superior. Ele evita arranhões e arranhões associados ao tombamento, embalagem a granel e reaquecimento de pré-formas armazenadas.
O processo de duas etapas separa a fabricação em duas fases distintas. Primeiro, uma máquina de moldagem por injeção de alta cavitação cria as pré-formas. A instalação resfria, embala e armazena essas pré-formas em grandes caixas gaylord. Mais tarde, uma máquina separada de moldagem por sopro e estiramento com reaquecimento (RSBM) os processa. A máquina desembaralha as pré-formas frias, carrega-as em mandris e as reaquece usando bancos de lâmpadas infravermelhas. Em seguida, ele os estica e sopra em recipientes finais.
Os embaladores de comprimidos de alto volume às vezes preferem sistemas de duas etapas. Esses sistemas oferecem grande velocidade de produção para formatos simples, muitas vezes excedendo dezenas de milhares de garrafas por hora. No entanto, eles introduzem compensações conceituais significativas. Armazenar e mover pré-formas aumenta o risco de contaminação por partículas. O reaquecimento do plástico frio exige maior consumo de energia. A configuração de duas máquinas exige uma instalação muito maior. Os fabricantes farmacêuticos devem pesar a velocidade de produção em relação a esses riscos de contaminação e complexidades de validação.
As embalagens farmacêuticas utilizam várias técnicas de moldagem. Moldagem por extrusão e sopro (EBM) extrusa um parison contínuo (tubo) de plástico. O molde fecha sobre o tubo, aperta as pontas e molda-o. O EBM deixa excesso de plástico, conhecido como flash, na base e no pescoço. A máquina deve cortar esse flash mecanicamente. O corte gera poeira e partículas plásticas. Isto cria um grave risco de contaminação em ambientes de salas limpas.
A Moldagem por Sopro e Injeção Padrão (IBM) injeta uma pré-forma e a sopra. Não produz flash. No entanto, a IBM carece da fase de alongamento. Não consegue atingir a orientação biaxial, limitando as suas propriedades de barreira e resistência. O ISBM combina os benefícios da IBM sem flash com os benefícios estruturais do alongamento. Um produto de alta qualidade A máquina para fabricar frascos de medicamentos utilizando ISBM produz zero sucata. Elimina a geração de partículas na fonte, garantindo que o volume interno da garrafa permaneça intacto.
Processo de Moldagem |
Geração Flash |
Orientação Biaxial |
Precisão do pescoço |
Adequação para salas limpas |
|---|---|---|---|---|
Moldagem por extrusão e sopro (EBM) |
Alto (requer corte mecânico) |
Nenhum |
Moderado (fios estourados) |
Baixo (alto risco de partículas) |
Moldagem por injeção e sopro (IBM) |
Nenhum |
Nenhum |
Alto (moldado por injeção) |
Alto |
Moldagem por sopro e estiramento por injeção (ISBM) |
Nenhum |
Sim (axial e radial) |
Excepcional (moldado por injeção) |
Excepcional |
A orientação biaxial altera a física fundamental do polímero. Esticar o plástico em duas direções alinha firmemente as cadeias moleculares. Este alinhamento estrutural induz a cristalização induzida por tensão. Cria uma barreira microscópica densa. Melhora significativamente a resistência do material à permeação de gases. O oxigênio e a umidade não conseguem penetrar facilmente nas paredes do recipiente.
A estabilidade do medicamento depende inteiramente destas propriedades de barreira. A umidade degrada os medicamentos sensíveis em doses sólidas, fazendo com que eles se desintegrem ou percam potência. O oxigênio faz com que as formulações líquidas oxidem e percam eficácia. A FDA e a EMA impõem requisitos rigorosos para o prazo de validade dos medicamentos através de testes de estabilidade. A ISBM garante que os contêineres atendam a esses padrões rigorosos. Ele protege os ingredientes farmacêuticos ativos (APIs) durante toda a vida útil pretendida, reduzindo a necessidade de dessecantes secundários.
As tampas farmacêuticas são componentes altamente projetados. As vedações por indução evitam adulterações e preservam o frescor. Os insertos conta-gotas fornecem dosagens líquidas precisas. As tampas resistentes a crianças (CR) protegem a segurança pediátrica. Esses fechos falham se o acabamento do gargalo da garrafa for impreciso. Mesmo a ovalização microscópica, a distorção da linha ou uma dimensão 'T' danificada causam vazamentos.
ISBM depende de acabamentos de pescoço moldados por injeção. O plástico é injetado sob alta pressão em uma cavidade de aço sólido. O acabamento do pescoço se forma e esfria totalmente antes do início da fase de sopro. O processo de sopro não altera as dimensões do pescoço. O pescoço permanece protegido do calor durante a fase de condicionamento. Isto garante tolerâncias rigorosas. Garante compatibilidade perfeita com máquinas de tampagem automatizadas e sistemas de fechamento complexos em linhas de envase de alta velocidade.
A otimização de materiais impulsiona a eficiência da fabricação. O ISBM consegue economias significativas de material através da redução de peso. O estiramento biaxial aumenta dramaticamente a resistência à tração do polímero. Você pode usar menos plástico para obter a mesma rigidez estrutural. Paredes mais finas ainda oferecem excepcional resistência ao impacto e desempenho em testes de queda.
Os fabricantes farmacêuticos reduzem substancialmente o consumo de resina. Garrafas mais leves diminuem o peso do envio e as despesas de logística. Apesar do peso reduzido, os contêineres ISBM mantêm alta resistência à carga superior. Eles suportam a pressão vertical de armazenamento, paletização e empilhamento. A leveza apoia as metas de sustentabilidade, ao mesmo tempo que mantém uma proteção física robusta para o medicamento. Os engenheiros usam a Análise de Elementos Finitos (FEA) para projetar pré-formas que distribuem o material exatamente onde necessário, evitando bases pesadas ou ombros grossos.
Adquirindo um A máquina farmacêutica ISBM exige adesão estrita às Boas Práticas de Fabricação (GMP). Você deve verificar os níveis de geração de particulados da máquina durante o Teste de Aceitação de Fábrica (FAT). A área de moldagem deverá apresentar projetos fechados com proteção em aço inoxidável. Procure sistemas de filtragem HEPA integrados montados diretamente acima das unidades de fixação. Isso mantém a pressão positiva e evita que contaminantes transportados pelo ar entrem em moldes abertos.
Examine os sistemas pneumáticos e mecânicos. As máquinas industriais padrão usam sistemas pneumáticos lubrificados. Essa névoa de óleo escapa para o ar circundante. As máquinas farmacêuticas devem usar pneumática estritamente isenta de óleo. Eles exigem lubrificantes de qualidade alimentar em todas as peças móveis. As barras de ligação expostas e os mecanismos de alternância devem apresentar designs sanitários. Superfícies lisas evitam o acúmulo de poeira e facilitam a lavagem com agentes esporicidas.
As organizações de fabricação por contrato (CMOs) executam vários tamanhos de SKU. Uma única máquina pode produzir frascos conta-gotas de 10ml em um dia e frascos de xarope para tosse de 500ml no dia seguinte. Avalie a complexidade da troca de cavidades de injeção e moldes de sopro. As ferramentas de troca rápida são essenciais para a eficiência operacional. Minimiza o tempo de inatividade entre as execuções de produção. Procure sistemas que utilizem os princípios Single Minute Exchange of Die (SMED).
Avalie os materiais do molde rigorosamente. Aço inoxidável de alta qualidade ou alumínio para aeronaves são obrigatórios. Esses materiais resistem à corrosão e ao desgaste. Eles mantêm a estabilidade dimensional ao longo de milhões de ciclos. Investigue os canais de resfriamento integrados. Caminhos de resfriamento conformados altamente projetados removem o calor de maneira rápida e uniforme. O resfriamento eficiente minimiza os tempos de ciclo e evita o empenamento da peça na ejeção.
O dimensionamento da máquina determina sua produção máxima. Oriente sua aquisição calculando o número ideal de cavidades de molde. Determine a produção horária necessária com base nas projeções de volume anual e nos turnos operacionais disponíveis. Equilibre isso com a pegada disponível da sala limpa. Uma cavitação mais elevada aumenta a produção, mas requer máquinas maiores e mais pesadas com forças de fixação mais elevadas.
Não especifique demais a cavitação desnecessariamente. Uma máquina enorme funcionando com metade da capacidade desperdiça energia e espaço físico. Por outro lado, máquinas subdimensionadas criam gargalos na produção. Analise suas metas de produção de longo prazo. Selecione uma plataforma de máquina que permita futuras atualizações de ferramentas. Plataformas escaláveis permitem aumentar a cavitação posteriormente, à medida que a demanda do mercado cresce, maximizando seu gasto de capital inicial.
A fabricação farmacêutica exige rastreabilidade absoluta. Controladores lógicos programáveis avançados (CLPs) não são negociáveis. O sistema de controle deve oferecer monitoramento em tempo real de todos os parâmetros críticos. Ele deve monitorar a temperatura de fusão, a pressão de injeção, o tempo da haste de estiramento e a pressão de sopro. Qualquer desvio além dos limites de controle estabelecidos deve acionar um alarme automático e rejeitar as peças não conformes em um recipiente segregado.
O software deve atender à conformidade com 21 CFR Parte 11. Este regulamento da FDA rege registros e assinaturas eletrônicas. O sistema deve fornecer níveis seguros de acesso ao usuário, evitando alterações não autorizadas de parâmetros. Precisa de trilhas de auditoria abrangentes. Os relatórios automatizados de lote garantem que você possa validar o processo para cada contêiner produzido. O registro de dados confiável simplifica auditorias regulatórias e oferece suporte aos seus protocolos de validação IQ/OQ/PQ.
O perfil térmico inadequado cria riscos estruturais graves. Se o aquecimento da pré-forma for irregular, o plástico estica de forma inconsistente. O sincronismo desalinhado da haste extensível agrava esse problema. Se a haste descer muito rápido ou a pressão do sopro atingir muito tarde, o material ficará mais fino na base ou nos ombros. O desbaste da parede leva a falhas estruturais catastróficas durante o nivelamento ou transporte. Esticar o plástico muito frio causa um defeito conhecido como perolização, enquanto esticá-lo muito quente causa embaçamento.
Mitigue esse risco por meio do controle preciso da temperatura PID. Utilize sensores infravermelhos avançados para monitorar as temperaturas das pré-formas antes de soprar. Implemente hastes tensoras servoacionadas em vez de cilindros pneumáticos. Os servo motores fornecem controle exato e repetível sobre a velocidade e posição da haste. Isso garante uma distribuição de material perfeitamente uniforme em geometrias complexas de garrafas. Realize análises regulares do peso da seção para verificar se a distribuição do material permanece dentro das especificações.
As trocas de ferramentas apresentam um alto risco de contaminação. Abrir a máquina expõe os componentes internos ao ambiente. Os técnicos que manuseiam os moldes podem introduzir partículas, óleos ou contaminantes biológicos. Se não forem gerenciados adequadamente, os primeiros lotes após uma troca poderão falhar nas inspeções de qualidade, levando a sucata dispendiosa.
Desenvolva Procedimentos Operacionais Padrão (SOPs) rigorosos para todas as trocas. Os técnicos devem usar roupas adequadas para salas limpas, incluindo luvas e redes para o cabelo. Utilize carrinhos de filtros HEPA localizados durante a troca de ferramentas. Sanitize todas as superfícies do molde com solventes de qualidade farmacêutica aprovados antes de iniciar a próxima produção. Implemente um ciclo obrigatório de purga e descarte para limpar o sistema antes de coletar recipientes viáveis para a linha de envase.
Audite sua linha de embalagem atual para identificar fontes de geração de partículas provenientes de extrusão antiga ou equipamentos de moldagem por sopro de duas etapas.
Calcule a produção horária necessária e mapeie-a em relação ao espaço disponível na sala limpa para determinar a cavitação ideal da máquina.
Especifique sistemas pneumáticos isentos de óleo e sistemas de controle compatíveis com 21 CFR Parte 11 em sua solicitação inicial de proposta de equipamento.
Faça parceria com engenheiros de ferramentas no início da fase de projeto para otimizar perfis térmicos de pré-formas para geometrias complexas de garrafas.
Estabeleça procedimentos operacionais padrão rigorosos para trocas de ferramentas para manter a integridade da sala limpa e minimizar o tempo de inatividade.
R: Essas máquinas processam principalmente tereftalato de polietileno (PET) e polipropileno (PP). Os modelos avançados também lidam com Polímeros de Olefinas Cíclicas (COP) e Copolímeros de Olefinas Cíclicas (COC). Essas resinas especializadas oferecem transparência semelhante à do vidro e barreiras excepcionais contra umidade para produtos biológicos altamente sensíveis e medicamentos injetáveis.
R: A ISBM utiliza moldagem por injeção para formar o acabamento do gargalo do recipiente antes que ocorra qualquer sopro. Esta injeção de alta pressão cria dimensões de rosca exatas e repetíveis. As tolerâncias precisas garantem que tampas resistentes a crianças e vedações de indução se encaixem perfeitamente, eliminando o risco de vazamentos.
R: O processo de uma etapa transforma a resina bruta em uma garrafa acabada continuamente em uma única máquina fechada. Elimina a necessidade de armazenar, transportar ou reaquecer pré-formas. Isso remove os principais vetores de contaminação por poeira e partículas, mantendo a integridade rigorosa da sala limpa.
R: Sim. Máquinas ISBM avançadas utilizam perfil térmico na estação de condicionamento. Eles aplicam calor diferencial a lados específicos da pré-forma. Este aquecimento direcionado permite que o plástico se estique uniformemente em cavidades de molde assimétricas ou ovais, sem causar manchas finas.
R: A orientação biaxial estica o plástico tanto vertical quanto horizontalmente. Isso alinha as moléculas do polímero firmemente. A estrutura resultante é significativamente mais forte, mais leve e fornece uma barreira superior contra a permeação de oxigênio e umidade, o que prolonga a vida útil do medicamento.
R: Os servomotores fornecem controle exato e programável sobre a velocidade e a posição da haste extensível. Ao contrário dos cilindros pneumáticos, os servos não sofrem flutuações na pressão do ar. Essa repetibilidade garante distribuição consistente de material e espessura de parede uniforme para cada garrafa.
