Vues : 0 Auteur : Éditeur du site Heure de publication : 2026-09-07 Origine : Site


L’emballage pharmaceutique exige une précision absolue. Les écarts microscopiques dans l’intégrité du contenant compromettent l’efficacité des médicaments et mettent en danger la sécurité des patients. Les fabricants sont confrontés à une tension constante. Vous devez faire évoluer la production en grand volume tout en maintenant des tolérances dimensionnelles strictes, des propriétés de barrière élevées et une conformité rigoureuse aux salles blanches. Les conteneurs de qualité médicale ne laissent aucune place à l’erreur. Un emballage défectueux entraîne des rappels de produits, des amendes réglementaires et des produits thérapeutiques dégradés. Le La machine de moulage par soufflage et étirage par injection de conteneurs pharmaceutiques résout ces défis de fabrication complexes. Il s’agit de la norme industrielle en matière de production d’emballages polymères de haute précision et sans défauts. Cette technologie fusionne plusieurs étapes de formage dans un environnement hautement contrôlé. Il élimine les risques de contamination tout en maximisant la résistance structurelle. Comprendre sa mécanique interne vous aide à optimiser les lignes de production. L'évaluation des architectures système garantit que votre établissement respecte les réglementations pharmaceutiques strictes.
Efficacité du processus : ISBM consolide l'injection de préformes et le moulage par étirage-soufflage en un cycle continu, minimisant les risques de contamination inhérents à la manipulation en plusieurs étapes et éliminant les rebuts/flash associés aux méthodes d'extrusion.
Optimisation des matériaux : l'orientation biaxiale pendant la phase d'étirement-soufflage maximise la résistance mécanique et les propriétés de barrière contre l'humidité et l'oxygène des résines PET et PP.
Sélection de la machine : le choix entre une machine de moulage par soufflage en une étape et un système en deux étapes dépend fortement du volume de production, des contraintes d'encombrement de la salle blanche et de la complexité de la conception des conteneurs.
Conformité : les évaluations doivent prendre en compte les systèmes pneumatiques conformes aux BPF, les temps de changement d'outillage, l'efficacité du refroidissement des moules et la consommation d'énergie par cycle.
Le processus commence par une plastification précise. La résine de qualité médicale entre dans la trémie de la machine. Les matériaux courants comprennent le polyéthylène téréphtalate (PET) et le polypropylène (PP). Une vis alternative transporte le polymère vers l’avant à travers le cylindre chauffé. Un cisaillement mécanique et des bandes chauffantes externes font fondre la résine. Le système maintient des contrôles stricts de température à l’aide de boucles PID pour éviter la dégradation des matériaux. Le plastique dégradé fait chuter la viscosité intrinsèque (IV) du polymère. Cela compromet la clarté et l'intégrité structurelle du conteneur final.
La machine injecte la matière fondue homogénéisée à travers un collecteur à canaux chauds dans un moule de précision. Les vannes contrôlent le débit dans chaque cavité. Cela crée la préforme. La préforme ressemble à un tube à essai avec un col entièrement formé. La phase d'injection dicte la finition finale du col. Cette étape est déterminante pour le succès des applications pharmaceutiques. Les scellés inviolables et les fermetures à l’épreuve des enfants nécessitent des tolérances dimensionnelles exactes. Le moulage par injection garantit ces spécifications exactes. Il évite les fuites et assure une fermeture fiable. Le moule s'ouvre alors et le noyau d'injection soulève les préformes hors des cavités.
La machine transfère la préforme nouvellement formée vers la station de conditionnement. Une table d'indexation rotative déplace rapidement les préformes entre les stations. La préforme retient la chaleur résiduelle de la phase d'injection. Cependant, il nécessite un profilage thermique spécifique avant le soufflage. La station de conditionnement applique une chaleur ciblée sur différentes zones de la préforme à l'aide de lampes infrarouges à quartz ou de pots de conditionnement chauffés.
Le profilage thermique assure une répartition uniforme des matériaux. Les géométries complexes des bouteilles nécessitent un chauffage différentiel. Les bouteilles ovales ont besoin de plus de chaleur sur des côtés spécifiques pour s'étirer correctement. Les pots de conditionnement ajustent le profil de température avec précision. Cela compense les taux d'étirement variés. Un conditionnement adéquat évite l’apparition de fines taches sur les parois finales du conteneur. Il garantit la stabilité structurelle pour l’empilage et le transport. Les opérateurs ajustent le profil thermique via l'IHM pour déterminer la distribution exacte du matériau nécessaire à la conception spécifique de la bouteille.
Cette station exécute le mécanisme ISBM de base. Une tige d'étirement mécanique s'étend verticalement dans la préforme conditionnée. Il pousse le polymère vers le bas, vers la base du moule de soufflage. Cette action fournit une orientation axiale. La tige allonge la préforme juste avant et pendant la phase d'injection d'air. Le timing précis entre l'extension de la tige et l'injection d'air détermine la qualité du conteneur. Les systèmes modernes utilisent des tiges d'étirement servocommandées au lieu de pneumatiques pour un contrôle précis et reproductible de la vitesse.
La machine utilise un processus pneumatique en deux étapes. Tout d'abord, un pré-soufflage basse pression s'active entre 5 et 10 bars environ. Cela empêche la préforme chaude de s'accrocher à la tige d'étirement descendante et déclenche l'expansion initiale. Immédiatement après, un coup principal à haute pression force le polymère vers l'extérieur à des pressions pouvant atteindre 40 bars. Le plastique se dilate radialement contre les parois du moule refroidi. Cet étirement biaxial aligne les chaînes polymères. Il crée les propriétés légères, résistantes aux chocs et hautement transparentes requises pour un produit haut de gamme. Machine à bouteilles de médicaments en PET.
La dernière étape concerne le refroidissement et le retrait des pièces. L'eau réfrigérée circule à travers des canaux de refroidissement conformes à l'intérieur des moules de soufflage. Cela refroidit rapidement le plastique expansé. Le matériau prend sa forme rigide finale, se bloquant dans l'orientation biaxiale. La machine enlève les flacons de médicaments finis des tiges centrales. Il les éjecte sur un convoyeur sanitaire ou via une goulotte guidée. Le convoyeur transporte les bouteilles directement vers la zone de conditionnement de la salle blanche ou vers l'équipement de test d'étanchéité en ligne.
Les constructeurs choisissent entre des architectures à 3 et 4 stations. Les machines standard à 3 stations effectuent l'injection, le soufflage et l'éjection. Ils manipulent efficacement les bouteilles rondes standards en s’appuyant sur la chaleur latente de l’injection. Les machines avancées à 4 stations ajoutent l’étape de conditionnement dédiée. La séquence devient injection, conditionnement, soufflage et éjection. La configuration à 4 stations gère les formes pharmaceutiques complexes. Il offre un contrôle supérieur sur l’épaisseur des parois et la répartition des matériaux pour les conceptions difficiles telles que les flacons compte-gouttes asymétriques.
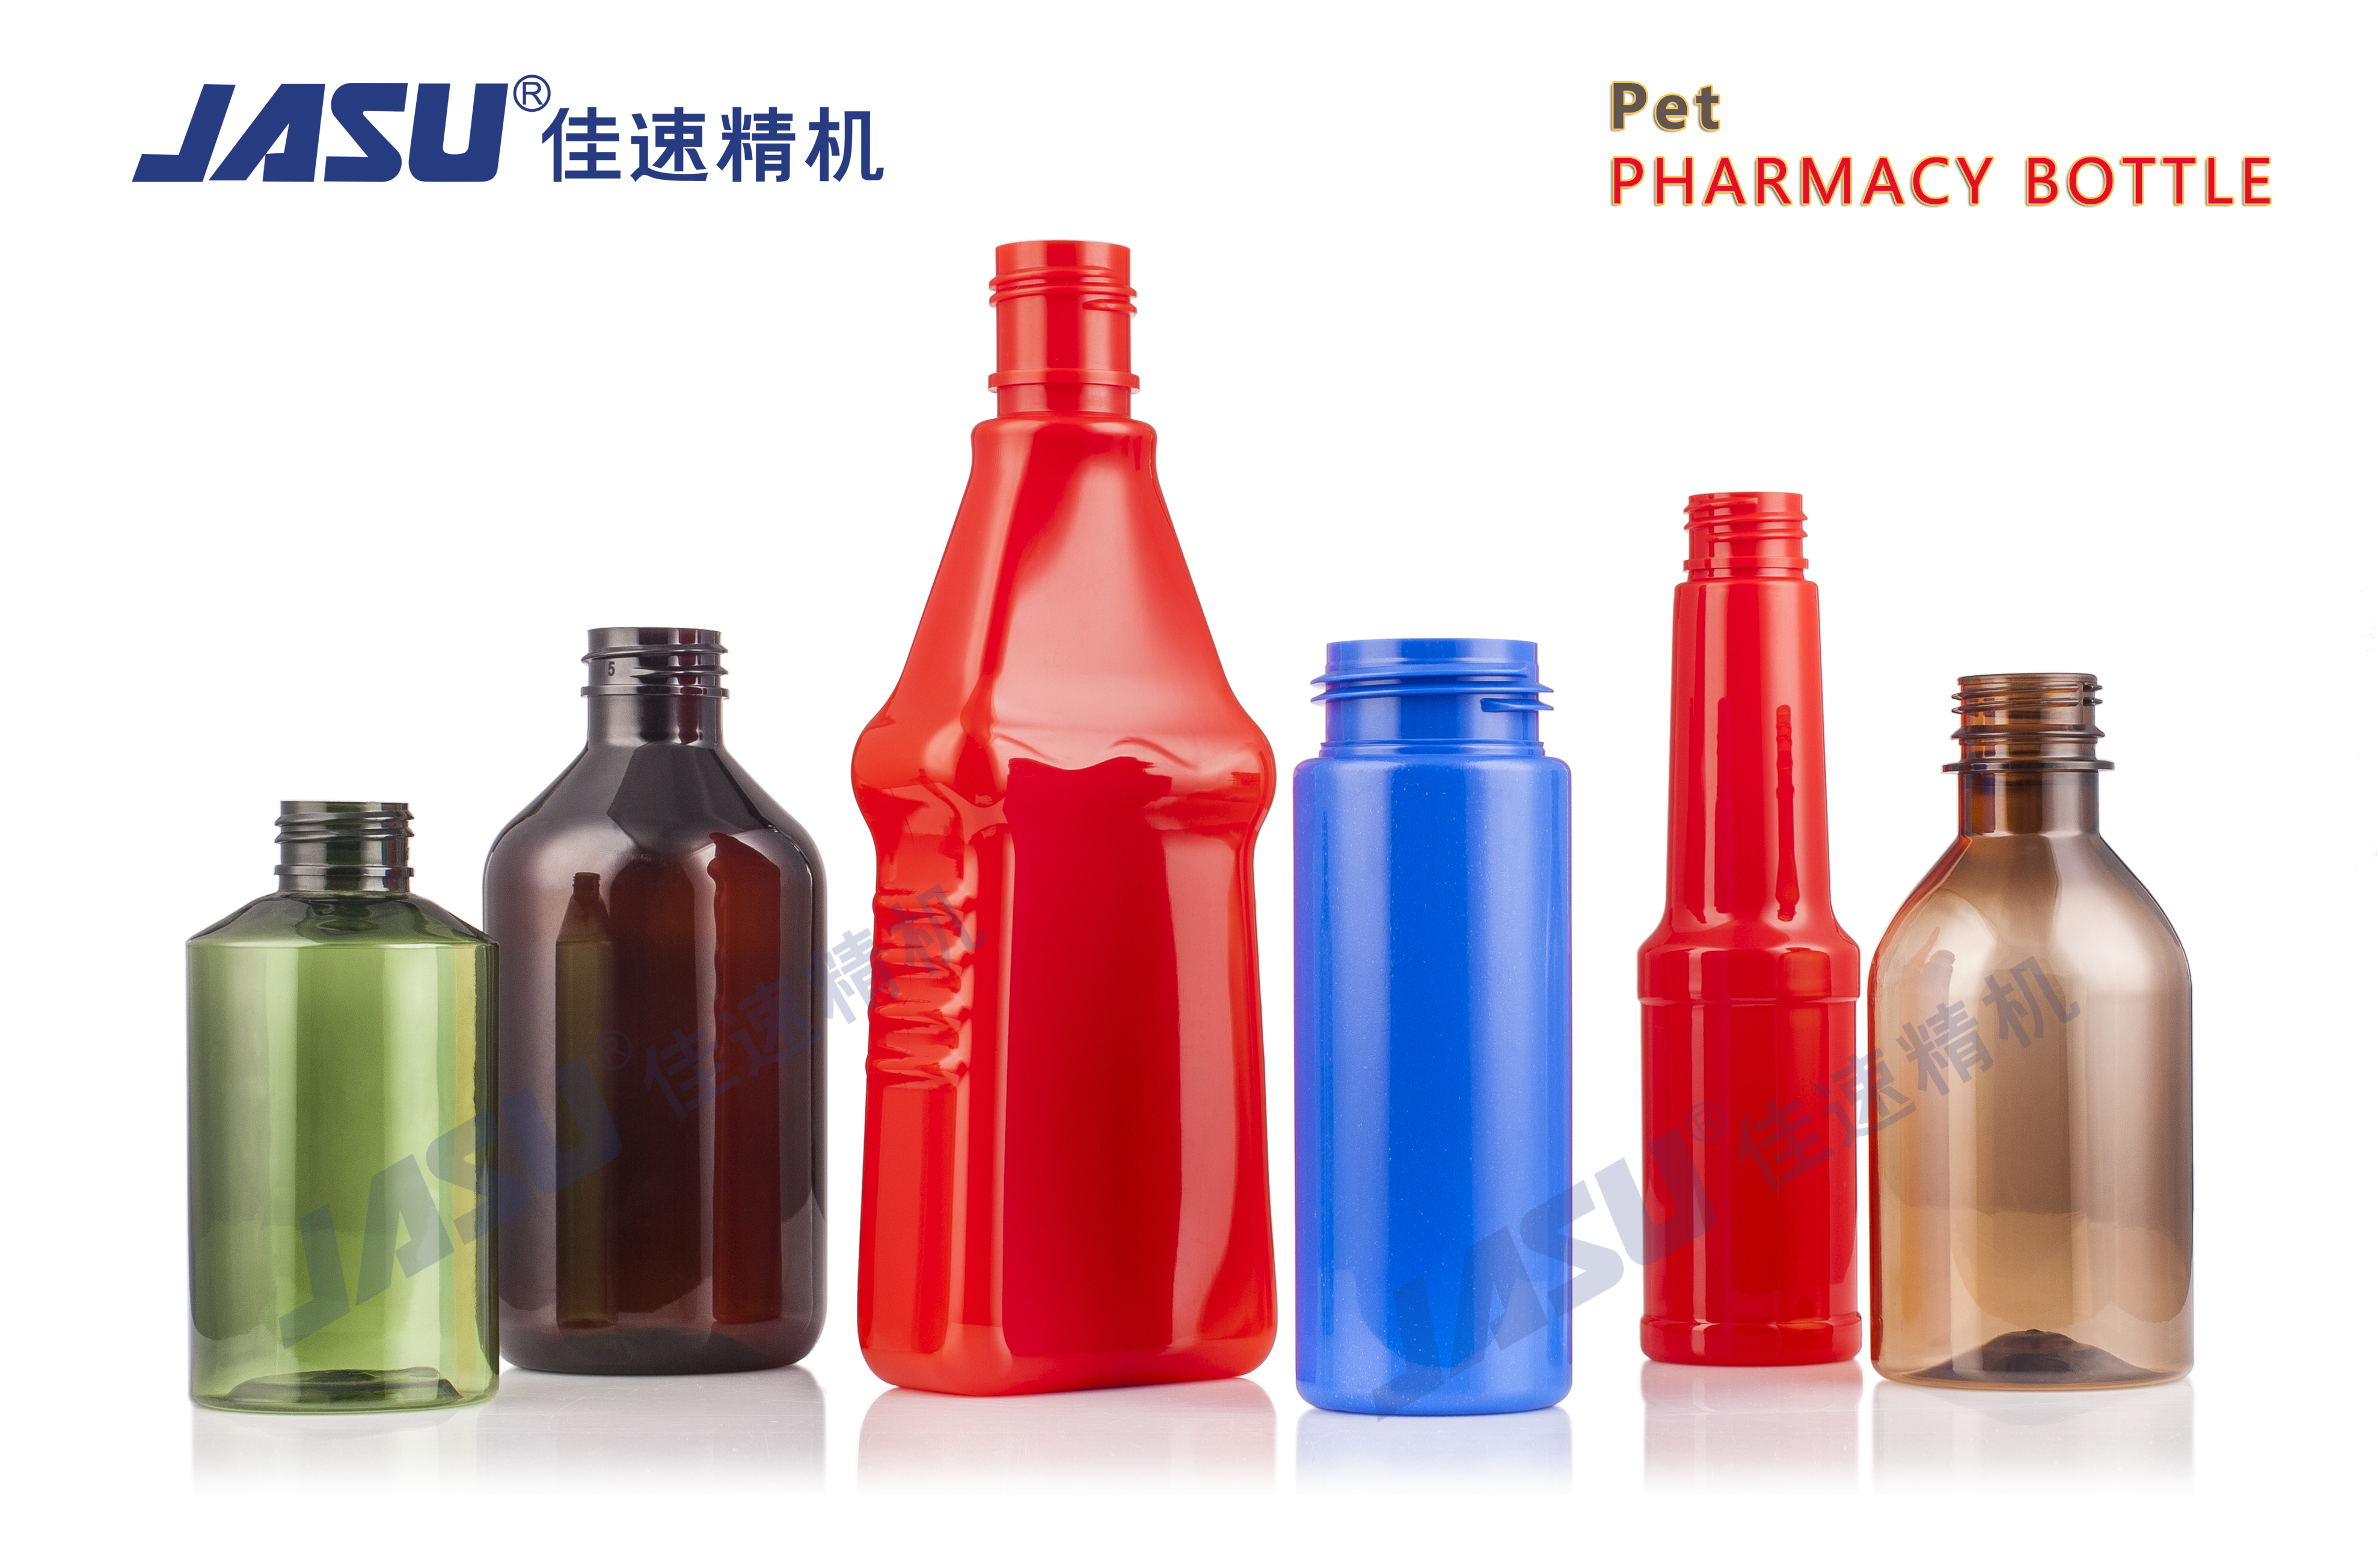
Le processus en une seule étape convertit le polymère brut fondu en une bouteille finie au sein d’une seule machine. La préforme ne quitte jamais l'environnement contrôlé. On passe immédiatement de l'injection au soufflage. Ce cycle continu offre d’énormes avantages pour la fabrication pharmaceutique. Il s’aligne parfaitement aux exigences réglementaires strictes des salles blanches ISO classe 7 ou classe 8.
UN La machine de moulage par soufflage en une étape élimine le stockage des préformes. Les préformes stockées attirent la poussière, les fibres de carton et les particules en suspension dans l'air. La suppression du stockage supprime un vecteur de contamination majeur. Le système en une seule étape réduit également l’empreinte physique. L’espace au sol des salles blanches représente une prime considérable. La consolidation du processus permet d'économiser de l'espace. De plus, le processus en une seule étape offre une clarté visuelle supérieure. Il évite les rayures et les éraflures associées au culbutage, au conditionnement en vrac et au réchauffage des préformes stockées.
Le processus en deux étapes sépare la fabrication en deux phases distinctes. Tout d’abord, une machine de moulage par injection à haute cavitation crée les préformes. L'installation refroidit, emballe et stocke ces préformes dans de grandes boîtes Gaylord. Plus tard, une machine distincte de moulage par étirage-soufflage (RSBM) les traite. La machine déchiffre les préformes froides, les charge sur des mandrins et les réchauffe à l'aide de batteries de lampes infrarouges. Il les étire ensuite et les souffle dans les conteneurs finaux.
Les conditionneurs de pilules de gros volumes préfèrent parfois les systèmes en deux étapes. Ces systèmes offrent une vitesse de production considérable pour des formes simples, dépassant souvent des dizaines de milliers de bouteilles par heure. Cependant, ils introduisent d’importants compromis conceptuels. Le stockage et le déplacement des préformes augmentent le risque de contamination particulaire. Réchauffer du plastique froid nécessite une consommation d’énergie plus élevée. La configuration à deux machines nécessite une empreinte d'installation beaucoup plus grande. Les fabricants de produits pharmaceutiques doivent mettre en balance la vitesse de production avec ces risques de contamination et ces complexités de validation.
Les emballages pharmaceutiques utilisent diverses techniques de moulage. L'extrusion-soufflage (EBM) extrude une paraison (tube) continue de plastique. Le moule se ferme sur le tube, pince les extrémités et lui donne sa forme. L'EBM laisse un excès de plastique, appelé flash, à la base et au cou. La machine doit tailler ce flash mécaniquement. Le découpage génère de la poussière et des particules de plastique. Cela crée un risque grave de contamination dans les environnements de salle blanche.
Le moulage par injection-soufflage standard (IBM) injecte une préforme et la souffle. Il ne produit aucun flash. Cependant, il manque à IBM la phase d'étirement. Il ne peut pas atteindre une orientation biaxiale, ce qui limite ses propriétés barrières et sa résistance. ISBM combine les avantages sans flash d'IBM avec les avantages structurels de l'étirement. Une haute qualité La machine de fabrication de flacons de médicaments utilisant l'ISBM ne produit aucun déchet. Il élimine la génération de particules à la source, garantissant que le volume interne de la bouteille reste intact.
Processus de moulage |
Génération Flash |
Orientation biaxiale |
Précision du cou |
Adéquation aux salles blanches |
|---|---|---|---|---|
Moulage par extrusion-soufflage (EBM) |
Élevé (nécessite une coupe mécanique) |
Aucun |
Modéré (fils soufflés) |
Faible (risque élevé de particules) |
Moulage par injection-soufflage (IBM) |
Aucun |
Aucun |
Élevé (moulé par injection) |
Haut |
Moulage par injection-étirage-soufflage (ISBM) |
Aucun |
Oui (Axial et Radial) |
Exceptionnel (moulé par injection) |
Exceptionnel |
L'orientation biaxiale modifie la physique fondamentale du polymère. L'étirement du plastique dans deux directions aligne étroitement les chaînes moléculaires. Cet alignement structurel induit une cristallisation induite par la contrainte. Cela crée une barrière microscopique dense. Il améliore considérablement la résistance du matériau à la perméation des gaz. L'oxygène et l'humidité ne peuvent pas facilement pénétrer dans les parois du conteneur.
La stabilité des médicaments repose entièrement sur ces propriétés barrières. L’humidité dégrade les médicaments sensibles à dose solide, les faisant s’effriter ou perdre leur efficacité. L’oxygène provoque l’oxydation des formulations liquides et leur perte d’efficacité. La FDA et l'EMA imposent des exigences strictes en matière de durée de conservation des médicaments grâce à des tests de stabilité. ISBM garantit que les conteneurs répondent à ces normes rigoureuses. Il protège les ingrédients pharmaceutiques actifs (API) tout au long de leur durée de vie prévue, réduisant ainsi le besoin de dessicants secondaires.
Les bouchons pharmaceutiques sont des composants hautement techniques. Les joints par induction empêchent toute altération et préservent la fraîcheur. Les inserts compte-gouttes fournissent des dosages de liquide précis. Les capuchons à l'épreuve des enfants (CR) protègent la sécurité pédiatrique. Ces fermetures échouent si la finition du goulot de la bouteille est imprécise. Même une ovalité microscopique, une distorsion du filetage ou une dimension « T » endommagée provoque des fuites.
ISBM s'appuie sur des finitions de col moulées par injection. Le plastique est injecté sous haute pression dans une cavité en acier solide. La finition du col se forme entièrement et refroidit avant le début de la phase de soufflage. Le processus de soufflage ne modifie pas les dimensions du col. Le cou reste protégé de la chaleur pendant la phase de conditionnement. Cela garantit des tolérances rigoureuses. Il assure une parfaite compatibilité avec les machines de bouchage automatisées et les systèmes de fermeture complexes sur les lignes de remplissage à grande vitesse.
L’optimisation des matériaux stimule l’efficacité de la fabrication. L'ISBM réalise d'importantes économies de matériaux grâce à l'allègement. L'étirement biaxial augmente considérablement la résistance à la traction du polymère. Vous pouvez utiliser moins de plastique pour obtenir la même rigidité structurelle. Les parois plus fines offrent toujours une résistance aux chocs et des performances de test de chute exceptionnelles.
Les fabricants de produits pharmaceutiques réduisent considérablement leur consommation de résine. Des bouteilles plus légères réduisent le poids d’expédition et les dépenses logistiques. Malgré leur poids réduit, les conteneurs ISBM conservent une résistance élevée à la charge supérieure. Ils résistent à la pression verticale de l’entreposage, de la palettisation et de l’empilage. La légèreté soutient les objectifs de durabilité tout en maintenant une protection physique robuste pour le médicament. Les ingénieurs utilisent l'analyse par éléments finis (FEA) pour concevoir des préformes qui distribuent le matériau exactement là où cela est nécessaire, en évitant les bases lourdes ou les épaulements épais.
Se procurer un La machine pharmaceutique ISBM nécessite le strict respect des bonnes pratiques de fabrication (BPF). Vous devez vérifier les niveaux de génération de particules de la machine lors du test d'acceptation en usine (FAT). La zone de moulage doit comporter des conceptions fermées avec des protections en acier inoxydable. Recherchez des systèmes de filtration HEPA intégrés montés directement au-dessus des unités de serrage. Cela maintient une pression positive et empêche les contaminants en suspension dans l’air de pénétrer dans les moules ouverts.
Examiner les systèmes pneumatiques et mécaniques. Les machines industrielles standards utilisent des pneumatiques lubrifiés. Ces huiles d'échappement se diffusent dans l'air ambiant. Les machines pharmaceutiques doivent utiliser des pneumatiques stricts sans huile. Ils nécessitent des lubrifiants de qualité alimentaire sur toutes les pièces mobiles. Les barres de liaison et les mécanismes à bascule exposés doivent présenter une conception sanitaire. Les surfaces lisses empêchent l’accumulation de poussière et facilitent les lavages faciles avec des agents sporicides.
Les organisations de fabrication sous contrat (CMO) exécutent plusieurs tailles de SKU. Une seule machine peut produire des flacons compte-gouttes de 10 ml un jour et des flacons de sirop contre la toux de 500 ml le lendemain. Évaluez la complexité de l’échange de cavités d’injection et de moules de soufflage. Les outils à changement rapide sont essentiels à l’efficacité opérationnelle. Il minimise les temps d’arrêt entre les cycles de production. Recherchez des systèmes utilisant les principes SMED (Single Minute Exchange of Die).
Évaluez rigoureusement les matériaux du moule. L'acier inoxydable de haute qualité ou l'aluminium de qualité aéronautique sont obligatoires. Ces matériaux résistent à la corrosion et à l'usure. Ils maintiennent la stabilité dimensionnelle sur des millions de cycles. Examinez les canaux de refroidissement intégrés. Des voies de refroidissement conformes hautement conçues éliminent la chaleur rapidement et uniformément. Un refroidissement efficace minimise les temps de cycle et empêche la déformation des pièces lors de l'éjection.
Le dimensionnement de la machine dicte votre rendement maximum. Guidez votre approvisionnement en calculant le nombre optimal d’empreintes de moule. Déterminez votre production horaire requise en fonction des projections de volume annuel et des quarts de travail disponibles. Équilibrez cela avec l’empreinte disponible de la salle blanche. Une cavitation plus élevée augmente le rendement mais nécessite des machines plus grandes et plus lourdes avec des forces de serrage plus élevées.
N’exagérez pas inutilement la cavitation. Une machine massive fonctionnant à moitié de sa capacité gaspille de l’énergie et de l’espace au sol. À l’inverse, des machines sous-dimensionnées créent des goulots d’étranglement dans la production. Analysez vos objectifs de production à long terme. Sélectionnez une plate-forme de machine qui permet de futures mises à niveau des outils. Les plates-formes évolutives vous permettent d'augmenter la cavitation ultérieurement, à mesure que la demande du marché augmente, maximisant ainsi votre investissement initial.
La fabrication pharmaceutique nécessite une traçabilité absolue. Les contrôleurs logiques programmables (PLC) avancés ne sont pas négociables. Le système de contrôle doit offrir une surveillance en temps réel de tous les paramètres critiques. Il doit suivre la température de fusion, la pression d'injection, le timing de la tige d'étirement et la pression de soufflage. Tout écart au-delà des limites de contrôle établies doit déclencher une alarme automatique et rejeter les pièces non conformes dans un bac séparé.
Le logiciel doit satisfaire à la conformité 21 CFR Part 11. Cette réglementation de la FDA régit les enregistrements et signatures électroniques. Le système doit fournir des niveaux d'accès utilisateur sécurisés, empêchant les modifications non autorisées des paramètres. Il a besoin de pistes d’audit complètes. Les rapports automatisés par lots garantissent que vous pouvez valider le processus pour chaque conteneur produit. Un enregistrement de données fiable simplifie les audits réglementaires et prend en charge vos protocoles de validation IQ/OQ/PQ.
Un profil thermique inapproprié crée de graves risques structurels. Si le chauffage de la préforme est irrégulier, le plastique s'étire de manière inégale. Un timing de tige d'étirement mal aligné aggrave ce problème. Si la tige descend trop vite ou si la pression du coup frappe trop tard, le matériau s'amincit à la base ou aux épaules. L’amincissement des parois entraîne une défaillance structurelle catastrophique lors du recouvrement ou du transport. Un étirement du plastique trop froid provoque un défaut appelé nacré, tandis qu'un étirement trop chaud provoque un voile.
Atténuez ce risque grâce à un contrôle précis de la température PID. Utilisez des capteurs infrarouges avancés pour surveiller les températures des préformes avant le soufflage. Implémentez des tiges d'étirement servocommandées au lieu de vérins pneumatiques. Les servomoteurs fournissent un contrôle précis et reproductible de la vitesse et de la position de la tige. Cela garantit une répartition parfaitement uniforme des matériaux sur des géométries de bouteilles complexes. Effectuez régulièrement une analyse du poids des sections pour vérifier que la répartition des matériaux reste conforme aux spécifications.
Les changements d’outillage présentent un risque élevé de contamination. L'ouverture de la machine expose les composants internes à l'environnement ambiant. Les techniciens manipulant les moules peuvent introduire des particules, des huiles ou des contaminants biologiques. S'ils ne sont pas gérés correctement, les premiers lots après un changement peuvent échouer aux contrôles de qualité, entraînant des rebuts coûteux.
Élaborer des procédures opérationnelles standard (SOP) strictes pour tous les changements. Les techniciens doivent porter des vêtements de salle blanche appropriés, notamment des gants et des filets à cheveux. Utilisez des chariots de filtre HEPA localisés lors de l’échange d’outils. Désinfectez toutes les surfaces du moule avec des solvants de qualité pharmaceutique approuvés avant de lancer le prochain cycle de production. Mettez en œuvre un cycle obligatoire de purge et de mise au rebut pour rincer le système avant de collecter des conteneurs viables pour la ligne de remplissage.
Auditez votre ligne d'emballage actuelle pour identifier les sources de génération de particules provenant des équipements d'extrusion ou de soufflage en deux étapes existants.
Calculez votre rendement horaire requis et comparez-le à l'espace au sol disponible de votre salle blanche pour déterminer la cavitation optimale de la machine.
Spécifiez les systèmes pneumatiques sans huile et les systèmes de contrôle conformes à la norme 21 CFR Part 11 dans votre demande de proposition d'équipement initiale.
Collaborez avec des ingénieurs en outillage dès le début de la phase de conception pour optimiser les profils thermiques des préformes pour les géométries de bouteilles complexes.
Établissez des procédures opérationnelles standard strictes pour les changements d’outils afin de maintenir l’intégrité de la salle blanche et de minimiser les temps d’arrêt.
R : Ces machines traitent principalement le polyéthylène téréphtalate (PET) et le polypropylène (PP). Les modèles avancés gèrent également les polymères d'oléfines cycliques (COP) et les copolymères d'oléfines cycliques (COC). Ces résines spécialisées offrent une clarté semblable à celle du verre et des barrières exceptionnelles contre l'humidité pour les produits biologiques et les médicaments injectables très sensibles.
R : ISBM utilise le moulage par injection pour former la finition du col du récipient avant tout soufflage. Cette injection haute pression crée des dimensions de filetage exactes et reproductibles. Les tolérances précises garantissent que les bouchons de sécurité enfants et les joints d'induction s'adaptent parfaitement, éliminant ainsi le risque de fuites.
R : Le processus en une seule étape transforme la résine brute en une bouteille finie en continu dans une seule machine fermée. Il élimine le besoin de stocker, transporter ou réchauffer les préformes. Cela élimine les principaux vecteurs de contamination par la poussière et les particules, maintenant ainsi l’intégrité stricte de la salle blanche.
R : Oui. Les machines ISBM avancées utilisent le profilage thermique dans la station de conditionnement. Ils appliquent une chaleur différentielle sur des côtés spécifiques de la préforme. Ce chauffage ciblé permet au plastique de s'étirer uniformément dans les cavités asymétriques ou ovales du moule sans provoquer de fines taches.
R : L’orientation biaxiale étire le plastique à la fois verticalement et horizontalement. Cela aligne étroitement les molécules de polymère. La structure résultante est nettement plus solide, plus légère et constitue une barrière supérieure contre la perméation de l’oxygène et de l’humidité, ce qui prolonge la durée de conservation des médicaments.
R : Les servomoteurs fournissent un contrôle précis et programmable de la vitesse et de la position de la tige d'étirement. Contrairement aux vérins pneumatiques, les servos ne souffrent pas des fluctuations de la pression atmosphérique. Cette répétabilité garantit une distribution constante du matériau et une épaisseur de paroi uniforme pour chaque bouteille.