
Vistas: 0 Autor: Editor del sitio Hora de publicación: 2026-09-09 Origen: Sitio


La fabricación de envases de PET de boca ancha presenta distintos obstáculos de ingeniería en la fábrica. Mantener un espesor de pared uniforme y la precisión de la rosca en diámetros grandes a menudo frustra a los equipos de producción. El moldeo por extrusión-soplado tradicional o el moldeo por inyección-soplado estándar manejan perfectamente viales farmacéuticos pequeños y precisos. Sin embargo, ampliar estos métodos a formatos de tarro y lata de boca ancha introduce graves defectos. A menudo se ve una claridad óptica comprometida, poca resistencia a la carga superior y tasas de desperdicio inaceptables cuando se llevan los equipos más antiguos más allá de sus límites. El moldeo por inyección, estiramiento y soplado (ISBM) sirve como metodología estándar de la industria para resolver estos defectos exactos. Los equipos ISBM especializados cierran la brecha entre la producción de gran volumen y el estricto cumplimiento de la calidad de los envases de alimentos y cosméticos. Confiamos en esta tecnología para eliminar problemas de ovalidad, garantizar cierres seguros y mantener la integridad estructural requerida para rellenos pesados. El proceso cambia fundamentalmente la forma en que se alinean las cadenas de polímeros, lo que da como resultado un contenedor superior.
Superioridad de orientación biaxial: la tecnología ISBM estira la resina de PET en dos direcciones, aumentando exponencialmente la rigidez estructural, la claridad y las propiedades de barrera del contenedor en comparación con el moldeo por soplado estándar.
Precisión del acabado del cuello: la etapa de preforma moldeada por inyección garantiza dimensiones exactas de la rosca, lo que prácticamente elimina los riesgos de fugas en aplicaciones de boca ancha.
Optimización de materiales: Los sistemas ISBM avanzados permiten un aligeramiento agresivo de frascos y latas sin sacrificar la resistencia de la carga superior ni el atractivo cosmético.
Escalabilidad operativa: la transición a ISBM completamente automático con integración robótica reduce la manipulación secundaria, mitiga los riesgos de contaminación y reduce los gastos operativos generales para las líneas de producción de alto rendimiento.
Los envases de boca ancha exigen un estricto cumplimiento de las métricas de calidad básicas. La estabilidad dimensional garantiza que los cierres encajen perfectamente en todo momento, evitando que se crucen en las líneas de taponado de alta velocidad. La resistencia a impactos de caída protege el producto durante condiciones de tránsito rigurosas, especialmente cuando se trata de contenidos pesados como mayonesa o mantequilla de maní. El rendimiento de la barrera contra gases mantiene los alimentos frescos y prolonga la vida útil al bloquear la entrada de oxígeno. Lograr las tres cosas simultáneamente requiere una ejecución de fabricación impecable y un control preciso sobre la distribución del material.
Los cierres seguros en aberturas de gran diámetro requieren una concentricidad exacta de la rosca. Las aberturas grandes magnifican cualquier desviación de la moldura. Incluso una variación de una fracción de milímetro compromete los sellos y deteriora el producto. El moldeo por soplado tradicional lucha por mantener esta estricta tolerancia porque el cuello se forma soplando plástico contra la cavidad del molde en lugar de inyectarlo a alta presión. Las plataformas giratorias estándar de IBM manejan bien viales pequeños, pero fallan cuando manejan preformas pesadas y de cuello ancho. La fuerza de rotación aplicada a preformas pesadas provoca un enfriamiento desigual y hundimiento del material. Esto provoca roscas deformadas, problemas de ovalidad y, en última instancia, pruebas de fugas fallidas en la línea de envasado. Cuando ejecuta un acabado de cuello de 110 mm o 120 mm, el torque aplicado por la máquina taponadora expondrá inmediatamente cualquier defecto dimensional. Si la dimensión 'T' (diámetro exterior de la rosca) o la dimensión 'E' (diámetro de la raíz) están fuera de las especificaciones, la tapa gira libremente o se atasca.
Soplar plástico hacia afuera para formar un cuerpo ancho implica una física compleja. El polímero debe expandirse mucho más que en las botellas de bebidas estrechas. Corre el riesgo de crear puntos finos si el material se estira de manera desigual. A menudo se producen correas en las áreas de la base y los hombros donde el plástico no se adapta perfectamente al molde. Los frascos de boca ancha tienen inherentemente una relación de estiramiento axial bajo porque son cortos y anchos. Esto dificulta lograr una orientación biaxial adecuada, lo que provoca que el plástico se acumule en la base. El enrutamiento de preformas debe mantener perfiles térmicos consistentes en una superficie masiva. Grandes superficies pierden calor rápidamente antes de que comience la fase de soplado. La distribución desigual del calor garantiza fallas estructurales, lo que resulta en contenedores que colapsan bajo la presión de carga superior. Los operadores deben monitorear constantemente las zonas de calentamiento por infrarrojos para garantizar que la temperatura central de la preforma coincida con la temperatura de la superficie antes de que ingrese a la cavidad de soplado.
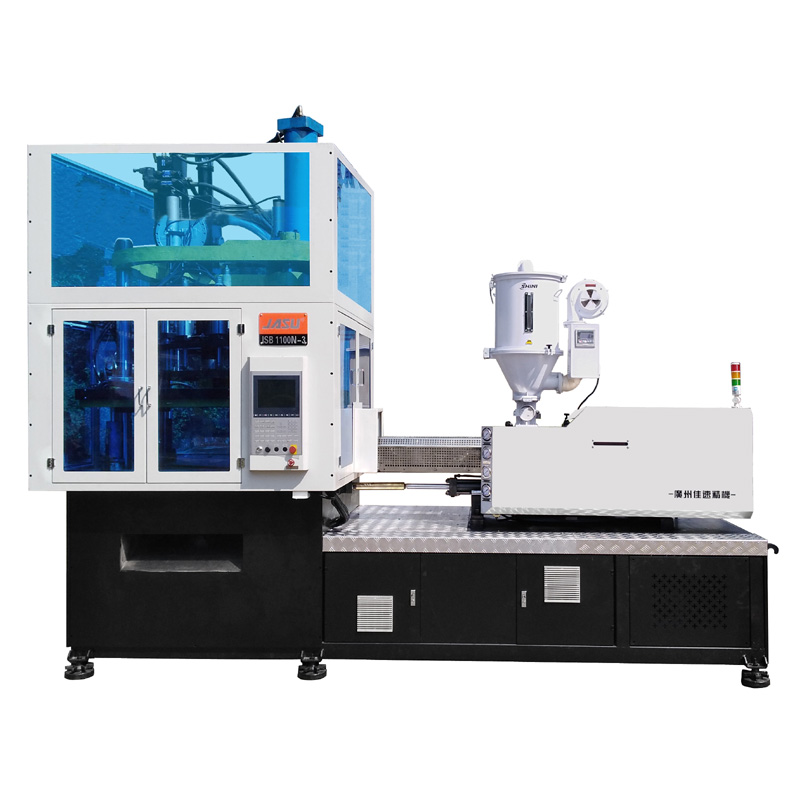
Los mecánicos de ISBM se enfocan específicamente en fallas de contenedores grandes. El proceso integra una inyección precisa con un estiramiento controlado. Este enfoque de doble acción elimina las variables que causan defectos en los sistemas heredados. Al separar la creación del acabado del cuello de la formación del cuerpo del recipiente, se obtiene control absoluto sobre ambas áreas críticas.
La primera etapa utiliza un mecanismo de tornillo largo. Inyecta plástico fundido calentado en un molde de preforma preciso bajo una inmensa presión. Esta etapa dicta el peso exacto del contenedor final. Forma perfectamente el acabado del cuello antes de que se produzca cualquier soplado. Eliminar la variabilidad en la fuente garantiza la coherencia posterior. A La máquina de moldeo por inyección, estirado y soplado de tarros y latas sobresale en esta fase inicial. Las abrazaderas del molde de inyección se cierran herméticamente, formando roscas que no requieren recorte ni calibración secundaria. Obtendrá una superficie de sellado perfecta nada más salir de la primera cavidad. El sistema de canal caliente distribuye el PET fundido de manera uniforme, mientras que las compuertas de válvula garantizan cierres limpios sin hilos ni vestigios de compuerta. Esta precisión evita la formación de puntos débiles en la puerta de inyección, que es un punto de falla común durante las pruebas de caída.
La segunda etapa emplea una varilla de estiramiento mecánica. Alarga la preforma verticalmente hasta el fondo del molde de soplado. El aire a alta presión expande la preforma horizontalmente simultáneamente. Esto crea una orientación biaxial. La alineación molecular de las cadenas poliméricas cambia por completo. Se unen en un patrón apretado y rayado. Obtienes envases de PET más resistentes, transparentes y ligeros. Las alternativas no orientadas no pueden igualar esta rigidez estructural. El endurecimiento por deformación ocurre durante esta fase, mejorando drásticamente la resistencia del contenedor a la presión interna y a los impactos externos. El tiempo lo es todo aquí. Si el aire de presoplado se activa demasiado pronto, la barra de estiramiento empuja a través del costado de la preforma. Si se activa demasiado tarde, terminarás con una base gruesa y hombros finos como el papel. Ajustar la presión previa al soplado, normalmente entre 5 y 10 bar, sienta las bases antes de que el golpe principal de 30 bar fuerce el material contra las paredes enfriadas del molde.
Los equipos de adquisiciones e ingeniería necesitan un marco de evaluación sólido. Debe evaluar las especificaciones de la máquina directamente con respecto a los resultados de producción requeridos. Seleccionar la configuración incorrecta genera cuellos de botella, desperdicio excesivo y objetivos de producción incumplidos. Hay que mirar más allá de los números de salida básicos y evaluar la robustez mecánica de la plataforma.
Debe elegir entre los métodos de 1 y 2 pasos según su volumen de producción y variedad de productos. 1 paso integra inyección y soplado en una sola plataforma de máquina. La preforma conserva su calor latente de la fase de inyección. Esto se adapta perfectamente a los frascos premium altamente personalizados, ya que evita que se raye la superficie durante la transferencia. Enruta en 2 pasos y recalienta preformas prefabricadas mediante hornos de infrarrojos. Maneja mejor la producción de productos básicos en volumen ultraalto. Considere las ventajas y desventajas de la huella, el consumo de energía y el acondicionamiento térmico de cada método de enrutamiento. Las máquinas de un paso requieren menos espacio pero tienen tiempos de ciclo más lentos dictados por la fase de inyección. Las máquinas de dos pasos funcionan increíblemente rápido, pero requieren enormes silos de almacenamiento para las preformas y consumen más electricidad para recalentar el plástico frío.
Característica |
ISBM de 1 paso |
ISBM de 2 pasos |
|---|---|---|
Flujo de proceso |
Inyección y soplado integrados. |
Inyección, recalentamiento y soplado separados |
Mejor aplicación |
Cosméticos premium, tarros personalizados complejos |
Latas de alimentos básicos de gran volumen |
Calidad de la superficie |
Impecable, sin rayones por transferencia |
Bueno, pero no se toca durante el almacenamiento. |
Eficiencia Energética |
Alto (utiliza calor latente) |
Inferior (requiere hornos de recalentamiento) |
Huella del equipo |
Máquina compacta y única |
Grande, requiere dos máquinas separadas |
Calcule la fuerza de sujeción requerida utilizando el área proyectada de sus contenedores de boca ancha. Los diámetros grandes requieren un gran tonelaje para mantener el molde cerrado durante el soplado a alta presión. Si la fuerza de sujeción es insuficiente, las mitades del molde se separarán ligeramente durante el golpe principal, creando una costura o rebaba visible en la línea de separación. La cavitación limita en gran medida los tiempos de ciclo de impacto. Ellos dictan el rendimiento general para un Máquina ISBM para contenedores de alimentos . Una mayor cavitación requiere exponencialmente más fuerza de sujeción y platos más grandes. Debe equilibrar el deseo de un alto rendimiento con los límites físicos de las barras de unión y los sistemas hidráulicos de la máquina. Llevar una máquina a su límite absoluto de tonelaje acelera el desgaste de los mecanismos de palanca y los sellos hidráulicos.
Los brazos robóticos manejan la transferencia de preformas de manera eficiente. Gestionan la expulsión de botellas terminadas en procesos totalmente automáticos. El manejo más suave del material evita rayones cosméticos. Reduce significativamente los cuellos de botella en el tiempo de ciclo. La automatización garantiza un entorno estéril para aplicaciones de calidad alimentaria al eliminar el contacto humano. Un confiable La máquina ISBM de tarro de boca ancha depende en gran medida de la precisión robótica para mantener ciclos de producción continuos e ininterrumpidos. Los robots de extracción deben sincronizarse perfectamente con la carrera de apertura del molde. Cualquier retraso en la expulsión añade fracciones de segundo al tiempo del ciclo, lo que genera pérdidas masivas de producción en un turno de 24 horas. La integración de probadores de fugas automatizados y sistemas de inspección por visión directamente en el transportador de salida garantiza que solo los contenedores perfectos lleguen al paletizador.
Asigne capacidades técnicas directamente a las mejoras de embalaje. Las actualizaciones de equipos deben generar ganancias de calidad mensurables en la fábrica. La transición a una tecnología de moldeo avanzada proporciona beneficios visuales y estructurales inmediatos que su departamento de control de calidad notará en el primer turno.
El perfilado térmico preciso elimina la cristalización en la resina PET. El enfriamiento rápido en el proceso ISBM es fundamental. Obtendrá una claridad similar al vidrio en frascos de alimentos y cosméticos de primera calidad. Un dedicado La máquina para fabricar tarros de PET controla esta dinámica térmica a la perfección. Previene la neblina lechosa que afecta a los contenedores mal soplados. Los consumidores exigen una alta visibilidad para los productos premium, lo que hace que la claridad óptica sea una métrica de calidad no negociable. Cuando el PET se enfría demasiado lentamente, las cadenas de polímeros forman estructuras cristalinas que dispersan la luz. Al utilizar canales de agua fría en el molde de soplado, que normalmente funcionan entre 10 °C y 15 °C, la máquina congela el plástico en su estado amorfo, manteniendo esa transparencia perfecta.
La reducción del uso de resina proporciona enormes ahorros operativos. El estiramiento biaxial mantiene la resistencia al aplastamiento vertical. El apilamiento y el transporte de palés exigen una alta resistencia a la carga superior. Puede aligerar el peso agresivamente sin correr el riesgo de que el contenedor colapse. La alineación molecular lograda a través de la varilla elástica proporciona la integridad estructural necesaria para soportar cargas pesadas, incluso con paredes laterales significativamente más delgadas. Reducir un tarro de 100 gramos a 85 gramos ahorra 15 gramos por unidad. En una producción de diez millones de frascos, esto se traduce en enormes ahorros de resina. Las cadenas de polímero cruzadas actúan como un andamio microscópico, distribuyendo la fuerza hacia abajo de las paletas apiladas de manera uniforme por todo el cuerpo del contenedor.
Abordar las realidades prácticas de la adopción de nueva tecnología de moldeo por soplado. Las variables operativas ocultas pueden descarrilar los programas de producción si no se gestionan. Debe preparar sus instalaciones y sus equipos de mantenimiento para las demandas específicas de los equipos ISBM.
Analice cuidadosamente el gasto de capital inicial. Inicialmente, los moldes ISBM cuestan más que los simples moldes de extrusión debido a sus canales calientes de alta precisión y sus complejos canales de enfriamiento. Los anillos del cuello por sí solos requieren un mecanizado exacto para garantizar la precisión del hilo. Minimice el tiempo de inactividad durante los cambios de molde en instalaciones con múltiples SKU. Mecanismos de cambio rápido en un moderno. La máquina de moldeo por soplado de latas y tarros mitiga este riesgo. La estandarización de los tamaños de base del molde en diferentes perfiles de jarras reduce drásticamente el tiempo necesario para cambiar las series de producción. En lugar de cambiar todo el bloque del molde, los operadores solo necesitan cambiar los insertos de la cavidad y los anillos del cuello, lo que reduce los tiempos de cambio de ocho horas a dos.
Los compresores de aire de alta presión consumen una importante cantidad de energía eléctrica. Generar 40 bar de aire de soplado requiere compresores de alta resistencia que funcionen continuamente. Los sistemas de calefacción requieren un aporte constante de energía para mantener las temperaturas de fusión en torno a los 280°C. Implemente sistemas de reciclaje de circuito cerrado para capturar cualquier material purgado. El proceso ISBM reduce inherentemente la chatarra en comparación con los métodos tradicionales porque no produce rebabas ni colas que requieran recorte. La optimización de las configuraciones de las lámparas del horno garantiza que solo se calienten las zonas necesarias de la preforma, lo que reduce el consumo general de energía. Puede apagar lámparas infrarrojas específicas que se alinean con el acabado del cuello para evitar la deformación del hilo mientras enfocan el máximo calor en el cuerpo y la base.
La gestión de perfiles térmicos requiere experiencia técnica. Los operadores deben comprender las velocidades de inyección de tornillos largos, los ajustes de contrapresión y la viscosidad intrínseca. La sincronización de la varilla de estiramiento dicta la calidad del contenedor y el espacio libre en la base. Establecer un estricto programa de mantenimiento preventivo. Concéntrese en servomotores, válvulas de aire de alta presión y superficies de enfriamiento de moldes. La acumulación de sarro en los canales de enfriamiento destruye la consistencia del tiempo del ciclo. Si el agua no puede sacar el calor del molde rápidamente, el plástico permanece blando durante la expulsión, lo que provoca que las bases se deformen. La descalcificación regular de las líneas de agua y la reconstrucción rutinaria de las válvulas neumáticas mantienen la máquina funcionando con la máxima eficiencia.
Inicie una prueba de molde piloto para verificar la precisión de la rosca y la integridad del sellado en condiciones reales de torsión de cierre.
Solicite garantías estrictas de tiempo de ciclo y consumo de energía a los proveedores de equipos antes de finalizar cualquier orden de compra.
Realice un análisis operativo integral que incluya los ahorros de resina proyectados a partir de estrategias agresivas de aligeramiento.
Evalúe la compatibilidad con salas blancas y las opciones de expulsión robótica para garantizar el cumplimiento de los estándares de fabricación de calidad alimentaria.
Establecer un programa de capacitación interno centrado completamente en perfilado térmico, calibración de varillas estirables y mantenimiento preventivo.
R: IBM utiliza una plataforma giratoria y carece de la fase de estiramiento vertical, lo que la hace adecuada para viales farmacéuticos pequeños y precisos, pero menos efectiva para la resistencia y claridad requeridas en frascos de PET más grandes y de boca ancha. ISBM agrega una varilla elástica para orientación biaxial, mejorando drásticamente la rigidez estructural y la distribución del material en grandes diámetros.
R: Sí, las máquinas ISBM modernas pueden manejar altos porcentajes de rPET, siempre que el material se seque adecuadamente y el perfil térmico de la máquina se ajuste para los diferentes índices de flujo de fusión. Las zonas de calentamiento avanzadas compensan el tinte más oscuro y la absorción de calor más rápida típica de las resinas recicladas.
R: Si bien el equipo ISBM estándar de boca ancha es específico para cada máquina, puede producir cómodamente acabados de cuello que van desde 50 mm hasta 120 mm o más, dependiendo de la fuerza de sujeción y el diseño de la varilla de estiramiento. Los diámetros masivos requieren máquinas especializadas de plato ancho para adaptarse a las dimensiones requeridas del molde.
R: El estiramiento biaxial alinea firmemente las cadenas de polímero, mejorando significativamente las propiedades de barrera contra el oxígeno y la humedad en comparación con los plásticos no orientados. Esta estrecha estructura molecular evita la permeación de gases, lo que prolonga de manera efectiva la vida útil de los productos alimenticios sensibles envasados dentro de los frascos.
R: Generalmente se prefieren las máquinas de un paso para envases de cosméticos porque la preforma retiene su calor latente y evita el enrutamiento secundario. Esto evita rayones en la superficie durante la transferencia y permite diseños de frascos altamente complejos y sin imperfecciones, requeridos por las marcas de cosméticos premium.
R: Los desafíos clave incluyen mantener las válvulas de aire de alta presión, garantizar que las varillas de estiramiento permanezcan perfectamente calibradas y mantener los canales de enfriamiento del molde libres de acumulación de sarro para garantizar tiempos de ciclo consistentes. Descuidar estas áreas conduce a una distribución desigual del material y a un aumento de las tasas de desperdicio.
