Vues : 0 Auteur : Éditeur du site Heure de publication : 2026-09-09 Origine : Site


La fabrication de conteneurs PET à large ouverture présente des obstacles techniques distincts dans l'usine. Maintenir une épaisseur de paroi uniforme et une précision de filetage sur de grands diamètres frustre souvent les équipes de production. Le moulage par extrusion-soufflage traditionnel ou le moulage par injection-soufflage standard permet de gérer parfaitement les petits flacons pharmaceutiques précis. Cependant, l’adaptation de ces méthodes aux formats de bocaux et de canettes à large ouverture introduit de graves défauts. Vous constatez souvent une clarté optique compromise, une faible résistance aux charges supérieures et des taux de rebut inacceptables lorsque vous poussez des équipements plus anciens au-delà de leurs limites. Le moulage par injection, étirage-soufflage (ISBM) constitue la méthodologie standard de l'industrie pour résoudre ces défauts précis. Les équipements ISBM spécialisés comblent le fossé entre la production en grand volume et le strict respect de la qualité des emballages alimentaires et cosmétiques. Nous nous appuyons sur cette technologie pour éliminer les problèmes d’ovalité, garantir des fermetures sécurisées et maintenir l’intégrité structurelle requise pour les poids de remplissage lourds. Le processus modifie fondamentalement la façon dont les chaînes de polymères s'alignent, ce qui donne lieu à un récipient de qualité supérieure.
Supériorité de l'orientation biaxiale : la technologie ISBM étire la résine PET dans deux directions, augmentant de façon exponentielle la rigidité structurelle, la clarté et les propriétés barrière du conteneur par rapport au moulage par soufflage standard.
Précision de la finition du col : l'étage de préforme moulé par injection garantit des dimensions de filetage exactes, éliminant pratiquement les risques de fuite dans les applications à large ouverture.
Optimisation des matériaux : les systèmes ISBM avancés permettent un allègement agressif des pots et des canettes sans sacrifier la résistance à la charge supérieure ou l'attrait esthétique.
Évolutivité opérationnelle : la transition vers un ISBM entièrement automatique avec intégration robotique réduit la manipulation secondaire, atténue les risques de contamination et réduit les dépenses opérationnelles globales des lignes de production à haut rendement.
Les emballages à large ouverture exigent le strict respect des paramètres de qualité de base. La stabilité dimensionnelle garantit un ajustement parfait des fermetures à chaque fois, évitant ainsi les filetages croisés sur les lignes de bouchage à grande vitesse. La résistance aux chutes protège le produit dans des conditions de transport rigoureuses, en particulier lorsqu'il s'agit de contenus lourds comme la mayonnaise ou le beurre de cacahuète. La performance de barrière aux gaz garde les aliments frais et prolonge la durée de conservation en bloquant la pénétration de l'oxygène. Réaliser ces trois objectifs simultanément nécessite une exécution de fabrication sans faille et un contrôle précis de la distribution des matériaux.
Les fermetures sécurisées sur les ouvertures de grand diamètre nécessitent une concentricité exacte du filetage. Les grandes ouvertures amplifient tout écart de moulage. Même une fraction de millimètre de différence entraîne des joints compromis et une détérioration du produit. Le moulage par soufflage traditionnel a du mal à maintenir cette tolérance étroite car le col est formé en soufflant du plastique contre une cavité de moule plutôt qu'en l'injectant sous haute pression. Les plates-formes rotatives IBM standard gèrent bien les petits flacons, mais échouent lors de la gestion de préformes lourdes à col large. La force de rotation appliquée aux préformes lourdes provoque un refroidissement irrégulier et un affaissement du matériau. Cela entraîne des fils déformés, des problèmes d’ovalité et, finalement, des tests d’étanchéité échoués sur la ligne de conditionnement. Lorsque vous réalisez une finition de col de 110 mm ou 120 mm, le couple appliqué par la machine de capsulage exposera immédiatement tous les défauts dimensionnels. Si la dimension « T » (diamètre extérieur du filetage) ou « E » (diamètre de la racine) est hors spécifications, le capuchon tourne librement ou se bloque.
Souffler du plastique vers l’extérieur pour former un corps large implique une physique complexe. Vous devez dilater le polymère beaucoup plus que dans des bouteilles de boisson étroites. Vous risquez de créer des taches fines si le matériau s’étire de manière inégale. La sangle se produit souvent au niveau de la base et des épaules, là où le plastique ne parvient pas à s'adapter parfaitement au moule. Les bocaux à large ouverture ont par nature un faible rapport d'étirement axial car ils sont courts et larges. Cela rend difficile l'obtention d'une orientation biaxiale correcte, ce qui entraîne une accumulation de plastique dans la base. Le routage des préformes doit maintenir des profils thermiques cohérents sur une surface massive. Les grandes surfaces perdent rapidement de la chaleur avant le début de la phase de soufflage. Une répartition inégale de la chaleur garantit une défaillance structurelle, entraînant l'effondrement des conteneurs sous la pression d'une charge supérieure. Les opérateurs doivent surveiller en permanence les zones de chauffage infrarouge pour s'assurer que la température centrale de la préforme correspond à la température de surface avant qu'elle n'entre dans la cavité de soufflage.
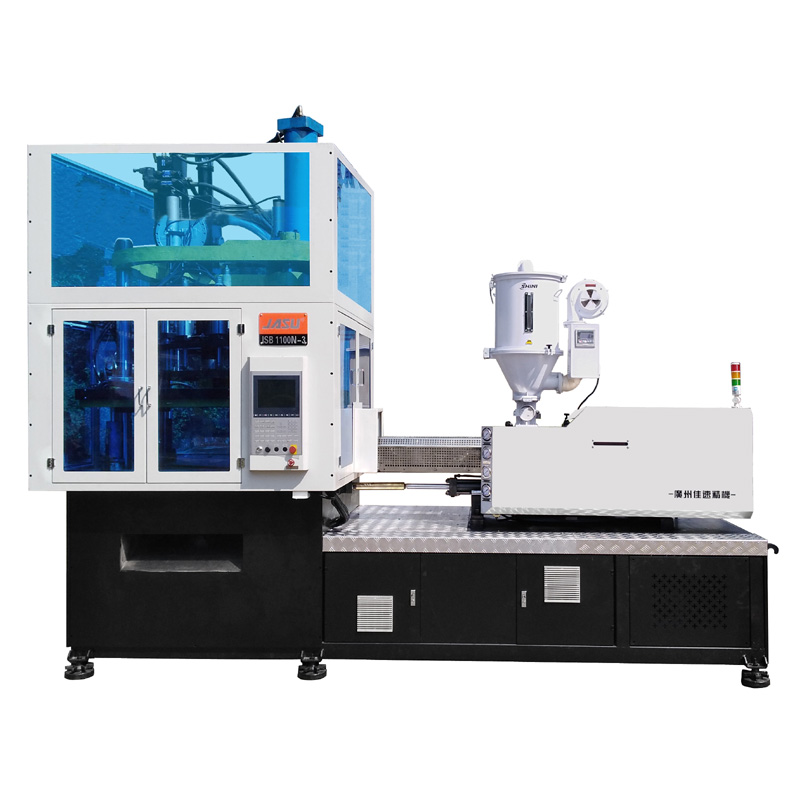
Les mécanismes ISBM ciblent spécifiquement les défauts des gros conteneurs. Le processus intègre une injection précise avec un étirement contrôlé. Cette approche à double action élimine les variables qui causent des défauts dans les systèmes existants. En séparant la création de la finition du col du formage du corps du récipient, vous obtenez un contrôle absolu sur les deux zones critiques.
Le premier étage utilise un long mécanisme à vis. Il injecte du plastique fondu chauffé dans un moule de préforme précis sous une immense pression. Cette étape dicte le poids exact du conteneur final. Il forme parfaitement la finition du col avant tout soufflage. La suppression de la variabilité à la source garantit la cohérence en aval. UN La machine de moulage par soufflage et étirement par injection de pots et de canettes excelle dans cette phase initiale. Les pinces du moule à injection se ferment hermétiquement, formant des filetages qui ne nécessitent aucun découpage ou calibrage secondaire. Vous obtenez une surface d’étanchéité parfaite dès la première cavité. Le système à canaux chauds répartit uniformément la matière fondue du PET, tandis que les vannes assurent des fermetures propres sans ficelle ni résidu de vanne. Cette précision évite la formation de points faibles au niveau de la porte d'injection, qui constitue un point de défaillance courant lors des tests de chute.
La deuxième étape utilise une tige d'étirement mécanique. Il allonge la préforme verticalement jusqu'au fond du moule de soufflage. L'air à haute pression dilate simultanément la préforme horizontalement. Cela crée une orientation biaxiale. L'alignement moléculaire des chaînes polymères change complètement. Ils s'emboîtent dans un motif hachuré serré. Vous obtenez des contenants PET plus solides, plus clairs et plus légers. Les alternatives non orientées ne peuvent pas rivaliser avec cette rigidité structurelle. Le durcissement se produit au cours de cette phase, améliorant considérablement la résistance du conteneur à la pression interne et aux impacts externes. Le timing est primordial ici. Si l'air de pré-soufflage se déclenche trop tôt, la tige d'étirement pousse à travers le côté de la préforme. Si cela se déclenche trop tard, vous vous retrouvez avec une base épaisse et des épaules fines comme du papier. La pression de pré-soufflage, généralement comprise entre 5 et 10 bars, fixe les fondations avant que le soufflage principal de 30 bars ne force le matériau contre les parois refroidies du moule.
Les équipes d’approvisionnement et d’ingénierie ont besoin d’un cadre d’évaluation solide. Vous devez évaluer les spécifications de la machine directement par rapport aux résultats de production requis. La sélection d’une mauvaise configuration entraîne des goulots d’étranglement, des rebuts excessifs et des objectifs de production manqués. Vous devez dépasser les chiffres de sortie de base et évaluer la robustesse mécanique de la plate-forme.
Vous devez choisir entre des méthodes en 1 étape et en 2 étapes en fonction de votre volume de production et de la variété de vos produits. 1-step intègre l’injection et le soufflage sur une seule plateforme de machine. La préforme conserve sa chaleur latente de la phase d'injection. Cela convient parfaitement aux bocaux haut de gamme hautement personnalisés, car cela empêche les rayures de surface pendant le transfert. Achemine et réchauffe en 2 étapes des préformes préfabriquées à l'aide de fours infrarouges. Il gère mieux la production de matières premières à très haut volume. Tenez compte des compromis en matière d'empreinte, de consommation d'énergie et de conditionnement thermique de chaque méthode de routage. Les machines en une étape nécessitent moins d’espace au sol mais ont des temps de cycle plus lents dictés par la phase d’injection. Les machines en 2 étapes fonctionnent incroyablement vite mais nécessitent d’énormes silos de stockage pour les préformes et consomment plus d’électricité pour réchauffer le plastique froid.
Fonctionnalité |
ISBM en 1 étape |
ISBM en 2 étapes |
|---|---|---|
Flux de processus |
Injection et soufflage intégrés |
Injection, réchauffage et soufflage séparés |
Meilleure application |
Cosmétiques premium, pots personnalisés complexes |
Boîtes de conserve alimentaires à gros volume |
Qualité des surfaces |
Parfait, pas de rayures de transfert |
Bon, mais les préformes se touchent pendant le stockage |
Efficacité énergétique |
Élevé (utilise la chaleur latente) |
Inférieur (nécessite des fours de réchauffage) |
Empreinte de l'équipement |
Machine compacte et unique |
Grand, nécessite deux machines distinctes |
Calculez la force de serrage requise en utilisant la surface projetée de vos conteneurs à large ouverture. Les grands diamètres nécessitent un tonnage massif pour maintenir le moule fermé lors du soufflage à haute pression. Si la force de serrage est insuffisante, les moitiés du moule se sépareront légèrement lors du coup principal, créant ainsi une ligne de joint ou une bavure visible. La cavitation limite considérablement les temps de cycle d’impact. Ils dictent le débit global d'un Machine ISBM pour récipients alimentaires . Une cavitation plus élevée nécessite une force de serrage exponentiellement plus importante et des plateaux plus grands. Vous devez équilibrer le désir d'un rendement élevé avec les limites physiques des tirants et des systèmes hydrauliques de la machine. Pousser une machine jusqu'à sa limite absolue de tonnage accélère l'usure des mécanismes à bascule et des joints hydrauliques.
Les bras robotisés gèrent efficacement le transfert des préformes. Ils gèrent l’éjection des bouteilles finies selon des processus entièrement automatiques. Une manipulation plus douce des matériaux évite les rayures esthétiques. Cela réduit considérablement les goulots d’étranglement liés aux temps de cycle. L'automatisation garantit un environnement stérile pour les applications de qualité alimentaire en supprimant le contact humain. Un fiable La machine ISBM pour pots à large ouverture s'appuie fortement sur la précision robotique pour maintenir des cycles de production continus et ininterrompus. Les robots de sortie doivent se synchroniser parfaitement avec la course d'ouverture du moule. Tout retard dans l'éjection ajoute des fractions de seconde au temps de cycle, ce qui entraîne des pertes de production massives sur une période de 24 heures. L'intégration de testeurs d'étanchéité automatisés et de systèmes d'inspection visuelle directement sur le convoyeur de sortie garantit que seuls les conteneurs parfaits atteignent le palettiseur.
Mappez les capacités techniques directement sur les améliorations de l’emballage. Les mises à niveau des équipements doivent générer des gains de qualité mesurables dans l’usine. La transition vers une technologie de moulage avancée offre des avantages visuels et structurels immédiats que votre service de contrôle qualité remarquera dès le premier quart de travail.
Un profilage thermique précis élimine la cristallisation dans la résine PET. Un refroidissement rapide dans le processus ISBM est essentiel. Vous obtenez une clarté semblable à celle du verre pour les pots alimentaires et cosmétiques haut de gamme. Un dédié La machine de fabrication de pots en PET contrôle parfaitement cette dynamique thermique. Il évite la brume laiteuse qui sévit dans les récipients mal gonflés. Les consommateurs exigent une grande visibilité pour les produits haut de gamme, ce qui fait de la clarté optique un indicateur de qualité non négociable. Lorsque le PET refroidit trop lentement, les chaînes polymères forment des structures cristallines qui diffusent la lumière. En utilisant des canaux d'eau réfrigérée dans le moule de soufflage, fonctionnant généralement entre 10°C et 15°C, la machine gèle le plastique dans son état amorphe, scellant ainsi cette transparence parfaite.
La réduction de l’utilisation de résine permet des économies opérationnelles massives. L'étirement biaxial maintient la résistance à l'écrasement vertical. L'empilage et le transport de palettes exigent une résistance élevée à la charge supérieure. Vous pouvez alléger de manière agressive sans risquer l’effondrement du conteneur. L'alignement moléculaire obtenu grâce à la tige extensible fournit l'intégrité structurelle nécessaire pour supporter de lourdes charges, même avec des parois latérales nettement plus fines. Ramener un pot de 100 grammes à 85 grammes permet d'économiser 15 grammes par unité. Sur une production de dix millions de pots, cela se traduit par d’énormes économies de résine. Les chaînes polymères hachurées agissent comme un échafaudage microscopique, répartissant uniformément la force vers le bas des palettes empilées sur le corps du conteneur.
Aborder les réalités pratiques de l’adoption d’une nouvelle technologie de moulage par soufflage. Les variables opérationnelles cachées peuvent faire dérailler les calendriers de production si elles ne sont pas gérées. Vous devez préparer votre installation et vos équipes de maintenance aux exigences spécifiques des équipements ISBM.
Analysez soigneusement les dépenses en capital initiales. Les moules ISBM coûtent initialement plus cher que les simples moules d’extrusion en raison de leurs canaux chauds de haute précision et de leurs canaux de refroidissement complexes. Les anneaux de cou nécessitent à eux seuls un usinage précis pour garantir la précision du filetage. Minimisez les temps d’arrêt lors des changements de moules dans les installations multi-SKU. Mécanismes de changement rapide sur un moderne La machine de moulage par soufflage de bocaux et de canettes atténue ce risque. La standardisation des tailles de fond de moule pour différents profils de pots réduit considérablement le temps nécessaire au changement de cycle de production. Au lieu de remplacer l'ensemble du bloc de moule, les opérateurs n'ont qu'à changer les inserts d'empreinte et les bagues de col, réduisant ainsi les temps de changement de huit heures à deux.
Les compresseurs d’air à haute pression consomment une énergie électrique importante. La génération d'air soufflé de 40 bars nécessite des compresseurs robustes qui fonctionnent en continu. Les systèmes de chauffage nécessitent un apport d’énergie constant pour maintenir des températures de fusion autour de 280°C. Mettez en œuvre des systèmes de recyclage en boucle fermée pour capturer tout matériau purgé. Le processus ISBM réduit intrinsèquement les rebuts par rapport aux méthodes traditionnelles, car il ne produit pas de bavures ou de queues nécessitant une coupe. L'optimisation des configurations des lampes du four garantit que vous ne chauffez que les zones nécessaires de la préforme, réduisant ainsi la consommation d'énergie globale. Vous pouvez éteindre les lampes infrarouges spécifiques qui s'alignent avec la finition du manche pour éviter la déformation du filetage tout en concentrant un maximum de chaleur sur le corps et la base.
La gestion des profils thermiques nécessite une expertise technique. Les opérateurs doivent comprendre les vitesses d'injection des vis longues, les réglages de contre-pression et la viscosité intrinsèque. Le timing des tiges extensibles détermine la qualité du conteneur et le dégagement de la base. Établissez un calendrier strict de maintenance préventive. Concentrez-vous sur les servomoteurs, les vannes d'air haute pression et les surfaces de refroidissement des moules. L'accumulation de tartre dans les canaux de refroidissement détruit la cohérence des temps de cycle. Si l'eau ne peut pas extraire rapidement la chaleur du moule, le plastique reste mou pendant l'éjection, ce qui entraîne des bases déformées. Un détartrage régulier des conduites d'eau et une reconstruction de routine des vannes pneumatiques permettent à la machine de fonctionner avec une efficacité maximale.
Lancez un essai de moule pilote pour vérifier la précision du filetage et l’intégrité de l’étanchéité dans des conditions réelles de couple de bouchage.
Exigez des garanties strictes en matière de temps de cycle et de consommation d’énergie auprès des fournisseurs d’équipements avant de finaliser toute commande d’achat.
Réalisez une analyse opérationnelle complète, y compris les économies de résine projetées grâce à des stratégies d'allégement agressives.
Évaluez la compatibilité avec les salles blanches et les options d’éjection robotisée pour garantir la conformité aux normes de fabrication de qualité alimentaire.
Établissez un programme de formation interne entièrement axé sur le profilage thermique, l’étalonnage des tiges d’étirement et la maintenance préventive.
R : IBM utilise une plate-forme rotative et n'a pas de phase d'étirement vertical, ce qui la rend adaptée aux petits flacons pharmaceutiques précis, mais moins efficace pour la résistance et la clarté requises dans les pots PET plus grands et à large ouverture. ISBM ajoute une tige extensible pour une orientation biaxiale, améliorant considérablement la rigidité structurelle et la répartition des matériaux sur les grands diamètres.
R : Oui, les machines ISBM modernes peuvent gérer des pourcentages élevés de rPET, à condition que le matériau soit correctement séché et que le profil thermique de la machine soit ajusté pour les différents indices d'écoulement à chaud. Les zones de chauffage avancées compensent la teinte plus foncée et l'absorption plus rapide de la chaleur typique des résines recyclées.
R : Bien que spécifique à la machine, l'équipement ISBM standard à large ouverture peut produire confortablement des finitions de col allant de 50 mm à 120 mm ou plus, en fonction de la force de serrage et de la conception de la tige d'étirement. Les diamètres massifs nécessitent des machines spécialisées à large plateau pour s'adapter aux dimensions de moule requises.
R : L'étirement biaxial aligne étroitement les chaînes de polymère, améliorant considérablement les propriétés de barrière contre l'oxygène et l'humidité par rapport aux plastiques non orientés. Cette structure moléculaire serrée empêche la perméation des gaz, prolongeant ainsi efficacement la durée de conservation des produits alimentaires sensibles emballés dans les bocaux.
R : Les machines en une seule étape sont généralement préférées pour les emballages cosmétiques car la préforme conserve sa chaleur latente et évite un acheminement secondaire. Cela évite les rayures de surface pendant le transfert et permet de réaliser des conceptions de pots très complexes et sans imperfections requises par les marques de cosmétiques haut de gamme.
R : Les principaux défis consistent à entretenir les vannes d'air haute pression, à garantir que les tiges d'étirage restent parfaitement calibrées et à maintenir les canaux de refroidissement du moule exempts de toute accumulation de tartre pour garantir des temps de cycle cohérents. Négliger ces domaines conduit à une répartition inégale des matériaux et à une augmentation des taux de rebut.