
Visualizações: 0 Autor: Editor do site Horário de publicação: 09/09/2026 Origem: Site


A fabricação de embalagens PET de boca larga apresenta obstáculos de engenharia distintos no chão de fábrica. Manter a espessura uniforme da parede e a precisão da rosca em grandes diâmetros muitas vezes frustra as equipes de produção. A moldagem por extrusão e sopro tradicional ou a moldagem por sopro por injeção padrão lidam perfeitamente com frascos farmacêuticos pequenos e precisos. No entanto, dimensionar esses métodos para frascos de boca larga e formatos de lata introduz defeitos graves. Muitas vezes você vê clareza óptica comprometida, baixa resistência à carga superior e taxas de descarte inaceitáveis ao levar equipamentos mais antigos além de seus limites. A moldagem por injeção e sopro (ISBM) serve como metodologia padrão da indústria para resolver esses defeitos exatos. Equipamentos ISBM especializados preenchem a lacuna entre a produção em alto volume e a estrita conformidade de qualidade para embalagens de alimentos e cosméticos. Contamos com esta tecnologia para eliminar problemas de ovalidade, garantir fechamentos seguros e manter a integridade estrutural necessária para enchimentos pesados. O processo muda fundamentalmente a forma como as cadeias poliméricas se alinham, resultando em um recipiente superior.
Superioridade de orientação biaxial: A tecnologia ISBM estica a resina PET em duas direções, aumentando exponencialmente a rigidez estrutural, a clareza e as propriedades de barreira do recipiente em comparação com a moldagem por sopro padrão.
Precisão do acabamento do pescoço: O estágio de pré-forma moldado por injeção garante dimensões exatas da rosca, praticamente eliminando riscos de vazamento em aplicações de boca larga.
Otimização de materiais: Os sistemas ISBM avançados permitem uma redução agressiva do peso de frascos e latas sem sacrificar a resistência à carga superior ou o apelo cosmético.
Escalabilidade Operacional: A transição para o ISBM totalmente automático com integração robótica reduz o manuseio secundário, mitiga os riscos de contaminação e reduz as despesas operacionais gerais para linhas de produção de alto rendimento.
As embalagens de boca larga exigem adesão estrita às métricas básicas de qualidade. A estabilidade dimensional garante que os fechos se encaixem sempre perfeitamente, evitando rosqueamento cruzado em linhas de nivelamento de alta velocidade. A resistência ao impacto de quedas protege o produto durante condições rigorosas de trânsito, especialmente quando se trata de conteúdos pesados como maionese ou manteiga de amendoim. O desempenho da barreira de gás mantém os alimentos frescos e prolonga a vida útil, bloqueando a entrada de oxigênio. Alcançar todos os três simultaneamente requer uma execução de fabricação impecável e controle preciso sobre a distribuição de materiais.
Fechamentos seguros em aberturas de grande diâmetro exigem concentricidade exata da rosca. Grandes aberturas ampliam qualquer desvio de moldagem. Mesmo uma fração de milímetro de variação leva ao comprometimento das vedações e à deterioração do produto. A moldagem por sopro tradicional tem dificuldade em manter essa tolerância rígida porque o gargalo é formado soprando o plástico contra a cavidade do molde, em vez de injetá-lo sob alta pressão. As plataformas rotativas padrão da IBM lidam bem com frascos pequenos, mas falham ao gerenciar pré-formas pesadas e de gargalo largo. A força rotacional aplicada a pré-formas pesadas causa resfriamento irregular e flacidez do material. Isso leva a fios empenados, problemas de ovalidade e, em última análise, falhas nos testes de vazamento na linha de embalagem. Quando você executa um acabamento de pescoço de 110 mm ou 120 mm, o torque aplicado pela máquina de nivelamento exporá imediatamente quaisquer falhas dimensionais. Se a dimensão 'T' (diâmetro externo da rosca) ou a dimensão 'E' (diâmetro da raiz) estiver fora das especificações, a tampa gira livremente ou emperra.
Soprar o plástico para fora para formar um corpo largo envolve uma física complexa. Você deve expandir o polímero significativamente mais do que em garrafas estreitas de bebidas. Você corre o risco de criar manchas finas se o material esticar de maneira irregular. A cinta geralmente ocorre nas áreas da base e dos ombros, onde o plástico não se adapta perfeitamente ao molde. Os frascos de boca larga têm inerentemente uma baixa taxa de estiramento axial porque são curtos e largos. Isto dificulta a obtenção da orientação biaxial adequada, fazendo com que o plástico se acumule na base. O roteamento de pré-formas deve manter perfis térmicos consistentes em uma grande área de superfície. Grandes áreas de superfície perdem calor rapidamente antes do início da fase de sopro. A distribuição desigual de calor garante falhas estruturais, resultando em contêineres que colapsam sob pressão de carga superior. Os operadores devem monitorar constantemente as zonas de aquecimento infravermelho para garantir que a temperatura central da pré-forma corresponda à temperatura da superfície antes de entrar na cavidade de sopro.
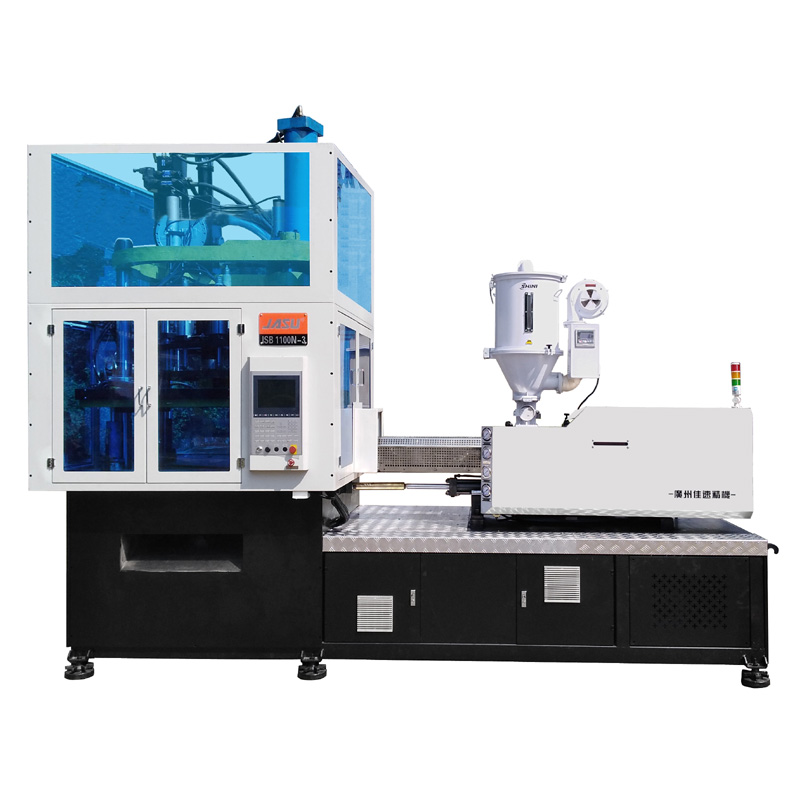
A mecânica do ISBM visa especificamente grandes falhas em contêineres. O processo integra injeção precisa com alongamento controlado. Essa abordagem de ação dupla elimina as variáveis que causam defeitos em sistemas legados. Ao separar a criação do gargalo da formação do corpo do recipiente, você ganha controle absoluto sobre ambas as áreas críticas.
O primeiro estágio utiliza um mecanismo de parafuso longo. Ele injeta plástico derretido aquecido em um molde de pré-forma preciso sob imensa pressão. Esta etapa determina o peso exato do recipiente final. Forma perfeitamente o acabamento do braço antes que ocorra qualquer sopro. A remoção da variabilidade na origem garante a consistência downstream. UM A máquina de moldagem por sopro e estiramento por injeção de frascos e latas se destaca nesta fase inicial. Os grampos do molde de injeção fecham-se firmemente, formando roscas que não necessitam de corte ou calibração secundária. Você obtém uma superfície de vedação perfeita diretamente da primeira cavidade. O sistema de câmara quente distribui o PET fundido uniformemente, enquanto os bicos valvulados garantem fechamentos limpos, sem amarração ou vestígios do portão. Essa precisão evita a formação de pontos fracos na porta de injeção, que é um ponto de falha comum durante testes de queda.
O segundo estágio emprega uma haste de estiramento mecânica. Ele alonga a pré-forma verticalmente até o fundo do molde de sopro. O ar de alta pressão expande a pré-forma horizontalmente simultaneamente. Isso cria orientação biaxial. O alinhamento molecular das cadeias poliméricas muda completamente. Eles se encaixam em um padrão hachurado e compacto. Você obtém embalagens PET mais resistentes, transparentes e leves. Alternativas não orientadas não podem corresponder a esta rigidez estrutural. O endurecimento por deformação ocorre durante esta fase, melhorando drasticamente a resistência do recipiente à pressão interna e aos impactos externos. O tempo é tudo aqui. Se o ar de pré-sopro for acionado muito cedo, a haste de estiramento empurra a lateral da pré-forma. Se for acionado tarde demais, você acabará com uma base grossa e ombros finos como papel. Ajustar a pressão de pré-sopro, geralmente entre 5 e 10 bar, estabelece a base antes que o sopro principal de 30 bar force o material contra as paredes resfriadas do molde.
As equipes de compras e engenharia precisam de uma estrutura de avaliação sólida. Você deve avaliar as especificações da máquina diretamente em relação aos resultados de produção exigidos. Selecionar a configuração errada leva a gargalos, desperdício excessivo e metas de produção perdidas. Você deve olhar além dos números básicos de saída e avaliar a robustez mecânica da plataforma.
Você deve escolher entre métodos de 1 ou 2 etapas com base no volume de produção e na variedade de produtos. 1 etapa integra injeção e sopro em uma única plataforma de máquina. A pré-forma retém o calor latente da fase de injeção. Isso se adapta perfeitamente a potes premium altamente personalizados, pois evita arranhões na superfície durante a transferência. Roteia e reaquece pré-formas pré-fabricadas em 2 etapas usando fornos infravermelhos. Ele lida melhor com a produção de commodities em volumes ultra-altos. Considere a pegada, o consumo de energia e as compensações de condicionamento térmico de cada método de roteamento. As máquinas de uma etapa requerem menos espaço, mas têm tempos de ciclo mais lentos, ditados pela fase de injeção. As máquinas de 2 etapas funcionam incrivelmente rápido, mas exigem enormes silos de armazenamento para pré-formas e consomem mais eletricidade para reaquecer o plástico frio.
Recurso |
ISBM de 1 etapa |
ISBM em 2 etapas |
|---|---|---|
Fluxo do Processo |
Injeção e sopro integrados |
Injeção, reaquecimento e sopro separados |
Melhor Aplicação |
Cosméticos premium, potes personalizados complexos |
Latas de produtos alimentícios de alto volume |
Qualidade de Superfície |
Impecável, sem riscos de transferência |
Bom, mas as pré-formas tocam durante o armazenamento |
Eficiência Energética |
Alto (utiliza calor latente) |
Inferior (requer fornos de reaquecimento) |
Pegada do equipamento |
Máquina compacta e única |
Grande, requer duas máquinas separadas |
Calcule a força de fixação necessária usando a área projetada dos seus recipientes de boca larga. Grandes diâmetros requerem grande tonelagem para manter o molde fechado durante o sopro de alta pressão. Se a força de fixação for insuficiente, as metades do molde se separarão ligeiramente durante o golpe principal, criando uma costura ou rebarba visível. A cavitação limita fortemente os tempos de ciclo de impacto. Eles determinam o rendimento geral para um Máquina ISBM para recipiente de alimentos . Uma cavitação mais elevada requer uma força de fixação exponencialmente maior e placas maiores. Você deve equilibrar o desejo de alto rendimento com os limites físicos dos tirantes e sistemas hidráulicos da máquina. Levar uma máquina até seu limite absoluto de tonelagem acelera o desgaste dos mecanismos de articulação e das vedações hidráulicas.
Os braços robóticos controlam a transferência de pré-formas com eficiência. Eles gerenciam a ejeção de garrafas acabadas em processos totalmente automáticos. O manuseio mais suave do material evita arranhões cosméticos. Reduz significativamente os gargalos do tempo de ciclo. A automação garante um ambiente estéril para aplicações de qualidade alimentar, eliminando o contato humano. Um confiável A máquina ISBM de frasco de boca larga depende muito da precisão robótica para manter ciclos de produção contínuos e ininterruptos. Os robôs de retirada devem sincronizar perfeitamente com o curso de abertura do molde. Qualquer atraso na ejeção acrescenta frações de segundo ao tempo do ciclo, o que resulta em enormes perdas de produção durante um turno de 24 horas. A integração de testadores de vazamento automatizados e sistemas de inspeção visual diretamente no transportador de saída garante que apenas recipientes perfeitos cheguem ao paletizador.
Mapeie capacidades técnicas diretamente para melhorias de embalagens. As atualizações de equipamentos devem gerar ganhos de qualidade mensuráveis no chão de fábrica. A transição para tecnologia de moldagem avançada proporciona benefícios visuais e estruturais imediatos que seu departamento de controle de qualidade notará no primeiro turno.
O perfil térmico preciso elimina a cristalização na resina PET. O resfriamento rápido no processo ISBM é fundamental. Você obtém clareza semelhante à do vidro para potes de alimentos e cosméticos premium. Um dedicado A máquina para fabricar potes PET controla essas dinâmicas térmicas perfeitamente. Evita a névoa leitosa que assola recipientes mal soprados. Os consumidores exigem alta visibilidade para produtos premium, tornando a clareza óptica uma métrica de qualidade inegociável. Quando o PET esfria muito lentamente, as cadeias poliméricas formam estruturas cristalinas que dispersam a luz. Ao utilizar canais de água gelada no molde de sopro, normalmente operando entre 10°C e 15°C, a máquina congela o plástico em seu estado amorfo, fixando aquela transparência perfeita.
A redução do uso de resina proporciona enormes economias operacionais. O alongamento biaxial mantém a resistência ao esmagamento vertical. O empilhamento e o transporte de paletes exigem alta resistência à carga superior. Você pode reduzir o peso de forma agressiva sem correr o risco de colapso do contêiner. O alinhamento molecular obtido através da haste extensível proporciona a integridade estrutural necessária para suportar cargas pesadas, mesmo com paredes laterais significativamente mais finas. Reduzir um frasco de 100 gramas para 85 gramas economiza 15 gramas por unidade. Numa produção de dez milhões de frascos, isso se traduz em enormes economias de resina. As cadeias poliméricas hachuradas agem como uma estrutura microscópica, distribuindo uniformemente a força descendente dos paletes empilhados por todo o corpo do contêiner.
Aborde as realidades práticas da adoção de novas tecnologias de moldagem por sopro. Variáveis operacionais ocultas podem inviabilizar os cronogramas de produção se não forem gerenciadas. Você deve preparar suas instalações e suas equipes de manutenção para as demandas específicas dos equipamentos ISBM.
Analise cuidadosamente as despesas de capital iniciais. Os moldes ISBM custam inicialmente mais do que simples moldes de extrusão devido às suas câmaras quentes de alta precisão e canais de resfriamento complexos. Somente os anéis de pescoço requerem usinagem exata para garantir a precisão da rosca. Minimize o tempo de inatividade durante as trocas de moldes em instalações com vários SKUs. Mecanismos de troca rápida em um moderno a máquina de moldagem por sopro de potes e latas atenua esse risco. A padronização dos tamanhos da base do molde em diferentes perfis de jarros reduz drasticamente o tempo necessário para alternar as execuções de produção. Em vez de trocar todo o bloco do molde, os operadores só precisam trocar as inserções da cavidade e os anéis do gargalo, reduzindo o tempo de troca de oito para duas horas.
Os compressores de ar de alta pressão consomem energia elétrica significativa. A geração de 40 bar de ar de sopro requer compressores robustos que funcionem continuamente. Os sistemas de aquecimento requerem entrada constante de energia para manter as temperaturas de fusão em torno de 280°C. Implemente sistemas de reciclagem de circuito fechado para capturar qualquer material purgado. O processo ISBM reduz inerentemente a sucata em comparação com os métodos tradicionais porque não produz rebarbas ou resíduos que exijam corte. A otimização das configurações das lâmpadas do forno garante o aquecimento apenas das zonas necessárias da pré-forma, reduzindo o consumo geral de energia. Você pode desligar lâmpadas infravermelhas específicas que se alinham com o acabamento do pescoço para evitar a deformação da linha enquanto concentra o máximo de calor no corpo e na base.
O gerenciamento de perfis térmicos requer conhecimento técnico. Os operadores devem compreender as velocidades de injeção da rosca longa, as configurações de contrapressão e a viscosidade intrínseca. O tempo da haste extensível determina a qualidade do recipiente e a folga da base. Estabeleça um cronograma rigoroso de manutenção preventiva. Concentre-se em servomotores, válvulas de ar de alta pressão e superfícies de resfriamento de moldes. O acúmulo de incrustações nos canais de resfriamento destrói a consistência do tempo de ciclo. Se a água não conseguir retirar o calor do molde rapidamente, o plástico permanecerá macio durante a ejeção, causando deformações nas bases. A descalcificação regular das linhas de água e as reconstruções de rotina das válvulas pneumáticas mantêm a máquina funcionando com eficiência máxima.
Inicie um teste de molde piloto para verificar a precisão da rosca e a integridade da vedação sob condições reais de torque de nivelamento.
Solicite garantias rigorosas de tempo de ciclo e consumo de energia aos fornecedores de equipamentos antes de finalizar qualquer pedido de compra.
Conduza uma análise operacional abrangente, incluindo economias projetadas de resina a partir de estratégias agressivas de redução de peso.
Avalie a compatibilidade de salas limpas e as opções de ejeção robótica para garantir a conformidade com os padrões de fabricação de produtos alimentícios.
Estabeleça um programa de treinamento interno focado inteiramente em perfil térmico, calibração de hastes elásticas e manutenção preventiva.
R: A IBM utiliza uma plataforma rotativa e não possui a fase de estiramento vertical, tornando-a adequada para frascos farmacêuticos pequenos e precisos, mas menos eficaz para a resistência e clareza exigidas em frascos PET maiores e de boca larga. O ISBM adiciona uma haste extensível para orientação biaxial, melhorando drasticamente a rigidez estrutural e a distribuição do material em grandes diâmetros.
R: Sim, as máquinas ISBM modernas podem lidar com altas porcentagens de rPET, desde que o material esteja devidamente seco e o perfil térmico da máquina seja ajustado para os diferentes índices de fluxo de fusão. Zonas de aquecimento avançadas compensam a tonalidade mais escura e a absorção de calor mais rápida, típica das resinas recicladas.
R: Embora o equipamento ISBM de boca larga padrão específico da máquina possa produzir confortavelmente acabamentos de pescoço que variam de 50 mm a 120 mm ou mais, dependendo da força de fixação e do design da haste elástica. Diâmetros enormes exigem máquinas especializadas de placas largas para acomodar as dimensões de molde exigidas.
R: O alongamento biaxial alinha firmemente as cadeias de polímero, melhorando significativamente as propriedades de barreira ao oxigênio e à umidade em comparação com plásticos não orientados. Esta estrutura molecular rígida evita a permeação de gases, prolongando efetivamente a vida útil de produtos alimentícios sensíveis embalados nos frascos.
R: As máquinas de uma etapa são geralmente preferidas para embalagens de cosméticos porque a pré-forma retém seu calor latente e evita o roteamento secundário. Isso evita arranhões na superfície durante a transferência e permite designs de frascos altamente complexos e sem manchas, exigidos por marcas de cosméticos premium.
R: Os principais desafios incluem manter as válvulas de ar de alta pressão, garantir que as hastes de estiramento permaneçam perfeitamente calibradas e manter os canais de resfriamento do molde livres de acúmulo de incrustações para garantir tempos de ciclo consistentes. Negligenciar essas áreas leva à distribuição desigual de materiais e ao aumento das taxas de refugo.
