
Просмотры: 0 Автор: Редактор сайта Время публикации: 9 сентября 2026 г. Происхождение: Сайт


Производство ПЭТ-контейнеров с широкой горловиной представляет собой явные инженерные препятствия на заводе. Поддержание одинаковой толщины стенок и точности резьбы при больших диаметрах часто расстраивает производственные бригады. Традиционное экструзионно-выдувное формование или стандартное литье с раздувом прекрасно справляется с небольшими точными фармацевтическими флаконами. Однако масштабирование этих методов на банки с широким горлышком и банки приводит к серьезным дефектам. Вы часто видите ухудшение оптической прозрачности, плохую прочность при верхней нагрузке и неприемлемый уровень брака, когда старое оборудование выходит за пределы его возможностей. Инжекционное формование с раздувом и вытягиванием (ISBM) служит стандартом в отрасли для устранения именно этих дефектов. Специализированное оборудование ISBM устраняет разрыв между крупносерийным производством и строгим соблюдением качества упаковки для пищевых продуктов и косметики. Мы полагаемся на эту технологию, чтобы устранить проблемы с овальностью, гарантировать надежную застежку и сохранить структурную целостность, необходимую для наполнителей большого веса. Этот процесс фундаментально меняет способ выравнивания полимерных цепей, в результате чего получается превосходный контейнер.
Превосходство в двухосной ориентации: технология ISBM растягивает ПЭТ-смолу в двух направлениях, экспоненциально увеличивая структурную жесткость, прозрачность и барьерные свойства контейнера по сравнению со стандартным выдувным формованием.
Точность отделки горловины: этап преформы, полученный литьем под давлением, гарантирует точные размеры резьбы, практически исключая риск утечек в изделиях с широким горлышком.
Оптимизация материалов. Усовершенствованные системы ISBM позволяют значительно облегчить банки и консервные банки без ущерба для прочности при верхней нагрузке или косметической привлекательности.
Эксплуатационная масштабируемость: переход на полностью автоматизированный ISBM с интеграцией роботов сокращает вторичную обработку, снижает риски загрязнения и снижает общие эксплуатационные расходы на высокопроизводительные производственные линии.
Упаковка с широкой горловиной требует строгого соблюдения базовых показателей качества. Стабильность размеров гарантирует идеальную посадку крышек каждый раз, предотвращая пересечение резьбы на высокоскоростных укупорочных линиях. Устойчивость к ударам при падении защищает продукт в суровых условиях транспортировки, особенно при работе с тяжелыми материалами, такими как майонез или арахисовое масло. Газобарьерные характеристики сохраняют продукты свежими и продлевают срок хранения, блокируя доступ кислорода. Достижение всех трех одновременно требует безупречного выполнения производства и точного контроля над распределением материалов.
Надежное закрытие отверстий большого диаметра требует точной концентричности резьбы. Большие отверстия увеличивают любые отклонения от формы. Отклонение даже в доли миллиметра приводит к нарушению герметичности и порче продукта. При традиционном выдувном формовании с трудом удается поддерживать такой жесткий допуск, поскольку горловина формируется путем выдувания пластика в полость формы, а не путем впрыскивания его под высоким давлением. Стандартные вращающиеся платформы IBM хорошо справляются с небольшими флаконами, но не справляются с тяжелыми преформами с широким горлышком. Вращательная сила, приложенная к тяжелым преформам, вызывает неравномерное охлаждение и провисание материала. Это приводит к деформации нитей, проблемам с овальностью и, в конечном итоге, к неудачным тестам на герметичность на упаковочной линии. Когда вы выполняете отделку горлышка шириной 110 или 120 мм, крутящий момент, приложенный укупорочной машиной, немедленно обнажит любые дефекты размеров. Если размер «Т» (наружный диаметр резьбы) или размер «Е» (диаметр корня) не соответствует спецификации, колпачок либо вращается свободно, либо застревает.
Выдувание пластика наружу для формирования широкого тела требует сложной физики. Вы должны расширять полимер значительно дальше, чем в узких бутылках для напитков. Вы рискуете создать тонкие пятна, если материал растянется неравномерно. Ремни часто встречаются в области основания и плеч, где пластик не может идеально прилегать к форме. Банки с широким горлышком по своей природе имеют низкий коэффициент осевого растяжения, поскольку они короткие и широкие. Это затрудняет достижение правильной двухосной ориентации, в результате чего пластик скапливается в основании. Маршрутизация преформ должна поддерживать постоянные температурные профили на большой площади поверхности. Большие площади поверхности быстро теряют тепло еще до начала фазы обдува. Неравномерное распределение тепла приводит к разрушению конструкции, в результате чего контейнеры разрушаются под давлением верхней нагрузки. Операторы должны постоянно контролировать зоны инфракрасного нагрева, чтобы убедиться, что внутренняя температура преформы соответствует температуре поверхности перед ее попаданием в выдувную полость.
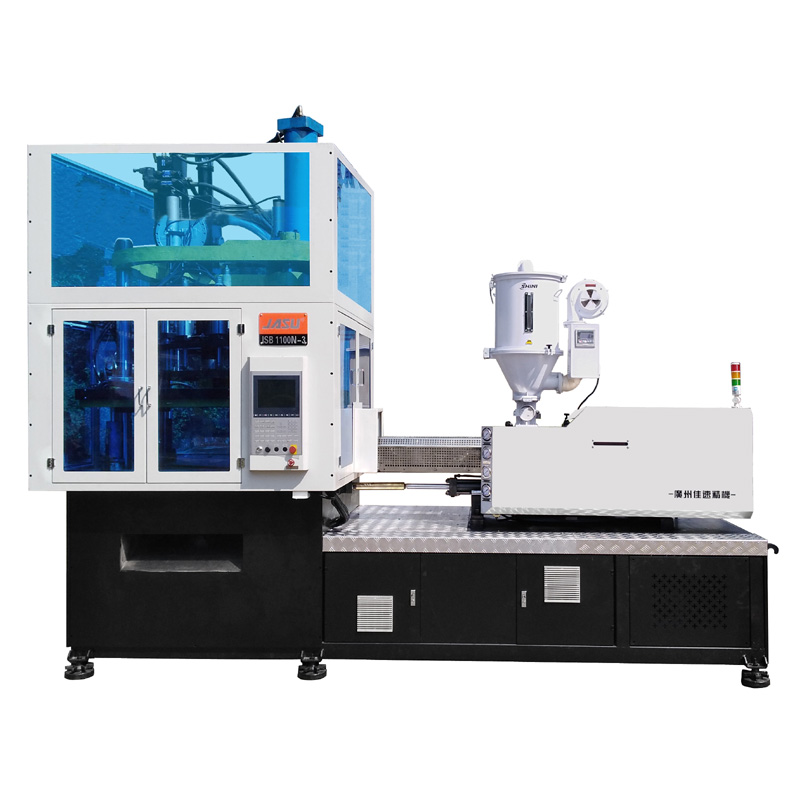
Механика ISBM специально нацелена на крупные дефекты контейнеров. Этот процесс сочетает в себе точную инъекцию и контролируемое растяжение. Этот подход двойного действия исключает переменные, которые вызывают дефекты в устаревших системах. Отделив создание отделки горлышка от формирования корпуса контейнера, вы получаете абсолютный контроль над обеими критическими областями.
На первой ступени используется длинный винтовой механизм. Он впрыскивает нагретый расплавленный пластик в точную форму для преформ под огромным давлением. На этом этапе определяется точный вес конечного контейнера. Он идеально формирует отделку шеи еще до того, как произойдет выдувание. Удаление изменчивости в источнике обеспечивает согласованность в дальнейшем. А Машина для литья с выдувом и вытягиванием банок для банок превосходно работает на этом начальном этапе. Зажимы литьевой формы плотно закрываются, образуя резьбу, не требующую вторичной обрезки или калибровки. Вы получаете идеальную поверхность уплотнения прямо из первой полости. Система горячеканальных каналов равномерно распределяет расплав ПЭТ, а затворы клапанов обеспечивают чистое закрытие без натяжек и остатков затвора. Такая точность предотвращает образование слабых мест на инжекторном затворе, которые являются распространенной точкой отказа во время испытаний на падение.
На втором этапе используется механический растягивающий стержень. Он удлиняет преформу вертикально до нижней части выдувной формы. Воздух под высоким давлением одновременно расширяет заготовку по горизонтали. Это создает двухосную ориентацию. Молекулярное расположение полимерных цепей полностью меняется. Они соединяются вместе, образуя плотный заштрихованный узор. Вы получаете более прочные, прозрачные и легкие ПЭТ-контейнеры. Неориентированные альтернативы не могут соответствовать этой структурной жесткости. На этом этапе происходит деформационное упрочнение, что значительно повышает устойчивость контейнера к внутреннему давлению и внешним воздействиям. Время здесь решает все. Если подача воздуха для предварительной продувки срабатывает слишком рано, растягивающий стержень проталкивает боковую часть преформы. Если он сработает слишком поздно, вы получите толстое основание и тонкие плечи. Установка давления перед продувкой, обычно от 5 до 10 бар, закладывает фундамент до того, как основной удар под давлением 30 бар прижмет материал к охлажденным стенкам формы.
Отделам закупок и инженерам необходима надежная система оценки. Вы должны оценить технические характеристики машины непосредственно в сравнении с требуемыми производственными результатами. Выбор неправильной конфигурации приводит к узким местам, чрезмерному браку и невыполнению производственных задач. Вам придется не ограничиваться основными показателями производительности и оценить механическую надежность платформы.
Вам необходимо выбрать между одноэтапным и двухэтапным методами в зависимости от объема вашего производства и разнообразия продукции. 1-шаг объединяет впрыск и продувку на одной платформе машины. Преформа сохраняет скрытое тепло на этапе впрыска. Он идеально подходит для банок премиум-класса, изготовленных по индивидуальному заказу, поскольку предотвращает появление царапин на поверхности во время транспортировки. Двухэтапная маршрутизация и разогрев готовых преформ с использованием инфракрасных печей. Он лучше справляется с производством сверхбольших объемов товаров. Учитывайте влияние занимаемой площади, энергопотребления и температурного кондиционирования каждого метода маршрутизации. Одношаговые машины требуют меньше места, но имеют более медленное время цикла, что обусловлено фазой впрыска. Двухэтапные машины работают невероятно быстро, но требуют огромных бункеров для хранения преформ и потребляют больше электроэнергии для разогрева холодного пластика.
Особенность |
1-шаговый ISBM |
2-этапный ISBM |
|---|---|---|
Ход процесса |
Комплексная инъекция и продувка |
Отдельный впрыск, подогрев и продувка. |
Лучшее приложение |
Косметика премиум-класса, сложные баночки на заказ |
Товарные консервы для пищевых продуктов большого объема |
Качество поверхности |
Безупречно, без царапин при переносе |
Хорошо, но преформы соприкасаются при хранении |
Энергоэффективность |
Высокий (использует скрытое тепло) |
Нижний (требуется разогрев духовки) |
Площадь оборудования |
Компактная одиночная машина |
Большой, требует двух отдельных машин |
Рассчитайте необходимую силу зажима, используя площадь проекции контейнеров с широкой горловиной. Большие диаметры требуют огромного тоннажа, чтобы удерживать форму закрытой во время выдувания под высоким давлением. Если сила зажима недостаточна, половинки формы слегка разделятся во время основного удара, образуя видимый шов или заусенец. Ограничения кавитации сильно влияют на время цикла. Они определяют общую пропускную способность пищевой контейнер ISBM машина . Более высокая кавитация требует экспоненциально большей силы зажима и больших плит. Вы должны сбалансировать стремление к высокой производительности с физическими ограничениями рулевых тяг и гидравлических систем машины. Доведение машины до абсолютного предела грузоподъемности ускоряет износ коленно-рычажных механизмов и гидравлических уплотнений.
Роботизированные манипуляторы эффективно справляются с перемещением преформ. Они управляют выбросом готовых бутылок в полностью автоматическом режиме. Более плавное обращение с материалом предотвращает косметические царапины. Это значительно сокращает узкие места во времени цикла. Автоматизация обеспечивает стерильную среду для пищевых продуктов, исключая контакт с людьми. Надежный Машина ISBM с широким горлышком в значительной степени полагается на точность роботов для поддержания непрерывных и непрерывных производственных циклов. Роботы-выносщики должны идеально синхронизироваться с ходом открытия формы. Любая задержка в выбросе увеличивает время цикла на доли секунды, что приводит к огромным производственным потерям в течение 24-часовой смены. Интеграция автоматических тестеров на утечку и систем визуального контроля непосредственно на выходной конвейер гарантирует, что к паллетайзеру доходят только идеальные контейнеры.
Сопоставьте технические возможности непосредственно с улучшениями упаковки. Модернизация оборудования должна привести к измеримому повышению качества в заводских цехах. Переход на передовую технологию формования обеспечивает немедленные визуальные и структурные преимущества, которые ваш отдел контроля качества заметит уже в первую смену.
Точное термическое профилирование исключает кристаллизацию ПЭТ-смолы. Быстрое охлаждение в процессе ISBM имеет решающее значение. Вы достигаете прозрачности стекла для пищевых и косметических банок премиум-класса. посвященный Машина для изготовления ПЭТ-банок безупречно контролирует эту тепловую динамику. Это предотвращает образование молочного дымка, которое поражает плохо продуваемые контейнеры. Потребители требуют высокой видимости для продуктов премиум-класса, поэтому оптическая прозрачность является непреложным показателем качества. Когда ПЭТ остывает слишком медленно, полимерные цепи образуют кристаллические структуры, рассеивающие свет. Используя каналы охлажденной воды в выдувной форме, температура которой обычно составляет от 10°C до 15°C, машина замораживает пластик в его аморфном состоянии, сохраняя идеальную прозрачность.
Сокращение использования смолы обеспечивает огромную экономию в эксплуатации. Биаксиальное растяжение поддерживает устойчивость к вертикальному раздавливанию. Укладка и транспортировка поддонов требуют высокой прочности при верхней нагрузке. Вы можете резко облегчить вес, не рискуя разрушить контейнер. Молекулярное выравнивание, достигнутое за счет растягивающегося стержня, обеспечивает структурную целостность, необходимую для выдерживания тяжелых грузов, даже при значительно более тонких боковых стенках. Уменьшение веса 100-граммовой банки до 85 грамм экономит 15 граммов на единицу. При производственном цикле в десять миллионов банок это означает огромную экономию смолы. Заштрихованные полимерные цепи действуют как микроскопический каркас, равномерно распределяя направленную вниз силу штабелированных поддонов по корпусу контейнера.
Рассмотрите практические реалии внедрения новой технологии выдувного формования. Скрытые операционные переменные могут сорвать производственные графики, если ими не управлять. Вы должны подготовить свое предприятие и свои группы технического обслуживания к конкретным требованиям оборудования ISBM.
Тщательно проанализируйте первоначальные капитальные затраты. Формы ISBM изначально стоят дороже, чем простые экструзионные формы, из-за их высокоточных горячеканальных каналов и сложных каналов охлаждения. Только горловые кольца требуют точной обработки для обеспечения точности резьбы. Сведите к минимуму время простоя при смене пресс-форм на предприятиях с несколькими артикулами. Быстросменные механизмы на современном машины для выдувного формования банок снижают этот риск. Стандартизация размеров пресс-форм для разных профилей банок значительно сокращает время, необходимое для переключения производственных циклов. Вместо замены всего блока пресс-формы операторам нужно только заменить вставки полости и горловые кольца, что сокращает время переналадки с восьми часов до двух.
Воздушные компрессоры высокого давления потребляют значительную электроэнергию. Для создания выдувного воздуха под давлением 40 бар требуются мощные компрессоры, работающие непрерывно. Системы отопления требуют постоянного расхода энергии для поддержания температуры расплава около 280°C. Внедрите системы переработки с замкнутым циклом для улавливания любого очищенного материала. Процесс ISBM по своей сути снижает количество отходов по сравнению с традиционными методами, поскольку при нем не образуются обломки или остатки, требующие обрезки. Оптимизация конфигурации ламп печи гарантирует, что вы нагреваете только необходимые зоны преформы, снижая общее энергопотребление. Вы можете отключить специальные инфракрасные лампы, которые совпадают с отделкой шейки, чтобы предотвратить деформацию резьбы и одновременно сосредоточить максимальное количество тепла на корпусе и основании.
Управление тепловыми профилями требует технических знаний. Операторы должны понимать скорость впрыска при длинных шнеках, настройки противодавления и характеристическую вязкость. Выбор времени растягивающего стержня определяет качество контейнера и базовый зазор. Установите строгий график профилактического обслуживания. Сосредоточьтесь на серводвигателях, воздушных клапанах высокого давления и поверхностях охлаждения пресс-форм. Накопление накипи в охлаждающих каналах нарушает согласованность времени цикла. Если вода не может быстро вывести тепло из формы, пластик остается мягким во время выталкивания, что приводит к деформации основы. Регулярное удаление накипи из водопроводов и регулярный ремонт пневматических клапанов позволяют машине работать с максимальной эффективностью.
Начните испытание пилотной формы, чтобы проверить точность резьбы и целостность уплотнения в условиях фактического крутящего момента.
Прежде чем оформлять заказы на поставку, запросите у поставщиков оборудования строгие гарантии времени цикла и энергопотребления.
Проведите комплексный эксплуатационный анализ, включая прогнозируемую экономию смолы за счет агрессивных стратегий снижения веса.
Оцените совместимость чистых помещений и варианты роботизированной выгрузки, чтобы обеспечить соответствие производственным стандартам пищевого класса.
Создайте внутреннюю программу обучения, полностью сосредоточенную на термическом профилировании, калибровке растяжных стержней и профилактическом обслуживании.
Ответ: IBM использует вращающуюся платформу и не имеет фазы вертикального растяжения, что делает ее подходящей для небольших и точных фармацевтических флаконов, но менее эффективной для обеспечения прочности и прозрачности, необходимых для больших ПЭТ-банк с широким горлышком. ISBM добавляет растягивающийся стержень для двухосной ориентации, что значительно повышает жесткость конструкции и распределение материала по большим диаметрам.
О: Да, современные машины ISBM могут обрабатывать большое количество rPET при условии, что материал правильно высушен и термический профиль машины отрегулирован с учетом различного индекса текучести расплава. Усовершенствованные зоны нагрева компенсируют более темный оттенок и более быстрое поглощение тепла, типичное для переработанных смол.
Ответ: Несмотря на то, что стандартное оборудование ISBM с широкой горловиной зависит от конкретной машины, оно позволяет с комфортом производить обработку шейки шириной от 50 мм до 120 мм и более, в зависимости от силы зажима и конструкции растягивающегося стержня. Для изготовления пресс-форм больших диаметров требуются специализированные машины с широкими плитами для обеспечения требуемых размеров формы.
Ответ: Двухосное растяжение плотно выравнивает полимерные цепи, значительно улучшая барьерные свойства для кислорода и влаги по сравнению с неориентированными пластиками. Эта плотная молекулярная структура предотвращает проникновение газа, эффективно продлевая срок хранения чувствительных пищевых продуктов, упакованных в банки.
Ответ: Одноэтапные машины обычно предпочтительнее для косметической упаковки, поскольку преформа сохраняет скрытое тепло и позволяет избежать вторичной маршрутизации. Это предотвращает появление царапин на поверхности во время переноса и позволяет создавать очень сложные конструкции баночек без дефектов, необходимые для косметических брендов премиум-класса.
Ответ: Ключевые задачи включают обслуживание воздушных клапанов высокого давления, обеспечение идеальной калибровки растягивающих стержней и предотвращение образования накипи в каналах охлаждения формы для обеспечения стабильного времени цикла. Пренебрежение этими областями приводит к неравномерному распределению материала и увеличению количества отходов.
