
Vistas: 0 Autor: Editor del sitio Hora de publicación: 2026-10-28 Origen: Sitio


En el acelerado sector de fabricación de iluminación, el impulso global por una iluminación inteligente y energéticamente eficiente ha obligado a los proveedores a escalar la producción a un ritmo sin precedentes. Sin embargo, escalar la producción manteniendo la estricta claridad óptica requerida para los LED modernos sigue siendo el último desafío de ingeniería. El secreto para lograr este delicado equilibrio reside directamente en el corazón de su equipo de fabricación: las cavidades del molde.
Análisis de mercado recientes destacan un aumento masivo de los ecosistemas de hogares inteligentes y las redes de iluminación sintonizables. Los consumidores esperan ahora una iluminación perfectamente difusa y sin parpadeos. Este cambio en la industria impacta directamente en la fábrica. Los fabricantes enfrentan una inmensa presión para producir difusores más delgados y altamente uniformes al doble o al triple de los volúmenes históricos. Depender de configuraciones obsoletas de una sola cavidad simplemente no puede seguir el ritmo de esta demanda exponencial. La ampliación requiere un salto estratégico hacia arquitecturas de múltiples cavidades.
Muchos gerentes de planta e ingenieros de producción luchan por equilibrar estas demandas de gran volumen con requisitos de calidad precisos. A menudo, subestiman cómo la configuración de la cavidad determina tanto la velocidad de producción como la rentabilidad a largo plazo. La actualización de equipos sin un conocimiento profundo de la dinámica de las cavidades con frecuencia conduce a mayores tasas de defectos, inconsistencias ópticas y desgaste acelerado de la máquina.
La solución requiere una comprensión integral de cómo el moldeo por inyección-soplado utiliza cavidades únicas o múltiples para multiplicar la producción, reducir los tiempos de ciclo y optimizar el flujo de material fundido. Esta guía de ingeniería analiza la mecánica de las cavidades del molde, compara las configuraciones, explora las mejores prácticas de diseño avanzado para prevenir defectos y lo ayuda a elegir el equipo adecuado para cumplir con sus objetivos de producción específicos.
Correlación directa de salida: la cantidad de cavidades del molde multiplica directamente el rendimiento por ciclo. Esto actúa como la principal palanca mecánica para aumentar la producción manufacturera.
Calidad frente a cantidad: el aumento del número de cavidades requiere sistemas avanzados de equilibrio de canales y enfriamiento conforme. Estas características evitan defectos como el desbordamiento del molde y garantizan una luminancia constante.
Compatibilidad de la máquina: operar un sistema de cavidades múltiples requiere fuerzas de sujeción proporcionalmente mayores y mayores capacidades de inyección. No coincidir las especificaciones del molde con los límites de la máquina degrada la integridad del producto.
El material importa: el procesamiento de polímeros de alta viscosidad y grado óptico, como el policarbonato, en moldes de alta cavidad exige un control térmico preciso para mantener las propiedades estructurales y ópticas.
Para comprender el impacto de las cavidades del molde, primero hay que comprender el proceso de fabricación fundamental. El moldeo por inyección-soplado, ampliamente conocido como IBM, es un método de alta precisión que combina dos fases distintas. Inicialmente, se inyecta plástico fundido en un molde de preforma alrededor de una varilla central calentada. Posteriormente, esta preforma se transfiere a una estación de moldeo por soplado donde el aire comprimido expande el material hasta darle su forma rígida final.
Cuando se adapta específicamente para accesorios de iluminación, este proceso se convierte en el estándar de oro para crear cubiertas ópticas sin costuras y de alta claridad. A diferencia del moldeo por extrusión y soplado estándar, IBM no deja marcas de pellizco ni líneas de soldadura en la base. La eliminación de estos puntos débiles estructurales evita distorsiones ópticas que podrían comprometer la transmisión de la luz.
una industria La máquina para cubrir bombillas LED se diferencia significativamente de las moldeadoras por soplado de envases estándar. Prioriza las propiedades fotométricas, el espesor de pared perfectamente uniforme y unos acabados estéticos impecables. Dado que los diodos LED emiten luz altamente direccional, la cubierta debe difundir esta iluminación perfectamente. Incluso una variación microscópica en la cavidad del molde dará como resultado puntos brillantes visibles o sombras en el producto de consumo final.
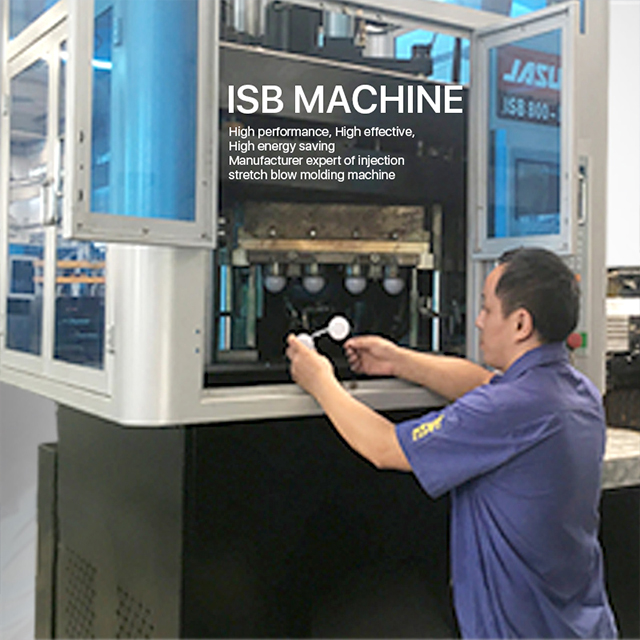
En el contexto del moldeo por inyección-soplado, una cavidad de molde es el espacio hueco mecanizado con precisión que dicta la geometría exterior final, la textura y las dimensiones del producto plástico. El número de cavidades dentro de un solo bloque de molde determina exactamente cuántas cubiertas de bombillas individuales emergen durante un ciclo completo de la máquina.
El cálculo de la producción teórica se basa en una ecuación sencilla. Multiplicas el número de caries por el total de ciclos por hora. Por ejemplo, si una máquina opera con un tiempo de ciclo de 15 segundos, completa 240 ciclos por hora. Un molde de 4 cavidades produce 960 piezas por hora, mientras que una configuración de 8 cavidades produce 1920 piezas por hora.
En la fábrica, los operadores experimentados saben que pasar a un mayor número de cavidades implica más que una simple multiplicación. Requiere recalibrar toda la dinámica térmica de la máquina. Los moldes de alta cavidad exigen que se derrita e inyecte un mayor volumen de plástico. Extraer calor de esta masa mayor de plástico requiere fases de enfriamiento prolongadas. Actualizar de 4 a 8 cavidades podría aumentar ligeramente el tiempo del ciclo, quizás de 15 segundos a 16,5 segundos. A pesar de este pequeño retraso, la producción neta sigue siendo muy superior.
Desde el punto de vista de la inversión, mejorar el número de cavidades exige un mayor gasto de capital inicial para las herramientas complejas. Sin embargo, reduce drásticamente el coste por pieza a lo largo del ciclo de vida de la máquina. Duplicar la producción sin ampliar la mano de obra o el espacio de la fábrica permite a los fabricantes lograr un retorno de la inversión más rápido y mejorar la rentabilidad operativa a largo plazo.
La elección entre una configuración de una sola cavidad o de múltiples cavidades depende completamente de sus requisitos de volumen de producción, la complejidad de las piezas y la estrategia de presupuesto de capital. A continuación se muestra un desglose práctico para guiar su estrategia de equipamiento.
Configuración |
Aplicación ideal |
Volumen de salida |
Costo de herramientas |
Complejidad técnica |
|---|---|---|---|---|
Cavidad única |
Creación de prototipos, geometrías complejas, lámparas a prueba de explosiones personalizadas |
Bajo a Medio |
Más bajo |
Ventana de procesamiento indulgente, fácil control de parámetros |
Multicavidad |
Bombillas LED estándar tipo A, iluminación comercial masiva |
Extremadamente alto |
Importante inversión inicial |
Requiere un equilibrio estricto de los rodetes y una gestión térmica avanzada |
Los moldes de una sola cavidad presentan un solo espacio hueco. Esto los convierte en la opción óptima para la creación de prototipos o tiradas de fabricación personalizadas de bajo volumen. Los cuerpos de lámparas especializados a menudo requieren paredes gruesas y roscas complejas que resultan muy difíciles de manejar en configuraciones de múltiples cavidades. Los moldes de una sola cavidad facilitan mucho a los técnicos el control de variables de procesamiento como la presión de inyección, la temperatura de fusión y las velocidades de enfriamiento.
Por el contrario, los moldes de múltiples cavidades sirven como la columna vertebral indiscutible de la fabricación comercial a gran escala. Las configuraciones estándar para las bombillas LED tipo A de uso diario suelen tener 4, 8, 12 o incluso 16 cavidades. Invertir en alta calidad La máquina IBM multicavidad aumenta drásticamente su rendimiento por hora. Esta capacidad le permite satisfacer sin problemas las demandas estrictas y de gran volumen de la cadena de suministro.
La principal desventaja de este rendimiento masivo es el costo inicial de las herramientas y el rigor del mantenimiento. Los moldes de múltiples cavidades requieren un mecanizado de extrema precisión para garantizar que cada cavidad sea idéntica hasta el nivel de micras. También exigen protocolos de mantenimiento de rutina más estrictos en el taller para evitar bloqueos de canales o desgaste desigual.
A medida que la producción aumenta, el margen de error de procesamiento se reduce exponencialmente. Operar un sistema de alta cavidad introduce varios obstáculos técnicos que los fabricantes deben gestionar de manera proactiva para mantener la integridad del producto.
El desbordamiento del molde, comúnmente conocido en la industria como flash, ocurre cuando el plástico fundido escapa del límite de la cavidad y se solidifica a lo largo de la línea de separación. En configuraciones de múltiples cavidades, la distribución desigual de la presión de inyección o una falla en la fuerza de sujeción de la máquina generalmente causan este defecto. Si la máquina no puede mantener las mitades del molde bien cerradas contra la inmensa presión hidráulica necesaria para llenar 16 cavidades simultáneamente, el molde se separa microscópicamente. La prevención de rebabas requiere cálculos precisos de tonelaje y un monitoreo continuo de las galgas extensométricas de las barras de unión.
El diseño de la cavidad impacta directamente en los micropatrones y la transmisión de luz de la cubierta final. Si una cavidad se llena un poco más rápido o a una temperatura diferente que otra, la tensión molecular dentro del plástico varía. Esta variación altera el índice de refracción, provocando una difusión desigual de la luz LED. En consecuencia, las piezas del mismo ciclo exacto pueden mostrar propiedades ópticas diferentes, lo que genera altas tasas de rechazo durante el control de calidad.
El espesor uniforme de la pared sigue siendo fundamental tanto para la durabilidad mecánica como para la gestión térmica de la cubierta de la bombilla. Las variaciones en el espesor de la pared crean puntos débiles estructurales que pueden agrietarse durante el montaje automatizado. Para lograr consistencia en múltiples cavidades, los operadores deben confiar en sistemas de canales calientes perfectamente equilibrados y varillas centrales de alta rigidez que resistan la deflexión bajo un flujo plástico de alta velocidad.
Para escalar con éxito la producción sin comprometer la claridad óptica, el molde en sí debe diseñarse con principios termodinámicos y de dinámica de fluidos avanzados. Sin duda, el aumento de las cavidades arruinará la calidad de la producción si el molde carece de estos elementos de diseño fundamentales. Elegir un diseño de precisión La máquina para fabricar difusores garantiza que estas características estén completamente integradas.
El sistema de canales es la red de canales que guían el plástico fundido desde la boquilla de la máquina hasta cada cavidad individual. En un molde de múltiples cavidades, los canales deben estar equilibrados geométrica y naturalmente. Esta precisión matemática garantiza que el plástico fundido llegue a cada cavidad exactamente al mismo tiempo, presión y temperatura. El equilibrio artificial, que se basa en diferentes tamaños de puerta, resulta insuficiente para las piezas ópticas. Conduce a un sobrellenado en las cavidades centrales y a disparos cortos, referidos a un llenado incompleto, en las exteriores.
Más cavidades generan exponencialmente más calor. Para optimizar el rendimiento, la refrigeración avanzada no es negociable. Los canales de refrigeración rectilíneos estándar suelen resultar insuficientes para formas de iluminación complejas. En cambio, los canales de enfriamiento conformes avanzados siguen el contorno tridimensional exacto de la cubierta de la bombilla. Estos canales, a menudo fabricados mediante impresión metálica 3D, garantizan una extracción uniforme del calor en toda la superficie. Esto reduce drásticamente los tiempos de ciclo y evita la contracción diferencial que causa distorsión óptica.
A medida que el plástico fundido entra en una cavidad, debe desplazar el aire que actualmente ocupa ese espacio. Si el molde carece de una microventilación adecuada, el aire atrapado se comprime rápidamente y se sobrecalienta. Esto provoca el efecto diésel, quemando físicamente el plástico y dejando marcas de carbón negro. Para un difusor de luz, los defectos estéticos son motivo inmediato de desguace. Las rejillas de ventilación mecanizadas con precisión permiten que el aire escape rápidamente sin permitir que el plástico fundido se queme.
Las propiedades de flujo del polímero elegido dictan cómo se deben configurar la máquina y el molde. Los moldes de alta cavidad amplifican los rasgos de comportamiento específicos de diferentes plásticos ópticos, lo que requiere que los operadores ajusten sus parámetros de procesamiento en consecuencia.
El policarbonato, ampliamente conocido como PC, sirve como estándar de la industria para cubiertas de iluminación de alta claridad y resistentes a los impactos. Sin embargo, el PC es muy viscoso, lo que significa que resiste el flujo y requiere altas temperaturas de fusión que a menudo superan los 280 grados Celsius. Operando un especializado La máquina de pantalla de PC requiere un equipo robusto. La máquina debe contar con una unidad de inyección de alto par capaz de soportar presiones de inyección extremas. Esto empuja la masa fundida viscosa a través de complejos sistemas de canales antes de congelarse. Además, el acero del molde debe endurecerse para resistir la naturaleza abrasiva del flujo de PC a alta presión durante millones de ciclos.
El polimetacrilato de metilo, o PMMA, ofrece una resistencia a los rayos UV y una transmisión de luz superiores en comparación con el PC, lo que lo hace ideal para aplicaciones de iluminación exterior de primera calidad. A diferencia del PC, el PMMA es inherentemente frágil. Al diseñar moldes de múltiples cavidades para PMMA, los ingenieros deben utilizar diseños de compuerta específicos y mecanismos de expulsión precisos. Un tamaño inadecuado de la compuerta o un movimiento agresivo de la placa extractora causarán microfisuras alrededor de la base de la cubierta durante la fase de desmoldeo.
Hacer coincidir los requisitos de su cavidad con las especificaciones correctas de la máquina es una decisión de ingeniería crítica. Un mal emparejado La máquina de moldeo de cubiertas de lámparas obstaculizará su producción independientemente de qué tan bien esté diseñado el molde. Esto conduce a altas tasas de desperdicio y capital desperdiciado.
La fuerza de sujeción es la presión necesaria para mantener el molde cerrado contra la fuerza interna del plástico inyectado. Esto se calcula multiplicando el área de superficie total proyectada de todas las cavidades y canales por la presión de cavidad específica del material. Los materiales altamente viscosos como el PC requieren un tonelaje por pulgada cuadrada significativamente mayor que los plásticos estándar. Para una configuración típica de cubierta de bombilla de PC de 12 cavidades, necesita una máquina que proporcione al menos 800 kN de fuerza de sujeción. Ejecutar un molde de alta demanda en una máquina de tamaño insuficiente resulta inevitablemente en rebabas y pesos de piezas inconsistentes.
La unidad de inyección de la máquina debe entregar en un solo disparo el volumen total de plástico requerido para todas las cavidades, más el sistema de canales. Las mejores prácticas de ingeniería dictan que el peso total del disparo debe utilizar entre el 30 y el 70 por ciento de la capacidad máxima del cañón. Utilizar menos del 30 por ciento significa que el plástico reside en el cilindro calentado durante demasiado tiempo, lo que provoca degradación térmica y coloración amarillenta de las cubiertas ópticas. Por el contrario, utilizar más del 70 por ciento corre el riesgo de un llenado incompleto y una mala homogeneidad de la masa fundida. Una máquina de alta gama contará con una unidad de inyección precisa capaz de manejar tamaños de inyección de 200 a 300 gramos sin degradar el polímero.
Los moldes de múltiples cavidades de alto rendimiento requieren una extracción de piezas rápida y consistente para mantener tiempos de ciclo óptimos. Depender de la caída por gravedad para cubiertas ópticas delicadas puede provocar rayones y contaminación de la superficie. Integrar su equipo con brazos robóticos de extracción automatizados es esencial. La máquina debe tener el espaciado adecuado entre columnas y las interfaces de software para sincronizarse perfectamente con la automatización de alta velocidad. Esto garantiza que las piezas se extraigan, enfríen y empaqueten sin intervención humana ni demoras.
Sin lugar a dudas, aumentar las cavidades del molde es la forma más rápida de aumentar la producción manufacturera en la industria de la iluminación. Sin embargo, este proceso requiere un equilibrio armonioso entre el diseño avanzado de moldes, la ciencia de los materiales y las capacidades robustas de la máquina. Si no se alinean estos tres elementos, se comprometerá la claridad óptica y se producirán fallas mecánicas.
Invertir en el equipo adecuado, junto con un molde de múltiples cavidades optimizado, es una inversión directa en la competitividad del mercado a largo plazo. Al comprender la intrincada dinámica de la configuración de las cavidades, los fabricantes pueden escalar con confianza sus operaciones para satisfacer las demandas globales de LED.
¿Listo para escalar su producción de iluminación sin sacrificar la calidad óptica? Evalúe sus necesidades de producción específicas y explore opciones de equipos de alto rendimiento en Máquinas JASU IBM . Nuestras soluciones de ingeniería pueden ayudarle a calcular el retorno de la inversión exacto para actualizar a un sistema de cavidades múltiples adaptado a su fábrica.
Depende en gran medida de la fuerza de sujeción de la máquina y del tamaño físico de la tapa de la bombilla. Las configuraciones comunes para las bombillas LED estándar tipo A varían de 4 a 16 cavidades en un solo ciclo de máquina, siempre que la unidad de inyección pueda acomodar el tamaño de disparo requerido.
No si el molde está diseñado correctamente. Con canales geométricamente equilibrados, control preciso de la temperatura y refrigeración conforme adecuada, un molde de múltiples cavidades produce piezas idénticas y de alta calidad que se ajustan perfectamente a los estándares de una configuración de una sola cavidad.
Sólo puede transferir moldes si las máquinas comparten especificaciones críticas similares. Esto incluye un espaciado coincidente entre las barras de unión, un tonelaje de fuerza de sujeción adecuado, anillos de localización compatibles y un tamaño de disparo de inyección suficiente para evitar la degradación del material.
Se evita el desbordamiento mediante el uso de controles de presión de inyección de circuito cerrado de alta precisión, lo que garantiza que se aplique la fuerza de sujeción adecuada y mantiene la alineación perfecta de las mitades del molde mediante un riguroso mantenimiento programado de fábrica.
Los canales de enfriamiento conformes siguen la geometría exacta de la cubierta del bulbo, lo que permite una extracción de calor rápida y uniforme. Esta gestión térmica avanzada puede reducir los tiempos de enfriamiento hasta en un 30 por ciento, acortando significativamente el tiempo total del ciclo y evitando al mismo tiempo la deformación.
El amarillamiento del policarbonato suele deberse a la degradación térmica. Esto ocurre cuando la temperatura de fusión se establece demasiado alta o cuando el plástico reside en el cilindro de inyección durante demasiado tiempo debido a una capacidad de tamaño de disparo que no coincide. El tamaño adecuado del cañón y el perfil de temperatura eliminan este problema.
