
Visualizações: 0 Autor: Editor do site Horário de publicação: 28/10/2026 Origem: Site


No acelerado setor de produção de iluminação, o impulso global para uma iluminação inteligente e energeticamente eficiente forçou os fornecedores a escalar a produção a um ritmo sem precedentes. No entanto, dimensionar a saída e manter a clareza óptica rigorosa necessária para os LEDs modernos continua sendo o maior desafio de engenharia. O segredo para alcançar esse delicado equilíbrio está diretamente no coração do seu equipamento de fabricação: as cavidades do molde.
Análises de mercado recentes destacam um enorme aumento nos ecossistemas domésticos inteligentes e nas redes de iluminação ajustáveis. Os consumidores agora esperam uma iluminação perfeitamente difusa e sem cintilação. Essa mudança na indústria impacta diretamente o chão de fábrica. Os fabricantes enfrentam imensa pressão para produzir difusores mais finos e altamente uniformes com o dobro ou o triplo dos volumes históricos. Depender de configurações desatualizadas de cavidade única simplesmente não consegue acompanhar essa demanda exponencial. A expansão requer um salto estratégico para arquiteturas multicavidades.
Muitos gerentes de fábrica e engenheiros de produção lutam para equilibrar essas demandas de alto volume com requisitos precisos de qualidade. Muitas vezes, eles subestimam como a configuração da cavidade determina tanto a velocidade de produção quanto a lucratividade a longo prazo. A atualização de equipamentos sem um conhecimento profundo da dinâmica da cavidade frequentemente leva ao aumento das taxas de defeitos, inconsistências ópticas e desgaste acelerado da máquina.
A solução requer uma compreensão abrangente de como a moldagem por injeção e sopro utiliza cavidades únicas ou múltiplas para multiplicar a produção, reduzir os tempos de ciclo e otimizar o fluxo do material fundido. Este guia de engenharia detalha a mecânica das cavidades do molde, compara configurações, explora práticas recomendadas de projeto avançado para evitar defeitos e ajuda você a escolher o equipamento certo para atender às suas metas de produção específicas.
Correlação direta de saída: O número de cavidades do molde multiplica diretamente o rendimento por ciclo. Isso atua como a principal alavanca mecânica para dimensionar a produção industrial.
Qualidade versus quantidade: A expansão da contagem de cavidades exige balanceamento avançado de rotores e sistemas de resfriamento conformados. Esses recursos evitam defeitos como transbordamento de molde e garantem uma luminância consistente.
Compatibilidade da máquina: Operar um sistema multicavidades requer forças de fixação proporcionalmente maiores e maiores capacidades de injeção. A incompatibilidade das especificações do molde com os limites da máquina degrada a integridade do produto.
O material é importante: o processamento de polímeros de alta viscosidade e grau óptico, como o policarbonato, em moldes de alta cavidade exige controle térmico preciso para manter as propriedades estruturais e ópticas.
Para compreender o impacto das cavidades do molde, é preciso primeiro compreender o processo fundamental de fabricação. A Moldagem por Sopro e Injeção, amplamente conhecida como IBM, é um método altamente preciso que combina duas fases distintas. Inicialmente, o plástico fundido é injetado em um molde de pré-forma em torno de uma haste central aquecida. Posteriormente, esta pré-forma é transferida para uma estação de moldagem por sopro, onde o ar comprimido expande o material até sua forma final rígida.
Quando adaptado especificamente para luminárias, esse processo se torna o padrão ouro para a criação de coberturas ópticas contínuas e de alta clareza. Ao contrário da moldagem por extrusão e sopro padrão, a IBM não deixa marcas de esmagamento ou linhas de solda na base. A eliminação destes pontos fracos estruturais evita distorções ópticas que podem comprometer a transmissão da luz.
Um industrial A máquina para cobrir lâmpadas LED difere significativamente das sopradoras de embalagens padrão. Prioriza propriedades fotométricas, espessura de parede perfeitamente uniforme e acabamentos estéticos impecáveis. Como os diodos LED emitem luz altamente direcional, a tampa deve difundir perfeitamente essa iluminação. Mesmo uma variação microscópica na cavidade do molde resultará em pontos brilhantes visíveis ou sombras no produto de consumo final.
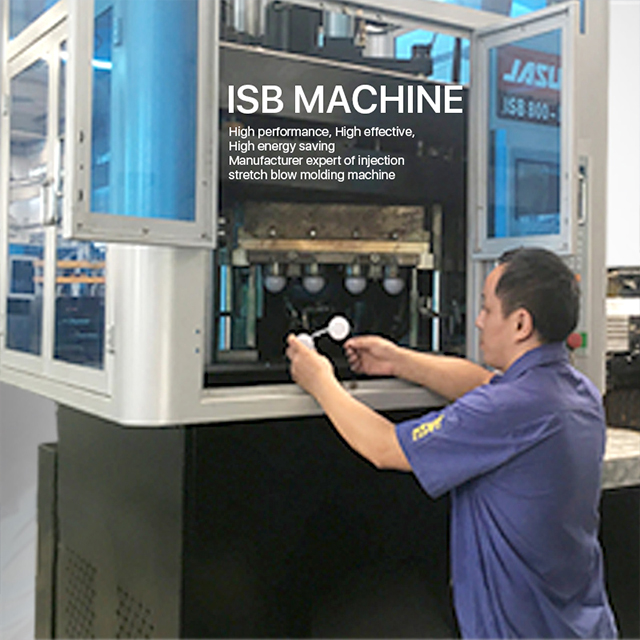
No contexto da moldagem por injeção e sopro, uma cavidade do molde é o espaço oco usinado com precisão que dita a geometria externa final, a textura e as dimensões do produto plástico. O número de cavidades dentro de um único bloco de molde determina exatamente quantas tampas de lâmpadas individuais emergem durante um ciclo completo da máquina.
O cálculo da produção teórica depende de uma equação simples. Você multiplica o número de cáries pelo total de ciclos por hora. Por exemplo, se uma máquina funcionar com um tempo de ciclo de 15 segundos, ela completa 240 ciclos por hora. Um molde de 4 cavidades rende 960 peças por hora, enquanto uma configuração de 8 cavidades rende 1.920 peças por hora.
No chão de fábrica, operadores experientes sabem que mudar para uma contagem de cavidades mais alta envolve mais do que uma simples multiplicação. Requer a recalibração de toda a dinâmica térmica da máquina. Moldes com grandes cavidades exigem um volume maior de plástico para ser derretido e injetado. A extração de calor desta massa maior de plástico requer fases de resfriamento prolongadas. A atualização de 4 para 8 cavidades pode aumentar ligeiramente o tempo do ciclo, talvez de 15 segundos para 16,5 segundos. Apesar deste pequeno atraso, a produção líquida permanece muito superior.
Do ponto de vista do investimento, atualizar o número de cavidades exige um gasto de capital inicial mais alto para ferramentas complexas. No entanto, diminui drasticamente o custo por peça ao longo do ciclo de vida da máquina. Duplicar a produção sem expandir a mão de obra ou o espaço da fábrica permite que os fabricantes obtenham um retorno mais rápido do investimento e melhorem a rentabilidade operacional a longo prazo.
A escolha entre uma configuração de cavidade única e de múltiplas cavidades depende inteiramente dos requisitos de volume de produção, da complexidade da peça e da estratégia de orçamento de capital. Abaixo está uma análise prática para orientar sua estratégia de equipamento.
Configuração |
Aplicação ideal |
Volume de saída |
Custo de ferramentas |
Complexidade Técnica |
|---|---|---|---|---|
Cavidade Única |
Prototipagem, geometrias complexas, lâmpadas personalizadas à prova de explosão |
Baixo a Médio |
Mais baixo |
Janela de processamento indulgente, fácil controle de parâmetros |
Multi-cavidade |
Lâmpadas LED tipo A padrão, iluminação comercial em massa |
Extremamente alto |
Investimento inicial significativo |
Requer balanceamento rigoroso do corredor e gerenciamento térmico avançado |
Os moldes de cavidade única apresentam apenas um espaço oco. Isso os torna a escolha ideal para prototipagem ou fabricação personalizada de baixo volume. Corpos de lâmpadas especializados geralmente exigem paredes espessas e roscas complexas que são notoriamente difíceis de gerenciar em configurações com múltiplas cavidades. Os moldes de cavidade única tornam muito mais fácil para os técnicos controlar variáveis de processamento como pressão de injeção, temperatura de fusão e taxas de resfriamento.
Por outro lado, os moldes com múltiplas cavidades servem como a espinha dorsal indiscutível da fabricação comercial em grande escala. As configurações padrão para lâmpadas LED comuns do tipo A normalmente apresentam 4, 8, 12 ou até 16 cavidades. Investir em um produto de alta qualidade A máquina IBM com múltiplas cavidades aumenta drasticamente seu rendimento por hora. Esse recurso permite que você atenda perfeitamente às demandas restritas e de alto volume da cadeia de suprimentos.
A principal compensação para esse enorme rendimento é o custo inicial das ferramentas e o rigor da manutenção. Os moldes com múltiplas cavidades exigem usinagem de extrema precisão para garantir que cada cavidade seja idêntica até o nível do mícron. Eles também exigem protocolos de manutenção de rotina mais rígidos no chão de fábrica para evitar bloqueios dos corredores ou desgaste irregular.
À medida que a produção aumenta, a margem de erro de processamento diminui exponencialmente. Operar um sistema de alta cavidade apresenta vários obstáculos técnicos que os fabricantes devem gerenciar proativamente para manter a integridade do produto.
O transbordamento do molde, comumente conhecido na indústria como flash, ocorre quando o plástico derretido escapa do limite da cavidade e solidifica ao longo da linha de partição. Em configurações de múltiplas cavidades, a distribuição irregular da pressão de injeção ou uma falha na força de fixação da máquina normalmente causam esse defeito. Se a máquina não conseguir manter as metades do molde bem fechadas contra a imensa pressão hidráulica necessária para preencher 16 cavidades simultaneamente, o molde se separa microscopicamente. A prevenção de flash requer cálculos precisos de tonelagem e monitoramento contínuo dos extensômetros das barras de ligação.
O design da cavidade impacta diretamente os micropadrões e a transmissão de luz da cobertura final. Se uma cavidade encher um pouco mais rápido ou a uma temperatura diferente da outra, a tensão molecular dentro do plástico varia. Esta variação altera o índice de refração, causando difusão desigual da luz LED. Consequentemente, peças do mesmo ciclo podem apresentar propriedades ópticas diferentes, levando a altas taxas de rejeição durante o controle de qualidade.
A espessura uniforme da parede continua crítica tanto para a durabilidade mecânica quanto para o gerenciamento térmico da tampa do bulbo. Variações na espessura da parede criam pontos fracos estruturais que podem rachar durante a montagem automatizada. Para obter consistência em múltiplas cavidades, os operadores devem contar com sistemas de câmara quente perfeitamente balanceados e hastes centrais de alta rigidez que resistem à deflexão sob fluxo plástico de alta velocidade.
Para dimensionar a produção com sucesso sem comprometer a clareza óptica, o molde em si deve ser projetado com princípios avançados de termodinâmica e dinâmica de fluidos. O aumento de cavidades sem dúvida arruinará a qualidade da produção se o molde não tiver esses elementos de design fundamentais. Escolhendo uma engenharia de precisão A máquina para fabricar difusores garante que esses recursos sejam totalmente integrados.
O sistema de canais é a rede de canais que guiam o plástico fundido do bocal da máquina para cada cavidade individual. Em um molde com múltiplas cavidades, os canais devem ser equilibrados geométrica e naturalmente. Essa precisão matemática garante que o plástico fundido alcance cada cavidade exatamente ao mesmo tempo, pressão e temperatura. O balanceamento artificial, que depende de diferentes tamanhos de portas, mostra-se insuficiente para peças ópticas. Leva ao superaquecimento nas cavidades centrais e disparos curtos, referentes ao preenchimento incompleto, nas externas.
Mais cavidades geram exponencialmente mais calor. Para otimizar a produção, o resfriamento avançado não é negociável. Os canais de resfriamento em linha reta padrão geralmente são insuficientes para formatos de iluminação complexos. Em vez disso, canais de resfriamento conformados avançados seguem o contorno tridimensional exato da tampa do bulbo. Frequentemente fabricados com impressão 3D em metal, esses canais garantem extração de calor uniforme em toda a superfície. Isto reduz drasticamente os tempos de ciclo e evita o encolhimento diferencial que causa distorção óptica.
À medida que o plástico derretido entra em uma cavidade, ele deve deslocar o ar que atualmente ocupa esse espaço. Se o molde não tiver microventilação adequada, o ar retido comprime-se rapidamente e superaquece. Isso causa o efeito diesel, queimando fisicamente o plástico e deixando marcas pretas de carbono. Para um difusor de luz, defeitos estéticos são motivos imediatos para sucata. As aberturas usinadas com precisão permitem que o ar escape rapidamente sem permitir que o plástico derretido se quebre.
As propriedades de fluxo do polímero escolhido determinam como a máquina e o molde devem ser configurados. Os moldes de alta cavidade amplificam as características comportamentais específicas de diferentes plásticos ópticos, exigindo que os operadores ajustem seus parâmetros de processamento de acordo.
O policarbonato, amplamente conhecido como PC, serve como padrão da indústria para coberturas de iluminação resistentes a impactos e de alta clareza. No entanto, o PC é altamente viscoso, o que significa que resiste ao fluxo e requer altas temperaturas de fusão, muitas vezes superiores a 280 graus Celsius. Operando uma empresa especializada A máquina de abajur para PC requer equipamento robusto. A máquina deve possuir uma unidade de injeção de alto torque capaz de sustentar pressões de injeção extremas. Isso empurra o fundido viscoso através de sistemas complexos de canais antes de congelar. Além disso, o aço do molde deve ser endurecido para suportar a natureza abrasiva do fluxo de PC de alta pressão ao longo de milhões de ciclos.
O polimetilmetacrilato, ou PMMA, oferece resistência UV e transmissão de luz superiores em comparação com o PC, tornando-o ideal para aplicações de iluminação externa premium. Ao contrário do PC, o PMMA é inerentemente frágil. Ao projetar moldes multicavidades para PMMA, os engenheiros devem utilizar designs de portas específicos e mecanismos de ejeção precisos. O dimensionamento incorreto da comporta ou o movimento agressivo da placa decapante causarão microfissuras ao redor da base da tampa durante a fase de desmoldagem.
Combinar seus requisitos de cavidade com as especificações corretas da máquina é uma decisão crítica de engenharia. Um mal combinado A máquina de moldagem de tampa de lâmpada irá gargalar sua produção, independentemente de quão bem o molde seja projetado. Isso leva a altas taxas de sucata e desperdício de capital.
A força de fixação é a pressão necessária para manter o molde fechado contra a força interna do plástico injetado. Você calcula isso multiplicando a área superficial total projetada de todas as cavidades e canais pela pressão específica da cavidade do material. Materiais altamente viscosos como o PC exigem uma tonelagem significativamente maior por polegada quadrada do que os plásticos padrão. Para uma configuração típica de tampa de lâmpada de PC com 12 cavidades, você precisa de uma máquina que forneça pelo menos 800kN de força de fixação. A execução de um molde de alta demanda em uma máquina subdimensionada inevitavelmente resulta em falhas e pesos inconsistentes das peças.
A unidade de injeção da máquina deve fornecer o volume total de plástico necessário para todas as cavidades, mais o sistema de canais, em uma única injeção. As melhores práticas de engenharia determinam que o peso total do tiro deve utilizar entre 30% e 70% da capacidade máxima do cano. Utilizar menos de 30% significa que o plástico permanece no cilindro aquecido por muito tempo, levando à degradação térmica e ao amarelecimento das tampas ópticas. Por outro lado, a utilização de mais de 70 por cento corre o risco de enchimento incompleto e baixa homogeneidade do fundido. Uma máquina de última geração contará com uma unidade de injeção precisa capaz de lidar com tamanhos de injeção de 200 a 300 gramas sem degradar o polímero.
Moldes com múltiplas cavidades de alto rendimento exigem remoção rápida e consistente de peças para manter tempos de ciclo ideais. Depender da queda da gravidade para coberturas ópticas delicadas pode causar arranhões e contaminação da superfície. Integrar seu equipamento com braços robóticos automatizados é essencial. A máquina deve ter o espaçamento adequado entre barras de ligação e interfaces de software para sincronizar perfeitamente com automação de alta velocidade. Isso garante que as peças sejam extraídas, resfriadas e embaladas sem intervenção ou atraso humano.
Aumentar as cavidades do molde é inegavelmente a maneira mais rápida de aumentar a produção na indústria de iluminação. No entanto, este processo requer um equilíbrio harmonioso entre design de molde avançado, ciência de materiais e capacidades robustas da máquina. O não alinhamento desses três elementos resultará em comprometimento da clareza óptica e falha mecânica.
Investir no equipamento certo, aliado a um molde multicavidades otimizado, é um investimento direto na competitividade do mercado a longo prazo. Ao compreender a dinâmica complexa da configuração da cavidade, os fabricantes podem dimensionar suas operações com segurança para atender às demandas globais de LED.
Pronto para dimensionar sua produção de iluminação sem sacrificar a qualidade óptica? Avalie suas necessidades específicas de produção e explore opções de equipamentos de alto desempenho em JASU Máquinas IBM . Nossas soluções de engenharia podem ajudá-lo a calcular o retorno exato do investimento para atualizar para um sistema multicavidades adaptado ao seu chão de fábrica.
Depende muito da força de fixação da máquina e do tamanho físico da tampa da lâmpada. As configurações comuns para lâmpadas LED tipo A padrão variam de 4 a 16 cavidades em um único ciclo de máquina, desde que a unidade de injeção possa acomodar o tamanho de injeção necessário.
Não se o molde for projetado corretamente. Com canais geometricamente balanceados, controle preciso de temperatura e resfriamento conformal adequado, um molde com múltiplas cavidades produz peças idênticas e de alta qualidade que atendem perfeitamente aos padrões de uma configuração de cavidade única.
Você só poderá transferir moldes se as máquinas compartilharem especificações críticas semelhantes. Isso inclui espaçamento correspondente entre barras de ligação, tonelagem de força de fixação adequada, anéis de localização compatíveis e tamanho de injeção de injeção suficiente para evitar a degradação do material.
O transbordamento é evitado através da utilização de controles de pressão de injeção de circuito fechado altamente precisos, garantindo a aplicação de força de fixação adequada e mantendo o alinhamento perfeito das metades do molde por meio de rigorosa manutenção programada na fábrica.
Os canais de resfriamento conformados seguem a geometria exata da tampa do bulbo, permitindo uma extração de calor rápida e uniforme. Esse gerenciamento térmico avançado pode reduzir os tempos de resfriamento em até 30%, encurtando significativamente o tempo geral do ciclo e evitando empenamentos.
O amarelecimento no policarbonato é normalmente causado pela degradação térmica. Isso ocorre quando a temperatura de fusão é definida muito alta ou quando o plástico permanece no cilindro de injeção por muito tempo devido a uma capacidade de tamanho de injeção incompatível. O dimensionamento adequado do barril e o perfil de temperatura eliminam esse problema.
