
Vues : 0 Auteur : Éditeur du site Heure de publication : 2026-10-28 Origine : Site


Dans le secteur en évolution rapide de la fabrication d'éclairage, la poussée mondiale en faveur d'un éclairage intelligent et économe en énergie a contraint les fournisseurs à augmenter leur production à un rythme sans précédent. Pourtant, faire évoluer la production tout en conservant la stricte clarté optique requise pour les LED modernes reste le défi technique ultime. Le secret pour atteindre cet équilibre délicat réside directement au cœur de votre équipement de fabrication : les cavités du moule.
Des analyses de marché récentes mettent en évidence une augmentation massive des écosystèmes de maison intelligente et des réseaux d'éclairage réglables. Les consommateurs s’attendent désormais à un éclairage parfaitement diffusé et sans scintillement. Ce changement d’industrie a un impact direct sur l’usine. Les fabricants sont confrontés à une immense pression pour produire des diffuseurs plus fins et très uniformes, avec des volumes doubles ou triples historiques. S'appuyer sur des configurations obsolètes à cavité unique ne peut tout simplement pas suivre le rythme de cette demande exponentielle. La mise à l’échelle nécessite un saut stratégique vers des architectures multi-cavités.
De nombreux directeurs d’usine et ingénieurs de production ont du mal à équilibrer ces demandes à volume élevé avec des exigences de qualité précises. Souvent, ils sous-estiment la manière dont la configuration des cavités dicte à la fois la vitesse de production et la rentabilité à long terme. La mise à niveau des équipements sans une compréhension approfondie de la dynamique des cavités entraîne souvent une augmentation des taux de défauts, des incohérences optiques et une usure accélérée des machines.
La solution nécessite une compréhension approfondie de la manière dont le moulage par injection-soufflage utilise une ou plusieurs cavités pour multiplier la production, réduire les temps de cycle et optimiser le flux de matière fondue. Ce guide d'ingénierie détaille la mécanique des empreintes de moule, compare les configurations, explore les meilleures pratiques de conception avancées pour prévenir les défauts et vous aide à choisir le bon équipement pour atteindre vos objectifs de production spécifiques.
Corrélation directe de sortie : le nombre d'empreintes de moule multiplie directement votre rendement par cycle. Cela agit comme le principal levier mécanique pour augmenter la production manufacturière.
Qualité par rapport à la quantité : L'augmentation du nombre de cavités nécessite un équilibrage avancé des canaux et des systèmes de refroidissement conformes. Ces caractéristiques évitent les défauts tels que le débordement de moisissure et garantissent une luminance constante.
Compatibilité des machines : l'exploitation d'un système multi-empreintes nécessite des forces de serrage proportionnellement plus élevées et des capacités d'injection plus importantes. Une inadéquation entre les spécifications du moule et les limites de la machine dégrade l’intégrité du produit.
Questions de matériaux : le traitement de polymères de qualité optique à haute viscosité comme le polycarbonate dans des moules à grande cavité nécessite un contrôle thermique précis pour maintenir les propriétés structurelles et optiques.
Pour comprendre l’impact des cavités de moule, il faut d’abord comprendre le processus de fabrication fondamental. L'injection-soufflage, largement connue sous le nom d'IBM, est une méthode très précise combinant deux phases distinctes. Initialement, le plastique fondu est injecté dans un moule de préforme autour d’une tige centrale chauffée. Ensuite, cette préforme est transférée vers une station de moulage par soufflage où l'air comprimé dilate le matériau pour lui donner sa forme finale rigide.
Lorsqu'il est adapté spécifiquement aux luminaires, ce processus devient la référence en matière de création de caches optiques homogènes et de haute clarté. Contrairement à l'extrusion-soufflage standard, IBM ne laisse aucune marque de pincement ni ligne de soudure à la base. L'élimination de ces points faibles structurels évite les distorsions optiques qui pourraient compromettre la transmission de la lumière.
Un industriel La machine à couvrir les ampoules LED diffère considérablement des souffleuses d'emballage standard. Il privilégie les propriétés photométriques, une épaisseur de paroi parfaitement uniforme et des finitions esthétiques irréprochables. Les diodes LED émettant une lumière très directionnelle, le cache doit diffuser parfaitement cet éclairage. Même une variation microscopique dans la cavité du moule entraînera des points lumineux visibles ou des ombres dans le produit de consommation final.
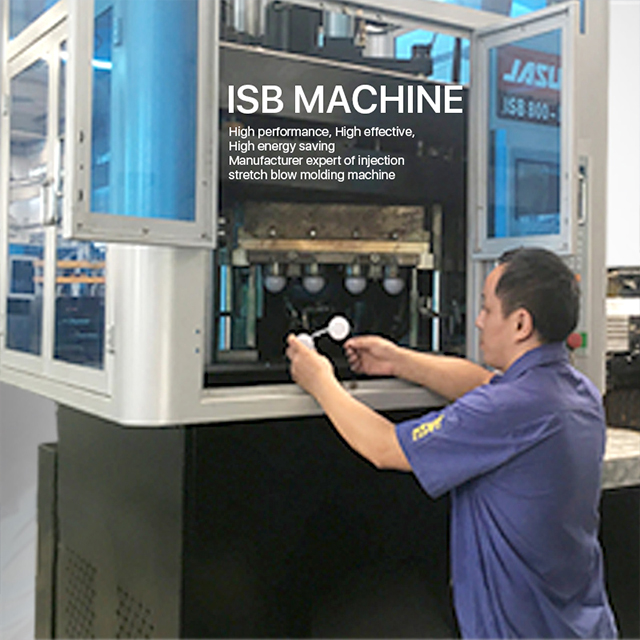
Dans le contexte du moulage par injection-soufflage, une cavité de moule est l'espace creux usiné avec précision qui dicte la géométrie extérieure finale, la texture et les dimensions du produit en plastique. Le nombre de cavités dans un seul bloc de moule détermine exactement combien de caches d'ampoules individuels émergent au cours d'un cycle complet de machine.
Le calcul de la production théorique repose sur une équation simple. Vous multipliez le nombre de cavités par le nombre total de cycles par heure. Par exemple, si une machine fonctionne avec un temps de cycle de 15 secondes, elle effectue 240 cycles par heure. Un moule à 4 cavités produit 960 pièces par heure, tandis qu'une configuration à 8 cavités produit 1 920 pièces par heure.
Dans l'usine, les opérateurs expérimentés savent que passer à un nombre de cavités plus élevé implique plus qu'une simple multiplication. Cela nécessite de recalibrer toute la dynamique thermique de la machine. Les moules à grande cavité nécessitent un plus grand volume de plastique à fondre et à injecter. Extraire la chaleur de cette plus grande masse de plastique nécessite des phases de refroidissement prolongées. La mise à niveau de 4 à 8 cavités pourrait augmenter légèrement le temps de cycle, peut-être de 15 secondes à 16,5 secondes. Malgré ce léger retard, la production nette reste largement supérieure.
Du point de vue de l'investissement, l'amélioration de votre nombre d'empreintes nécessite une dépense d'investissement initiale plus élevée pour l'outillage complexe. Néanmoins, cela réduit considérablement le coût par pièce tout au long du cycle de vie de la machine. Doubler la production sans augmenter la main-d'œuvre ou la surface de l'usine permet aux fabricants d'obtenir un retour sur investissement plus rapide et d'améliorer la rentabilité opérationnelle à long terme.
Le choix entre une configuration à empreinte unique ou multi-empreintes dépend entièrement de vos exigences en matière de volume de production, de la complexité des pièces et de votre stratégie en matière de budget d'investissement. Vous trouverez ci-dessous une analyse pratique pour guider votre stratégie d’équipement.
Configuration |
Application idéale |
Volume de sortie |
Coût de l'outillage |
Complexité technique |
|---|---|---|---|---|
Mono-cavité |
Prototypage, géométries complexes, lampes antidéflagrantes sur mesure |
Faible à moyen |
Inférieur |
Fenêtre de traitement indulgente, contrôle facile des paramètres |
Multi-cavité |
Ampoules LED standard de type A, éclairage commercial de masse |
Extrêmement élevé |
Un investissement initial important |
Nécessite un équilibrage strict des coureurs et une gestion thermique avancée |
Les moules à empreinte unique ne comportent qu'un seul espace creux. Cela en fait le choix optimal pour le prototypage ou les séries de fabrication personnalisées à faible volume. Les corps de lampes spécialisés nécessitent souvent des parois épaisses et un filetage complexe qui s'avèrent notoirement difficiles à gérer dans les configurations multi-cavités. Les moules à cavité unique permettent aux techniciens de contrôler beaucoup plus facilement les variables de traitement telles que la pression d'injection, la température de fusion et les vitesses de refroidissement.
À l’inverse, les moules multi-empreintes constituent l’épine dorsale incontestée de la fabrication commerciale à grande échelle. Les configurations standard pour les ampoules LED de type A de tous les jours comportent généralement 4, 8, 12 ou même 16 cavités. Investir dans un produit de qualité La machine IBM multi-cavités augmente considérablement votre rendement horaire. Cette capacité vous permet de répondre de manière transparente aux demandes serrées et à volume élevé de la chaîne d’approvisionnement.
Le principal compromis pour ce débit massif est le coût initial de l’outillage et la rigueur de la maintenance. Les moules multi-empreintes nécessitent un usinage d’une extrême précision pour garantir que chaque cavité est identique au niveau du micron. Ils exigent également des protocoles d'entretien de routine plus stricts dans l'atelier pour éviter le blocage des glissières ou une usure inégale.
À mesure que la production augmente, la marge d’erreur de traitement diminue de façon exponentielle. L’exploitation d’un système à cavité élevée introduit plusieurs obstacles techniques que les fabricants doivent gérer de manière proactive pour maintenir l’intégrité du produit.
Le débordement de moule, communément appelé flash dans l'industrie, se produit lorsque le plastique fondu s'échappe des limites de la cavité et se solidifie le long de la ligne de joint. Dans les configurations multi-empreintes, une répartition inégale de la pression d'injection ou une défaillance de la force de serrage de la machine sont généralement à l'origine de ce défaut. Si la machine ne peut pas maintenir les moitiés du moule bien fermées malgré l'immense pression hydraulique nécessaire pour remplir 16 cavités simultanément, le moule se sépare de manière microscopique. La prévention des éclairs nécessite des calculs précis du tonnage et une surveillance continue des jauges de contrainte des barres de liaison.
La conception de la cavité a un impact direct sur les micro-motifs et la transmission lumineuse de la couverture finale. Si une cavité se remplit légèrement plus rapidement ou à une température différente qu’une autre, la contrainte moléculaire au sein du plastique varie. Cette variation modifie l'indice de réfraction, provoquant une diffusion inégale de la lumière LED. Par conséquent, les pièces issues exactement du même cycle peuvent présenter des propriétés optiques différentes, entraînant des taux de rejet élevés lors du contrôle qualité.
Une épaisseur de paroi uniforme reste essentielle à la fois pour la durabilité mécanique et la gestion thermique du cache-ampoule. Les variations d’épaisseur des parois créent des points faibles structurels qui peuvent se fissurer lors de l’assemblage automatisé. Pour obtenir une cohérence dans plusieurs cavités, les opérateurs doivent s'appuyer sur des systèmes de canaux chauds parfaitement équilibrés et des tiges centrales à haute rigidité qui résistent à la déflexion sous un écoulement de plastique à grande vitesse.
Pour réussir à faire évoluer la production sans compromettre la clarté optique, le moule lui-même doit être conçu selon des principes avancés de thermodynamique et de dynamique des fluides. L'augmentation du nombre d'empreintes ruinera sans aucun doute la qualité de la production si le moule ne dispose pas de ces éléments de conception fondamentaux. Choisir un appareil de précision La machine de fabrication de diffuseurs garantit que ces fonctionnalités sont entièrement intégrées.
Le système de canaux est le réseau de canaux guidant le plastique fondu depuis la buse de la machine vers chaque cavité individuelle. Dans un moule multi-empreintes, les patins doivent être géométriquement et naturellement équilibrés. Cette précision mathématique garantit que le plastique fondu atteint chaque cavité exactement au même moment, à la même pression et à la même température. L'équilibrage artificiel, qui repose sur des tailles de grille différentes, s'avère insuffisant pour les pièces optiques. Cela conduit à un suremballage dans les cavités centrales et à des tirs courts, faisant référence à un remplissage incomplet, dans les cavités extérieures.
Plus de cavités génèrent exponentiellement plus de chaleur. Pour optimiser le rendement, un refroidissement avancé n’est pas négociable. Les canaux de refroidissement en ligne droite standard ne conviennent souvent pas aux formes d'éclairage complexes. Au lieu de cela, des canaux de refroidissement conformes avancés suivent le contour tridimensionnel exact du couvercle de l'ampoule. Souvent fabriqués par impression 3D métallique, ces canaux assurent une extraction uniforme de la chaleur sur toute la surface. Cela réduit considérablement les temps de cycle et évite le retrait différentiel qui provoque une distorsion optique.
Lorsque le plastique fondu s’engouffre dans une cavité, il doit déplacer l’air qui occupe actuellement cet espace. Si le moule ne dispose pas d’une micro-ventilation adéquate, l’air emprisonné se comprime rapidement et surchauffe. Cela provoque l’effet diesel, brûlant physiquement le plastique et laissant des traces de carbone noir. Pour un diffuseur de lumière, les défauts esthétiques sont un motif immédiat de mise au rebut. Les évents usinés avec précision permettent à l'air de s'échapper rapidement sans permettre au plastique fondu de s'évaporer.
Les propriétés d'écoulement du polymère choisi dictent la manière dont la machine et le moule doivent être configurés. Les moules à haute cavité amplifient les caractéristiques comportementales spécifiques des différents plastiques optiques, obligeant les opérateurs à ajuster leurs paramètres de traitement en conséquence.
Le polycarbonate, largement connu sous le nom de PC, constitue la norme industrielle en matière de caches d'éclairage résistants aux chocs et de haute clarté. Cependant, le PC est très visqueux, ce qui signifie qu'il résiste à l'écoulement et nécessite des températures de fusion élevées dépassant souvent 280 degrés Celsius. Exploiter un établissement spécialisé La machine à abat-jour PC nécessite un équipement robuste. La machine doit être équipée d'une unité d'injection à couple élevé capable de supporter des pressions d'injection extrêmes. Cela pousse la matière fondue visqueuse à travers des systèmes de canaux complexes avant qu'elle ne gèle. De plus, l’acier du moule doit être durci pour résister à la nature abrasive du flux de PC à haute pression sur des millions de cycles.
Le polyméthacrylate de méthyle, ou PMMA, offre une résistance aux UV et une transmission de la lumière supérieures à celles du PC, ce qui le rend idéal pour les applications d'éclairage extérieur haut de gamme. Contrairement au PC, le PMMA est intrinsèquement fragile. Lors de la conception de moules multi-empreintes pour le PMMA, les ingénieurs doivent utiliser des conceptions de portes spécifiques et des mécanismes d'éjection précis. Un mauvais dimensionnement du portail ou un mouvement agressif de la plaque de démoulage provoquera des microfissures autour de la base du couvercle lors de la phase de démoulage.
Faire correspondre vos exigences en matière d'empreinte avec les spécifications correctes de la machine est une décision d'ingénierie cruciale. Un mal assorti La machine de moulage de couvercles de lampe gênera votre production, quelle que soit la qualité de la conception du moule. Cela entraîne des taux de rebut élevés et un gaspillage de capital.
La force de serrage est la pression nécessaire pour maintenir le moule fermé contre la force interne du plastique injecté. Vous calculez cela en multipliant la surface totale projetée de toutes les cavités et canaux par la pression spécifique dans la cavité du matériau. Les matériaux très visqueux comme le PC nécessitent un tonnage par pouce carré nettement plus élevé que les plastiques standards. Pour une configuration typique de couvercle d'ampoule PC à 12 cavités, vous avez besoin d'une machine délivrant au moins 800 kN de force de serrage. L’exécution d’un moule très demandé sur une machine sous-dimensionnée entraîne inévitablement des bavures et des poids de pièces incohérents.
L'unité d'injection de la machine doit délivrer le volume total de plastique nécessaire à toutes les cavités, ainsi qu'au système de canaux, en une seule fois. Les meilleures pratiques d'ingénierie stipulent que le poids total du tir doit utiliser entre 30 et 70 pour cent de la capacité maximale du canon. En utiliser moins de 30 % signifie que le plastique reste trop longtemps dans le corps chauffé, ce qui entraîne une dégradation thermique et un jaunissement des capots optiques. À l’inverse, l’utilisation de plus de 70 pour cent risque d’entraîner un remplissage incomplet et une mauvaise homogénéité de la masse fondue. Une machine haut de gamme comportera une unité d’injection précise capable de traiter des doses de 200 à 300 grammes sans dégrader le polymère.
Les moules multi-empreintes à haut rendement nécessitent un retrait rapide et constant des pièces pour maintenir des temps de cycle optimaux. S'appuyer sur la chute de gravité pour les couvercles optiques délicats peut provoquer des rayures et une contamination de la surface. L’intégration de votre équipement avec des bras de retrait robotisés automatisés est essentielle. La machine doit disposer de l'espacement des barres de liaison et des interfaces logicielles appropriés pour se synchroniser de manière transparente avec l'automatisation à grande vitesse. Cela garantit que les pièces sont extraites, refroidies et emballées sans intervention humaine ni délai.
L’augmentation du nombre d’empreintes de moule est indéniablement le moyen le plus rapide d’augmenter la production manufacturière dans l’industrie de l’éclairage. Cependant, ce processus nécessite un équilibre harmonieux entre la conception avancée de moules, la science des matériaux et les capacités robustes des machines. Ne pas aligner ces trois éléments entraînera une clarté optique compromise et une défaillance mécanique.
Investir dans le bon équipement, associé à un moule multi-empreintes optimisé, constitue un investissement direct dans la compétitivité à long terme sur le marché. En comprenant la dynamique complexe de la configuration des cavités, les fabricants peuvent adapter en toute confiance leurs opérations pour répondre à la demande mondiale en matière de LED.
Prêt à faire évoluer votre production d'éclairage sans sacrifier la qualité optique ? Évaluez vos besoins de production spécifiques et explorez les options d'équipement haute performance sur JASU IBM Machines . Nos solutions d'ingénierie peuvent vous aider à calculer le retour sur investissement exact pour la mise à niveau vers un système multi-empreintes adapté à votre usine.
Cela dépend fortement de la force de serrage de la machine et de la taille physique du cache-ampoule. Les configurations courantes pour les ampoules LED standard de type A vont de 4 à 16 cavités en un seul cycle de machine, à condition que l'unité d'injection puisse s'adapter à la taille de tir requise.
Pas si le moule est conçu correctement. Avec des canaux géométriquement équilibrés, un contrôle précis de la température et un refroidissement conforme approprié, un moule multi-empreintes produit des pièces identiques et de haute qualité qui correspondent parfaitement aux normes d'une configuration à une seule cavité.
Vous ne pouvez transférer des moules que si les machines partagent des spécifications critiques similaires. Cela inclut un espacement des barres de liaison correspondant, un tonnage de force de serrage adéquat, des bagues de positionnement compatibles et une taille de injection suffisante pour éviter la dégradation du matériau.
Le débordement est évité grâce à l'utilisation de contrôles de pression d'injection en boucle fermée très précis, garantissant qu'une force de serrage adéquate est appliquée et maintenant un alignement parfait des moitiés du moule grâce à une maintenance programmée rigoureuse en usine.
Les canaux de refroidissement conformes suivent la géométrie exacte du couvercle de l'ampoule, permettant une extraction rapide et uniforme de la chaleur. Cette gestion thermique avancée peut réduire les temps de refroidissement jusqu'à 30 %, raccourcissant considérablement la durée de cycle globale tout en empêchant la déformation.
Le jaunissement du polycarbonate est généralement causé par une dégradation thermique. Cela se produit lorsque la température de fusion est trop élevée ou lorsque le plastique reste trop longtemps dans le cylindre d'injection en raison d'une capacité de taille de dose inadaptée. Un dimensionnement approprié du canon et un profil de température éliminent ce problème.
