
Просмотры: 0 Автор: Редактор сайта Время публикации: 28.10.2026 Происхождение: Сайт


В быстро развивающемся секторе производства освещения глобальное стремление к интеллектуальному и энергоэффективному освещению вынудило поставщиков масштабировать производство беспрецедентными темпами. Тем не менее, масштабирование выходной мощности при сохранении строгой оптической прозрачности, необходимой для современных светодиодов, остается главной инженерной задачей. Секрет достижения этого тонкого баланса лежит непосредственно в сердце вашего производственного оборудования: в полостях пресс-формы.
Недавний анализ рынка указывает на резкий рост количества экосистем умного дома и настраиваемых сетей освещения. Потребители теперь ожидают идеально рассеянного освещения без мерцания. Этот сдвиг в отрасли напрямую влияет на заводские цеха. Производители сталкиваются с огромным давлением, требующим производства более тонких и однородных диффузоров, объем которых вдвое или втрое превышает исторический объем. Опираясь на устаревшие однорезонаторные установки, мы просто не сможем удовлетворить этот экспоненциальный спрос. Расширение масштабов требует стратегического прыжка в сторону многополотных архитектур.
Многие руководители предприятий и инженеры-технологи изо всех сил пытаются сбалансировать эти большие объемы производства с точными требованиями к качеству. Часто они недооценивают, как конфигурация полости влияет как на скорость производства, так и на долгосрочную прибыльность. Модернизация оборудования без глубокого понимания динамики полостей часто приводит к увеличению количества дефектов, оптических несоответствий и ускоренному износу оборудования.
Решение требует всестороннего понимания того, как при литье с раздувом используется одна или несколько полостей для увеличения производительности, сокращения времени цикла и оптимизации потока расплавленного материала. В этом инженерном руководстве подробно рассматривается механика полостей пресс-формы, сравниваются конфигурации конфигурации, исследуются передовые методы проектирования для предотвращения дефектов и помогает вам выбрать правильное оборудование для достижения ваших конкретных производственных целей.
Прямая корреляция выходов: количество полостей пресс-формы напрямую увеличивает производительность за цикл. Это действует как основной механический рычаг для масштабирования объема производства.
Качество против количества. Увеличение количества полостей требует усовершенствованных систем балансировки литников и конформных систем охлаждения. Эти функции предотвращают такие дефекты, как переполнение формы, и обеспечивают постоянную яркость.
Совместимость с машинами: работа системы с несколькими полостями требует пропорционально более высоких усилий зажима и большей производительности впрыска. Несоответствие характеристик пресс-формы ограничениям машины ухудшает целостность продукта.
Материал имеет значение. Обработка высоковязких полимеров оптического класса, таких как поликарбонат, в формах с большими полостями требует точного термического контроля для сохранения структурных и оптических свойств.
Чтобы понять влияние полостей пресс-формы, необходимо сначала понять фундаментальный производственный процесс. Инжекционно-выдувное формование, широко известное как IBM, представляет собой высокоточный метод, сочетающий в себе два отдельных этапа. Первоначально расплавленный пластик впрыскивается в форму для заготовки вокруг нагретого стержня. Впоследствии эта преформа передается на станцию выдувного формования, где сжатый воздух расширяет материал до его окончательной, жесткой формы.
При адаптации специально для осветительных приборов этот процесс становится золотым стандартом для создания бесшовных оптических покрытий высокой четкости. В отличие от стандартного экструзионно-выдувного формования, IBM не оставляет следов защемления или линий сварки у основания. Устранение этих структурных слабых мест предотвращает оптические искажения, которые могут поставить под угрозу светопропускание.
Промышленный Машина для изготовления крышек светодиодных ламп существенно отличается от стандартных выдувных машин для изготовления упаковки. Приоритет отдается фотометрическим свойствам, идеально равномерной толщине стенок и безупречной эстетической отделке. Поскольку светодиоды излучают узконаправленный свет, крышка должна идеально рассеивать этот свет. Даже микроскопические изменения в полости формы приведут к появлению видимых ярких пятен или теней на конечном потребительском продукте.
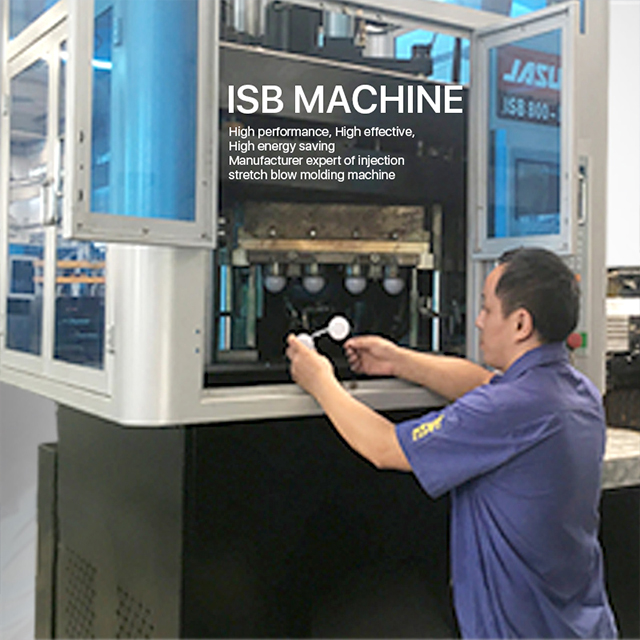
В контексте литья с раздувом полость формы — это тщательно обработанное полое пространство, определяющее окончательную внешнюю геометрию, текстуру и размеры пластикового изделия. Количество полостей в одном блоке формы точно определяет, сколько отдельных крышек лампочек появится за один полный машинный цикл.
Расчет теоретического объема производства основан на простом уравнении. Вы умножаете количество полостей на общее количество циклов в час. Например, если машина работает со временем цикла 15 секунд, она выполняет 240 циклов в час. Пресс-форма с 4 гнездами производит 960 деталей в час, тогда как конфигурация с 8 гнездами производит 1920 деталей в час.
В заводских условиях опытные операторы знают, что переход к большему числу гнезд предполагает нечто большее, чем простое умножение. Это требует перекалибровки всей тепловой динамики машины. Пресс-формы с большими полостями требуют большего объема пластика, который нужно плавить и впрыскивать. Извлечение тепла из этой большей массы пластика требует длительных фаз охлаждения. Модернизация количества гнезд с 4 до 8 может немного увеличить время цикла, возможно, с 15 до 16,5 секунд. Несмотря на эту небольшую задержку, чистый объем производства остается значительно выше.
С точки зрения инвестиций, увеличение количества гнезд требует более высоких первоначальных капитальных затрат на сложную оснастку. Тем не менее, это радикально снижает стоимость детали на протяжении всего жизненного цикла машины. Удвоение производительности без увеличения рабочей силы или производственных площадей позволяет производителям быстрее окупить инвестиции и повысить долгосрочную операционную прибыльность.
Выбор между установкой с одной или несколькими полостями полностью зависит от ваших требований к объему производства, сложности детали и стратегии капитального бюджета. Ниже приведена практическая информация, которая поможет вам разработать стратегию использования оборудования.
Конфигурация |
Идеальное применение |
Выходной объем |
Стоимость оснастки |
Техническая сложность |
|---|---|---|---|---|
Однополостной |
Прототипирование, сложная геометрия, взрывозащищенные лампы на заказ. |
От низкого до среднего |
Ниже |
Прощающее окно обработки, простой контроль параметров |
Многополость |
Стандартные светодиодные лампы типа А, массовое коммерческое освещение. |
Чрезвычайно высокий |
Значительные первоначальные инвестиции |
Требует строгой балансировки литников и усовершенствованного управления температурным режимом. |
Одногнездные формы имеют только одно пустое пространство. Это делает их оптимальным выбором для прототипирования или мелкосерийного индивидуального производства. Специализированные корпуса ламп часто требуют толстых стенок и сложной резьбы, с которой, как известно, трудно справиться в установках с несколькими полостями. Одногнездные формы значительно облегчают техническим специалистам контроль переменных процесса, таких как давление впрыска, температура расплава и скорость охлаждения.
И наоборот, многоместные формы служат бесспорной основой крупномасштабного коммерческого производства. Стандартные конфигурации повседневных светодиодных ламп типа А обычно имеют 4, 8, 12 или даже 16 гнезд. Инвестиции в качественный Машина IBM с несколькими полостями значительно увеличивает вашу почасовую производительность. Эта возможность позволяет беспрепятственно удовлетворять напряженные потребности в больших объемах цепочки поставок.
Основным компромиссом для такой огромной производительности является первоначальная стоимость инструментов и строгость обслуживания. Многоместные формы требуют чрезвычайно точной обработки, чтобы обеспечить идентичность каждой полости вплоть до микронного уровня. Они также требуют более строгих протоколов текущего технического обслуживания в цехах, чтобы предотвратить засорение бегунов или неравномерный износ.
По мере увеличения объемов производства вероятность ошибки обработки сокращается экспоненциально. Эксплуатация системы с большим количеством полостей создает ряд технических препятствий, которые производители должны активно преодолевать для поддержания целостности продукта.
Переполнение формы, широко известное в промышленности как вспышка, происходит, когда расплавленный пластик выходит за пределы полости и затвердевает вдоль линии разъема. В установках с несколькими полостями этот дефект обычно возникает из-за неравномерного распределения давления впрыска или нарушения силы зажима машины. Если машина не может плотно удерживать половинки формы под воздействием огромного гидравлического давления, необходимого для одновременного заполнения 16 полостей, форма распадается на микроскопическом уровне. Предотвращение вспышки требует точных расчетов тоннажа и постоянного контроля тензорезисторов на тягах.
Конструкция полости напрямую влияет на микрорисунки и светопропускание конечного покрытия. Если одна полость заполняется немного быстрее или при другой температуре, чем другая, молекулярное напряжение внутри пластика меняется. Это изменение изменяет показатель преломления, вызывая неравномерное рассеивание света светодиодов. Следовательно, детали одного и того же цикла могут иметь разные оптические свойства, что приводит к высокому проценту брака при контроле качества.
Равномерная толщина стенок остается критически важной как для механической прочности, так и для терморегулирования крышки лампы. Различия в толщине стенок создают слабые места в конструкции, которые могут треснуть во время автоматизированной сборки. Чтобы добиться единообразия при работе с несколькими полостями, операторы должны полагаться на идеально сбалансированные горячеканальные системы и высокожесткие стержни, которые устойчивы к изгибу под действием высокоскоростного потока пластика.
Чтобы успешно масштабировать производительность без ущерба для оптической прозрачности, сама форма должна быть спроектирована с использованием передовых термодинамических и гидродинамических принципов. Увеличение полостей, несомненно, ухудшит качество продукции, если в форме отсутствуют эти основополагающие элементы конструкции. Выбор высокоточного Машина для изготовления диффузоров обеспечивает полную интеграцию этих функций.
Система направляющих представляет собой сеть каналов, направляющих расплавленный пластик от сопла машины к каждой отдельной полости. В многоместной форме полозья должны быть геометрически и естественно сбалансированы. Эта математическая точность гарантирует, что расплавленный пластик достигнет каждой полости в одно и то же время, при одинаковом давлении и температуре. Искусственная балансировка, основанная на различных размерах затворов, оказывается недостаточной для оптических частей. Это приводит к переуплотнению в центральных полостях и коротким выстрелам, говоря о неполном заполнении, в наружных.
Больше полостей генерируют экспоненциально больше тепла. Для оптимизации производительности не подлежит обсуждению усовершенствованное охлаждение. Стандартные прямолинейные каналы охлаждения часто не подходят для освещения сложной формы. Вместо этого усовершенствованные конформные каналы охлаждения повторяют точный трехмерный контур крышки лампы. Эти каналы, которые часто изготавливаются с использованием 3D-печати металлом, обеспечивают равномерный отвод тепла по всей поверхности. Это значительно сокращает время цикла и предотвращает дифференциальную усадку, вызывающую оптические искажения.
Когда расплавленный пластик устремляется в полость, он должен вытеснить воздух, в настоящее время занимающий это пространство. Если в форме отсутствует надлежащая микровентиляция, захваченный воздух быстро сжимается и перегревается. Это вызывает эффект дизельного топлива, физически сжигая пластик и оставляя черные следы углерода. Для светорассеивателя эстетические дефекты являются немедленным основанием для списания. Точно обработанные вентиляционные отверстия позволяют воздуху быстро выходить, не позволяя расплавленному пластику вспыхивать.
Свойства текучести выбранного вами полимера определяют, как должны быть сконфигурированы машина и пресс-форма. Формы с большими полостями усиливают специфические характеристики поведения различных оптических пластиков, что требует от операторов соответствующей корректировки параметров обработки.
Поликарбонат, широко известный как ПК, служит отраслевым стандартом для ударопрочных осветительных покрытий высокой четкости. Однако ПК обладает высокой вязкостью, что означает, что он сопротивляется течению и требует высоких температур плавления, часто превышающих 280 градусов по Цельсию. Работает специализированный Машина для изготовления абажуров для ПК требует надежного оборудования. Машина должна быть оснащена блоком впрыска с высоким крутящим моментом, способным выдерживать экстремальное давление впрыска. Это проталкивает вязкий расплав через сложные направляющие системы, прежде чем он замерзнет. Кроме того, сталь пресс-формы должна быть закалена, чтобы выдерживать абразивный характер потока ПК под высоким давлением в течение миллионов циклов.
Полиметилметакрилат, или ПММА, обеспечивает превосходную устойчивость к ультрафиолетовому излучению и светопропускание по сравнению с ПК, что делает его идеальным для наружного освещения премиум-класса. В отличие от ПК, ПММА по своей природе хрупкий. При проектировании многоместных форм для ПММА инженеры должны использовать специальные конструкции ворот и точные механизмы выталкивания. Неправильный размер литника или агрессивное движение съемной пластины могут привести к образованию микротрещин вокруг основания крышки на этапе извлечения из формы.
Сопоставление требований к полости с правильными характеристиками машины является критически важным инженерным решением. Плохо подобранный Машина для изготовления крышек ламп станет узким местом в вашем производстве, независимо от того, насколько хорошо спроектирована форма. Это приводит к высокому проценту брака и пустой трате капитала.
Усилие зажима — это давление, необходимое для удержания формы в закрытом состоянии против внутренней силы впрыскиваемого пластика. Вы рассчитываете это, умножая общую площадь проекции всех полостей и направляющих на удельное давление материала в полости. Высоковязкие материалы, такие как ПК, требуют значительно более высокой плотности на квадратный дюйм, чем стандартные пластмассы. Для типичной установки крышки лампы из ПК с 12 гнездами вам понадобится машина, обеспечивающая усилие зажима не менее 800 кН. Запуск пресс-формы с высоким спросом на машине недостаточного размера неизбежно приводит к образованию бликов и нестабильному весу деталей.
Инъекционный блок машины должен подавать весь объем пластика, необходимый для всех полостей, а также для направляющей системы, за один раз. Передовые инженерные практики диктуют, что общий вес выстрела должен составлять от 30 до 70 процентов максимальной мощности ствола. Использование менее 30 процентов означает, что пластик слишком долго находится в нагретом корпусе, что приводит к термическому разложению и пожелтению оптических крышек. И наоборот, использование более 70 процентов сопряжено с риском неполного заполнения и плохой однородности расплава. Высококлассная машина будет оснащена точным инжекторным блоком, способным обрабатывать порции весом от 200 до 300 граммов без разрушения полимера.
Многоместные пресс-формы с высокой производительностью требуют быстрого и последовательного удаления деталей для поддержания оптимального времени цикла. Использование силы тяжести для хрупких оптических крышек может привести к появлению царапин и загрязнению поверхности. Интеграция вашего оборудования с автоматизированными роботизированными манипуляторами имеет важное значение. Машина должна иметь соответствующее расстояние между стойками и программные интерфейсы для беспрепятственной синхронизации с высокоскоростной автоматизацией. Это гарантирует извлечение, охлаждение и упаковку деталей без вмешательства или задержки человека.
Увеличение полостей пресс-формы, несомненно, является самым быстрым способом увеличения объема производства в светотехнической промышленности. Однако этот процесс требует гармоничного баланса передовой конструкции пресс-форм, материаловедения и надежных возможностей оборудования. Несоблюдение этих трех элементов приведет к ухудшению оптической прозрачности и механическим поломкам.
Инвестиции в правильное оборудование в сочетании с оптимизированной многоместной пресс-формой — это прямая инвестиция в долгосрочную конкурентоспособность на рынке. Понимая сложную динамику конфигурации полостей, производители могут уверенно масштабировать свою деятельность для удовлетворения глобальных потребностей в светодиодах.
Готовы масштабировать производство освещения, не жертвуя оптическим качеством? Оцените свои конкретные производственные потребности и изучите варианты высокопроизводительного оборудования на сайте JASU IBM Machines . Наши инженерные решения помогут вам рассчитать точную окупаемость инвестиций в модернизацию системы с несколькими полостями, адаптированной к условиям вашего завода.
Это во многом зависит от силы зажима машины и физического размера крышки лампы. Обычные конфигурации стандартных светодиодных ламп типа А варьируются от 4 до 16 гнезд за один машинный цикл, при условии, что блок впрыска может вместить требуемый размер порции.
Нет, если форма спроектирована правильно. Благодаря геометрически сбалансированным направляющим, точному контролю температуры и правильному конформному охлаждению многогнездная пресс-форма позволяет производить идентичные высококачественные детали, которые идеально соответствуют стандартам одногнездной установки.
Переносить формы можно только в том случае, если машины имеют схожие критические характеристики. Это включает в себя соответствующее расстояние между стяжками, достаточную грузоподъемность зажимного усилия, совместимые установочные кольца и достаточный размер впрыска для предотвращения разрушения материала.
Перелив предотвращается за счет использования высокоточного регулирования давления впрыска с замкнутым контуром, обеспечения приложения достаточного усилия зажима и поддержания идеального выравнивания половин формы посредством строгого планового технического обслуживания на заводе.
Конформные каналы охлаждения повторяют геометрию крышки колбы, обеспечивая быстрый и равномерный отвод тепла. Такое усовершенствованное управление температурным режимом может сократить время охлаждения до 30 процентов, значительно сокращая общее время цикла и предотвращая коробление.
Пожелтение поликарбоната обычно вызвано термическим разложением. Это происходит, когда температура расплава установлена слишком высокая или когда пластик слишком долго находится в цилиндре для впрыска из-за несоответствующего размера порции. Правильный размер ствола и температурный профиль устраняют эту проблему.
