Vistas: 0 Autor: Editor del sitio Hora de publicación: 2026-10-25 Origen: Sitio


Un pequeño error de calor puede arruinar por completo un lote completo de frascos de cosméticos de lujo. Imagínese sacar de la línea una nueva serie de frascos de crema premium y encontrarlos nublados, amarillentos y completamente invendibles. Veo esta pesadilla en las fábricas todo el tiempo. Los operadores a menudo no entienden bien sus materias primas. Si bien el PET y el PETG parecen idénticos a simple vista en sus formas claras finales, sus estructuras químicas subyacentes son muy diferentes.
Introducir PETG en una línea de producción calibrada para PET estándar resulta inevitablemente en defectos graves, desperdicio de resina y costosos tiempos de inactividad mecánicos. En esta guía, analizaremos ajustes específicos de la maquinaria, técnicas de resolución de problemas del mundo real y cómo ajustar su línea de producción para una ejecución impecable.
Conclusiones clave
La química del material dicta los parámetros: el PET requiere un secado estricto a alta temperatura para evitar la degradación por humedad. Mientras tanto, el PETG modificado con glicol exige temperaturas de procesamiento mucho más bajas para evitar quemaduras térmicas y decoloración.
El enfriamiento y el estiramiento difieren: el PETG no cristaliza como el PET estándar, lo que permite paredes más gruesas en frascos de cosméticos de lujo. Sin embargo, requiere velocidades alteradas de la varilla de estiramiento y tiempos de enfriamiento prolongados dentro del molde.
El procesamiento en una sola etapa es superior para los cosméticos: el procesamiento integrado previene rayones en la superficie y contaminación del aire. Es el estándar indiscutible de la industria para envases de cosméticos de alta gama y sin imperfecciones.
El control inteligente es el futuro: los equipos de fabricación modernos ofrecen ajustes de parámetros automatizados. Esto reduce significativamente la mano de obra necesaria al cambiar entre PET virgen, PETG y PET reciclado.
Análisis de mercado recientes revelan un aumento masivo en la demanda de envases de plástico similar al vidrio dentro del sector de la belleza. Las marcas quieren la sensación pesada y premium del vidrio sin el peso y la fragilidad asociados al envío. Este cambio en toda la industria obliga a los fabricantes a cambiar entre PET estándar y PETG modificado con glicol con más frecuencia que nunca. Para optimizar los rendimientos de fabricación, los gerentes de producción primero deben comprender las diferencias estructurales entre estos dos polímeros. Saber cómo se comportan bajo estrés y calor es la base absoluta para una fabricación impecable.
El tereftalato de polietileno, comúnmente conocido como PET, es un polímero altamente cristalino conocido por su excepcional resistencia a la tracción, su naturaleza liviana y sus propiedades superiores de barrera a los gases. Sin embargo, su naturaleza semicristalina lo hace excepcionalmente sensible a los perfiles térmicos. Si se calienta incorrectamente o se enfría demasiado lentamente durante la fase de acondicionamiento, las cadenas moleculares se alinean formando cristales. Esta rápida cristalización da como resultado una apariencia turbia de color blanco lechoso. Para el sector de la belleza de lujo, esta neblina es totalmente inaceptable.
Por el contrario, el PETG implica la adición de ciclohexanodimetanol u otros modificadores de glicol durante el proceso de polimerización. Este ajuste químico preciso altera fundamentalmente la capacidad de cristalización de la cadena polimérica. Como resultado, el PETG permanece completamente amorfo. Conserva una claridad brillante, similar al vidrio, incluso cuando se moldea en aplicaciones de paredes gruesas, como frascos de perfume de base pesada o frascos de cuidado de la piel de primera calidad.
Las marcas de cosméticos utilizan estratégicamente ambos materiales según los requisitos específicos del producto. El PET sigue siendo la opción estándar para envases de paredes delgadas como bombas de loción, tónicos y botellas de champú debido a su rentabilidad y resistencia de barrera. Por el contrario, PETG es la resina preferida para envases de paredes gruesas que imitan una estética de vidrio de primera calidad. Debido a que las plantas de producción con frecuencia hacen malabarismos con múltiples líneas de productos, invertir en un producto versátil La máquina envasadora de cosméticos es vital. El equipo debe diseñarse para realizar una transición perfecta entre ambas resinas, ofreciendo un control muy preciso sobre los diferentes perfiles de temperatura y presión.
Al operar un dedicado Máquina de botellas de cosméticos de PET , su enfoque principal debe ser la eliminación agresiva de la humedad y el mantenimiento de una alta energía térmica durante las fases de inyección y acondicionamiento. La configuración básica estándar no será suficiente. Se requiere una calibración meticulosa para mantener la integridad estructural.
El PET es altamente higroscópico. Absorbe activamente la humedad del entorno ambiente de la fábrica. Si esta humedad no se elimina por completo antes de que el plástico entre en el cilindro de inyección, las moléculas de agua atrapadas desencadenan la hidrólisis durante la fusión. Esta reacción química fractura las cadenas de polímeros, lo que provoca una caída drástica de la viscosidad intrínseca. Las botellas que sufren de baja viscosidad intrínseca se vuelven quebradizas y rutinariamente no pasan las pruebas de caída estándar.
Para evitar esta falla estructural, configure el secador desecante auxiliar a aproximadamente 160 grados Celsius. Asegúrese de que los gránulos de PET permanezcan en la tolva de secado durante 4 a 6 horas para lograr un contenido de humedad inferior al 0,005 por ciento. Además, mantenga estrictamente el punto de rocío del aire de secado a -40 grados Celsius o menos.
Debido a su estructura cristalina rígida, el PET requiere una cantidad significativa de energía térmica para lograr un estado de fusión uniforme y adecuado. Las temperaturas del cilindro de inyección suelen oscilar entre 270 grados Celsius y 290 grados Celsius, según el grado específico de resina y la cavitación del molde. También debe mantener el sistema de canal caliente estrictamente dentro de este rango de alta temperatura. La congelación prematura de la masa fundida provoca habitualmente marcas de flujo o disparos cortos en la preforma.
En el proceso de moldeo por inyección, estiramiento y soplado, la preforma se inyecta y luego se transfiere a una estación de acondicionamiento. Para el PET estándar, lograr el perfil de temperatura perfecto (normalmente entre 90 grados Celsius y 110 grados Celsius) es fundamental antes de que comience el estiramiento. Si la preforma está demasiado fría, la fuerza mecánica de la varilla de estiramiento induce un blanqueamiento por tensión. Si hace demasiado calor, el material pierde su espesor de pared uniforme y se vuelve turbio. Calcule cuidadosamente las relaciones de estiramiento para garantizar una orientación biaxial uniforme. Esto confiere a la botella su resistencia mecánica final.
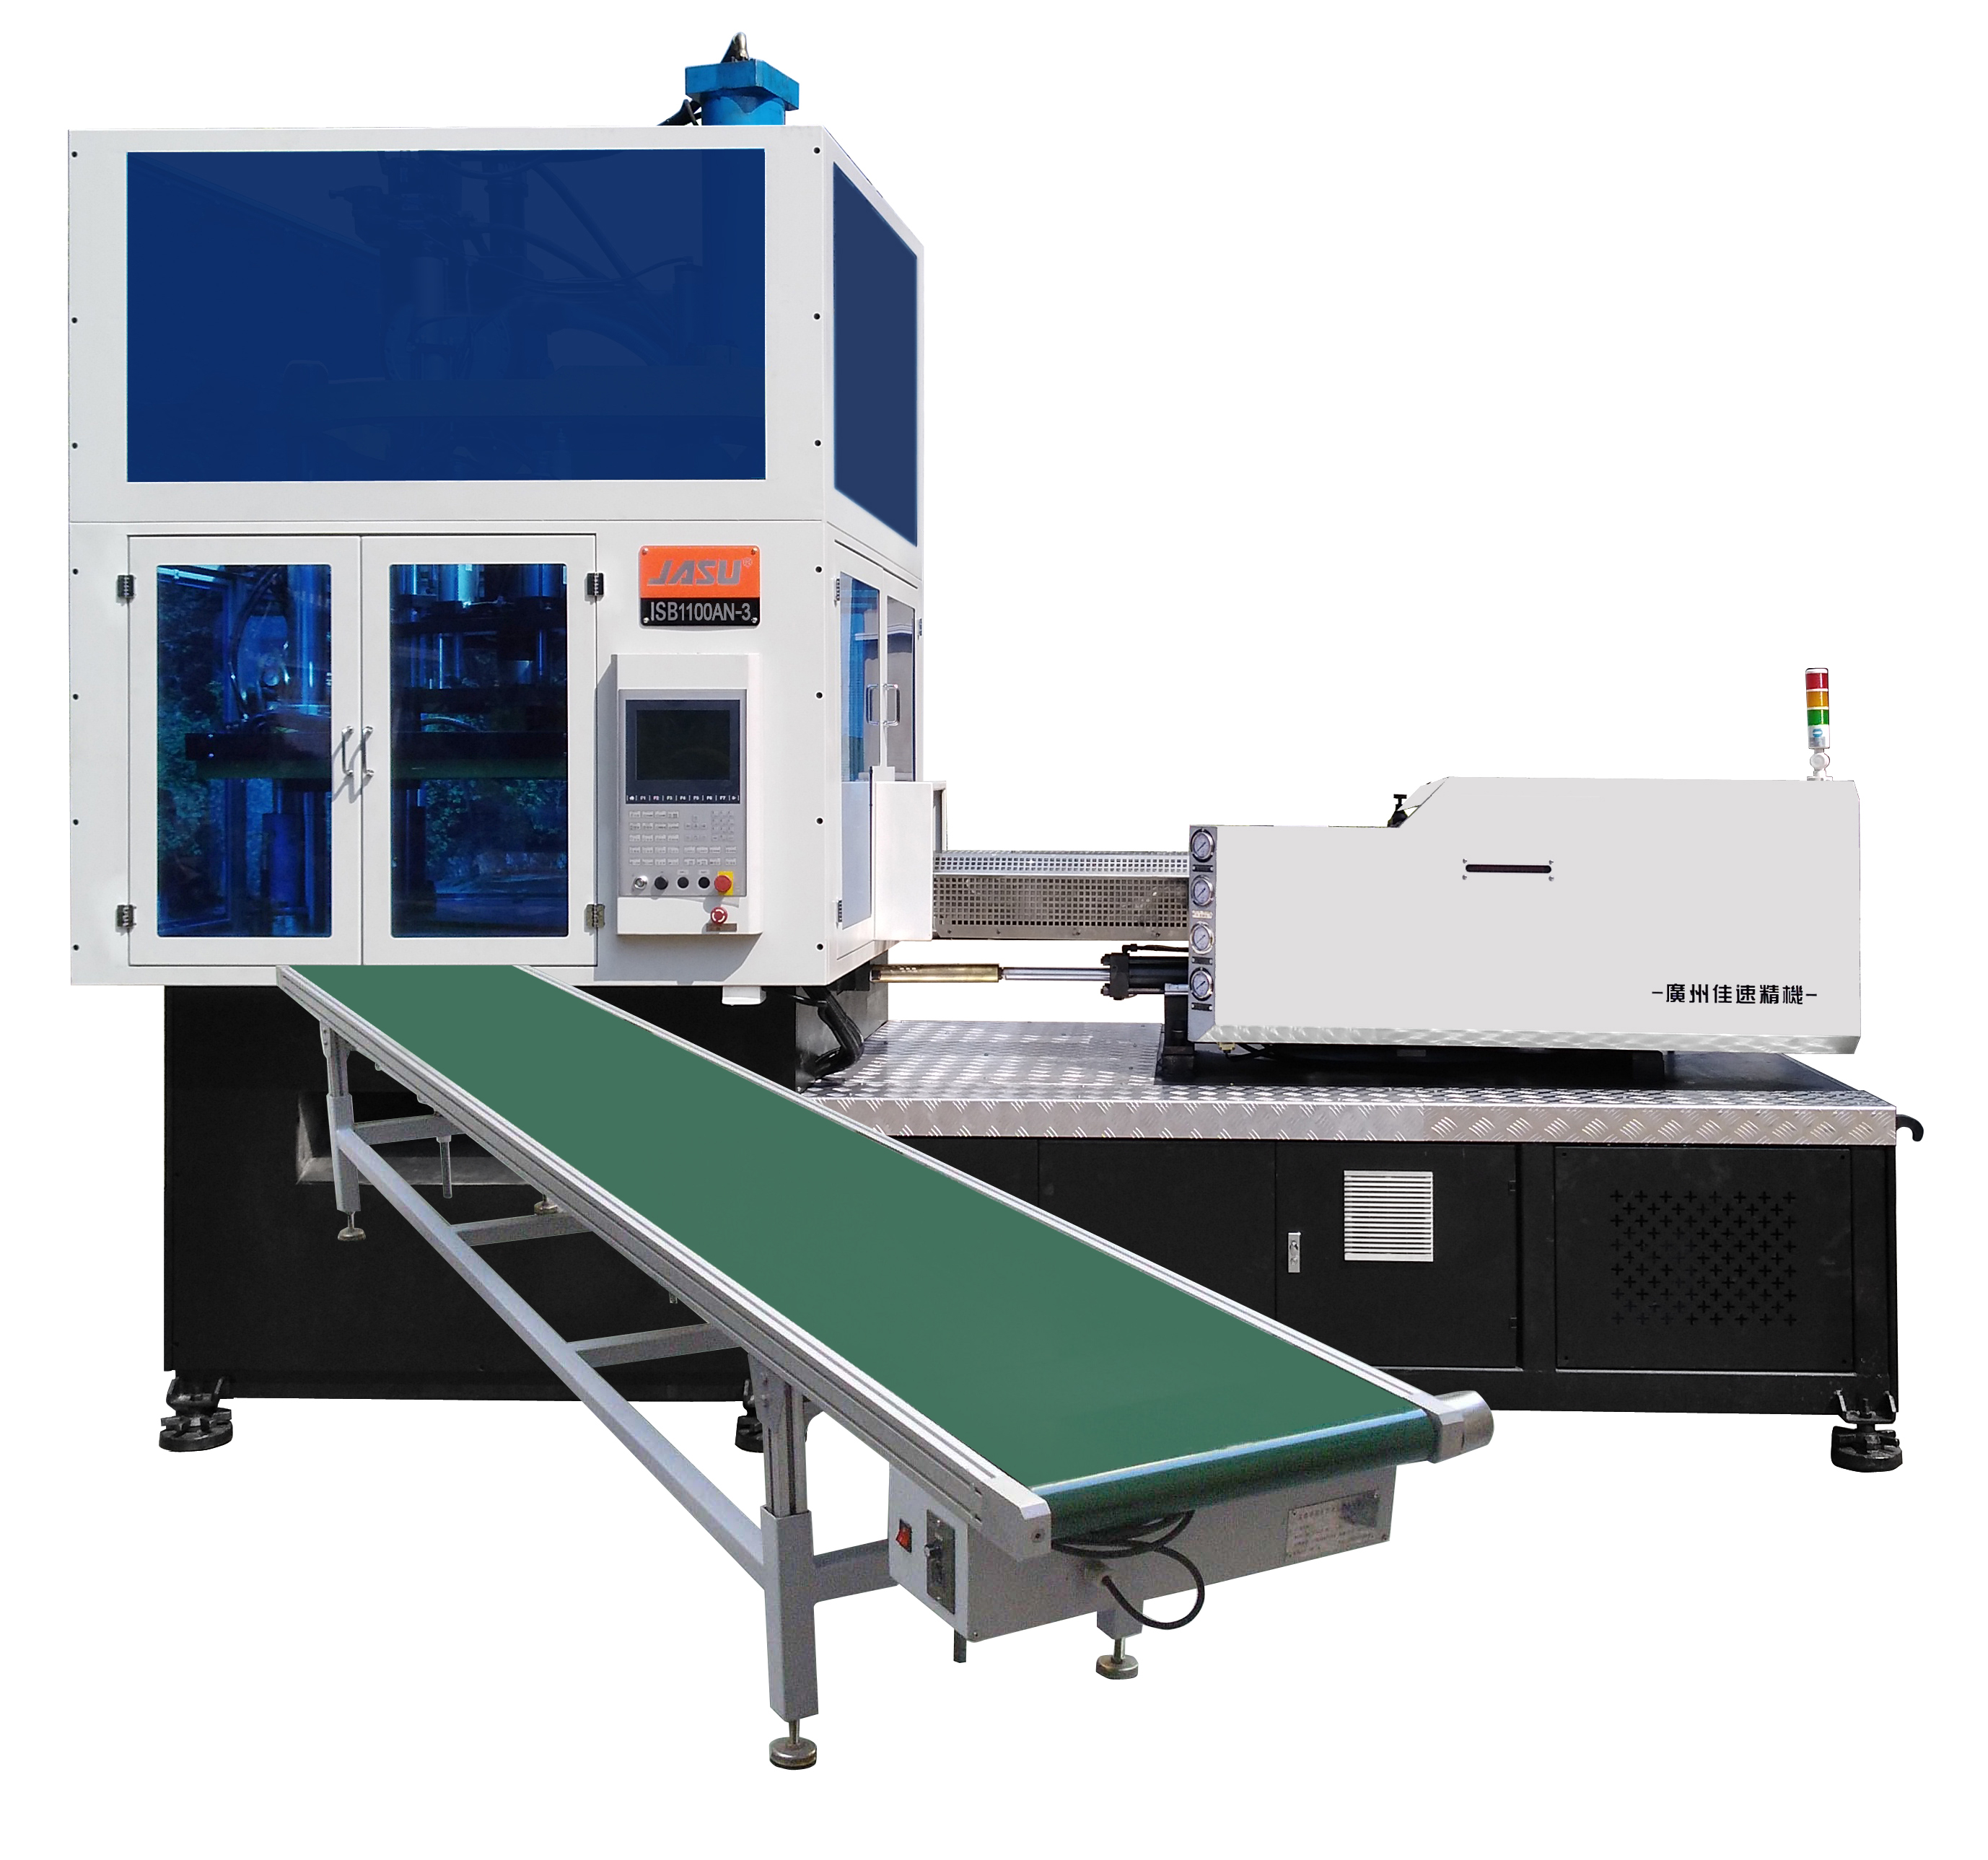
Cambiar una línea de producción de polímeros estándar a variantes modificadas con glicol no es simplemente un cambio de material. Exige una recalibración fundamental de la lógica térmica y mecánica del equipo. Aplicar la configuración PET estándar a un La máquina de botellas de perfume PETG arruinará inmediatamente el material y potencialmente dañará sus herramientas.
El ajuste operativo más crítico es la severa reducción de las temperaturas de procesamiento. Debido a que el PETG es amorfo y carece de la estructura cristalina rígida de su contraparte, se funde y fluye a temperaturas significativamente más bajas. Reduzca las temperaturas del cilindro de inyección y del canal caliente a un rango de 220 grados Celsius a 240 grados Celsius.
Considere este escenario común en una fábrica. Si un operador procesa accidentalmente PETG utilizando los ajustes de temperatura de PET del turno anterior, el material sufre una degradación térmica inmediata y severa. Esto se manifiesta como manchas carbonizadas de color amarillento y negro y la liberación de gases volátiles que pueden corroer la cavidad del molde con el tiempo.
Si bien el PETG es un poco menos higroscópico, aún requiere un secado minucioso para evitar defectos en la superficie como rayas plateadas. Sin embargo, debes reducir drásticamente la temperatura de secado. La temperatura de transición vítrea del PETG se sitúa entre 80 y 85 grados centígrados. Si un técnico deja la secadora en la configuración estándar de 160 grados Celsius, los gránulos de PETG se derretirán y fusionarán formando un bloque sólido dentro de la tolva. Este error provoca bloqueos catastróficos en el sistema de alimentación de material, lo que provoca horas de inactividad mecánica. Ajuste la secadora a una temperatura suave de 60 a 65 grados Celsius durante 4 a 6 horas antes del procesamiento.
Los fabricantes eligen predominantemente PETG para aplicaciones de lujo diseñadas para imitar el aspecto del vidrio macizo. Debido a que hay mucha más masa plástica para distribuir, la dinámica mecánica del proceso de moldeo por soplado debe cambiar. Reduzca la velocidad de la varilla de estiramiento en comparación con la producción de paredes delgadas. Además, retrase y module cuidadosamente la presión y el tiempo del presoplado. Un estiramiento más lento y altamente controlado permite que el plástico viscoso más grueso se distribuya uniformemente por la cavidad del molde. Esto evita esquinas delgadas y garantiza una base pesada y de primera calidad.
Más allá de la configuración material, el diseño arquitectónico del equipo influye mucho en la estética final. La industria del envasado de cosméticos exige perfección visual. Los rayones, desgastes o inconsistencias visuales pueden comprometer instantáneamente la imagen de una marca de lujo. Este estricto requisito de calidad dicta por qué los ingenieros eligen tipos de maquinaria específicos sobre otros.
En un proceso de moldeo por soplado de dos etapas, las preformas se inyectan en una máquina, se colocan en un contenedor de almacenamiento a granel, se transportan a través de la instalación y luego se recalientan y se soplan en un aparato completamente separado. Si bien es muy eficaz para la producción masiva de botellas de agua desechables, este método es fundamentalmente defectuoso para los cosméticos de lujo.
Por el contrario, un La máquina de moldeo por soplado de un solo paso integra todo el proceso en un ciclo único y continuo en una mesa giratoria. El plástico se inyecta en una preforma, se acondiciona, se estira y se sopla en la botella final sin salir del sistema de manipulación interno de la máquina.
Para los cosméticos de alta gama, el proceso integrado de un solo paso es el estándar indiscutible. En un proceso de dos etapas, las preformas inevitablemente rozan entre sí durante el almacenamiento y el tránsito. Estas microabrasiones en la preforma se expanden exponencialmente durante la fase de soplado, lo que produce rayones visibles y un acabado superficial opaco en el recipiente final.
Debido a que la preforma en una máquina de una sola etapa se sujeta de forma segura por su anillo de cuello desde el momento de la inyección hasta la expulsión final, nunca toca otra parte ni descansa en un recipiente. Esto garantiza una superficie impecable, sin imperfecciones y ultrabrillante. Además, retener el calor latente de la fase de inyección inicial permite un control muy superior sobre la distribución del material. Esto es esencial para moldear formas de botellas cosméticas complejas y asimétricas.
Mientras que los grandes frascos de lujo exigen una dinámica de estiramiento específica, los formatos miniaturizados introducen un conjunto de obstáculos de ingeniería completamente diferente. El mercado de viajes y cosméticos en tamaño de muestra se ha expandido rápidamente. Esto requiere que los fabricantes produzcan contenedores en miniatura con exactamente la misma precisión que los productos de tamaño completo.
La producción de envases en el rango de 10 ml a 50 ml requiere herramientas especializadas y una configuración de parámetros meticulosa. Un dedicado La configuración de ISBM de botella de viaje a menudo implica moldes de alta cavitación, como de 12 a 24 cavidades, para mantener volúmenes de producción rentables. Sin embargo, inyectar plástico fundido en pequeñas cavidades del molde aumenta significativamente el riesgo de desequilibrios en el flujo. Una discrepancia de una fracción de segundo en la temperatura o la presión puede hacer que una cavidad se llene en exceso mientras que otra permanece incompleta.
Para evitar defectos en estas botellas en miniatura, los operadores deben utilizar servoválvulas de alta respuesta para realizar microajustes en la presión y velocidad de inyección. Si la presión de inyección es incluso ligeramente demasiado baja, el resultado es un disparo corto en el que las roscas o la base de la preforma no están completamente formadas. Si la presión aumenta demasiado, el material se filtra fuera de las líneas de separación del molde. Esto crea un exceso de rebaba de plástico que arruina el acabado del cuello de la botella y compromete el sello a prueba de fugas de la tapa.
En la producción de botellas de viaje, el diámetro del cuello suele ser desproporcionadamente pequeño en comparación con el cuerpo. Si el tiempo de enfriamiento es insuficiente, el calor residual hace que los pequeños hilos del cuello se deformen al ser expulsados. Los hilos deformados conducen directamente a fugas de productos, lo cual es desastroso para los líquidos del tamaño de un viaje sujetos a cambios de presión en la cabina de un avión. Son imprescindibles canales de refrigeración por agua rápidos y específicos dentro del molde de inyección. Estabilizan las dimensiones del cuello rápidamente, lo que permite tiempos de ciclo más rápidos sin sacrificar la precisión dimensional.
Incluso con maquinaria de última generación, las variaciones en la humedad ambiental de la fábrica, los lotes de resina o errores leves del operador pueden provocar defectos de producción. Un enfoque sistemático para la resolución de problemas minimiza el costoso tiempo de inactividad. A continuación se muestra una guía de referencia objetiva para diagnosticar y resolver fallas comunes.
Defecto Visual |
Material primario |
Análisis de causa raíz |
Acción correctiva |
|---|---|---|---|
Neblina o nubosidad |
MASCOTA |
La preforma está demasiado fría durante la fase de soplado o se excede la relación de estiramiento, lo que provoca un blanqueamiento por tensión. |
Aumentar la temperatura de la estación de acondicionamiento; verificar la velocidad de la varilla de estiramiento y verificar las lámparas infrarrojas. |
Marcas de color amarillento o quemaduras |
PETG |
Degradación térmica. La temperatura del barril está configurada demasiado alta o el tiempo de residencia de la resina en el barril es demasiado largo. |
Baje inmediatamente las temperaturas del barril y del canal caliente hasta alcanzar un objetivo de 220-240 grados Celsius; purgue el cañón por completo. |
Secciones opacas blancas |
MASCOTA |
Cristalización térmica. La preforma se calentó demasiado durante la fase de acondicionamiento. |
Disminuir la temperatura de acondicionamiento; Asegúrese de que el flujo de agua de refrigeración en el molde de inyección sea óptimo. |
Grosor de pared desigual |
Ambos |
Bebedero descentrado causado por una varilla estirable doblada o por un calentamiento infrarrojo desigual de la preforma. |
Calibre mecánicamente la alineación de la varilla de estiramiento; Inspeccione y reemplace las lámparas de calefacción defectuosas. |
Rayas plateadas |
Ambos |
La humedad atrapada en el polímero fundido se convierte en vapor durante la inyección a alta presión. |
Verifique la funcionalidad del secador desecante. Asegúrese de que el PET se seque a 160 grados Celsius y el PETG a 60-65 grados Celsius. |
El sector de los envases cosméticos está atravesando una rápida transición ecológica. Las estrictas presiones regulatorias globales están impulsando la adopción generalizada del PET reciclado. Los equipos deben evolucionar para manejar nuevos materiales ecológicos y al mismo tiempo reducir la dependencia de los ajustes manuales del operador.
La introducción de resinas posconsumo en una línea de cosméticos de alta gama introduce variables significativas. Las resinas recicladas a menudo sufren de viscosidad intrínseca inconsistente, trazas de impurezas e índices de flujo de fusión fluctuantes en comparación con sus contrapartes vírgenes. El procesamiento de PET reciclado en una máquina estándar requiere controles de parámetros mucho más estrictos. El material se degrada más rápido a altas temperaturas y es muy propenso a cambiar de color, adquiriendo a menudo un tinte grisáceo o amarillo.
Para combatir estas inconsistencias materiales, la maquinaria moderna integra sistemas de control inteligentes. Estas redes avanzadas de controladores lógicos programables utilizan sensores en tiempo real para monitorear dinámicamente la presión de la cavidad, la temperatura de fusión y la resistencia de la varilla de estiramiento. Si la máquina detecta una caída repentina en la viscosidad del material, autocorrige automáticamente la velocidad de inyección y la presión de retención en milisegundos. Esta retroalimentación de circuito cerrado reduce drásticamente las tasas de desechos y minimiza el trabajo manual pesado que antes se requería al hacer la transición de PETG virgen a formulaciones recicladas impredecibles.
Invertir en bienes de capital requiere un análisis exhaustivo de las demandas de producción actuales y la escalabilidad futura. La selección de la maquinaria adecuada determina su eficiencia operativa, la calidad del producto y la rentabilidad final. Es necesario mirar más allá de las especificaciones básicas y evaluar las capacidades de procesamiento del mundo real.
El primer paso es evaluar su línea principal de productos. ¿Fabrica principalmente botellas de loción, jabón líquido y champú de paredes finas y de gran volumen? Si es así, busque una máquina con una fuerza de sujeción robusta, como de 400 KN a 500 KN para la estación de inyección, y un diámetro de tornillo de 45 mm optimizado para el procesamiento de PET de alta velocidad. Asegúrese de que la máquina maneje diámetros máximos de botella de alrededor de 100 mm y alturas de hasta 250 mm para cubrir una amplia gama de productos.
Por el contrario, si su marca se centra principalmente en cremas de lujo de paredes gruesas, perfumes de base pesada y una estética similar al vidrio, debe asegurarse de que la máquina esté diseñada con canales de enfriamiento precisos y capacidades de servo de estiramiento lento. Es obligatorio un sistema de servomotor confiable para realizar los microajustes precisos necesarios para un procesamiento PETG impecable.
Las tendencias cosméticas cambian rápidamente. Los fabricantes suelen producir tiradas cortas y personalizadas de formas de botellas únicas para alinearse con los lanzamientos de temporada. Una máquina eficiente debe presentar un diseño modular que permita cambios rápidos de molde. Busque equipos que estandaricen los mecanismos de sujeción y las conexiones de los canales calientes. Esto reduce el tiempo de cambio de varios días a apenas unas horas. Esta agilidad maximiza el tiempo de actividad de la máquina y mejora significativamente el retorno de la inversión.
Tanto el PET como el PETG son materiales excepcionales para envases de cosméticos y ofrecen durabilidad, claridad y una estética superior. Sin embargo, tratarlos como intercambiables en la fábrica es una receta garantizada para el fracaso de la producción. Debido a que sus estructuras químicas dictan comportamientos térmicos muy diferentes, los operadores deben ajustar meticulosamente las temperaturas de secado, los perfiles de calor de inyección y la dinámica de estiramiento para adaptarse a la resina específica.
Dominar estos parámetros garantiza una calidad superior del producto, reduce drásticamente el desperdicio de material y protege su maquinaria del desgaste innecesario. Al actualizar sus instalaciones con tecnología de moldeo por soplado avanzada y de alta precisión, podrá realizar una transición perfecta entre materiales y cumplir con los exigentes estándares del mercado de la belleza de lujo. Si está listo para optimizar su línea de producción y eliminar costosos defectos, explore las soluciones de envasado de cosméticos de alto rendimiento en Máquinas JASU ISBM para encontrar la configuración exacta del equipo adaptada a sus necesidades de fabricación.
Sí. Una máquina ISBM de alta calidad puede procesar ambos materiales. Sin embargo, el operador debe ajustar significativamente la configuración térmica de la máquina. Debe reducir drásticamente las temperaturas del cilindro de secado e inyección al cambiar de PET a PETG para evitar una degradación grave del material.
El amarillamiento del PETG se debe casi exclusivamente a la degradación térmica. Esto indica que la temperatura del cilindro de inyección de su equipo está configurada demasiado alta. Alternativamente, el material fundido podría permanecer en el sistema de canal caliente durante demasiado tiempo antes de ser inyectado en la cavidad del molde.
Absolutamente. Para la producción del tamaño de un viaje, una máquina de un solo paso ofrece una precisión de cuello superior, lo cual es crucial para crear sellos a prueba de fugas. Además, evita los arañazos microscópicos en la superficie que se producen con frecuencia en los procesos de dos pasos cuando las preformas se frotan entre sí durante el almacenamiento.
Sí, pero a una temperatura mucho más baja que el PET estándar. Mientras que el PET requiere un secado agresivo a aproximadamente 160 grados Celsius, el PETG solo debe secarse entre 60 y 65 grados Celsius. Exceder esta temperatura hará que los gránulos de PETG se derritan y se aglomeren, bloqueando la tolva de la secadora.
En botellas de paredes muy finas, parecen casi idénticas a las del consumidor. Sin embargo, en los frascos de cosméticos de lujo de paredes gruesas, el PET estándar cristalizará naturalmente y se volverá turbio o de color blanco lechoso a medida que se enfríe. El PETG, debido a su estructura amorfa, permanecerá perfectamente transparente y parecido al vidrio independientemente del espesor de la pared.
Debido a que el PETG se utiliza a menudo para frascos de cosméticos de base pesada y paredes gruesas, hay una cantidad significativamente mayor de masa plástica que retiene energía térmica. Esto requiere un tiempo de enfriamiento prolongado dentro del molde de soplado para estabilizar la forma. Si se expulsa demasiado pronto, las paredes gruesas se encogerán de manera desigual o se deformarán.
Para frascos de PETG de paredes gruesas, debe reducir la velocidad de la varilla de estiramiento en comparación con la producción de botellas de PET estándar. Un estiramiento mecánico más lento y altamente controlado permite que el material viscoso se distribuya uniformemente por la base y las esquinas, evitando puntos finos y garantizando una sensación superior.