
Просмотры: 0 Автор: Редактор сайта Время публикации: 25.10.2026 Происхождение: Сайт


Незначительная ошибка нагрева может полностью испортить целую партию роскошных косметических флаконов. Представьте себе, что вы снимаете с конвейера свежую партию баночек с кремом премиум-класса и обнаруживаете, что они помутнели, пожелтели и совершенно непригодны для продажи. Я постоянно вижу этот кошмар в заводских цехах. Операторы часто неправильно понимают свое сырье. Хотя ПЭТ и ПЭТГ невооруженным глазом выглядят одинаково в своей окончательной прозрачной форме, их основные химические структуры сильно различаются.
Подача PETG в производственную линию, откалиброванную для стандартного ПЭТ, неизбежно приводит к серьезным дефектам, потерям смолы и дорогостоящим простоям оборудования. В этом руководстве мы рассмотрим конкретные настройки оборудования, реальные методы устранения неполадок и способы настройки вашей производственной линии для безупречного выполнения работ.
Ключевые выводы
Химический состав материала диктует параметры: ПЭТ требует строгой высокотемпературной сушки, чтобы предотвратить разложение влаги. Между тем, PETG, модифицированный гликолем, требует гораздо более низких температур обработки, чтобы избежать термического горения и обесцвечивания.
Охлаждение и растягивание различаются: PETG не кристаллизуется, как стандартный ПЭТ, что позволяет создавать более толстые стенки в роскошных косметических баночках. Однако это требует изменения скорости растягивающего стержня и увеличения времени охлаждения внутри формы.
Одноэтапная обработка превосходна для косметики: комплексная обработка предотвращает появление царапин на поверхности и загрязнение, передающееся по воздуху. Это бесспорный отраслевой стандарт для высококачественных косметических контейнеров без дефектов.
Интеллектуальное управление – это будущее: современное производственное оборудование обеспечивает автоматическую настройку параметров. Это значительно сокращает ручной труд при переключении между первичным ПЭТ, ПЭТГ и переработанным ПЭТ.
Недавний анализ рынка выявил резкий рост спроса на стеклоподобную пластиковую упаковку в секторе красоты. Бренды хотят, чтобы стекло выглядело тяжелым и премиальным, но без сопутствующего веса и хрупкости при транспортировке. Этот общеотраслевой сдвиг вынуждает производителей чаще, чем когда-либо, выбирать между стандартным ПЭТ и модифицированным гликолем ПЭТГ. Чтобы оптимизировать производительность производства, руководители производства должны сначала понять структурные различия между этими двумя полимерами. Знание того, как они ведут себя в условиях стресса и жары, является абсолютной основой безупречного производства.
Полиэтилентерефталат, широко известный как ПЭТ, представляет собой высококристаллический полимер, известный своей исключительной прочностью на разрыв, легким весом и превосходными газобарьерными свойствами. Однако его полукристаллическая природа делает его исключительно чувствительным к температурным профилям. При неправильном нагревании или слишком медленном охлаждении на этапе кондиционирования молекулярные цепи выстраиваются в кристаллы. Эта быстрая кристаллизация приводит к мутному молочно-белому виду. Для сектора элитной красоты такая дымка совершенно неприемлема.
Напротив, PETG предполагает добавление циклогександиметанола или других гликолевых модификаторов в процессе полимеризации. Эта точная химическая настройка фундаментально нарушает способность полимерной цепи кристаллизоваться. В результате PETG остается полностью аморфным. Он сохраняет блестящую стеклянную прозрачность даже при изготовлении толстостенных изделий, таких как флаконы для духов с толстым дном или баночки для ухода за кожей премиум-класса.
Косметические бренды стратегически используют оба материала, исходя из конкретных требований к продукции. ПЭТ остается стандартным выбором для тонкостенных контейнеров, таких как помпы для лосьонов, тонеров и бутылок для шампуней, благодаря его экономической эффективности и барьерной прочности. И наоборот, PETG является предпочтительной смолой для толстостенной упаковки, имитирующей эстетику стекла премиум-класса. Поскольку заводские цеха часто совмещают несколько производственных линий, инвестируя в универсальную косметическая упаковочная машина жизненно важна. Оборудование должно быть спроектировано таким образом, чтобы обеспечить плавный переход между двумя смолами, обеспечивая высокоточный контроль над изменяющимися профилями температуры и давления.
При работе выделенного В машине для производства косметических бутылок из ПЭТ ваше основное внимание должно быть сосредоточено на агрессивном удалении влаги и поддержании высокой тепловой энергии на этапах инъекции и кондиционирования. Стандартных базовых настроек будет недостаточно. Для поддержания структурной целостности необходима тщательная калибровка.
ПЭТ очень гигроскопичен. Он активно поглощает влагу из окружающей заводской среды. Если эта влага не будет полностью удалена до того, как пластик попадет в инъекционный цилиндр, захваченные молекулы воды вызовут гидролиз во время плавления. Эта химическая реакция разрушает полимерные цепи, что приводит к резкому падению характеристической вязкости. Бутылки с низкой характеристической вязкостью становятся хрупкими и обычно не проходят стандартные испытания на падение.
Чтобы предотвратить этот структурный сбой, установите вспомогательный осушитель примерно на 160 градусов по Цельсию. Убедитесь, что гранулы ПЭТ остаются в сушильном бункере в течение 4–6 часов, чтобы достичь содержания влаги менее 0,005 процента. Кроме того, строго поддерживайте точку росы высушиваемого воздуха на уровне минус 40 градусов по Цельсию или ниже.
Из-за своей жесткой кристаллической структуры ПЭТ требует значительной тепловой энергии для достижения надлежащего однородного состояния расплава. Температура инжекционного цилиндра обычно варьируется от 270 до 290 градусов Цельсия, в зависимости от конкретной марки смолы и кавитации в форме. Вы также должны поддерживать горячеканальную систему строго в этом диапазоне высоких температур. Преждевременное замерзание расплава обычно приводит к появлению следов текучести или коротких пробоин в заготовке.
В процессе литья под давлением с раздувом и вытягиванием преформа впрыскивается, а затем передается на станцию кондиционирования. Для стандартного ПЭТ достижение идеального температурного профиля — обычно между 90 и 110 градусами Цельсия — имеет решающее значение перед началом растяжения. Если преформа слишком холодная, механическая сила растягивающего стержня вызывает побеление под напряжением. Если температура слишком высокая, материал теряет равномерную толщину стенок и становится мутным. Тщательно рассчитайте коэффициенты растяжения, чтобы обеспечить равномерную двухосную ориентацию. Это придает бутылке окончательную механическую прочность.
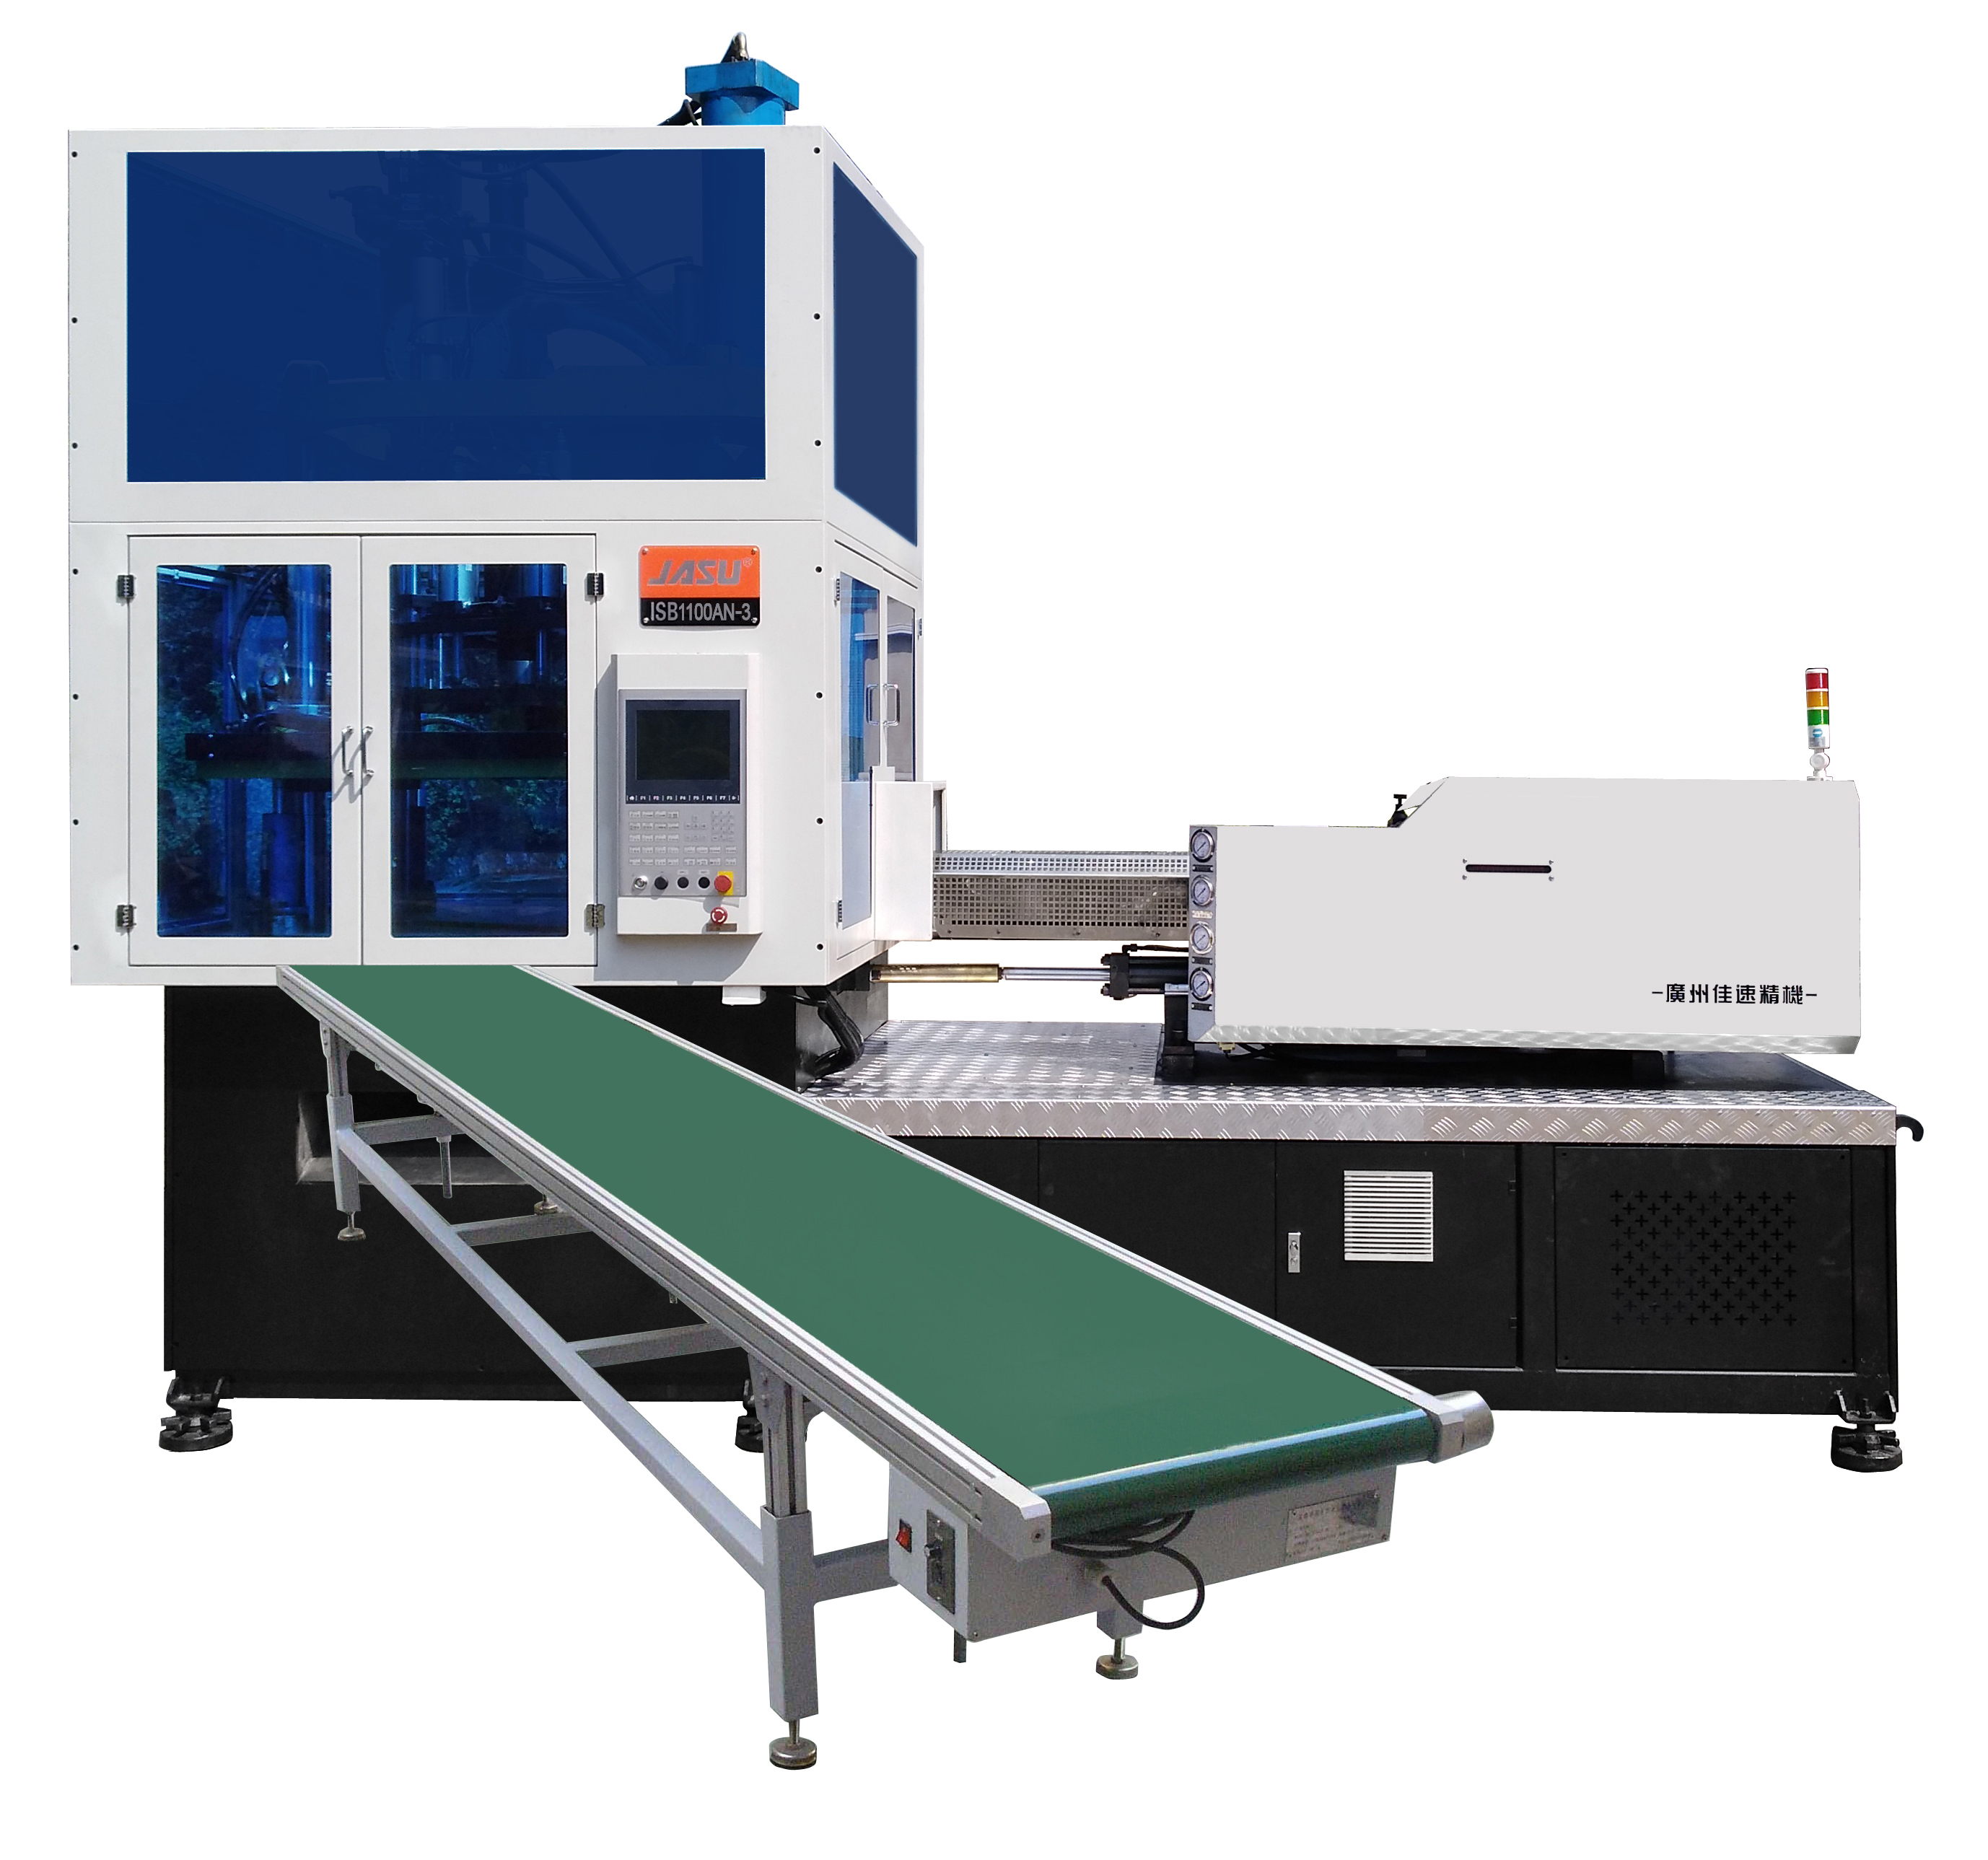
Переключение производственной линии со стандартных полимеров на варианты, модифицированные гликолем, — это не просто замена материала. Это требует фундаментальной перекалибровки тепловой и механической логики оборудования. Применение стандартных настроек ПЭТ к Машина для изготовления флаконов для духов PETG немедленно испортит материал и потенциально повредит ваши инструменты.
Наиболее важной оперативной корректировкой является резкое снижение температуры обработки. Поскольку PETG аморфен и не имеет жесткой кристаллической структуры, как его аналог, он плавится и течет при значительно более низких температурах. Уменьшите температуру инжекционного цилиндра и горячего литника до диапазона от 220 до 240 градусов Цельсия.
Рассмотрим этот распространенный сценарий заводского цеха. Если оператор случайно обрабатывает ПЭТГ, используя настройки температуры ПЭТ предыдущей смены, материал немедленно подвергается серьезной термической деградации. Это проявляется в виде пожелтения, черных карбонизированных пятен и выделения летучих газов, которые со временем могут разъедать полость формы.
Хотя PETG немного менее гигроскопичен, он все равно требует тщательной сушки, чтобы предотвратить дефекты поверхности, такие как серебряные полосы. Однако необходимо резко снизить температуру сушки. Температура стеклования PETG составляет от 80 до 85 градусов Цельсия. Если техник оставит сушилку при стандартной температуре 160 градусов по Цельсию, гранулы PETG расплавятся и сольются в твердый блок внутри бункера. Эта ошибка приводит к катастрофическим закупоркам системы подачи материала, что приводит к многочасовым простоям оборудования. Перед обработкой настройте сушилку на умеренную температуру от 60 до 65 градусов по Цельсию на 4-6 часов.
Производители преимущественно выбирают PETG для предметов роскоши, имитирующих внешний вид цельного стекла. Поскольку необходимо распределить значительно больше пластиковой массы, механическая динамика процесса выдувного формования должна измениться. Уменьшите скорость растягивающего стержня по сравнению с тонкостенным производством. Кроме того, задержите и тщательно модулируйте давление и время предварительного продувки. Более медленное и тщательно контролируемое растяжение позволяет более толстому вязкому пластику равномерно распределиться по полости формы. Это предотвращает появление тонких углов и обеспечивает прочное и тяжелое основание.
Помимо настроек материалов, на окончательную эстетику сильно влияет архитектурный дизайн оборудования. Индустрия косметической упаковки требует визуального совершенства. Царапины, потертости или визуальные несоответствия могут мгновенно поставить под угрозу имидж люксового бренда. Эти строгие требования к качеству определяют, почему инженеры предпочитают определенные типы машин другим.
В двухэтапном процессе выдувного формования преформы впрыскиваются в одну машину, сбрасываются в бункер для хранения, транспортируются по предприятию, а затем повторно нагреваются и выдуваются в совершенно отдельном аппарате. Хотя этот метод очень эффективен для массового производства одноразовых бутылок для воды, он в корне несовершенен для элитной косметики.
И наоборот, Одношаговая выдувная машина объединяет весь процесс в единый непрерывный цикл на одном поворотном столе. Пластик впрыскивается в преформу, кондиционируется, растягивается и выдувается в готовую бутылку, даже не покидая внутреннюю систему обработки машины.
Для высококачественной косметики интегрированный одноэтапный процесс является бесспорным стандартом. В двухэтапном процессе преформы неизбежно трутся друг о друга во время хранения и транспортировки. Эти микроабразивы на преформе экспоненциально расширяются на этапе выдувания, что приводит к появлению видимых царапин и тусклой поверхности конечного контейнера.
Поскольку преформа в одноступенчатой машине надежно удерживается горловиной с момента впрыска до окончательного выброса, она никогда не касается другой детали и не остается в бункере. Это гарантирует первозданную, без дефектов, ультраглянцевую поверхность. Более того, сохранение скрытого тепла на начальном этапе впрыска позволяет значительно лучше контролировать распределение материала. Это важно для формования сложных, асимметричных форм косметических бутылок.
В то время как большие роскошные банки требуют особой динамики растяжения, миниатюрные форматы создают совершенно другой набор технических препятствий. Рынок косметики для путешествий и пробной косметики быстро расширяется. Это требует от производителей производить миниатюрные контейнеры с той же точностью, что и полноразмерные продукты.
Производство контейнеров емкостью от 10 до 50 мл требует специального инструмента и тщательной настройки параметров. посвященный Установка ISBM для дорожных бутылок часто включает в себя пресс-формы с высокой кавитацией, например, с 12–24 полостями, для поддержания прибыльных объемов выпуска продукции. Однако впрыскивание расплавленного пластика в крошечные полости формы значительно увеличивает риск дисбаланса потока. Разница в температуре или давлении в доли секунды может привести к тому, что одна полость переполнится, а другая останется незавершенной.
Чтобы предотвратить дефекты в этих миниатюрных бутылочках, операторы должны использовать высокочувствительные сервоклапаны для микрорегулировки давления и скорости впрыска. Если давление впрыска хотя бы немного слишком низкое, результатом будет короткий выстрел, при котором резьба или основание преформы не будут полностью сформированы. Если давление резко возрастает, материал вытекает из линий разъема формы. В результате образуется излишек пластика, который портит отделку горлышка бутылки и нарушает герметичность крышки.
При производстве дорожных бутылок диаметр горлышка часто непропорционально мал по сравнению с корпусом. Если время охлаждения недостаточно, остаточное тепло приводит к деформации крошечных нитей шейки при выталкивании. Деформированная резьба приводит непосредственно к утечке продуктов, что губительно для жидкостей, предназначенных для путешествий, которые подвергаются изменениям давления в салоне самолета. Обязательны быстрые и целенаправленные каналы водяного охлаждения внутри литьевой формы. Они быстро стабилизируют размеры шейки, что позволяет сократить время цикла без ущерба для точности размеров.
Даже при использовании современного оборудования изменения влажности на заводе, количества смол или незначительные ошибки оператора могут привести к производственным дефектам. Систематический подход к устранению неполадок сводит к минимуму дорогостоящие простои. Ниже приводится объективное справочное руководство по диагностике и устранению распространенных ошибок.
Визуальный дефект |
Первичный материал |
Анализ первопричин |
Корректирующие действия |
|---|---|---|---|
Дымка или облачность |
ДОМАШНИЙ ПИТОМЕЦ |
Преформа слишком холодная на этапе выдува или превышена степень растяжения, что приводит к побелению под напряжением. |
Увеличьте температуру станции кондиционирования; проверьте скорость растягивающего стержня и проверьте инфракрасные лампы. |
Пожелтение или ожоги |
ПЭТГ |
Термическая деградация. Установлена слишком высокая температура в бочке или слишком длительное время пребывания смолы в бочке. |
Немедленно снизить температуру ствола и горячеканального канала до целевого значения 220–240 градусов Цельсия; полностью продуть ствол. |
Белые непрозрачные секции |
ДОМАШНИЙ ПИТОМЕЦ |
Термическая кристаллизация. Преформа была слишком сильно нагрета на этапе кондиционирования. |
Уменьшите температуру кондиционирования; обеспечить оптимальный поток охлаждающей воды в литьевой форме. |
Неравномерная толщина стенок |
Оба |
Смещенный от центра литник, вызванный изогнутым растягивающимся стержнем или неравномерным инфракрасным нагревом заготовки. |
Механически откалибровать выравнивание растяжного стержня; осмотрите и замените неисправные лампы обогрева. |
Серебряные полосы |
Оба |
Влага, попавшая в расплав полимера, превращается в пар во время впрыска под высоким давлением. |
Проверьте работоспособность осушителя. Убедитесь, что ПЭТ высушен при 160 градусах Цельсия, а ПЭТГ - при 60-65 градусах Цельсия. |
Сектор косметической упаковки переживает быстрый экологический переход. Жесткое глобальное нормативное давление способствует широкому распространению переработанного ПЭТ. Оборудование должно развиваться, чтобы работать с новыми экологически чистыми материалами, одновременно уменьшая зависимость от ручных настроек оператора.
Внедрение бывших в употреблении смол в косметическую линию высокого класса приводит к значительным переменам. Переработанные смолы часто страдают от непостоянной характеристической вязкости, следовых примесей и колебаний показателей текучести расплава по сравнению с их первичными аналогами. Переработка вторичного ПЭТ на стандартной машине требует гораздо более строгого контроля параметров. Материал быстрее разлагается под воздействием высокой температуры и очень склонен к изменению цвета, часто приобретая сероватый или желтый оттенок.
Для борьбы с этими материальными несоответствиями современное оборудование оснащено интеллектуальными системами управления. Эти усовершенствованные сети программируемых логических контроллеров используют датчики реального времени для динамического контроля давления в полости, температуры расплава и сопротивления растягивающегося стержня. Если машина обнаруживает внезапное падение вязкости материала, она автоматически корректирует скорость впрыска и давление удержания в течение миллисекунд. Эта обратная связь с обратной связью резко снижает процент брака и сводит к минимуму тяжелый ручной труд, который ранее требовался при переходе от первичного PETG к непредсказуемым переработанным рецептурам.
Инвестиции в капитальное оборудование требуют тщательного анализа текущих производственных потребностей и будущей масштабируемости. Выбор подходящего оборудования определяет эффективность вашей работы, качество продукции и конечную прибыльность. Вам нужно выйти за рамки базовых характеристик и оценить реальные возможности обработки.
Первым шагом является оценка вашей основной линейки продуктов. Вы в основном производите тонкостенные бутылки для лосьонов, жидкого мыла и шампуней в больших объемах? В этом случае ищите машину с высокой силой зажима, например от 400 до 500 кН для станции впрыска, и диаметром шнека 45 мм, оптимизированным для высокоскоростной обработки ПЭТ. Убедитесь, что машина обрабатывает бутылки диаметром до 100 мм и высотой до 250 мм, чтобы охватить широкий ассортимент продукции.
И наоборот, если ваш бренд в значительной степени специализируется на роскошных кремах с толстыми стенками, духах с тяжелой основой и эстетике, напоминающей стекло, вы должны убедиться, что машина оснащена точными каналами охлаждения и возможностями сервопривода медленного растяжения. Надежная система сервоприводов необходима для точной микрорегулировки, необходимой для безупречной обработки PETG.
Косметические тенденции быстро меняются. Производители часто выпускают небольшие партии бутылок уникальной формы по индивидуальному заказу в соответствии с сезонными новинками. Эффективная машина должна иметь модульную конструкцию, обеспечивающую быструю замену пресс-форм. Ищите оборудование, которое стандартизирует зажимные механизмы и соединения горячеканальных каналов. Это сокращает время переналадки с нескольких дней до нескольких часов. Такая гибкость максимизирует время безотказной работы машины и значительно повышает рентабельность инвестиций.
ПЭТ и ПЭТГ — исключительные материалы для косметической упаковки, обеспечивающие долговечность, прозрачность и превосходную эстетику. Однако отношение к ним как к взаимозаменяемым в заводских условиях — гарантированный путь к сбою производства. Поскольку их химическая структура определяет совершенно разные температурные характеристики, операторы должны тщательно регулировать температуру сушки, температурные профили впрыска и динамику растяжения в соответствии с конкретной смолой.
Знание этих параметров обеспечивает высочайшее качество продукции, существенно сокращает отходы материалов и защищает ваше оборудование от ненужного износа. Модернизировав свое предприятие с помощью передовой и высокоточной технологии выдувного формования, вы сможете плавно переходить от одного материала к другому и соответствовать строгим стандартам рынка роскошной косметики. Если вы готовы оптимизировать свою производственную линию и устранить дорогостоящие дефекты, изучите высокопроизводительные решения для упаковки косметической продукции на сайте JASU ISBM Machines поможет подобрать именно ту конфигурацию оборудования, которая соответствует вашим производственным потребностям.
Да. Высококачественная машина ISBM может обрабатывать оба материала. Однако оператор должен существенно отрегулировать температурные настройки машины. При переходе с ПЭТ на ПЭТГ необходимо резко снизить температуру в цилиндрах для сушки и впрыска, чтобы предотвратить серьезную деградацию материала.
Пожелтение PETG почти всегда вызвано термическим разложением. Это указывает на то, что температура инжекционного цилиндра на вашем оборудовании установлена слишком высокая. Альтернативно, расплавленный материал может слишком долго находиться в горячеканальной системе, прежде чем его впрыскнут в полость формы.
Абсолютно. Для производства транспортных средств одноэтапная машина обеспечивает превосходную точность горловины, что имеет решающее значение для создания герметичных уплотнений. Кроме того, он предотвращает образование микроскопических царапин на поверхности, которые часто возникают при двухэтапном процессе, когда преформы трутся друг о друга во время хранения.
Да, но при гораздо более низкой температуре, чем стандартный ПЭТ. В то время как ПЭТ требует агрессивной сушки при температуре примерно 160 градусов по Цельсию, ПЭТГ следует сушить только при температуре от 60 до 65 градусов по Цельсию. Превышение этой температуры приведет к расплавлению и слипанию гранул PETG, блокируя бункер сушилки.
В бутылках с очень тонкими стенками они выглядят для потребителя практически идентично. Однако в роскошных толстостенных косметических банках стандартный ПЭТ естественным образом кристаллизуется и при охлаждении становится мутным или молочно-белым. PETG, благодаря своей аморфной структуре, останется совершенно прозрачным и стеклоподобным независимо от толщины стенок.
Поскольку PETG часто используется для изготовления толстостенных косметических банок с тяжелым дном, в нем содержится значительно больше пластиковой массы, удерживающей тепловую энергию. Это требует длительного времени охлаждения внутри выдувной формы для стабилизации формы. Если выбросить слишком рано, толстые стенки сожмутся неравномерно или деформируются.
Для толстостенных банок из PETG необходимо замедлить скорость растягивающего стержня по сравнению с производством стандартных бутылок из ПЭТ. Более медленное, тщательно контролируемое механическое растяжение позволяет вязкому материалу равномерно распределяться по основанию и углам, предотвращая появление тонких пятен и обеспечивая превосходное ощущение.
