
Visualizações: 0 Autor: Editor do site Horário de publicação: 25/10/2026 Origem: Site


Um pequeno erro de aquecimento pode arruinar completamente um lote inteiro de frascos de cosméticos luxuosos. Imagine retirar da linha uma nova série de potes de creme premium, apenas para encontrá-los turvos, amarelados e completamente invendáveis. Vejo esse pesadelo no chão de fábrica o tempo todo. Os operadores muitas vezes interpretam mal as suas matérias-primas. Embora o PET e o PETG pareçam idênticos a olho nu nas suas formas finais transparentes, as suas estruturas químicas subjacentes são muito diferentes.
Alimentar PETG em uma linha de produção calibrada para PET padrão resulta inevitavelmente em defeitos graves, desperdício de resina e tempo de inatividade mecânica dispendioso. Neste guia, abordaremos ajustes específicos de máquinas, técnicas de solução de problemas do mundo real e como conectar sua linha de produção para uma execução perfeita.
Principais conclusões
A química do material determina os parâmetros: O PET requer uma secagem rigorosa em alta temperatura para evitar a degradação da umidade. Enquanto isso, o PETG modificado com glicol exige temperaturas de processamento muito mais baixas para evitar queima térmica e descoloração.
O resfriamento e o alongamento diferem: O PETG não cristaliza como o PET padrão, permitindo paredes mais espessas em frascos de cosméticos luxuosos. No entanto, requer velocidades alteradas da haste de estiramento e tempos de resfriamento prolongados dentro do molde.
O processamento em estágio único é superior para cosméticos: o processamento integrado evita arranhões superficiais e contaminação pelo ar. É o padrão indiscutível da indústria para recipientes cosméticos de alta qualidade e sem manchas.
O controle inteligente é o futuro: equipamentos de fabricação modernos oferecem ajustes automatizados de parâmetros. Isto reduz significativamente o trabalho manual necessário ao alternar entre PET virgem, PETG e PET reciclado.
Análises recentes do mercado revelam um enorme aumento na procura de embalagens plásticas semelhantes a vidro no setor da beleza. As marcas desejam a sensação pesada e premium do vidro, sem o peso e a fragilidade associados ao transporte. Essa mudança em todo o setor força os fabricantes a alternar entre o PET padrão e o PETG modificado com glicol com mais frequência do que nunca. Para otimizar o rendimento da fabricação, os gerentes de produção devem primeiro compreender as diferenças estruturais entre esses dois polímeros. Saber como eles se comportam sob estresse e calor é a base absoluta para uma fabricação impecável.
O tereftalato de polietileno, comumente conhecido como PET, é um polímero altamente cristalino conhecido por sua excepcional resistência à tração, natureza leve e propriedades superiores de barreira a gases. No entanto, a sua natureza semicristalina torna-o excepcionalmente sensível aos perfis térmicos. Se aquecido incorretamente ou resfriado muito lentamente durante a fase de condicionamento, as cadeias moleculares se alinham em cristais. Esta rápida cristalização resulta em uma aparência turva e branco leitoso. Para o setor da beleza de luxo, esta névoa é totalmente inaceitável.
Em contraste, o PETG envolve a adição de ciclohexanodimetanol ou outros modificadores de glicol durante o processo de polimerização. Esse ajuste químico preciso interrompe fundamentalmente a capacidade de cristalização da cadeia polimérica. Como resultado, o PETG permanece completamente amorfo. Ele mantém uma transparência brilhante, semelhante à do vidro, mesmo quando moldado em aplicações de paredes espessas, como frascos de perfume de base pesada ou potes de cuidados com a pele premium.
As marcas de cosméticos utilizam estrategicamente ambos os materiais com base nos requisitos específicos do produto. O PET continua sendo a escolha padrão para recipientes de paredes finas, como bombas de loção, toners e frascos de xampu, devido à sua relação custo-benefício e resistência à barreira. Por outro lado, PETG é a resina preferida para embalagens de paredes espessas que imitam uma estética de vidro premium. Como o chão de fábrica frequentemente faz malabarismos com diversas linhas de produtos, investindo em um produto versátil máquina de embalagem de cosméticos é vital. O equipamento deve ser projetado para fazer uma transição perfeita entre as duas resinas, oferecendo controle altamente preciso sobre variações de perfis de temperatura e pressão.
Ao operar um dedicado Máquina de garrafas de cosméticos PET , seu foco principal deve ser a eliminação agressiva de umidade e a manutenção de alta energia térmica durante as fases de injeção e condicionamento. As configurações de linha de base padrão não serão suficientes. Calibração meticulosa é necessária para manter a integridade estrutural.
PET é altamente higroscópico. Ele absorve ativamente a umidade do ambiente de fábrica. Se esta umidade não for totalmente erradicada antes que o plástico entre no cilindro de injeção, as moléculas de água aprisionadas desencadeiam a hidrólise durante a fusão. Esta reação química fratura as cadeias poliméricas, levando a uma queda drástica na viscosidade intrínseca. Garrafas que sofrem de baixa viscosidade intrínseca tornam-se quebradiças e falham rotineiramente nos testes de queda padrão.
Para evitar esta falha estrutural, ajuste o secador dessecante auxiliar para aproximadamente 160 graus Celsius. Certifique-se de que os pellets de PET permaneçam no funil de secagem por 4 a 6 horas para atingir um teor de umidade inferior a 0,005%. Além disso, mantenha rigorosamente o ponto de orvalho do ar de secagem em 40 graus Celsius negativos ou menos.
Devido à sua estrutura cristalina rígida, o PET requer energia térmica significativa para atingir um estado de fusão adequado e uniforme. As temperaturas do cilindro de injeção normalmente variam de 270 graus Celsius a 290 graus Celsius, dependendo do grau específico da resina e da cavitação do molde. Você também deve manter o sistema de câmara quente estritamente dentro dessa faixa de alta temperatura. O congelamento prematuro do fundido causa rotineiramente marcas de fluxo ou pequenos disparos na pré-forma.
No processo de moldagem por injeção e sopro, a pré-forma é injetada e depois transferida para uma estação de condicionamento. Para o PET padrão, atingir o perfil de temperatura perfeito – geralmente entre 90 graus Celsius e 110 graus Celsius – é fundamental antes do início do alongamento. Se a pré-forma estiver muito fria, a força mecânica da haste extensível induz o branqueamento por tensão. Se estiver muito quente, o material perde a espessura uniforme da parede e fica turvo. Calcule cuidadosamente as taxas de estiramento para garantir uma orientação biaxial uniforme. Isto confere à garrafa a sua resistência mecânica final.
Mudar uma linha de produção de polímeros padrão para variantes modificadas com glicol não é apenas uma troca de material. Exige uma recalibração fundamental da lógica térmica e mecânica do equipamento. Aplicando configurações PET padrão a um A máquina para frascos de perfume PETG arruinará imediatamente o material e poderá danificar suas ferramentas.
O ajuste operacional mais crítico é a redução severa das temperaturas de processamento. Como o PETG é amorfo e não possui a estrutura cristalina rígida do seu equivalente, ele derrete e flui a temperaturas significativamente mais baixas. Reduza as temperaturas do cilindro de injeção e da câmara quente para uma faixa de 220 graus Celsius a 240 graus Celsius.
Considere este cenário comum de chão de fábrica. Se um operador processar acidentalmente PETG usando as configurações de temperatura do PET do turno anterior, o material sofrerá degradação térmica imediata e severa. Isso se manifesta como manchas pretas carbonizadas amareladas e liberação de gases voláteis que podem corroer a cavidade do molde com o tempo.
Embora o PETG seja um pouco menos higroscópico, ele ainda requer uma secagem completa para evitar defeitos superficiais, como listras prateadas. No entanto, você deve reduzir drasticamente a temperatura de secagem. A temperatura de transição vítrea do PETG fica em torno de 80 a 85 graus Celsius. Se um técnico deixar a secadora na configuração padrão de 160 graus Celsius, os pellets de PETG derreterão e se fundirão em um bloco sólido dentro da tremonha. Esse erro causa bloqueios catastróficos no sistema de alimentação de material, levando a horas de inatividade mecânica. Ajuste o secador para uma temperatura suave de 60 a 65 graus Celsius por 4 a 6 horas antes do processamento.
Os fabricantes escolhem predominantemente o PETG para aplicações luxuosas projetadas para imitar a aparência do vidro sólido. Como há significativamente mais massa plástica para distribuir, a dinâmica mecânica do processo de moldagem por sopro deve mudar. Reduza a velocidade da haste extensível em comparação com a produção de paredes finas. Além disso, atrase e module cuidadosamente a pressão e o tempo de pré-sopro. Um estiramento mais lento e altamente controlado permite que o plástico mais espesso e viscoso se distribua uniformemente pela cavidade do molde. Isso evita cantos finos e garante uma base premium e pesada.
Além das configurações de materiais, o projeto arquitetônico do equipamento influencia fortemente a estética final. A indústria de embalagens cosméticas exige perfeição visual. Arranhões, arranhões ou inconsistências visuais podem comprometer instantaneamente a imagem de uma marca de luxo. Este rigoroso requisito de qualidade determina por que os engenheiros escolhem tipos de máquinas específicos em detrimento de outros.
Em um processo de moldagem por sopro de dois estágios, as pré-formas são injetadas em uma máquina, colocadas em um recipiente de armazenamento a granel, transportadas pela instalação e depois reaquecidas e sopradas em um aparelho completamente separado. Embora altamente eficiente para a produção em massa de garrafas de água descartáveis, este método é fundamentalmente falho para cosméticos de luxo.
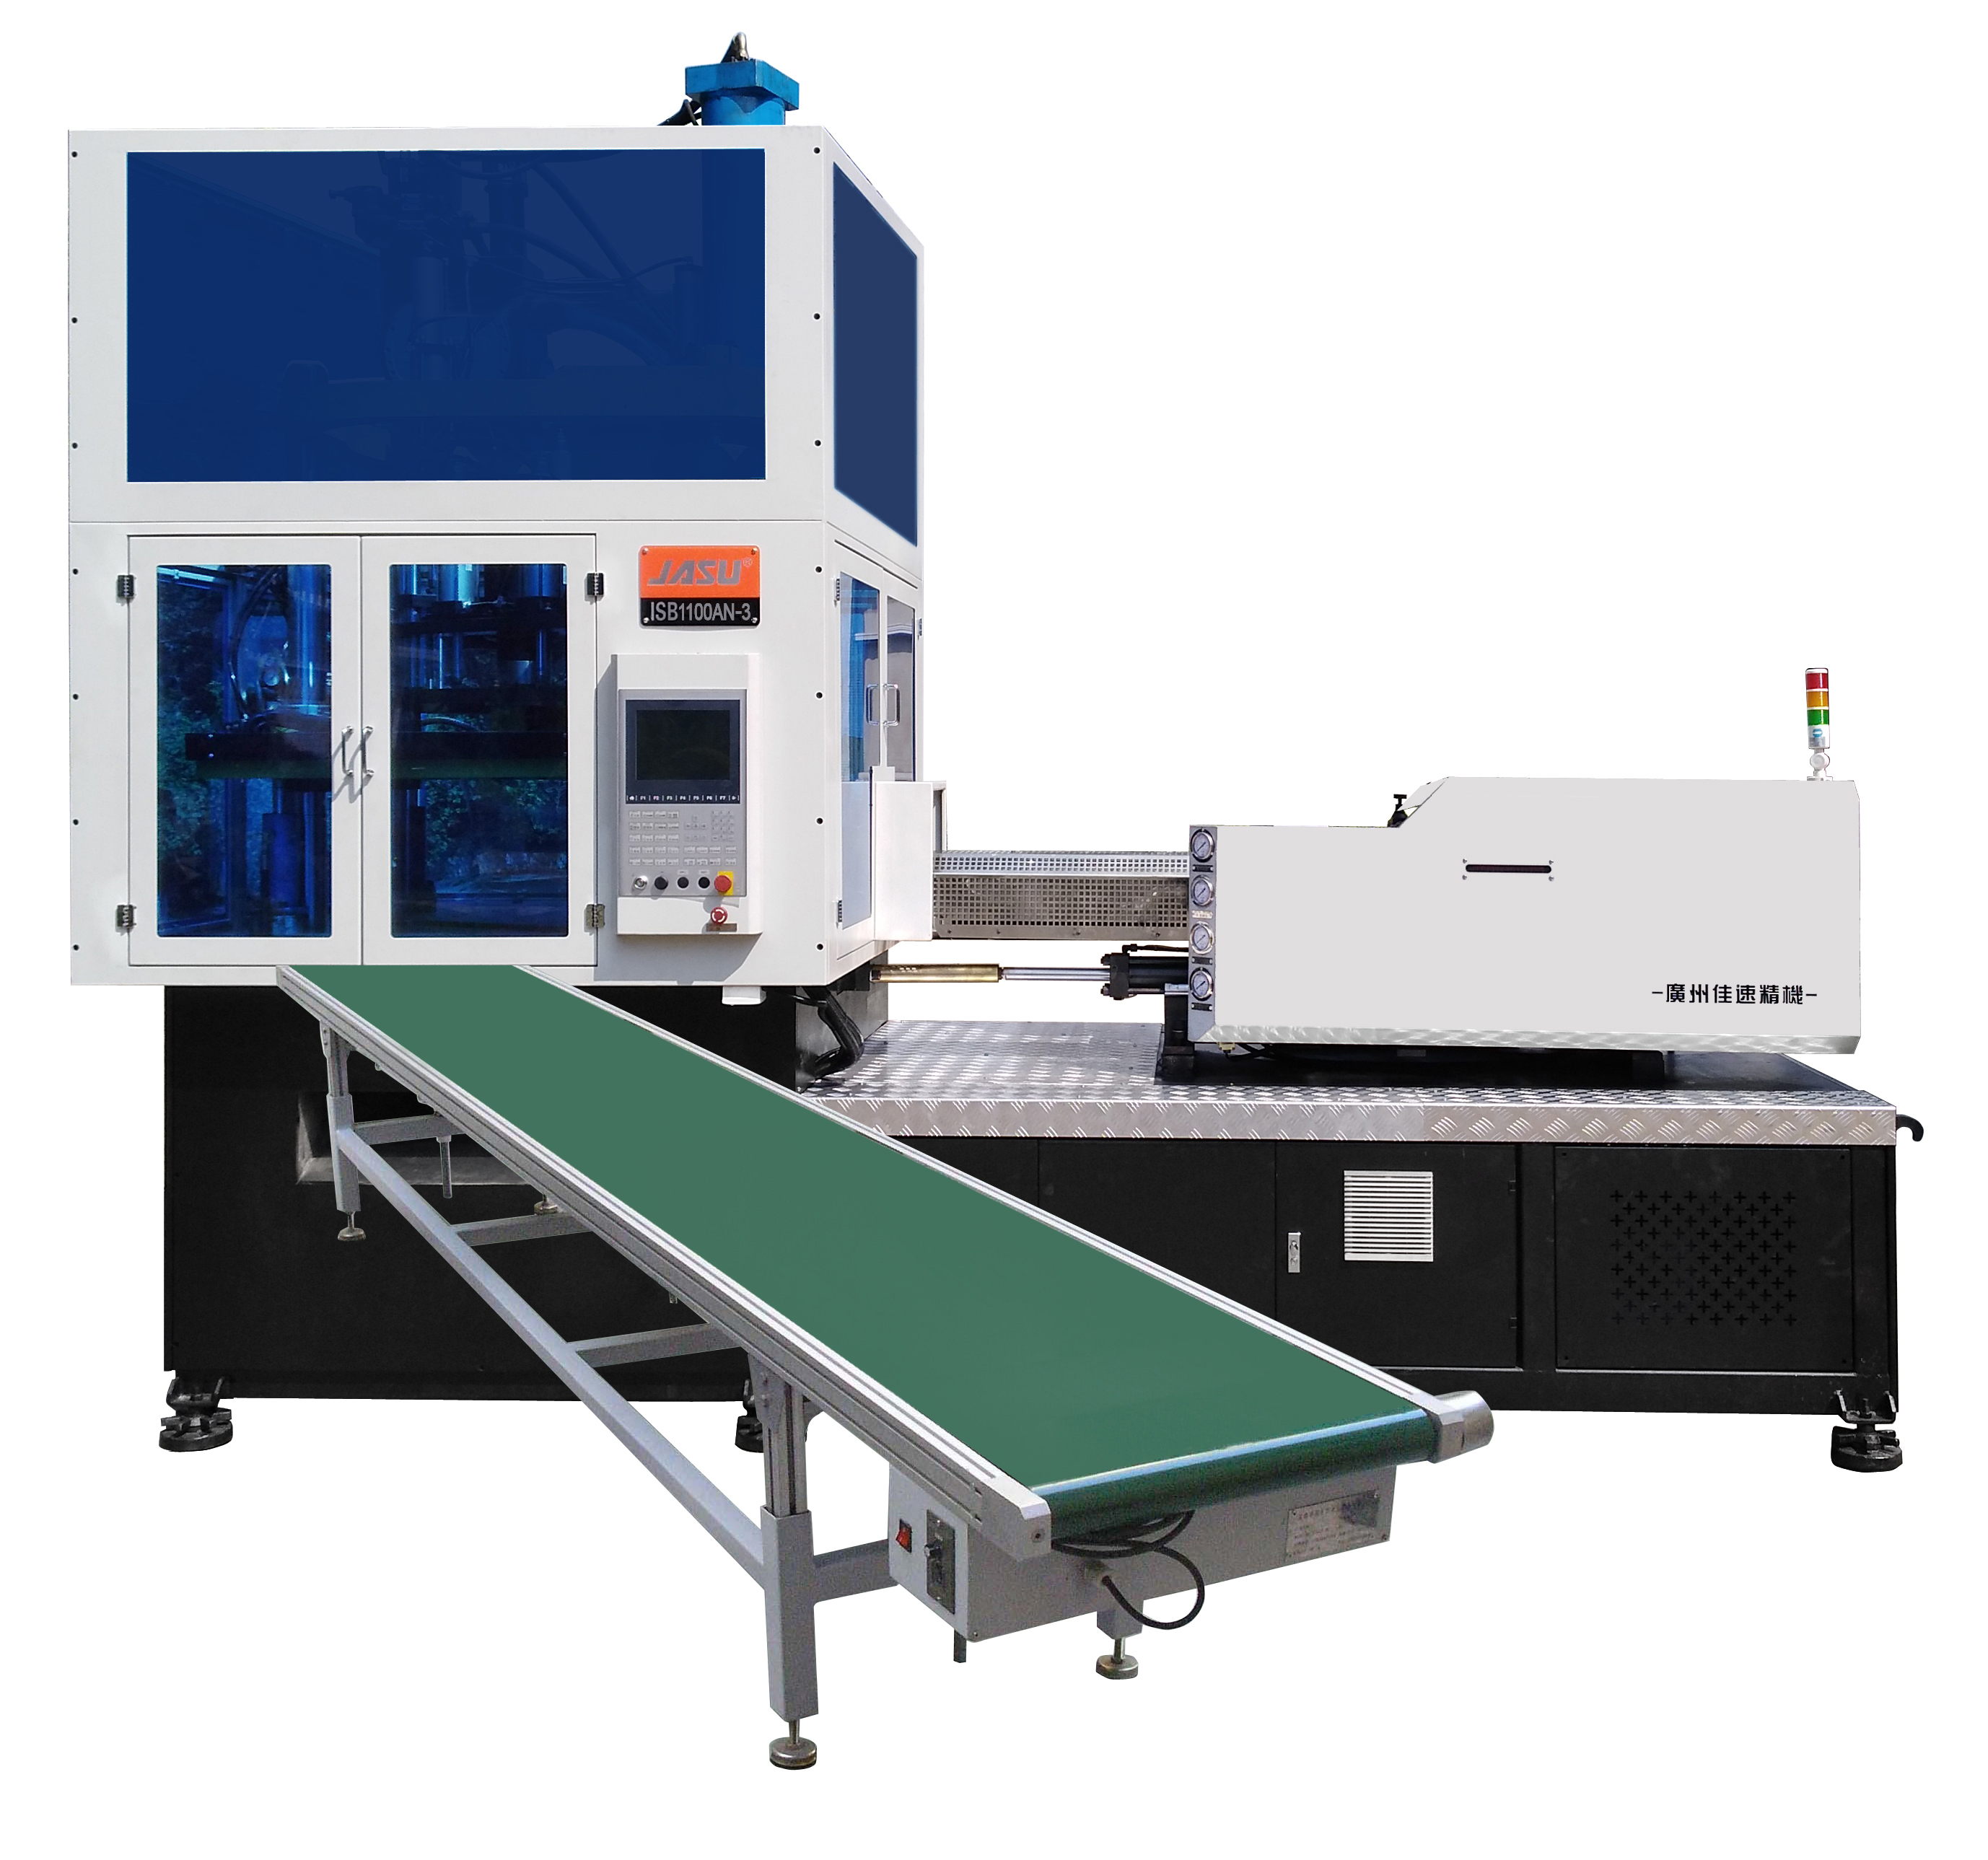
Por outro lado, um A máquina de moldagem por sopro de uma etapa integra todo o processo em um ciclo único e contínuo em uma mesa rotativa. O plástico é injetado em uma pré-forma, acondicionado, esticado e soprado na garrafa final, sem nunca sair do sistema de manuseio interno da máquina.
Para cosméticos de alta qualidade, o processo integrado de uma etapa é o padrão indiscutível. Num processo de duas fases, as pré-formas inevitavelmente esfregam-se umas contra as outras durante o armazenamento e o transporte. Essas microabrasões na pré-forma se expandem exponencialmente durante a fase de sopro, resultando em arranhões visíveis e um acabamento superficial fosco no recipiente final.
Como a pré-forma em uma máquina de estágio único é mantida firmemente pelo seu anel de gargalo desde o momento da injeção até a ejeção final, ela nunca toca outra peça ou fica em um recipiente. Isso garante uma superfície imaculada, sem manchas e ultrabrilhante. Além disso, a retenção do calor latente da fase inicial de injeção permite um controle muito superior sobre a distribuição do material. Isso é essencial para moldar frascos cosméticos de formatos complexos e assimétricos.
Embora grandes potes de luxo exijam dinâmicas de alongamento específicas, os formatos miniaturizados apresentam um conjunto totalmente diferente de obstáculos de engenharia. O mercado de cosméticos para viagens e amostras se expandiu rapidamente. Isto exige que os fabricantes produzam recipientes em miniatura com a mesma precisão que os produtos de tamanho normal.
A produção de recipientes na faixa de 10ml a 50ml requer ferramentas especializadas e configurações meticulosas de parâmetros. Um dedicado A configuração do ISBM para garrafas de viagem geralmente envolve moldes de alta cavitação, como 12 a 24 cavidades, para manter volumes de produção lucrativos. No entanto, a injeção de plástico derretido em pequenas cavidades do molde aumenta significativamente o risco de desequilíbrios de fluxo. Uma discrepância de fração de segundo na temperatura ou pressão pode fazer com que uma cavidade encha demais enquanto outra permanece incompleta.
Para evitar defeitos nessas garrafas em miniatura, os operadores devem utilizar servoválvulas altamente responsivas para fazer microajustes na pressão e velocidade de injeção. Se a pressão de injeção for um pouco baixa demais, o resultado é um disparo curto onde as roscas ou a base da pré-forma não estão totalmente formadas. Se os picos de pressão forem muito altos, o material vazará das linhas de separação do molde. Isso cria um excesso de plástico que estraga o acabamento do gargalo da garrafa e compromete a vedação à prova de vazamentos da tampa.
Na produção de garrafas de viagem, o diâmetro do gargalo costuma ser desproporcionalmente pequeno em comparação ao corpo. Se o tempo de resfriamento for insuficiente, o calor residual faz com que os minúsculos fios do pescoço se deformem após a ejeção. Fios empenados levam diretamente ao vazamento de produtos, o que é desastroso para líquidos do tamanho de uma viagem sujeitos a mudanças de pressão na cabine do avião. Canais de resfriamento de água rápidos e altamente direcionados dentro do molde de injeção são obrigatórios. Eles estabilizam rapidamente as dimensões do pescoço, permitindo tempos de ciclo mais rápidos sem sacrificar a precisão dimensional.
Mesmo com máquinas de última geração, variações na umidade ambiente da fábrica, lotes de resina ou pequenos erros do operador podem levar a defeitos de produção. Uma abordagem sistemática para solução de problemas minimiza o dispendioso tempo de inatividade. Abaixo está um guia de referência objetivo para diagnosticar e resolver falhas comuns.
Defeito visual |
Material Primário |
Análise de causa raiz |
Ação Corretiva |
|---|---|---|---|
Neblina ou nebulosidade |
BICHO DE ESTIMAÇÃO |
A pré-forma está muito fria durante a fase de sopro ou a taxa de estiramento é excedida, causando branqueamento por tensão. |
Aumentar a temperatura da estação de condicionamento; verifique a velocidade da haste tensora e verifique as lâmpadas infravermelhas. |
Amarelecimento ou marcas de queimadura |
PETG |
Degradação térmica. A temperatura do cilindro está muito alta ou o tempo de residência da resina no cilindro é muito longo. |
Reduzir imediatamente as temperaturas do barril e da câmara quente para atingir 220-240 graus Celsius; purgue o barril completamente. |
Seções brancas opacas |
BICHO DE ESTIMAÇÃO |
Cristalização térmica. A pré-forma foi aquecida demais durante a fase de condicionamento. |
Diminuir a temperatura de condicionamento; garantir que o fluxo de água de resfriamento no molde de injeção seja ideal. |
Espessura de parede irregular |
Ambos |
Sprue descentralizado causado por uma haste de estiramento dobrada ou aquecimento infravermelho irregular da pré-forma. |
Calibre mecanicamente o alinhamento da haste tensora; inspecione e substitua lâmpadas de aquecimento com defeito. |
Listras prateadas |
Ambos |
A umidade retida no polímero fundido se transforma em vapor durante a injeção de alta pressão. |
Verifique a funcionalidade do secador dessecante. Certifique-se de que o PET esteja seco a 160 graus Celsius e o PETG a 60-65 graus Celsius. |
O setor de embalagens cosméticas está passando por uma rápida transição ecológica. Pressões regulamentares globais rigorosas estão a impulsionar a adopção generalizada de PET reciclado. Os equipamentos devem evoluir para lidar com novos materiais ecológicos e, ao mesmo tempo, reduzir a dependência de ajustes manuais do operador.
A introdução de resinas pós-consumo em uma linha de cosméticos de alta qualidade introduz variáveis significativas. As resinas recicladas muitas vezes sofrem de viscosidade intrínseca inconsistente, vestígios de impurezas e índices de fluxo de fusão flutuantes em comparação com suas contrapartes virgens. O processamento de PET reciclado em uma máquina padrão requer controles de parâmetros muito mais rígidos. O material degrada-se mais rapidamente sob altas temperaturas e é altamente propenso a mudanças de cor, muitas vezes assumindo uma tonalidade acinzentada ou amarela.
Para combater estas inconsistências materiais, as máquinas modernas integram sistemas de controle inteligentes. Essas redes avançadas de controladores lógicos programáveis utilizam sensores em tempo real para monitorar dinamicamente a pressão da cavidade, a temperatura de fusão e a resistência da haste de estiramento. Se a máquina detectar uma queda repentina na viscosidade do material, ela corrige automaticamente a velocidade de injeção e a pressão de retenção em milissegundos. Esse feedback de circuito fechado reduz drasticamente as taxas de refugo e minimiza o pesado trabalho manual anteriormente exigido na transição do PETG virgem para formulações recicladas imprevisíveis.
Investir em equipamento de capital requer uma análise minuciosa das atuais demandas de produção e da escalabilidade futura. A seleção do maquinário apropriado determina sua eficiência operacional, qualidade do produto e lucratividade final. Você precisa ir além das especificações básicas e avaliar os recursos de processamento do mundo real.
A primeira etapa é avaliar sua linha principal de produtos. Você fabrica principalmente frascos de loção, sabonete líquido e xampu de alto volume e paredes finas? Nesse caso, procure uma máquina com uma força de fixação robusta, como 400KN a 500KN para a estação de injeção, e um diâmetro de parafuso de 45 mm otimizado para processamento de PET em alta velocidade. Certifique-se de que a máquina lide com diâmetros máximos de garrafas de cerca de 100 mm e alturas de até 250 mm para cobrir uma ampla gama de produtos.
Por outro lado, se sua marca se concentra fortemente em cremes luxuosos de paredes espessas, perfumes de base pesada e estética semelhante ao vidro, você deve garantir que a máquina seja projetada com canais de resfriamento precisos e recursos de servo de estiramento lento. Um sistema servo motor confiável é obrigatório para os microajustes precisos necessários para um processamento PETG impecável.
As tendências cosméticas mudam rapidamente. Os fabricantes frequentemente produzem tiragens curtas e personalizadas de formatos de garrafas exclusivos para se alinharem aos lançamentos sazonais. Uma máquina eficiente deve apresentar um design modular que permita trocas rápidas de moldes. Procure equipamentos que padronizem os mecanismos de fixação e as conexões da câmara quente. Isto reduz o tempo de troca de vários dias para apenas algumas horas. Essa agilidade maximiza o tempo de atividade da máquina e melhora significativamente o retorno do investimento.
PET e PETG são materiais excepcionais para embalagens cosméticas, oferecendo durabilidade, clareza e estética premium. No entanto, tratá-los como intercambiáveis no chão de fábrica é uma receita garantida para o fracasso da produção. Como suas estruturas químicas determinam comportamentos térmicos muito diferentes, os operadores devem ajustar meticulosamente as temperaturas de secagem, os perfis de calor de injeção e a dinâmica de estiramento para se adequar à resina específica.
Dominar esses parâmetros garante qualidade premium do produto, reduz drasticamente o desperdício de material e protege seu maquinário contra desgaste desnecessário. Ao atualizar suas instalações com tecnologia de moldagem por sopro avançada e altamente precisa, você pode fazer uma transição perfeita entre materiais e atender aos padrões exigentes do mercado de beleza de luxo. Se você está pronto para otimizar sua linha de produção e eliminar defeitos dispendiosos, explore as soluções de embalagens cosméticas de alto desempenho em Máquinas JASU ISBM para encontrar a configuração exata do equipamento adaptada às suas necessidades de fabricação.
Sim. Uma máquina ISBM de alta qualidade pode processar ambos os materiais. Contudo, o operador deve ajustar significativamente as configurações térmicas da máquina. Você deve reduzir drasticamente as temperaturas do cilindro de secagem e injeção ao mudar de PET para PETG para evitar degradação severa do material.
O amarelecimento no PETG é causado quase exclusivamente pela degradação térmica. Isso indica que a temperatura do cilindro de injeção em seu equipamento está muito alta. Alternativamente, o material fundido pode permanecer no sistema de câmara quente por muito tempo antes de ser injetado na cavidade do molde.
Absolutamente. Para produção em tamanho de viagem, uma máquina de uma etapa oferece precisão de gargalo superior, o que é crucial para criar vedações à prova de vazamentos. Além disso, evita arranhões microscópicos na superfície que ocorrem frequentemente em processos de duas etapas, quando as pré-formas se esfregam umas nas outras durante o armazenamento.
Sim, mas a uma temperatura muito mais baixa do que o PET padrão. Embora o PET exija uma secagem agressiva a aproximadamente 160 graus Celsius, o PETG só deve ser seco a cerca de 60 a 65 graus Celsius. Exceder esta temperatura fará com que os pellets de PETG derretam e se aglomerem, bloqueando o funil do secador.
Em garrafas de paredes muito finas, parecem quase idênticas ao consumidor. No entanto, em frascos de cosméticos de luxo com paredes espessas, o PET padrão cristaliza naturalmente e fica turvo ou branco leitoso à medida que esfria. O PETG, devido à sua estrutura amorfa, permanecerá perfeitamente transparente e vítreo, independentemente da espessura da parede.
Como o PETG é frequentemente usado em frascos cosméticos de base pesada e paredes espessas, há significativamente mais massa plástica retendo energia térmica. Isto requer um tempo de resfriamento prolongado dentro do molde de sopro para estabilizar a forma. Se ejetadas muito cedo, as paredes espessas encolherão de maneira irregular ou deformarão.
Para frascos PETG de paredes grossas, você deve diminuir a velocidade da haste de estiramento em comparação com a produção de garrafas PET padrão. Um estiramento mecânico mais lento e altamente controlado permite que o material viscoso se distribua uniformemente pela base e cantos, evitando manchas finas e garantindo uma sensação premium.
