
Vues : 0 Auteur : Éditeur du site Heure de publication : 2026-10-25 Origine : Site


Une erreur thermique mineure peut complètement ruiner un lot entier de flacons cosmétiques de luxe. Imaginez retirer une nouvelle série de pots de crème de qualité supérieure, pour ensuite les trouver voilés, jaunis et complètement invendables. Je vois tout le temps ce cauchemar dans les usines. Les opérateurs comprennent souvent mal leurs matières premières. Bien que le PET et le PETG semblent identiques à l’œil nu dans leurs formes finales claires, leurs structures chimiques sous-jacentes sont très différentes.
L’introduction de PETG dans une ligne de production calibrée pour le PET standard entraîne inévitablement de graves défauts, un gaspillage de résine et des temps d’arrêt mécaniques coûteux. Dans ce guide, nous passerons en revue les réglages spécifiques des machines, les techniques de dépannage réelles et comment configurer votre ligne de production pour une exécution parfaite.
Points clés à retenir
La chimie des matériaux dicte les paramètres : Le PET nécessite un séchage strict à haute température pour éviter la dégradation par l’humidité. Pendant ce temps, le PETG modifié au glycol nécessite des températures de traitement beaucoup plus basses pour éviter les brûlures thermiques et la décoloration.
Le refroidissement et l'étirement diffèrent : le PETG ne cristallise pas comme le PET standard, ce qui permet des parois plus épaisses dans les pots cosmétiques de luxe. Cependant, cela nécessite des vitesses de tige d'étirage modifiées et des temps de refroidissement prolongés à l'intérieur du moule.
Le traitement en une seule étape est supérieur pour les cosmétiques : le traitement intégré empêche les rayures de surface et la contamination aéroportée. Il s’agit de la norme industrielle incontestée en matière de contenants cosmétiques haut de gamme et sans imperfections.
Le contrôle intelligent est l’avenir : les équipements de fabrication modernes offrent des ajustements automatisés des paramètres. Cela réduit considérablement le travail manuel requis lors du passage du PET vierge, du PETG et du PET recyclé.
Des analyses de marché récentes révèlent une augmentation massive de la demande d’emballages en plastique de type verre dans le secteur de la beauté. Les marques veulent la sensation lourde et haut de gamme du verre sans le poids et la fragilité associés au transport. Ce changement à l’échelle de l’industrie oblige les fabricants à basculer plus fréquemment que jamais entre le PET standard et le PETG modifié au glycol. Pour optimiser les rendements de fabrication, les responsables de production doivent d’abord saisir les différences structurelles entre ces deux polymères. Savoir comment ils se comportent sous contrainte et à la chaleur est la base absolue d’une fabrication impeccable.
Le polyéthylène téréphtalate, communément appelé PET, est un polymère hautement cristallin réputé pour sa résistance à la traction exceptionnelle, sa légèreté et ses propriétés supérieures de barrière aux gaz. Cependant, sa nature semi-cristalline le rend exceptionnellement sensible aux profils thermiques. Si elles sont mal chauffées ou refroidies trop lentement pendant la phase de conditionnement, les chaînes moléculaires s’alignent en cristaux. Cette cristallisation rapide se traduit par un aspect trouble et blanc laiteux. Pour le secteur de la beauté de luxe, cette brume est totalement inacceptable.
En revanche, le PETG implique l’ajout de cyclohexanediméthanol ou d’autres modificateurs de glycol pendant le processus de polymérisation. Cet ajustement chimique précis perturbe fondamentalement la capacité de la chaîne polymère à cristalliser. De ce fait, le PETG reste complètement amorphe. Il conserve une clarté brillante, semblable à celle du verre, même lorsqu'il est moulé dans des applications à parois épaisses comme des flacons de parfum à base épaisse ou des pots de soins de la peau haut de gamme.
Les marques de cosmétiques utilisent stratégiquement les deux matériaux en fonction des exigences spécifiques du produit. Le PET reste le choix standard pour les contenants à paroi mince comme les pompes à lotion, les toners et les bouteilles de shampoing en raison de sa rentabilité et de sa résistance. À l’inverse, le PETG est la résine préférée pour les emballages à parois épaisses qui imite l’esthétique du verre haut de gamme. Parce que les usines jonglent souvent avec plusieurs gammes de produits, investir dans un produit polyvalent la machine d'emballage cosmétique est vitale. L'équipement doit être conçu pour effectuer une transition transparente entre les deux résines, offrant un contrôle très précis des différents profils de température et de pression.
Lors de l'exploitation d'un Machine à bouteilles cosmétiques PET , votre objectif principal doit être l'élimination agressive de l'humidité et le maintien d'une énergie thermique élevée tout au long des phases d'injection et de conditionnement. Les paramètres de base standard ne suffiront pas. Un calibrage méticuleux est nécessaire pour maintenir l’intégrité structurelle.
Le PET est hautement hygroscopique. Il absorbe activement l’humidité de l’environnement ambiant de l’usine. Si cette humidité n’est pas entièrement éradiquée avant que le plastique n’entre dans le barillet d’injection, les molécules d’eau piégées déclenchent l’hydrolyse lors de la fusion. Cette réaction chimique fracture les chaînes du polymère, entraînant une chute drastique de la viscosité intrinsèque. Les bouteilles souffrant d'une faible viscosité intrinsèque deviennent cassantes et échouent régulièrement aux tests de chute standard.
Pour éviter cette défaillance structurelle, réglez le sécheur par adsorption auxiliaire à environ 160 degrés Celsius. Assurez-vous que les granulés de PET restent dans la trémie de séchage pendant 4 à 6 heures pour atteindre une teneur en humidité inférieure à 0,005 pour cent. De plus, maintenez strictement le point de rosée de l’air de séchage à moins 40 degrés Celsius ou moins.
En raison de sa structure cristalline rigide, le PET nécessite une énergie thermique importante pour atteindre un état de fusion approprié et uniforme. Les températures du cylindre d'injection varient généralement de 270 degrés Celsius à 290 degrés Celsius, en fonction de la qualité spécifique de la résine et de la cavitation du moule. Vous devez également maintenir le système de canaux chauds strictement dans cette plage de chaleur élevée. Un gel prématuré de la matière fondue provoque régulièrement des traces d'écoulement ou des projections courtes dans la préforme.
Dans le procédé d'injection-étirage-soufflage, la préforme est injectée puis transférée vers une station de conditionnement. Pour le PET standard, il est essentiel d’obtenir le profil de température parfait (généralement entre 90 degrés Celsius et 110 degrés Celsius) avant de commencer l’étirement. Si la préforme est trop froide, la force mécanique de la tige d'étirage induit un blanchiment sous contrainte. S'il fait trop chaud, le matériau perd son épaisseur de paroi uniforme et devient trouble. Calculez soigneusement les taux d'étirement pour garantir une orientation biaxiale uniforme. Cela confère à la bouteille sa résistance mécanique définitive.
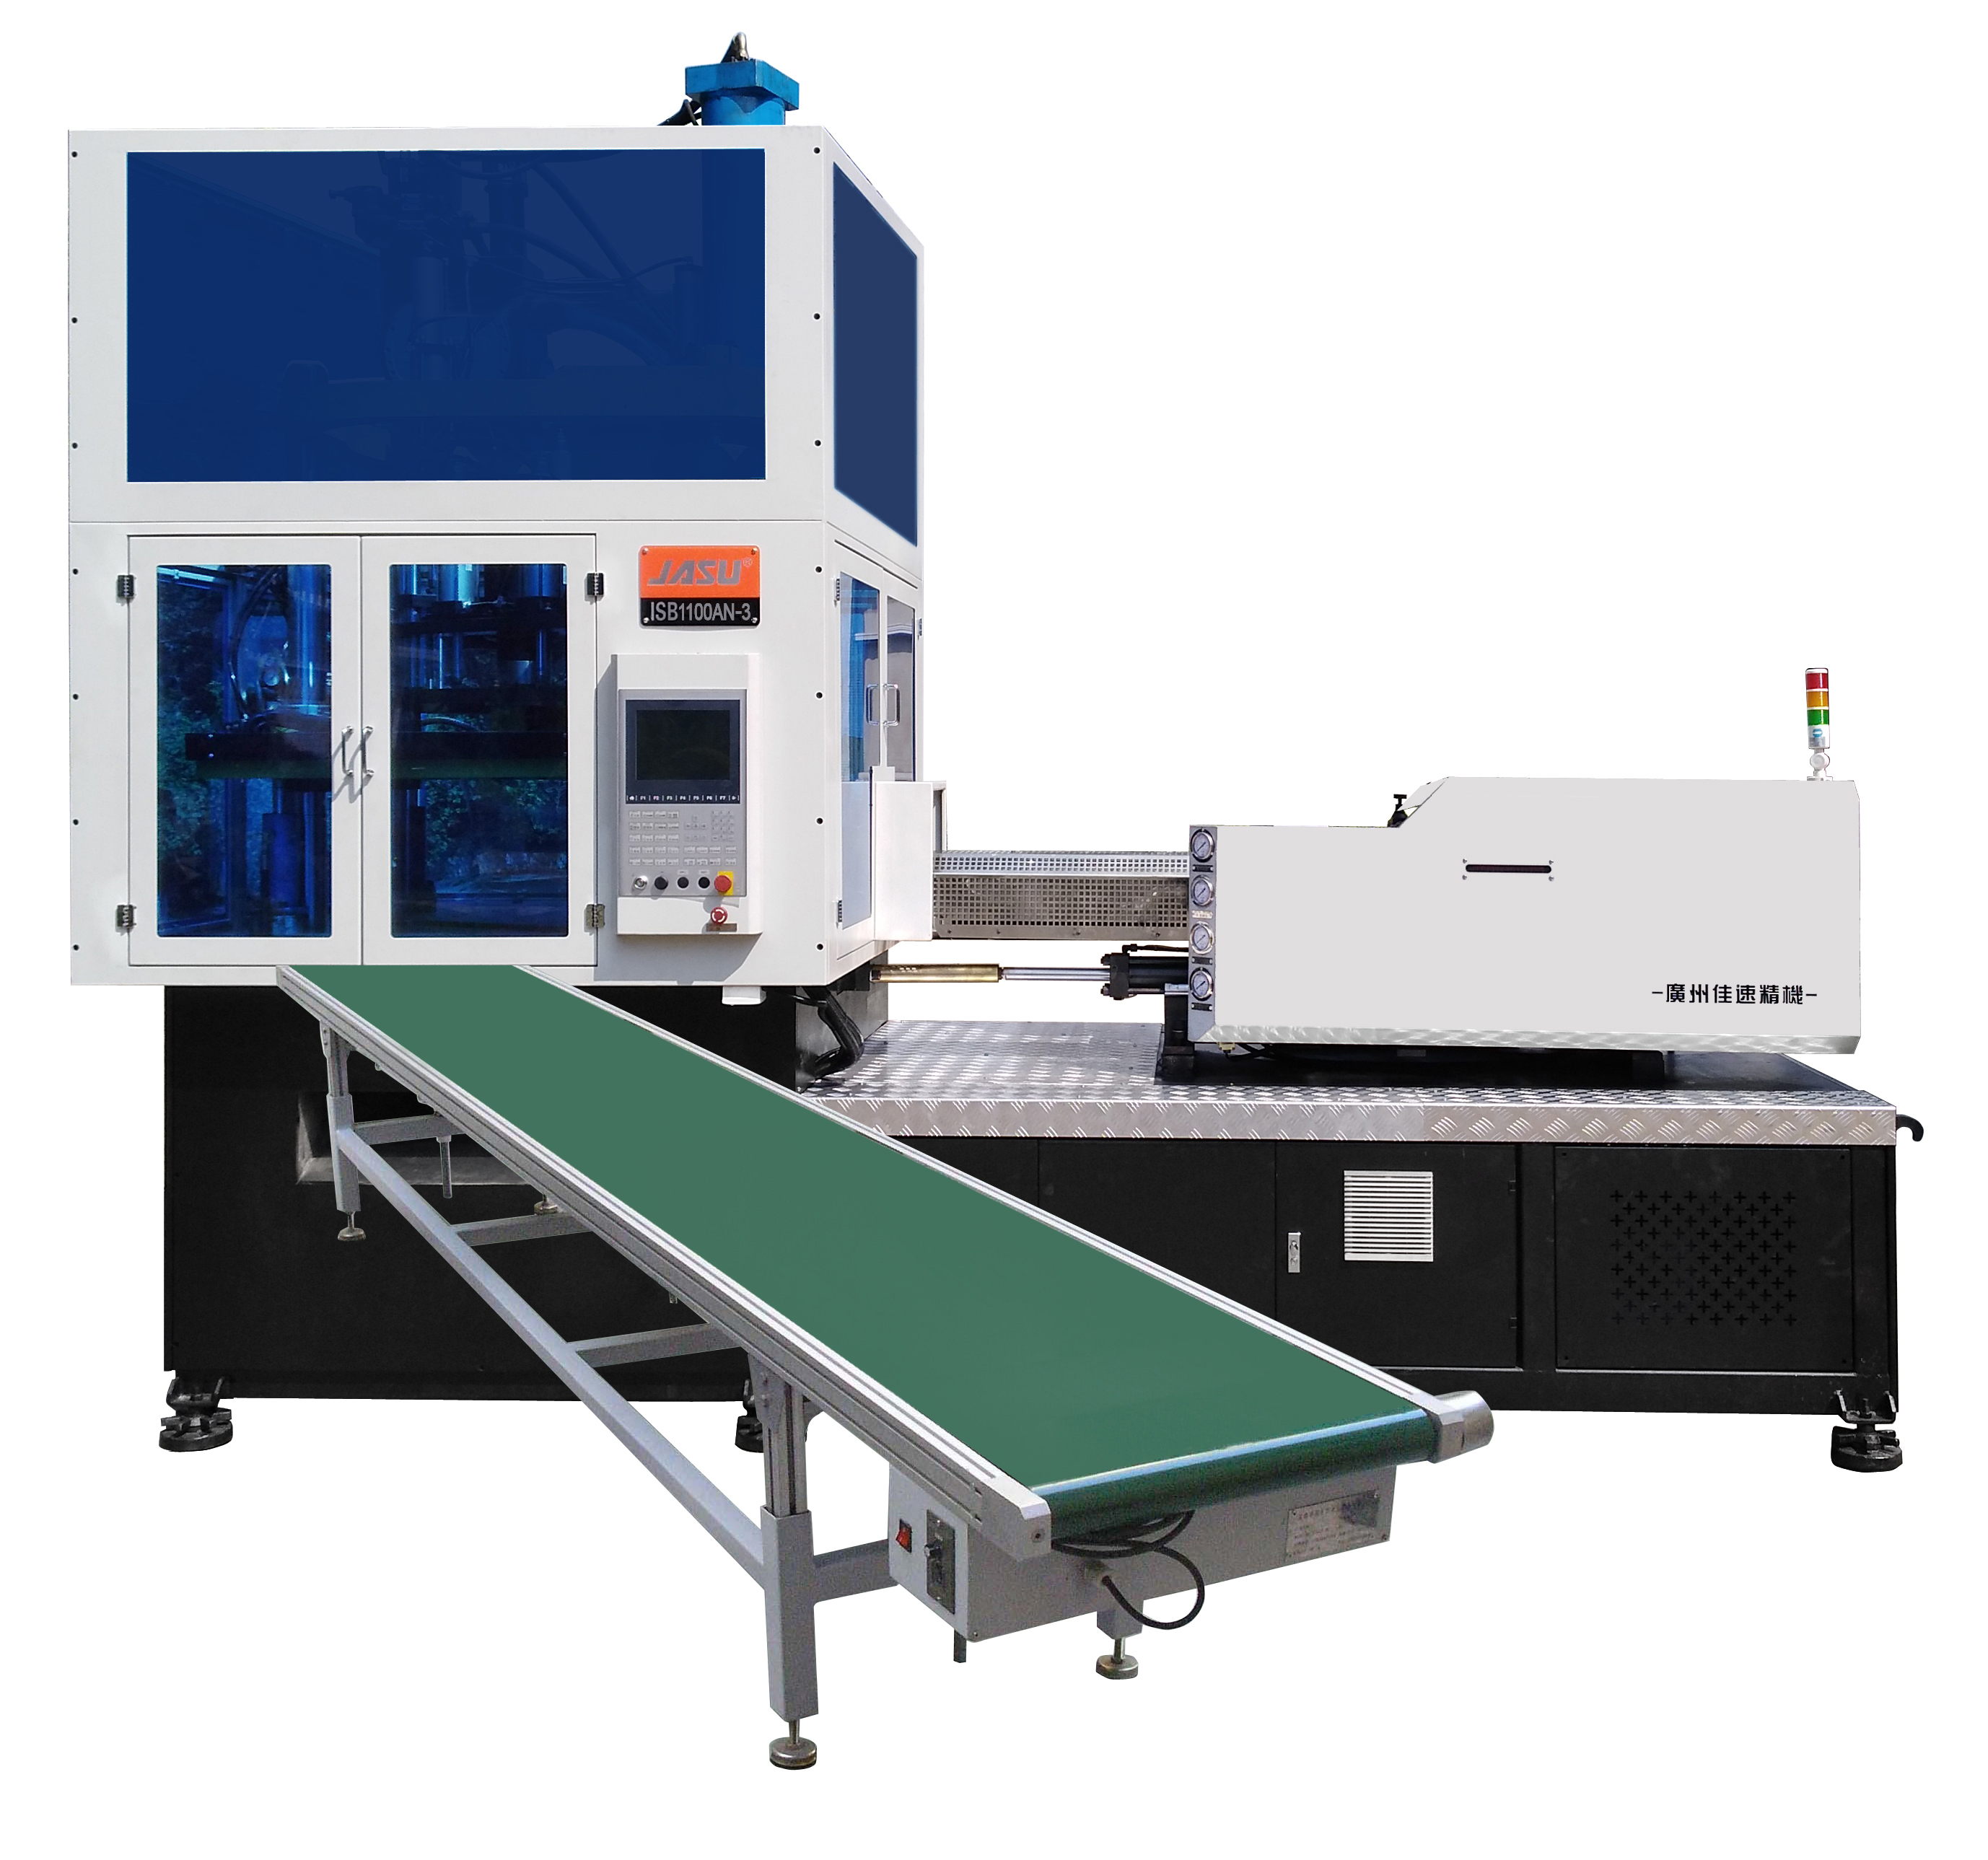
Passer d’une ligne de production de polymères standards à des variantes modifiées au glycol n’est pas simplement un échange de matériaux. Cela nécessite un recalibrage fondamental de la logique thermique et mécanique de l’équipement. Application des paramètres PET standard à un La machine à bouteilles de parfum PETG ruinera immédiatement le matériau et pourrait endommager votre outillage.
L'ajustement opérationnel le plus critique est la réduction sévère des températures de traitement. Le PETG étant amorphe et dépourvu de la structure cristalline rigide de son homologue, il fond et s’écoule à des températures nettement plus basses. Réduisez la température du corps d'injection et des canaux chauds dans une plage comprise entre 220 et 240 degrés Celsius.
Considérez ce scénario courant en usine. Si un opérateur traite accidentellement du PETG en utilisant les réglages de température PET de l'équipe précédente, le matériau subit une dégradation thermique immédiate et sévère. Cela se manifeste par un jaunissement, des taches noires carbonisées et la libération de gaz volatils qui peuvent corroder la cavité du moule au fil du temps.
Bien que le PETG soit légèrement moins hygroscopique, il nécessite néanmoins un séchage complet pour éviter les défauts de surface comme les stries argentées. Il faut cependant réduire drastiquement la température de séchage. La température de transition vitreuse du PETG se situe entre 80 et 85 degrés Celsius. Si un technicien laisse le séchoir à la température standard de 160 degrés Celsius, les granulés de PETG fondront et fusionneront pour former un bloc solide à l'intérieur de la trémie. Cette erreur provoque des blocages catastrophiques dans le système d’alimentation en matériaux, entraînant des heures d’arrêt mécanique. Réglez le sèche-linge à une température douce de 60 à 65 degrés Celsius pendant 4 à 6 heures avant le traitement.
Les fabricants choisissent principalement le PETG pour des applications de luxe conçues pour imiter l'apparence du verre solide. Comme il y a beaucoup plus de masse plastique à distribuer, la dynamique mécanique du processus de moulage par soufflage doit changer. Réduisez la vitesse de la tige d'étirement par rapport à la production à paroi mince. De plus, retardez et modulez soigneusement la pression et le timing de pré-soufflage. Un étirement plus lent et hautement contrôlé permet au plastique visqueux plus épais de se répartir uniformément dans la cavité du moule. Cela évite les coins fins et garantit une base lourde et de qualité supérieure.
Au-delà des paramètres matériels, la conception architecturale des équipements influence fortement l’esthétique finale. L’industrie de l’emballage cosmétique exige la perfection visuelle. Les rayures, éraflures ou incohérences visuelles peuvent instantanément compromettre l'image d'une marque de luxe. Cette exigence de qualité stricte explique pourquoi les ingénieurs choisissent des types de machines spécifiques plutôt que d’autres.
Dans un processus de moulage par soufflage en deux étapes, les préformes sont injectées dans une machine, déposées dans un bac de stockage en vrac, transportées à travers l'installation, puis réchauffées et soufflées dans un appareil complètement séparé. Bien que très efficace pour produire en masse des bouteilles d’eau jetables, cette méthode est fondamentalement imparfaite pour les cosmétiques de luxe.
A l'inverse, un La machine de moulage par soufflage en une étape intègre l'ensemble du processus en un seul cycle continu sur une table rotative. Le plastique est injecté dans une préforme, conditionné, étiré et soufflé dans la bouteille finale sans jamais quitter le système de manutention interne de la machine.
Pour les cosmétiques haut de gamme, le processus intégré en une seule étape constitue la norme incontestée. Dans un processus en deux étapes, les préformes frottent inévitablement les unes contre les autres pendant le stockage et le transport. Ces micro-abrasions sur la préforme se dilatent de façon exponentielle lors de la phase de soufflage, entraînant des rayures visibles et un état de surface terne sur le contenant final.
Parce que la préforme dans une machine à un étage est solidement maintenue par son collier depuis le moment de l'injection jusqu'à l'éjection finale, elle ne touche jamais une autre pièce et ne repose jamais dans un bac. Cela garantit une surface impeccable, sans imperfections et ultra brillante. De plus, la conservation de la chaleur latente de la phase d’injection initiale permet un contrôle bien supérieur sur la distribution du matériau. Ceci est essentiel pour le moulage de formes complexes et asymétriques de flacons cosmétiques.
Alors que les grands pots de luxe exigent une dynamique d’étirement spécifique, les formats miniaturisés introduisent un ensemble d’obstacles techniques totalement différents. Le marché des cosmétiques de voyage et des échantillons s’est développé rapidement. Cela oblige les fabricants à produire des conteneurs miniatures avec exactement la même précision que les produits de taille réelle.
La production de contenants de 10 ml à 50 ml nécessite un outillage spécialisé et un paramétrage méticuleux. Un dédié La configuration ISBM des bouteilles de voyage implique souvent des moules à forte cavitation, tels que 12 à 24 cavités, pour maintenir des volumes de production rentables. Cependant, l’injection de plastique fondu dans de minuscules cavités de moule augmente considérablement le risque de déséquilibres d’écoulement. Une fraction de seconde d’écart de température ou de pression peut provoquer un remplissage excessif d’une cavité tandis qu’une autre reste incomplète.
Pour éviter les défauts de ces bouteilles miniatures, les opérateurs doivent utiliser des servovalves très réactives pour effectuer des micro-ajustements de la pression et de la vitesse d'injection. Si la pression d'injection est même légèrement trop faible, le résultat est un tir court où les filetages ou la base de la préforme ne sont pas complètement formés. Si la pression augmente trop, le matériau s’échappe des lignes de joint du moule. Cela crée un excès de plastique qui ruine la finition du goulot de la bouteille et compromet l'étanchéité du bouchon.
Dans la production de bouteilles de voyage, le diamètre du col est souvent disproportionné par rapport au corps. Si le temps de refroidissement est insuffisant, la chaleur résiduelle provoque une déformation des minuscules fils du col lors de l'éjection. Les fils déformés conduisent directement à des fuites de produits, ce qui est désastreux pour les liquides de format voyage soumis aux changements de pression dans la cabine des avions. Des canaux de refroidissement par eau rapides et très ciblés à l'intérieur du moule d'injection sont obligatoires. Ils stabilisent rapidement les dimensions du col, permettant des temps de cycle plus rapides sans sacrifier la précision dimensionnelle.
Même avec des machines de pointe, les variations de l'humidité ambiante de l'usine, les lots de résine ou de légères erreurs de l'opérateur peuvent entraîner des défauts de production. Une approche systématique du dépannage minimise les temps d’arrêt coûteux. Vous trouverez ci-dessous un guide de référence objectif pour diagnostiquer et résoudre les défauts courants.
Défaut visuel |
Matériau primaire |
Analyse des causes profondes |
Action Corrective |
|---|---|---|---|
Brume ou nébulosité |
ANIMAL DE COMPAGNIE |
La préforme est trop froide pendant la phase de soufflage ou le taux d'étirement est dépassé, provoquant un blanchiment sous contrainte. |
Augmenter la température de la station de conditionnement ; vérifiez la vitesse de la tige d'étirement et vérifiez les lampes infrarouges. |
Jaunissement ou marques de brûlure |
PETG |
Dégradation thermique. La température du fût est trop élevée ou le temps de séjour de la résine dans le fût est trop long. |
Réduisez immédiatement les températures du baril et des canaux chauds pour atteindre 220-240 degrés Celsius ; purger complètement le canon. |
Sections opaques blanches |
ANIMAL DE COMPAGNIE |
Cristallisation thermique. La préforme a été trop chauffée pendant la phase de conditionnement. |
Diminuer la température de conditionnement ; garantir que le débit d'eau de refroidissement dans le moule d'injection est optimal. |
Épaisseur de paroi inégale |
Les deux |
Grappe décentrée causée par une tige d'étirement pliée ou un chauffage infrarouge inégal de la préforme. |
Calibrer mécaniquement l’alignement de la tige d’étirement ; inspecter et remplacer les lampes chauffantes défectueuses. |
Stries d'argent |
Les deux |
L'humidité emprisonnée dans le polymère fondu se transforme en vapeur lors de l'injection à haute pression. |
Vérifiez la fonctionnalité du dessiccateur. Assurez-vous que le PET est séché à 160 degrés Celsius et le PETG à 60-65 degrés Celsius. |
Le secteur du packaging cosmétique connaît une transition écologique rapide. Des pressions réglementaires mondiales strictes conduisent à l’adoption généralisée du PET recyclé. L'équipement doit évoluer pour gérer de nouveaux matériaux écologiques tout en réduisant le recours aux réglages manuels de l'opérateur.
L’introduction de résines post-consommation dans une gamme de cosmétiques haut de gamme introduit des variables importantes. Les résines recyclées souffrent souvent d'une viscosité intrinsèque incohérente, de traces d'impuretés et d'indices de fluidité à chaud fluctuants par rapport à leurs homologues vierges. Le traitement du PET recyclé sur une machine standard nécessite des contrôles de paramètres beaucoup plus stricts. Le matériau se dégrade plus rapidement sous l’effet d’une chaleur élevée et est très sujet aux changements de couleur, prenant souvent une teinte grisâtre ou jaune.
Pour lutter contre ces incohérences matérielles, les machines modernes intègrent des systèmes de contrôle intelligents. Ces réseaux de contrôleurs logiques programmables avancés utilisent des capteurs en temps réel pour surveiller dynamiquement la pression de la cavité, la température de fusion et la résistance de la tige d'étirement. Si la machine détecte une baisse soudaine de la viscosité du matériau, elle corrige automatiquement la vitesse d'injection et la pression de maintien en quelques millisecondes. Cette rétroaction en boucle fermée réduit considérablement les taux de rebut et minimise le travail manuel lourd auparavant requis lors de la transition du PETG vierge vers des formulations recyclées imprévisibles.
Investir dans des biens d’équipement nécessite une analyse approfondie des demandes de production actuelles et de l’évolutivité future. La sélection des machines appropriées détermine votre efficacité opérationnelle, la qualité de vos produits et votre rentabilité finale. Vous devez aller au-delà des spécifications de base et évaluer les capacités de traitement réelles.
La première étape consiste à évaluer votre gamme de produits principale. Fabriquez-vous principalement des bouteilles de lotion, de savon liquide et de shampoing à parois fines et en grand volume ? Si tel est le cas, recherchez une machine dotée d'une force de serrage robuste, telle que 400 KN à 500 KN pour la station d'injection, et d'un diamètre de vis de 45 mm optimisé pour le traitement du PET à grande vitesse. Assurez-vous que la machine gère des diamètres de bouteilles maximum d'environ 100 mm et des hauteurs allant jusqu'à 250 mm pour couvrir une large gamme de produits.
À l’inverse, si votre marque se concentre fortement sur les crèmes de luxe à parois épaisses, les parfums à base épaisse et l’esthétique semblable au verre, vous devez vous assurer que la machine est conçue avec des canaux de refroidissement précis et des capacités d’asservissement à étirement lent. Un système de servomoteur fiable est obligatoire pour les micro-ajustements précis requis pour un traitement impeccable du PETG.
Les tendances cosmétiques évoluent rapidement. Les fabricants produisent fréquemment de courtes séries personnalisées de formes de bouteilles uniques pour s'aligner sur les lancements saisonniers. Une machine efficace doit présenter une conception modulaire permettant des changements de moule rapides. Recherchez un équipement qui standardise les mécanismes de serrage et les connexions des canaux chauds. Cela réduit le temps de changement de plusieurs jours à quelques heures seulement. Cette agilité optimise la disponibilité de la machine et améliore considérablement votre retour sur investissement.
Le PET et le PETG sont tous deux des matériaux exceptionnels pour les emballages cosmétiques, offrant durabilité, clarté et esthétique haut de gamme. Cependant, les traiter comme interchangeables dans l’usine est une recette garantie pour l’échec de la production. Étant donné que leurs structures chimiques dictent des comportements thermiques très différents, les opérateurs doivent ajuster méticuleusement les températures de séchage, les profils thermiques d'injection et la dynamique d'étirement en fonction de la résine spécifique.
La maîtrise de ces paramètres garantit une qualité de produit supérieure, réduit considérablement le gaspillage de matériaux et protège vos machines d'une usure inutile. En modernisant votre établissement avec une technologie avancée de moulage par soufflage de haute précision, vous pouvez passer en toute transparence d’un matériau à l’autre et répondre aux normes rigoureuses du marché de la beauté de luxe. Si vous êtes prêt à optimiser votre ligne de production et à éliminer les défauts coûteux, découvrez les solutions d'emballage cosmétique haute performance sur JASU ISBM Machines pour trouver la configuration exacte de l'équipement adaptée à vos besoins de fabrication.
Oui. Une machine ISBM de haute qualité peut traiter les deux matériaux. Cependant, l'opérateur doit ajuster considérablement les réglages thermiques de la machine. Vous devez réduire considérablement les températures du cylindre de séchage et d’injection lors du passage du PET au PETG afin d’éviter une dégradation grave du matériau.
Le jaunissement du PETG est presque exclusivement causé par la dégradation thermique. Cela indique que la température du canon d’injection de votre équipement est trop élevée. Alternativement, le matériau fondu peut rester trop longtemps dans le système de canaux chauds avant d'être injecté dans la cavité du moule.
Absolument. Pour la production au format voyage, une machine en une seule étape offre une précision supérieure du col, ce qui est crucial pour créer des joints étanches. En outre, il évite les rayures microscopiques de surface qui se produisent fréquemment dans les processus en deux étapes lorsque les préformes frottent les unes contre les autres pendant le stockage.
Oui, mais à une température bien inférieure au PET standard. Alors que le PET nécessite un séchage agressif à environ 160 degrés Celsius, le PETG ne doit être séché qu'à environ 60 à 65 degrés Celsius. Le dépassement de cette température fera fondre et agglomérer les granulés de PETG, bloquant ainsi la trémie du séchoir.
Dans des bouteilles à paroi très fine, ils semblent presque identiques au consommateur. Cependant, dans les pots cosmétiques de luxe à parois épaisses, le PET standard cristallisera naturellement et deviendra trouble ou blanc laiteux en refroidissant. Le PETG, en raison de sa structure amorphe, restera parfaitement transparent et semblable à du verre quelle que soit l'épaisseur de la paroi.
Étant donné que le PETG est souvent utilisé pour les pots cosmétiques à base lourde et à parois épaisses, la masse plastique contenant de l’énergie thermique est nettement plus importante. Cela nécessite un temps de refroidissement prolongé à l'intérieur du moule de soufflage pour stabiliser la forme. Si elles sont éjectées trop tôt, les parois épaisses rétréciront de manière inégale ou se déformeront.
Pour les pots PETG à parois épaisses, vous devez ralentir la vitesse de la tige d’étirage par rapport à la production de bouteilles PET standard. Un étirement mécanique plus lent et hautement contrôlé permet au matériau visqueux de se répartir uniformément sur la base et les coins, évitant ainsi les taches fines et garantissant une sensation haut de gamme.
