
Vistas: 0 Autor: Editor del sitio Hora de publicación: 2026-10-30 Origen: Sitio


Los vasos de primera calidad exigen una claridad perfecta, similar al vidrio. Los ingenieros de fábrica que dependen de maquinaria más antigua conocen la lucha diaria. Las burbujas, las líneas de flujo y las marcas de tensión frecuentemente arruinan el producto final. Lograr una transparencia óptica perfecta en plásticos de paredes gruesas es muy difícil. Requiere un nivel de precisión mecánica que los sistemas heredados simplemente no pueden proporcionar.
Aquí es donde actualizar su línea de producción marca una diferencia mensurable. Al integrar tecnología avanzada de servocontrol, una plataforma de fabricación moderna elimina la tensión interna y los defectos superficiales que causan plásticos turbios. En esta guía completa, exploraremos cómo funcionan estos sofisticados sistemas en el taller. Detallaremos por qué son esenciales para una estética premium y cómo, en última instancia, ofrecen un rápido retorno de la inversión.
Conclusiones clave
La precisión lo es todo: los servomotores proporcionan un control exacto y en tiempo real sobre la presión y la velocidad de inyección. Esto elimina por completo los anillos de tensión internos que causan plásticos turbios o deformados.
Producción sin rayones: la utilización de una arquitectura de procesamiento avanzada garantiza que el producto se forme en un ciclo único e ininterrumpido. Esto evita daños en la superficie y contaminación por polvo.
Aplicaciones versátiles: los servosistemas modernos realizan una transición perfecta entre diferentes líneas de productos. Una sola planta puede producir flautas delicadas, vasos estándar o contenedores comerciales de gran capacidad.
Alto retorno de la inversión: los servosistemas basados en la demanda suelen consumir entre un 30 % y un 50 % menos de energía eléctrica que las máquinas hidráulicas tradicionales, al tiempo que reducen drásticamente las costosas tasas de desperdicio de material.
Para los ingenieros de fábrica y gerentes de compras que evalúan actualizaciones de equipos, comprender la mecánica fundamental del moldeo por soplado moderno es el primer paso hacia la optimización de la planta de producción. Este equipo especializado está diseñado específicamente para producir objetos de plástico huecos que requieren tolerancias dimensionales estrictas, espesor de pared uniforme y acabados estéticos superiores.
El flujo de trabajo del moldeo por inyección-soplado combina dos principios de fabricación distintos. Inicialmente, la máquina funde resina plástica en bruto y la inyecta en una cavidad de acero precisa y altamente pulida para formar una preforma. Esta preforma parece un tubo de ensayo con un cuello roscado completamente formado. Mientras esta preforma todavía está caliente y es maleable, el cabezal índice de la máquina gira. Transfiere rápidamente el plástico a una estación secundaria de moldeo por soplado. Aquí se introduce aire comprimido. El aire expande el polímero blando contra las paredes frías del molde para darle la forma final. Finalmente, el producto terminado gira hasta una estación de expulsión donde se separa de la varilla central y se deja caer sobre un transportador.
Cuando la claridad óptica es el principal objetivo de fabricación, utilizar El moldeo por inyección-soplado en un paso es muy ventajoso en comparación con los procesos tradicionales de recalentamiento en dos pasos. En un sistema de dos pasos, las preformas se fabrican, se expulsan a contenedores, se enfrían, se almacenan y luego se introducen en un horno para recalentarlas y soplarlas. Este ciclo fragmentado introduce múltiples riesgos estéticos. El rayado de la superficie se produce cuando las preformas se frotan entre sí durante el almacenamiento. La contaminación del polvo se deposita en el suelo de la fábrica. El recalentamiento desigual provoca inevitablemente variaciones en el espesor de la pared.
Por el contrario, en una arquitectura de un solo paso, la preforma nunca sale del entorno cerrado y estéril de la máquina. Conserva su calor de fusión inicial. Esto evita que las cadenas poliméricas cristalicen completamente antes de la fase de soplado. Debido a que el material no se enfría completamente ni sufre manipulación física, el riesgo de abrasión de la superficie es prácticamente nulo. El resultado es una superficie impecable y sin rayones que imita con éxito las propiedades ópticas de la cristalería de primera calidad.
El mercado objetivo de los vasos de plástico comerciales ha cambiado drásticamente durante la última década. Análisis de mercado recientes revelan una transformación significativa en los sectores hotelero y minorista. Impulsadas por regulaciones globales más estrictas sobre plásticos de un solo uso y un fuerte impulso a la sostenibilidad, las empresas están adoptando rápidamente polímeros de ingeniería reutilizables. Los analistas proyectan una tasa de crecimiento anual compuesta de dos dígitos para los contenedores reutilizables de alta gama fabricados con materiales como Tritan y Policarbonato. Los consumidores ahora exigen opciones sustentables, pero sus expectativas siguen firmemente ancladas en la calidad superior, la sensación pesada y la brillante transparencia del vidrio real.
En consecuencia, los fabricantes deben adaptarse. Cuando se opera una alta capacidad Máquina de copas de champán , el producto final se juzga casi exclusivamente por su atractivo visual. Una flauta de plástico utilizada en un evento con catering de lujo debe refractar la luz a la perfección. Un vaso de agua utilizado en comidas comerciales debe permanecer cristalino incluso después de cientos de ciclos en un lavavajillas industrial.
Materiales como el policarbonato son muy difíciles de procesar. El policarbonato es un termoplástico altamente viscoso que exige temperaturas de procesamiento elevadas y velocidades de corte exactas. La velocidad de corte es la velocidad a la que el polímero se deforma a medida que fluye. Si una plataforma de producción carece de delicadeza mecánica, la resina experimenta una tensión de corte excesiva. Esto conduce a una rápida degradación del polímero. Visualmente, esta degradación se manifiesta como coloración amarillenta, vetas plateadas o una neblina opaca y turbia. Lograr una claridad similar al cristal no es cuestión de suerte. Es el resultado directo de un control mecánico supremo e inquebrantable sobre el plástico fundido.
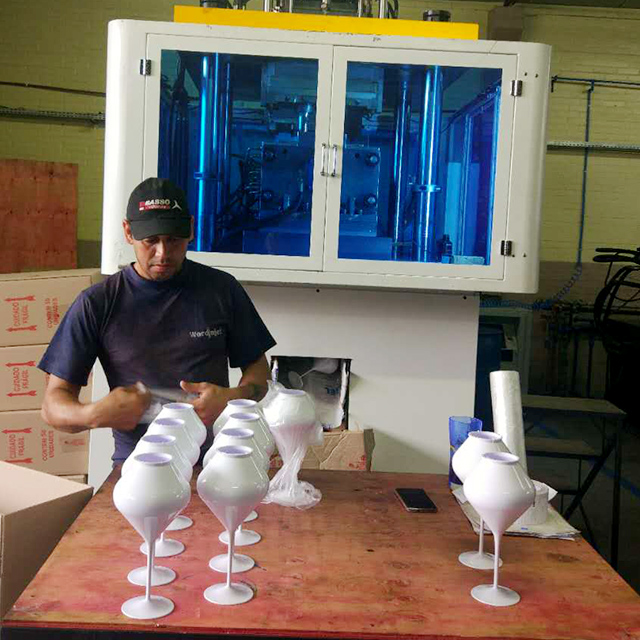
Durante décadas, los sistemas hidráulicos de funcionamiento continuo fueron el estándar aceptado en las instalaciones de moldeo por soplado. Sin embargo, a medida que aumentó la demanda de productos de alta claridad, las limitaciones inherentes del sistema hidráulico estándar se convirtieron en un importante cuello de botella para el control de calidad.
Las máquinas estándar se basan en motores de inducción asíncronos que accionan bombas de desplazamiento fijo o variable de forma continua. Las válvulas direccionales simplemente se abren y cierran para dirigir el aceite hidráulico para mover los componentes de la máquina. Esta configuración tiene profundos defectos cuando se requiere precisión microscópica. A medida que el aceite hidráulico se calienta durante un turno de producción largo, su viscosidad cambia. Esto provoca fluctuaciones impredecibles en la presión y los tiempos de respuesta de las válvulas. Estas microfluctuaciones provocan pesos de disparo inconsistentes. Incluso una variación de unos pocos gramos da como resultado un espesor de pared desigual en la copa final. Esto distorsiona la luz y arruina la claridad. Además, el constante movimiento de la bomba genera enormes cantidades de calor, lo que requiere torres de refrigeración que consumen mucha energía para mantener la fábrica en funcionamiento.
Actualización a un moderno La servomáquina IBM introduce la tecnología de control de circuito cerrado en la fábrica. Un servomotor funciona con retroalimentación en tiempo real de sensores de presión digitales y transductores lineales. En lugar de funcionar a ciegas, el variador calcula y entrega las revoluciones por minuto exactas requeridas. Bombea el volumen preciso de aceite necesario en cualquier milisegundo determinado.
Para ilustrar esto en el taller, si el perfil de inyección dicta exactamente 120 bar de presión durante 1,5 segundos, el servoaccionamiento garantiza que se entreguen exactamente 120 bar. Ni 118, ni 122. Esta repetibilidad absoluta garantiza que cada preforma comparta exactamente la misma densidad, peso e historial térmico ciclo tras ciclo.
Característica operativa |
Sistemas Hidráulicos Tradicionales |
Sistemas servoaccionados modernos |
|---|---|---|
Control de presión |
Fluctúa con los cambios de temperatura del aceite. |
Retroalimentación de circuito cerrado para una precisión del 100% |
Consumo de energía |
El motor alto funciona continuamente |
Baja demanda de energía, inactivo durante el enfriamiento |
Claridad del producto |
Propenso a anillos de tensión y líneas de flujo. |
Transparencia impecable, similar al vidrio |
Necesidades de mantenimiento |
Degradación del aceite muy frecuente por el calor |
El nivel bajo de aceite más frío prolonga la vida útil de los componentes |
Comprender los mecanismos técnicos del control de circuito cerrado ayuda a los ingenieros de plantas a ver exactamente cómo se eliminan los defectos estéticos en su origen. Específicamente, estas son las formas exactas en que esta tecnología garantiza el brillo óptico.
La fase de inyección es posiblemente el paso más crítico para mayor claridad. Si un operador empuja el plástico dentro del molde demasiado rápido, la alta fricción resultante provoca marcas de quemaduras marrones. Por el contrario, si se inyecta demasiado lentamente, el plástico comienza a enfriarse prematuramente, provocando líneas de flujo onduladas. Los servomotores proporcionan un control absoluto y programable sobre el perfil de velocidad de inyección. Pueden inyectar el material en múltiples etapas. Por ejemplo, moverse rápido inicialmente y luego desacelerar suavemente a medida que el molde alcanza su capacidad para evitar el sobreempaque. Esto elimina los anillos de tensión internos, conocidos como birrefringencia, que deforman la transparencia de la copa.
Antes de que pueda ocurrir la inyección, la resina cruda debe derretirse de manera uniforme. La rotación del tornillo servoaccionada garantiza un proceso de plastificación consistente y altamente controlado. Al mantener una velocidad de rotación estable independientemente de la resistencia física del material, el servo evita la formación de partículas no fundidas. Estos se conocen comúnmente en el taller como ojos de pez. También evita el sobrecalentamiento localizado. La gestión uniforme de la masa fundida garantiza que el polímero fluya hacia la cavidad como un líquido perfectamente homogéneo.
Imagínese una planta de producción ocupada donde un pesado molde de acero se cierra de golpe cada pocos segundos. En configuraciones más antiguas, esta violenta energía cinética provoca microvibraciones que pueden desplazar ligeramente la varilla central. Cuando esto sucede, la preforma blanda roza contra la pared de la cavidad, lo que produce rayones microscópicos. Los servocontroles introducen un perfil cinemático de arranque y parada suaves. El pesado molde se acerca a alta velocidad y luego desacelera suavemente apenas milisegundos antes de sujetarlo. Este suave funcionamiento protege el pulido espejo del molde y garantiza que la copa recién formada permanezca impecable.
Inmediatamente después de que el plástico llena la cavidad, la máquina debe aplicar presión de retención. Esto compensa la contracción natural del polímero cuando comienza a enfriarse. Las válvulas tradicionales luchan por mantener esta fuerza constante, lo que con frecuencia genera marcas de hundimiento. Sin embargo, un servosistema mantiene una presión de sujeción exacta e inquebrantable. Esto presiona el plástico firmemente contra el acero altamente pulido, replicando perfectamente el acabado del espejo del molde en el exterior de la taza.
La fabricación de vasos de paredes delgadas es un desafío. Por el contrario, hacer la transición de sus operaciones para utilizar una alta capacidad La máquina con jarra de plástico requiere manipular tamaños de tragos significativamente más grandes sin obstruir toda la planta de producción.
Los moldes más grandes naturalmente exigen un mayor volumen de polímero fundido. Las paredes más gruesas también requieren tiempos de enfriamiento prolongados. Esto garantiza que las cadenas de polímero se solidifiquen sin atrapar tensiones internas. En las máquinas más antiguas, todo el sistema debe detenerse mientras la jarra pesada se enfría. Esto aumenta drásticamente los tiempos de ciclo y reduce el rendimiento.
El servocontrol avanzado transforma completamente este flujo de trabajo operativo mediante movimientos sincronizados y superpuestos. Debido a que los servomotores operan en circuitos independientes de circuito cerrado, el equipo puede realizar múltiples acciones simultáneamente. Por ejemplo, mientras el molde de soplado permanece firmemente sujeto para enfriar adecuadamente una jarra grande de policarbonato, la unidad de inyección servoaccionada puede comenzar simultáneamente a plastificar la resina para el siguiente lote. Esta capacidad de superposición garantiza que la delicada fase de enfriamiento nunca se apresure. Preserva la claridad impecable de la jarra y al mismo tiempo mantiene velocidades de producción altamente rentables.
Materiales como el Copoliéster son muy sensibles a las variaciones térmicas. Al moldear un recipiente grande de 1500 ml, el núcleo denso debe enfriarse a un ritmo específico en relación con las paredes exteriores. Al aplicar una fuerza constante y microgestionada durante esta fase, el servoaccionamiento evita que el polímero se encoja y se separe de la pared del molde. Esto garantiza que el producto final tenga una superficie altamente reflectante y libre de distorsión.
Las inversiones en bienes de capital deben estar justificadas por un retorno de la inversión claro y mensurable. Para los gerentes de compras, actualizarse a lo último en tecnología La máquina para fabricar vasos de PC equipada con servoaccionamientos es una decisión financiera estratégica. Altera fundamentalmente la estructura de costos de la instalación.
El consumo de energía suele ser el coste variable más alto en una instalación de plásticos. Las máquinas tradicionales utilizan motores de velocidad fija que funcionan continuamente a máxima velocidad. Consumen una gran corriente eléctrica incluso cuando la máquina está inactiva durante una fase de enfriamiento. Los servosistemas funcionan según el principio de energía bajo demanda. El motor sólo gira a la velocidad exacta requerida para un movimiento específico de la máquina. Durante los tiempos de enfriamiento o inactivo, el motor cae casi a cero. Los datos empíricos demuestran que los equipos servomotores consumen entre un 30% y un 50% menos de energía eléctrica. Esto se traduce en decenas de miles de dólares en ahorros anuales de servicios públicos por máquina.
Imagínese el gasto financiero que supone desechar una jarra Tritan de 500 gramos simplemente por un leve anillo de tensión cerca del mango. Cuando se procesan resinas costosas de grado de ingeniería, las altas tasas de desperdicio erosionan rápidamente los márgenes de ganancias. Debido a que un servosistema opera con retroalimentación de circuito cerrado, garantiza una repetibilidad absoluta de un disparo a otro. Al eliminar las fluctuaciones de presión inherentes a las válvulas más antiguas, esta tecnología reduce la producción de unidades turbias, rayadas o deformadas a casi cero. Esto maximiza el rendimiento de materias primas caras.
En un entorno típico de fabricación continua, el corte constante del fluido hidráulico a través de las válvulas de alivio genera inmensas cargas térmicas. Este calor excesivo degrada el aceite hidráulico rápidamente y acelera el desgaste de los sellos internos. Los servosistemas generan significativamente menos calor porque sólo bombean aceite cuando realmente se requiere movimiento. En consecuencia, el líquido permanece mucho más frío. Esto extiende su vida útil y reduce drásticamente el presupuesto de mantenimiento anual de las instalaciones y el tiempo de inactividad no planificado.
Seleccionar la plataforma correcta requiere una evaluación cuidadosa tanto de las necesidades de producción actuales como de la escalabilidad futura. Al evaluar proveedores y especificaciones técnicas, los gerentes de planta deben centrarse en varios criterios críticos para garantizar la estabilidad a largo plazo.
No todas las arquitecturas de moldeo por soplado son iguales. Para obtener una claridad similar al vidrio, debe asegurarse de que el equipo utilice un verdadero proceso de un solo paso. La preforma debe inyectarse y transferirse inmediatamente conservando su calor latente. Este es el único método confiable para producir vasos impecables y sin rayones sin riesgos de absorción de humedad o contaminación del transportador.
Una planta de fabricación versátil debe girar rápidamente en función de la demanda estacional de los consumidores. Busque plataformas robustas que ofrezcan una fuerza de sujeción sustancial, normalmente entre 1300 KN y 1600 KN. Esto garantiza que la máquina pueda cambiar sin problemas de un molde de flauta delicada de 4 cavidades a un molde de jarra pesado de 2500 ml de una sola cavidad dentro del mismo turno. Un tonelaje de sujeción suficiente evita líneas de costura antiestéticas en productos más grandes.
El servomotor físico es tan efectivo como el software que lo controla. Busque equipos que tengan una interfaz avanzada y fácil de usar. El panel de control debe permitir a los operadores ingresar fácilmente perfiles de inyección de múltiples etapas. Debe almacenar recetas de productos específicas, lo que permite cambios rápidos sin horas de recalibración manual.
Al procesar materiales viscosos y muy transparentes como PC o PETG, la unidad de plastificación es fundamental. La máquina debe contar con una geometría de tornillo especializada diseñada para resinas transparentes. Esto asegura una fusión suave y uniforme sin generar calor excesivo. El diseño adecuado del tornillo es la primera línea de defensa contra el amarillamiento y las partículas no fundidas.
La claridad perfecta en la fabricación de plástico nunca es un accidente. Es el resultado directo del control mecánico supremo sobre la temperatura, la presión y la velocidad. Mientras que las máquinas hidráulicas tradicionales luchan por mantener las estrechas tolerancias necesarias para una estética superior, la moderna tecnología servoaccionada elimina estas variables por completo.
Invertir en una plataforma avanzada de moldeo por inyección-soplado es la estrategia definitiva para los fabricantes que buscan dominar el mercado de bebidas reutilizables de alta gama. Al reducir drásticamente el consumo de energía, eliminar las costosas tasas de desechos y garantizar que cada producto tenga un acabado impecable, estas máquinas ofrecen un retorno de la inversión rápido y sostenible. Si está listo para actualizar sus capacidades de producción, explore las soluciones de alto rendimiento de JASU Machines para encontrar el equipo preciso adaptado a las necesidades de sus instalaciones.
Estas máquinas altamente especializadas están diseñadas para procesar una amplia variedad de polímeros de grado de ingeniería altamente transparentes. Esto incluye policarbonato, tereftalato de polietileno, poliestireno, acrílico y copoliéster. Debido a que estos materiales son altamente sensibles a la degradación térmica y a las velocidades de corte, se benefician enormemente del perfilado de inyección ultrapreciso que proporciona la tecnología de servocontrol.
No, en realidad es mucho más fácil y rentable de mantener. Debido a que los servomotores funcionan según la demanda, generan mucha menos fricción y calor que las bombas de funcionamiento continuo. Este entorno operativo más frío evita la rápida degradación del fluido hidráulico y protege las válvulas internas contra daños térmicos. Esto da como resultado cambios de aceite menos frecuentes y menos fallas de componentes durante la vida útil del equipo.
Sí, siempre que la plataforma tenga el tamaño adecuado para las necesidades de sus instalaciones. Con un tonelaje de sujeción adecuado, suficiente espacio entre barras de unión y herramientas intercambiables, una máquina versátil de un solo paso puede manejar una amplia gama de dimensiones de productos. Los sistemas de control modernos permiten a los operadores guardar parámetros específicos de presión, velocidad y volumen para diferentes moldes, lo que hace que la transición entre distintas líneas de productos sea altamente eficiente.
Los servosistemas utilizan circuitos independientes de circuito cerrado que permiten que la máquina realice movimientos superpuestos. Mientras una jarra de paredes gruesas se enfría dentro del molde de soplado, la unidad de inyección servoaccionada puede comenzar simultáneamente a derretir resina para el siguiente ciclo. Este procesamiento paralelo elimina el tiempo de inactividad innecesario, lo que aumenta significativamente el rendimiento por hora sin comprometer la fase de enfriamiento.
El policarbonato se encoge ligeramente a medida que se enfría desde un estado fundido a un estado sólido. Si la presión de retención fluctúa, el plástico se desprende del molde de acero pulido, creando puntos opacos o marcas de hundimiento. Los servomotores mantienen una presión de mantenimiento exacta e inquebrantable durante toda la fase de enfriamiento. Esto fuerza a la resina contra las paredes del molde, replicando perfectamente un acabado transparente similar a un espejo.
