
Vues : 0 Auteur : Éditeur du site Heure de publication : 2026-10-30 Origine : Site


Les verres haut de gamme exigent une clarté parfaite, semblable à celle du verre. Les ingénieurs d’usine qui s’appuient sur des machines plus anciennes connaissent le combat quotidien. Les bulles, les lignes d'écoulement et les marques de contrainte ruinent souvent le produit final. Il est notoirement difficile d’obtenir une transparence optique parfaite dans les plastiques à parois épaisses. Cela nécessite un niveau de précision mécanique que les systèmes existants ne peuvent tout simplement pas fournir.
C’est là que la mise à niveau de votre ligne de production fait une différence mesurable. En intégrant une technologie avancée de servocommande, une plate-forme de fabrication moderne élimine les contraintes internes et les défauts de surface qui provoquent des plastiques troubles. Dans ce guide complet, nous explorerons le fonctionnement de ces systèmes sophistiqués dans l'atelier. Nous détaillerons pourquoi ils sont essentiels pour une esthétique haut de gamme et comment ils offrent finalement un retour sur investissement rapide.
Points clés à retenir
La précision est primordiale : les servomoteurs offrent un contrôle précis et en temps réel de la pression et de la vitesse d'injection. Cela élimine complètement les anneaux de contrainte internes qui provoquent des plastiques troubles ou déformés.
Production sans rayures : l'utilisation d'une architecture de traitement avancée garantit que le produit est formé en un seul cycle ininterrompu. Cela évite les dommages à la surface et la contamination par la poussière.
Applications polyvalentes : les systèmes d'asservissement modernes assurent une transition transparente entre les différentes gammes de produits. Une seule usine peut produire des flûtes délicates, des gobelets standards ou des conteneurs commerciaux de grande capacité.
Retour sur investissement élevé : les systèmes d'asservissement pilotés par la demande consomment généralement 30 à 50 % d'énergie électrique en moins que les machines hydrauliques traditionnelles, tout en réduisant considérablement les taux de rebut de matériaux coûteux.
Pour les ingénieurs d’usine et les responsables des achats évaluant les mises à niveau des équipements, comprendre les mécanismes fondamentaux du moulage par soufflage moderne est la première étape vers l’optimisation de l’atelier de production. Cet équipement spécialisé est conçu spécifiquement pour produire des objets creux en plastique nécessitant des tolérances dimensionnelles strictes, une épaisseur de paroi uniforme et des finitions esthétiques supérieures.
Le flux de travail de moulage par injection-soufflage combine deux principes de fabrication distincts. Initialement, la machine fait fondre la résine plastique brute et l’injecte dans une cavité précise en acier hautement poli pour former une préforme. Cette préforme ressemble à un tube à essai doté d'un col fileté entièrement formé. Pendant que cette préforme est encore chaude et malléable, la tête d'indexation de la machine tourne. Il transfère rapidement le plastique vers une station secondaire de moulage par soufflage. Ici, l'air comprimé est introduit. L'air dilate le polymère mou contre les parois refroidies du moule pour former la forme finale. Finalement, le produit fini est tourné vers une station d'éjection où il est retiré de la tige centrale et déposé sur un convoyeur.
Lorsque la clarté optique est le principal objectif de fabrication, l'utilisation Le moulage par injection-soufflage en une étape est très avantageux par rapport aux processus de réchauffage traditionnels en deux étapes. Dans un système en deux étapes, les préformes sont fabriquées, éjectées dans des bacs, refroidies, stockées, puis introduites dans un four pour être réchauffées et soufflées. Ce cycle fragmenté introduit de multiples risques esthétiques. Les rayures superficielles se produisent lorsque les préformes frottent les unes contre les autres pendant le stockage. La contamination par la poussière s'installe dans l'usine. Un réchauffage inégal entraîne inévitablement des variations d’épaisseur des parois.
A l’inverse, dans une architecture en une seule étape, la préforme ne quitte jamais l’environnement clos et stérile de la machine. Il conserve sa chaleur de fusion initiale. Cela évite que les chaînes polymères ne cristallisent complètement avant la phase de soufflage. Étant donné que le matériau ne refroidit pas complètement et ne subit pas de manipulation physique, le risque d’abrasion de surface est pratiquement nul. Le résultat est une surface impeccable et sans rayures qui imite avec succès les propriétés optiques de la verrerie haut de gamme.
Le marché cible des verres commerciaux en plastique a radicalement changé au cours de la dernière décennie. Des analyses de marché récentes révèlent une transformation significative dans les secteurs de l'hôtellerie et de la vente au détail. Poussées par des réglementations mondiales plus strictes sur les plastiques à usage unique et par une forte pression en faveur du développement durable, les entreprises adoptent rapidement des polymères techniques réutilisables. Les analystes prévoient un taux de croissance annuel composé à deux chiffres pour les conteneurs réutilisables haut de gamme fabriqués à partir de matériaux comme le Tritan et le Polycarbonate. Les consommateurs exigent désormais des options durables, mais leurs attentes restent fermement ancrées dans la qualité supérieure, le toucher lourd et la transparence brillante du verre véritable.
Les constructeurs doivent donc s’adapter. Lors de l'utilisation d'un appareil à haute capacité machine à coupe de champagne , le produit final est jugé presque entièrement sur son attrait visuel. Une flûte en plastique utilisée lors d’un événement de luxe doit réfracter parfaitement la lumière. Un verre à eau utilisé dans les restaurants commerciaux doit rester limpide même après des centaines de cycles dans un lave-vaisselle industriel.
Les matériaux comme le polycarbonate sont notoirement difficiles à traiter. Le polycarbonate est un thermoplastique très visqueux exigeant des températures de traitement élevées et des taux de cisaillement précis. Le taux de cisaillement est la vitesse à laquelle le polymère se déforme lors de son écoulement. Si une plateforme de production manque de finesse mécanique, la résine subit des contraintes de cisaillement excessives. Cela conduit à une dégradation rapide du polymère. Visuellement, cette dégradation se manifeste par un jaunissement, des stries argentées ou une brume terne et trouble. Obtenir une clarté semblable à celle du verre n’est pas une question de chance. C’est le résultat direct d’un contrôle mécanique suprême et inébranlable sur le plastique en fusion.
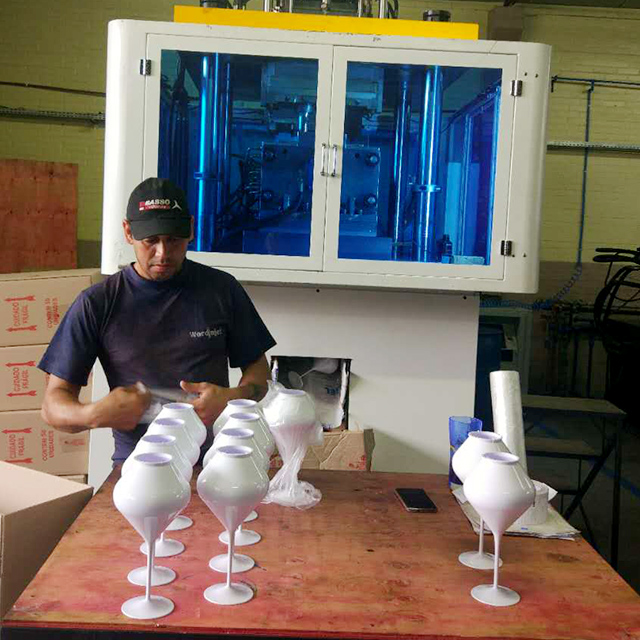
Pendant des décennies, les systèmes hydrauliques à fonctionnement continu ont constitué la norme acceptée dans les installations de moulage par soufflage. Cependant, à mesure que la demande de produits de haute clarté augmentait, les limites inhérentes à l’hydraulique standard sont devenues un goulot d’étranglement majeur pour le contrôle qualité.
Les machines standards reposent sur des moteurs à induction asynchrones entraînant en continu des pompes à cylindrée fixe ou variable. Les vannes directionnelles s'ouvrent et se ferment simplement pour acheminer l'huile hydraulique afin de déplacer les composants de la machine. Cette configuration présente de profonds défauts lorsqu’une précision microscopique est requise. À mesure que l’huile hydraulique chauffe au cours d’une longue période de production, sa viscosité change. Cela provoque des fluctuations imprévisibles de la pression et des temps de réponse des vannes. Ces micro-fluctuations conduisent à des poids de tir incohérents. Même un écart de quelques grammes entraîne une épaisseur de paroi inégale dans la coupelle finale. Cela déforme la lumière et ruine la clarté. De plus, le barattage constant de la pompe génère d’énormes quantités de chaleur, ce qui nécessite des tours de refroidissement énergivores pour maintenir l’usine en marche.
Mise à niveau vers un moderne La machine servo IBM introduit la technologie de contrôle en boucle fermée dans l'usine. Un servomoteur fonctionne grâce au retour en temps réel des capteurs de pression numériques et des transducteurs linéaires. Au lieu de fonctionner à l'aveugle, le variateur calcule et délivre les tours par minute exacts requis. Il pompe le volume précis d’huile nécessaire à chaque milliseconde donnée.
Pour illustrer cela dans l'atelier, si le profil d'injection impose exactement 120 bars de pression pendant 1,5 seconde, le servomoteur garantit que exactement 120 bars sont délivrés. Pas 118, pas 122. Cette répétabilité absolue garantit que chaque préforme partage exactement la même densité, le même poids et le même historique thermique cycle après cycle.
Fonctionnalité opérationnelle |
Systèmes hydrauliques traditionnels |
Systèmes servomoteurs modernes |
|---|---|---|
Contrôle de pression |
Fluctue en fonction des changements de température de l'huile |
Retour en boucle fermée pour une précision à 100 % |
Consommation d'énergie |
Le moteur haut fonctionne en continu |
Faible consommation d'énergie à la demande, inactif pendant le refroidissement |
Clarté du produit |
Sujet aux anneaux de contrainte et aux lignes d'écoulement |
Transparence impeccable, semblable à celle du verre |
Besoins d'entretien |
Dégradation élevée et fréquente de l’huile due à la chaleur |
L'huile de refroidissement basse prolonge la durée de vie des composants |
Comprendre les mécanismes techniques du contrôle en boucle fermée aide les ingénieurs d'usine à voir exactement comment les défauts esthétiques sont éliminés à la source. Plus précisément, voici de quelle manière exacte cette technologie garantit la brillance optique.
La phase d’injection est sans doute l’étape la plus critique en matière de clarté. Si un opérateur pousse le plastique dans le moule trop rapidement, la friction élevée qui en résulte provoque des marques de brûlure brunes. A l’inverse, s’il est injecté trop lentement, le plastique commence à refroidir prématurément, provoquant des lignes d’écoulement ondulées. Les servomoteurs offrent un contrôle absolu et programmable du profil de vitesse d'injection. Ils peuvent injecter le matériau en plusieurs étapes. Par exemple, se déplacer rapidement au début, puis ralentir doucement lorsque le moule atteint sa capacité pour éviter un suremballage. Cela élimine les anneaux de contrainte internes, appelés biréfringence, qui déforment la transparence d'une coupelle.
Avant même que l’injection puisse avoir lieu, la résine brute doit être fondue uniformément. La rotation des vis servo-entraînée garantit un processus de plastification cohérent et hautement contrôlé. En maintenant une vitesse de rotation stable quelle que soit la résistance physique du matériau, le servo empêche la formation de particules non fondues. Ceux-ci sont communément connus dans l’atelier sous le nom de fish-eyes. Cela évite également les surchauffes localisées. Une gestion uniforme de la fusion garantit que le polymère s'écoule dans la cavité sous la forme d'un liquide parfaitement homogène.
Imaginez un atelier de production très fréquenté où un lourd moule en acier se ferme toutes les quelques secondes. Dans les configurations plus anciennes, cette violente énergie cinétique provoque des micro-vibrations qui peuvent légèrement déplacer la tige centrale. Lorsque cela se produit, la préforme souple frotte contre la paroi de la cavité, provoquant des rayures microscopiques. Les servocommandes introduisent un profil cinématique cinématique de démarrage et d'arrêt progressif. Le moule lourd s'approche à grande vitesse, puis décélère doucement quelques millisecondes seulement avant le serrage. Ce fonctionnement en douceur protège le poli miroir du moule et garantit que la coupelle nouvellement formée reste impeccable.
Immédiatement après que le plastique ait rempli la cavité, la machine doit appliquer une pression de maintien. Cela compense le retrait naturel du polymère lorsqu'il commence à refroidir. Les vannes traditionnelles ont du mal à maintenir cette force constante, ce qui entraîne fréquemment des marques d'enfoncement. Cependant, un système d'asservissement maintient une pression de maintien exacte et inébranlable. Cela presse fermement le plastique contre l'acier hautement poli, reproduisant parfaitement la finition miroir du moule sur l'extérieur de la tasse.
La fabrication de gobelets à parois minces constitue un défi. En revanche, la transition de vos opérations pour utiliser une capacité élevée La machine à pichet en plastique nécessite de manipuler des tailles de shots beaucoup plus grandes sans goulot d'étranglement dans tout l'atelier de production.
Les moules plus grands nécessitent naturellement un volume plus élevé de polymère fondu. Les murs plus épais nécessitent également des temps de refroidissement plus longs. Cela garantit que les chaînes de polymère se solidifient sans piéger les contraintes internes. Dans les machines plus anciennes, l’ensemble du système doit faire une pause pendant que le pichet lourd refroidit. Cela gonfle considérablement les temps de cycle et réduit le débit.
Le servocommande avancé transforme complètement ce flux de travail opérationnel grâce à des mouvements synchronisés et superposés. Étant donné que les servomoteurs fonctionnent sur des circuits indépendants en boucle fermée, l'équipement peut effectuer plusieurs actions simultanément. Par exemple, pendant que le moule de soufflage reste solidement serré pour refroidir correctement un grand pichet en polycarbonate, l'unité d'injection servocommandée peut simultanément commencer à plastifier la résine pour le lot suivant. Cette capacité de chevauchement garantit que la phase délicate de refroidissement ne sera jamais précipitée. Il préserve la clarté impeccable de la verseuse tout en conservant des vitesses de production très rentables.
Les matériaux comme le Copolyester sont très sensibles aux variations thermiques. Lors du moulage d'un grand récipient de 1 500 ml, le noyau dense doit refroidir à une vitesse spécifique par rapport aux parois extérieures. En appliquant une force constante et micro-gérée pendant cette phase, le servomoteur empêche le polymère de se retirer de la paroi du moule. Cela garantit que le produit final présente une surface hautement réfléchissante et exempte de distorsion.
Les investissements en biens d’équipement doivent être justifiés par un retour sur investissement clair et mesurable. Pour les responsables des achats, passer à un outil de pointe La machine de fabrication de gobelets PC équipée de servomoteurs est une décision financière stratégique. Cela modifie fondamentalement la structure des coûts de l’installation.
La consommation d’énergie constitue généralement le coût variable le plus élevé dans une usine de transformation des matières plastiques. Les machines traditionnelles utilisent des moteurs à vitesse fixe qui fonctionnent en continu à vitesse maximale. Ils consomment un courant électrique important même lorsque la machine reste inactive pendant une phase de refroidissement. Les systèmes servo fonctionnent selon le principe de la puissance à la demande. Le moteur ne tourne qu'à la vitesse exacte requise pour un mouvement spécifique de la machine. Pendant les périodes de refroidissement ou d'inactivité, le moteur tombe presque à zéro. Des données empiriques démontrent que les équipements servocommandés consomment 30 à 50 % d'énergie électrique en moins. Cela se traduit par des dizaines de milliers de dollars d’économies annuelles par machine.
Imaginez la perte financière liée à la mise au rebut d'un pichet Tritan de 500 grammes simplement à cause d'un léger anneau de contrainte près de la poignée. Lors du traitement de résines coûteuses de qualité technique, les taux de rebut élevés érodent rapidement les marges bénéficiaires. Parce qu'un système d'asservissement fonctionne sur un retour en boucle fermée, il garantit une répétabilité absolue d'un coup à l'autre. En éliminant les fluctuations de pression inhérentes aux vannes plus anciennes, cette technologie réduit à près de zéro la production d'unités troubles, rayées ou déformées. Cela maximise le rendement en matières premières coûteuses.
Dans un environnement de fabrication continue typique, le cisaillement constant du fluide hydraulique à travers les soupapes de sûreté génère d'immenses charges thermiques. Cette chaleur excessive dégrade rapidement l’huile hydraulique et accélère l’usure des joints internes. Les systèmes servo génèrent beaucoup moins de chaleur car ils ne pompent de l’huile que lorsqu’un mouvement est réellement nécessaire. Le fluide reste donc beaucoup plus frais. Cela prolonge sa durée de vie et réduit considérablement le budget de maintenance annuel de l’installation ainsi que les temps d’arrêt imprévus.
La sélection de la bonne plate-forme nécessite une évaluation minutieuse des besoins de production actuels et de l'évolutivité future. Lors de l’évaluation des fournisseurs et des spécifications techniques, les directeurs d’usine doivent se concentrer sur plusieurs critères critiques pour garantir la stabilité à long terme.
Toutes les architectures de moulage par soufflage ne sont pas égales. Pour une clarté semblable à celle du verre, vous devez vous assurer que l’équipement utilise un véritable processus en une seule étape. La préforme doit être injectée et transférée immédiatement en conservant sa chaleur latente. Il s’agit de la seule méthode fiable permettant de produire des verres impeccables et sans rayures, sans risques d’absorption d’humidité ou de contamination du convoyeur.
Une usine de fabrication polyvalente doit s’adapter rapidement en fonction de la demande saisonnière des consommateurs. Recherchez des plates-formes robustes offrant une force de serrage importante, généralement comprise entre 1 300 KN et 1 600 KN. Cela garantit que la machine peut passer en toute transparence d'un moule à flûtes délicates à 4 cavités à un moule à pichet lourd de 2 500 ml à une seule cavité au cours du même quart de travail. Un tonnage de serrage suffisant évite les lignes de couture disgracieuses sur les produits plus grands.
Le servomoteur physique est aussi efficace que le logiciel qui le contrôle. Recherchez un équipement doté d’une interface avancée et conviviale. Le panneau de commande doit permettre aux opérateurs de saisir facilement des profils d'injection à plusieurs étapes. Il doit stocker des recettes de produits spécifiques, permettant des changements rapides sans heures de recalibrage manuel.
Lors du traitement de matériaux très transparents et visqueux comme le PC ou le PETG, l'unité de plastification est essentielle. La machine doit comporter une géométrie de vis spécialisée conçue pour les résines transparentes. Cela garantit une fusion douce et uniforme sans générer de chaleur de cisaillement excessive. Une conception appropriée des vis constitue la première ligne de défense contre le jaunissement et les particules non fondues.
La clarté parfaite dans la fabrication du plastique n’est jamais un hasard. C'est le résultat direct d'un contrôle mécanique suprême de la température, de la pression et de la vitesse. Alors que les machines hydrauliques traditionnelles ont du mal à maintenir les tolérances serrées requises pour une esthétique haut de gamme, la technologie moderne à servomoteur élimine complètement ces variables.
Investir dans une plate-forme avancée de moulage par injection-soufflage est la stratégie ultime pour les fabricants cherchant à dominer le marché des verres réutilisables haut de gamme. En réduisant considérablement la consommation d'énergie, en éliminant les taux de rebut coûteux et en garantissant que chaque produit présente une finition impeccable, ces machines offrent un retour sur investissement rapide et durable. Si vous êtes prêt à mettre à niveau vos capacités de production, explorez les solutions hautes performances de JASU Machines pour trouver l'équipement précis adapté aux besoins de votre installation.
Ces machines hautement spécialisées sont conçues pour traiter une grande variété de polymères de qualité technique hautement transparents. Cela comprend le polycarbonate, le polyéthylène téréphtalate, le polystyrène, l'acrylique et le copolyester. Ces matériaux étant très sensibles à la dégradation thermique et aux taux de cisaillement, ils bénéficient énormément du profilage d’injection ultra-précis fourni par la technologie de servocommande.
Non, il est en réalité beaucoup plus facile et plus rentable à entretenir. Étant donné que les servomoteurs fonctionnent selon la puissance demandée, ils génèrent beaucoup moins de friction et de chaleur que les pompes fonctionnant en continu. Cet environnement de fonctionnement plus frais empêche la dégradation rapide du fluide hydraulique et protège les vannes internes des dommages thermiques. Cela se traduit par des vidanges d'huile moins fréquentes et moins de pannes de composants tout au long de la durée de vie de l'équipement.
Oui, à condition que la plateforme soit correctement dimensionnée pour les besoins de votre installation. Avec un tonnage de serrage adéquat, un espacement suffisant des barres de liaison et des outils interchangeables, une machine polyvalente en une seule étape peut gérer une vaste gamme de dimensions de produits. Les systèmes de contrôle modernes permettent aux opérateurs de sauvegarder des paramètres spécifiques de pression, de vitesse et de volume pour différents moules, rendant ainsi la transition entre des lignes de produits distinctes très efficace.
Les systèmes servo utilisent des circuits indépendants en boucle fermée qui permettent à la machine d'effectuer des mouvements qui se chevauchent. Pendant qu'un pichet à paroi épaisse refroidit à l'intérieur du moule de soufflage, l'unité d'injection servocommandée peut simultanément commencer à fondre la résine pour le cycle suivant. Ce traitement parallèle élimine les temps d'inactivité inutiles, augmentant considérablement le débit horaire sans compromettre la phase de refroidissement.
Le polycarbonate rétrécit légèrement en refroidissant de l'état fondu à l'état solide. Si la pression de maintien fluctue, le plastique se détache du moule en acier poli, créant des taches ternes ou des marques d'évier. Les servomoteurs maintiennent une pression de maintien exacte et inébranlable tout au long de la phase de refroidissement. Cela force la résine contre les parois du moule, reproduisant parfaitement une finition transparente semblable à un miroir.
