
Просмотры: 0 Автор: Редактор сайта Время публикации: 30.10.2026 Происхождение: Сайт


Посуда премиум-класса требует идеальной, стеклянной прозрачности. Заводские инженеры, полагающиеся на старое оборудование, знают, с чем приходится сталкиваться каждый день. Пузыри, линии потока и следы напряжений часто портят конечный продукт. Достичь безупречной оптической прозрачности толстостенного пластика крайне сложно. Это требует уровня механической точности, который устаревшие системы просто не могут обеспечить.
Именно здесь модернизация вашей производственной линии имеет ощутимое значение. Благодаря интеграции передовой технологии сервоуправления современная производственная платформа устраняет внутренние напряжения и поверхностные дефекты, которые вызывают помутнение пластика. В этом подробном руководстве мы рассмотрим, как эти сложные системы работают в цехах. Мы подробно расскажем, почему они необходимы для обеспечения эстетики премиум-класса и как в конечном итоге обеспечивают быструю окупаемость инвестиций.
Ключевые выводы
Точность решает все: серводвигатели обеспечивают точный контроль давления и скорости впрыска в режиме реального времени. Это полностью устраняет внутренние кольца напряжения, которые вызывают помутнение или деформацию пластика.
Производство без царапин: использование передовой архитектуры обработки гарантирует, что продукт формируется в едином непрерывном цикле. Это предотвращает повреждение поверхности и загрязнение пылью.
Универсальное применение: современные сервосистемы позволяют плавно переходить от одной линейки продуктов к другой. На одном заводе можно производить тонкие флейты, стандартные стаканы или коммерческие контейнеры большой вместимости.
Высокая рентабельность инвестиций: сервосистемы, управляемые по требованию, обычно потребляют на 30–50 % меньше электроэнергии, чем традиционные гидравлические машины, при этом значительно снижая процент брака дорогих материалов.
Для заводских инженеров и менеджеров по закупкам, оценивающих модернизацию оборудования, понимание основополагающей механики современного выдувного формования является первым шагом на пути к оптимизации производственного цеха. Это специализированное оборудование разработано специально для производства полых пластиковых предметов, требующих строгих допусков по размерам, одинаковой толщины стенок и превосходной эстетической отделки.
Рабочий процесс литья с раздувом сочетает в себе два различных производственных принципа. Сначала машина плавит необработанную пластиковую смолу и впрыскивает ее в точную, тщательно отполированную стальную полость, чтобы сформировать заготовку. Эта преформа выглядит как пробирка с полностью сформированным горлышком с резьбой. Пока эта преформа еще горячая и податливая, индексная головка машины вращается. Он быстро передает пластик на станцию вторичной выдувки. Здесь подается сжатый воздух. Воздух расширяет мягкий полимер относительно охлажденных стенок формы, придавая окончательную форму. В конечном итоге готовый продукт направляется на станцию выброса, где он отделяется от стержня и сбрасывается на конвейер.
Когда оптическая прозрачность является основной целью производства, использование одноэтапное литье под давлением с раздувом имеет большое преимущество по сравнению с традиционными двухэтапными процессами повторного нагрева. В двухэтапной системе преформы изготавливаются, выбрасываются в бункеры, охлаждаются, хранятся, а затем подаются в печь для повторного нагрева и выдувания. Этот фрагментированный цикл создает множество эстетических рисков. Царапины на поверхности возникают из-за трения преформ друг о друга во время хранения. Пылевые загрязнения оседают в цехах завода. Неравномерный повторный нагрев неизбежно приводит к изменению толщины стенок.
И наоборот, в одноэтапной архитектуре преформа никогда не покидает закрытую стерильную среду машины. Он сохраняет первоначальную температуру расплава. Это предотвращает полную кристаллизацию полимерных цепей до фазы выдувания. Поскольку материал не остывает полностью и не подвергается физическому обращению, риск истирания поверхности практически нулевой. В результате получается чистая поверхность без царапин, которая успешно имитирует оптические свойства стеклянной посуды премиум-класса.
Целевой рынок коммерческой пластиковой посуды для напитков резко изменился за последнее десятилетие. Недавний анализ рынка выявил значительные преобразования в секторах гостеприимства и розничной торговли. Благодаря более строгим глобальным правилам в отношении одноразовых пластиков и сильному стремлению к устойчивому развитию предприятия быстро внедряют многоразовые конструкционные полимеры. Аналитики прогнозируют двузначный годовой темп роста продаж высококачественных многоразовых контейнеров, изготовленных из таких материалов, как тритан и поликарбонат. Потребители теперь требуют экологичных вариантов, но их ожидания по-прежнему твердо связаны с премиальным, тяжелым ощущением и блестящей прозрачностью настоящего стекла.
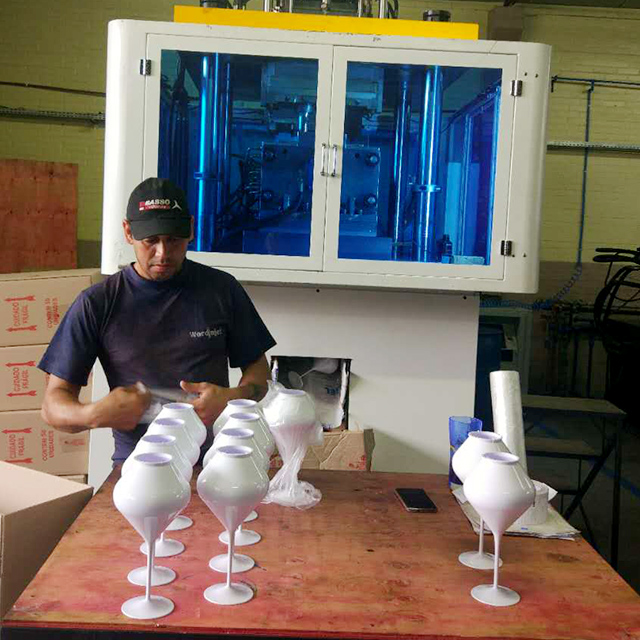
Следовательно, производители должны адаптироваться. При работе с высокопроизводительным Машина для изготовления чашек шампанского , конечный продукт почти полностью оценивается по его внешней привлекательности. Пластиковая флейта, используемая на роскошном мероприятии, должна идеально преломлять свет. Стакан для воды, используемый в коммерческих ресторанах, должен оставаться кристально чистым даже после сотен циклов мытья в промышленной посудомоечной машине.
Такие материалы, как поликарбонат, как известно, трудно обрабатывать. Поликарбонат — это высоковязкий термопласт, требующий повышенных температур обработки и точных скоростей сдвига. Скорость сдвига — это скорость, с которой полимер деформируется во время течения. Если производственной платформе не хватает механической прочности, смола испытывает чрезмерное напряжение сдвига. Это приводит к быстрой деградации полимера. Визуально это ухудшение проявляется в виде пожелтения, серебристых полос или тусклой мутной дымки. Достижение стеклянной прозрачности – это не вопрос удачи. Это прямой результат высочайшего, непоколебимого механического контроля над расплавленным пластиком.
На протяжении десятилетий гидравлические системы непрерывного действия были общепринятым стандартом на предприятиях выдувного формования. Тем не менее, поскольку спрос на продукцию высокой чистоты увеличился, ограничения, присущие стандартной гидравлике, стали основным узким местом для контроля качества.
Стандартные машины используют асинхронные асинхронные двигатели, непрерывно приводящие в движение насосы фиксированного или переменного рабочего объема. Направляющие клапаны просто открываются и закрываются, пропуская гидравлическое масло для перемещения компонентов машины. Эта установка имеет серьезные недостатки, когда требуется микроскопическая точность. Поскольку гидравлическое масло нагревается во время длительной производственной смены, его вязкость изменяется. Это вызывает непредсказуемые колебания давления и времени срабатывания клапана. Эти микроколебания приводят к непостоянному весу выстрелов. Даже отклонение в несколько граммов приводит к неравномерной толщине стенок готовой чашки. Это искажает свет и ухудшает четкость. Кроме того, постоянное вращение насоса генерирует огромное количество тепла, поэтому для поддержания работы завода требуются энергоемкие градирни.
Обновление до современного Сервопривод IBM внедряет технологию управления с обратной связью в заводские цеха. Серводвигатель работает на основе обратной связи в реальном времени от цифровых датчиков давления и линейных преобразователей. Вместо того, чтобы работать вслепую, привод рассчитывает и обеспечивает необходимое количество оборотов в минуту. Он перекачивает точный объем масла, необходимый в каждую миллисекунду.
Чтобы проиллюстрировать это в цехе, если профиль впрыска требует давления ровно 120 бар в течение 1,5 секунды, сервопривод обеспечивает подачу ровно 120 бар. Не 118, не 122. Эта абсолютная повторяемость гарантирует, что каждая отдельная преформа имеет одинаковую плотность, вес и температурную историю цикл за циклом.
Операционная функция |
Традиционные гидравлические системы |
Современные сервоприводные системы |
|---|---|---|
Контроль давления |
Колеблется в зависимости от изменения температуры масла |
Обратная связь с обратной связью для 100% точности |
Энергопотребление |
Высокий двигатель работает постоянно |
Низкая мощность по требованию, холостой режим во время охлаждения |
Ясность продукта |
Склонен к образованию колец напряжений и линий тока. |
Безупречная прозрачность, подобная стеклу. |
Необходимость технического обслуживания |
Высокая частая деградация масла от нагрева |
Масло с низкой температурой охлаждения продлевает срок службы компонентов |
Понимание технических механизмов регулирования с обратной связью помогает инженерам предприятий увидеть, как именно устраняются эстетические дефекты в источнике. В частности, вот точные способы, которыми эта технология гарантирует оптическую яркость.
Фаза внедрения, возможно, является наиболее важным шагом для ясности. Если оператор слишком быстро вталкивает пластик в форму, возникающее в результате сильное трение приводит к появлению коричневых пятен пригорания. И наоборот, если впрыскивается слишком медленно, пластик начинает преждевременно остывать, вызывая волнистые линии потока. Серводвигатели обеспечивают абсолютный программируемый контроль над профилем скорости впрыска. Они могут вводить материал в несколько этапов. Например, сначала двигаться быстро, а затем плавно замедляться по мере того, как форма достигает полной емкости, чтобы предотвратить переупаковку. Это устраняет внутренние кольца напряжения, известные как двойное лучепреломление, которые искажают прозрачность чашки.
Прежде чем произойдет инъекция, необработанная смола должна быть равномерно расплавлена. Вращение шнека с сервоприводом обеспечивает последовательный и строго контролируемый процесс пластификации. Поддерживая стабильную скорость вращения независимо от физического сопротивления материала, сервопривод предотвращает образование нерасплавленных частиц. В цехах они широко известны как «рыбий глаз». Это также позволяет избежать локального перегрева. Равномерное управление расплавом обеспечивает поступление полимера в полость в виде идеально однородной жидкости.
Представьте себе загруженный производственный цех, где каждые несколько секунд захлопывается тяжелая стальная форма. В старых установках эта сильная кинетическая энергия вызывает микровибрации, которые могут слегка сместить стержень. Когда это происходит, мягкая преформа трется о стенку полости, что приводит к образованию микроскопических царапин. Сервоприводы обеспечивают кинематографический кинематический профиль плавного пуска и плавного останова. Тяжелая форма приближается на высокой скорости, затем плавно замедляется всего за миллисекунды, прежде чем зафиксироваться. Эта плавная операция защищает форму от зеркальной полировки и гарантирует, что вновь сформированная чашка останется первозданной.
Сразу после того, как пластик заполнит полость, машина должна приложить удерживающее давление. Это компенсирует естественную усадку полимера по мере его охлаждения. Традиционные клапаны с трудом поддерживают эту постоянную силу, что часто приводит к образованию вмятин. Однако сервосистема поддерживает точное и неизменное удерживающее давление. Это плотно прижимает пластик к полированной стали, идеально повторяя зеркальную поверхность формы на внешней стороне чашки.
Производство тонкостенных стаканов представляет собой одну из проблем. Напротив, перевод ваших операций на использование высокопроизводительного Машина для изготовления пластиковых кувшинов требует обработки дроби значительно большего размера, не создавая при этом узких мест на всем производственном участке.
Формы большего размера, естественно, требуют большего объема расплавленного полимера. Более толстые стенки также требуют длительного времени охлаждения. Это гарантирует затвердевание полимерных цепей без возникновения внутреннего напряжения. В старых машинах вся система должна приостанавливаться, пока тяжелый кувшин остывает. Это резко увеличивает время цикла и снижает производительность.
Усовершенствованное сервоуправление полностью преобразует этот рабочий процесс за счет синхронизированных, перекрывающихся движений. Поскольку серводвигатели работают по независимым замкнутым схемам, оборудование может выполнять несколько действий одновременно. Например, в то время как выдувная форма остается надежно зажатой, чтобы должным образом охладить большой кувшин из поликарбоната, блок впрыска с сервоприводом может одновременно начать пластификацию смолы для следующей партии. Эта возможность перекрытия гарантирует, что деликатная фаза охлаждения никогда не будет торопиться. Он сохраняет безупречную прозрачность кувшина, сохраняя при этом высокорентабельную скорость производства.
Такие материалы, как сополиэстер, очень чувствительны к температурным изменениям. При формовании большого контейнера емкостью 1500 мл плотная сердцевина должна охлаждаться с определенной скоростью относительно внешних стенок. Применяя постоянное, микроуправляемое усилие на этом этапе, сервопривод предотвращает усадку полимера от стенки формы. Это гарантирует, что конечный продукт будет иметь высокоотражающую поверхность без искажений.
Инвестиции в капитальное оборудование должны быть оправданы четкой и измеримой рентабельностью инвестиций. Для менеджеров по закупкам переход на современную Компьютерная машина для изготовления стаканов, оснащенная сервоприводами, является стратегическим финансовым решением. Это коренным образом меняет структуру затрат объекта.
Потребление энергии обычно является самой высокой переменной стоимостью на предприятии по производству пластмасс. Традиционные машины используют двигатели с фиксированной скоростью, которые постоянно работают на максимальной скорости. Они потребляют сильный электрический ток, даже когда машина простаивает во время фазы охлаждения. Сервосистемы работают по принципу «питание по требованию». Двигатель вращается только с той скоростью, которая необходима для конкретного движения машины. Во время охлаждения или простоя двигатель падает почти до нуля. Эмпирические данные показывают, что оборудование с сервоприводом потребляет на 30–50 % меньше электроэнергии. Это означает десятки тысяч долларов ежегодной экономии коммунальных услуг на одну машину.
Представьте себе финансовые потери, связанные с утилизацией 500-граммового кувшина из тритана просто из-за слабого кольца напряжения возле ручки. При переработке дорогих смол технического назначения высокий уровень брака быстро снижает прибыль. Поскольку сервосистема работает по принципу обратной связи с обратной связью, она гарантирует абсолютную повторяемость от выстрела к выстрелу. Устраняя колебания давления, присущие старым клапанам, эта технология практически сводит к нулю количество помутневших, поцарапанных или деформированных изделий. Это позволяет максимально увеличить выход дорогостоящего сырья.
В типичной непрерывной производственной среде постоянный сдвиг гидравлической жидкости через предохранительные клапаны создает огромные тепловые нагрузки. Такое чрезмерное тепло быстро разрушает гидравлическое масло и ускоряет износ внутренних уплотнений. Сервосистемы выделяют значительно меньше тепла, поскольку они перекачивают масло только тогда, когда действительно необходимо движение. Следовательно, жидкость остается намного прохладнее. Это продлевает срок его службы и значительно сокращает годовой бюджет на техническое обслуживание объекта и время незапланированных простоев.
Выбор правильной платформы требует тщательной оценки как текущих производственных потребностей, так и будущей масштабируемости. При оценке поставщиков и технических характеристик руководителям предприятий следует сосредоточиться на нескольких важнейших критериях, обеспечивающих долгосрочную стабильность.
Не все архитектуры выдувного формования одинаковы. Для обеспечения прозрачности, подобной стеклу, вы должны убедиться, что в оборудовании используется настоящий одноэтапный процесс. Преформу необходимо инжектировать и немедленно переносить, сохраняя при этом скрытое тепло. Это единственный надежный метод производства безупречной посуды без царапин, без риска впитывания влаги или загрязнения конвейера.
Универсальное производственное предприятие должно быстро меняться в зависимости от сезонного потребительского спроса. Ищите надежные платформы, обеспечивающие значительную силу зажима, обычно от 1300 до 1600 кН. Это гарантирует, что машина может легко переключаться с формы для тонких желобков с 4 полостями на форму для тяжелого кувшина емкостью 2500 мл с одной полостью за одну смену. Достаточный зажимной тоннаж предотвращает появление неприглядных швов на более крупных изделиях.
Физический серводвигатель эффективен настолько, насколько эффективно управляющее им программное обеспечение. Ищите оборудование с усовершенствованным и удобным интерфейсом. Панель управления должна позволять операторам легко вводить профили многоступенчатой инъекции. Он должен хранить конкретные рецепты продуктов, обеспечивая возможность быстрой замены без многочасовой ручной повторной калибровки.
При обработке высокопрозрачных и вязких материалов, таких как ПК или PETG, решающее значение имеет блок пластификации. Машина должна иметь специальную геометрию шнека, предназначенную для прозрачных смол. Это обеспечивает мягкое и равномерное плавление без образования чрезмерного тепла сдвига. Правильная конструкция шнека – это первая линия защиты от пожелтения и нерасплавленных частиц.
Идеальная прозрачность при производстве пластмасс никогда не бывает случайной. Это прямой результат высочайшего механического контроля над температурой, давлением и скоростью. В то время как традиционные гидравлические машины с трудом поддерживают жесткие допуски, необходимые для обеспечения превосходного эстетического вида, современные технологии с сервоприводом полностью исключают эти переменные.
Инвестирование в современную платформу для литья под давлением с раздувом — это идеальная стратегия для производителей, стремящихся доминировать на рынке высококачественной многоразовой посуды для напитков. Значительно сокращая потребление энергии, устраняя дорогостоящие отходы и обеспечивая безупречную отделку каждого отдельного продукта, эти машины обеспечивают быструю и устойчивую окупаемость инвестиций. Если вы готовы модернизировать свои производственные возможности, изучите высокопроизводительные решения JASU Machines, чтобы найти оборудование, точно соответствующее потребностям вашего предприятия.
Эти узкоспециализированные машины предназначены для обработки широкого спектра высокопрозрачных полимеров технического класса. Сюда входят поликарбонат, полиэтилентерефталат, полистирол, акрил и сополиэстер. Поскольку эти материалы очень чувствительны к термическому разложению и скорости сдвига, они получают огромную выгоду от сверхточного профиля впрыска, обеспечиваемого технологией сервоуправления.
Нет, на самом деле его значительно проще и экономичнее обслуживать. Поскольку серводвигатели работают по принципу «мощность по требованию», они генерируют гораздо меньше трения и тепла, чем насосы непрерывного действия. Более прохладная рабочая среда предотвращает быстрый распад гидравлической жидкости и защищает внутренние клапаны от термического повреждения. Это приводит к менее частой замене масла и меньшему количеству отказов компонентов в течение срока службы оборудования.
Да, при условии, что размер платформы соответствует потребностям вашего объекта. Благодаря достаточному усилию зажима, достаточному расстоянию между стяжками и сменному инструменту универсальная одноступенчатая машина может обрабатывать изделия широкого спектра размеров. Современные системы управления позволяют операторам сохранять конкретные параметры давления, скорости и объема для разных форм, что делает переход между отдельными линиями продукции высокоэффективным.
В сервосистемах используются независимые схемы с замкнутым контуром, которые позволяют машине выполнять перекрывающиеся движения. Пока толстостенный кувшин охлаждается внутри выдувной формы, блок впрыска с сервоприводом может одновременно начать плавление смолы для следующего цикла. Эта параллельная обработка исключает ненужные простои, значительно повышая почасовую производительность без ущерба для фазы охлаждения.
Поликарбонат слегка сжимается при охлаждении из расплавленного состояния в твердое. Если давление удержания колеблется, пластик отрывается от полированной стальной формы, образуя тусклые пятна или вмятины. Серводвигатели поддерживают точное и неизменное давление удержания на протяжении всей фазы охлаждения. Это прижимает смолу к стенкам формы, идеально воспроизводя зеркальную прозрачную поверхность.
