
Visualizações: 0 Autor: Editor do site Horário de publicação: 30/10/2026 Origem: Site


Os copos premium exigem uma clareza perfeita e semelhante à do vidro. Os engenheiros de fábrica que dependem de máquinas mais antigas conhecem a luta diária. Bolhas, linhas de fluxo e marcas de tensão frequentemente arruinam o produto final. Alcançar uma transparência óptica perfeita em plásticos de paredes espessas é notoriamente difícil. Requer um nível de precisão mecânica que os sistemas legados simplesmente não conseguem fornecer.
É aqui que atualizar sua linha de produção faz uma diferença mensurável. Ao integrar tecnologia avançada de servocontrole, uma plataforma de fabricação moderna elimina o estresse interno e os defeitos superficiais que causam a turvação dos plásticos. Neste guia abrangente, exploraremos como esses sistemas sofisticados funcionam no chão de fábrica. Detalharemos por que eles são essenciais para uma estética premium e como, em última análise, proporcionam um rápido retorno do investimento.
Principais conclusões
Precisão é tudo: os servomotores fornecem controle exato e em tempo real sobre a pressão e a velocidade da injeção. Isso elimina completamente os anéis de tensão internos que causam plásticos turvos ou deformados.
Produção sem arranhões: A utilização de arquitetura de processamento avançada garante que o produto seja formado em um ciclo único e ininterrupto. Isso evita danos à superfície e contaminação por poeira.
Aplicações versáteis: Sistemas servo modernos fazem transição perfeita entre diferentes linhas de produtos. Uma única fábrica pode produzir flautas delicadas, copos padrão ou recipientes comerciais de grande capacidade.
Alto ROI: Os servossistemas orientados por demanda normalmente consomem de 30% a 50% menos energia elétrica do que as máquinas hidráulicas tradicionais, ao mesmo tempo que reduzem drasticamente as caras taxas de descarte de materiais.
Para engenheiros de fábrica e gerentes de compras que avaliam atualizações de equipamentos, compreender a mecânica fundamental da moldagem por sopro moderna é o primeiro passo para otimizar a área de produção. Este equipamento especializado é projetado especificamente para produzir objetos plásticos ocos que exigem tolerâncias dimensionais rigorosas, espessura de parede uniforme e acabamentos estéticos superiores.
O fluxo de trabalho de moldagem por injeção e sopro combina dois princípios de fabricação distintos. Inicialmente, a máquina derrete resina plástica bruta e a injeta em uma cavidade de aço precisa e altamente polida para formar uma pré-forma. Esta pré-forma se parece com um tubo de ensaio com um gargalo roscado totalmente formado. Enquanto esta pré-forma ainda está quente e maleável, a cabeça indicadora da máquina gira. Ele transfere rapidamente o plástico para uma estação secundária de moldagem por sopro. Aqui, o ar comprimido é introduzido. O ar expande o polímero macio contra as paredes resfriadas do molde para formar a forma final. Por fim, o produto acabado é girado para uma estação de ejeção, onde é retirado da haste central e colocado em um transportador.
Quando a clareza óptica é o objetivo principal da fabricação, utilizando a moldagem por injeção e sopro em uma etapa é altamente vantajosa em comparação aos processos tradicionais de reaquecimento em duas etapas. Em um sistema de duas etapas, as pré-formas são fabricadas, ejetadas em silos, resfriadas, armazenadas e posteriormente alimentadas em um forno para serem reaquecidas e sopradas. Este ciclo fragmentado introduz múltiplos riscos estéticos. Arranhões na superfície ocorrem quando as pré-formas se esfregam umas nas outras durante o armazenamento. A contaminação por poeira se instala no chão da fábrica. O reaquecimento desigual causa inevitavelmente variações na espessura da parede.
Por outro lado, em uma arquitetura de etapa única, a pré-forma nunca sai do ambiente fechado e estéril da máquina. Ele retém seu calor inicial de fusão. Isto evita que as cadeias poliméricas cristalizem completamente antes da fase de sopro. Como o material não esfria completamente nem sofre manuseio físico, o risco de abrasão superficial é praticamente zero. O resultado é uma superfície imaculada e livre de riscos que imita com sucesso as propriedades ópticas de vidros premium.
O mercado-alvo para copos de plástico comerciais mudou drasticamente na última década. Análises de mercado recentes revelam uma transformação significativa nos setores da hotelaria e do retalho. Impulsionadas por regulamentações globais mais rigorosas sobre plásticos de utilização única e por um forte impulso à sustentabilidade, as empresas estão a adotar rapidamente polímeros de engenharia reutilizáveis. Os analistas projetam uma taxa composta de crescimento anual de dois dígitos para recipientes reutilizáveis de alta qualidade feitos de materiais como Tritan e Policarbonato. Os consumidores exigem agora opções sustentáveis, mas as suas expectativas permanecem firmemente ancoradas no toque premium, pesado e na transparência brilhante do vidro verdadeiro.
Consequentemente, os fabricantes devem se adaptar. Ao operar um equipamento de alta capacidade máquina de copos de champanhe , o produto final é julgado quase inteiramente por seu apelo visual. Uma flauta de plástico usada em um evento com bufê de luxo deve refratar a luz perfeitamente. Um copo de água usado em restaurantes comerciais deve permanecer cristalino mesmo depois de centenas de ciclos em uma máquina de lavar louça industrial.
Materiais como o policarbonato são notoriamente difíceis de processar. O policarbonato é um termoplástico altamente viscoso que exige temperaturas de processamento elevadas e taxas de cisalhamento exatas. A taxa de cisalhamento é a velocidade na qual o polímero se deforma à medida que flui. Se uma plataforma de produção carece de sutileza mecânica, a resina sofre uma tensão de cisalhamento excessiva. Isto leva à rápida degradação do polímero. Visualmente, essa degradação se manifesta como amarelecimento, listras prateadas ou uma névoa opaca e turva. Alcançar uma clareza semelhante à do vidro não é uma questão de sorte. É o resultado direto do controle mecânico supremo e inabalável sobre o plástico fundido.
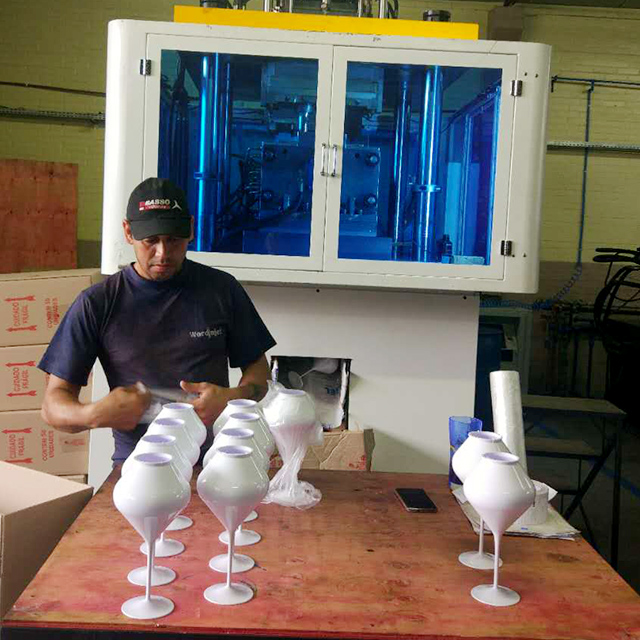
Durante décadas, os sistemas hidráulicos de funcionamento contínuo foram o padrão aceito nas instalações de moldagem por sopro. No entanto, à medida que a procura por produtos de elevada clareza aumentava, as limitações inerentes à hidráulica padrão tornaram-se um grande obstáculo ao controlo de qualidade.
As máquinas padrão contam com motores de indução assíncronos que acionam continuamente bombas de deslocamento fixo ou variável. As válvulas direcionais simplesmente abrem e fecham para direcionar o óleo hidráulico para mover os componentes da máquina. Esta configuração apresenta falhas profundas quando a precisão microscópica é necessária. À medida que o óleo hidráulico aquece durante um longo turno de produção, a sua viscosidade muda. Isso causa flutuações imprevisíveis na pressão e nos tempos de resposta da válvula. Essas microflutuações levam a pesos de tiro inconsistentes. Mesmo uma variação de alguns gramas resulta em espessura de parede irregular na xícara final. Isso distorce a luz e prejudica a clareza. Além disso, a agitação constante da bomba gera enormes quantidades de calor, exigindo torres de resfriamento que consomem muita energia para manter a fábrica funcionando.
Atualizando para um moderno servo Máquina IBM introduz tecnologia de controle de malha fechada no chão de fábrica. Um servo motor opera com feedback em tempo real de sensores de pressão digitais e transdutores lineares. Em vez de funcionar às cegas, o drive calcula e fornece as rotações exatas por minuto necessárias. Ele bombeia o volume preciso de óleo necessário a qualquer milissegundo.
Para ilustrar isso no chão de fábrica, se o perfil de injeção ditar exatamente 120 bar de pressão por 1,5 segundos, o servo acionamento garante que exatamente 120 bar sejam fornecidos. Nem 118, nem 122. Essa repetibilidade absoluta garante que cada pré-forma compartilhe exatamente a mesma densidade, peso e histórico térmico, ciclo após ciclo.
Recurso Operacional |
Sistemas Hidráulicos Tradicionais |
Sistemas servo-acionados modernos |
|---|---|---|
Controle de pressão |
Flutua com as mudanças de temperatura do óleo |
Feedback de circuito fechado para 100% de precisão |
Consumo de energia |
Motor alto funciona continuamente |
Baixo consumo de energia sob demanda, inativo durante o resfriamento |
Clareza do produto |
Propenso a anéis de tensão e linhas de fluxo |
Transparência impecável como vidro |
Necessidades de manutenção |
Degradação de óleo muito frequente devido ao calor |
O nível de óleo mais frio prolonga a vida útil do componente |
A compreensão dos mecanismos técnicos de controle de circuito fechado ajuda os engenheiros da planta a ver exatamente como os defeitos estéticos são eliminados na fonte. Especificamente, aqui estão as maneiras exatas pelas quais essa tecnologia garante brilho óptico.
A fase de injeção é sem dúvida a etapa mais crítica para maior clareza. Se um operador empurrar o plástico para dentro do molde muito rapidamente, o alto atrito resultante causará marcas marrons de queimadura. Por outro lado, se for injetado muito lentamente, o plástico começa a esfriar prematuramente, causando linhas de fluxo onduladas. Os servo motores fornecem controle absoluto e programável sobre o perfil de velocidade de injeção. Eles podem injetar o material em vários estágios. Por exemplo, movendo-se rapidamente inicialmente e depois desacelerando suavemente à medida que o molde atinge a capacidade para evitar o excesso de compactação. Isso elimina os anéis de tensão internos, conhecidos como birrefringência, que deformam a transparência do copo.
Antes mesmo que a injeção possa ocorrer, a resina bruta deve ser derretida uniformemente. A rotação do parafuso servoacionada garante um processo de plastificação consistente e altamente controlado. Ao manter uma velocidade de rotação estável, independentemente da resistência física do material, o servo evita a formação de partículas não fundidas. Eles são comumente conhecidos no chão de fábrica como olhos de peixe. Também evita o superaquecimento localizado. O gerenciamento uniforme da fusão garante que o polímero flua para dentro da cavidade como um líquido perfeitamente homogêneo.
Imagine uma área de produção movimentada, onde um molde de aço pesado fecha a cada poucos segundos. Em configurações mais antigas, esta energia cinética violenta causa microvibrações que podem deslocar ligeiramente a haste central. Quando isso acontece, a pré-forma macia roça contra a parede da cavidade, resultando em arranhões microscópicos. Os servocontroles apresentam um perfil cinemático de partida suave e parada suave cinematográfica. O molde pesado se aproxima em alta velocidade e desacelera suavemente apenas alguns milissegundos antes de ser fixado. Esta operação suave protege o polimento espelhado do molde e garante que o copo recém-formado permaneça imaculado.
Imediatamente após o plástico preencher a cavidade, a máquina deve aplicar pressão de retenção. Isto compensa o encolhimento natural do polímero à medida que começa a arrefecer. As válvulas tradicionais lutam para manter esta força constante, muitas vezes levando a marcas de afundamento. Um sistema servo, entretanto, mantém uma pressão de retenção exata e inabalável. Isso pressiona o plástico firmemente contra o aço altamente polido, reproduzindo perfeitamente o acabamento espelhado do molde no exterior do copo.
Fabricar copos de paredes finas é um desafio. Por outro lado, a transição de suas operações para utilizar um sistema de alta capacidade A máquina de jarro de plástico requer o manuseio de tamanhos de doses significativamente maiores sem obstruir toda a área de produção.
Moldes maiores exigem naturalmente um volume maior de polímero fundido. Paredes mais espessas também requerem tempos de resfriamento prolongados. Isso garante que as cadeias poliméricas solidifiquem sem reter tensões internas. Em máquinas mais antigas, todo o sistema deve fazer uma pausa enquanto o jarro pesado esfria. Isso aumenta drasticamente os tempos de ciclo e reduz o rendimento.
O controle servo avançado transforma completamente esse fluxo de trabalho operacional por meio de movimentos sincronizados e sobrepostos. Como os servomotores operam em circuitos independentes e de malha fechada, o equipamento pode realizar múltiplas ações simultaneamente. Por exemplo, enquanto o molde de sopro permanece firmemente preso para resfriar adequadamente um grande jarro de policarbonato, a unidade de injeção servoacionada pode simultaneamente começar a plastificar a resina para o próximo lote. Esta capacidade de sobreposição garante que a delicada fase de resfriamento nunca seja apressada. Ele preserva a clareza impecável do jarro, ao mesmo tempo que mantém velocidades de produção altamente lucrativas.
Materiais como o Copoliéster são altamente sensíveis às variações térmicas. Ao moldar um recipiente grande de 1.500 ml, o núcleo denso deve esfriar a uma taxa específica em relação às paredes externas. Ao aplicar uma força consistente e microgerenciada durante esta fase, o servo acionamento evita que o polímero se encolha da parede do molde. Isso garante que o produto final apresente uma superfície altamente reflexiva e livre de distorção.
Os investimentos em equipamentos de capital devem ser justificados por um retorno do investimento claro e mensurável. Para gerentes de compras, atualizar para um sistema de última geração A máquina para fabricar copos PC equipada com servoacionamentos é uma decisão financeira estratégica. Altera fundamentalmente a estrutura de custos da instalação.
O consumo de energia é normalmente o custo variável mais alto em uma instalação de plásticos. As máquinas tradicionais utilizam motores de velocidade fixa que funcionam continuamente em velocidade máxima. Eles consomem forte corrente elétrica mesmo quando a máquina está parada durante a fase de resfriamento. Os servossistemas operam com base no princípio de potência sob demanda. O motor gira apenas na velocidade exata necessária para um movimento específico da máquina. Durante os tempos de resfriamento ou inatividade, o motor cai para quase zero. Dados empíricos demonstram que equipamentos servoacionados consomem de 30% a 50% menos energia elétrica. Isso se traduz em dezenas de milhares de dólares em economia anual de serviços públicos por máquina.
Imagine o desperdício financeiro de descartar uma jarra Tritan de 500 gramas simplesmente por causa de um leve anel de estresse perto da alça. Ao processar resinas caras de engenharia, as altas taxas de refugo desgastam rapidamente as margens de lucro. Como um sistema servo opera com feedback de circuito fechado, ele garante repetibilidade absoluta de disparo a disparo. Ao eliminar as flutuações de pressão inerentes às válvulas mais antigas, esta tecnologia reduz a produção de unidades turvas, riscadas ou deformadas a quase zero. Isso maximiza o rendimento de matérias-primas caras.
Num ambiente típico de produção contínua, o cisalhamento constante do fluido hidráulico através das válvulas de alívio gera imensas cargas térmicas. Este calor excessivo degrada rapidamente o óleo hidráulico e acelera o desgaste das vedações internas. Os sistemas servo geram significativamente menos calor porque bombeiam óleo apenas quando o movimento é realmente necessário. Consequentemente, o fluido permanece muito mais frio. Isto prolonga sua vida útil e reduz drasticamente o orçamento anual de manutenção da instalação e o tempo de inatividade não planejado.
A seleção da plataforma correta requer uma avaliação cuidadosa das necessidades atuais de produção e da escalabilidade futura. Ao avaliar fornecedores e especificações técnicas, os gestores das fábricas devem concentrar-se em vários critérios críticos para garantir a estabilidade a longo prazo.
Nem todas as arquiteturas de moldagem por sopro são criadas iguais. Para obter clareza semelhante à do vidro, você deve garantir que o equipamento utilize um verdadeiro processo de etapa única. A pré-forma deve ser injetada e transferida imediatamente, mantendo seu calor latente. Este é o único método confiável para produzir copos perfeitos e sem riscos, sem os riscos de absorção de umidade ou contaminação do transportador.
Uma fábrica versátil precisa girar rapidamente com base na demanda sazonal do consumidor. Procure plataformas robustas que ofereçam força de fixação substancial, normalmente entre 1300KN e 1600KN. Isso garante que a máquina possa trocar perfeitamente de um molde de flauta delicado de 4 cavidades para um molde de jarro pesado de 2.500 ml de cavidade única no mesmo turno. A tonelagem de fixação suficiente evita linhas de costura desagradáveis em produtos maiores.
O servo motor físico é tão eficaz quanto o software que o controla. Procure equipamentos com interface avançada e fácil de usar. O painel de controle deve permitir que os operadores insiram facilmente perfis de injeção em vários estágios. Deve armazenar receitas específicas de produtos, permitindo trocas rápidas sem horas de recalibração manual.
Ao processar materiais altamente transparentes e viscosos como PC ou PETG, a unidade de plastificação é crítica. A máquina deve apresentar uma geometria de parafuso especializada projetada para resinas transparentes. Isso garante uma fusão suave e uniforme sem gerar calor de cisalhamento excessivo. O design adequado do parafuso é a primeira linha de defesa contra partículas amareladas e não derretidas.
A clareza perfeita na fabricação de plástico nunca é um acidente. É o resultado direto do controle mecânico supremo sobre temperatura, pressão e velocidade. Enquanto as máquinas hidráulicas tradicionais lutam para manter as tolerâncias rígidas exigidas para uma estética premium, a moderna tecnologia servo-acionada elimina totalmente essas variáveis.
Investir em uma plataforma avançada de moldagem por injeção e sopro é a estratégia definitiva para os fabricantes que buscam dominar o mercado de copos reutilizáveis de alta qualidade. Ao reduzir drasticamente o consumo de energia, eliminar taxas de desperdício dispendiosas e garantir que cada produto apresenta um acabamento impecável, estas máquinas proporcionam um retorno do investimento rápido e sustentável. Se você estiver pronto para atualizar seus recursos de produção, explore as soluções de alto desempenho da JASU Machines para encontrar o equipamento preciso e adaptado às necessidades de sua instalação.
Essas máquinas altamente especializadas são projetadas para processar uma ampla variedade de polímeros altamente transparentes e de nível de engenharia. Isso inclui policarbonato, tereftalato de polietileno, poliestireno, acrílico e copoliéster. Como esses materiais são altamente sensíveis à degradação térmica e às taxas de cisalhamento, eles se beneficiam imensamente do perfil de injeção ultrapreciso fornecido pela tecnologia de servocontrole.
Não, na verdade é significativamente mais fácil e mais econômico de manter. Como os servomotores operam com base na potência sob demanda, eles geram muito menos atrito e calor do que as bombas de funcionamento contínuo. Este ambiente operacional mais frio evita a rápida degradação do fluido hidráulico e protege as válvulas internas contra danos térmicos. Isto resulta em trocas de óleo menos frequentes e menos falhas de componentes durante a vida útil do equipamento.
Sim, desde que a plataforma seja dimensionada adequadamente para as necessidades da sua instalação. Com tonelagem de fixação adequada, espaçamento suficiente entre barras de ligação e ferramentas intercambiáveis, uma máquina versátil de etapa única pode lidar com uma vasta gama de dimensões de produtos. Sistemas de controle modernos permitem que os operadores salvem parâmetros específicos de pressão, velocidade e volume para diferentes moldes, tornando a transição entre linhas de produtos distintas altamente eficiente.
Os sistemas servo utilizam circuitos independentes e de circuito fechado que permitem à máquina realizar movimentos sobrepostos. Enquanto um jarro de parede espessa esfria dentro do molde de sopro, a unidade de injeção servoacionada pode simultaneamente começar a derreter a resina para o próximo ciclo. Este processamento paralelo elimina o tempo ocioso desnecessário, aumentando significativamente o rendimento por hora sem comprometer a fase de resfriamento.
O policarbonato encolhe ligeiramente à medida que esfria do estado fundido para o sólido. Se a pressão de retenção flutuar, o plástico se soltará do molde de aço polido, criando pontos opacos ou marcas de afundamento. Os servomotores mantêm uma pressão de retenção exata e inabalável durante toda a fase de resfriamento. Isso força a resina contra as paredes do molde, reproduzindo perfeitamente um acabamento transparente e espelhado.
