Vistas: 0 Autor: Editor del sitio Hora de publicación: 2026-09-08 Origen: Sitio


Los envases farmacéuticos operan en un entorno implacable. Los defectos microscópicos, la contaminación por partículas o ligeras desviaciones en el espesor de la pared provocan el rechazo inmediato del lote. Los organismos reguladores imponen directrices estrictas. Las sanciones por incumplimiento interrumpen cadenas de suministro enteras. Te enfrentas a una tensión constante en la planta de producción. Debe escalar el volumen de producción para satisfacer las demandas del mercado manteniendo al mismo tiempo el cumplimiento absoluto de las salas blancas. La claridad óptica y la integridad estructural siguen siendo no negociables para los sistemas sensibles de administración de fármacos, productos biológicos y soluciones oftálmicas. Los equipos de embalaje estándar fallan bajo estas rigurosas demandas. Necesita maquinaria especializada diseñada específicamente para polímeros de grado médico y fabricación sin defectos. Creamos esta guía como un marco basado en evidencia para evaluar, seleccionar y validar el equipo adecuado. Desviamos el foco de las métricas básicas de producción. En cambio, dirigimos nuestra atención hacia la confiabilidad mecánica a largo plazo, el cumplimiento continuo de las GMP y la adaptación precisa de las aplicaciones.
La selección del proceso depende de la geometría: el tamaño, la forma y la precisión requerida del cuello del recipiente dictan la elección entre procesos de moldeo de una o dos etapas.
El control de la contaminación no es negociable: las verdaderas máquinas de calidad farmacéutica requieren adaptaciones especializadas para salas blancas, incluidas áreas de moldeo cerradas y sistemas de accionamiento libres de partículas.
La compatibilidad de la resina impulsa las especificaciones de la máquina: El procesamiento de PET, PP o polímeros de olefinas cíclicas (COP) de grado médico requiere controles térmicos específicos, configuraciones de varillas de estiramiento y metalurgia de tornillos especializada.
Las capacidades de validación son tan importantes como el hardware: la capacidad de una máquina para admitir rigurosos protocolos de validación IQ/OQ/PQ es un factor de adquisición crítico.
Operar dentro de salas limpias ISO Clase 7 u 8 requiere modificaciones de equipos altamente especializados. Las máquinas de moldeo por soplado estándar generan niveles inaceptables de partículas. Los principales culpables son los sistemas de fricción y escape mecánicos. Debe especificar neumática sin aceite. Esto elimina por completo los riesgos de lubricantes en aerosol dentro del entorno de moldeo. Las barras de unión cerradas evitan que la grasa industrial contamine el área de moldeo estéril. Las superficies de contacto de acero inoxidable, específicamente de grado 316L, son obligatorias. Previenen la oxidación y facilitan lavados químicos agresivos entre ciclos de producción. Cada componente móvil debe minimizar el desprendimiento inducido por la fricción. El aire de escape de las válvulas neumáticas requiere un enrutamiento exclusivo fuera del entorno de la sala limpia. Estas modificaciones específicas garantizan la La máquina de botellas farmacéuticas cumple estrictamente con las pautas de Buenas Prácticas de Fabricación (GMP).
Componente de la máquina |
Especificación industrial estándar |
Especificación de grado farmacéutico |
|---|---|---|
Sistemas neumáticos |
Válvulas de aire lubricadas |
Neumática 100 % exenta de aceite con recorrido de escape externo |
Pasadores y guías |
Expuesto, lubricado con grasa |
Sistemas de rodamientos lineales o completamente cerrados, lubricados en seco |
Superficies de contacto del producto |
Acero al carbono estándar o aluminio. |
Acero inoxidable 316L, acabado pulido |
Gabinete de la máquina |
Marco abierto o protección estándar |
Integración de dosel de filtración HEPA de presión positiva |
Las resinas de grado médico exigen un procesamiento térmico preciso. El tereftalato de polietileno (PET) sirve como estándar para los jarabes para la tos y los medicamentos orales líquidos. Ofrece una claridad excepcional. El polipropileno (PP) resiste las altas temperaturas de esterilización requeridas para los biberones intravenosos (IV). Los polímeros de olefinas cíclicas (COP) ofrecen una claridad similar al vidrio y barreras extremadamente altas. Son ideales para productos biológicos sensibles e inyectables de alto valor. Cada resina requiere perfiles de calentamiento distintos y estrictamente controlados. Los perfiles de calentamiento de la máquina impactan directamente en la claridad óptica final y las propiedades de barrera a los gases. Las tasas de transmisión de oxígeno (OTR) y las tasas de transmisión de vapor húmedo (MVTR) dictan la vida útil del medicamento incluido. La orientación biaxial lograda durante la fase de estiramiento alinea las cadenas de polímero a nivel molecular. Esta alineación mejora drásticamente la resistencia al impacto de caídas. La alta resistencia al impacto evita derrames peligrosos y pérdidas de dosis durante el transporte.
Tipo de resina |
Aplicación farmacéutica típica |
Características de procesamiento |
Beneficio de barrera primaria |
|---|---|---|---|
PET (Tereftalato de polietileno) |
Líquidos orales, jarabes para la tos, vitaminas. |
Requiere un secado preciso; excelentes características de estiramiento |
Alta barrera al oxígeno, excelente claridad. |
PP (Polipropileno) |
Soluciones intravenosas, irrigación quirúrgica. |
Temperaturas de fusión más altas; propenso a variaciones de contracción |
Alta barrera contra la humedad, esterilizable en autoclave |
COP (polímero de olefina cíclica) |
Jeringas precargadas, productos biológicos sensibles |
Requiere un diseño de tornillo especializado para evitar la degradación por cizallamiento. |
Excepcional barrera contra la humedad, transparencia similar al vidrio. |
Los cierres farmacéuticos se basan en un acabado de cuello absolutamente impecable. Las tapas a prueba de niños, los insertos de cuentagotas y los sellos de engarzado de aluminio requieren una precisión dimensional exacta. Los acabados del cuello moldeados por inyección proporcionan esta precisión necesaria y repetible. A diferencia del moldeo por extrusión y soplado, el moldeo por inyección y soplado forma el cuello en una cavidad de acero rígida antes de que se produzca el soplado. Este método elimina las rebabas de plástico. Garantiza una superficie de sellado perfectamente plana y lisa. Los rangos de tolerancia aceptables para las dimensiones de las roscas suelen estar dentro de centésimas de milímetro. Mantener estas estrictas tolerancias garantiza un rendimiento a prueba de fugas en millones de unidades. Un sello comprometido provoca una rápida oxidación, contaminación biológica y retiradas de productos.
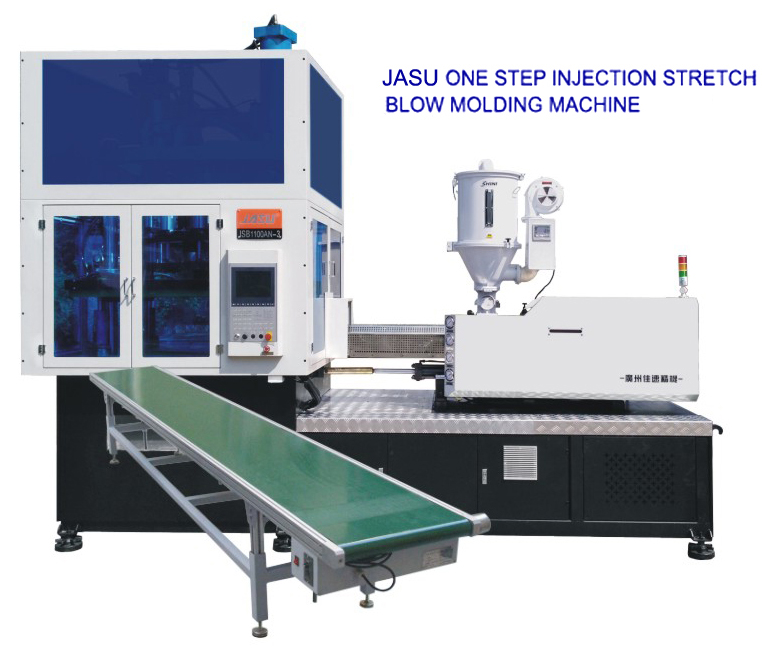
El método de la 'preforma en caliente' define el proceso de fabricación en una sola etapa. La inyección de la preforma y el posterior moldeo por soplado y estiramiento se producen secuencialmente dentro de un ciclo continuo. La preforma conserva su calor latente de la fase de inyección. Esto elimina la necesidad de hornos de recalentamiento que consumen mucha energía. A La máquina ISBM de una sola etapa ofrece enormes ventajas para aplicaciones farmacéuticas. No requiere absolutamente ningún almacenamiento de preformas. La eliminación del almacenamiento intermedio elimina un vector importante de acumulación de partículas y contaminación biológica. Los recipientes salen del molde con superficies perfectamente libres de rayones. Las superficies impecables siguen siendo necesarias para los sistemas de inspección visual automatizados que verifican los medicamentos líquidos en busca de partículas extrañas. Los sistemas de una sola etapa también brindan un control superior sobre geometrías asimétricas complejas. Los goteros, los atomizadores nasales y los viales de dosis pequeñas requieren este nivel exacto de control de distribución del material.
El moldeo por soplado y estirado con recalentamiento en dos etapas separa el proceso de inyección de preformas del proceso final de soplado de botellas. Este método se adapta a la producción de volúmenes ultraaltos de botellas de suplementos simples y de nivel básico. Los contenedores a granel de gran formato también se benefician de la eficiencia de fabricación en dos etapas. Sin embargo, debe sopesar importantes compensaciones operativas al evaluar una Máquina de moldeo de botellas farmacéuticas . Los sistemas de dos etapas exigen una superficie de fábrica mucho mayor. La logística de almacenamiento de preformas complica gravemente el flujo de materiales de las salas blancas y la gestión de inventarios. El almacenamiento a granel en gaylords y la posterior separación mecánica introducen un alto riesgo de rayado de la superficie. Las preformas rayadas dan lugar a botellas finales turbias. Esta neblina provoca falsos rechazos durante los controles de control de calidad óptica. Para los medicamentos líquidos altamente sensibles, estos riesgos cosméticos y de contaminación a menudo superan los beneficios del gran volumen.
Métrica de evaluación |
ISBM de una sola etapa |
RSBM de dos etapas |
|---|---|---|
Riesgo de contaminación |
Extremadamente bajo (sin almacenamiento de preformas) |
Moderado a alto (requiere almacenamiento masivo y descifrado) |
Calidad de la superficie |
Impecable, sin rayones |
Propenso a rayarse durante la manipulación mecánica. |
Flexibilidad geométrica |
Excelente para formas complejas y asimétricas |
Limitado a formas cilíndricas estándar u ovaladas simples |
Huella |
Compacto, ideal para salas blancas |
Grande, requiere áreas separadas de inyección y soplado. |
El cálculo de la fuerza de sujeción requerida depende en gran medida del tamaño del contenedor, el tipo de resina específico y el número de cavidades deseado. Las áreas proyectadas más grandes exigen un mayor tonelaje para mantener el molde cerrado de forma segura durante la fase de inyección a alta presión. Las resinas de alta viscosidad como COP requieren presiones de inyección significativamente más altas. Esto aumenta proporcionalmente la fuerza de sujeción necesaria. Debe equilibrar cuidadosamente los límites de cavitación con los tiempos de ciclo. Un mayor número de cavidades aumenta la producción teórica, pero requiere platos más grandes y pesados. Las placas más grandes consumen un valioso espacio en el suelo de la sala blanca. Evalúe la producción por metro cuadrado de la huella de su sala blanca. Una máquina compacta con un tiempo de ciclo rápido y altamente optimizado a menudo supera a una máquina lenta y masiva en aplicaciones farmacéuticas de alto valor. La deflexión de la platina debe permanecer cerca de cero para evitar que el molde se desintegre y garantizar dimensiones uniformes del contenedor.
Los sistemas de control de circuito cerrado actúan como el sistema nervioso central del equipo de moldeo. Monitorean y ajustan continuamente la presión de inyección, la velocidad de la varilla de estiramiento y la presión de soplado de múltiples etapas. Los ajustes en tiempo real mediante controladores Proporcional-Integral-Derivativo (PID) evitan la desviación del proceso en tiradas de producción largas. El acondicionamiento térmico preciso de la preforma evita defectos comunes de moldeo. El espesor desigual de las paredes compromete la resistencia del contenedor y el rendimiento de la barrera. La perlescencia indica un estiramiento mecánico excesivo a bajas temperaturas. El descentrado de la base provoca botellas inestables que se vuelcan en las líneas de llenado de alta velocidad. Los controladores avanzados mitigan estos problemas manteniendo un estricto cumplimiento de los parámetros. Necesita tiempos de respuesta de microsegundos de las válvulas de control para garantizar una coherencia absoluta entre lotes. El La máquina de moldeo por inyección, estiramiento y soplado de envases farmacéuticos debe contar con sensores de alta resolución para enviar datos precisos al PLC central.
El funcionamiento continuo de la sala limpia acelera el desgaste de los componentes mecánicos. Las boquillas de inyección, las varillas de estiramiento, las válvulas rotativas y los canales de enfriamiento del molde requieren inspecciones periódicas y documentadas. Evalúe la calidad metalúrgica de todos los componentes de la máquina antes de la compra. La metalurgia de tornillos y cilindros impacta directamente en la degradación de la resina. Una metalurgia deficiente provoca un calentamiento por cizallamiento excesivo. Esto conduce a la descomposición del polímero y a la generación de manchas negras. Las motas negras incrustadas en un recipiente farmacéutico provocan la inmediata cuarentena y destrucción del lote. Los tornillos bimetálicos de alta calidad resisten el desgaste provocado por los aditivos poliméricos abrasivos. Comprender patrones de desgaste específicos ayuda a los equipos de mantenimiento a predecir los intervalos de servicio con precisión. El reemplazo proactivo de piezas previene fallas catastróficas de la máquina, mantiene la calidad del contenedor y elimina el tiempo de inactividad no planificado.
El consumo de energía varía significativamente entre las diferentes configuraciones de la máquina. Las máquinas servohidráulicas ofrecen un equilibrio confiable de potencia y eficiencia para aplicaciones de servicio pesado. Las máquinas totalmente eléctricas proporcionan una precisión superior, tiempos de respuesta más rápidos y un menor consumo general de energía. Los accionamientos eléctricos eliminan por completo el aceite hidráulico. Esto mejora drásticamente la idoneidad de las salas blancas y reduce los riesgos de incendio. También debe tener en cuenta los requisitos de utilidad del equipo auxiliar necesario. Los enfriadores industriales, los secadores deshumidificadores desecantes y los compresores de aire de alta presión consumen una cantidad considerable de energía. Evaluar la huella energética de todo el sistema de fabricación. Los eficientes sistemas de canal caliente y los cilindros de inyección fuertemente aislados reducen la pérdida de calor ambiental. Esto reduce la carga en los sistemas HVAC de salas blancas.
El procesamiento de precisión permite iniciativas agresivas de aligeramiento de contenedores. Puede reducir el espesor de la pared sin comprometer la integridad estructural, la resistencia a las caídas o las propiedades de barrera contra gases. Las relaciones de estiramiento optimizadas maximizan el rendimiento del material por kilogramo de resina. Esta eficiencia reduce el consumo de materia prima por botella. Evalúe la capacidad de la máquina para procesar PET reciclado de grado médico (rPET). Los polímeros sostenibles ayudan a los fabricantes a cumplir los mandatos medioambientales emergentes en los envases farmacéuticos. El procesamiento de rPET requiere capacidades de secado muy sólidas para lograr puntos de rocío extremadamente bajos. También requiere diseños de tornillos especializados para manejar las variaciones de viscosidad intrínsecas inherentes a los materiales reciclados sin causar inestabilidad en el proceso.
Las instalaciones que ejecutan múltiples SKU de contenedores requieren cambios de molde rápidos y repetibles. Los tiempos de cambio prolongados devastan la eficiencia operativa y reducen la efectividad general del equipo (OEE). Evalúe las características mecánicas que reduzcan activamente el tiempo de configuración. Los sistemas de montaje de moldes de liberación rápida eliminan el tedioso ajuste manual de pernos. Los canales calientes plug-and-play agilizan las conexiones eléctricas y neumáticas complejas. La configuración del software basada en recetas permite a los operadores recuperar los parámetros exactos del proceso al instante. Esto elimina los ajustes de prueba y error. Un eficiente La máquina automática de botellas de medicamentos debería permitir que un equipo técnico capacitado complete un cambio completo de herramientas en menos de dos horas.
La producción farmacéutica moderna exige una automatización fiable y sin fisuras. La máquina de moldeo por soplado debe integrarse perfectamente con todos los equipos posteriores. Los probadores de fugas automatizados verifican la integridad del contenedor a altas velocidades. Rechazan cualquier botella con poros microscópicos. Los sistemas de inspección por visión verifican la precisión dimensional, los defectos del acabado del cuello y las imperfecciones de la superficie. Las líneas de ensacado para salas blancas requieren una transferencia sincronizada de botellas para mantener la esterilidad. Especifique protocolos de comunicación estandarizados como OPC UA para un intercambio de datos sólido entre máquinas. Los sistemas robóticos de extracción evitan el contacto humano con los contenedores terminados. Esta profunda integración garantiza un ciclo de producción continuo y libre de contaminación desde la resina cruda hasta el paquete sellado.
Una rigurosa lista de verificación FAT evita costosas sorpresas y retrasos después de la entrega del equipo. Exija pruebas continuas de ciclo seco para verificar la confiabilidad mecánica e identificar posibles problemas de vibración. La verificación de la estabilidad térmica garantiza que el canal caliente mantenga temperaturas precisas en todas las cavidades durante períodos prolongados. Realice ciclos de producción de varias horas utilizando su resina y moldes de producción reales. No acepte materiales sustitutos ni moldes genéricos durante las pruebas. El SAT repite estos protocolos exactos en sus instalaciones. Verifica que el envío, el aparejo y las conexiones de servicios públicos de las instalaciones no comprometieron el rendimiento de la máquina.
Verificación del ciclo de secado: haga funcionar la máquina sin resina durante 24 horas para monitorear la secuencia mecánica, el paralelismo de la placa y las temperaturas del servomotor.
Perfilado térmico: mida las temperaturas del canal caliente y del barril en todas las zonas para garantizar una desviación cero de los puntos de ajuste.
Ejecución de producción continua: ejecute un funcionamiento continuo mínimo de 8 horas utilizando la resina de grado médico especificada para calcular la OEE real y los tiempos de ciclo.
Inspección de calidad: realice pruebas destructivas en los contenedores de salida, verificando la resistencia a las caídas, la distribución del espesor de las paredes y las dimensiones del acabado del cuello.
Prueba de bloqueo de seguridad: active todas las paradas de emergencia y puertas de seguridad para verificar el apagado inmediato de la máquina y la protección del operador.
Los equipos farmacéuticos requieren una validación exhaustiva y muy documentada. La calificación de instalación (IQ) verifica que la máquina coincida con todas las especificaciones de diseño de ingeniería y códigos de seguridad. La calificación operativa (OQ) prueba la máquina en todo su rango operativo. Lleva los parámetros a sus límites superior e inferior. La calificación de rendimiento (PQ) demuestra que la máquina produce consistentemente contenedores aceptables en condiciones normales y sostenidas. El fabricante debe proporcionar documentación extensa para respaldar este proceso. Los certificados de calibración de sensores trazables según estándares nacionales son obligatorios. El software de la máquina debe cumplir con las pautas CFR 21 Parte 11 para registros electrónicos seguros y pistas de auditoría.
El moldeo por inyección y soplado implica una curva de aprendizaje pronunciada para el personal de planta. Los operadores deben comprender la termodinámica de polímeros, la secuenciación mecánica y la resolución de problemas de defectos. Estructurar acuerdos de nivel de servicio (SLA) de proveedores para incluir capacitación práctica integral. Exija soporte de ingeniería de procesos en el sitio durante la fase inicial de puesta en marcha para garantizar una transferencia de producción sin problemas. Establezca cronogramas estrictos de mantenimiento preventivo basados en el número de ciclos, no solo en los días calendario. Documente cada cambio de filtro, ciclo de lubricación y calibración de sensores en un registro de mantenimiento centralizado. Operadores bien capacitados y un mantenimiento riguroso garantizan la estabilidad del proceso a largo plazo y una calidad constante de los contenedores.
Finalice los dibujos 3D exactos de su contenedor y especifique todas las tolerancias dimensionales críticas antes de contactar a los proveedores.
Especifique los grados exactos de su resina, incluidos los colorantes o aditivos bloqueadores de rayos UV necesarios, para garantizar un diseño de tornillo adecuado.
Solicite análisis de flujo de molde personalizados a fabricantes de equipos preseleccionados para verificar la distribución del material y los tiempos de enfriamiento.
Exija garantías escritas de tiempo de ciclo y rendimiento integradas directamente en sus contratos de adquisición.
Audite el paquete de documentación del proveedor por adelantado para asegurarse de que brinde soporte completo para el cumplimiento de IQ/OQ/PQ.
R: El moldeo por inyección, estiramiento y soplado (ISBM) agrega una varilla de estiramiento vertical al proceso. Esta varilla estira mecánicamente la preforma antes de soplarla, creando una orientación biaxial de las cadenas de polímero. La orientación biaxial mejora significativamente las propiedades de barrera a los gases, la resistencia al impacto de caídas y la claridad óptica en comparación con el moldeo por inyección-soplado estándar.
R: Las máquinas de una sola etapa eliminan la necesidad de almacenar y ordenar las preformas. Esto reduce drásticamente el riesgo de contaminación por partículas y rayado de la superficie. Los contenedores libres de rayones garantizan el cumplimiento de estrictos estándares de inspección visual automatizada necesarios para los medicamentos líquidos. También proporciona un control superior sobre geometrías de cuello complejas.
R: Si bien es mecánicamente posible, procesar ambas resinas en una sola máquina presenta desafíos importantes. El PET y el PP requieren diferentes diseños de tornillos para una fusión óptima. Necesitan perfiles de temperatura de canal caliente distintos y tienen diferentes tasas de contracción del molde. Los cambios rápidos entre estas dos resinas son muy complejos y rara vez se recomiendan para procesos validados.
R: Una máquina compatible con sala limpia requiere adaptaciones específicas para cumplir con los estándares ISO Clase 7 u 8. Las características esenciales incluyen recintos de filtración HEPA sobre el área de moldeo. Debe especificar servoaccionamientos y neumáticos sin aceite. La protección de acero inoxidable evita la oxidación. Es necesaria una ruta de escape específica para eliminar el aire cargado de partículas del entorno de la sala limpia.
R: El control del espesor de la pared depende del acondicionamiento preciso de la temperatura de la preforma. El perfil de calentamiento determina cómo cede el plástico. La velocidad de la varilla de estiramiento dicta la distribución vertical del material. Las presiones de soplado de múltiples etapas controlan la expansión radial. Los sistemas de control de circuito cerrado ajustan constantemente estos parámetros para lograr una distribución uniforme del material y evitar puntos débiles.
R: El fabricante debe proporcionar un paquete de validación completo. Esto incluye certificados de materiales para todas las piezas en contacto con el producto. Necesita certificados de calibración para cada sensor de temperatura y presión. La documentación del software debe demostrar el cumplimiento de CFR 21 Parte 11. Finalmente, deben proporcionar protocolos FAT y SAT detallados y ejecutados.