Vues : 0 Auteur : Éditeur du site Heure de publication : 2026-09-08 Origine : Site


L’emballage pharmaceutique évolue dans un environnement impitoyable. Les défauts microscopiques, la contamination particulaire ou les légers écarts dans l’épaisseur des parois entraînent des rejets immédiats de lots. Les organismes de réglementation appliquent des directives strictes. Les sanctions en cas de non-conformité perturbent des chaînes d’approvisionnement entières. Vous faites face à une tension constante dans l’atelier de production. Vous devez adapter le volume de production pour répondre aux demandes du marché tout en maintenant une conformité absolue aux salles blanches. La clarté optique et l'intégrité structurelle restent non négociables pour les systèmes d'administration de médicaments sensibles, les produits biologiques et les solutions ophtalmiques. L’équipement d’emballage standard échoue face à ces exigences rigoureuses. Vous avez besoin de machines spécialisées conçues spécifiquement pour les polymères de qualité médicale et une fabrication zéro défaut. Nous avons construit ce guide comme un cadre fondé sur des preuves pour évaluer, présélectionner et valider le bon équipement. Nous nous détournons des mesures de production de base. Au lieu de cela, nous portons notre attention sur la fiabilité mécanique à long terme, la conformité continue aux BPF et l’adéquation précise aux applications.
La sélection du processus dépend de la géométrie : la taille, la forme et la précision requise du col du récipient dictent le choix entre les processus de moulage en une ou deux étapes.
Le contrôle de la contamination n'est pas négociable : les véritables machines de qualité pharmaceutique nécessitent des adaptations spécialisées en salle blanche, notamment des zones de moulage fermées et des systèmes d'entraînement sans particules.
La compatibilité des résines détermine les spécifications de la machine : le traitement du PET, du PP ou des polymères d'oléfines cycliques (COP) de qualité médicale nécessite des contrôles thermiques spécifiques, des configurations de tiges étirables et une métallurgie de vis spécialisée.
Les capacités de validation comptent autant que le matériel : la capacité d'une machine à prendre en charge des protocoles de validation IQ/OQ/PQ rigoureux est un facteur d'approvisionnement essentiel.
Travailler dans des salles blanches de classe ISO 7 ou 8 nécessite des modifications d'équipement hautement spécialisées. Les machines de moulage par soufflage standard génèrent des niveaux inacceptables de particules. Les systèmes de friction mécanique et d’échappement sont les principaux responsables. Vous devez spécifier des pneumatiques sans huile. Cela élimine complètement les risques de lubrifiant en aérosol dans l’environnement de moulage. Les barres de liaison fermées empêchent la graisse industrielle de contaminer la zone de moulage stérile. Les surfaces de contact en acier inoxydable, notamment de qualité 316L, sont obligatoires. Ils préviennent la rouille et facilitent les lavages chimiques agressifs entre les cycles de production. Chaque composant mobile doit minimiser la perte induite par le frottement. L’air évacué des vannes pneumatiques nécessite un acheminement dédié en dehors de l’environnement de la salle blanche. Ces modifications spécifiques assurent la La machine à bouteilles pharmaceutiques est strictement conforme aux directives des bonnes pratiques de fabrication (BPF).
Composant de machine |
Spécification industrielle standard |
Spécification de qualité pharmaceutique |
|---|---|---|
Systèmes pneumatiques |
Vannes d'air lubrifiées |
Système pneumatique 100 % sans huile avec évacuation externe |
Barres de liaison et guides |
Exposé, lubrifié à la graisse |
Systèmes de roulements linéaires ou entièrement fermés, lubrifiés à sec |
Surfaces en contact avec le produit |
Acier au carbone standard ou aluminium |
Acier inoxydable 316L, finition polie |
Boîtier de la machine |
Cadre ouvert ou protection standard |
Intégration de l'auvent de filtration HEPA à pression positive |
Les résines de qualité médicale exigent un traitement thermique précis. Le polyéthylène téréphtalate (PET) sert de norme pour les sirops contre la toux et les médicaments oraux liquides. Il offre une clarté exceptionnelle. Le polypropylène (PP) résiste aux températures élevées de stérilisation requises pour les flacons intraveineux (IV). Les polymères d'oléfines cycliques (COP) offrent une clarté semblable à celle du verre et des barrières extrêmement élevées. Ils sont idéaux pour les produits biologiques sensibles et les injectables de grande valeur. Chaque résine nécessite des profils de chauffage distincts et étroitement contrôlés. Les profils de chauffage de la machine ont un impact direct sur la clarté optique finale et les propriétés de barrière aux gaz. Les taux de transmission de l'oxygène (OTR) et les taux de transmission de la vapeur d'humidité (MVTR) dictent la durée de conservation du médicament ci-joint. L'orientation biaxiale obtenue pendant la phase d'étirement aligne les chaînes polymères au niveau moléculaire. Cet alignement améliore considérablement la résistance aux chocs. La haute résistance aux chocs évite les déversements dangereux et la perte de dosage pendant le transport.
Type de résine |
Application pharmaceutique typique |
Caractéristiques de traitement |
Bénéfice de la barrière principale |
|---|---|---|---|
PET (Polyéthylène Téréphtalate) |
Liquides oraux, sirops contre la toux, vitamines |
Nécessite un séchage précis ; excellentes caractéristiques d'étirement |
Haute barrière à l'oxygène, excellente clarté |
PP (Polypropylène) |
Solutions IV, irrigation chirurgicale |
Températures de fusion plus élevées ; sujet aux variations de retrait |
Haute barrière contre l'humidité, autoclavable |
COP (polymère d'oléfine cyclique) |
Seringues préremplies, produits biologiques sensibles |
Nécessite une conception de vis spécialisée pour éviter la dégradation par cisaillement |
Barrière exceptionnelle contre l'humidité, transparence semblable à celle du verre |
Les bouchons pharmaceutiques reposent sur des finitions de col absolument impeccables. Les bouchons de sécurité enfants, les inserts compte-gouttes et les joints à sertir en aluminium nécessitent une précision dimensionnelle exacte. Les finitions du col moulées par injection offrent cette précision nécessaire et reproductible. Contrairement à l'extrusion-soufflage, le moulage par injection-étirage-soufflage forme le col dans une cavité en acier rigide avant tout soufflage. Cette méthode élimine les bavures plastiques. Il garantit une surface d’étanchéité parfaitement plane et lisse. Les plages de tolérance acceptables pour les dimensions des filetages se situent souvent dans les centièmes de millimètre. Le maintien de ces tolérances strictes garantit des performances étanches sur des millions d'unités. Un joint compromis entraîne une oxydation rapide, une contamination biologique et des rappels de produits.
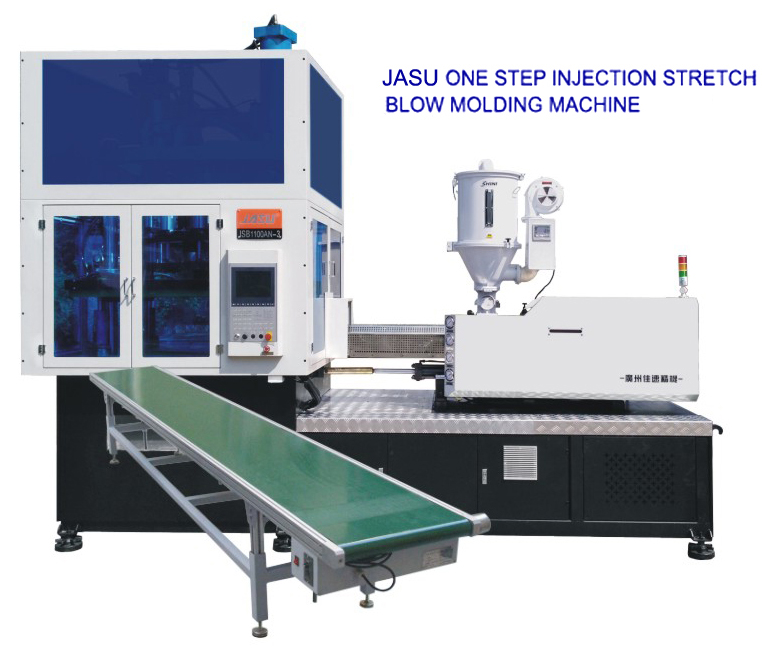
La méthode « préforme à chaud » définit le processus de fabrication en une seule étape. L'injection de la préforme et le moulage par étirage-soufflage ultérieur se produisent séquentiellement au sein d'un cycle continu. La préforme conserve sa chaleur latente de la phase d'injection. Cela élimine le besoin de fours de réchauffage énergivores. UN La machine ISBM à un étage offre d’énormes avantages pour les applications pharmaceutiques. Il ne nécessite absolument aucun stockage de préformes. L'élimination du stockage intermédiaire supprime un vecteur majeur d'accumulation de particules et de contamination biologique. Les récipients sortent du moule avec des surfaces parfaitement exemptes de rayures. Des surfaces immaculées restent nécessaires pour les systèmes d’inspection visuelle automatisés qui vérifient les médicaments liquides à la recherche de particules étrangères. Les systèmes à un étage offrent également un contrôle supérieur sur les géométries complexes et asymétriques. Les compte-gouttes, les flacons pulvérisateurs nasaux et les flacons à petite dose nécessitent ce niveau précis de contrôle de la distribution du matériau.
Le moulage par étirage-soufflage avec réchauffage en deux étapes sépare le processus d'injection des préformes du processus de soufflage final de la bouteille. Cette méthode convient à la production en très grand volume de flacons de suppléments simples et de qualité courante. Les conteneurs pour vrac grand format bénéficient également d’une efficacité de fabrication en deux étapes. Cependant, vous devez peser des compromis opérationnels importants lors de l'évaluation d'un machine de moulage de bouteilles pharmaceutiques . Les systèmes à deux étages nécessitent une empreinte d'usine beaucoup plus grande. La logistique de stockage des préformes complique considérablement le flux de matériaux et la gestion des stocks en salle blanche. Le stockage en vrac dans les gaylords et le décryptage mécanique ultérieur introduisent un risque élevé d'éraflures de surface. Les préformes rayées conduisent à des bouteilles finales floues. Ce voile déclenche de faux rejets lors des contrôles de qualité optique. Pour les médicaments liquides très sensibles, ces risques de contamination et esthétiques dépassent souvent les avantages en volume élevé.
Métrique d'évaluation |
ISBM à un étage |
RSBM à deux étages |
|---|---|---|
Risque de contamination |
Extrêmement faible (pas de stockage de préformes) |
Modéré à élevé (nécessite un stockage en masse et un déchiffrement) |
Qualité des surfaces |
Impeccable, sans rayures |
Sujet aux éraflures lors de la manipulation mécanique |
Flexibilité géométrique |
Excellent pour les formes complexes et asymétriques |
Limité aux formes cylindriques standards ou ovales simples |
Empreinte |
Compact, idéal pour les salles blanches |
Grand, nécessite des zones d'injection et de soufflage séparées |
Le calcul de la force de serrage requise dépend fortement de la taille du récipient, du type de résine spécifique et du nombre de cavités souhaité. Des zones projetées plus grandes nécessitent un tonnage plus élevé pour maintenir le moule bien fermé pendant la phase d'injection à haute pression. Les résines à haute viscosité comme le COP nécessitent des pressions d'injection nettement plus élevées. Cela augmente proportionnellement la force de serrage nécessaire. Vous devez soigneusement équilibrer les limites de cavitation avec les temps de cycle. Un nombre de cavités plus élevé augmente le rendement théorique mais nécessite des plateaux plus grands et plus lourds. Les plateaux plus grands occupent un espace précieux au sol dans la salle blanche. Évaluez le rendement par mètre carré de l’empreinte de votre salle blanche. Une machine compacte avec un temps de cycle rapide et hautement optimisé surpasse souvent une machine massive et lente dans les applications pharmaceutiques de grande valeur. La déflexion du plateau doit rester proche de zéro pour éviter le clignotement du moule et garantir des dimensions uniformes du conteneur.
Les systèmes de contrôle en boucle fermée agissent comme le système nerveux central de l'équipement de moulage. Ils surveillent et ajustent en permanence la pression d'injection, la vitesse de la tige d'étirement et la pression de soufflage à plusieurs étages. Les ajustements en temps réel à l'aide de contrôleurs proportionnels-intégraux-dérivés (PID) empêchent la dérive du processus sur de longues séries de production. Un conditionnement thermique précis de la préforme évite les défauts de moulage courants. Une épaisseur de paroi inégale compromet la résistance du conteneur et la performance de la barrière. La nacre indique un étirement mécanique excessif à basse température. Le décentrage de la base entraîne des bouteilles instables qui basculent sur les lignes de remplissage à grande vitesse. Les contrôleurs avancés atténuent ces problèmes en maintenant le strict respect des paramètres. Vous avez besoin de temps de réponse de l'ordre de l'ordre de la microseconde de la part des vannes de régulation pour garantir une cohérence absolue d'un lot à l'autre. Le La machine de moulage par injection-étirage-soufflage de conteneurs pharmaceutiques doit être équipée de capteurs haute résolution pour renvoyer des données précises au PLC central.
Le fonctionnement continu en salle blanche accélère l’usure des composants mécaniques. Les buses d'injection, les tiges d'étirement, les vannes rotatives et les canaux de refroidissement des moules nécessitent une inspection régulière et documentée. Évaluez la qualité métallurgique de tous les composants de la machine avant l’achat. La métallurgie des vis et des barils a un impact direct sur la dégradation de la résine. Une mauvaise métallurgie provoque un échauffement excessif par cisaillement. Cela conduit à une dégradation du polymère et à la génération de points noirs. Les points noirs incrustés dans un contenant pharmaceutique entraînent une quarantaine et une destruction immédiate des lots. Les vis bimétalliques de haute qualité résistent à l'usure causée par les additifs polymères abrasifs. Comprendre les modèles d'usure spécifiques aide les équipes de maintenance à prévoir avec précision les intervalles d'entretien. Le remplacement proactif des pièces évite les pannes catastrophiques de la machine, maintient la qualité des conteneurs et élimine les temps d'arrêt imprévus.
La consommation d'énergie varie considérablement selon les différentes configurations de machines. Les machines servo-hydrauliques offrent un équilibre fiable entre puissance et efficacité pour les applications lourdes. Les machines entièrement électriques offrent une précision supérieure, des temps de réponse plus rapides et une consommation d’énergie globale inférieure. Les entraînements électriques éliminent entièrement l’huile hydraulique. Cela améliore considérablement l’aptitude aux salles blanches et réduit les risques d’incendie. Vous devez également tenir compte des exigences utilitaires des équipements auxiliaires nécessaires. Les refroidisseurs industriels, les sécheurs-déshumidificateurs par adsorption et les compresseurs d'air à haute pression consomment beaucoup d'énergie. Évaluez l’empreinte énergétique de l’ensemble du système de fabrication. Des systèmes de canaux chauds efficaces et des barils d’injection fortement isolés réduisent les pertes de chaleur ambiante. Cela réduit la charge sur les systèmes CVC des salles blanches.
Un traitement de précision permet des initiatives agressives d’allègement des conteneurs. Vous pouvez réduire l’épaisseur des parois sans compromettre l’intégrité structurelle, la résistance aux chutes ou les propriétés de barrière aux gaz. Les taux d'étirement optimisés maximisent le rendement en matériau par kilogramme de résine. Cette efficacité réduit la consommation de matières premières par bouteille. Évaluez la capacité de la machine à traiter du PET recyclé de qualité médicale (rPET). Les polymères durables aident les fabricants à répondre aux nouvelles exigences environnementales en matière d'emballages pharmaceutiques. Le traitement du rPET nécessite des capacités de séchage très robustes pour atteindre des points de rosée extrêmement bas. Cela nécessite également des conceptions de vis spécialisées pour gérer les variations de viscosité intrinsèques inhérentes aux matériaux recyclés sans provoquer d'instabilité du processus.
Les installations exploitant plusieurs références de conteneurs nécessitent des changements de moule rapides et reproductibles. Les délais de changement prolongés dévastent l’efficacité opérationnelle et réduisent l’efficacité globale de l’équipement (OEE). Évaluez les caractéristiques mécaniques qui réduisent activement le temps de configuration. Les systèmes de montage de moules à dégagement rapide éliminent le serrage manuel fastidieux des boulons. Les canaux chauds plug-and-play rationalisent les connexions électriques et pneumatiques complexes. Les paramètres logiciels basés sur des recettes permettent aux opérateurs de rappeler instantanément les paramètres exacts du processus. Cela élimine les ajustements par essais et erreurs. Un efficace La machine automatique pour flacons de médicaments devrait permettre à une équipe technique qualifiée d'effectuer un changement complet d'outillage en moins de deux heures.
La production pharmaceutique moderne exige une automatisation transparente et fiable. La machine de soufflage doit s’intégrer parfaitement à tous les équipements en aval. Des testeurs de fuites automatisés vérifient l’intégrité des conteneurs à grande vitesse. Ils rejettent toutes les bouteilles présentant des trous d’épingle microscopiques. Les systèmes d’inspection visuelle vérifient la précision dimensionnelle, les défauts de finition du col et les imperfections de surface. Les lignes d’ensachage en salle blanche nécessitent un transfert synchronisé des bouteilles pour maintenir la stérilité. Spécifiez des protocoles de communication standardisés comme OPC UA pour un échange de données robuste entre les machines. Les systèmes de retrait robotisés empêchent tout contact humain avec les conteneurs finis. Cette intégration profonde garantit une boucle de production continue et sans contamination, de la résine brute à l'emballage scellé.
Une liste de contrôle FAT rigoureuse évite les surprises coûteuses et les retards après la livraison de l'équipement. Exigez des tests continus de cycle à sec pour vérifier la fiabilité mécanique et identifier les problèmes potentiels de vibrations. La vérification de la stabilité thermique garantit que les canaux chauds maintiennent des températures précises dans toutes les cavités sur des périodes prolongées. Réalisez des cycles de production de plusieurs heures en utilisant votre résine de production et vos moules de production réels. N'acceptez pas de matériaux de substitution ou de moules génériques pendant les tests. Le SAT répète exactement ces protocoles dans votre établissement. Il vérifie que les connexions aux services publics d'expédition, de montage et d'installation n'ont pas compromis les performances de la machine.
Vérification du cycle de séchage : faites fonctionner la machine sans résine pendant 24 heures pour surveiller le séquençage mécanique, le parallélisme des plateaux et les températures du servomoteur.
Profilage thermique : mesurez les températures des canaux chauds et du cylindre dans toutes les zones pour garantir un écart nul par rapport aux points de consigne.
Exécution de production continue : exécutez une opération continue d'au moins 8 heures en utilisant la résine de qualité médicale spécifiée pour calculer l'OEE et les temps de cycle réels.
Inspection de la qualité : effectuez des tests destructifs sur les conteneurs de sortie, en vérifiant la résistance aux chutes, la répartition de l'épaisseur des parois et les dimensions de la finition du col.
Tests de verrouillage de sécurité : Déclenchez tous les arrêts d’urgence et les barrières de sécurité pour vérifier l’arrêt immédiat de la machine et la protection de l’opérateur.
Les équipements pharmaceutiques nécessitent une validation complète et fortement documentée. La qualification d'installation (IQ) vérifie que la machine correspond à toutes les spécifications de conception technique et aux codes de sécurité. La qualification opérationnelle (OQ) teste la machine sur toute sa plage de fonctionnement. Il pousse les paramètres vers leurs limites supérieures et inférieures. La qualification de performance (PQ) prouve que la machine produit systématiquement des conteneurs acceptables dans des conditions normales et soutenues. Le fabricant doit fournir une documentation complète pour soutenir ce processus. Les certificats d'étalonnage des capteurs traçables aux normes nationales sont obligatoires. Le logiciel de la machine doit être conforme aux directives CFR 21 Part 11 pour les enregistrements électroniques sécurisés et les pistes d'audit.
Le moulage par injection-étirage-soufflage implique une courbe d'apprentissage abrupte pour le personnel d'étage. Les opérateurs doivent comprendre la thermodynamique des polymères, le séquençage mécanique et le dépannage. Structurez les accords de niveau de service (SLA) des fournisseurs pour inclure une formation complète et pratique. Exigez une assistance en ingénierie des procédés sur site pendant la phase de montée en puissance initiale pour garantir un transfert de production en douceur. Établissez des calendriers de maintenance préventive stricts basés sur le nombre de cycles, et pas seulement sur les jours calendaires. Documentez chaque changement de filtre, cycle de lubrification et étalonnage du capteur dans un journal de maintenance centralisé. Des opérateurs bien formés et une maintenance rigoureuse garantissent la stabilité du processus à long terme et une qualité constante des conteneurs.
Finalisez les dessins 3D exacts de votre conteneur et spécifiez toutes les tolérances dimensionnelles critiques avant de contacter les fournisseurs.
Spécifiez vos qualités exactes de résine, y compris les colorants ou additifs anti-UV requis, pour garantir une conception de vis appropriée.
Demandez des analyses personnalisées du flux de moule auprès des fabricants d’équipements présélectionnés pour vérifier la distribution des matériaux et les temps de refroidissement.
Exigez des garanties écrites de temps de cycle et de rendement intégrées directement dans vos contrats d’approvisionnement.
Vérifiez dès le départ le package de documentation du fournisseur pour vous assurer qu'il fournit un support complet en matière de conformité IQ/OQ/PQ.
R : Le moulage par injection-étirage-soufflage (ISBM) ajoute une tige d'étirement verticale au processus. Cette tige étire mécaniquement la préforme avant le soufflage, créant une orientation biaxiale des chaînes polymères. L'orientation biaxiale améliore considérablement les propriétés de barrière aux gaz, la résistance aux chutes et la clarté optique par rapport au moulage par injection-soufflage standard.
R : Les machines à un étage éliminent le besoin de stockage et de déchiffrement des préformes. Cela réduit considérablement le risque de contamination par des particules et de rayures sur les surfaces. Les conteneurs anti-rayures garantissent le respect des normes strictes d'inspection visuelle automatisée requises pour les médicaments liquides. Il offre également un contrôle supérieur sur les géométries complexes du cou.
R : Bien que cela soit mécaniquement possible, le traitement des deux résines sur une seule machine présente des défis importants. Le PET et le PP nécessitent des conceptions de vis différentes pour une fusion optimale. Ils nécessitent des profils de température de canal chaud distincts et ont des taux de retrait au moule différents. Les changements rapides entre ces deux résines sont très complexes et rarement recommandés pour les processus validés.
R : Une machine conforme aux normes des salles blanches nécessite des adaptations spécifiques pour répondre aux normes ISO de classe 7 ou 8. Les caractéristiques essentielles incluent des enceintes de filtration HEPA sur la zone de moulage. Vous devez spécifier des servomoteurs et des pneumatiques sans huile. La protection en acier inoxydable empêche la rouille. Un chemin d’évacuation spécifique est nécessaire pour éliminer l’air chargé en particules de l’environnement de la salle blanche.
R : Le contrôle de l’épaisseur des parois repose sur un conditionnement précis de la température des préformes. Le profil de chauffage détermine la façon dont le plastique cède. La vitesse de la tige d’étirement dicte la répartition verticale du matériau. Les pressions de soufflage à plusieurs étages contrôlent l’expansion radiale. Les systèmes de contrôle en boucle fermée ajustent constamment ces paramètres pour obtenir une distribution uniforme des matériaux et éviter les points faibles.
R : Le fabricant doit fournir un package de validation complet. Cela inclut les certificats de matériaux pour toutes les pièces en contact avec le produit. Vous avez besoin de certificats d'étalonnage pour chaque capteur de température et de pression. La documentation du logiciel doit démontrer la conformité à la norme CFR 21 Part 11. Enfin, ils doivent fournir des protocoles FAT et SAT détaillés et exécutés.