Visualizações: 0 Autor: Editor do site Horário de publicação: 08/09/2026 Origem: Site


As embalagens farmacêuticas operam em um ambiente implacável. Defeitos microscópicos, contaminação por partículas ou pequenos desvios na espessura da parede levam à rejeição imediata do lote. Os órgãos reguladores impõem diretrizes rígidas. As penalidades por não conformidade perturbam cadeias de abastecimento inteiras. Você enfrenta uma tensão constante na área de produção. Você deve dimensionar o volume de produção para atender às demandas do mercado e, ao mesmo tempo, manter a conformidade absoluta com salas limpas. A clareza óptica e a integridade estrutural permanecem inegociáveis para sistemas sensíveis de administração de medicamentos, produtos biológicos e soluções oftálmicas. O equipamento de embalagem padrão falha sob essas rigorosas exigências. Você precisa de maquinário especializado projetado especificamente para polímeros de grau médico e fabricação sem defeitos. Construímos este guia como uma estrutura baseada em evidências para avaliar, selecionar e validar o equipamento certo. Desviamos o foco das métricas básicas de produção. Em vez disso, direcionamos a atenção para a confiabilidade mecânica de longo prazo, conformidade contínua com GMP e correspondência precisa de aplicações.
A seleção do processo depende da geometria: o tamanho, o formato e a precisão necessária do gargalo do recipiente determinam a escolha entre processos de moldagem de estágio único e de dois estágios.
O controle de contaminação não é negociável: As verdadeiras máquinas de nível farmacêutico exigem adaptações especializadas em salas limpas, incluindo áreas de moldagem fechadas e sistemas de acionamento livres de partículas.
A compatibilidade da resina determina as especificações da máquina: O processamento de PET, PP ou polímeros de olefinas cíclicas (COP) de grau médico requer controles térmicos específicos, configurações de hastes elásticas e metalurgia de parafusos especializada.
Os recursos de validação são tão importantes quanto o hardware: a capacidade de uma máquina de suportar protocolos rigorosos de validação IQ/OQ/PQ é um fator crítico de aquisição.
Operar em salas limpas ISO Classe 7 ou 8 requer modificações de equipamentos altamente especializadas. As máquinas de moldagem por sopro padrão geram níveis inaceitáveis de partículas. Os sistemas de fricção mecânica e de exaustão são os principais culpados. Você deve especificar pneumática isenta de óleo. Isto elimina completamente os riscos de lubrificante em aerossol no ambiente de moldagem. As barras de ligação fechadas evitam que a graxa industrial contamine a área de moldagem estéril. Superfícies de contato em aço inoxidável, especificamente grau 316L, são obrigatórias. Eles evitam a ferrugem e facilitam lavagens químicas agressivas entre as execuções de produção. Cada componente móvel deve minimizar o derramamento induzido por fricção. O ar de exaustão das válvulas pneumáticas requer roteamento dedicado fora do ambiente de sala limpa. Estas modificações específicas garantem a A máquina de garrafas farmacêuticas está em estrita conformidade com as diretrizes de Boas Práticas de Fabricação (GMP).
Componente da máquina |
Especificação Industrial Padrão |
Especificação de grau farmacêutico |
|---|---|---|
Sistemas Pneumáticos |
Válvulas de ar lubrificadas |
Pneumática 100% isenta de óleo com roteamento de exaustão externo |
Barras de amarração e guias |
Exposto, lubrificado com graxa |
Sistemas de rolamentos totalmente fechados, lubrificados a seco ou lineares |
Superfícies de contato do produto |
Aço carbono padrão ou alumínio |
Aço inoxidável 316L, acabamento polido |
Gabinete da máquina |
Moldura aberta ou proteção padrão |
Integração de dossel de filtração HEPA de pressão positiva |
As resinas de grau médico exigem processamento térmico preciso. O tereftalato de polietileno (PET) serve como padrão para xaropes para tosse e medicamentos orais líquidos. Oferece clareza excepcional. O polipropileno (PP) suporta as altas temperaturas de esterilização exigidas para frascos intravenosos (IV). Os polímeros de olefinas cíclicas (COP) oferecem clareza semelhante à do vidro e barreiras extremamente altas. Eles são ideais para produtos biológicos sensíveis e injetáveis de alto valor. Cada resina requer perfis de aquecimento distintos e rigorosamente controlados. Os perfis de aquecimento da máquina impactam diretamente a clareza óptica final e as propriedades de barreira ao gás. As taxas de transmissão de oxigênio (OTR) e as taxas de transmissão de vapor de umidade (MVTR) determinam o prazo de validade do medicamento incluído. A orientação biaxial alcançada durante a fase de estiramento alinha as cadeias poliméricas em nível molecular. Este alinhamento melhora drasticamente a resistência ao impacto da queda. A alta resistência ao impacto evita derramamentos perigosos e perda de dosagem durante o transporte.
Tipo de resina |
Aplicação Farmacêutica Típica |
Características de processamento |
Benefício de barreira primária |
|---|---|---|---|
PET (Tereftalato de Polietileno) |
Líquidos orais, xaropes para tosse, vitaminas |
Requer secagem precisa; excelentes características de estiramento |
Alta barreira de oxigênio, excelente clareza |
PP (polipropileno) |
Soluções IV, irrigação cirúrgica |
Temperaturas de fusão mais altas; propenso a variações de encolhimento |
Barreira de alta umidade, autoclavável |
COP (polímero de olefina cíclica) |
Seringas pré-cheias, produtos biológicos sensíveis |
Requer projeto de parafuso especializado para evitar degradação por cisalhamento |
Excepcional barreira contra umidade, transparência semelhante à do vidro |
Os fechamentos farmacêuticos contam com acabamentos de gargalo absolutamente impecáveis. Tampas resistentes a crianças, insertos conta-gotas e vedações de alumínio exigem precisão dimensional exata. Os acabamentos do braço moldados por injeção fornecem essa precisão necessária e repetível. Ao contrário da moldagem por sopro por extrusão, a moldagem por sopro e estiramento por injeção forma o pescoço em uma cavidade de aço rígida antes que qualquer sopro ocorra. Este método elimina o flash de plástico. Garante uma superfície de vedação perfeitamente plana e lisa. As faixas de tolerância aceitáveis para dimensões de rosca geralmente ficam dentro de centésimos de milímetro. A manutenção dessas tolerâncias rigorosas garante um desempenho à prova de vazamentos em milhões de unidades. Uma vedação comprometida leva à rápida oxidação, contaminação biológica e recall de produtos.
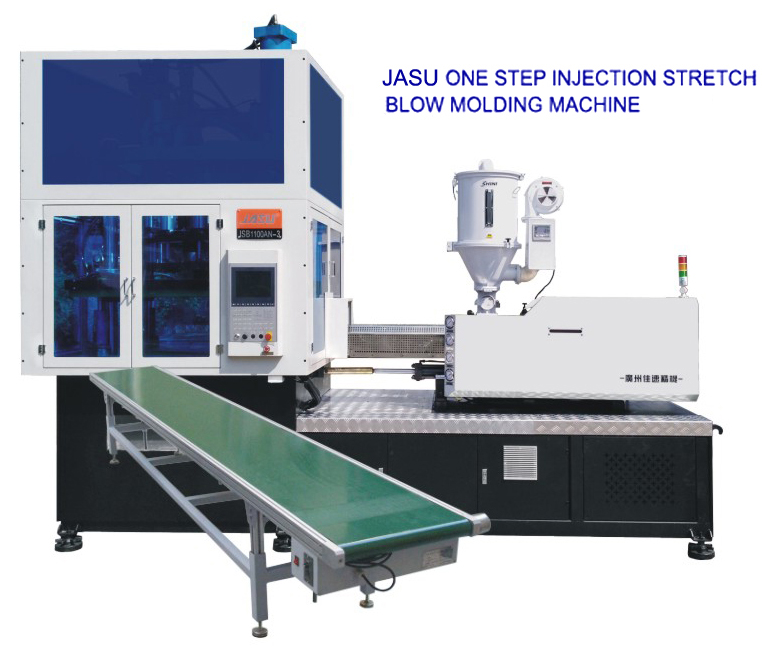
O método “pré-forma quente” define o processo de fabricação de estágio único. A injeção da pré-forma e a subsequente moldagem por sopro e estiramento ocorrem sequencialmente dentro de um ciclo contínuo. A pré-forma retém o calor latente da fase de injeção. Isso elimina a necessidade de fornos de reaquecimento que consomem muita energia. UM A máquina ISBM de estágio único oferece enormes vantagens para aplicações farmacêuticas. Não requer absolutamente nenhum armazenamento de pré-formas. A eliminação do armazenamento intermediário remove um importante vetor de acúmulo de partículas e contaminação biológica. Os recipientes emergem do molde com superfícies perfeitamente livres de riscos. Superfícies imaculadas continuam sendo necessárias para sistemas automatizados de inspeção visual que verificam medicamentos líquidos em busca de partículas estranhas. Os sistemas de estágio único também fornecem controle superior sobre geometrias complexas e assimétricas. Conta-gotas, frascos de spray nasal e frascos de pequenas doses exigem esse nível exato de controle de distribuição de material.
A moldagem por sopro e estiramento com reaquecimento em dois estágios separa o processo de injeção da pré-forma do processo final de sopro da garrafa. Este método é adequado para a produção de volumes ultra-altos de frascos de suplementos simples e de nível comercial. Os contêineres para granel de grande formato também se beneficiam da eficiência de fabricação em dois estágios. No entanto, você deve pesar compensações operacionais significativas ao avaliar um máquina de moldagem de garrafas farmacêuticas . Os sistemas de dois estágios exigem uma área de fábrica muito maior. A logística de armazenamento de pré-formas complica gravemente o fluxo de materiais em salas limpas e o gerenciamento de estoque. O armazenamento a granel em gaylords e a subsequente decodificação mecânica apresentam um alto risco de desgaste superficial. Pré-formas arranhadas levam a garrafas finais turvas. Essa névoa provoca falsas rejeições durante as verificações de controle de qualidade óptica. Para medicamentos líquidos altamente sensíveis, esses riscos cosméticos e de contaminação geralmente superam os benefícios de grandes volumes.
Métrica de avaliação |
ISBM de estágio único |
RSBM de dois estágios |
|---|---|---|
Risco de Contaminação |
Extremamente baixo (sem armazenamento de pré-formas) |
Moderado a alto (requer armazenamento em massa e organização) |
Qualidade de Superfície |
Impecável, sem riscos |
Propenso a arranhões durante o manuseio mecânico |
Flexibilidade Geométrica |
Excelente para formas complexas e assimétricas |
Limitado a formas cilíndricas padrão ou ovais simples |
Pegada |
Compacto, ideal para salas limpas |
Grande, requer áreas separadas de injeção e sopro |
O cálculo da força de fixação necessária depende muito do tamanho do recipiente, do tipo específico de resina e da contagem de cavidades desejada. Áreas projetadas maiores exigem tonelagem maior para manter o molde fechado com segurança durante a fase de injeção de alta pressão. Resinas de alta viscosidade como COP requerem pressões de injeção significativamente mais altas. Isto aumenta proporcionalmente a força de fixação necessária. Você deve equilibrar cuidadosamente os limites de cavitação com os tempos de ciclo. Contagens de cavidades mais altas aumentam a produção teórica, mas exigem placas maiores e mais pesadas. Placas maiores consomem espaço valioso na sala limpa. Avalie a produção por metro quadrado da área ocupada pela sua sala limpa. Uma máquina compacta com um tempo de ciclo rápido e altamente otimizado geralmente supera uma máquina enorme e lenta em aplicações farmacêuticas de alto valor. A deflexão da placa deve permanecer próxima de zero para evitar a ruptura do molde e garantir dimensões uniformes do recipiente.
Os sistemas de controle de circuito fechado atuam como o sistema nervoso central do equipamento de moldagem. Eles monitoram e ajustam continuamente a pressão de injeção, a velocidade da haste de estiramento e a pressão de sopro em vários estágios. Ajustes em tempo real usando controladores Proporcional-Integral-Derivativo (PID) evitam desvios no processo em longas execuções de produção. O condicionamento térmico preciso da pré-forma evita defeitos comuns de moldagem. A espessura irregular da parede compromete a resistência do recipiente e o desempenho da barreira. A perolização indica alongamento mecânico excessivo em baixas temperaturas. A descentralização da base leva a garrafas instáveis que tombam em linhas de enchimento de alta velocidade. Controladores avançados atenuam esses problemas mantendo estrita adesão aos parâmetros. Você precisa de tempos de resposta de microssegundos das válvulas de controle para garantir consistência absoluta entre lotes. O A máquina de moldagem por sopro e injeção de recipientes farmacêuticos deve apresentar sensores de alta resolução para alimentar dados precisos de volta ao PLC central.
A operação contínua em sala limpa acelera o desgaste dos componentes mecânicos. Bicos de injeção, hastes de estiramento, válvulas rotativas e canais de resfriamento de moldes exigem inspeção regular e documentada. Avalie a qualidade metalúrgica de todos os componentes da máquina antes da compra. A metalurgia de parafusos e cilindros impacta diretamente a degradação da resina. A metalurgia deficiente causa aquecimento de cisalhamento excessivo. Isto leva à quebra do polímero e à geração de manchas pretas. Manchas pretas embutidas em um recipiente farmacêutico resultam em quarentena e destruição imediata do lote. Os parafusos bimetálicos de alta qualidade resistem ao desgaste causado por aditivos de polímeros abrasivos. Compreender padrões de desgaste específicos ajuda as equipes de manutenção a prever com precisão os intervalos de manutenção. A substituição proativa de peças evita falhas catastróficas da máquina, mantém a qualidade do contêiner e elimina o tempo de inatividade não planejado.
O consumo de energia varia significativamente entre diferentes configurações de máquina. As máquinas servo-hidráulicas oferecem um equilíbrio confiável entre potência e eficiência para aplicações pesadas. Máquinas totalmente elétricas oferecem precisão superior, tempos de resposta mais rápidos e menor consumo geral de energia. Os acionamentos elétricos eliminam totalmente o óleo hidráulico. Isto melhora drasticamente a adequação da sala limpa e reduz os riscos de incêndio. Você também deve levar em conta os requisitos de utilidade dos equipamentos auxiliares necessários. Chillers industriais, secadores desumidificadores dessecantes e compressores de ar de alta pressão consomem energia substancial. Avalie a pegada energética de todo o sistema de produção. Sistemas eficientes de câmara quente e cilindros de injeção fortemente isolados reduzem a perda de calor ambiente. Isso reduz a carga nos sistemas HVAC de salas limpas.
O processamento de precisão permite iniciativas agressivas de redução de peso de contêineres. Você pode reduzir a espessura da parede sem comprometer a integridade estrutural, a resistência à queda ou as propriedades de barreira a gases. As taxas de estiramento otimizadas maximizam o rendimento do material por quilograma de resina. Essa eficiência reduz o consumo de matéria-prima por garrafa. Avalie a capacidade da máquina de processar PET reciclado de grau médico (rPET). Os polímeros sustentáveis ajudam os fabricantes a cumprir as exigências ambientais emergentes nas embalagens farmacêuticas. O processamento do rPET requer recursos de secagem altamente robustos para atingir pontos de orvalho extremamente baixos. Também requer designs de parafusos especializados para lidar com variações intrínsecas de viscosidade inerentes a materiais reciclados sem causar instabilidade no processo.
Instalações que executam vários SKUs de contêineres exigem trocas de molde rápidas e repetíveis. Tempos de troca prolongados devastam a eficiência operacional e reduzem a eficácia geral do equipamento (OEE). Avalie recursos mecânicos que reduzem ativamente o tempo de configuração. Os sistemas de montagem em molde de liberação rápida eliminam o tedioso aperto manual dos parafusos. Câmaras quentes plug-and-play simplificam conexões elétricas e pneumáticas complexas. As configurações de software baseadas em receita permitem que os operadores recuperem instantaneamente os parâmetros exatos do processo. Isso elimina ajustes de tentativa e erro. Um eficiente A máquina automática de frascos de medicamentos deve permitir que uma equipe técnica treinada conclua uma troca completa de ferramentas em menos de duas horas.
A produção farmacêutica moderna exige automação contínua e confiável. A máquina de moldagem por sopro deve integrar-se perfeitamente com todos os equipamentos posteriores. Testadores de vazamento automatizados verificam a integridade do contêiner em altas velocidades. Eles rejeitam qualquer garrafa com furos microscópicos. Os sistemas de inspeção visual verificam a precisão dimensional, defeitos de acabamento do pescoço e imperfeições superficiais. As linhas de ensacamento para salas limpas exigem transferência sincronizada de frascos para manter a esterilidade. Especifique protocolos de comunicação padronizados como OPC UA para troca robusta de dados entre máquinas. Os sistemas robóticos de retirada evitam o contato humano com os recipientes acabados. Essa integração profunda garante um ciclo de produção contínuo e livre de contaminação, desde a resina bruta até a embalagem selada.
Uma lista de verificação FAT rigorosa evita surpresas dispendiosas e atrasos após a entrega do equipamento. Exija testes contínuos de ciclo seco para verificar a confiabilidade mecânica e identificar possíveis problemas de vibração. A verificação da estabilidade térmica garante que a câmara quente mantenha temperaturas precisas em todas as cavidades durante longos períodos. Realize execuções de produção de várias horas usando sua resina de produção real e moldes de produção. Não aceite materiais substitutos ou moldes genéricos durante os testes. O SAT repete exatamente esses protocolos em suas instalações. Ele verifica se o transporte, o equipamento e as conexões de serviços públicos das instalações não comprometeram o desempenho da máquina.
Verificação do Ciclo Seco: Opere a máquina sem resina por 24 horas para monitorar o sequenciamento mecânico, o paralelismo das placas e as temperaturas do servo motor.
Perfil térmico: Meça as temperaturas da câmara quente e do cilindro em todas as zonas para garantir desvio zero dos pontos de ajuste.
Execução de produção contínua: execute uma execução contínua mínima de 8 horas usando a resina de grau médico especificada para calcular o OEE real e os tempos de ciclo.
Inspeção de Qualidade: Realizar testes destrutivos nos recipientes de saída, verificando resistência à queda, distribuição de espessura de parede e dimensões de acabamento do gargalo.
Teste de intertravamento de segurança: Acione todas as paradas de emergência e portas de segurança para verificar o desligamento imediato da máquina e a proteção do operador.
Os equipamentos farmacêuticos requerem validação abrangente e fortemente documentada. A Qualificação de Instalação (IQ) verifica se a máquina atende a todas as especificações de projeto de engenharia e códigos de segurança. A Qualificação Operacional (OQ) testa a máquina em toda a sua faixa operacional. Ele empurra os parâmetros para seus limites superior e inferior. A Qualificação de Desempenho (PQ) comprova que a máquina produz consistentemente recipientes aceitáveis em condições normais e sustentadas. O fabricante deve fornecer documentação extensa para apoiar este processo. Certificados de calibração de sensores rastreáveis aos padrões nacionais são obrigatórios. O software da máquina deve estar em conformidade com as diretrizes do CFR 21 Parte 11 para registros eletrônicos seguros e trilhas de auditoria.
A moldagem por sopro e estiramento por injeção envolve uma curva de aprendizado acentuada para a equipe de piso. Os operadores devem compreender a termodinâmica dos polímeros, o sequenciamento mecânico e a solução de defeitos. Estruture acordos de nível de serviço (SLAs) do fornecedor para incluir treinamento prático e abrangente. Exija suporte de engenharia de processo no local durante a fase inicial de aceleração para garantir uma transferência de produção tranquila. Estabeleça cronogramas rigorosos de manutenção preventiva com base na contagem de ciclos, não apenas em dias corridos. Documente cada troca de filtro, ciclo de lubrificação e calibração do sensor em um registro de manutenção centralizado. Operadores bem treinados e manutenção rigorosa garantem a estabilidade do processo a longo prazo e a qualidade consistente dos recipientes.
Finalize os desenhos 3D exatos do seu contêiner e especifique todas as tolerâncias dimensionais críticas antes de entrar em contato com os fornecedores.
Especifique os graus exatos de resina, incluindo quaisquer corantes ou aditivos bloqueadores de UV necessários, para garantir o design adequado do parafuso.
Solicite análises personalizadas de fluxo de molde de fabricantes de equipamentos selecionados para verificar a distribuição de material e os tempos de resfriamento.
Exija garantias escritas de tempo de ciclo e rendimento integradas diretamente em seus contratos de aquisição.
Audite antecipadamente o pacote de documentação do fornecedor para garantir que ele forneça suporte total para conformidade com IQ/OQ/PQ.
R: A moldagem por injeção e sopro (ISBM) adiciona uma haste de estiramento vertical ao processo. Esta haste estica mecanicamente a pré-forma antes de soprar, criando uma orientação biaxial das cadeias poliméricas. A orientação biaxial melhora significativamente as propriedades de barreira a gases, a resistência ao impacto de quedas e a clareza óptica em comparação com a moldagem por injeção e sopro padrão.
R: As máquinas de estágio único eliminam a necessidade de armazenamento e desembaralhamento de pré-formas. Isto reduz drasticamente o risco de contaminação por partículas e arranhões na superfície. Os recipientes sem riscos garantem a conformidade com os rígidos padrões de inspeção visual automatizados exigidos para medicamentos líquidos. Ele também fornece controle superior sobre geometrias complexas de pescoço.
R: Embora seja mecanicamente possível, o processamento de ambas as resinas em uma máquina apresenta desafios significativos. PET e PP requerem diferentes designs de rosca para uma fusão ideal. Eles precisam de perfis distintos de temperatura de câmara quente e têm diferentes taxas de contração do molde. As trocas rápidas entre essas duas resinas são altamente complexas e raramente recomendadas para processos validados.
R: Uma máquina compatível com salas limpas requer adaptações específicas para atender aos padrões ISO Classe 7 ou 8. Os recursos essenciais incluem gabinetes de filtragem HEPA na área de moldagem. Você deve especificar servoacionamentos e pneumáticos isentos de óleo. A proteção em aço inoxidável evita ferrugem. É necessário um roteamento de exaustão específico para remover o ar carregado de partículas do ambiente da sala limpa.
R: O controle da espessura da parede depende do condicionamento preciso da temperatura da pré-forma. O perfil de aquecimento determina o rendimento do plástico. A velocidade da haste extensível determina a distribuição vertical do material. As pressões de sopro em vários estágios controlam a expansão radial. Os sistemas de controle de circuito fechado ajustam constantemente esses parâmetros para obter uma distribuição uniforme do material e evitar pontos fracos.
R: O fabricante deve fornecer um pacote de validação abrangente. Isto inclui certificados de materiais para todas as peças de contato do produto. Você precisa de certificados de calibração para cada sensor de temperatura e pressão. A documentação do software deve demonstrar conformidade com CFR 21 Parte 11. Finalmente, eles devem fornecer protocolos FAT e SAT detalhados e executados.