Просмотры: 0 Автор: Редактор сайта Время публикации: 8 сентября 2026 г. Происхождение: Сайт


Фармацевтическая упаковка работает в суровых условиях. Микроскопические дефекты, загрязнение частицами или небольшие отклонения в толщине стенок приводят к немедленной браковке партии. Регулирующие органы применяют строгие правила. Штрафы за несоблюдение требований нарушают целые цепочки поставок. Вы сталкиваетесь с постоянной напряженностью на производстве. Вы должны масштабировать объем производства, чтобы удовлетворить потребности рынка, сохраняя при этом абсолютные требования к чистоте помещений. Оптическая прозрачность и структурная целостность остаются непреложными требованиями для чувствительных систем доставки лекарств, биологических препаратов и офтальмологических растворов. Стандартное упаковочное оборудование не соответствует этим строгим требованиям. Вам необходимо специализированное оборудование, разработанное специально для полимеров медицинского назначения и производства без дефектов. Мы создали это руководство как научно обоснованную основу для оценки, составления короткого списка и проверки правильного оборудования. Мы смещаем фокус с основных показателей выпуска. Вместо этого мы уделяем внимание долгосрочной механической надежности, постоянному соблюдению требований GMP и точному соответствии условиям применения.
Выбор процесса зависит от геометрии: размер, форма и требуемая точность горлышка контейнера определяют выбор между одноэтапным и двухэтапным процессом формования.
Контроль загрязнения не подлежит обсуждению: настоящие машины фармацевтического класса требуют специальных приспособлений для чистых помещений, включая закрытые зоны формования и системы привода, не содержащие твердых частиц.
Совместимость со смолами определяет технические характеристики машины. Переработка медицинского ПЭТ, ПП или циклических олефиновых полимеров (COP) требует специального терморегулирования, конфигурации растягивающихся стержней и специализированной шнековой металлургии.
Возможности проверки имеют такое же значение, как и оборудование: способность машины поддерживать строгие протоколы проверки IQ/OQ/PQ является критически важным фактором при закупке.
Работа в чистых помещениях класса 7 или 8 по ISO требует модификации узкоспециализированного оборудования. Стандартные машины для выдувного формования производят неприемлемые уровни твердых частиц. Главными виновниками являются механическое трение и выхлопные системы. Необходимо указать безмасляную пневматику. Это полностью исключает риск попадания аэрозольной смазки в среду формования. Закрытые стяжки предотвращают попадание промышленной смазки в стерильную зону формования. Контактные поверхности из нержавеющей стали, особенно марки 316L, являются обязательными. Они предотвращают появление ржавчины и облегчают агрессивную химическую промывку между производственными циклами. Каждый движущийся компонент должен минимизировать выпадение, вызванное трением. Отработанный воздух из пневматических клапанов требует специального маршрута за пределы чистого помещения. Эти конкретные модификации обеспечивают Машина для производства фармацевтических бутылок строго соответствует требованиям надлежащей производственной практики (GMP).
Компонент машины |
Стандартная промышленная спецификация |
Спецификация фармацевтического класса |
|---|---|---|
Пневматические системы |
Смазываемые воздушные клапаны |
100% безмасляная пневматика с внешней вытяжной системой. |
Стяжки и направляющие |
Открытый, с консистентной смазкой |
Полностью закрытые системы подшипников с сухой смазкой или линейные подшипники. |
Поверхности, контактирующие с продуктом |
Стандартная углеродистая сталь или алюминий |
Нержавеющая сталь 316L, полированная поверхность. |
Корпус машины |
Открытая рама или стандартное ограждение |
Интеграция фильтрующего навеса HEPA с положительным давлением |
Смолы медицинского назначения требуют точной термической обработки. Полиэтилентерефталат (ПЭТ) служит стандартом для сиропов от кашля и жидких пероральных препаратов. Он обеспечивает исключительную четкость. Полипропилен (ПП) выдерживает высокие температуры стерилизации, необходимые для бутылочек для внутривенного введения (IV). Циклические олефиновые полимеры (COP) обеспечивают прозрачность, подобную стеклу, и чрезвычайно высокие барьерные свойства. Они идеально подходят для чувствительных биологических препаратов и дорогостоящих инъекционных препаратов. Для каждой смолы требуются отдельные, строго контролируемые профили нагрева. Профили нагрева машины напрямую влияют на конечную оптическую прозрачность и газобарьерные свойства. Скорость передачи кислорода (OTR) и скорость передачи паров влаги (MVTR) определяют срок годности упакованного препарата. Двухосная ориентация, достигаемая во время фазы растяжения, выравнивает полимерные цепи на молекулярном уровне. Такое выравнивание значительно повышает ударную прочность при падении. Высокая ударопрочность предотвращает опасные разливы и потерю дозировки во время транспортировки.
Тип смолы |
Типичное применение в фармацевтике |
Характеристики обработки |
Преимущество первичного барьера |
|---|---|---|---|
ПЭТ (полиэтилентерефталат) |
Жидкости для перорального применения, сиропы от кашля, витамины |
Требует точной сушки; отличные характеристики растяжения |
Высокий кислородный барьер, отличная прозрачность |
ПП (Полипропилен) |
IV растворы, хирургическая ирригация |
Более высокие температуры плавления; склонен к изменениям усадки |
Высокая влагонепроницаемость, автоклавируемая. |
COP (циклический олефиновый полимер) |
Предварительно заполненные шприцы, чувствительные биологические препараты |
Требуется специальная конструкция винта для предотвращения деградации при сдвиге. |
Исключительная влагонепроницаемость, прозрачность как у стекла. |
Фармацевтические крышки имеют абсолютно безупречную отделку горловины. Колпачки с защитой от детей, вкладыши-капельницы и алюминиевые обжимные уплотнения требуют точной точности размеров. Литая отделка грифа обеспечивает необходимую повторяемую точность. В отличие от экструзионно-выдувного формования, при литьевом формовании с раздувом и вытяжкой горловина формируется в жесткой стальной полости до того, как произойдет выдувание. Этот метод исключает пластиковый заусенец. Это гарантирует идеально ровную и гладкую поверхность уплотнения. Допустимые диапазоны допусков на размеры резьбы часто лежат в пределах сотых долей миллиметра. Соблюдение этих жестких допусков гарантирует герметичность миллионов устройств. Нарушение герметичности приводит к быстрому окислению, биологическому загрязнению и отзыву продукции.
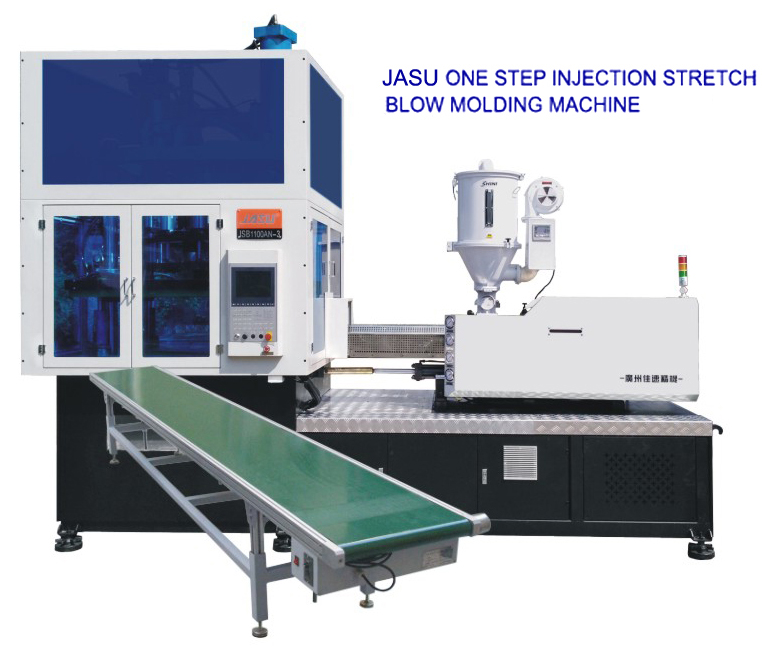
Метод «горячей преформы» определяет одноэтапный производственный процесс. Инъекция заготовки и последующее выдувное формование происходят последовательно в рамках одного непрерывного цикла. Преформа сохраняет скрытое тепло на этапе впрыска. Это устраняет необходимость в энергоемких печах для подогрева. А Одноступенчатая машина ISBM предлагает огромные преимущества для фармацевтического применения. Он не требует абсолютно никакого хранения преформ. Отказ от промежуточного хранения устраняет основной вектор накопления твердых частиц и биологического загрязнения. Контейнеры выходят из формы с идеально чистой поверхностью. Чистые поверхности по-прежнему необходимы для автоматизированных систем визуального контроля, которые проверяют жидкие лекарства на наличие посторонних частиц. Одноступенчатые системы также обеспечивают превосходный контроль над сложной асимметричной геометрией. Глазные капельницы, флаконы с назальным спреем и флаконы с малыми дозами требуют именно такого уровня контроля распределения материала.
Двухэтапное формование с вытяжкой и раздувом с повторным нагревом отделяет процесс впрыска преформы от окончательного процесса выдувания бутылки. Этот метод подходит для сверхбольших объемов производства простых бутылочек с добавками товарного уровня. Контейнеры для массовых грузов большого формата также выигрывают от эффективности двухэтапного производства. Тем не менее, вы должны взвесить существенные операционные компромиссы при оценке Машина для формования фармацевтических бутылок . Двухступенчатые системы требуют гораздо большей площади завода. Логистика хранения преформ серьезно усложняет движение материалов в чистых помещениях и управление запасами. Хранение навалом в гейлордах и последующая механическая разборка создают высокий риск истирания поверхности. Поцарапанные преформы приводят к тому, что конечные бутылки становятся мутными. Эта дымка вызывает ложную отбраковку во время оптических проверок качества. Для высокочувствительных жидких лекарств эти загрязнения и косметические риски часто перевешивают преимущества, связанные с большими объемами.
Метрика оценки |
Одноступенчатый ISBM |
Двухступенчатый РСБМ |
|---|---|---|
Риск загрязнения |
Чрезвычайно низкий (без хранения преформ) |
От умеренного до высокого (требуется массовое хранение и расшифровка) |
Качество поверхности |
Безупречный, без царапин |
Склонен к истиранию при механическом обращении. |
Геометрическая гибкость |
Идеально подходит для сложных, асимметричных форм. |
Ограничено стандартной цилиндрической или простой овальной формой. |
След |
Компактный, идеально подходит для чистых помещений |
Большой размер, требует отдельных зон впрыска и продувки |
Расчет необходимой силы зажима во многом зависит от размера контейнера, конкретного типа смолы и желаемого количества полостей. Большие выступающие площади требуют большего тоннажа, чтобы форма была надежно закрыта во время фазы впрыска под высоким давлением. Смолы с высокой вязкостью, такие как COP, требуют значительно более высокого давления впрыска. Это пропорционально увеличивает необходимое усилие зажима. Вы должны тщательно сбалансировать пределы кавитации и время цикла. Большее количество полостей увеличивает теоретическую производительность, но требует более крупных и тяжелых плит. Большие валы занимают ценную площадь в чистом помещении. Оцените производительность на квадратный метр площади вашего чистого помещения. Компактная машина с оптимизированным и быстрым циклом часто превосходит массивную и медленную машину в дорогостоящих фармацевтических приложениях. Отклонение плиты должно оставаться близким к нулю, чтобы предотвратить искривление формы и обеспечить одинаковые размеры контейнера.
Системы управления с обратной связью действуют как центральная нервная система формовочного оборудования. Они постоянно контролируют и регулируют давление впрыска, скорость натяжного штока и многоступенчатое давление продувки. Регулировка в реальном времени с помощью пропорционально-интегрально-дифференциальных (ПИД) контроллеров предотвращает дрейф процесса в ходе длительных производственных циклов. Точная термическая обработка заготовки предотвращает распространенные дефекты формования. Неравномерная толщина стенок снижает прочность контейнера и барьерные характеристики. Перламутровый блеск указывает на чрезмерное механическое растяжение при низких температурах. Смещение основания приводит к нестабильности бутылок, которые опрокидываются на высокоскоростных линиях розлива. Усовершенствованные контроллеры смягчают эти проблемы, обеспечивая строгое соблюдение параметров. Вам необходимо время отклика регулирующих клапанов в микросекунды, чтобы обеспечить абсолютную стабильность от партии к партии. Машина для литья под давлением с выдувом и вытяжкой фармацевтических контейнеров должна быть оснащена датчиками высокого разрешения для передачи точных данных обратно в центральный ПЛК.
Непрерывная работа в чистых помещениях ускоряет износ механических компонентов. Инжекционные сопла, растяжные стержни, поворотные клапаны и каналы охлаждения пресс-форм требуют регулярного документированного осмотра. Перед покупкой оцените металлургическое качество всех компонентов машины. Металлургия шнека и цилиндра напрямую влияет на деградацию смолы. Плохая металлургия приводит к чрезмерному сдвиговому нагреву. Это приводит к разрушению полимера и образованию черных пятен. Черные точки, попавшие в фармацевтический контейнер, приводят к немедленному карантину и уничтожению партии. Высококачественные биметаллические винты устойчивы к износу от абразивных полимерных добавок. Понимание конкретных закономерностей износа помогает группам технического обслуживания точно прогнозировать интервалы технического обслуживания. Упреждающая замена деталей предотвращает катастрофические отказы оборудования, поддерживает качество контейнеров и исключает незапланированные простои.
Потребление энергии значительно различается в зависимости от конфигурации машины. Сервогидравлические машины предлагают надежный баланс мощности и эффективности для тяжелых условий эксплуатации. Полностью электрические машины обеспечивают превосходную точность, более быстрое время отклика и более низкое общее потребление энергии. Электроприводы полностью исключают использование гидравлического масла. Это значительно повышает пригодность чистых помещений и снижает риск возгорания. Вы также должны учитывать потребности в необходимом вспомогательном оборудовании. Промышленные охладители, влагопоглотительные осушители и воздушные компрессоры высокого давления потребляют значительную мощность. Оцените энергопотребление всей производственной системы. Эффективные системы горячеканальных систем и хорошо изолированные цилиндры впрыска сокращают потери тепла в окружающую среду. Это снижает нагрузку на системы отопления, вентиляции и кондиционирования чистых помещений.
Точная обработка позволяет реализовать агрессивные инициативы по облегчению контейнеров. Вы можете уменьшить толщину стены без ущерба для структурной целостности, прочности при падении или газобарьерных свойств. Оптимизированные коэффициенты растяжения максимизируют выход материала на килограмм смолы. Эта эффективность снижает расход сырья на бутылку. Оцените способность машины перерабатывать переработанный ПЭТ медицинского назначения (rPET). Экологичные полимеры помогают производителям соблюдать новые экологические требования в фармацевтической упаковке. Обработка rPET требует высоконадежных систем сушки для достижения чрезвычайно низкой точки росы. Также требуются специальные конструкции шнеков, позволяющие справляться с изменениями характеристической вязкости, присущими переработанным материалам, не вызывая при этом нестабильности процесса.
Предприятия, использующие несколько артикулов контейнеров, требуют быстрой и повторяемой замены пресс-форм. Длительное время переналадки снижает эффективность работы и снижает общую эффективность оборудования (OEE). Оцените механические функции, которые активно сокращают время настройки. Системы быстрого крепления пресс-форм исключают утомительное затягивание болтов вручную. Горячие каналы Plug-and-Play упрощают сложные электрические и пневматические соединения. Настройки программного обеспечения на основе рецептов позволяют операторам мгновенно вызывать точные параметры процесса. Это исключает корректировку методом проб и ошибок. Эффективный Автоматическая машина для производства бутылочек с лекарствами должна позволять обученной технической команде выполнять полную замену инструментов менее чем за два часа.
Современное фармацевтическое производство требует бесперебойной и надежной автоматизации. Выдувная машина должна безупречно интегрироваться со всем последующим оборудованием. Автоматические тестеры на утечку проверяют целостность контейнера на высоких скоростях. Они отвергают любые бутылки с микроскопическими отверстиями. Системы визуального контроля проверяют точность размеров, дефекты отделки шейки и дефекты поверхности. Линии расфасовки в чистых помещениях требуют синхронизированной передачи бутылок для поддержания стерильности. Укажите стандартизированные протоколы связи, такие как OPC UA, для надежного обмена данными между машинами. Роботизированные системы вывоза предотвращают контакт человека с готовыми контейнерами. Такая глубокая интеграция обеспечивает непрерывный производственный цикл без загрязнений от сырой смолы до запечатанной упаковки.
Строгий контрольный список FAT предотвращает дорогостоящие неожиданности и задержки после поставки оборудования. Обязательно выполняйте непрерывные испытания в сухом цикле для проверки механической надежности и выявления потенциальных проблем с вибрацией. Проверка термостабильности гарантирует, что горячеканальная система поддерживает точную температуру во всех полостях в течение длительного периода времени. Выполняйте многочасовые производственные циклы, используя фактическую производственную смолу и производственные формы. Не принимайте материалы-заменители или стандартные формы во время испытаний. SAT повторяет эти точные протоколы в вашем учреждении. Он проверяет, что транспортировка, такелаж и подключения к инженерным сетям не влияют на производительность машины.
Проверка сухого цикла: Запустите машину без смолы на 24 часа, чтобы контролировать механическую последовательность, параллельность плит и температуру серводвигателя.
Термическое профилирование: Измерьте температуру горячего канала и барабана во всех зонах, чтобы гарантировать нулевое отклонение от заданных значений.
Непрерывный производственный цикл: Выполните непрерывный цикл продолжительностью не менее 8 часов с использованием указанной смолы медицинского назначения, чтобы рассчитать фактическое значение OEE и время цикла.
Проверка качества. Проведите разрушающие испытания выходных контейнеров, проверив прочность при падении, распределение толщины стенок и размеры горловины.
Тестирование защитных блокировок: активируйте все аварийные остановки и защитные ворота, чтобы убедиться в немедленном отключении машины и защите оператора.
Фармацевтическое оборудование требует всесторонней, подробно документированной проверки. Квалификация установки (IQ) подтверждает, что машина соответствует всем техническим характеристикам и нормам безопасности. Эксплуатационная квалификация (OQ) проверяет машину во всем ее рабочем диапазоне. Он подталкивает параметры к их верхним и нижним пределам. Квалификация производительности (PQ) подтверждает, что машина стабильно производит приемлемые контейнеры в нормальных, устойчивых условиях. Производитель должен предоставить обширную документацию для поддержки этого процесса. Сертификаты калибровки датчиков, соответствующие национальным стандартам, являются обязательными. Программное обеспечение машины должно соответствовать рекомендациям CFR 21 Part 11 по обеспечению безопасности электронных записей и контрольных журналов.
Инжекционное формование с вытяжкой и раздувом требует сложного обучения для персонала. Операторы должны понимать термодинамику полимеров, механическое секвенирование и устранение дефектов. Структурируйте соглашения об уровне обслуживания (SLA) с поставщиками, включив в них комплексное практическое обучение. Требуйте технологической поддержки на месте на начальном этапе ввода в эксплуатацию, чтобы обеспечить плавный перенос производства. Установите строгие графики профилактического обслуживания, основанные на количестве циклов, а не только на календарных днях. Документируйте каждую замену фильтра, цикл смазки и калибровку датчиков в централизованном журнале технического обслуживания. Хорошо обученные операторы и тщательное техническое обслуживание обеспечивают долгосрочную стабильность процесса и постоянное качество контейнеров.
Завершите разработку точных 3D-чертежей контейнера и укажите все критические допуски на размеры, прежде чем обращаться к поставщикам.
Укажите точные марки смолы, включая необходимые красители или добавки, блокирующие УФ-излучение, чтобы обеспечить правильную конструкцию винта.
Запросите индивидуальный анализ текучести пресс-формы у выбранных производителей оборудования, чтобы проверить распределение материала и время охлаждения.
Требуйте письменных гарантий продолжительности цикла и доходности, интегрированных непосредственно в ваши контракты на закупки.
Предварительно проверьте пакет документации поставщика, чтобы убедиться, что он обеспечивает полную поддержку соответствия требованиям IQ/OQ/PQ.
Ответ: Инжекционное формование с вытяжкой и раздувом (ISBM) добавляет к процессу вертикальный вытягивающий стержень. Этот стержень механически растягивает заготовку перед выдувом, создавая двухосную ориентацию полимерных цепей. Двухосная ориентация значительно улучшает газобарьерные свойства, ударопрочность и оптическую прозрачность по сравнению со стандартным литьем с раздувом.
Ответ: Одноступенчатые машины устраняют необходимость хранения и разборки преформ. Это значительно снижает риск загрязнения твердыми частицами и царапин на поверхности. Контейнеры без царапин обеспечивают соответствие строгим стандартам автоматизированного визуального контроля, необходимым для жидких лекарств. Он также обеспечивает превосходный контроль над сложной геометрией грифа.
Ответ: Несмотря на то, что обработка обеих смол на одной машине технически возможна, она представляет собой серьезную проблему. ПЭТ и ПП требуют разных конструкций шнеков для оптимального плавления. Им необходимы различные температурные профили горячеканальных систем и разные скорости усадки пресс-формы. Быстрая смена этих двух смол очень сложна и редко рекомендуется для проверенных процессов.
О: Машина, соответствующая требованиям чистых помещений, требует специальной адаптации для соответствия стандартам ISO класса 7 или 8. Важными особенностями являются фильтрационные фильтры HEPA над зоной формования. Необходимо указать безмасляные сервоприводы и пневматику. Защита из нержавеющей стали предотвращает появление ржавчины. Для удаления воздуха, содержащего твердые частицы, из среды чистого помещения необходима специальная вытяжная система.
Ответ: Контроль толщины стенок зависит от точного температурного режима преформы. Профиль нагрева определяет текучесть пластика. Скорость растягивающего стержня определяет вертикальное распределение материала. Многоступенчатое давление продувки контролирует радиальное расширение. Системы управления с обратной связью постоянно корректируют эти параметры для достижения равномерного распределения материала и предотвращения слабых мест.
О: Производитель должен предоставить комплексный пакет проверки. Сюда входят сертификаты на материалы для всех частей, контактирующих с продуктом. Вам необходимы сертификаты калибровки для каждого датчика температуры и давления. Документация по программному обеспечению должна демонстрировать соответствие требованиям CFR 21, часть 11. Наконец, они должны предоставить подробные, оформленные протоколы FAT и SAT.