
Vistas: 0 Autor: Editor del sitio Hora de publicación: 2026-09-12 Origen: Sitio


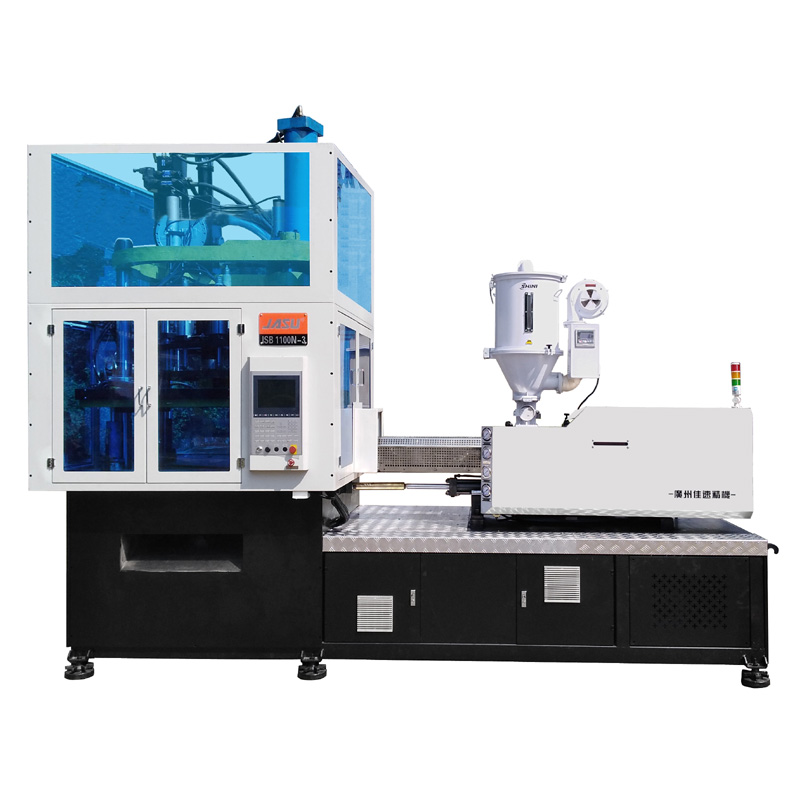
Los fabricantes de envases se enfrentan a una intensa presión operativa. Los costos mundiales de la energía continúan aumentando marcadamente mientras aumenta la demanda del mercado de consumo de frascos de PET de boca ancha y latas de PET transparentes con extremos de aluminio sellados. Las operaciones heredadas de moldeo por soplado luchan con un conflicto mecánico inherente. El aumento de la velocidad de producción tradicionalmente provoca un aumento desproporcionado en el consumo de energía. Los ciclos más rápidos a menudo aumentan el desperdicio de material y elevan las tasas de desperdicio, lo que erosiona los márgenes de ganancias en tiradas de gran volumen. Evaluar la arquitectura de los equipos modernos es una estricta necesidad. Actualizar la maquinaria es el camino más viable para proteger la rentabilidad. Le permite reducir simultáneamente el costo por pieza y habilitar técnicas avanzadas de aligeramiento. Puede aumentar el rendimiento general sin sacrificar la claridad del contenedor o la integridad estructural. Implementando una moderna La máquina de moldeo por inyección, estirado y soplado de tarros y latas aborda directamente estos cuellos de botella operativos, alineando la producción de alta velocidad con protocolos estrictos de conservación de energía.
Consolidación de procesos: la utilización de un proceso de una sola etapa elimina la necesidad de recalentar preformas frías, lo que reduce inherentemente el consumo de energía y al mismo tiempo mantiene una alta claridad óptica para frascos y latas.
Actualizaciones de actuación: la transición de sistemas hidráulicos tradicionales a plataformas servoaccionadas o totalmente eléctricas puede generar hasta un 40% de reducción en el uso de energía.
Sinergia de aligeramiento: la tecnología ISBM moderna permite una distribución precisa del material, lo que permite a los fabricantes reducir el peso del contenedor, lo que se traduce directamente en menores requisitos de energía de calefacción, refrigeración e inyección.
Optimización térmica: Los controles avanzados de calefacción de circuito cerrado y los sistemas de recuperación de aire a alta presión son diferenciadores críticos al evaluar el retorno de la inversión de los equipos modernos.
Los criterios de éxito estándar para la producción de contenedores de boca ancha se basan en métricas estrictas y mensurables. El tiempo del ciclo dicta su volumen diario máximo e impacta directamente en la amortización de la máquina. Los límites de cavitación definen el rendimiento por ciclo individual. Las tasas de rechazo destruyen activamente la rentabilidad operativa al desperdiciar resina y tiempo de la máquina. La integridad del sello hermético evita el deterioro del producto posterior, lo cual es especialmente crítico para los frascos y latas de calidad alimentaria. Los sistemas heredados frecuentemente fallan en estas métricas específicas debido a diseños mecánicos obsoletos. El acondicionamiento inconsistente de la preforma provoca espesores de pared desiguales. Los diámetros anchos exacerban estos problemas de distribución de material durante la fase de soplado. El desgaste mecánico en sistemas de palanca antiguos, el estiramiento de las barras de unión y la deflexión de la placa prolongan los tiempos de los ciclos de secado. Estos cuellos de botella limitan la producción e inflan artificialmente la energía consumida por parte utilizable. Los operadores a menudo tienen que reducir la velocidad de la máquina para mantener la calidad, lo que frustra el propósito de la producción de alta velocidad.
Calcular el coste real de producción requiere medir los kilovatios-hora (kWh) por kilogramo de PET procesado. Derretir resina plástica en bruto requiere una enorme energía térmica, que normalmente representa el mayor consumo eléctrico del suelo. El acondicionamiento de la preforma requiere calor preciso y sostenido para garantizar que el plástico alcance su temperatura óptima de transición vítrea. La fase de moldeo por soplado exige aire comprimido a alta presión, lo que obliga a los compresores de la planta a funcionar de forma continua. La etapa final requiere agua fría para un enfriamiento rápido y fijar la orientación molecular del contenedor. Establezca una línea de base en estas cuatro etapas para comprender sus gastos actuales. Las operaciones eficientes minimizan el desperdicio de energía en todas las fases mediante el uso de calefacción específica y refrigeración de circuito cerrado. Una alta relación energía-producción indica ineficiencias sistémicas dentro de los circuitos hidráulicos o térmicos. Reducir esta proporción es el objetivo principal de cualquier mejora de las instalaciones.
Fase de producción |
Consumo de energía del sistema heredado |
Consumo de energía del sistema moderno |
Controlador de eficiencia primaria |
|---|---|---|---|
Fusión de resina (inyección) |
muy alto |
Moderado |
Barriles aislados y calentamiento de cizalla de tornillo optimizado |
Acondicionamiento de preformas |
Alto (recalentar hornos) |
Bajo (calor latente) |
Arquitectura de una sola etapa que elimina el recalentamiento |
Moldeo por soplado y estiramiento |
Alto |
Bajo |
Sistemas de recuperación de aire a alta presión. |
Enfriamiento del molde |
Moderado |
Bajo |
Canales de enfriamiento conformados que reducen la carga del enfriador |
La resina plástica sigue siendo un gasto recurrente importante en cualquier instalación de embalaje. Reducir el peso en gramos de un solo frasco ahorra costos de material directo de inmediato. También genera ahorros de energía compuestos en todo el ciclo de producción. Menos plástico requiere menos energía térmica para derretirse en el cilindro de inyección. También requiere menos tiempo y capacidad de enfriamiento para solidificarse en el molde. Las paredes más delgadas aún deben mantener estrictos requisitos de resistencia a la carga superior para sobrevivir al apilamiento y tránsito de paletas. Esto es posible gracias a mejoras en el diseño estructural, como geometrías de base optimizadas y paredes laterales nervadas. Los controles de moldeo precisos garantizan que el material se distribuya exactamente donde se necesita. El aligeramiento es un imperativo financiero para las instalaciones de envasado modernas que buscan mantener márgenes frente a las fluctuaciones de los precios de la resina.
Analice la distribución actual del espesor de la pared del contenedor utilizando medidores ultrasónicos.
Identifique áreas de acumulación excesiva de material, generalmente en la base o la transición del cuello.
Rediseñe la geometría de la preforma para optimizar las relaciones de estiramiento axial y radial.
Implemente varillas tensoras servoaccionadas para la colocación precisa del material durante la fase de soplado.
Realice pruebas de carga superior y caída en los nuevos prototipos livianos para verificar la integridad estructural.
Actualización a un La máquina de tarros de PET de alto rendimiento presenta varias ventajas mecánicas. Estos sistemas utilizan ingeniería avanzada para superar los límites de producción de forma segura sin comprometer la calidad del contenedor.
La ventaja de la preforma caliente define la eficiencia de una Máquina para fabricar tarros de una sola etapa . El paso directo desde la estación de inyección a la estación de estirado-soplado retiene el calor latente. Los procesos de dos etapas desperdician enormes cantidades de energía al recalentar preformas frías en largos hornos de infrarrojos. Las preformas de cuello ancho varían desde 50 mm hasta más de 120 mm de diámetro. Presentan una gran superficie proyectada durante la fase de inyección. Esto exige una fuerza de sujeción especializada y de alto tonelaje para evitar la rebaba y mantener la estabilidad dimensional. Las máquinas modernas de una sola etapa distribuyen esta fuerza de sujeción de manera uniforme entre placas grandes utilizando una cinemática de palanca avanzada. Esto garantiza que los moldes de inyección permanezcan perfectamente cerrados incluso bajo presiones extremas de inyección y mantenimiento. El resultado es una preforma sin rebabas lista para ser soplada inmediatamente.
La estación de inyección forma los hilos críticos de los frascos. También forma las bridas precisas necesarias para las latas de PET. Estas bridas deben cumplir con tolerancias dimensionales exactas para las uniones de aluminio aguas abajo. Una variación de incluso 0,1 mm provoca una lata con fugas y arruina el sello hermético. Las zonas de temperatura independientes dentro del sistema de canal caliente evitan la deformación estructural durante la fase de fusión. El equilibrio adecuado del colector garantiza que cada cavidad se llene exactamente al mismo ritmo. El enfriamiento especializado del anillo del cuello garantiza que el acabado se solidifique rápidamente antes de que la preforma se mueva a la estación de acondicionamiento. La rápida eliminación del calor garantiza una producción constante a altas velocidades de ciclo. El acabado del cuello permanece rígido y dimensionalmente estable, mientras que el cuerpo de la preforma permanece flexible para estirarse.
Aumentar el número de cavidades del molde aumenta directamente la producción por ciclo. Sin embargo, la integridad estructural del molde debe permanecer intacta bajo alta presión. Un molde de boca ancha de 12 cavidades requiere una fuerza de sujeción significativamente mayor que un molde de botella de cuello estrecho estándar. Los canales de enfriamiento conformados resuelven los problemas de retención de calor dentro de estos moldes grandes. Estos canales siguen el contorno exacto de los moldes de inyección y soplado, y a menudo utilizan inserciones metálicas impresas en 3D o aleaciones de cobre especializadas. Eliminan el calor mucho más rápido que las líneas de enfriamiento tradicionales con perforación recta. Esta eficiencia térmica reduce directamente los tiempos generales del ciclo al permitir que el plástico fragüe más rápido. Un enfriamiento más rápido significa que la máquina puede abrirse y expulsar las piezas antes, lo que aumenta el rendimiento diario.
Las varillas tensoras servoaccionadas proporcionan un control exacto de la velocidad y la fuerza durante la fase de soplado. Los cilindros neumáticos a menudo carecen de esta precisión, lo que genera variaciones inconsistentes de estiramiento y sincronización. Los servomotores empujan el material PET de manera uniforme a lo largo de la base ancha de un frasco o lata. Este estiramiento controlado elimina bases gruesas y hombros delgados, que son defectos comunes en los contenedores de boca ancha. La distribución consistente del material mejora la resistencia y rigidez del contenedor. También reduce significativamente las tasas de desperdicio, ahorrando resina y tiempo de máquina. Los operadores pueden programar perfiles de estiramiento exactos, incluidos tiempos de pre-soplado y retrasos del golpe principal, directamente desde el panel de control. Esta repetibilidad garantiza que cada lote cumpla con estrictos estándares de calidad.
Configurando un La máquina de moldeo por soplado que ahorra energía requiere seleccionar los sistemas de gestión térmica y de accionamiento adecuados.
Las bombas hidráulicas de funcionamiento continuo desperdician energía durante las fases del ciclo inactivo. Hacen circular aceite constantemente incluso cuando la máquina no está en movimiento. Las bombas hidráulicas servoaccionadas solo consumen energía eléctrica cuando están accionadas, adaptando la velocidad del motor a los requisitos de carga reales. Las máquinas totalmente eléctricas reemplazan completamente el sistema hidráulico con servomotores de accionamiento directo para cada eje de movimiento. Las plataformas totalmente eléctricas cuestan más por adelantado. Sin embargo, ahorran enormes cantidades de energía durante un largo ciclo de vida. También eliminan la necesidad de enfriar el aceite hidráulico, lo que reduce aún más las cargas de energía de la planta. El mantenimiento disminuye porque no se requieren fugas de aceite, reemplazos de válvulas ni cambios de filtro.
Tipo de actuación |
Perfil de consumo de energía |
Requisitos de mantenimiento |
Precisión de movimiento |
|---|---|---|---|
Hidráulico estándar |
Alto (funcionamiento continuo de la bomba) |
Alto (cambios de aceite, cambios de filtros, reparación de fugas) |
Moderado |
Servohidráulico |
Media (Energía consumida sólo bajo demanda) |
Medio (degradación reducida del aceite) |
Alto |
Totalmente eléctrico |
Bajo (transmisión directa altamente eficiente) |
Bajo (sin fluidos hidráulicos ni líneas de enfriamiento) |
muy alto |
Los controladores de temperatura PID (Proporcional-Integral-Derivado) mantienen niveles de calor exactos en el cilindro de inyección. Ajustan constantemente la potencia de salida para evitar excesos de temperatura. Las bandas calefactoras aisladas y las camisas de barril evitan la pérdida de calor ambiental hacia el entorno de la fábrica. Esto reduce la carga eléctrica requerida para mantener la unidad de plastificación a temperatura. Los elementos calefactores infrarrojos (IR) proporcionan una penetración de calor específica en la estación de acondicionamiento. Las preformas de paredes gruesas y boca ancha requieren una penetración profunda del calor sin quemar la superficie exterior. Los procesos térmicos optimizados garantizan un acondicionamiento adecuado de la resina antes de la fase de soplado. Esto evita el nacarado y el blanqueamiento por estrés en el envase final.
El moldeo por soplado requiere aire comprimido a alta presión, que a menudo supera los 25 bar para formas complejas. Expulsar este aire a la atmósfera después del ciclo de soplado desperdicia enormes cantidades de energía. Los sistemas de recuperación de aire a alta presión capturan este aire de escape directamente de la válvula de soplado. Lo devuelven a la máquina a una presión más baja, normalmente entre 7 y 10 bares. Este aire recuperado impulsa los cilindros neumáticos internos, las varillas de estiramiento y los movimientos de la máquina de baja presión. La utilización de recuperación de aire integrada reduce la carga del compresor principal entre un 15 y un 25 por ciento. Esto se traduce en reducciones inmediatas en la factura eléctrica mensual de la planta.
Seleccionando el derecho La máquina ISBM automática de latas de tarro requiere analizar características operativas específicas más allá de los números de salida básicos.
Los cambios de molde provocan paradas inevitables de la máquina. Los cambios rápidos mantienen alta la eficiencia de la producción y maximizan la utilización de la máquina. Una máquina sólo es rentable cuando produce piezas activamente. Busque mecanismos de molde de liberación rápida que eliminen la necesidad de apretar manualmente los pernos. Las interfaces de herramientas estandarizadas y las desconexiones rápidas del colector de agua aceleran el intercambio físico de los moldes de inyección y soplado. Los ajustes automatizados de recetas dentro del panel de control reducen el error humano durante la configuración. Las operaciones de alta combinación dependen completamente de la rápida flexibilidad de las herramientas para mantener los objetivos de producción diarios en múltiples SKU.
La integración perfecta con los equipos posteriores no es negociable para las líneas de alta velocidad. Los probadores de fugas automatizados garantizan la calidad del sellado hermético en cada contenedor. Los sistemas de inspección visual detectan defectos cosméticos, como motas negras o resina sin derretir, antes del embalaje. Los paletizadores manejan la producción a granel sin requerir mano de obra, manteniendo el tiempo del ciclo de la máquina. Las funciones de descarga orientada alinean perfectamente los frascos y latas cuando salen de la máquina. Las máquinas etiquetadoras y los equipos de cierre de aluminio requieren un posicionamiento exacto de los contenedores para funcionar correctamente. La integración adecuada evita cuellos de botella al final de la línea que obligan a detener la máquina de moldeo.
El espacio de la fábrica es caro y, a menudo, limitado. La producción por metro cuadrado es una métrica de instalación crítica al evaluar equipos nuevos. Los diseños de máquinas compactas maximizan la cavitación en un espacio físico más pequeño. La alta densidad de producción evita la necesidad de una costosa expansión de la fábrica o el arrendamiento de espacio adicional para el almacén. Evalúe las dimensiones físicas de la máquina junto con su rendimiento máximo diario. Los diseños eficientes permiten que varias máquinas operen dentro de las bahías de producción estándar. Esto consolida las caídas de servicios públicos, como las líneas de agua helada y aire comprimido, lo que reduce los costos de instalación.
El procesamiento de PET reciclado (rPET) es un mandato industrial en crecimiento impulsado por la legislación y la demanda de los consumidores. La viscosidad intrínseca (IV) del rPET fluctúa enormemente en comparación con la resina virgen. La unidad de plastificación de la máquina debe manejar estas variaciones de material sin problemas. Debe hacerlo sin requerir energía térmica excesiva ni provocar degradación por cizallamiento. Se deben evitar caídas de producción al cambiar entre mezclas vírgenes y recicladas. El sistema debe mantener una alta claridad óptica a pesar del contenido reciclado. Los diseños de tornillos especializados con zonas de mezcla optimizadas evitan la degradación del material durante la fase de fusión. También se requiere una integración adecuada del secado del desecante para eliminar la humedad antes de plastificar.
Las funciones avanzadas de las máquinas a menudo quedan infrautilizadas debido a la falta de habilidades de los operadores. Los controles complejos frustran al personal de planta y conducen a parámetros de procesamiento subóptimos. Las interfaces intuitivas hombre-máquina (HMI) resuelven este problema proporcionando representaciones gráficas claras del ciclo de la máquina. Las herramientas de diagnóstico integradas encuentran fallas rápidamente y señalan a los operadores directamente al sensor o válvula que funciona mal a través de registros de alarma detallados. Los paneles de control de energía rastrean la eficiencia en tiempo real, lo que permite a los supervisores detectar picos en el consumo de energía. El almacenamiento de recetas garantiza un éxito repetible en diferentes turnos, eliminando el ajuste manual de parámetros. Los programas de capacitación adecuados maximizan el retorno de su inversión en equipos al empoderar a su fuerza laboral.
Un mantenimiento deficiente consume energía eléctrica y reduce la vida útil de la máquina. Los canales de enfriamiento del molde obstruidos extienden artificialmente los tiempos de ciclo al ralentizar la fase de enfriamiento. Las fugas de aire neumáticas obligan a los compresores a trabajar demasiado constantemente, desperdiciando enormes cantidades de electricidad. Los sensores de mantenimiento predictivo monitorean el estado del servomotor en tiempo real. Realizan un seguimiento de las anomalías de vibración y temperatura que indican una falla inminente en los rodamientos. Abordar estos problemas a tiempo evita fallas catastróficas de las máquinas y tiempos de inactividad no planificados. Los estrictos programas de mantenimiento, que incluyen el engrase de guías lineales y la comprobación de la tensión de las correas, mantienen una alta eficiencia neumática y un bajo consumo de energía.
Las pruebas de aceptación en fábrica (FAT) y las pruebas de aceptación en sitio (SAT) verifican el rendimiento real antes del pago final. No confíe en las hojas de especificaciones teóricas proporcionadas por los equipos de ventas. Exija datos de consumo de energía verificables durante la ejecución de FAT. Mida los kWh exactos por kilogramo de PET procesado utilizando medidores de potencia calibrados. Requiere demostraciones de tiempo de ciclo sostenido durante varias horas para demostrar la estabilidad térmica. Realice pruebas estrictas de resistencia a la carga superior en las muestras de salida para garantizar que se cumplan los objetivos de aligeramiento. Valide todas las reclamaciones antes de la aprobación final del equipo y su envío a sus instalaciones.
Realice una auditoría energética interna integral de sus líneas de moldeo por soplado actuales para establecer un consumo de energía básico.
Calcule su costo exacto de kilovatios-hora por pieza fabricada para identificar cuellos de botella financieros específicos.
Solicite proyecciones personalizadas de tiempo de ciclo y consumo de energía a fabricantes de equipos preseleccionados en función de sus diseños específicos de frascos y latas.
Programe un protocolo de prueba de aceptación del sitio (SAT) que exija métricas de kWh/kg verificables antes de la aprobación final del equipo.
R: Los modelos servoeléctricos modernos suelen consumir entre 0,25 y 0,40 kWh por kilogramo de PET procesado. Las máquinas hidráulicas heredadas suelen superar los 0,60 kWh/kg. Las cifras exactas dependen del peso específico del contenedor, la cavitación y el tiempo del ciclo.
R: Las máquinas de una sola etapa eliminan las fases de enfriamiento de la preforma y posterior recalentamiento. Utilizan el calor latente residual de la fase de inyección directamente para la fase de estirado-soplado. Esto evita por completo la necesidad de hornos de recalentamiento por infrarrojos que consumen mucha energía.
R: La estación de inyección moldea con precisión la brida rígida y gruesa necesaria para el sellado hermético. Luego, la fase de estiramiento y soplado crea el cuerpo de lata liviano y transparente. Este proceso de dos pasos dentro de una máquina garantiza que el acabado del cuello permanezca dimensionalmente estable para el extremo de aluminio.
R: Sí. Sin embargo, requiere diseños de tornillos de plastificación especializados y controles térmicos precisos. Estas características manejan la viscosidad intrínseca fluctuante de los materiales reciclados. La configuración adecuada garantiza que no se pierda claridad óptica ni se aumenten los tiempos de ciclo cuando se ejecutan porcentajes altos de rPET.
R: El retorno de la inversión varía según las tarifas eléctricas locales, el ahorro de materiales gracias al aligeramiento y el volumen de producción diario. Para instalaciones de alto rendimiento que funcionan continuamente, el período de retorno de la inversión suele oscilar entre 18 y 36 meses debido a reducciones masivas de energía y resina.
R: Los sistemas de recuperación de aire capturan el aire de escape a alta presión utilizado durante la fase de soplado. En lugar de ventilarlo, el sistema lo recicla para proporcionar movimientos de baja presión a la máquina. Esto reduce significativamente la carga eléctrica en los principales compresores de aire de la planta.
