Vues : 0 Auteur : Éditeur du site Heure de publication : 2026-09-12 Origine : Site


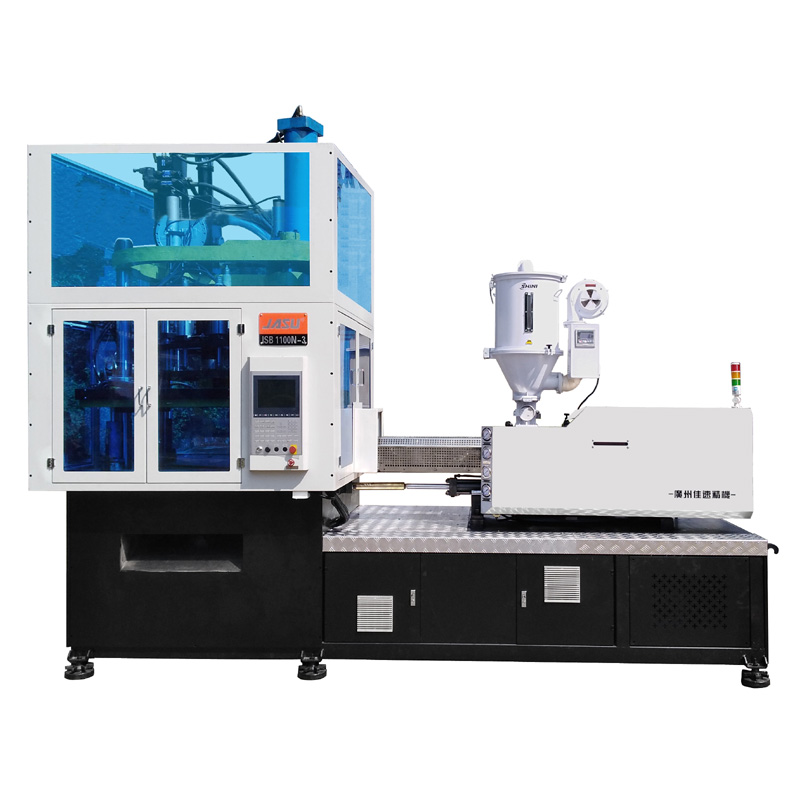
Les fabricants d’emballages sont confrontés à une pression opérationnelle intense. Les coûts énergétiques mondiaux continuent d’augmenter fortement tandis que la demande du marché des consommateurs pour des pots en PET à large ouverture et des canettes en PET transparentes avec des extrémités en aluminium serties augmente. Les anciennes opérations de moulage par soufflage sont confrontées à un conflit mécanique inhérent. L’augmentation de la vitesse de production entraîne généralement une augmentation disproportionnée de la consommation d’énergie. Des cycles plus rapides augmentent souvent le gaspillage de matériaux et les taux de rebut, érodant ainsi les marges bénéficiaires sur les volumes élevés. L’évaluation de l’architecture des équipements modernes est une stricte nécessité. La mise à niveau des machines est la voie la plus viable pour protéger la rentabilité. Il vous permet simultanément de réduire le coût par pièce et d'activer des techniques avancées d'allègement. Vous pouvez augmenter le rendement global sans sacrifier la clarté du conteneur ou l'intégrité structurelle. Mettre en œuvre une approche moderne La machine de moulage par injection-étirage-soufflage de pots et de canettes résout directement ces goulots d'étranglement opérationnels, en alignant la production à grande vitesse avec des protocoles stricts d'économie d'énergie.
Consolidation du processus : l'utilisation d'un processus en une seule étape élimine le besoin de réchauffer les préformes froides, réduisant ainsi la consommation d'énergie tout en conservant une clarté optique élevée pour les bocaux et les canettes.
Mises à niveau de l'actionnement : la transition des systèmes hydrauliques traditionnels vers des plates-formes servocommandées ou entièrement électriques peut entraîner une réduction de la consommation d'énergie jusqu'à 40 %.
Synergie d'allègement : la technologie ISBM moderne permet une distribution précise des matériaux, permettant aux fabricants de réduire le poids des conteneurs, ce qui se traduit directement par une diminution des besoins en énergie de chauffage, de refroidissement et d'injection.
Optimisation thermique : les commandes avancées de chauffage en boucle fermée et les systèmes de récupération d'air à haute pression sont des différenciateurs essentiels lors de l'évaluation du retour sur investissement des équipements modernes.
Les critères de réussite standard pour la production de conteneurs à large ouverture reposent sur des mesures strictes et mesurables. Le temps de cycle détermine votre volume quotidien maximum et a un impact direct sur l'amortissement de la machine. Les limites de cavitation définissent le débit par cycle individuel. Les taux de rejet détruisent activement la rentabilité opérationnelle en gaspillant à la fois la résine et le temps machine. L’intégrité du joint hermétique empêche la détérioration des produits en aval, ce qui est particulièrement critique pour les bocaux et les canettes de qualité alimentaire. Les systèmes existants échouent fréquemment dans ces mesures spécifiques en raison de conceptions mécaniques obsolètes. Un conditionnement incohérent des préformes entraîne une épaisseur de paroi inégale. Les diamètres larges exacerbent ces problèmes de répartition de la matière lors de la phase de soufflage. L'usure mécanique des anciens systèmes à bascule, l'étirement des barres de liaison et la déflexion des plateaux prolongent les temps de cycle de séchage. Ces goulots d'étranglement limitent la production et gonflent artificiellement l'énergie consommée par pièce utilisable. Les opérateurs doivent souvent ralentir la machine pour maintenir la qualité, ce qui va à l'encontre de l'objectif d'une production à grande vitesse.
Le calcul du coût réel de production nécessite de mesurer les kilowattheures (kWh) par kilogramme de PET traité. La fonte de la résine plastique brute nécessite une énergie thermique considérable, ce qui représente généralement la plus grande consommation électrique au sol. Le conditionnement de la préforme nécessite une chaleur précise et soutenue pour garantir que le plastique atteigne sa température de transition vitreuse optimale. La phase de moulage par soufflage nécessite de l'air comprimé à haute pression, obligeant les compresseurs de l'usine à fonctionner en continu. La dernière étape nécessite de l'eau réfrigérée pour un refroidissement rapide afin de verrouiller l'orientation moléculaire du conteneur. Établissez une base de référence pour ces quatre étapes pour comprendre vos dépenses actuelles. Des opérations efficaces minimisent le gaspillage d’énergie dans toutes les phases en utilisant un chauffage ciblé et un refroidissement en boucle fermée. Un rapport énergie/production élevé indique des inefficacités systémiques au sein des circuits hydrauliques ou thermiques. La réduction de ce ratio est l’objectif principal de toute modernisation d’une installation.
Phase de production |
Consommation d'énergie du système existant |
Tirage d’énergie du système moderne |
Principal facteur d’efficacité |
|---|---|---|---|
Fusion de résine (injection) |
Très élevé |
Modéré |
Fûts isolés et chauffage optimisé par cisaillement des vis |
Conditionnement des préformes |
Élevé (fours de réchauffage) |
Faible (chaleur latente) |
Architecture à un étage éliminant le réchauffage |
Moulage par étirage-soufflage |
Haut |
Faible |
Systèmes de récupération d'air à haute pression |
Refroidissement des moules |
Modéré |
Faible |
Canaux de refroidissement conformes réduisant la charge du refroidisseur |
La résine plastique reste une dépense récurrente majeure dans toute installation de conditionnement. La réduction du poids en grammes d’un seul pot permet d’économiser immédiatement les coûts directs des matériaux. Cela génère également des économies d’énergie cumulées sur l’ensemble du cycle de production. Moins de plastique nécessite moins d’énergie thermique pour fondre dans le canon d’injection. Il nécessite également moins de temps et de capacité de refroidissement pour se solidifier dans le moule. Les parois plus minces doivent néanmoins respecter des exigences strictes en matière de résistance aux charges supérieures pour survivre à l'empilage et au transport des palettes. Des améliorations de conception structurelle, telles que des géométries de base optimisées et des parois latérales nervurées, rendent cela possible. Des contrôles précis du moulage garantissent que le matériau est distribué exactement là où il est nécessaire. L'allègement est un impératif financier pour les installations d'emballage modernes qui cherchent à maintenir leurs marges face aux fluctuations des prix de la résine.
Analysez la répartition actuelle de l’épaisseur de la paroi du conteneur à l’aide de jauges à ultrasons.
Identifiez les zones d’accumulation excessive de matériau, généralement dans la transition de la base ou du col.
Repensez la géométrie de la préforme pour optimiser les taux d'étirement axial et radial.
Mettez en œuvre des tiges d'étirement servocommandées pour un placement précis du matériau pendant la phase de soufflage.
Effectuez des tests de charge supérieure et de chute sur les nouveaux prototypes légers pour vérifier l'intégrité structurelle.
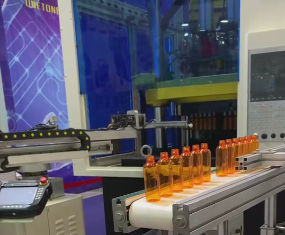
Mise à niveau vers un La machine à pots PET à haut rendement présente plusieurs avantages mécaniques. Ces systèmes utilisent une ingénierie avancée pour repousser les limites de production en toute sécurité sans compromettre la qualité des conteneurs.
L'avantage de la préforme chaude définit l'efficacité d'un machine de fabrication de pots à une seule étape . Le passage direct de la station d'injection à la station d'étirage-soufflage permet de conserver la chaleur latente. Les processus en deux étapes gaspillent d’énormes quantités d’énergie en réchauffant les préformes froides dans les fours à infrarouge long. Les préformes à col large vont de 50 mm à plus de 120 mm de diamètre. Ils présentent une grande surface projetée lors de la phase d'injection. Cela nécessite une force de serrage spécialisée et de fort tonnage pour éviter les éclats et maintenir la stabilité dimensionnelle. Les machines modernes à un étage répartissent cette force de serrage uniformément sur les grands plateaux à l'aide d'une cinématique à bascule avancée. Cela garantit que les moules d’injection restent parfaitement fermés même sous des pressions d’injection et de maintien extrêmes. Le résultat est une préforme sans bavure, prête à être soufflée immédiatement.
La station d'injection forme les fils critiques pour les bocaux. Il forme également les brides précises requises pour les canettes PET. Ces brides doivent respecter des tolérances dimensionnelles exactes pour les joints en aluminium en aval. Un écart même de 0,1 mm provoque une fuite de la boîte et ruine le joint hermétique. Des zones de température indépendantes au sein du système de canaux chauds empêchent la déformation structurelle pendant la phase de fusion. Un bon équilibrage du collecteur garantit que chaque cavité se remplit exactement au même rythme. Le refroidissement spécialisé de l'anneau de col garantit que la finition se solidifie rapidement avant que la préforme ne soit transférée à la station de conditionnement. L'évacuation rapide de la chaleur garantit un rendement constant à des vitesses de cycle élevées. La finition du col reste rigide et dimensionnellement stable, tandis que le corps de la préforme reste souple pour l'étirement.
L'augmentation du nombre d'empreintes de moule augmente directement le rendement par cycle. Cependant, l’intégrité structurelle du moule doit rester intacte sous haute pression. Un moule à 12 cavités à large ouverture nécessite une force de serrage nettement supérieure à celle d'un moule à bouteille standard à col étroit. Les canaux de refroidissement conformes résolvent les problèmes de rétention de chaleur dans ces grands moules. Ces canaux suivent le contour exact des moules d'injection et de soufflage, utilisant souvent des inserts métalliques imprimés en 3D ou des alliages de cuivre spécialisés. Ils évacuent la chaleur beaucoup plus rapidement que les conduites de refroidissement traditionnelles à perçage droit. Cette efficacité thermique réduit directement les temps de cycle globaux en permettant au plastique de durcir plus rapidement. Un refroidissement plus rapide signifie que la machine peut ouvrir et éjecter les pièces plus tôt, augmentant ainsi le rendement quotidien.
Les tiges d'étirement servocommandées assurent un contrôle précis de la vitesse et de la force pendant la phase de soufflage. Les vérins pneumatiques manquent souvent de cette précision, ce qui entraîne des variations d'étirement et de synchronisation incohérentes. Les servomoteurs poussent le matériau PET uniformément sur la large base d'un pot ou d'une canette. Cet étirement contrôlé élimine les fonds épais et les épaulements fins, qui sont des défauts courants dans les récipients à large ouverture. Une distribution cohérente des matériaux améliore la résistance et la rigidité du conteneur. Cela réduit également considérablement les taux de rebut, ce qui permet d'économiser à la fois de la résine et du temps machine. Les opérateurs peuvent programmer des profils d'étirement précis, y compris le timing de pré-soufflage et les délais de soufflage principal, directement à partir du panneau de commande. Cette répétabilité garantit que chaque lot répond à des normes de qualité strictes.
Configuration d'un La machine de moulage par soufflage à économie d'énergie nécessite la sélection des bons systèmes d'actionnement et de gestion thermique.
Les pompes hydrauliques fonctionnant en continu gaspillent de l’énergie pendant les phases de cycle de ralenti. Ils font circuler l'huile en permanence même lorsque la machine ne bouge pas. Les pompes hydrauliques servocommandées consomment de l'énergie électrique uniquement lorsqu'elles sont actionnées, adaptant ainsi la vitesse du moteur aux besoins réels de la charge. Les machines entièrement électriques remplacent entièrement l’hydraulique par des servomoteurs à entraînement direct pour chaque axe de mouvement. Les plates-formes entièrement électriques coûtent plus cher au départ. Cependant, ils permettent d’économiser d’énormes quantités d’énergie sur un long cycle de vie. Ils éliminent également le besoin de refroidissement de l’huile hydraulique, réduisant ainsi davantage la charge énergétique de l’usine. L'entretien diminue car il n'y a pas de fuite d'huile, de remplacement de vanne ou de changement de filtre requis.
Type d'actionnement |
Profil de consommation d'énergie |
Exigences d'entretien |
Précision du mouvement |
|---|---|---|---|
Hydraulique standard |
Élevé (fonctionnement continu de la pompe) |
Élevé (vidanges d'huile, échanges de filtres, réparations de fuites) |
Modéré |
Servo-hydraulique |
Moyen (Puissance consommée uniquement sur demande) |
Moyen (dégradation réduite de l’huile) |
Haut |
Tout électrique |
Faible (entraînement direct très efficace) |
Faible (pas de fluides hydrauliques ni de conduites de refroidissement) |
Très élevé |
Les contrôleurs de température PID (Proportionnel-Intégral-Dérivé) maintiennent des niveaux de chaleur exacts dans le canon d'injection. Ils ajustent constamment la puissance de sortie pour éviter les dépassements de température. Les bandes chauffantes isolées et les enveloppes de barillet empêchent la perte de chaleur ambiante dans l’environnement de l’usine. Cela réduit la charge électrique nécessaire pour maintenir l'unité de plastification à température. Les éléments chauffants infrarouges (IR) assurent une pénétration ciblée de la chaleur dans la station de conditionnement. Les préformes à paroi épaisse et à large ouverture nécessitent une pénétration profonde de la chaleur sans brûler la surface extérieure. Des processus thermiques optimisés garantissent un bon conditionnement de la résine avant la phase de soufflage. Cela évite la nacre et le blanchiment sous contrainte dans le récipient final.
Le moulage par soufflage nécessite de l'air comprimé à haute pression, dépassant souvent 25 bars pour les formes complexes. L'évacuation de cet air dans l'atmosphère après le cycle de soufflage gaspille d'énormes quantités d'énergie. Les systèmes de récupération d’air à haute pression captent cet air évacué directement de la vanne de soufflage. Ils le renvoient dans la machine à une pression plus faible, généralement autour de 7 à 10 bars. Cet air récupéré alimente les cylindres pneumatiques internes, les tiges d’étirement et les mouvements des machines à basse pression. L'utilisation d'une récupération d'air intégrée réduit la charge du compresseur principal de 15 à 25 pour cent. Cela se traduit par des réductions immédiates de la facture d'électricité mensuelle de la centrale.
Choisir le bon La machine ISBM pour bocaux automatiques nécessite l'analyse de caractéristiques opérationnelles spécifiques au-delà des chiffres de sortie de base.
Les changements de moule entraînent des temps d’arrêt inévitables des machines. Les changements rapides maintiennent une efficacité de production élevée et maximisent l’utilisation de la machine. Une machine n’est rentable que lorsqu’elle produit activement des pièces. Recherchez des mécanismes de moule à dégagement rapide qui éliminent le besoin de serrer manuellement les boulons. Les interfaces d'outillage standardisées et les raccords rapides du collecteur d'eau accélèrent le remplacement physique des moules d'injection et de soufflage. Les ajustements automatisés des recettes au sein du panneau de commande réduisent les erreurs humaines lors de la configuration. Les opérations à forte mixité dépendent entièrement de la flexibilité rapide des outils pour maintenir les objectifs de production quotidiens sur plusieurs SKU.
L’intégration transparente avec les équipements en aval n’est pas négociable pour les lignes à grande vitesse. Des testeurs de fuites automatisés garantissent la qualité de l’étanchéité de chaque conteneur. Les systèmes d'inspection visuelle détectent les défauts esthétiques, tels que les taches noires ou la résine non fondue, avant l'emballage. Les palettiseurs gèrent la production en vrac sans nécessiter de travail manuel, en respectant le temps de cycle de la machine. Les fonctions de décharge orientée alignent parfaitement les bocaux et les canettes lorsqu'ils sortent de la machine. Les étiqueteuses et les équipements de sertissage de l'aluminium nécessitent un positionnement exact des conteneurs pour fonctionner correctement. Une bonne intégration évite les goulots d’étranglement en fin de ligne qui obligent la machine de moulage à s’arrêter.
L’espace au sol des usines est cher et souvent limité. Le rendement par mètre carré est une mesure essentielle de l’installation lors de l’évaluation d’un nouvel équipement. Les conceptions compactes des machines maximisent la cavitation avec un encombrement physique réduit. La densité de production élevée évite la nécessité d’une expansion coûteuse de l’usine ou de la location d’un espace d’entrepôt supplémentaire. Évaluez les dimensions physiques de la machine ainsi que son rendement quotidien maximal. Des configurations efficaces permettent à plusieurs machines de fonctionner dans des baies de production standard. Cela consolide les chutes de services publics, telles que les conduites d'eau glacée et d'air comprimé, réduisant ainsi les coûts d'installation.
La transformation du PET recyclé (rPET) est un mandat industriel en pleine croissance, motivé par la demande des consommateurs et la législation. La viscosité intrinsèque (IV) du rPET fluctue énormément par rapport à la résine vierge. L'unité de plastification de la machine doit gérer ces variations de matériaux sans problème. Cela doit se faire sans nécessiter une énergie thermique excessive ni provoquer une dégradation par cisaillement. Les baisses de production doivent être évitées lors du passage entre des mélanges vierges et recyclés. Le système doit conserver une clarté optique élevée malgré le contenu recyclé. Des conceptions de vis spécialisées avec des zones de mélange optimisées empêchent la dégradation du matériau pendant la phase de fusion. Une bonne intégration du séchage déshydratant est également nécessaire pour éliminer l’humidité avant la plastification.
Les fonctionnalités avancées des machines sont souvent sous-utilisées en raison du manque de compétences des opérateurs. Des contrôles complexes frustrent le personnel d'étage et conduisent à des paramètres de traitement sous-optimaux. Les interfaces homme-machine (IHM) intuitives résolvent ce problème en fournissant des représentations graphiques claires du cycle de la machine. Les outils de diagnostic intégrés détectent rapidement les défauts, dirigeant les opérateurs directement vers le capteur ou la vanne défaillante via des journaux d'alarme détaillés. Les tableaux de bord de surveillance énergétique suivent l'efficacité en temps réel, permettant aux superviseurs de détecter les pics de consommation d'énergie. Le stockage des recettes garantit un succès reproductible sur différentes équipes, éliminant ainsi le réglage manuel des paramètres. Des programmes de formation appropriés maximisent le retour sur investissement de votre équipement en responsabilisant votre main-d'œuvre.
Un mauvais entretien draine l’énergie électrique et réduit la durée de vie de la machine. Les canaux de refroidissement du moule obstrués prolongent artificiellement les temps de cycle en ralentissant la phase de refroidissement. Les fuites d’air pneumatique obligent les compresseurs à travailler constamment trop fort, gaspillant ainsi d’énormes quantités d’électricité. Des capteurs de maintenance prédictive surveillent l’état des servomoteurs en temps réel. Ils suivent les anomalies de vibration et de température qui indiquent une défaillance imminente des roulements. La résolution précoce de ces problèmes évite les pannes machine catastrophiques et les temps d’arrêt imprévus. Des programmes de maintenance stricts, y compris le graissage des guides linéaires et la vérification de la tension des courroies, maintiennent une efficacité pneumatique élevée et une faible consommation d'énergie.
Les tests d'acceptation en usine (FAT) et les tests d'acceptation sur site (SAT) vérifient les performances réelles avant le paiement final. Ne vous fiez pas aux fiches techniques théoriques fournies par les équipes commerciales. Exigez des données vérifiables sur la consommation d’énergie pendant l’exécution du FAT. Mesurez le kWh exact par kilogramme de PET traité à l’aide de wattmètres calibrés. Exiger des démonstrations de temps de cycle soutenus sur plusieurs heures pour prouver la stabilité thermique. Effectuez des tests stricts de résistance aux charges supérieures sur les échantillons de sortie pour garantir que les objectifs d’allègement sont atteints. Validez toutes les réclamations avant la signature finale de l’équipement et son expédition à votre installation.
Réalisez un audit énergétique interne complet de vos lignes de moulage par soufflage actuelles pour établir une consommation électrique de référence.
Calculez votre coût exact du kilowattheure par pièce fabriquée pour identifier les goulots d’étranglement financiers spécifiques.
Demandez des projections personnalisées de temps de cycle et de consommation d'énergie auprès des fabricants d'équipements présélectionnés en fonction de la conception spécifique de votre pot et de votre boîte.
Planifiez un protocole de test d'acceptation sur site (SAT) qui exige des mesures vérifiables en kWh/kg avant l'approbation finale de l'équipement.
R : Les modèles servoélectriques modernes consomment généralement entre 0,25 et 0,40 kWh par kilogramme de PET traité. Les machines hydrauliques existantes dépassent souvent 0,60 kWh/kg. Les chiffres exacts dépendent du poids spécifique du conteneur, de la cavitation et de la durée du cycle.
R : Les machines à un étage éliminent les phases de refroidissement des préformes et de réchauffage ultérieur. Ils utilisent la chaleur latente résiduelle de la phase d’injection directement pour la phase d’étirage-soufflage. Cela évite entièrement le besoin de fours de réchauffage infrarouge à forte intensité énergétique.
R : La station d'injection moule avec précision la bride rigide et épaisse requise pour le soudage hermétique. La phase de soufflage par étirement crée ensuite le corps de boîte léger et transparent. Ce processus en deux étapes au sein d'une seule machine garantit que la finition du col reste dimensionnellement stable pour l'extrémité en aluminium.
R : Oui. Cependant, cela nécessite des conceptions de vis de plastification spécialisées et des contrôles thermiques précis. Ces caractéristiques gèrent la viscosité intrinsèque fluctuante des matériaux recyclés. Une configuration appropriée garantit que vous ne perdrez pas la clarté optique et que vous ne subirez pas d'augmentation des temps de cycle lors de l'exécution de pourcentages de rPET élevés.
R : Le retour sur investissement varie en fonction des tarifs d'électricité locaux, des économies de matériaux liées à l'allègement et du volume de production quotidien. Pour les installations à haut rendement fonctionnant en continu, la période de retour sur investissement varie généralement de 18 à 36 mois en raison des réductions massives d'énergie et de résine.
R : Les systèmes de récupération d’air capturent l’air évacué à haute pression utilisé pendant la phase de soufflage. Au lieu de le ventiler, le système le recycle pour alimenter les mouvements de la machine à basse pression. Cela réduit considérablement la charge électrique des principaux compresseurs d'air de l'usine.