
Просмотры: 0 Автор: Редактор сайта Время публикации: 12.09.2026 Происхождение: Сайт


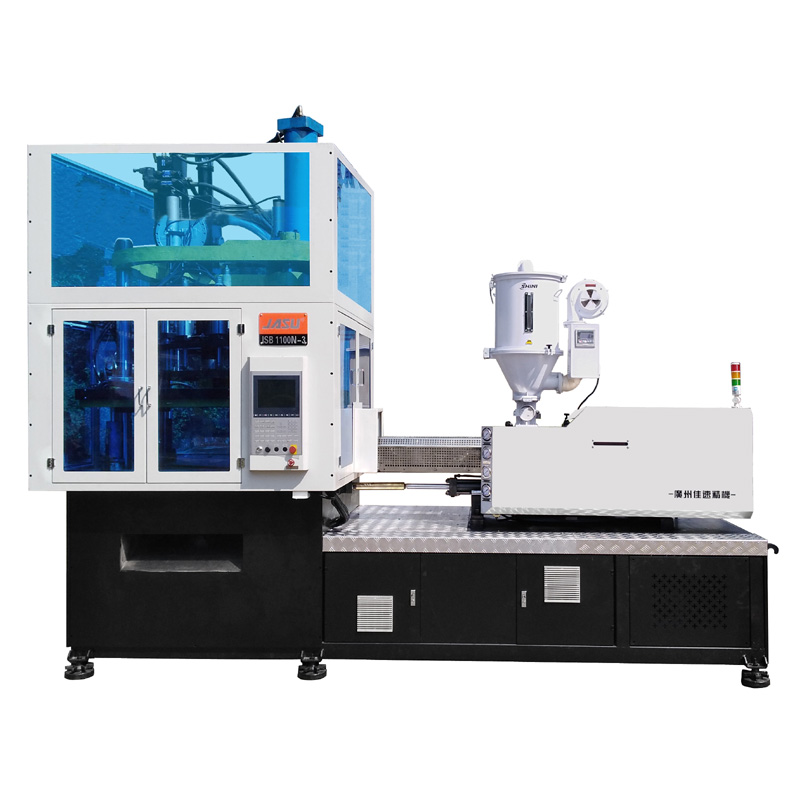
Производители упаковки сталкиваются с серьезным операционным давлением. Мировые затраты на электроэнергию продолжают резко расти, в то время как спрос потребительского рынка на ПЭТ-банки с широким горлышком и прозрачные ПЭТ-банки с алюминиевыми краями растет. Устаревшие операции выдувного формования сталкиваются с присущим им механическим конфликтом. Увеличение скорости производства традиционно приводит к непропорциональному увеличению энергопотребления. Более быстрые циклы часто увеличивают отходы материала и увеличивают процент брака, снижая прибыль при больших объемах производства. Оценка архитектуры современного оборудования является строгой необходимостью. Модернизация оборудования является наиболее эффективным способом защиты прибыльности. Это позволяет одновременно снизить стоимость детали и использовать передовые методы снижения веса. Вы можете увеличить общий выход, не жертвуя прозрачностью контейнера или структурной целостностью. Внедрение современного Машина для литья под давлением с выдувом и вытягиванием банок напрямую устраняет эти узкие места в работе, совмещая высокую производительность со строгими протоколами энергосбережения.
Консолидация процесса: использование одностадийного процесса исключает необходимость повторного нагрева холодных преформ, что существенно снижает потребление энергии, сохраняя при этом высокую оптическую прозрачность банок и консервных банок.
Модернизация привода: переход от традиционных гидравлических систем к платформам с сервоприводом или полностью электрическим приводом может привести к снижению энергопотребления до 40%.
Синергия легкости: современная технология ISBM обеспечивает точное распределение материала, что позволяет производителям снизить вес контейнера, что напрямую приводит к снижению требований к энергии для нагрева, охлаждения и впрыска.
Термическая оптимизация. Усовершенствованные системы управления обогревом с замкнутым контуром и системы рекуперации воздуха под высоким давлением являются важнейшими факторами при оценке рентабельности инвестиций в современное оборудование.
Стандартные критерии успеха при производстве широкогорлых контейнеров основаны на строгих, измеримых показателях. Время цикла определяет максимальный ежедневный объем и напрямую влияет на амортизацию машины. Пределы кавитации определяют производительность за отдельный цикл. Уровень брака активно снижает операционную прибыльность, тратя как смолу, так и машинное время. Целостность герметичного уплотнения предотвращает порчу продукта на выходе, что особенно важно для банок и консервных банок для пищевых продуктов. Устаревшие системы часто не справляются с этими конкретными показателями из-за устаревшей механической конструкции. Неравномерное кондиционирование преформ приводит к неравномерной толщине стенок. Большие диаметры усугубляют проблемы распределения материала на этапе выдувания. Механический износ старых коленно-рычажных систем, растяжение тяг и отклонение плит увеличивают время сухого цикла. Эти узкие места ограничивают производительность и искусственно завышают количество потребляемой энергии на полезную часть. Операторам часто приходится замедлять работу машины, чтобы поддерживать качество, что противоречит цели высокоскоростного производства.
Для расчета реальной себестоимости производства необходимо измерить количество киловатт-часов (кВтч) на килограмм переработанного ПЭТ. Плавление необработанной пластиковой смолы требует огромной тепловой энергии, которая обычно приводит к наибольшему электрическому потреблению на полу. Для кондиционирования преформы требуется точный и постоянный нагрев, чтобы пластик достиг оптимальной температуры стеклования. На этапе выдувного формования требуется сжатый воздух под высоким давлением, что заставляет компрессоры установки работать непрерывно. На заключительном этапе требуется охлажденная вода для быстрого охлаждения и фиксации молекулярной ориентации контейнера. Установите базовый уровень для этих четырех этапов, чтобы понять ваши текущие расходы. Эффективные операции сводят к минимуму потери энергии на всех этапах за счет использования целевого нагрева и охлаждения с замкнутым контуром. Высокое соотношение энергии к выходной мощности указывает на системную неэффективность гидравлических или тепловых контуров. Снижение этого коэффициента является основной целью любой модернизации объекта.
Этап производства |
Потребление энергии устаревшей системы |
Современная система энергопотребления |
Основной фактор эффективности |
|---|---|---|---|
Плавление смолы (инъекция) |
Очень высокий |
Умеренный |
Изолированные бочки и оптимизированный нагрев шнекового сдвига. |
Кондиционирование преформ |
Высокая (печи с подогревом) |
Низкий (скрытое тепло) |
Одноступенчатая архитектура, исключающая повторный нагрев |
Стрейч-выдувное формование |
Высокий |
Низкий |
Системы рекуперации воздуха высокого давления |
Охлаждение пресс-формы |
Умеренный |
Низкий |
Конформные каналы охлаждения снижают нагрузку на охладитель |
Пластиковая смола остается основной статьей расходов на любом упаковочном предприятии. Уменьшение веса одной банки в граммах немедленно снижает прямые материальные затраты. Это также обеспечивает комплексную экономию энергии на протяжении всего производственного цикла. Меньше пластика требует меньше тепловой энергии для плавления в цилиндре для впрыска. Для затвердевания в форме также требуется меньше времени и охлаждающей способности. Более тонкие стены по-прежнему должны соблюдать строгие требования к прочности при верхней нагрузке, чтобы выдержать штабелирование и транспортировку поддонов. Это стало возможным благодаря конструктивным улучшениям, таким как оптимизированная геометрия основания и ребристые боковины. Точный контроль формования гарантирует, что материал распределяется именно там, где это необходимо. Уменьшение веса является финансовым императивом для современных упаковочных предприятий, стремящихся сохранить рентабельность при колебаниях цен на смолу.
Анализ текущего распределения толщины стенок контейнера с помощью ультразвуковых датчиков.
Определите области скопления избыточного материала, обычно в переходной зоне основания или шейки.
Измените геометрию преформы, чтобы оптимизировать коэффициенты осевого и радиального растяжения.
Используйте растягивающие стержни с сервоприводом для точного размещения материала на этапе выдувания.
Проведите испытания новых легких прототипов на максимальную нагрузку и падение, чтобы проверить структурную целостность.
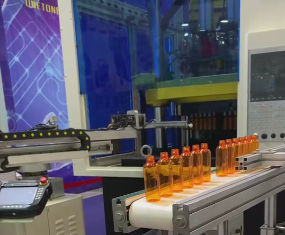
Обновление до Высокопроизводительная машина для производства ПЭТ-банки имеет ряд механических преимуществ. В этих системах используются передовые разработки, позволяющие безопасно расширить производственные возможности без ущерба для качества контейнеров.
Преимущество горячей преформы определяет эффективность Одноступенчатая машина для изготовления банок . При прямом перемещении от станции впрыска к станции выдувного формования сохраняется скрытое тепло. Двухэтапные процессы тратят огромное количество энергии на разогрев холодных заготовок в длинных инфракрасных печах. Преформы с широкой горловиной имеют диаметр от 50 мм до более 120 мм. На этапе закачки они представляют собой большую проекционную площадь. Это требует специального, мощного зажимного усилия для предотвращения заусенцев и поддержания стабильности размеров. Современные одноступенчатые машины равномерно распределяют это усилие зажима по большим плитам с помощью усовершенствованной кинематики коленно-рычажного механизма. Это гарантирует, что литьевые формы остаются идеально закрытыми даже при экстремальных давлениях впрыска и выдержки. В результате получается преформа без обломков, готовая к немедленному выдуванию.
Инъекционная станция формирует критические нити для банок. Он также формирует точные фланцы, необходимые для ПЭТ-банок. Эти фланцы должны соответствовать точным допускам по размерам для последующего алюминиевого шва. Отклонение даже в 0,1 мм приводит к протечке банки и разрушению герметичности. Независимые температурные зоны внутри горячеканальной системы предотвращают структурную деформацию во время фазы плавления. Правильная балансировка коллектора гарантирует заполнение каждой полости с одинаковой скоростью. Специальное охлаждение горлового кольца обеспечивает быстрое затвердевание отделочного покрытия до того, как преформа будет отправлена на станцию кондиционирования. Быстрый отвод тепла гарантирует стабильную производительность при высоких скоростях цикла. Отделка горловины остается жесткой и стабильной по размерам, а тело заготовки остается податливым для растяжения.
Увеличение количества полостей пресс-формы напрямую увеличивает производительность за цикл. Однако структурная целостность формы должна оставаться неповрежденной под высоким давлением. Форма с широким горлышком на 12 гнезд требует значительно большего усилия зажима, чем стандартная форма для бутылок с узким горлышком. Конформные каналы охлаждения решают проблемы сохранения тепла в этих больших формах. Эти каналы повторяют точный контур литьевых и выдувных форм, часто с использованием металлических вставок, напечатанных на 3D-принтере, или специальных медных сплавов. Они отводят тепло гораздо быстрее, чем традиционные линии охлаждения с прямыми отверстиями. Эта термическая эффективность напрямую сокращает общее время цикла, позволяя пластику быстрее схватываться. Более быстрое охлаждение означает, что машина может быстрее открываться и извлекать детали, увеличивая ежедневную производительность.
Растягивающие стержни с сервоприводом обеспечивают точный контроль скорости и силы на этапе выдувания. Пневматическим цилиндрам часто не хватает такой точности, что приводит к непоследовательным изменениям растяжения и синхронизации. Серводвигатели равномерно проталкивают ПЭТ-материал по широкому дну банки. Такое контролируемое растяжение устраняет толстое дно и тонкие плечики, которые являются распространенными дефектами контейнеров с широким горлышком. Равномерное распределение материала повышает прочность и жесткость контейнера. Это также значительно снижает процент брака, экономя как смолу, так и машинное время. Операторы могут программировать точные профили растяжения, включая время перед продувкой и задержку основной продувки, непосредственно с панели управления. Такая повторяемость гарантирует, что каждая партия соответствует строгим стандартам качества.
Настройка энергосберегающая выдувная машина требует выбора правильных систем управления и управления температурой.
Гидравлические насосы непрерывного действия теряют мощность во время фаз холостого хода. В них постоянно циркулирует масло, даже когда машина стоит. Гидравлические насосы с сервоприводом потребляют электроэнергию только при включении, согласовывая скорость двигателя с фактической нагрузкой. Полностью электрические машины полностью заменяют гидравлику серводвигателями с прямым приводом для каждой оси движения. Полностью электрические платформы стоят дороже. Однако они экономят огромное количество энергии в течение длительного жизненного цикла. Они также устраняют необходимость в охлаждении гидравлического масла, что еще больше снижает энергетическую нагрузку на установку. Техническое обслуживание сокращается, поскольку не требуется утечек масла, замены клапанов или фильтров.
Тип срабатывания |
Профиль энергопотребления |
Требования к техническому обслуживанию |
Точность движения |
|---|---|---|---|
Стандартная гидравлика |
Высокий (непрерывная работа насоса) |
Высокая (замена масла, замена фильтров, устранение утечек) |
Умеренный |
Сервогидравлический |
Средний (мощность, потребляемая только по требованию) |
Средний (снижение деградации масла) |
Высокий |
Полностью электрический |
Низкий (Высокоэффективный прямой привод) |
Низкий (нет гидравлических жидкостей и линий охлаждения) |
Очень высокий |
ПИД-регуляторы температуры (пропорционально-интегрально-производные) поддерживают точные уровни тепла в цилиндре впрыска. Они постоянно регулируют выходную мощность, чтобы предотвратить превышение температуры. Изолированные ленты нагревателя и кожухи ствола предотвращают потерю тепла из окружающей среды в заводскую среду. Это снижает электрическую нагрузку, необходимую для поддержания температуры блока пластификации. Инфракрасные (ИК) нагревательные элементы обеспечивают целенаправленное проникновение тепла в станцию кондиционирования. Толстостенные преформы с широкой горловиной требуют глубокого проникновения тепла без обжига внешней поверхности. Оптимизированные термические процессы обеспечивают надлежащее кондиционирование смолы перед фазой продувки. Это предотвращает перламутровый блеск и стрессовое побеление готовой упаковки.
Для выдувного формования требуется сжатый воздух высокого давления, часто превышающего 25 бар для сложных форм. Выпуск этого воздуха в атмосферу после цикла удара приводит к потере огромного количества энергии. Системы рекуперации воздуха высокого давления захватывают отработанный воздух непосредственно из продувочного клапана. Они направляют его обратно в машину при более низком давлении, обычно от 7 до 10 бар. Этот восстановленный воздух приводит в действие внутренние пневматические цилиндры, растягивающиеся стержни и механизмы низкого давления. Использование встроенной системы рекуперации воздуха снижает нагрузку на основной компрессор на 15–25 процентов. Это приводит к немедленному сокращению ежемесячных счетов электростанции за электроэнергию.
Выбор правильного автоматическая машина ISBM для изготовления банок требует анализа конкретных рабочих характеристик, помимо основных показателей производительности.
Замена пресс-формы приводит к неизбежным простоям оборудования. Быстрая переналадка обеспечивает высокую эффективность производства и максимально увеличивает загрузку оборудования. Машина приносит прибыль только тогда, когда она активно производит детали. Ищите быстроразъемные механизмы пресс-форм, которые устраняют необходимость ручной затяжки болтов. Стандартизированные интерфейсы инструментов и быстроразъемные соединения водяного коллектора ускоряют физическую замену литьевых и выдувных форм. Автоматическая корректировка рецептов на панели управления снижает вероятность человеческого фактора во время настройки. Высокопроизводительные операции полностью зависят от быстрой гибкости инструментов для поддержания ежедневных целевых показателей производительности для нескольких SKU.
Бесшовная интеграция с последующим оборудованием не подлежит обсуждению для высокоскоростных линий. Автоматические тестеры на герметичность обеспечивают качество герметичности каждого контейнера. Системы визуального контроля выявляют косметические дефекты, такие как черные точки или нерасплавленная смола, перед упаковкой. Паллетайзеры обрабатывают объемную продукцию, не требуя ручного труда, сохраняя время цикла машины. Функции ориентированной разгрузки идеально выравнивают банки и банки при выходе из машины. Для правильной работы этикетировочных машин и оборудования для закатки алюминия требуется точное позиционирование контейнера. Правильная интеграция предотвращает появление узких мест в конце линии, которые приводят к остановке формовочной машины.
Заводские площади стоят дорого и часто ограничены. Производительность на квадратный метр является важнейшим показателем при оценке нового оборудования. Компактная конструкция машины максимизирует кавитацию при меньшей занимаемой площади. Высокая плотность производства исключает необходимость дорогостоящего расширения завода или аренды дополнительных складских площадей. Оцените физические размеры машины и ее максимальную дневную производительность. Эффективная планировка позволяет нескольким машинам работать в стандартных производственных цехах. Это объединяет инженерные сети, такие как линии охлажденной воды и сжатого воздуха, что снижает затраты на установку.
Переработка вторичного ПЭТ (rPET) становится все более востребованной отраслью, обусловленной потребительским спросом и законодательством. Характеристическая вязкость (IV) rPET сильно колеблется по сравнению с первичной смолой. Блок пластификации машины должен без проблем справляться с этими изменениями материалов. Это должно происходить без необходимости чрезмерной тепловой энергии или деградации при сдвиге. Необходимо избегать падения производительности при переключении между первичными и переработанными смесями. Система должна сохранять высокую оптическую прозрачность, несмотря на переработанное содержимое. Специальная конструкция шнеков с оптимизированными зонами смешивания предотвращает деградацию материала на этапе плавления. Для удаления влаги перед пластификацией также необходима правильная интеграция осушителя с осушителем.
Расширенные функции машины часто используются недостаточно из-за нехватки навыков оператора. Сложный контроль раздражает персонал цеха и приводит к неоптимальным параметрам обработки. Интуитивные человеко-машинные интерфейсы (HMI) решают эту проблему, обеспечивая четкое графическое представление машинного цикла. Встроенные диагностические инструменты быстро находят неисправности, указывая операторам непосредственно на неисправный датчик или клапан с помощью подробных журналов сигналов тревоги. Панели мониторинга энергопотребления отслеживают эффективность в режиме реального времени, позволяя руководителям выявлять скачки энергопотребления. Хранение рецептов обеспечивает повторяемость успеха в разные смены, исключая ручную настройку параметров. Правильные программы обучения максимизируют отдачу от инвестиций в оборудование, расширяя возможности ваших сотрудников.
Плохое техническое обслуживание истощает электроэнергию и сокращает срок службы машины. Засоренные каналы охлаждения формы искусственно увеличивают продолжительность цикла за счет замедления фазы охлаждения. Утечки пневматического воздуха заставляют компрессоры постоянно перегружаться, тратя огромное количество электроэнергии. Датчики профилактического обслуживания контролируют состояние серводвигателя в режиме реального времени. Они отслеживают вибрацию и температурные аномалии, которые указывают на приближающийся выход подшипника из строя. Заблаговременное решение этих проблем предотвращает катастрофические отказы оборудования и незапланированные простои. Строгие графики технического обслуживания, включая смазку линейных направляющих и проверку натяжения ремней, обеспечивают высокий КПД пневмосистемы и низкое энергопотребление.
Заводские приемочные испытания (FAT) и приемочные испытания на месте (SAT) проверяют фактическую производительность перед окончательной оплатой. Не полагайтесь на теоретические спецификации, предоставленные отделами продаж. Требуйте поддающихся проверке данных о потреблении энергии во время запуска FAT. Измерьте точное количество кВтч на килограмм переработанного ПЭТ с помощью калиброванных измерителей мощности. Требуйте демонстраций длительного цикла в течение нескольких часов, чтобы доказать термическую стабильность. Проведите строгие испытания выходных образцов на прочность при максимальной нагрузке, чтобы гарантировать достижение целевого веса. Подтвердите все претензии перед окончательной сдачей оборудования и его отправкой на ваш объект.
Проведите комплексный внутренний энергетический аудит ваших действующих линий выдувного формования, чтобы определить базовое энергопотребление.
Рассчитайте точную стоимость киловатт-часа на произведенную деталь, чтобы выявить конкретные финансовые узкие места.
Запросите индивидуальные прогнозы времени цикла и энергопотребления у включенных в короткий список производителей оборудования на основе ваших конкретных конструкций банок и банок.
Запланируйте протокол приемочных испытаний на объекте (SAT), который требует проверяемых показателей кВтч/кг перед окончательной сдачей оборудования в эксплуатацию.
Ответ: Современные сервоэлектрические модели обычно потребляют от 0,25 до 0,40 кВтч на килограмм переработанного ПЭТ. Устаревшие гидравлические машины часто превышают 0,60 кВтч/кг. Точные цифры зависят от конкретного веса контейнера, кавитации и времени цикла.
Ответ: Одноступенчатые машины исключают этапы охлаждения преформы и последующего повторного нагрева. Они используют остаточное скрытое тепло от фазы впрыска непосредственно на этапе формования с раздувом и вытяжкой. Это полностью устраняет необходимость в энергоемких инфракрасных печах для разогрева.
Ответ: Инъекционная станция точно формирует жесткий, толстый фланец, необходимый для герметичного шва. Затем на этапе растягивания и раздува создается легкий и прозрачный корпус банки. Этот двухэтапный процесс на одной машине гарантирует, что отделка шейки остается стабильной по размерам для алюминиевого конца.
А: Да. Однако для этого требуются специальные конструкции пластифицирующих шнеков и точный терморегулятор. Эти функции позволяют справиться с изменяющейся характеристической вязкостью переработанных материалов. Правильная настройка гарантирует, что вы не потеряете оптическую прозрачность и не увеличите время цикла при работе с высоким содержанием rPET.
О: Окупаемость инвестиций варьируется в зависимости от местных тарифов на электроэнергию, экономии материалов за счет облегчения и ежедневного объема производства. Для непрерывно работающих высокопроизводительных предприятий период окупаемости инвестиций обычно составляет от 18 до 36 месяцев из-за значительного сокращения энергопотребления и смолы.
Ответ: Системы рекуперации воздуха улавливают отработанный воздух под высоким давлением, используемый на этапе продувки. Вместо того, чтобы выпускать его, система рециркулирует его, обеспечивая движения машины под низким давлением. Это существенно снижает электрическую нагрузку на главные воздушные компрессоры станции.
