
Visualizações: 0 Autor: Editor do site Horário de publicação: 12/09/2026 Origem: Site


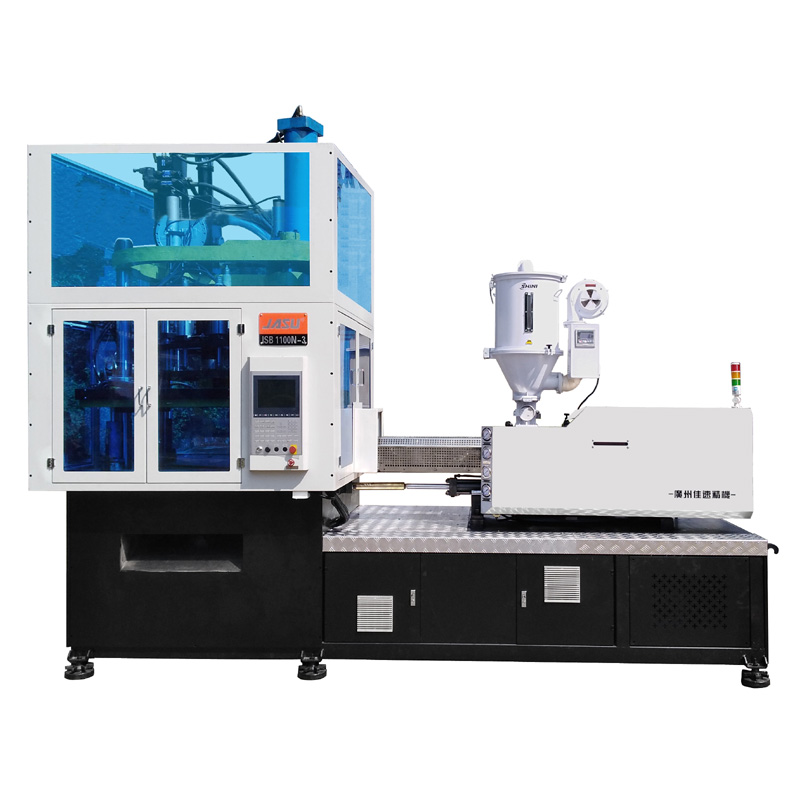
Os fabricantes de embalagens enfrentam intensa pressão operacional. Os custos globais de energia continuam a aumentar acentuadamente, enquanto aumenta a demanda do mercado consumidor por frascos PET de boca larga e latas PET transparentes com extremidades de alumínio com costura. As operações legadas de moldagem por sopro enfrentam um conflito mecânico inerente. Aumentar a velocidade de produção tradicionalmente causa um aumento desproporcional no consumo de energia. Ciclos mais rápidos muitas vezes aumentam o desperdício de material e aumentam as taxas de refugo, minando as margens de lucro em execuções de alto volume. Avaliar a arquitetura de equipamentos modernos é uma necessidade estrita. Atualizar o maquinário é o caminho mais viável para proteger a lucratividade. Ele permite reduzir simultaneamente o custo por peça e ativar técnicas avançadas de redução de peso. Você pode aumentar o rendimento geral sem sacrificar a clareza do recipiente ou a integridade estrutural. Implementando um moderno A máquina de moldagem por sopro e estiramento por injeção de frascos e latas aborda diretamente esses gargalos operacionais, alinhando produção de alta velocidade com protocolos rígidos de conservação de energia.
Consolidação do Processo: A utilização de um processo de estágio único elimina a necessidade de reaquecer pré-formas frias, reduzindo inerentemente o consumo de energia e mantendo alta clareza óptica para potes e latas.
Atualizações de atuação: A transição de sistemas hidráulicos tradicionais para plataformas servoacionadas ou totalmente elétricas pode gerar uma redução de até 40% no uso de energia.
Sinergia de leveza: A moderna tecnologia ISBM permite uma distribuição precisa de materiais, permitindo que os fabricantes reduzam o peso do contêiner – o que se traduz diretamente em menores requisitos de energia de aquecimento, resfriamento e injeção.
Otimização térmica: controles avançados de aquecimento em circuito fechado e sistemas de recuperação de ar de alta pressão são diferenciais críticos ao avaliar o ROI de equipamentos modernos.
Os critérios de sucesso padrão para a produção de contêineres de boca larga dependem de métricas rigorosas e mensuráveis. O tempo de ciclo determina o seu volume diário máximo e impacta diretamente a amortização da máquina. Os limites de cavitação definem o rendimento por ciclo individual. As taxas de rejeição destroem ativamente a lucratividade operacional, desperdiçando tempo de resina e de máquina. A integridade da vedação hermética evita a deterioração do produto, o que é especialmente crítico para potes e latas de qualidade alimentar. Os sistemas legados frequentemente falham nessas métricas específicas devido a projetos mecânicos desatualizados. O condicionamento inconsistente da pré-forma causa espessura irregular da parede. Diâmetros largos agravam esses problemas de distribuição de material durante a fase de sopro. O desgaste mecânico em sistemas de alternância mais antigos, o estiramento da barra de ligação e a deflexão da placa prolongam os tempos do ciclo de secagem. Esses gargalos limitam a produção e aumentam artificialmente a energia consumida por peça utilizável. Os operadores muitas vezes têm que desacelerar a máquina para manter a qualidade, anulando o propósito da produção em alta velocidade.
O cálculo do verdadeiro custo de produção requer a medição dos quilowatts-hora (kWh) por quilograma de PET processado. O derretimento da resina plástica bruta consome enorme energia térmica, geralmente responsável pelo maior consumo elétrico do piso. O condicionamento da pré-forma requer calor preciso e sustentado para garantir que o plástico atinja sua temperatura ideal de transição vítrea. A fase de moldagem por sopro exige ar comprimido de alta pressão, forçando os compressores da planta a funcionarem continuamente. O estágio final requer água gelada para resfriamento rápido para fixar a orientação molecular do recipiente. Estabeleça uma linha de base entre estas quatro fases para compreender as suas despesas atuais. Operações eficientes minimizam o desperdício de energia em todas as fases, utilizando aquecimento direcionado e resfriamento em circuito fechado. Uma alta relação energia/produção indica ineficiências sistêmicas nos circuitos hidráulicos ou térmicos. Reduzir esta proporção é o objetivo principal de qualquer atualização de instalação.
Fase de Produção |
Consumo de energia do sistema legado |
Consumo de energia do sistema moderno |
Driver de eficiência primário |
|---|---|---|---|
Fusão de resina (injeção) |
Muito alto |
Moderado |
Barris isolados e aquecimento de cisalhamento de parafuso otimizado |
Condicionamento de pré-formas |
Alto (fornos de reaquecimento) |
Baixo (calor latente) |
Arquitetura de estágio único eliminando reaquecimento |
Moldagem por sopro e estiramento |
Alto |
Baixo |
Sistemas de recuperação de ar de alta pressão |
Resfriamento de molde |
Moderado |
Baixo |
Canais de resfriamento conformes reduzindo a carga do chiller |
A resina plástica continua sendo uma grande despesa recorrente em qualquer instalação de embalagem. A redução do peso em gramas de um único frasco economiza imediatamente custos diretos de material. Também gera economias de energia combinadas em todo o ciclo de produção. Menos plástico requer menos energia térmica para derreter no cilindro de injeção. Também requer menos tempo e capacidade de resfriamento para solidificar no molde. Paredes mais finas ainda devem manter requisitos rígidos de resistência à carga superior para sobreviver ao empilhamento e ao trânsito de paletes. Melhorias no projeto estrutural, como geometrias de base otimizadas e paredes laterais nervuradas, tornam isso possível. Controles precisos de moldagem garantem que o material seja distribuído exatamente onde é necessário. A redução do peso é um imperativo financeiro para as instalações de embalagens modernas que buscam manter margens contra a flutuação dos preços da resina.
Analise a distribuição atual da espessura da parede do contêiner usando medidores ultrassônicos.
Identifique áreas de acúmulo excessivo de material, normalmente na transição da base ou do pescoço.
Redesenhe a geometria da pré-forma para otimizar as taxas de estiramento axial e radial.
Implemente hastes tensoras acionadas por servo para posicionamento preciso do material durante a fase de sopro.
Realize testes de carga superior e queda nos novos protótipos leves para verificar a integridade estrutural.
Atualizando para um A máquina para jarras PET de alto rendimento apresenta várias vantagens mecânicas. Esses sistemas utilizam engenharia avançada para ampliar os limites de produção com segurança, sem comprometer a qualidade do contêiner.
A vantagem da pré-forma quente define a eficiência de um Máquina para fazer jarras de estágio único . Mover-se diretamente da estação de injeção para a estação de moldagem por estiramento e sopro retém o calor latente. Os processos de dois estágios desperdiçam grandes quantidades de energia no reaquecimento de pré-formas frias em fornos de infravermelho longo. As pré-formas de gargalo largo variam de 50 mm a mais de 120 mm de diâmetro. Apresentam grande área projetada durante a fase de injeção. Isso exige força de fixação especializada e de alta tonelagem para evitar rebarbas e manter a estabilidade dimensional. Máquinas modernas de estágio único distribuem essa força de fixação uniformemente em placas grandes usando cinemática de alternância avançada. Isso garante que os moldes de injeção permaneçam perfeitamente fechados mesmo sob pressões extremas de injeção e retenção. O resultado é uma pré-forma sem rebarbas, pronta para sopro imediato.
A estação de injeção forma os fios críticos para os frascos. Ele também forma os flanges precisos necessários para latas PET. Esses flanges devem atender às tolerâncias dimensionais exatas para costuras de alumínio a jusante. Uma variação de até 0,1 mm causa vazamento na lata e destrói a vedação hermética. Zonas de temperatura independentes dentro do sistema de câmara quente evitam a deformação estrutural durante a fase de fusão. O balanceamento adequado do coletor garante que cada cavidade seja preenchida exatamente na mesma proporção. O resfriamento especializado do anel de gargalo garante que o acabamento solidifique rapidamente antes que a pré-forma se mova para a estação de condicionamento. A rápida remoção de calor garante uma produção consistente em altas velocidades de ciclo. O acabamento do pescoço permanece rígido e dimensionalmente estável, enquanto o corpo da pré-forma permanece flexível para alongamento.
Aumentar o número de cavidades do molde aumenta diretamente a produção por ciclo. Contudo, a integridade estrutural do molde deve permanecer intacta sob alta pressão. Um molde de boca larga com 12 cavidades requer significativamente mais força de fixação do que um molde de garrafa padrão de gargalo estreito. Canais de resfriamento conformados resolvem problemas de retenção de calor nesses moldes grandes. Esses canais seguem o contorno exato dos moldes de injeção e sopro, geralmente utilizando inserções metálicas impressas em 3D ou ligas de cobre especializadas. Eles removem o calor muito mais rápido do que as tradicionais linhas de resfriamento perfuradas. Esta eficiência térmica reduz diretamente os tempos gerais do ciclo, permitindo que o plástico endureça mais rapidamente. O resfriamento mais rápido significa que a máquina pode abrir e ejetar as peças mais rapidamente, aumentando o rendimento diário.
As hastes de estiramento servoacionadas fornecem velocidade exata e controle de força durante a fase de sopro. Os cilindros pneumáticos muitas vezes não possuem essa precisão, levando a variações inconsistentes de alongamento e temporização. Os servomotores empurram o material PET uniformemente pela base larga de um frasco ou lata. Este estiramento controlado elimina bases grossas e ombros finos, que são defeitos comuns em recipientes de boca larga. A distribuição consistente do material melhora a resistência e a rigidez do recipiente. Ele também reduz significativamente as taxas de refugo, economizando resina e tempo de máquina. Os operadores podem programar perfis de estiramento exatos, incluindo tempo de pré-sopro e atrasos de sopro principal, diretamente no painel de controle. Essa repetibilidade garante que cada lote atenda a rígidos padrões de qualidade.
Configurando um A máquina de moldagem por sopro com economia de energia requer a seleção dos sistemas corretos de atuação e gerenciamento térmico.
As bombas hidráulicas de funcionamento contínuo desperdiçam energia durante as fases do ciclo ocioso. Eles circulam óleo constantemente, mesmo quando a máquina não está em movimento. As bombas hidráulicas servoacionadas apenas consomem energia elétrica quando acionadas, combinando a velocidade do motor com a necessidade real de carga. Máquinas totalmente elétricas substituem totalmente a hidráulica por servomotores de acionamento direto para cada eixo de movimento. As plataformas totalmente elétricas custam mais antecipadamente. No entanto, eles economizam enormes quantidades de energia durante um longo ciclo de vida. Eles também eliminam a necessidade de resfriamento do óleo hidráulico, reduzindo ainda mais as cargas de energia da planta. A manutenção cai porque não há necessidade de vazamentos de óleo, substituições de válvulas ou trocas de filtros.
Tipo de atuação |
Perfil de consumo de energia |
Requisitos de manutenção |
Precisão de movimento |
|---|---|---|---|
Hidráulica Padrão |
Alto (operação contínua da bomba) |
Alto (trocas de óleo, trocas de filtros, reparos de vazamentos) |
Moderado |
Servo-Hidráulico |
Médio (energia consumida apenas sob demanda) |
Médio (degradação reduzida do óleo) |
Alto |
Totalmente elétrico |
Baixo (acionamento direto altamente eficiente) |
Baixo (sem fluidos hidráulicos ou linhas de resfriamento) |
Muito alto |
Os controladores de temperatura PID (Proporcional-Integral-Derivativo) mantêm níveis exatos de calor no cilindro de injeção. Eles ajustam constantemente a potência de saída para evitar excessos de temperatura. Faixas de aquecimento isoladas e camisas cilíndricas evitam a perda de calor ambiente para o ambiente da fábrica. Isto reduz a carga eléctrica necessária para manter a unidade de plastificação à temperatura. Os elementos de aquecimento infravermelho (IR) fornecem penetração de calor direcionada na estação de condicionamento. Pré-formas de boca larga com paredes espessas requerem penetração profunda de calor sem queimar a superfície externa. Processos térmicos otimizados garantem o condicionamento adequado da resina antes da fase de sopro. Isso evita perolização e branqueamento por estresse no recipiente final.
A moldagem por sopro requer ar comprimido de alta pressão, muitas vezes excedendo 25 bar para formas complexas. A exaustão desse ar na atmosfera após o ciclo de sopro desperdiça enormes quantidades de energia. Os sistemas de recuperação de ar de alta pressão capturam esse ar de exaustão diretamente da válvula de sopro. Eles o encaminham de volta para a máquina a uma pressão mais baixa, normalmente em torno de 7 a 10 bar. Este ar recuperado alimenta cilindros pneumáticos internos, hastes de estiramento e movimentos de máquinas de baixa pressão. A utilização da recuperação de ar integrada reduz a carga do compressor principal em 15 a 25 por cento. Isto se traduz em reduções imediatas na conta mensal de eletricidade da usina.
Selecionando o certo A máquina ISBM de latas automáticas requer a análise de recursos operacionais específicos além dos números básicos de saída.
As trocas de moldes causam paradas inevitáveis da máquina. As trocas rápidas mantêm alta a eficiência da produção e maximizam a utilização da máquina. Uma máquina só é lucrativa quando produz ativamente peças. Procure mecanismos de molde de liberação rápida que eliminem a necessidade de torque manual dos parafusos. Interfaces de ferramentas padronizadas e desengates rápidos do coletor de água aceleram a troca física de moldes de injeção e sopro. Os ajustes automatizados de receitas no painel de controle reduzem erros humanos durante a configuração. As operações de alto mix dependem inteiramente da rápida flexibilidade de ferramentas para manter as metas diárias de produção em vários SKUs.
A integração perfeita com equipamentos downstream não é negociável para linhas de alta velocidade. Testadores de vazamento automatizados garantem a qualidade da vedação hermética em cada recipiente. Os sistemas de inspeção visual detectam defeitos cosméticos, como manchas pretas ou resina não derretida, antes de embalar. Os paletizadores lidam com a produção em massa sem exigir trabalho manual, acompanhando o tempo de ciclo da máquina. Os recursos de descarga orientada alinham perfeitamente os potes e latas à medida que saem da máquina. Máquinas de etiquetagem e equipamentos de costura de alumínio exigem o posicionamento exato do recipiente para funcionar corretamente. A integração adequada evita gargalos no final da linha que forçam a parada da máquina de moldagem.
O espaço na fábrica é caro e muitas vezes limitado. A produção por metro quadrado é uma métrica de instalação crítica ao avaliar novos equipamentos. Projetos compactos de máquinas maximizam a cavitação em um espaço físico menor. A alta densidade de produção evita a necessidade de expansão dispendiosa da fábrica ou de locação de espaço adicional no armazém. Avalie as dimensões físicas da máquina juntamente com o seu rendimento máximo diário. Layouts eficientes permitem que várias máquinas operem em baias de produção padrão. Isto consolida as quedas de serviços públicos, como linhas de água gelada e ar comprimido, reduzindo os custos de instalação.
O processamento de PET reciclado (rPET) é uma exigência crescente da indústria, impulsionada pela demanda e pela legislação dos consumidores. A viscosidade intrínseca (IV) do rPET flutua muito em comparação com a resina virgem. A unidade de plastificação da máquina deve lidar perfeitamente com essas variações de material. Deve fazê-lo sem exigir energia térmica excessiva ou causar degradação por cisalhamento. Quedas de produção devem ser evitadas ao alternar entre misturas virgens e recicladas. O sistema deve manter alta clareza óptica apesar do conteúdo reciclado. Projetos de rosca especializados com zonas de mistura otimizadas evitam a degradação do material durante a fase de fusão. A integração adequada da secagem dessecante também é necessária para remover a umidade antes da plastificação.
Os recursos avançados da máquina muitas vezes são subutilizados devido a lacunas nas habilidades do operador. Controles complexos frustram a equipe e levam a parâmetros de processamento abaixo do ideal. As interfaces intuitivas homem-máquina (IHM) resolvem esse problema, fornecendo representações gráficas claras do ciclo da máquina. As ferramentas de diagnóstico integradas encontram falhas rapidamente, apontando os operadores diretamente para o sensor ou válvula com defeito por meio de registros detalhados de alarmes. Painéis de monitoramento de energia rastreiam a eficiência em tempo real, permitindo que os supervisores detectem picos no consumo de energia. O armazenamento de receitas garante sucesso repetível em diferentes turnos, eliminando ajustes manuais de parâmetros. Programas de treinamento adequados maximizam o retorno do investimento em equipamentos, capacitando sua força de trabalho.
A má manutenção drena energia elétrica e reduz a vida útil da máquina. Canais de resfriamento de moldes entupidos prolongam artificialmente os tempos de ciclo, desacelerando a fase de resfriamento. Vazamentos de ar pneumático forçam os compressores a trabalhar constantemente, desperdiçando enormes quantidades de eletricidade. Sensores de manutenção preditiva monitoram a integridade do servo motor em tempo real. Eles rastreiam anomalias de vibração e temperatura que indicam falha iminente do rolamento. A solução precoce desses problemas evita falhas catastróficas da máquina e tempos de inatividade não planejados. Programações de manutenção rigorosas, incluindo lubrificação de guias lineares e verificação das tensões da correia, mantêm alta eficiência pneumática e baixo consumo de energia.
O Teste de Aceitação de Fábrica (FAT) e o Teste de Aceitação no Local (SAT) verificam o desempenho real antes do pagamento final. Não confie em folhas de especificações teóricas fornecidas pelas equipes de vendas. Exija dados verificáveis de consumo de energia durante a execução do FAT. Meça o kWh exato por quilograma de PET processado usando medidores de energia calibrados. Exija demonstrações sustentadas de tempo de ciclo durante várias horas para comprovar a estabilidade térmica. Realize testes rigorosos de resistência à carga superior nas amostras de saída para garantir que as metas de redução de peso sejam atendidas. Valide todas as reclamações antes da aprovação final do equipamento e do envio para suas instalações.
Realize uma auditoria energética interna abrangente de suas atuais linhas de moldagem por sopro para estabelecer um consumo de energia básico.
Calcule seu custo exato em quilowatt-hora por peça fabricada para identificar gargalos financeiros específicos.
Solicite projeções personalizadas de tempo de ciclo e consumo de energia de fabricantes de equipamentos selecionados com base em seus projetos específicos de frascos e latas.
Agende um protocolo de teste de aceitação do local (SAT) que exija métricas verificáveis de kWh/kg antes da aprovação final do equipamento.
R: Os modelos servoelétricos modernos normalmente consomem entre 0,25 e 0,40 kWh por quilograma de PET processado. Máquinas hidráulicas antigas geralmente excedem 0,60 kWh/kg. Os números exatos dependem do peso específico do recipiente, da cavitação e do tempo de ciclo.
R: As máquinas de estágio único eliminam o resfriamento da pré-forma e as fases subsequentes de reaquecimento. Eles utilizam o calor latente residual da fase de injeção diretamente para a fase de moldagem por estiramento e sopro. Isso ignora totalmente a necessidade de fornos de reaquecimento infravermelho que consomem muita energia.
R: A estação de injeção molda com precisão o flange rígido e espesso necessário para a costura hermética. A fase de estiramento cria então o corpo da lata leve e transparente. Este processo de duas etapas dentro de uma máquina garante que o acabamento do pescoço permaneça dimensionalmente estável para a extremidade de alumínio.
R: Sim. No entanto, requer designs especializados de parafusos de plastificação e controles térmicos precisos. Esses recursos lidam com a viscosidade intrínseca flutuante dos materiais reciclados. A configuração adequada garante que você não perca a clareza óptica nem sofra tempos de ciclo maiores ao executar altas porcentagens de rPET.
R: O ROI varia de acordo com as tarifas locais de eletricidade, economia de material com redução de peso e volume de produção diário. Para instalações de alto rendimento operando continuamente, o período de ROI normalmente varia de 18 a 36 meses devido às enormes reduções de energia e resina.
R: Os sistemas de recuperação de ar capturam o ar de exaustão de alta pressão usado durante a fase de sopro. Em vez de purgá-lo, o sistema o recicla para fornecer movimentos de baixa pressão à máquina. Isto reduz significativamente a carga elétrica nos principais compressores de ar da planta.
