Vistas: 0 Autor: Editor del sitio Hora de publicación: 2026-09-03 Origen: Sitio


¿Las paredes desiguales de las botellas están arruinando su producción? La resina desperdiciada devora sus márgenes de ganancias diariamente y compromete la integridad estructural de su producto final. En el acelerado mundo de la fabricación de plásticos, las máquinas ISBM (moldeo por inyección, estiramiento y soplado) de un solo paso retienen el calor latente. Esta retención térmica es excelente para la eficiencia energética. Sin embargo, puede provocar graves anomalías en el procesamiento si no se gestiona.
En esta guía completa, profundizamos en los parámetros exactos de la máquina, los principios termodinámicos y las técnicas de resolución de problemas necesarios para estabilizar su producción. Ya sea que esté utilizando resina virgen o lidiando con las complejidades del rPET, cubrimos todo lo que necesita saber para lograr un acabado perfecto. Calidad de las botellas de PET y mantenga su línea de montaje funcionando sin problemas.
La arquitectura de la preforma es la base: una preforma bien diseñada dicta estrictamente cómo se distribuye el material PET. Sin la geometría de referencia correcta, los ajustes de parámetros posteriores inevitablemente fallarán.
El acondicionamiento de la temperatura es fundamental: la gestión eficaz del calor latente retenido desde la fase de inyección inicial evita el estiramiento desigual, la acumulación localizada de resina y los puntos débiles estructurales.
Precisión de la varilla de estiramiento: la calibración mecánica adecuada, que abarca los parámetros de velocidad, sincronización y presión, no es negociable para lograr una distribución axial y radial constante del material.
Sincronización del presoplado: la sincronización del retraso del presoplado y la presión del presoplado evita que el material plástico se adelgace en áreas no deseadas antes de que llegue la fase de soplado principal de alta presión.
La calidad de la máquina importa: la actualización a maquinaria ISBM servoaccionada de alta precisión reduce drásticamente las variaciones mecánicas básicas.
Para lograr una estabilidad de procesamiento óptima, los operadores primero deben comprender la mecánica fundamental del proceso de un solo paso. A diferencia de los sistemas tradicionales de dos pasos, donde las preformas se moldean por inyección, se enfrían a temperatura ambiente, se vierten en silos de almacenamiento y luego se recalientan, el proceso de un solo paso ejecuta toda la transformación dentro de un único ciclo de máquina ininterrumpido. Específicamente, se inyecta resina de PET fundida en la cavidad de un molde para formar la preforma. Luego se transfiere inmediatamente mediante una mesa giratoria a una estación de acondicionamiento y finalmente se traslada al molde de soplado.
Debido a que la preforma nunca se enfría completamente a la temperatura ambiente de fábrica, retiene una cantidad significativa de calor latente de la fase de inyección. Esta energía térmica residual actúa como un arma de doble filo. Por un lado, reduce drásticamente el consumo de energía. Por otro, introduce variables termodinámicas complejas. Si este calor latente no se gestiona perfectamente antes de que la preforma entre en la fase de estiramiento y soplado, las cadenas de polímero cederán de forma impredecible.
Caminas por la planta de producción. Ves un contenedor lleno de botellas rechazadas. La causa raíz rara vez es un factor único y aislado. En cambio, la variación del espesor de la pared generalmente surge de una cascada de variables que interactúan entre los sistemas térmicos, mecánicos y neumáticos. El culpable más frecuente es un perfil de temperatura desigual en la geometría de la preforma. El material PET presenta un comportamiento viscoelástico que depende en gran medida de la temperatura. En consecuencia, las secciones más calientes de la preforma se estirarán mucho más rápido (y más delgadas) que las secciones adyacentes más frías.
Más allá de los desequilibrios térmicos, la desalineación mecánica juega un papel importante. Por ejemplo, si la varilla de estiramiento está incluso una fracción de milímetro descentrada, empujará el material fundido de manera asimétrica. De manera similar, el flujo errático de material durante la fase inicial de inyección a alta presión puede crear una preforma estructuralmente defectuosa incluso antes de que comience la fase de soplado.
No mantener tolerancias estrictas en las paredes afecta directamente los resultados de una instalación. Desde un punto de vista estructural, las paredes delgadas comprometen la resistencia de carga superior del contenedor. Esto hace que la botella sea muy susceptible a aplastarse durante el taponado automatizado o el apilamiento en el almacén. Además, las secciones microfinas degradan las propiedades de barrera del recipiente, permitiendo que se escape la carbonatación o que penetre el oxígeno.
Desde el punto de vista financiero, el control deficiente del espesor obliga a los cautelosos gerentes de planta a 'sobrediseñar' sus empaques. Terminan utilizando preformas más pesadas de lo matemáticamente necesario sólo para compensar puntos débiles impredecibles. Esto frustra por completo las iniciativas modernas de aligeramiento. Si domina las variables analizadas en esta guía, podrá eliminar estas ineficiencias ocultas y reducir drásticamente el desperdicio de resina.
La arquitectura física de la preforma es la base absoluta para la integridad estructural. Un impecable El diseño de la preforma debe alinearse matemáticamente con la geometría final de la botella mediante relaciones de estiramiento específicas. Los ingenieros de herramientas calculan la relación de estiramiento axial (ASR) dividiendo la longitud de la botella por la longitud de la preforma. La relación de estiramiento del aro (HSR) se calcula dividiendo el diámetro de la botella por el diámetro de la preforma.
Para aplicaciones de PET estándar, el ASR óptimo suele estar entre 1,5 y 3,0. El HSR oscila entre 2,0 y 4,5. La relación de estiramiento total combinada dicta el comportamiento de endurecimiento por deformación del polímero. Si su diseño exige una relación de estiramiento fuera de los límites físicos del material, la resina no llegará a las esquinas del molde (lo que resultará en bases gruesas) o se estirará demasiado, provocando la ruptura de las paredes laterales. Ningún ajuste de la máquina puede superar una preforma que no coincide fundamentalmente.
Durante la fase de inyección, el plástico fundido se introduce en la cavidad bajo una presión extrema. Si el pasador central carece de suficiente rigidez, este flujo de alta presión hace que se desvíe ligeramente del centro. Este fenómeno, conocido en la industria como 'cambio de núcleo', da como resultado una preforma que es más gruesa por un lado y más delgada por el otro.
Cuando posteriormente se sopla una preforma con núcleo desplazado, la disparidad de espesor aumenta exponencialmente. Controlar esta deflexión requiere un perfil preciso de la velocidad de inyección y mantener temperaturas óptimas de fusión (generalmente alrededor de 275 °C a 285 °C para PET). Además, es fundamental garantizar que la relación longitud-diámetro (L/D) del molde esté diseñada para soportar las presiones de inyección sin doblarse.
En el ISBM de un solo paso, la estación de acondicionamiento sirve como puente vital entre la cavidad de inyección y el molde de soplado. Su función principal es manipular el calor latente retenido de la fase de inyección. El objetivo es lograr un perfil de temperatura uniforme adecuado para la orientación biaxial. La temperatura de soplado ideal para el PET normalmente se encuentra en la estrecha ventana de 90°C a 110°C, justo por encima de su temperatura de transición vítrea (Tg).
Debido a que la preforma se enfría de afuera hacia adentro, la pared interior está naturalmente más caliente que la pared exterior al salir de la cavidad de inyección. La estación de acondicionamiento debe permitir que este calor interno se iguale en todo el espesor de la pared. Si la preforma ingresa al molde de soplado antes de que ocurra esta ecualización, la capa interna más caliente se estirará de manera diferente que la capa externa más fría, causando delaminación o perlado.
Los gradientes de temperatura a lo largo del eje vertical u horizontal de la preforma son el enemigo absoluto de la uniformidad. Un 'punto caliente' en la preforma cederá antes y se estirará más bajo presión neumática. Esto da como resultado una sección peligrosamente delgada en el contenedor final. Por el contrario, un 'punto frío' resistirá el estiramiento, dejando una masa de plástico gruesa y desorientada.
Estas anomalías térmicas a menudo son causadas por diseños desiguales de los canales de enfriamiento en el molde de inyección, acumulación de incrustaciones que bloquean las líneas de agua o incluso corrientes de aire ambiental inconsistentes en las instalaciones. La obtención de imágenes térmicas periódicas de las preformas a medida que salen de la estación de acondicionamiento es una práctica diaria muy recomendada para los técnicos de instalación.
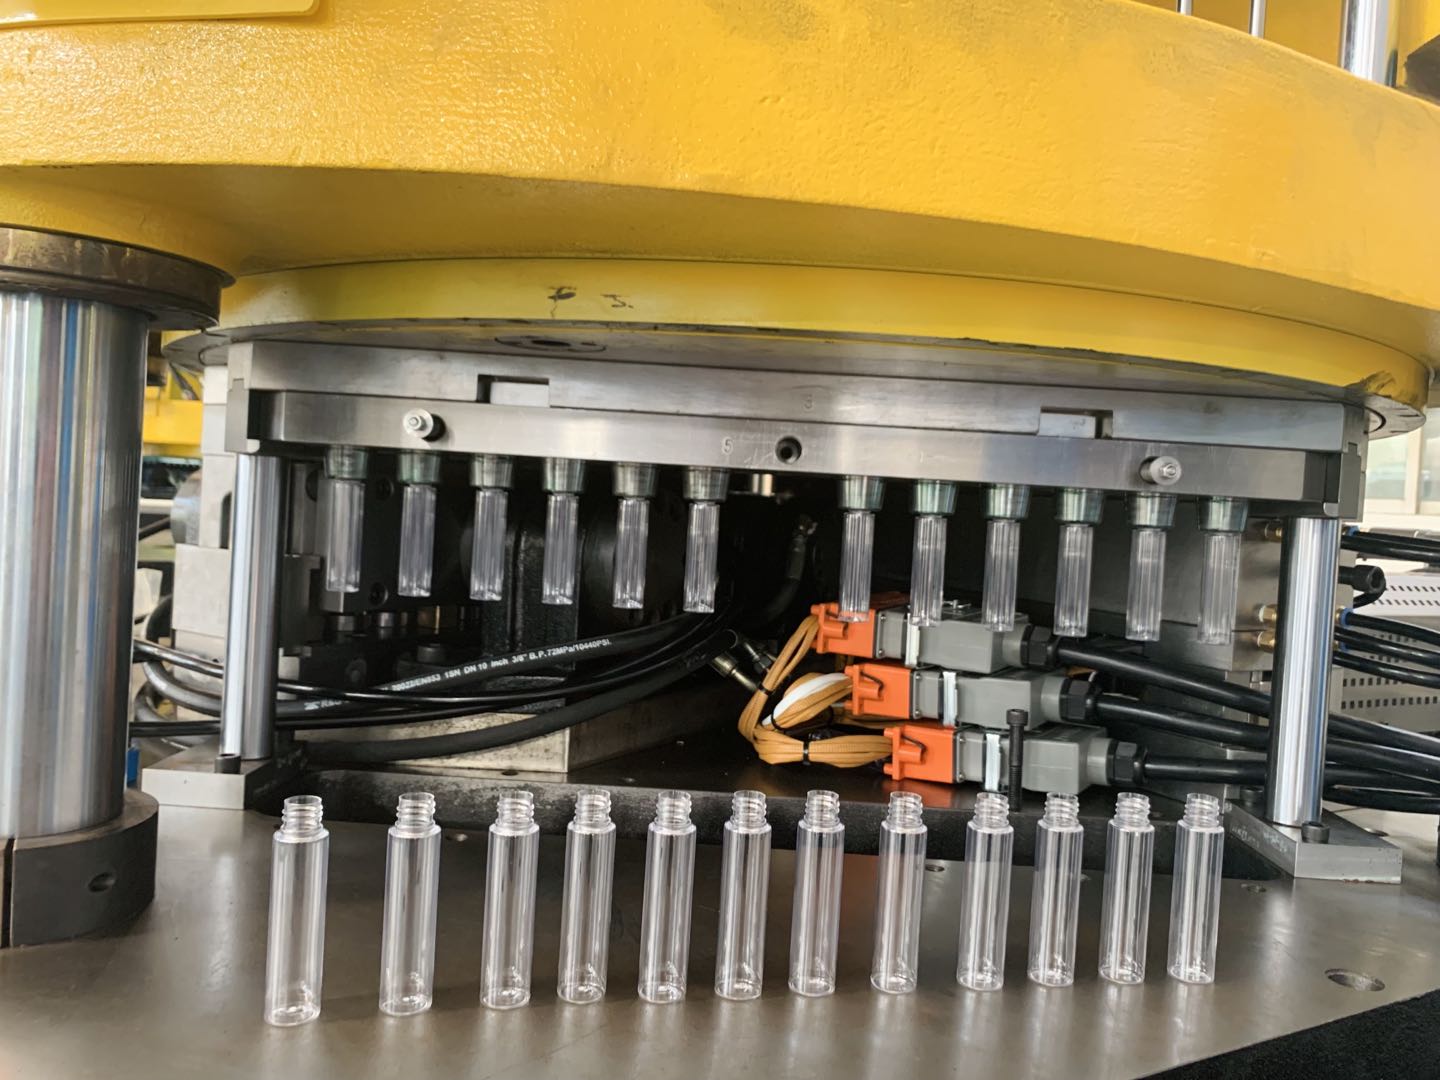
La barra de estiramiento es el corazón mecánico del proceso de orientación. Su función principal es empujar físicamente la preforma axialmente hacia el fondo del molde de soplado mientras el aire previo al soplado comienza a expandir el material radialmente. Si la varilla desciende demasiado rápido, fuerza todo el material hacia la base, privando de plástico las paredes laterales y los hombros. Si se mueve demasiado lento, el aire previo al soplado infla la preforma prematuramente, provocando que el material se enrolle alrededor de la varilla de metal.
Lograr una sincronización perfecta requiere una sincronización de microsegundos. El silbido agudo de la válvula de presoplado debe activarse en el momento exacto en que la varilla de estiramiento alcanza una posición específica dentro de la preforma. Este movimiento altamente coordinado asegura que el polímero se distribuya uniformemente a lo largo de todo el eje vertical.
Históricamente, las varillas tensoras eran accionadas por cilindros neumáticos o levas mecánicas básicas. Si bien son funcionales para formas básicas, estos sistemas heredados son muy susceptibles a las variaciones en la presión del aire de fábrica. Durante un turno largo, el desgaste mecánico provoca velocidades de carrera inconsistentes.
Hoy en día, la actualización a sistemas servoaccionados es la forma más efectiva de garantizar un funcionamiento impecable. ajuste de la varilla de estiramiento . Los servomotores proporcionan control absoluto sobre la velocidad, aceleración y posición final de reposo de la varilla. Los operadores pueden programar perfiles de movimiento complejos, como moverse rápidamente durante el tramo inicial y desacelerar suavemente a medida que la varilla se acerca a la base del molde, con una repetibilidad de hasta centésimas de milímetro.
La fase previa al soplado crea la 'burbuja' inicial de plástico que separa el PET de la varilla estirable. La presión previa al soplado es relativamente baja, normalmente oscila entre 5 y 15 bar. Ajustar la presión exacta es un delicado acto de equilibrio que requiere un ojo experimentado.
Si la presión previa al soplado es demasiado alta, el material se hincha agresivamente hacia afuera, haciendo contacto prematuro con las paredes frías del molde de soplado. Una vez que el PET caliente toca el molde frío, se congela en su lugar y deja de estirarse. Esto obliga al material restante a estirarse excesivamente sólo para llenar el resto de la cavidad. Alternativamente, si la presión es demasiado baja, el material se arrastra a lo largo de la varilla de estiramiento y se acumula en el fondo del molde.
El retraso previo al soplado dicta exactamente cuándo se introduce el aire a baja presión en relación con el movimiento descendente de la varilla de estiramiento. Retrasar el presoplado permite que la varilla mecánica empuje el material más hacia abajo en el eje vertical antes de que se produzca cualquier expansión radial.
Aumentar el retraso previo al soplado es una técnica estándar de resolución de problemas cuando los técnicos necesitan mover más material fuera del hombro y dentro de la base. Por el contrario, disminuir el retraso atrapa más material en las secciones superiores de la botella. Ajustar este tiempo en microincrementos de sólo 10 a 20 milisegundos puede alterar drásticamente el espesor final de la pared.
Incluso con una configuración meticulosa, las variaciones en las condiciones ambientales de la fábrica, los lotes de resina o un desgaste mecánico menor pueden introducir anomalías en el ciclo de producción. La resolución sistemática de problemas es esencial. Cuando los operadores se basan en datos empíricos en lugar de conjeturas, pueden diagnosticar y corregir rápidamente defectos de moldeo por inyección, estiramiento y soplado antes de que resulten en un desperdicio significativo de material.
Perfil de defecto |
Causa raíz primaria |
Acción correctiva inmediata |
|---|---|---|
Base gruesa/hombros finos |
Expansión radial prematura que congela el plástico contra las paredes superiores del molde. |
Aumentar la presión previa al soplado; Temporización avanzada del presoplado; Aumente la temperatura de acondicionamiento superior. |
Base delgada / Hombros gruesos |
Expansión radial retardada o estiramiento axial demasiado agresivo. |
Retrasar la introducción del aire previo al soplado; Presión previa al soplado más baja; Reduzca la velocidad de la varilla de estiramiento. |
Espesor radial desigual |
Desplazamiento del núcleo durante la inyección o gradientes térmicos severos en la preforma. |
Verifique la alineación L/D del molde; Auditar los canales de enfriamiento para detectar obstrucciones; Verifique la concentricidad de la varilla de estiramiento. |
El análisis de las trayectorias actuales de la industria revela un cambio masivo hacia el peso ultraligero y la integración de PET 100% reciclado (rPET). Estas iniciativas de sostenibilidad están llevando la maquinaria heredada a su punto de ruptura absoluta. Debido a que el rPET tiene una ventana de procesamiento térmico significativamente más estrecha y una viscosidad intrínseca variable en comparación con la resina virgen, los sistemas hidráulicos y neumáticos más antiguos simplemente no pueden mantener las microtolerancias requeridas para los contenedores de paredes delgadas.
Como resultado, los fabricantes con visión de futuro están adoptando rápidamente sistemas servo de circuito cerrado y perfiles térmicos asistidos por IA. Estas plataformas modernas monitorean la distribución del material en tiempo real y corrigen automáticamente los parámetros sobre la marcha, lo que garantiza que incluso los lotes de rPET volátiles produzcan botellas estructuralmente sólidas.
La optimización del proceso sólo puede compensar las limitaciones mecánicas hasta cierto punto. Los operadores a menudo caen en la trampa de 'seguir el proceso', ajustando los parámetros de la máquina turno tras turno sólo para mantener la calidad básica. Si la variación en el espesor de la pared es aleatoria en lugar de sistemática, la causa fundamental es probablemente la degradación mecánica.
Al evaluar maquinaria nueva, los ingenieros deben exigir una actuación servoaccionada avanzada. Por ejemplo, las plataformas modernas capaces de producir envases farmacéuticos y cosméticos transparentes de 10 a 4000 ml utilizan controladores PID de alta resolución. Estos sistemas mantienen los perfiles de calor latente de las preformas dentro de una tolerancia de ±0,5°C, eliminando por completo el error humano de la ecuación.
Lograr estabilidad dimensional y minimizar el desperdicio de resina requiere hardware diseñado para una precisión sin concesiones. La actualización a una plataforma avanzada elimina las inconsistencias mecánicas que afectan a los sistemas heredados. Al aprovechar los servocontroles de última generación, los sistemas de canal caliente optimizados y las tecnologías de sujeción de moldes rígidos, los fabricantes pueden automatizar completamente sus procesos. Control del espesor de la pared de la botella . Esta inversión estratégica permite a su equipo centrarse en maximizar la eficiencia de la producción en lugar de luchar constantemente para mitigar los defectos.
Reducir la variación del espesor de la pared en el proceso ISBM de un solo paso requiere un enfoque multifacético y altamente disciplinado. Los fabricantes deben combinar una arquitectura robusta de preformas con una gestión térmica precisa para establecer una base de procesamiento estable. A partir de ahí, la calibración meticulosa de las velocidades de las varillas de estiramiento, las presiones previas al soplado y los retrasos en el tiempo es absolutamente vital para garantizar una distribución uniforme del material.
Dominar estos parámetros exactos mejora fundamentalmente la calidad general de los contenedores en todos los lotes de producción. Esta optimización no sólo mejora la integridad estructural sino que reduce directamente el costoso desperdicio de resina, lo que aumenta significativamente los márgenes de beneficio. Recomendamos encarecidamente a los gerentes de planta que auditen sus procesos actuales y consulten con expertos de la industria. Si tiene dificultades para mantener las tolerancias en envases cosméticos o farmacéuticos complejos (desde 10 ML hasta 4000 ML), explore las soluciones servoaccionadas avanzadas de Jasui ISBM Machines para determinar la próxima actualización lógica para sus instalaciones.
La tolerancia aceptable depende en gran medida de la aplicación prevista de la botella, los requisitos de presión interna y los objetivos de aligeramiento. En la fabricación de ISBM de precisión en un solo paso, una variación de ±0,05 mm a ±0,1 mm se considera el estándar de la industria para una producción de alta calidad. Para contenedores altamente presurizados, las tolerancias deben ser más estrictas para evitar fracturas por tensión localizadas.
La medición precisa requiere instrumentación no destructiva y de alta precisión. El método más común es el uso de un medidor de espesor de efecto Hall. Este dispositivo funciona colocando una pequeña bola magnética dentro de la botella y una sonda magnética en el exterior. Los medidores de espesor ultrasónicos también se utilizan ampliamente, ya que emiten ondas sonoras de alta frecuencia en el plástico para calcular el espesor en función de los tiempos de retorno del eco.
El desafío fundamental en un proceso de un solo paso radica en gestionar el calor latente. En un proceso de dos pasos, las preformas frías se recalientan mediante lámparas infrarrojas desde una temperatura base uniforme a temperatura ambiente. Por el contrario, el proceso de un solo paso mueve la preforma directamente desde la cavidad de inyección a la estación de acondicionamiento sin enfriarla por completo. Cualquier inconsistencia microscópica en el enfriamiento del molde de inyección se transfiere directamente a la fase de soplado.
Sólo en una medida muy marginal. La preforma establece los estrictos límites matemáticos de las relaciones de estiramiento. Si el área de estiramiento general no se alinea geométricamente con el molde de la botella final, ningún ajuste de parámetros, ya sea ajustando la presión previa al soplado o alterando las velocidades de la varilla de estiramiento, forzará al material a una distribución perfectamente uniforme.
El PET reciclado (rPET) a menudo tiene una variación más amplia en la viscosidad intrínseca (IV) y una ventana de procesamiento térmico más estrecha en comparación con el PET virgen. Esto significa que absorbe y retiene el calor de manera diferente. Si los controles térmicos de la máquina no son muy precisos, estas variaciones hacen que el rPET se estire de manera desigual, lo que genera puntos repentinos y delgados o correas de base.
Si bien varía según la forma del contenedor, la relación de estiramiento axial (ASR) ideal para PET generalmente está entre 1,5 y 3,0, y la relación de estiramiento del aro (HSR) está entre 2,0 y 4,5. Mantener la relación de estiramiento total (ASR x HSR) dentro del rango óptimo de 8 a 12 garantiza un endurecimiento por deformación adecuado, maximizando la resistencia mecánica y las propiedades de barrera de la botella.