Visualizações: 0 Autor: Editor do site Horário de publicação: 03/09/2026 Origem: Site


As paredes irregulares das garrafas estão arruinando sua produção? A resina desperdiçada prejudica suas margens de lucro diariamente, ao mesmo tempo que compromete a integridade estrutural do seu produto final. No mundo acelerado da fabricação de plásticos, as máquinas ISBM (Moldagem por Injeção e Sopro) de uma etapa retêm o calor latente. Esta retenção térmica é excelente para eficiência energética. No entanto, pode causar graves anomalias de processamento se não for gerenciado.
Neste guia abrangente, nos aprofundamos nos parâmetros exatos da máquina, nos princípios termodinâmicos e nas técnicas de solução de problemas necessários para estabilizar sua produção. Esteja você executando resina virgem ou lidando com as complexidades do rPET, cobrimos tudo o que você precisa saber para obter resultados perfeitos. Qualidade de garrafa PET e mantenha sua linha de montagem funcionando perfeitamente.
A arquitetura da pré-forma é a base: uma pré-forma bem projetada determina estritamente como o material PET é distribuído. Sem a geometria de linha de base correta, os ajustes de parâmetros subsequentes falharão inevitavelmente.
O condicionamento de temperatura é fundamental: o gerenciamento eficaz do calor latente retido desde a fase inicial de injeção evita estiramento irregular, acúmulo localizado de resina e pontos fracos estruturais.
Precisão da haste extensível: A calibração mecânica adequada – abrangendo parâmetros de velocidade, tempo e pressão – não é negociável para obter uma distribuição axial e radial consistente do material.
Tempo de pré-sopro: A sincronização do atraso de pré-sopro e da pressão de pré-sopro impede que o material plástico fique mais fino em áreas não intencionais antes que a fase de sopro principal de alta pressão atinja.
A qualidade da máquina é importante: A atualização para máquinas ISBM de alta precisão e acionadas por servo reduz drasticamente as variações mecânicas de base.
Para alcançar a estabilidade ideal do processamento, os operadores devem primeiro compreender a mecânica fundamental do processo de uma etapa. Ao contrário dos sistemas tradicionais de duas etapas – onde as pré-formas são moldadas por injeção, resfriadas à temperatura ambiente, despejadas em silos de armazenamento e posteriormente reaquecidas – o processo de uma etapa executa toda a transformação em um único ciclo de máquina ininterrupto. Especificamente, a resina PET fundida é injetada em uma cavidade do molde para formar a pré-forma. Em seguida, é imediatamente transferido por uma mesa rotativa para uma estação de condicionamento e, finalmente, movido para o molde de sopro.
Como a pré-forma nunca esfria totalmente até a temperatura ambiente de fábrica, ela retém um calor latente significativo da fase de injeção. Esta energia térmica residual atua como uma faca de dois gumes. Por um lado, reduz o consumo de energia. Por outro lado, introduz variáveis termodinâmicas complexas. Se este calor latente não for perfeitamente controlado antes da pré-forma entrar na fase de estiramento-sopro, as cadeias poliméricas irão ceder de forma imprevisível.
Você anda pela área de produção. Você vê uma lata cheia de garrafas rejeitadas. A causa raiz raramente é um fator único e isolado. Em vez disso, a variação da espessura da parede normalmente decorre de uma cascata de variáveis interagindo entre os sistemas térmicos, mecânicos e pneumáticos. O culpado mais frequente é um perfil de temperatura irregular em toda a geometria da pré-forma. O material PET exibe um comportamento viscoelástico altamente dependente da temperatura. Conseqüentemente, as seções mais quentes da pré-forma se estirarão muito mais rápido – e mais finas – do que as seções adjacentes mais frias.
Além dos desequilíbrios térmicos, o desalinhamento mecânico desempenha um papel profundo. Por exemplo, se a haste estiradora estiver apenas uma fração de milímetro fora do centro, ela empurrará o material fundido de forma assimétrica. Da mesma forma, o fluxo errático de material durante a fase inicial de injeção de alta pressão pode criar uma pré-forma que apresenta falhas estruturais antes mesmo de a fase de sopro começar.
A falha em manter tolerâncias rígidas de parede impacta diretamente os resultados financeiros de uma instalação. Do ponto de vista estrutural, paredes finas comprometem a resistência à carga superior do contentor. Isso torna a garrafa altamente suscetível ao esmagamento durante a tampagem automatizada ou empilhamento em armazém. Além disso, seções microfinas degradam as propriedades de barreira do recipiente, permitindo que a carbonatação escape ou que o oxigênio penetre.
Financeiramente, o mau controle da espessura força os cautelosos gerentes de fábrica a “exagerar na engenharia” de suas embalagens. Eles acabam usando pré-formas mais pesadas do que o matematicamente necessário apenas para compensar pontos fracos imprevisíveis. Isto anula completamente as iniciativas modernas de redução de peso. Ao dominar as variáveis discutidas neste guia, você pode eliminar essas ineficiências ocultas e reduzir drasticamente o desperdício de resina.
A arquitetura física da pré-forma é a base absoluta para a integridade estrutural. Um impecável o projeto da pré-forma deve se alinhar matematicamente com a geometria final da garrafa por meio de taxas de estiramento específicas. Os engenheiros de ferramentas calculam a Taxa de Estiramento Axial (ASR) dividindo o comprimento da garrafa pelo comprimento da pré-forma. O Hoop Stretch Ratio (HSR) é calculado dividindo o diâmetro da garrafa pelo diâmetro da pré-forma.
Para aplicações PET padrão, o ASR ideal normalmente fica entre 1,5 e 3,0. O HSR varia de 2,0 a 4,5. A Taxa de Estiramento Total combinada determina o comportamento de endurecimento por deformação do polímero. Se o seu projeto exigir uma taxa de estiramento fora dos limites físicos do material, a resina não conseguirá alcançar os cantos do molde - resultando em bases espessas - ou estirará demais, causando ruptura nas paredes laterais. Nenhuma quantidade de ajustes na máquina pode superar uma pré-forma fundamentalmente incompatível.
Durante a fase de injeção, o plástico derretido é forçado para dentro da cavidade sob extrema pressão. Se o pino central não tiver rigidez suficiente, esse fluxo de alta pressão fará com que ele se desvie ligeiramente do centro. Conhecido na indústria como “mudança de núcleo”, esse fenômeno resulta em uma pré-forma mais espessa de um lado e mais fina do outro.
Quando uma pré-forma com núcleo deslocado é subsequentemente soprada, a disparidade de espessura é ampliada exponencialmente. O controle dessa deflexão requer um perfil preciso da velocidade de injeção e a manutenção de temperaturas ideais de fusão (geralmente em torno de 275°C a 285°C para PET). Além disso, é fundamental garantir que a relação comprimento/diâmetro (L/D) do molde seja projetada para suportar pressões de injeção sem dobrar.
No ISBM de uma etapa, a estação de condicionamento serve como ponte vital entre a cavidade de injeção e o molde de sopro. Sua principal função é manipular o calor latente retido na fase de injeção. O objetivo é alcançar um perfil de temperatura uniforme adequado para orientação biaxial. A temperatura de sopro ideal para PET normalmente fica na janela estreita de 90°C a 110°C, logo acima de sua temperatura de transição vítrea (Tg).
Como a pré-forma esfria de fora para dentro, a parede interna fica naturalmente mais quente que a parede externa ao sair da cavidade de injeção. A estação de condicionamento deve permitir que esse calor interno se equalize em toda a espessura da parede. Se a pré-forma entrar no molde de sopro antes que essa equalização ocorra, a camada interna mais quente irá esticar de forma diferente da camada externa mais fria, causando delaminação ou perolização.
Os gradientes de temperatura ao longo do eixo vertical ou horizontal da pré-forma são os inimigos absolutos da uniformidade. Um “ponto quente” na pré-forma irá ceder mais cedo e esticar ainda mais sob pressão pneumática. Isto resulta numa secção perigosamente fina no recipiente final. Em contraste, um “ponto frio” resistirá ao estiramento, deixando uma massa de plástico espessa e não orientada.
Essas anomalias térmicas são frequentemente causadas por layouts irregulares dos canais de resfriamento no molde de injeção, acúmulo de incrustações bloqueando as linhas de água ou até mesmo correntes de ar ambiente inconsistentes na instalação. A geração regular de imagens térmicas das pré-formas à medida que elas saem da estação de condicionamento é uma prática diária altamente recomendada para técnicos de configuração.
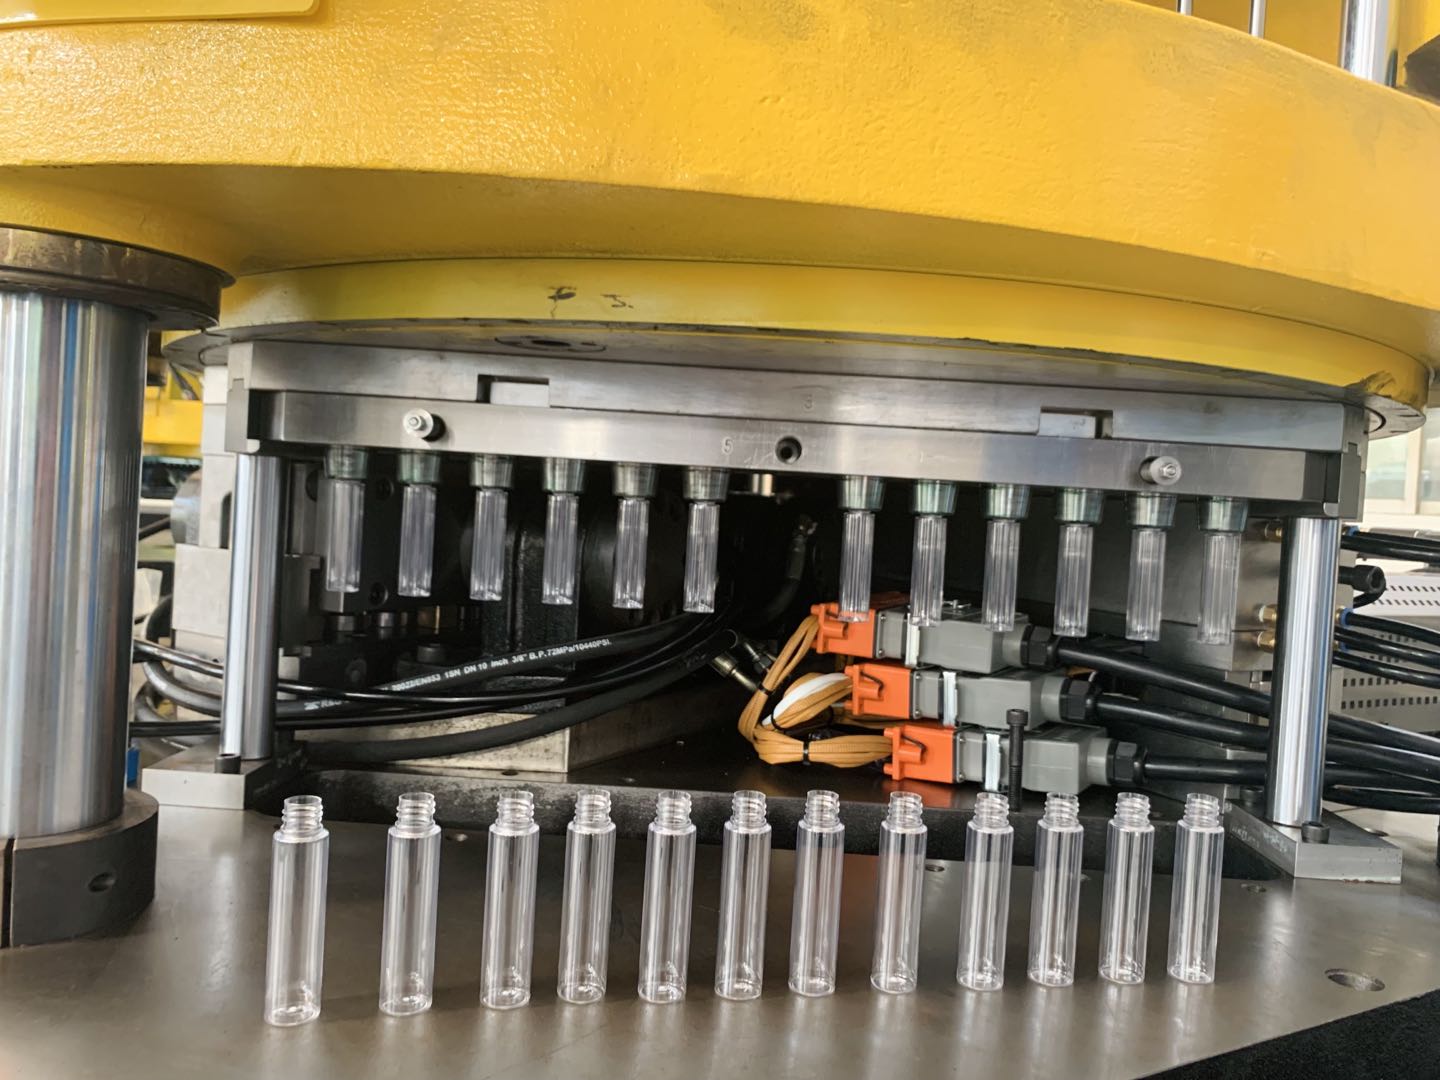
A haste extensível é o coração mecânico do processo de orientação. Sua principal função é empurrar fisicamente a pré-forma axialmente em direção ao fundo do molde de sopro enquanto o ar de pré-sopro começa a expandir o material radialmente. Se a haste descer muito rapidamente, ela forçará todo o material para dentro da base, privando as paredes laterais e os ombros de plástico. Se se mover muito lentamente, o ar pré-sopro inflará a pré-forma prematuramente, fazendo com que o material se enrole na haste de metal.
Alcançar a sincronização perfeita requer tempo de microssegundos. O chiado agudo da válvula de pré-sopro deve ser acionado no exato momento em que a haste de estiramento atinge uma posição específica dentro da pré-forma. Este movimento altamente coordenado garante que o polímero seja distribuído uniformemente ao longo de todo o eixo vertical.
Historicamente, as hastes extensíveis eram acionadas por cilindros pneumáticos ou cames mecânicos básicos. Embora funcionais para formatos básicos, esses sistemas legados são altamente suscetíveis a variações na pressão do ar de fábrica. Durante um turno longo, o desgaste mecânico leva a velocidades de curso inconsistentes.
Hoje, a atualização para sistemas servo-acionados é a maneira mais eficaz de garantir ajuste da haste elástica . Os servomotores fornecem controle absoluto sobre a velocidade, aceleração e posição final de repouso da haste. Os operadores podem programar perfis de movimento complexos – como mover-se rapidamente durante o trecho inicial e desacelerar suavemente à medida que a haste se aproxima da base do molde – com repetibilidade de até centésimos de milímetro.
A fase de pré-sopro cria a “bolha” inicial de plástico que separa o PET da haste extensível. A pressão de pré-sopro é relativamente baixa, normalmente variando entre 5 e 15 bar. Ajustar a pressão exata é um ato de equilíbrio delicado que requer um olhar experiente.
Se a pressão de pré-sopro for muito alta, o material inflará agressivamente, fazendo contato prematuro com as paredes resfriadas do molde de sopro. Assim que o PET quente toca o molde frio, ele congela no lugar e para de esticar. Isto força o material restante a esticar excessivamente apenas para preencher o resto da cavidade. Alternativamente, se a pressão for muito baixa, o material arrasta-se ao longo da haste de estiramento, acumulando-se no fundo do molde.
O atraso de pré-sopro determina exatamente quando o ar de baixa pressão é introduzido em relação ao movimento descendente da haste extensível. Atrasar o pré-sopro permite que a haste mecânica empurre o material ainda mais para baixo no eixo vertical antes que ocorra qualquer expansão radial.
Aumentar o atraso pré-sopro é uma técnica padrão de solução de problemas quando os técnicos precisam mover mais material do ombro para dentro da base. Por outro lado, diminuir o atraso retém mais material nas seções superiores da garrafa. Ajustar esse tempo em microincrementos de apenas 10 a 20 milissegundos pode alterar drasticamente a espessura final da parede.
Mesmo com uma configuração meticulosa, variações nas condições ambientais da fábrica, lotes de resina ou pequenos desgastes mecânicos podem introduzir anomalias no ciclo de produção. A solução de problemas sistemática é essencial. Quando os operadores confiam em dados empíricos em vez de suposições, eles podem diagnosticar e corrigir rapidamente defeitos de moldagem por sopro e estiramento por injeção antes que resultem em desperdício significativo de material.
Perfil de defeito |
Causa Raiz Primária |
Ação Corretiva Imediata |
|---|---|---|
Base Grossa / Ombros Finos |
Expansão radial prematura congelando o plástico contra as paredes superiores do molde. |
Aumentar a pressão pré-sopro; Avançar o tempo de pré-golpe; Aumente a temperatura de condicionamento superior. |
Base Fina / Ombros Grossos |
Expansão radial retardada ou estiramento axial excessivamente agressivo. |
Atrasar a introdução de ar pré-sopro; Menor pressão pré-sopro; Reduza a velocidade da haste de estiramento. |
Espessura radial irregular |
Deslocamento do núcleo durante a injeção ou gradientes térmicos severos na pré-forma. |
Verifique o alinhamento L/D do molde; Auditar canais de resfriamento quanto a bloqueios; Verifique a concentricidade da haste tensora. |
A análise das trajetórias atuais da indústria revela uma grande mudança em direção à ultraleve e à integração de PET 100% reciclado (rPET). Estas iniciativas de sustentabilidade estão a levar a maquinaria antiga ao seu ponto de ruptura absoluto. Como o rPET tem uma janela de processamento térmico significativamente mais estreita e uma viscosidade intrínseca variável em comparação com a resina virgem, os sistemas hidráulicos e pneumáticos mais antigos simplesmente não conseguem manter as microtolerâncias exigidas para recipientes de paredes finas.
Como resultado, os fabricantes com visão de futuro estão adotando rapidamente perfis térmicos assistidos por IA e sistemas servo de circuito fechado. Essas plataformas modernas monitoram a distribuição de materiais em tempo real e corrigem automaticamente os parâmetros em tempo real, garantindo que mesmo lotes voláteis de rPET produzam garrafas estruturalmente sólidas.
A otimização do processo só pode compensar as limitações mecânicas até certo ponto. Os operadores muitas vezes caem na armadilha de “perseguir o processo” – ajustando os parâmetros da máquina, turno após turno, apenas para manter a qualidade da linha de base. Se a variação na espessura da parede for aleatória e não sistemática, a causa raiz provavelmente será a degradação mecânica.
Ao avaliar novas máquinas, os engenheiros devem exigir uma atuação servo-acionada avançada. Por exemplo, plataformas modernas capazes de produzir recipientes farmacêuticos e cosméticos transparentes de 10 a 4.000 ML utilizam controladores PID de alta resolução. Esses sistemas mantêm perfis de calor latente da pré-forma dentro de uma tolerância de ±0,5°C, eliminando totalmente o erro humano da equação.
Alcançar a estabilidade dimensional e minimizar o desperdício de resina requer hardware projetado para uma precisão intransigente. A atualização para uma plataforma avançada elimina as inconsistências mecânicas que afetam os sistemas legados. Ao aproveitar servocontroles de última geração, sistemas de câmara quente otimizados e tecnologias de fixação de moldes rígidos, os fabricantes podem automatizar totalmente seus controle da espessura da parede da garrafa . Este investimento estratégico permite que sua equipe se concentre na maximização da eficiência da produção, em vez de lutar constantemente para mitigar defeitos.
A redução da variação da espessura da parede no processo ISBM de uma etapa requer uma abordagem altamente disciplinada e multifacetada. Os fabricantes devem combinar uma arquitetura robusta de pré-formas com um gerenciamento térmico preciso para estabelecer uma linha de base de processamento estável. A partir daí, a calibração meticulosa das velocidades da haste de estiramento, das pressões de pré-sopro e dos atrasos de temporização é absolutamente vital para garantir a distribuição uniforme do material.
Dominar esses parâmetros exatos melhora fundamentalmente a qualidade geral do contêiner em todos os lotes de produção. Essa otimização não apenas melhora a integridade estrutural, mas também reduz diretamente o dispendioso desperdício de resina, aumentando significativamente as margens de lucro. Encorajamos fortemente os gerentes de fábrica a auditarem seus processos atuais e consultarem especialistas do setor. Se você está lutando para manter tolerâncias em recipientes cosméticos ou farmacêuticos complexos (de 10 ML a 4.000 ML), explore as soluções avançadas servo-acionadas em Jasui ISBM Machines para determinar a próxima atualização lógica para suas instalações.
A tolerância aceitável depende muito da aplicação pretendida da garrafa, dos requisitos de pressão interna e dos objetivos de redução de peso. Na fabricação ISBM de precisão em uma etapa, uma variação de ± 0,05 mm a ± 0,1 mm é considerada o padrão da indústria para produção de alta qualidade. Para recipientes altamente pressurizados, as tolerâncias devem ser mais restritas para evitar fraturas por tensão localizadas.
A medição precisa requer instrumentação não destrutiva e de alta precisão. O método mais comum é o uso de um medidor de espessura por efeito Hall. Este dispositivo funciona colocando uma pequena bola magnética dentro da garrafa e uma sonda magnética na parte externa. Medidores de espessura ultrassônicos também são amplamente utilizados, emitindo ondas sonoras de alta frequência no plástico para calcular a espessura com base nos tempos de retorno do eco.
O desafio fundamental num processo de uma só etapa reside na gestão do calor latente. Em um processo de duas etapas, as pré-formas frias são reaquecidas por meio de lâmpadas infravermelhas a partir de uma linha de base uniforme à temperatura ambiente. Em contraste, o processo de uma etapa move a pré-forma diretamente da cavidade de injeção para a estação de condicionamento sem resfriá-la totalmente. Qualquer inconsistência microscópica no resfriamento do molde de injeção é transferida diretamente para a fase de sopro.
Apenas numa extensão muito marginal. A pré-forma estabelece os limites matemáticos estritos das taxas de estiramento. Se a área de estiramento geral não se alinhar geometricamente com o molde final da garrafa, nenhum ajuste de parâmetro – seja ajustando a pressão de pré-sopro ou alterando as velocidades da haste de estiramento – forçará o material a uma distribuição perfeitamente uniforme.
O PET reciclado (rPET) geralmente apresenta uma variação maior na viscosidade intrínseca (IV) e uma janela de processamento térmico mais estreita em comparação ao PET virgem. Isso significa que ele absorve e retém o calor de maneira diferente. Se os controles térmicos da máquina não forem altamente precisos, essas variações fazem com que o rPET se estique de maneira desigual, causando manchas finas repentinas ou cintas de base.
Embora varie de acordo com o formato do recipiente, a taxa de estiramento axial (ASR) ideal para PET é geralmente entre 1,5 e 3,0, e a taxa de estiramento do aro (HSR) está entre 2,0 e 4,5. Manter a relação de estiramento total (ASR x HSR) dentro da faixa ideal de 8 a 12 garante o endurecimento adequado, maximizando a resistência mecânica e as propriedades de barreira da garrafa.