Vues : 0 Auteur : Éditeur du site Heure de publication : 2026-09-03 Origine : Site


Les parois inégales des bouteilles ruinent-elles votre production ? Le gaspillage de résine ronge quotidiennement vos marges bénéficiaires tout en compromettant l’intégrité structurelle de votre produit final. Dans le monde en évolution rapide de la fabrication des matières plastiques, les machines ISBM (Injection Stretch Blow Molding) en une étape retiennent la chaleur latente. Cette rétention thermique est excellente pour l’efficacité énergétique. Cependant, cela peut provoquer de graves anomalies de traitement s’il n’est pas géré.
Dans ce guide complet, nous abordons les paramètres exacts de la machine, les principes thermodynamiques et les techniques de dépannage nécessaires pour stabiliser votre production. Que vous utilisiez de la résine vierge ou que vous soyez confronté aux complexités du rPET, nous couvrons tout ce que vous devez savoir pour obtenir un résultat parfait. Qualité des bouteilles PET et maintien du fonctionnement impeccable de votre chaîne de montage.
L'architecture des préformes est la base : une préforme bien conçue dicte strictement la manière dont le matériau PET est distribué. Sans une géométrie de base correcte, les ajustements des paramètres en aval échoueront inévitablement.
Le conditionnement de la température est essentiel : une gestion efficace de la chaleur latente retenue lors de la phase d'injection initiale évite un étirement inégal, une accumulation localisée de résine et des points faibles structurels.
Précision de la tige étirable : un calibrage mécanique approprié (englobant les paramètres de vitesse, de synchronisation et de pression) n'est pas négociable pour obtenir une distribution axiale et radiale cohérente du matériau.
Synchronisation de pré-soufflage : la synchronisation du délai de pré-soufflage et de la pression de pré-soufflage empêche le matériau plastique de s'amincir dans des zones involontaires avant que la phase de soufflage principale à haute pression n'arrive.
La qualité des machines est importante : la mise à niveau vers des machines ISBM servocommandées de haute précision réduit considérablement les variations mécaniques de base.
Pour obtenir une stabilité de traitement optimale, les opérateurs doivent d’abord comprendre les mécanismes fondamentaux du processus en une seule étape. Contrairement aux systèmes traditionnels en deux étapes, dans lesquels les préformes sont moulées par injection, refroidies à température ambiante, déversées dans des silos de stockage, puis réchauffées, le processus en une étape exécute l'intégralité de la transformation au sein d'un cycle machine unique et ininterrompu. Plus précisément, de la résine PET fondue est injectée dans une cavité de moule pour former la préforme. Il est ensuite immédiatement transféré par un plateau rotatif vers une station de conditionnement, pour enfin être acheminé vers le moule de soufflage.
Étant donné que la préforme ne refroidit jamais complètement aux températures ambiantes d’usine, elle retient une chaleur latente importante de la phase d’injection. Cette énergie thermique résiduelle agit comme une arme à double tranchant. D’une part, cela réduit considérablement la consommation d’énergie. D’autre part, elle introduit des variables thermodynamiques complexes. Si cette chaleur latente n’est pas parfaitement gérée avant que la préforme n’entre dans la phase d’étirage-soufflage, les chaînes polymères céderont de manière imprévisible.
Vous parcourez l’atelier de production. Vous repérez une poubelle pleine de bouteilles rejetées. La cause profonde est rarement un facteur unique et isolé. Au lieu de cela, la variation de l’épaisseur des parois provient généralement d’une cascade de variables en interaction dans les systèmes thermiques, mécaniques et pneumatiques. Le coupable le plus fréquent est un profil de température inégal dans la géométrie de la préforme. Le matériau PET présente un comportement viscoélastique fortement dépendant de la température. Par conséquent, les sections les plus chaudes de la préforme s’étireront beaucoup plus rapidement – et plus finement – que les sections adjacentes plus froides.
Au-delà des déséquilibres thermiques, le désalignement mécanique joue un rôle important. Par exemple, si la tige d’étirement est décentrée ne serait-ce que d’une fraction de millimètre, elle poussera le matériau fondu de manière asymétrique. De même, un flux irrégulier de matière pendant la phase initiale d’injection à haute pression peut créer une préforme structurellement défectueuse avant même le début de la phase de soufflage.
Le fait de ne pas maintenir des tolérances strictes sur les murs a un impact direct sur les résultats financiers d'une installation. D'un point de vue structurel, les parois minces compromettent la résistance du conteneur aux charges supérieures. Cela rend la bouteille très susceptible d’être écrasée lors du bouchage automatisé ou de l’empilage en entrepôt. De plus, les sections microfines dégradent les propriétés barrières du récipient, permettant à la carbonatation de s'échapper ou à l'oxygène de pénétrer.
Sur le plan financier, un mauvais contrôle de l'épaisseur oblige les directeurs d'usine prudents à « sur-ingénierie » de leurs emballages. Ils finissent par utiliser des préformes plus lourdes que ce qui est mathématiquement nécessaire, simplement pour compenser des points faibles imprévisibles. Cela va complètement à l’encontre des initiatives modernes d’allègement. En maîtrisant les variables abordées dans ce guide, vous pouvez éliminer ces inefficacités cachées et réduire considérablement les déchets de résine.
L'architecture physique de la préforme constitue votre base absolue pour l'intégrité structurelle. Un sans faute la conception des préformes doit s'aligner mathématiquement sur la géométrie finale de la bouteille grâce à des taux d'étirement spécifiques. Les ingénieurs en outillage calculent le rapport d'étirement axial (ASR) en divisant la longueur de la bouteille par la longueur de la préforme. Le Hoop Stretch Ratio (HSR) est calculé en divisant le diamètre de la bouteille par le diamètre de la préforme.
Pour les applications PET standard, l'ASR optimal se situe généralement entre 1,5 et 3,0. Le HSR varie de 2,0 à 4,5. Le rapport d'étirement total combiné dicte le comportement de durcissement sous contrainte du polymère. Si votre conception exige un taux d'étirement en dehors des limites physiques du matériau, la résine ne parviendra pas à atteindre les coins du moule, ce qui entraînera des bases épaisses, ou s'étirera excessivement, provoquant la rupture des parois latérales. Aucun ajustement machine ne peut remédier à une préforme fondamentalement inadaptée.
Pendant la phase d’injection, le plastique fondu est forcé dans la cavité sous une pression extrême. Si la tige centrale manque de rigidité, ce flux à haute pression la fait dévier légèrement de son centre. Connu dans l'industrie sous le nom de « core shift », ce phénomène se traduit par une préforme plus épaisse d'un côté et plus fine de l'autre.
Lorsqu'une préforme à noyau décalé est ensuite soufflée, la disparité d'épaisseur est amplifiée de façon exponentielle. Le contrôle de cette déviation nécessite un profilage précis de la vitesse d'injection et le maintien de températures de fusion optimales (généralement entre 275°C et 285°C pour le PET). De plus, il est essentiel de garantir que le rapport longueur/diamètre (L/D) du moule est conçu pour résister aux pressions d'injection sans se plier.
Dans l'ISBM en une étape, la station de conditionnement sert de pont essentiel entre la cavité d'injection et le moule de soufflage. Sa fonction principale est de manipuler la chaleur latente retenue de la phase d'injection. L’objectif est d’obtenir un profil de température uniforme adapté à l’orientation biaxiale. La température de soufflage idéale du PET se situe généralement dans la plage étroite de 90°C à 110°C, juste au-dessus de sa température de transition vitreuse (Tg).
Etant donné que la préforme refroidit de l'extérieur vers l'intérieur, la paroi interne est naturellement plus chaude que la paroi externe à la sortie de la cavité d'injection. La station de conditionnement doit permettre à cette chaleur interne de s'égaliser sur toute l'épaisseur de la paroi. Si la préforme entre dans le moule de soufflage avant que cette égalisation ne se produise, la couche interne la plus chaude s'étirera différemment de la couche externe la plus froide, provoquant un délaminage ou une nacre.
Les gradients de température sur l’axe vertical ou horizontal de la préforme sont l’ennemi absolu de l’uniformité. Un « point chaud » sur la préforme cédera plus tôt et s'étirera davantage sous la pression pneumatique. Il en résulte une section dangereusement mince sur le conteneur final. En revanche, un « point froid » résistera à l’étirement, laissant une masse de plastique épaisse et non orientée.
Ces anomalies thermiques sont souvent causées par une disposition inégale des canaux de refroidissement dans le moule d'injection, une accumulation de tartre bloquant les conduites d'eau ou même des courants d'air ambiant incohérents dans l'installation. L’imagerie thermique régulière des préformes à leur sortie de la station de conditionnement est une pratique quotidienne fortement recommandée pour les techniciens d’installation.
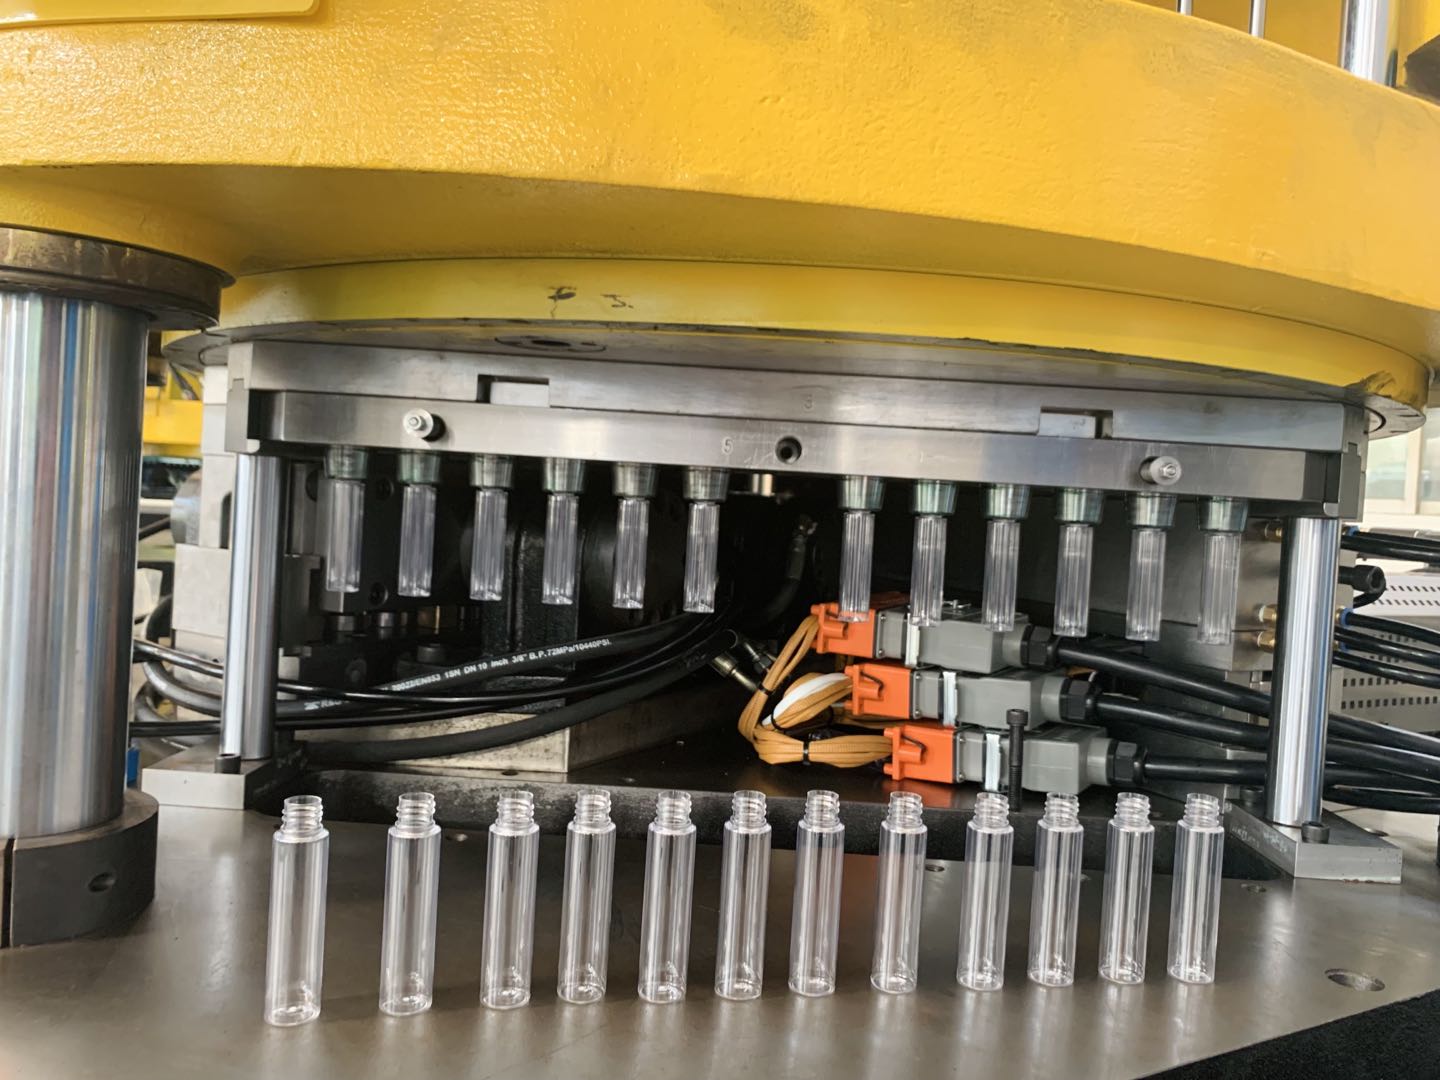
La tige d'étirement est le cœur mécanique du processus d'orientation. Sa fonction principale est de pousser physiquement la préforme axialement vers le fond du moule de soufflage tandis que l'air de pré-soufflage commence à dilater le matériau radialement. Si la tige descend trop rapidement, elle force tout le matériau dans la base, privant ainsi les parois latérales et les épaules de plastique. S'il se déplace trop lentement, l'air de pré-soufflage gonfle prématurément la préforme, provoquant l'enroulement du matériau autour de la tige métallique.
Atteindre une synchronisation parfaite nécessite un timing de l’ordre de la microseconde. Le sifflement aigu de la valve de pré-soufflage doit se déclencher au moment précis où la tige d'étirement atteint une position précise au sein de la préforme. Ce mouvement hautement coordonné garantit que le polymère se répartit uniformément sur tout l'axe vertical.
Historiquement, les tiges étirables étaient entraînées par des vérins pneumatiques ou des cames mécaniques de base. Bien que fonctionnels pour les formes de base, ces systèmes existants sont très sensibles aux variations de pression atmosphérique en usine. Sur une longue période de travail, l'usure mécanique entraîne des vitesses de course incohérentes.
Aujourd'hui, passer aux systèmes servocommandés est le moyen le plus efficace de garantir un fonctionnement sans faille. réglage de la tige d'étirement . Les servomoteurs offrent un contrôle absolu sur la vitesse, l'accélération et la position finale de repos de la tige. Les opérateurs peuvent programmer des profils de mouvement complexes, comme un déplacement rapide lors de l'étirement initial et une décélération douce lorsque la tige s'approche du support du moule, avec une répétabilité allant jusqu'au centième de millimètre.
La phase de pré-soufflage crée la « bulle » initiale de plastique qui sépare le PET de la tige étirable. La pression de pré-soufflage est relativement faible, généralement comprise entre 5 et 15 bars. Choisir la pression exacte est un exercice d’équilibre délicat qui nécessite un œil expérimenté.
Si la pression de pré-soufflage est trop élevée, le matériau gonfle de manière agressive vers l'extérieur, entrant en contact prématurément avec les parois refroidies du moule de soufflage. Une fois que le PET chaud touche le moule froid, il gèle sur place et cesse de s'étirer. Cela force le matériau restant à s’étirer excessivement juste pour remplir le reste de la cavité. Alternativement, si la pression est trop faible, le matériau traîne le long de la tige d'étirage et s'accumule au fond du moule.
Le délai de pré-soufflage détermine exactement le moment où l'air à basse pression est introduit par rapport au mouvement vers le bas de la tige d'étirement. Retarder le pré-soufflage permet à la tige mécanique de pousser le matériau plus bas sur l'axe vertical avant qu'une expansion radiale ne se produise.
L'augmentation du délai de pré-soufflage est une technique de dépannage standard lorsque les techniciens doivent déplacer davantage de matériau hors de l'épaulement vers la base. À l’inverse, la diminution du délai emprisonne davantage de matière dans les sections supérieures de la bouteille. L'ajustement de ce timing par micro-incréments de seulement 10 à 20 millisecondes peut modifier considérablement l'épaisseur finale de la paroi.
Même avec une configuration méticuleuse, les variations des conditions ambiantes d’usine, les lots de résine ou une usure mécanique mineure peuvent introduire des anomalies dans le cycle de production. Un dépannage systématique est essentiel. Lorsque les opérateurs s'appuient sur des données empiriques plutôt que sur des conjectures, ils peuvent rapidement diagnostiquer et corriger les défauts d'injection-étirage-soufflage avant qu'ils n'entraînent un gaspillage de matière important.
Profil de défaut |
Cause première principale |
Action corrective immédiate |
|---|---|---|
Base épaisse / Épaules fines |
Expansion radiale prématurée gelant le plastique contre les parois supérieures du moule. |
Augmenter la pression de pré-soufflage ; Avancez le timing avant le coup ; Augmentez la température supérieure de conditionnement. |
Base fine / Épaules épaisses |
Expansion radiale retardée ou étirement axial trop agressif. |
Retarder l'introduction de l'air de pré-soufflage ; Pression de pré-soufflage inférieure ; Réduisez la vitesse de la tige d’étirement. |
Épaisseur radiale inégale |
Déplacement du noyau lors de l'injection ou gradients thermiques sévères dans la préforme. |
Vérifier l'alignement L/D du moule ; Vérifier les canaux de refroidissement pour déceler les blocages ; Vérifiez la concentricité de la tige d'étirement. |
L’analyse des trajectoires actuelles de l’industrie révèle une évolution massive vers l’ultra-léger et l’intégration de PET 100 % recyclé (rPET). Ces initiatives en matière de développement durable poussent les machines existantes jusqu’à leur point de rupture absolu. Étant donné que le rPET a une fenêtre de traitement thermique nettement plus étroite et une viscosité intrinsèque variable par rapport à la résine vierge, les anciens systèmes hydrauliques et pneumatiques ne peuvent tout simplement pas maintenir les micro-tolérances requises pour les conteneurs à paroi mince.
En conséquence, les fabricants avant-gardistes adoptent rapidement le profilage thermique assisté par IA et les systèmes d’asservissement en boucle fermée. Ces plates-formes modernes surveillent la distribution des matériaux en temps réel et corrigent automatiquement les paramètres à la volée, garantissant que même les lots de rPET volatils produisent des bouteilles structurellement saines.
L'optimisation des processus ne peut compenser les limitations mécaniques que jusqu'à un certain point. Les opérateurs tombent souvent dans le piège de « courir après le processus » : ils ajustent les paramètres de la machine poste après poste simplement pour maintenir la qualité de base. Si la variation de l’épaisseur de la paroi est aléatoire plutôt que systématique, la cause profonde est probablement une dégradation mécanique.
Lors de l’évaluation de nouvelles machines, les ingénieurs doivent exiger un actionnement servo avancé. Par exemple, les plates-formes modernes capables de produire des contenants pharmaceutiques et cosmétiques transparents de 10 à 4 000 ml utilisent des contrôleurs PID haute résolution. Ces systèmes maintiennent les profils de chaleur latente des préformes dans une tolérance de ±0,5°C, éliminant ainsi entièrement l'erreur humaine de l'équation.
Atteindre la stabilité dimensionnelle et minimiser les déchets de résine nécessite du matériel conçu pour une précision sans compromis. La mise à niveau vers une plate-forme avancée élimine les incohérences mécaniques qui affectent les systèmes existants. En tirant parti des servocommandes de pointe, des systèmes de canaux chauds optimisés et des technologies de serrage rigide des moules, les fabricants peuvent entièrement automatiser leur contrôle de l'épaisseur de la paroi de la bouteille . Cet investissement stratégique permet à votre équipe de se concentrer sur l’optimisation de l’efficacité de la production plutôt que de lutter constamment pour atténuer les défauts.
Réduire la variation de l’épaisseur des parois dans le processus ISBM en une seule étape nécessite une approche très disciplinée et à multiples facettes. Les fabricants doivent combiner une architecture de préforme robuste avec une gestion thermique précise pour établir une base de traitement stable. À partir de là, un calibrage méticuleux des vitesses des tiges d’étirage, des pressions de pré-soufflage et des délais de synchronisation est absolument vital pour garantir une distribution uniforme du matériau.
La maîtrise de ces paramètres exacts améliore fondamentalement la qualité globale des conteneurs dans tous les lots de production. Cette optimisation améliore non seulement l'intégrité structurelle, mais réduit directement les déchets de résine coûteux, augmentant ainsi considérablement les marges bénéficiaires. Nous encourageons fortement les directeurs d'usine à auditer leurs processus actuels et à consulter des experts de l'industrie. Si vous avez du mal à maintenir les tolérances sur des contenants cosmétiques ou pharmaceutiques complexes (de 10 ML à 4 000 ML), explorez les solutions avancées servocommandées de Jasui ISBM Machines pour déterminer la prochaine mise à niveau logique pour votre installation.
La tolérance acceptable dépend fortement de l'application prévue de la bouteille, des exigences de pression interne et des objectifs d'allègement. Dans la fabrication ISBM de précision en une étape, une variation de ±0,05 mm à ±0,1 mm est considérée comme la norme industrielle pour une production de haute qualité. Pour les conteneurs sous haute pression, les tolérances doivent être plus strictes pour éviter les fractures de contrainte localisées.
Une mesure précise nécessite des instruments non destructifs et de haute précision. La méthode la plus courante est l’utilisation d’une jauge d’épaisseur à effet Hall. Cet appareil fonctionne en plaçant une petite boule cible magnétique à l’intérieur de la bouteille et une sonde magnétique à l’extérieur. Les jauges d'épaisseur à ultrasons sont également largement utilisées, émettant des ondes sonores à haute fréquence dans le plastique pour calculer l'épaisseur en fonction des temps de retour de l'écho.
Le défi fondamental d’un processus en une seule étape réside dans la gestion de la chaleur latente. Au cours d'un processus en deux étapes, les préformes froides sont réchauffées via des lampes infrarouges à partir d'une température de référence uniforme. En revanche, le processus en une seule étape déplace la préforme directement de la cavité d’injection vers la station de conditionnement sans la refroidir complètement. Toute incohérence microscopique dans le refroidissement du moule d'injection se transfère directement dans la phase de soufflage.
Seulement dans une mesure très marginale. La préforme établit les limites mathématiques strictes des taux d'étirement. Si la zone d'étirement globale ne s'aligne pas géométriquement avec le moule final de la bouteille, aucun réglage des paramètres (qu'il s'agisse d'ajuster la pression de pré-soufflage ou de modifier la vitesse des tiges d'étirement) ne forcera le matériau à une distribution parfaitement uniforme.
Le PET recyclé (rPET) présente souvent une plus grande variation de viscosité intrinsèque (IV) et une fenêtre de traitement thermique plus étroite que le PET vierge. Cela signifie qu’il absorbe et retient la chaleur différemment. Si les contrôles thermiques de la machine ne sont pas très précis, ces variations entraînent un étirement inégal du rPET, conduisant à des points minces soudains ou à une sangle de base.
Bien qu'il varie selon la forme du contenant, le rapport d'étirement axial (ASR) idéal pour le PET se situe généralement entre 1,5 et 3,0, et le rapport d'étirement du cerceau (HSR) se situe entre 2,0 et 4,5. Le maintien du rapport d'étirement total (ASR x HSR) dans la plage optimale de 8 à 12 garantit un écrouissage approprié, maximisant ainsi la résistance mécanique et les propriétés barrières de la bouteille.