Просмотры: 0 Автор: Редактор сайта Время публикации: 3 сентября 2026 г. Происхождение: Сайт


Неровные стенки бутылок портят ваше производство? Отработанная смола ежедневно съедает вашу прибыль, подвергая риску структурную целостность вашего конечного продукта. В быстро развивающемся мире производства пластмасс одноэтапные машины ISBM (литье с выдувом и вытягиванием под давлением) сохраняют скрытое тепло. Такое сохранение тепла превосходно влияет на энергоэффективность. Однако если оставить это без внимания, это может привести к серьезным аномалиям обработки.
В этом подробном руководстве мы подробно рассмотрим точные параметры машины, термодинамические принципы и методы устранения неполадок, необходимые для стабилизации вашего производства. Независимо от того, используете ли вы первичную смолу или имеете дело со сложностями, связанными с rPET, мы расскажем все, что вам нужно знать для достижения идеального результата. Качество ПЭТ-бутылок и безупречная работа вашей сборочной линии.
Архитектура преформ — это основа: хорошо спроектированная преформа строго определяет, как распределяется ПЭТ-материал. Без правильной базовой геометрии последующие настройки параметров неизбежно потерпят неудачу.
Температурное кондиционирование имеет решающее значение: эффективное управление скрытым теплом, сохраняющимся на начальном этапе инъекции, предотвращает неравномерное растяжение, локализованное скопление смолы и структурные слабые места.
Точность растягивающегося стержня: правильная механическая калибровка, включающая параметры скорости, времени и давления, не подлежит обсуждению для достижения равномерного осевого и радиального распределения материала.
Время предварительной продувки: синхронизация задержки предварительной продувки и давления предварительной продувки предотвращает истончение пластикового материала в непредусмотренных областях до того, как наступит фаза основной продувки под высоким давлением.
Качество машины имеет значение: переход на высокоточное оборудование ISBM с сервоприводом значительно снижает базовые механические отклонения.
Чтобы добиться оптимальной стабильности обработки, операторы должны сначала понять фундаментальную механику одноэтапного процесса. В отличие от традиционных двухэтапных систем, в которых преформы отливаются под давлением, охлаждаются до комнатной температуры, сбрасываются в бункеры для хранения, а затем повторно нагреваются, одноэтапный процесс выполняет всю трансформацию в течение одного непрерывного машинного цикла. В частности, расплавленный ПЭТ-смола впрыскивается в полость формы для формирования заготовки. Затем он сразу же передается с помощью поворотного стола на станцию кондиционирования и, наконец, в выдувную форму.
Поскольку преформа никогда полностью не охлаждается до температуры окружающей среды, она сохраняет значительное количество скрытого тепла, оставшегося на этапе впрыска. Эта остаточная тепловая энергия действует как палка о двух концах. С одной стороны, это снижает энергопотребление. С другой стороны, он вводит сложные термодинамические переменные. Если этим скрытым теплом не управлять в полной мере до того, как заготовка войдет в фазу выдува-вытягивания, полимерные цепи будут непредсказуемо деформироваться.
Вы ходите по производственному цеху. Вы замечаете корзину, полную бракованных бутылок. Первопричиной редко является единственный изолированный фактор. Вместо этого изменение толщины стенок обычно происходит из-за каскада взаимодействующих переменных в тепловых, механических и пневматических системах. Наиболее частой причиной является неравномерный температурный профиль по геометрии заготовки. ПЭТ-материал демонстрирует вязкоупругое поведение, сильно зависящее от температуры. Следовательно, более горячие секции заготовки будут растягиваться намного быстрее и тоньше, чем более холодные соседние секции.
Помимо теплового дисбаланса, важную роль играет механическое смещение. Например, если растягивающий стержень смещен от центра хотя бы на долю миллиметра, он будет асимметрично выталкивать расплавленный материал. Аналогичным образом, неустойчивый поток материала на начальном этапе впрыска под высоким давлением может привести к созданию структурно дефектной заготовки еще до начала фазы выдувания.
Несоблюдение строгих допусков на стены напрямую влияет на прибыль объекта. С конструктивной точки зрения тонкие стенки снижают прочность контейнера при верхней нагрузке. Это делает бутылку очень уязвимой к раздавливанию во время автоматического укупоривания или штабелирования на складе. Кроме того, микротонкие срезы ухудшают барьерные свойства контейнера, позволяя выходить карбонизации или проникать кислороду.
В финансовом отношении плохой контроль толщины вынуждает осторожных менеджеров заводов «перепроектировать» упаковку. В конечном итоге они используют более тяжелые преформы, чем математически необходимо, просто для того, чтобы компенсировать непредсказуемые слабые места. Это полностью противоречит современным инициативам по облегчению веса. Овладев переменными, обсуждаемыми в этом руководстве, вы сможете устранить эти скрытые недостатки и значительно сократить отходы смолы.
Физическая архитектура преформы — это абсолютная основа структурной целостности. Безупречный конструкция преформы должна математически соответствовать конечной геометрии бутылки за счет определенных коэффициентов растяжения. Инженеры-технологи рассчитывают коэффициент осевого растяжения (ASR), разделив длину бутылки на длину преформы. Коэффициент растяжения пялец (HSR) рассчитывается путем деления диаметра бутылки на диаметр преформы.
Для стандартных применений ПЭТ оптимальное значение ASR обычно составляет от 1,5 до 3,0. HSR колеблется от 2,0 до 4,5. Комбинированный коэффициент общего растяжения определяет поведение полимера при деформационном упрочнении. Если ваша конструкция требует коэффициента растяжения, выходящего за пределы физических пределов материала, смола либо не сможет достичь углов формы, что приведет к утолщению основания, либо чрезмерно растянется, что приведет к разрыву боковых стенок. Никакие доработки машины не помогут преодолеть фундаментально несоответствующую заготовку.
На этапе впрыска расплавленный пластик подается в полость под экстремальным давлением. Если стержню сердечника не хватает жесткости, поток под высоким давлением заставляет его слегка отклоняться от центра. Это явление, известное в промышленности как «смещение сердцевины», приводит к тому, что преформа становится толще с одной стороны и тоньше с другой.
Когда впоследствии выдувается преформа со смещенным сердечником, разница в толщине увеличивается экспоненциально. Для контроля этого отклонения требуется точное определение профиля скорости впрыска и поддержание оптимальной температуры расплава (обычно около 275–285 °C для ПЭТ). Кроме того, решающее значение имеет обеспечение того, чтобы соотношение длины и диаметра (L/D) формы выдерживало давление впрыска без изгиба.
В одноэтапном ISBM станция кондиционирования служит важным мостом между полостью впрыска и выдувной формой. Его основная функция — управлять скрытым теплом, оставшимся от фазы впрыска. Целью является достижение однородного температурного профиля, подходящего для двухосной ориентации. Идеальная температура выдувания ПЭТ обычно находится в узком диапазоне от 90°C до 110°C, что чуть выше температуры стеклования (Tg).
Поскольку преформа охлаждается снаружи внутрь, внутренняя стенка, естественно, на выходе из полости для впрыска оказывается более горячей, чем внешняя. Станция кондиционирования должна позволять этому внутреннему теплу выравниваться по толщине стены. Если преформа поступает в выдувную форму до того, как произойдет это выравнивание, более горячий внутренний слой будет растягиваться не так, как более холодный внешний слой, вызывая расслоение или перламутровый блеск.
Температурные градиенты по вертикальной или горизонтальной оси заготовки являются абсолютным врагом однородности. «Горячая точка» на преформе поддается раньше и растягивается дальше под пневматическим давлением. Это приводит к тому, что срез конечного контейнера становится опасно тонким. Напротив, «холодное пятно» не будет сопротивляться растяжению, оставляя толстую, неориентированную массу пластика.
Эти температурные аномалии часто возникают из-за неравномерного расположения каналов охлаждения в литьевой форме, накопления накипи, блокирующей линии подачи воды, или даже из-за неравномерной тяги окружающего воздуха на предприятии. Регулярная тепловизионная съемка преформ на выходе из станции кондиционирования — это ежедневная практика, рекомендуемая специалистам по наладке.
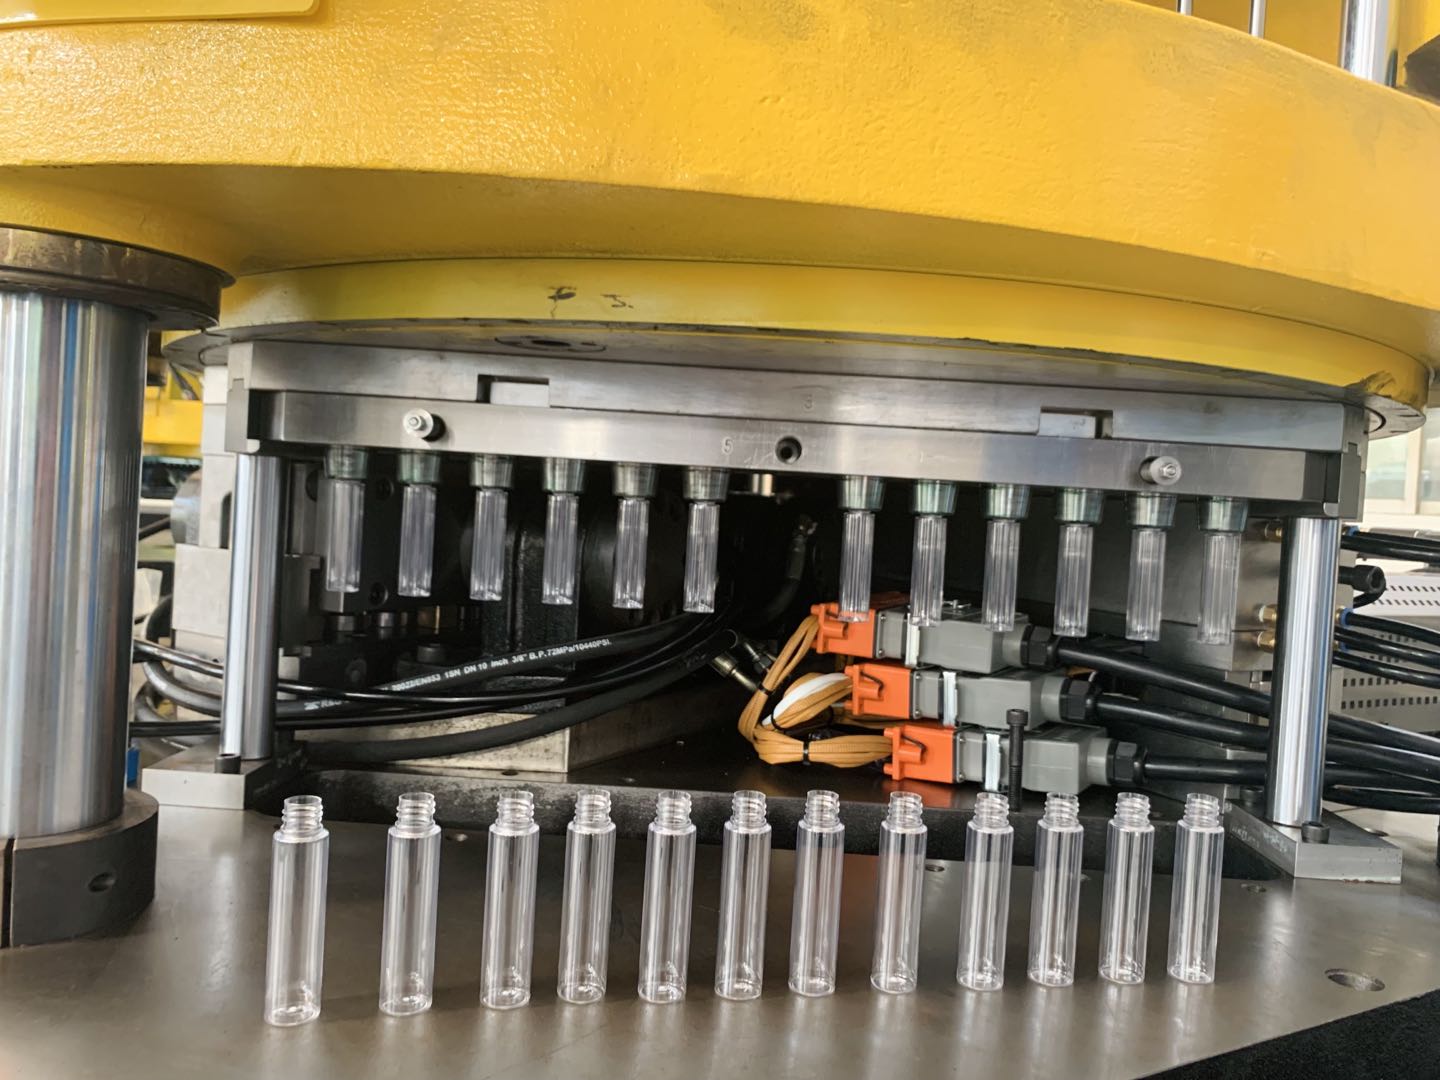
Растягивающий стержень — это механическое сердце процесса ориентации. Его основная функция состоит в том, чтобы физически подтолкнуть заготовку в осевом направлении к нижней части выдувной формы, в то время как воздух предварительного выдувания начинает расширять материал в радиальном направлении. Если стержень опускается слишком быстро, он загоняет весь материал в основание, лишая боковые стенки и плечи пластика. Если он движется слишком медленно, воздух предварительной продувки преждевременно надувает заготовку, в результате чего материал наматывается на металлический стержень.
Для достижения идеальной синхронизации требуется время в микросекундах. Резкое шипение клапана предварительной выдувки должно срабатывать именно в тот момент, когда растягивающий стержень достигает определенного положения внутри преформы. Это высокоскоординированное движение обеспечивает равномерное распределение полимера по всей вертикальной оси.
Исторически растягивающие стержни приводились в движение пневматическими цилиндрами или механическими кулачками. Хотя эти устаревшие системы функциональны для основных форм, они очень чувствительны к изменениям заводского давления воздуха. При длительной смене механический износ приводит к нестабильной скорости хода.
Сегодня переход на системы с сервоприводом является наиболее эффективным способом гарантировать безупречную работу. регулировка растяжителя . Серводвигатели обеспечивают абсолютный контроль над скоростью, ускорением и конечным положением стержня. Операторы могут программировать сложные профили движения — например, быстрое движение на начальном этапе и плавное замедление по мере приближения стержня к основанию формы — с повторяемостью до сотых долей миллиметра.
На этапе предварительного выдувания создается начальный «пузырь» пластика, который отделяет ПЭТ от растягивающегося стержня. Давление перед продувкой относительно низкое, обычно составляет от 5 до 15 бар. Выбор точного давления — это тонкий баланс, требующий опытного глаза.
Если давление перед выдувом слишком высокое, материал агрессивно раздувается наружу, преждевременно контактируя с охлажденными стенками выдувной формы. Как только горячий ПЭТ соприкасается с холодной формой, он застывает на месте и перестает растягиваться. Это заставляет оставшийся материал чрезмерно растягиваться, чтобы заполнить остальную часть полости. Альтернативно, если давление слишком низкое, материал тянется по растягивающему стержню, скапливаясь на дне формы.
Задержка перед продувкой определяет, когда именно подается воздух низкого давления относительно движения растягивающего стержня вниз. Задержка предварительного удара позволяет механическому стержню протолкнуть материал дальше по вертикальной оси до того, как произойдет какое-либо радиальное расширение.
Увеличение задержки перед продувкой является стандартным методом устранения неполадок, когда техническим специалистам необходимо переместить больше материала из уступа в основание. И наоборот, уменьшение задержки удерживает больше материала в верхних частях бутылки. Регулировка этого времени с микроприращениями всего в 10–20 миллисекунд может радикально изменить окончательную толщину стенки.
Даже при тщательной настройке изменения условий окружающей среды на заводе, партий смол или незначительный механический износ могут привести к аномалиям в производственном цикле. Систематическое устранение неполадок имеет важное значение. Когда операторы полагаются на эмпирические данные, а не на догадки, они могут быстро диагностировать и исправлять ошибки. дефекты литья с выдувом и вытяжкой под давлением до того, как они приведут к значительным потерям материала.
Профиль дефекта |
Основная причина |
Немедленное корректирующее действие |
|---|---|---|
Толстое основание/тонкие плечи |
Преждевременное радиальное расширение замораживает пластик у верхних стенок формы. |
Увеличьте давление перед продувкой; Предварительный расчет времени перед продувкой; Увеличьте верхнюю температуру кондиционирования. |
Тонкое основание/толстые плечи |
Замедленное радиальное расширение или чрезмерно агрессивное осевое растяжение. |
Задержка подачи воздуха перед продувкой; Более низкое предварительное давление; Уменьшите скорость растяжения стержня. |
Неравномерная радиальная толщина |
Смещение сердцевины во время впрыска или резкие температурные градиенты в преформе. |
Проверьте выравнивание формы по длине и диаметру; Ревизия каналов охлаждения на предмет засоров; Проверьте концентричность растягивающего стержня. |
Анализ текущих тенденций в отрасли показывает значительный сдвиг в сторону сверхлегких материалов и использования 100% переработанного ПЭТ (rPET). Эти инициативы в области устойчивого развития доводят устаревшее оборудование до абсолютного предела. Поскольку rPET имеет значительно более узкий диапазон термической обработки и различную характеристическую вязкость по сравнению с первичной смолой, старые гидравлические и пневматические системы просто не могут поддерживать микродопуски, необходимые для тонкостенных контейнеров.
В результате дальновидные производители быстро внедряют температурное профилирование с помощью искусственного интеллекта и сервосистемы с замкнутым контуром. Эти современные платформы контролируют распределение материала в режиме реального времени и автоматически корректируют параметры на лету, гарантируя, что даже нестабильные партии rPET производят структурно прочные бутылки.
Оптимизация процесса может компенсировать механические ограничения только до определенного момента. Операторы часто попадают в ловушку «погони за процессом» — смену за сменой корректируя параметры машины только для того, чтобы сохранить базовое качество. Если разница в толщине стенок носит случайный, а не систематический характер, основной причиной, скорее всего, является механическая деградация.
При оценке нового оборудования инженеры должны требовать усовершенствованного сервопривода. Например, современные платформы, способные производить прозрачные фармацевтические и косметические контейнеры емкостью 10–4000 мл, используют ПИД-регуляторы высокого разрешения. Эти системы поддерживают профили скрытого тепла преформы в пределах ±0,5°C, полностью исключая человеческую ошибку из уравнения.
Для достижения стабильности размеров и минимизации отходов смолы требуется оборудование, спроектированное с бескомпромиссной точностью. Обновление до усовершенствованной платформы устраняет механические несоответствия, от которых страдают устаревшие системы. Используя самые современные сервоприводы, оптимизированные системы горячего литования и технологии жесткого зажима пресс-форм, производители могут полностью автоматизировать свою работу. контроль толщины стенок бутылки . Эти стратегические инвестиции позволяют вашей команде сосредоточиться на максимизации эффективности производства, а не на постоянной борьбе за устранение дефектов.
Уменьшение разницы в толщине стенок в одноэтапном процессе ISBM требует строгого и многогранного подхода. Производители должны сочетать надежную архитектуру преформ с точным управлением температурой, чтобы обеспечить стабильную основу обработки. Поэтому тщательная калибровка скорости растягивающего стержня, давления перед продувкой и временных задержек абсолютно необходима для обеспечения равномерного распределения материала.
Знание этих точных параметров фундаментально улучшает общее качество контейнеров для всех производственных партий. Такая оптимизация не только повышает структурную целостность, но и напрямую сокращает отходы дорогостоящих смол, что значительно увеличивает размер прибыли. Мы настоятельно рекомендуем руководителям предприятий проверять текущие процессы и консультироваться с отраслевыми экспертами. Если вам сложно соблюдать допуски на сложных косметических или фармацевтических контейнерах (от 10 до 4000 мл), изучите передовые сервоприводные решения Jasui ISBM Machines, чтобы определить следующее логическое обновление вашего предприятия.
Приемлемый допуск во многом зависит от предполагаемого применения бутылки, требований к внутреннему давлению и целей по облегчению веса. При прецизионном одноэтапном производстве ISBM отклонение от ±0,05 мм до ±0,1 мм считается отраслевым стандартом высококачественного производства. Для контейнеров, находящихся под высоким давлением, допуски должны быть более жесткими, чтобы предотвратить локальные разрушения под напряжением.
Для точного измерения требуется неразрушающее высокоточное оборудование. Наиболее распространенным методом является использование толщиномера на эффекте Холла. Это устройство работает путем размещения небольшого магнитного шарика-мишени внутри бутылки и магнитного зонда снаружи. Также широко используются ультразвуковые толщиномеры, которые излучают высокочастотные звуковые волны в пластик для расчета толщины на основе времени возврата эхо-сигнала.
Основная задача одноэтапного процесса заключается в управлении скрытым теплом. В ходе двухэтапного процесса холодные преформы повторно нагреваются с помощью инфракрасных ламп до постоянной комнатной температуры. Напротив, одноэтапный процесс перемещает заготовку непосредственно из полости впрыска на станцию кондиционирования без ее полного охлаждения. Любое микроскопическое несоответствие в охлаждении литьевой формы переходит непосредственно в фазу выдувания.
Только в очень незначительной степени. Преформа устанавливает строгие математические пределы степени растяжения. Если общая площадь растяжения геометрически не совпадает с конечной формой бутылки, никакие изменения параметров — будь то регулировка давления предварительного выдувания или изменение скорости растягивающего стержня — не приведут к идеально равномерному распределению материала.
Переработанный ПЭТ (rPET) часто имеет более широкий разброс характеристической вязкости (IV) и более узкий интервал термической обработки по сравнению с первичным ПЭТ. Это означает, что он по-разному поглощает и сохраняет тепло. Если терморегуляция машины не очень точна, эти изменения приводят к неравномерному растяжению rPET, что приводит к внезапному появлению утонченных пятен или перепонок в основании.
Хотя он зависит от формы контейнера, идеальный коэффициент осевого растяжения (ASR) для ПЭТ обычно составляет от 1,5 до 3,0, а коэффициент кольцевого растяжения (HSR) составляет от 2,0 до 4,5. Поддержание общего коэффициента растяжения (ASR x HSR) в оптимальном диапазоне от 8 до 12 обеспечивает правильное деформационное упрочнение, максимизируя механическую прочность и барьерные свойства бутылки.