Vistas: 0 Autor: Editor del sitio Hora de publicación: 2026-09-10 Origen: Sitio


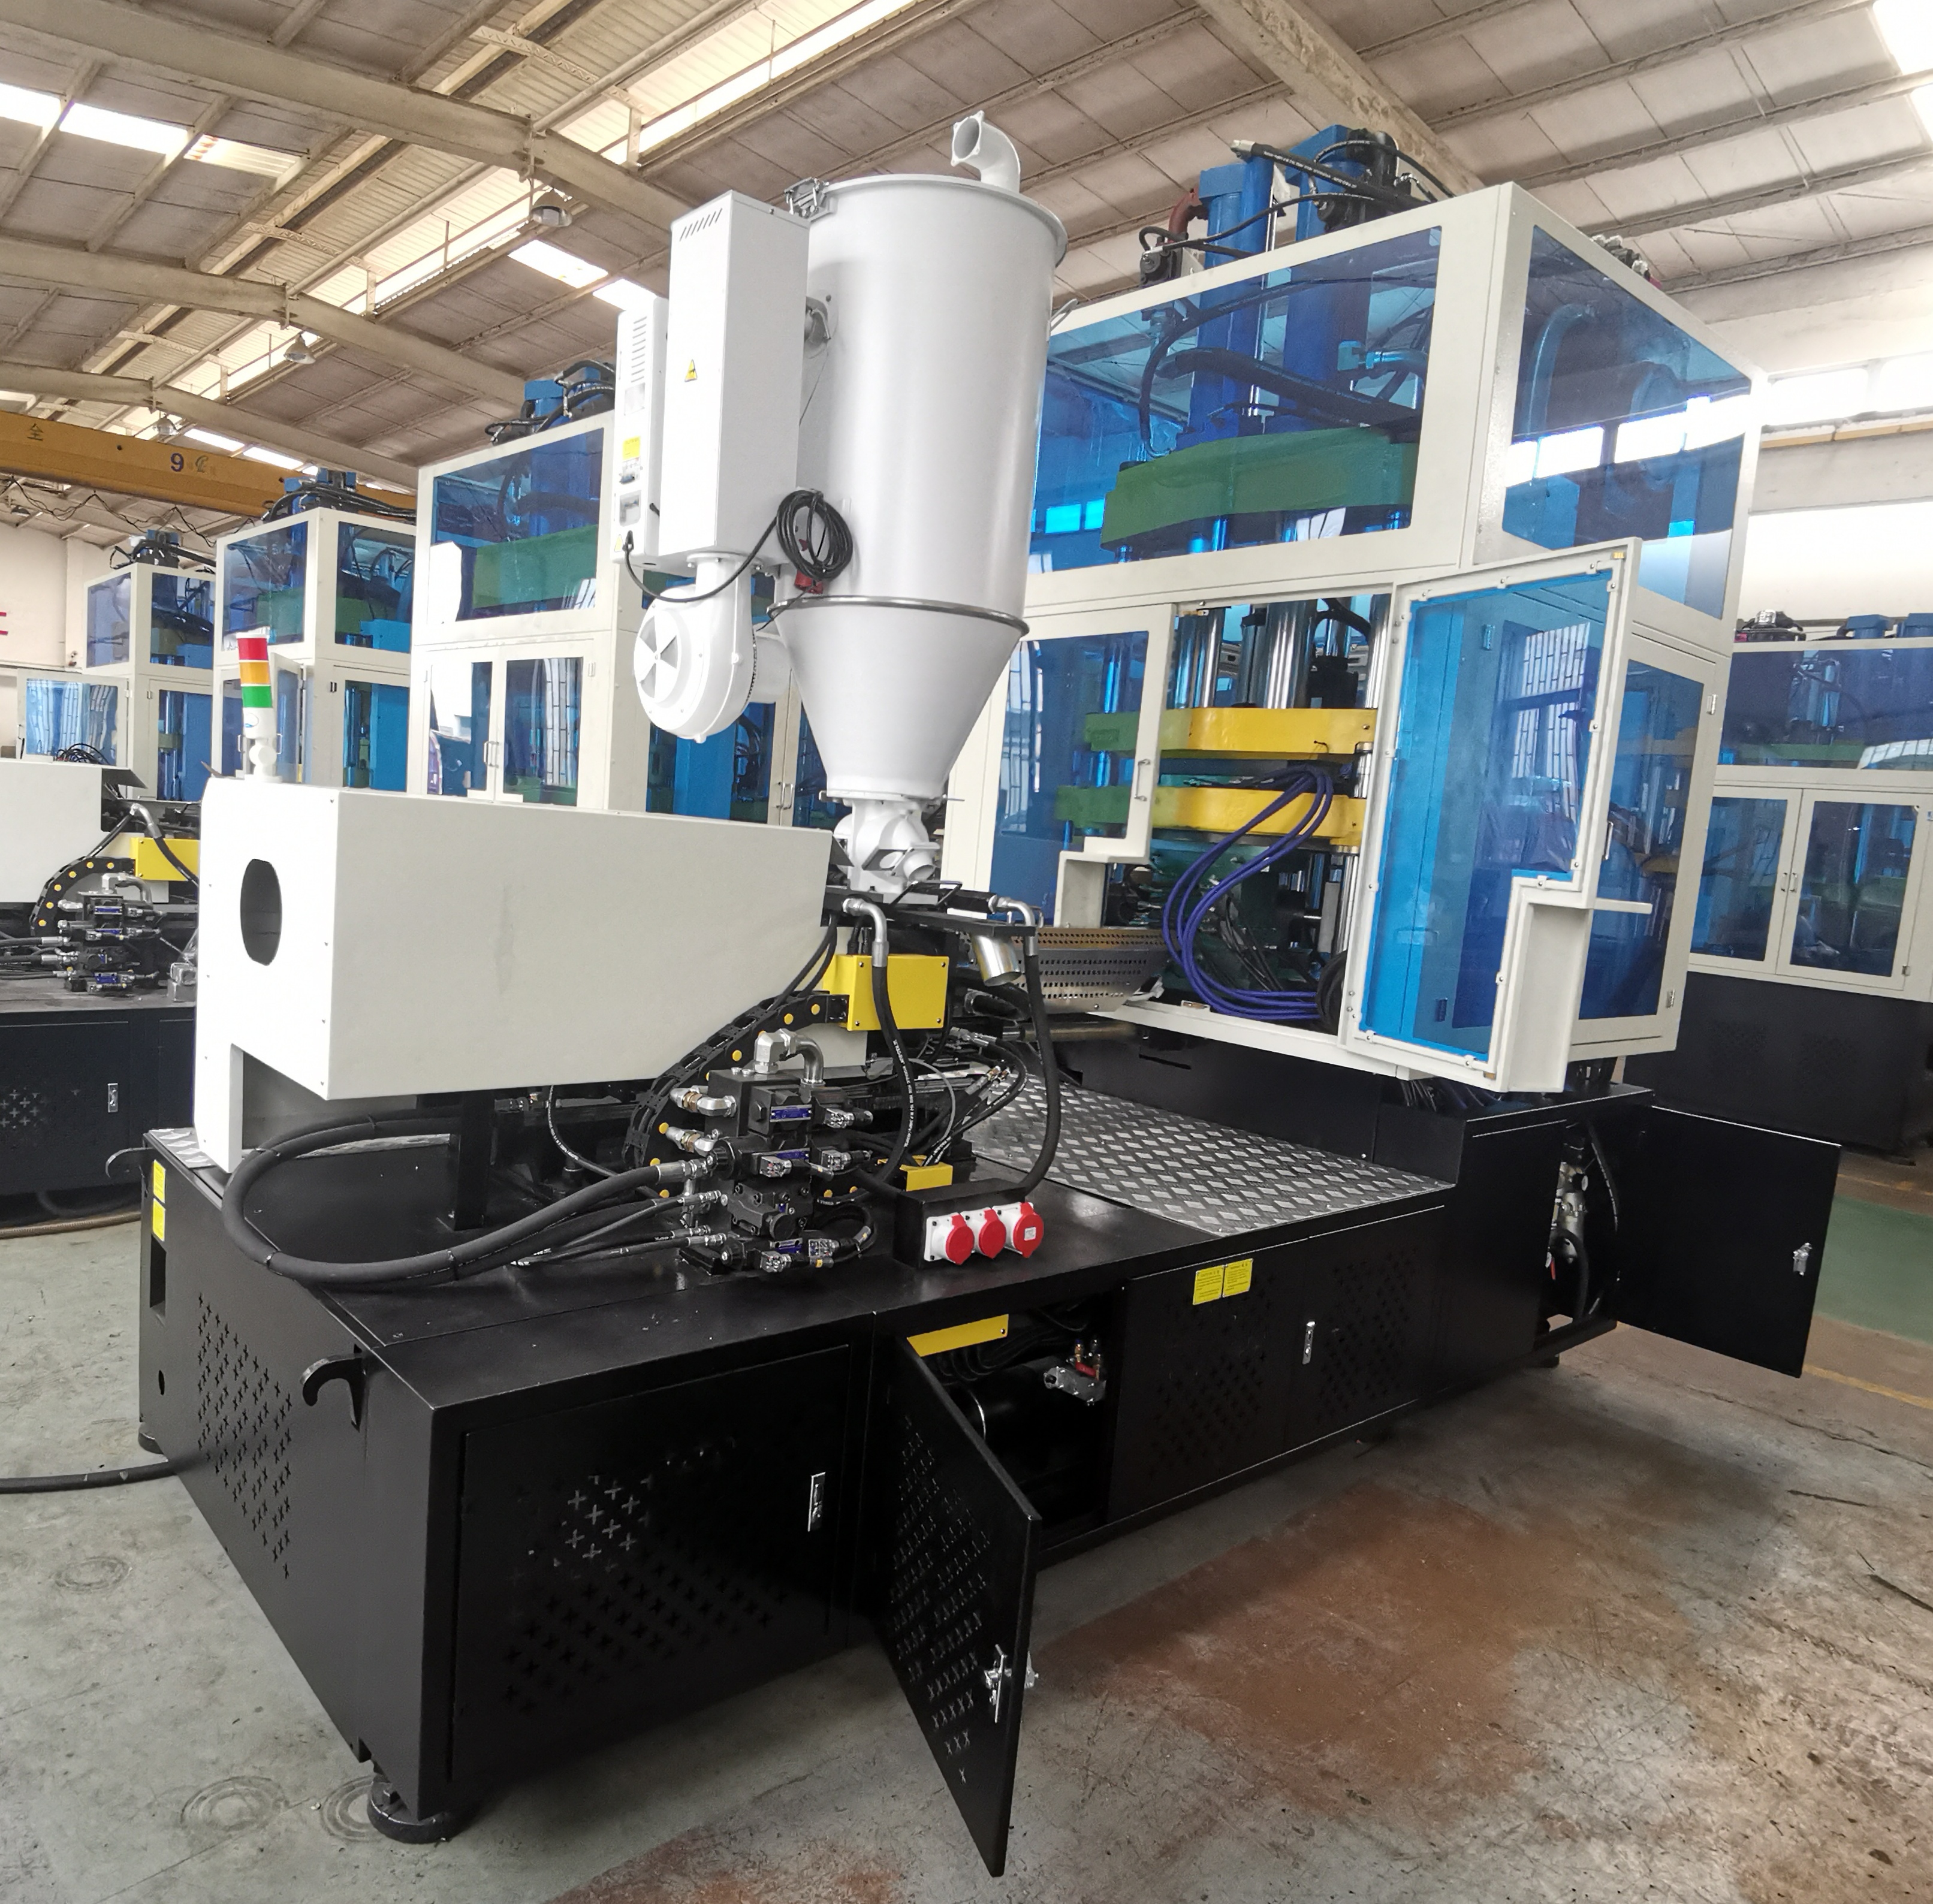
El cambio hacia envases livianos e inastillables acelera la demanda de frascos y latas de PET personalizados y básicos. La rentabilidad depende enteramente de alinear la metodología de producción con la escala operativa. Los gerentes de planta y los ingenieros de empaque se enfrentan a una decisión crítica sobre gastos de capital: invertir en un sistema consolidado de una sola etapa versus una arquitectura desacoplada de dos etapas. Elegir la configuración incorrecta da como resultado capacidad inutilizada, costos excesivos de herramientas, altas tasas de desperdicio o la incapacidad de satisfacer las demandas de volumen.
Resolver este desafío de ingeniería requiere una evaluación estricta de los volúmenes de producción, las especificaciones de los contenedores, el espacio y la logística de la cadena de suministro. Los requisitos de boca ancha y la precisión del acabado del cuello dictan en gran medida la selección del equipo. Evaluamos las compensaciones técnicas, higiénicas y operativas entre los procesos de moldeo de uno y dos pasos para ayudarlo a configurar una línea de producción altamente eficiente.
Arquitectura que dicta el volumen: los procesos de un solo paso destacan en entornos de alta mezcla y volumen bajo a medio, mientras que los procesos de dos pasos son económicamente viables sólo en escalas de producción continua y de alto volumen.
Calidad, higiene y eficiencia: los sistemas de una sola etapa eliminan el almacenamiento y transporte de preformas, lo que reduce el riesgo de rayado y contaminación de la superficie. Sin embargo, los sistemas de dos etapas permiten el control de calidad (QC) de la preforma antes del soplado, lo que potencialmente aísla los desechos en las primeras etapas del proceso.
Economía de herramientas: A La máquina de tarros de PET de un solo paso requiere un único conjunto de moldes integrado, mientras que los sistemas de dos etapas requieren moldes de inyección y soplado separados, lo que afecta el gasto de capital inicial, la velocidad de creación de prototipos y la agilidad de cambio.
Cadena de suministro de preformas: la producción en dos pasos permite a los fabricantes comprar preformas de proveedores externos, lo que reduce los costos iniciales de maquinaria pero aumenta la dependencia de proveedores externos y la logística de transporte.
El proceso de un solo paso consolida todo el ciclo de fabricación de contenedores dentro de un solo marco de máquina. Esta arquitectura se basa en un sistema de indexación lineal o giratorio continuo que mueve el plástico a través de distintas fases sin soltar el anillo del cuello. Al mantener cautiva la preforma, la máquina mantiene un control absoluto sobre la concentricidad y las dimensiones físicas del contenedor, desde la resina en bruto hasta el producto terminado.
Podemos dividir el ciclo continuo en cuatro estaciones principales:
Estación de inyección: la máquina funde resina PET cruda en el cilindro del extrusor y la inyecta en las cavidades del molde de preforma. El sistema de canal caliente garantiza una distribución uniforme del material. La preforma se enfría rápidamente lo suficiente para mantener su forma y al mismo tiempo retener una cantidad significativa de calor central.
Estación de acondicionamiento térmico: La máquina indexa la preforma a un recipiente de acondicionamiento. Aquí, los elementos calefactores y los ventiladores de refrigeración ajustan el perfil de temperatura de la preforma. Este paso garantiza que el plástico ceda correctamente durante la fase de estiramiento, permitiendo bases más gruesas o paredes laterales más delgadas según el diseño del contenedor.
Estación de estiramiento y soplado: la preforma acondicionada ingresa al molde de soplado. Una varilla de estiramiento mecánico se extiende hacia abajo, orientando axialmente las cadenas de polímero. Al mismo tiempo, el aire a alta presión (a menudo entre 30 y 40 bar) empuja el material radialmente contra las paredes enfriadas del molde. Esta orientación biaxial le da al PET su rigidez estructural y claridad.
Estación de expulsión: el contenedor terminado se posiciona en la posición final, donde los anillos del cuello se abren y el producto cae sobre un transportador o es recogido por un brazo robótico.
A La máquina ISBM de una sola etapa utiliza el calor residual de la fase de inyección inicial. Los operadores no necesitan recalentar las preformas frías. Esta transferencia directa optimiza la energía consumida por ciclo. Sin embargo, el espacio físico necesario para albergar estaciones de inyección, acondicionamiento y soplado en una sola plataforma giratoria restringe la cantidad de cavidades que se pueden ejecutar simultáneamente. En consecuencia, las velocidades de producción generales siguen siendo inferiores a las alcanzadas por los sistemas de producción en masa desacoplados.
El proceso de dos pasos desacopla completamente la fabricación de preformas del soplado de contenedores. Las instalaciones utilizan una máquina de moldeo por inyección de alta velocidad dedicada equipada con herramientas de alta cavitación para producir preformas. Un sistema de inyección de preformas estándar podría ejecutar 48, 72 o incluso 96 cavidades simultáneamente. Estas preformas se enfrían rápidamente, se colocan en contenedores y se trasladan al almacenamiento o directamente a una máquina de moldeo por soplado y estiramiento separada.
Antes de soplar, las preformas frías deben pasar por un horno de recalentamiento por infrarrojos (IR). El horno hace girar las preformas pasando por una serie de lámparas de infrarrojos, impartiendo un perfil térmico preciso necesario para el estiramiento. Las lámparas calientan el cuerpo de la preforma mientras protegen el acabado del cuello roscado para evitar la distorsión. Una vez que las preformas alcanzan la temperatura correcta, ingresan a los moldes de soplado donde las varillas estirables y el aire a alta presión dan la forma final.
Esta arquitectura desacoplada requiere importantes equipos auxiliares para funcionar de forma continua. Debes instalar y mantener varios sistemas periféricos:
Volcadores de preformas y tolvas a granel para mantener el inventario.
Elevadores y posicionadores para orientar las preformas cuello arriba.
Rieles de entrada y ruedas de estrella para cargar las preformas en frío en los mandriles de la sopladora.
Sistemas de enfriamiento dedicados para los moldes de inyección y enfriadores separados para los moldes de soplado.
Esta separación proporciona una clara ventaja en el control de calidad. Los operadores pueden inspeccionar, poner en cuarentena o rechazar preformas defectuosas antes de que entren en la fase de moldeo por soplado. Si la máquina de inyección produce preformas con disparos cortos o vestigios excesivos de la puerta, puede interceptarlas, evitando el desperdicio de aire comprimido y el tiempo de inactividad de la moldeadora por soplado.
La selección de la arquitectura correcta depende en gran medida del volumen unitario anual proyectado. Los sistemas de dos pasos dominan el mercado masivo de productos básicos. Cuando las necesidades de producción superan los 15 a 20 millones de unidades idénticas al año, la producción de alta velocidad de un sistema desacoplado compensa la fuerte inversión inicial en equipos. Las máquinas de moldeo por inyección de dos pasos operan con tiempos de ciclo rápidos, a menudo entre 5 y 8 segundos, inundando la cadena de suministro con preformas. La sopladora posterior puede procesarlas a velocidades superiores a 20.000 botellas por hora.
Por el contrario, los sistemas de un solo paso funcionan con tiempos de ciclo integrados más lentos que oscilan entre 10 y 18 segundos, dependiendo del espesor de la pared y el peso del contenedor. La cavitación suele oscilar entre 2 y 16 cavidades. Esto hace que el proceso de un solo paso sea ideal para producciones de menos de 10 millones de unidades por año. Si sus instalaciones manejan cambios frecuentes para varios tamaños de frascos, la arquitectura de un solo paso proporciona la agilidad necesaria sin necesidad de tener que utilizar maquinaria de alta capacidad. Puede ejecutar un lote de 500.000 unidades, cambiar las herramientas en un solo turno e inmediatamente comenzar a producir un contenedor completamente diferente.
La claridad óptica separa los envases premium de los contenedores estándar para productos básicos. El método de un solo paso evita la fricción entre preformas. Debido a que la preforma permanece asegurada por su anillo de cuello durante todo el ciclo de cuatro estaciones, nunca toca otra preforma o un contenedor de almacenamiento. Esto elimina raspaduras y rayones en la superficie, lo que produce acabados cosméticos de primera calidad necesarios para cosméticos, especias y alimentos especiales de alta gama.
Las normas de higiene también favorecen los sistemas integrados. Un paso de circuito cerrado La máquina para fabricar latas de PET funciona sin almacenamiento intermedio, manipulación manual ni manipulación de cartón. La resina ingresa al barril a altas temperaturas y se funde en una preforma estéril que inmediatamente sopla en un recipiente. Este proceso continuo y aislado simplifica el cumplimiento de estrictas regulaciones sobre alimentos, bebidas y productos farmacéuticos. Puede encerrar fácilmente la estación de expulsión en un entorno de sala blanca con filtro HEPA localizado.
El impacto de la tasa de desperdicio difiere significativamente entre los dos métodos. En una máquina de un solo paso, un defecto durante la fase de inyección arruina todo el ciclo para esa cavidad específica, lo que resulta en un envase final rechazado. Los sistemas de dos pasos permiten a los operadores purgar las preformas defectuosas antes de gastar aire de soplado a alta presión. Solo se descarta la preforma sin soplar, lo que ahorra la energía que de otro modo se desperdiciaría en el proceso de estirado y soplado.
La fabricación de tarros y latas de PET de boca ancha presenta desafíos de ingeniería específicos. El diámetro del acabado del cuello tiene un gran impacto en el diseño del molde, la distribución del material y la cavitación disponible. Los recipientes de boca ancha, como los que se usan para mantequilla de maní o proteína en polvo, requieren pasadores y anillos de cuello grandes. Estos componentes consumen un espacio significativo en la placa de herramientas. Los sistemas de un solo paso manejan excepcionalmente bien las geometrías de boca ancha porque el mecanismo de transferencia de preformas mantiene un control estricto sobre el acabado del cuello grande, evitando la distorsión mientras el plástico aún es flexible.
La precisión del acabado del cuello depende de la fase de inyección. El moldeo por inyección exclusivo en un proceso de dos pasos permite dar una forma de cuello compleja y altamente especializada. Sin embargo, los sistemas de un solo paso ofrecen una concentricidad superior. Dado que la preforma nunca sale del utillaje entre la inyección y el soplado, el cuello permanece perfectamente alineado con el cuerpo del recipiente. Esto evita la ovalización que a veces ocurre cuando las preformas frías se recalientan de manera desigual en un horno IR.
Los tiempos de cambio afectan directamente la eficiencia de la planta. El intercambio de herramientas integradas en una máquina de un solo paso requiere cambiar la cavidad de inyección, el pasador central, el anillo del cuello y el molde de soplado simultáneamente. Si bien esto suena complejo, implica sólo una máquina y un controlador. El cambio de moldes en una configuración de dos pasos requiere cambios separados en el moldeador por inyección y en el moldeador por soplado, lo que a menudo duplica el tiempo de inactividad. También debe purgar el inventario de preformas de las tolvas y posicionadores antes de comenzar la nueva ejecución. Los sistemas de un solo paso tienen una clara ventaja para la creación rápida de prototipos personalizados y cambios de producción frecuentes.
Los costos iniciales del equipo varían drásticamente según la arquitectura elegida. Un sistema de una sola etapa requiere un marco de máquina, un controlador y un conjunto de herramientas complejas y patentadas. Si bien las herramientas en sí pueden ser costosas debido a su naturaleza integrada, el CapEx general sigue siendo menor que el de comprar dos máquinas separadas de alta capacidad. También ahorrará el capital necesario para los sistemas de recuperación de aire a alta presión, ya que las máquinas de una sola etapa generalmente consumen menos volumen total de aire por minuto.
Los sistemas de dos pasos exigen un gran capital inicial. Debe adquirir una máquina de moldeo por inyección, un molde de canal caliente de alta cavitación, una máquina de moldeo por soplado y estirado y los moldes de soplado asociados. Si elige comprar preformas de un proveedor externo, elimina el CapEx de inyección pero expone su operación a los precios volátiles del mercado de preformas y a los costos de flete. Básicamente, estás pagando una prima para que otra persona derrita y moldee la resina.
Los gastos operativos dependen en gran medida del consumo de energía. El proceso de dos pasos requiere cargas eléctricas masivas para alimentar los hornos de recalentamiento por infrarrojos. De hecho, estás calentando el plástico dos veces: una para derretir la resina para inyección y otra para ablandar la preforma fría para soplar. Los sistemas de un solo paso utilizan el calor latente de la fase de inyección, evitando la necesidad de hornos de infrarrojos y reduciendo drásticamente los kilovatios-hora necesarios por kilogramo de PET procesado. Durante una vida útil operativa de cinco años, este delta energético tiene un impacto significativo en los resultados.
El espacio físico de las instalaciones a menudo dicta la selección de equipos. A La máquina de producción de tarros de plástico que utiliza el proceso de un solo paso presenta una huella compacta y consolidada. Necesita espacio para la máquina, un secador de resina, un enfriador y un transportador para productos terminados. Esto permite a los fabricantes instalar líneas de producción en salas blancas estrechas o instalaciones más pequeñas sin requerir modificaciones estructurales importantes.
Los sistemas de dos pasos imponen una pesada carga de infraestructura. El espacio combinado incluye el moldeador por inyección, el moldeador por soplado y un amplio equipo auxiliar. Debe asignar espacio para volcadores de preformas, posicionadores y transportadores de enfriamiento largos. Además, la producción en dos pasos requiere un espacio de almacenamiento significativo para el inventario de preformas. El almacenamiento de millones de preformas exige estanterías de gran altura, control climático y carriles de circulación para montacargas. También debe instalar torres de enfriamiento más grandes y caídas eléctricas más pesadas para admitir la configuración de dos máquinas.
Parámetro técnico |
Proceso de un solo paso (una sola etapa) |
Proceso de dos pasos (varias etapas) |
|---|---|---|
Volumen anual óptimo |
Bajo a medio (menos de 15 millones de unidades) |
De alto a masivo (más de 15 millones de unidades) |
Eficiencia Energética (Calefacción) |
Alto (Utiliza calor central latente) |
Inferior (Requiere recalentamiento IR secundario) |
Claridad visual y acabado |
Premium (cero raspaduras en la preforma) |
Estándar (Sujeto a marcas de manipulación) |
Huella de las instalaciones |
Compacto (bastidor de máquina única) |
Grande (Dos máquinas + almacenamiento WIP) |
Velocidad de cambio de herramientas |
Más rápido (configuración de una sola máquina) |
Más lento (requiere dos configuraciones separadas) |
Control de concentricidad |
Excelente (transferencia de anillo de cuello cautivo) |
Bueno (sujeto a las variables de rotación del horno) |
Desacoplar el proceso mediante la compra externa de preformas introduce importantes vulnerabilidades en la cadena de suministro. Si bien esta estrategia reduce el CapEx inicial, vincula su programa de producción a un proveedor externo. Los retrasos de los proveedores, la escasez de materiales o las interrupciones del tránsito detienen inmediatamente sus operaciones de moldeo por soplado. Los costos de transporte también erosionan los márgenes de ganancias, ya que esencialmente se paga por enviar cajas densas de preformas de plástico pesadas a todo el país en lugar de enviar pellets de resina cruda en vagones o silos a granel.
La degradación de las preformas presenta otro riesgo oculto. El PET es altamente higroscópico, lo que significa que absorbe la humedad del ambiente. Si almacena preformas durante períodos prolongados en almacenes húmedos, la humedad compromete la estructura del polímero durante el recalentamiento. Esto conduce a caídas de la viscosidad intrínseca (IV), lo que resulta en contenedores quebradizos, paredes laterales turbias o reventones catastróficos dentro del molde. La gestión del inventario de preformas requiere protocolos estrictos de primero en entrar, primero en salir (FIFO) y almacenamiento en clima controlado para mantener la integridad del material.
La complejidad técnica difiere entre las dos arquitecturas. Operar un La máquina de moldeo por inyección, estirado y soplado de tarros y latas requiere un técnico altamente calificado. El operador debe comprender simultáneamente los parámetros de moldeo por inyección y los parámetros de moldeo por soplado. El ajuste de la temperatura del fundido de inyección afecta directamente la fase de estiramiento-soplado. Si un recipiente presenta una apariencia nacarada (una apariencia blanca y turbia), el operador debe saber si debe ajustar la temperatura del recipiente de acondicionamiento, la velocidad de la varilla de estiramiento o el tiempo de presoplado. Esto requiere una comprensión holística del comportamiento de los polímeros.
Los perfiles de tiempo de inactividad por mantenimiento también contrastan marcadamente. Una falla mecánica en una máquina de un solo paso detiene toda la producción inmediatamente. No se pueden inyectar preformas si la estación de soplado requiere un reemplazo de válvula. En un sistema de dos pasos, la naturaleza desacoplada proporciona un amortiguador. Si la moldeadora por soplado deja de funcionar por mantenimiento, la máquina de inyección puede continuar produciendo preformas para aumentar el inventario. Por el contrario, si la máquina de inyección falla, la moldeadora por soplado puede continuar utilizando el inventario existente hasta que los contenedores se sequen. Sin embargo, el mantenimiento de dos máquinas separadas, canales calientes con alta cavitación y equipos de manipulación auxiliar complejos a menudo resulta en más horas de mantenimiento total.
Las instalaciones que manejan cambios frecuentes de forma y tamaño requieren la máxima agilidad. Si su programa de producción implica ejecutar 500.000 unidades de un frasco de especias de 500 ml, seguidas de 1 millón de unidades de un frasco de mantequilla de maní de boca ancha, la flexibilidad de las herramientas es primordial. Los requisitos cosméticos de primera calidad, el espacio limitado y las estrictas exigencias de higiene dictan aún más la elección del equipo. No puede permitirse el tiempo de inactividad asociado con la purga de los posicionadores y la configuración de dos máquinas separadas para tiradas cortas.
Se recomienda encarecidamente la producción en un solo paso para este escenario. La huella consolidada, la falta de desgaste de las preformas y los cambios de una sola máquina se alinean perfectamente con la fabricación personalizada y de alta mezcla. El ahorro de energía y el proceso estéril de circuito cerrado proporcionan una ventaja competitiva para los envases especializados. Mantiene un control estricto sobre todo el proceso, lo que garantiza una claridad visual de alto nivel para los clientes minoristas exigentes.
Las operaciones enfocadas en producir millones de unidades idénticas anualmente priorizan el menor costo por pieza posible. Si sus instalaciones funcionan las 24 horas del día, los 7 días de la semana, produciendo latas de bebidas estándar de 330 ml o frascos de mayonesa estándar con acabados de cuello uniformes, el tiempo del ciclo dicta la rentabilidad. Necesita cavitación masiva y una producción rápida para satisfacer las líneas de llenado continuas aguas abajo. La agilidad pasa a un segundo plano frente al rendimiento bruto y el tiempo de actividad de la máquina.
La producción en dos pasos (varias etapas) es la arquitectura necesaria aquí. La capacidad de inyectar 72 preformas cada 6 segundos y soplarlas a velocidades superiores a 20.000 botellas por hora supera los mayores requisitos de CapEx y espacio. El sistema desacoplado proporciona el volumen necesario para los mercados de productos básicos. Puede optimizar la máquina de inyección para obtener el máximo rendimiento de resina mientras ajusta el moldeador por soplado para un ciclo mecánico rápido.
Base su lista final de equipos en una auditoría estricta de los volúmenes anuales proyectados, las limitaciones de las instalaciones y las especificaciones del producto. No comprometa la precisión del acabado del cuello si su línea de productos depende en gran medida de geometrías de boca ancha. Implemente los siguientes pasos para finalizar su estrategia de adquisiciones:
Audite el espacio de sus instalaciones para determinar si puede acomodar almacenamiento de preformas, posicionadores y equipos de manipulación auxiliar.
Solicite garantías de tiempo de ciclo y tasa de desechos a los fabricantes de equipos originales según los planos de sus contenedores específicos.
Evalúe demostraciones de cambio de moldes en vivo para calcular con precisión el tiempo de inactividad entre tiradas de productos.
Analice las capacidades de los servicios públicos locales para asegurarse de que puede soportar las pesadas cargas eléctricas requeridas por los hornos de recalentamiento por infrarrojos y los compresores de alta presión.
R: Una máquina de un solo paso integra inyección, acondicionamiento térmico, estiramiento y moldeo por soplado en un único ciclo continuo sin enfriar la preforma. Un sistema de dos pasos separa estos procesos en dos máquinas distintas, lo que requiere que las preformas frías se almacenen y luego se recalienten en un horno de infrarrojos antes de soplarlas.
R: Sí, pueden. A menudo se prefieren los sistemas de una sola etapa para aplicaciones de boca ancha. Debido a que la preforma nunca abandona la herramienta entre la inyección y el soplado, la máquina mantiene un control superior sobre la concentricidad del acabado del cuello y garantiza una distribución uniforme del material en grandes diámetros.
R: El proceso de un solo paso es generalmente superior para envases personalizados con alta mezcla. Requiere solo un conjunto de herramientas integradas, lo que hace que la creación de prototipos, la adquisición de moldes y los cambios de máquinas sean significativamente más rápidos y rentables que gestionar moldes de inyección y soplado por separado.
R: El proceso de un solo paso es más eficiente energéticamente por ciclo porque utiliza calor latente de la fase de inyección, eliminando la necesidad de recalentar preformas frías. Sin embargo, los sistemas de dos pasos logran economías de escala generales cuando ejecutan volúmenes masivos y continuos.
R: Si bien los componentes individuales de las máquinas desacopladas pueden ser más sencillos de solucionar de forma independiente, el mantenimiento de dos máquinas separadas, canales calientes con alta cavitación y equipos de manipulación auxiliar complejos a menudo resulta en mayores horas de mantenimiento general e inventario de piezas de repuesto.
R: Los sistemas de un solo paso ofrecen una higiene superior. La resina se funde a altas temperaturas y forma un recipiente en un ciclo continuo y cerrado sin almacenamiento intermedio. Los sistemas de dos pasos exponen las preformas frías a los entornos del almacén, al polvo del cartón y a la manipulación manual, lo que aumenta los riesgos de contaminación.