Vues : 0 Auteur : Éditeur du site Heure de publication : 2026-09-10 Origine : Site


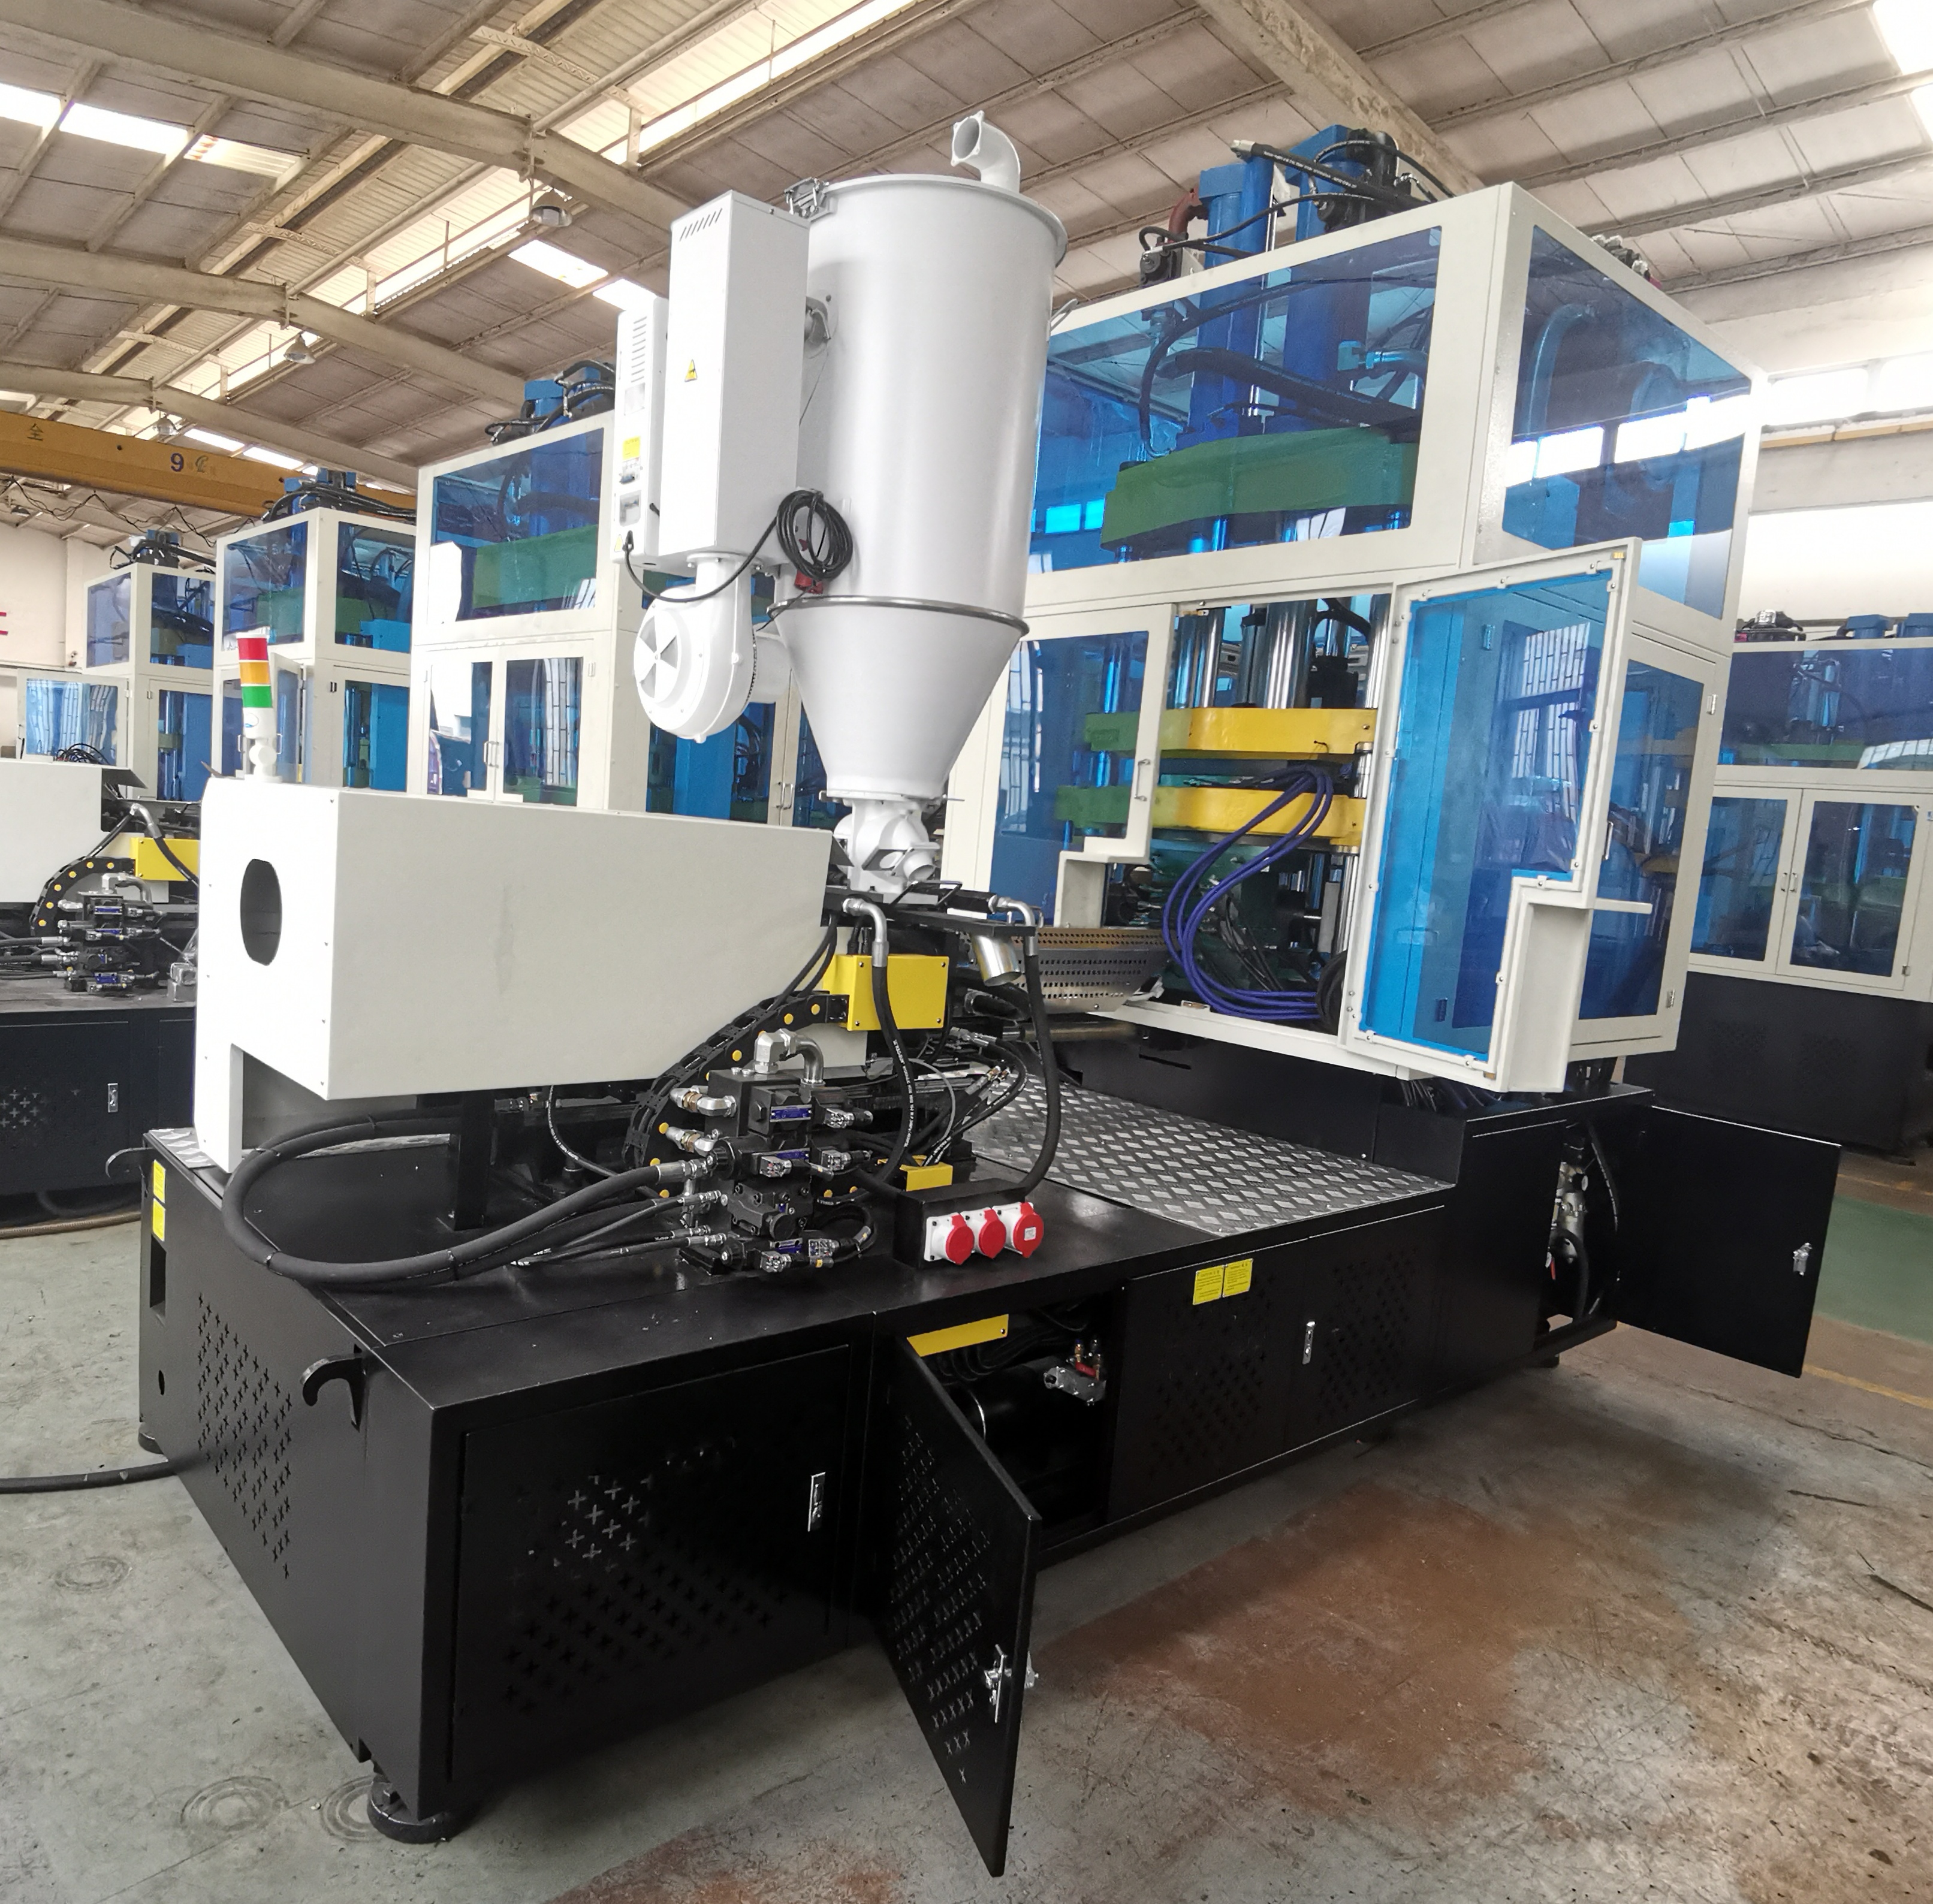
L’évolution vers des emballages légers et incassables accélère la demande de pots et de canettes PET personnalisés et de base. La rentabilité dépend entièrement de l’alignement de la méthodologie de production avec l’échelle opérationnelle. Les directeurs d'usine et les ingénieurs d'emballage sont confrontés à une décision cruciale en matière de dépenses d'investissement : investir dans un système consolidé à un étage plutôt que dans une architecture découplée à deux étages. Choisir une mauvaise configuration entraîne une capacité bloquée, des coûts d'outillage excessifs, des taux de rebut élevés ou une incapacité à répondre aux demandes de volume.
La résolution de ce défi d’ingénierie nécessite une évaluation stricte des volumes de production, des spécifications des conteneurs, de la surface au sol et de la logistique de la chaîne d’approvisionnement. Les exigences en matière d'ouverture large et de précision de la finition du col dictent fortement le choix de l'équipement. Nous évaluons les compromis techniques, hygiéniques et opérationnels entre les processus de moulage en une et deux étapes pour vous aider à configurer une ligne de production hautement efficace.
Architecture dictée par le volume : les processus en une étape excellent dans les environnements à forte mixité et à volume faible à moyen, tandis que les processus en deux étapes ne sont économiquement viables qu'à des échelles de production continue et à haut volume.
Qualité, hygiène et efficacité : les systèmes à une étape éliminent le stockage et le transport des préformes, réduisant ainsi le risque de rayure et de contamination des surfaces. Cependant, les systèmes en deux étapes permettent un contrôle qualité (CQ) des préformes avant le soufflage, isolant potentiellement les déchets au début du processus.
Économie de l’outillage : A La machine à pots PET en une étape nécessite un seul ensemble de moules intégrés, tandis que les systèmes à deux étapes nécessitent des moules d'injection et de soufflage séparés, ce qui a un impact sur les dépenses d'investissement initiales, la vitesse de prototypage et l'agilité du changement.
Chaîne d'approvisionnement des préformes : la production en deux étapes permet aux fabricants d'acheter des préformes auprès de fournisseurs tiers, ce qui réduit les coûts initiaux des machines mais augmente la dépendance à l'égard de fournisseurs externes et de la logistique de fret.
Le processus en une seule étape consolide l’ensemble du cycle de fabrication des conteneurs au sein d’un seul châssis de machine. Cette architecture repose sur un système d'indexation rotatif ou linéaire continu qui déplace le plastique à travers des phases distinctes sans jamais relâcher l'anneau de col. En gardant la préforme captive, la machine maintient un contrôle absolu sur la concentricité et les dimensions physiques du conteneur, de la résine brute au produit fini.
Nous pouvons décomposer le cycle continu en quatre stations principales :
Station d'injection : la machine fait fondre la résine PET brute dans le corps de l'extrudeuse et l'injecte dans les cavités du moule de préforme. Le système à canaux chauds assure une répartition uniforme du matériau. La préforme refroidit rapidement juste assez pour conserver sa forme tout en conservant une chaleur centrale importante.
Station de Conditionnement Thermique : La machine indexe la préforme à un pot de conditionnement. Ici, les éléments chauffants et les ventilateurs de refroidissement ajustent le profil de température de la préforme. Cette étape garantit que le plastique se déforme correctement pendant la phase d'étirement, ce qui permet d'obtenir des bases plus épaisses ou des parois latérales plus fines selon la conception du conteneur.
Station de soufflage étirable : La préforme conditionnée entre dans le moule de soufflage. Une tige d'étirement mécanique s'étend vers le bas, orientant axialement les chaînes polymères. Simultanément, de l'air à haute pression (souvent entre 30 et 40 bars) force le matériau radialement contre les parois refroidies du moule. Cette orientation biaxiale confère au PET sa rigidité structurelle et sa clarté.
Station d'éjection : le conteneur fini s'indexe jusqu'à la position finale, où les anneaux de col s'ouvrent et le produit tombe sur un convoyeur ou est récupéré par un bras robotique.
UN La machine ISBM à un étage utilise la chaleur résiduelle de la phase d'injection initiale. Les opérateurs n’ont pas besoin de réchauffer les préformes froides. Ce transfert direct optimise l'énergie consommée par cycle. Cependant, l'espace physique requis pour loger les stations d'injection, de conditionnement et de soufflage sur un seul plateau tournant limite le nombre de cavités que vous pouvez utiliser simultanément. Par conséquent, les vitesses de production globales restent inférieures à celles atteintes par les systèmes de production de masse découplés.
Le processus en deux étapes dissocie complètement la fabrication des préformes du soufflage des conteneurs. Les installations utilisent une machine de moulage par injection dédiée à grande vitesse, équipée d'un outillage à haute cavitation pour produire des préformes. Un système d’injection de préformes standard peut faire fonctionner simultanément 48, 72 ou même 96 cavités. Ces préformes subissent un refroidissement rapide, tombent dans des bacs et sont stockées ou directement vers une machine d'étirage-soufflage séparée.
Avant le soufflage, les préformes froides doivent passer dans un four de réchauffage infrarouge (IR). Le four fait tourner les préformes devant une série de lampes IR, leur conférant un profil thermique précis requis pour l'étirement. Les lampes chauffent le corps de la préforme tout en protégeant la finition du col fileté pour éviter toute distorsion. Une fois que les préformes atteignent la bonne température, elles entrent dans les moules de soufflage où des tiges d'étirement et de l'air à haute pression forment la forme finale.
Cette architecture découplée nécessite des équipements auxiliaires importants pour fonctionner en continu. Vous devez installer et entretenir plusieurs systèmes périphériques :
Préformez les dumpers et les trémies en vrac pour stocker les stocks.
Ascenseurs et redresseurs pour orienter les préformes col vers le haut.
Rails d'alimentation et roues en étoile pour charger les préformes froides sur les mandrins de la souffleuse.
Systèmes de refroidissement dédiés pour les moules d’injection et refroidisseurs séparés pour les moules de soufflage.
Cette séparation offre un avantage distinct en matière de contrôle qualité. Les opérateurs peuvent inspecter, mettre en quarantaine ou rejeter les préformes défectueuses avant qu'elles n'entrent dans la phase de moulage par soufflage. Si la machine d'injection produit des préformes avec des tirs courts ou des traces de grille excessives, vous pouvez les intercepter, évitant ainsi le gaspillage d'air comprimé et les temps d'arrêt de la souffleuse.
La sélection de la bonne architecture dépend fortement de votre volume unitaire annuel projeté. Les systèmes en deux étapes dominent le marché de masse des produits de base. Lorsque les besoins de production dépassent 15 à 20 millions d'unités identiques par an, la production à grande vitesse d'un système découplé compense le lourd investissement initial en équipement. Les machines de moulage par injection en deux étapes fonctionnent avec des temps de cycle rapides, souvent compris entre 5 et 8 secondes, inondant la chaîne d'approvisionnement de préformes. La souffleuse en aval peut ensuite les traiter à des vitesses supérieures à 20 000 bouteilles par heure.
À l’inverse, les systèmes en une étape fonctionnent avec des temps de cycle intégrés plus lents allant de 10 à 18 secondes, en fonction de l’épaisseur de la paroi et du poids du conteneur. La cavitation varie généralement de 2 à 16 cavités. Cela rend le processus en une seule étape idéal pour les productions inférieures à 10 millions d’unités par an. Si votre installation gère des changements fréquents pour différentes tailles de pots, l'architecture en une étape offre l'agilité nécessaire sans bloquer les machines de grande capacité. Vous pouvez exécuter un lot de 500 000 unités, échanger les outils en une seule équipe et commencer immédiatement à produire un conteneur complètement différent.
La clarté optique sépare les emballages haut de gamme des contenants de produits standards. La méthode en une étape évite le frottement d’une préforme à l’autre. La préforme restant sécurisée par son collier pendant tout le cycle de quatre stations, elle ne touche jamais une autre préforme ni un bac de stockage. Cela élimine les éraflures et les rayures de surface, donnant ainsi des finitions cosmétiques haut de gamme nécessaires aux cosmétiques haut de gamme, aux épices et aux aliments de spécialité.
Les normes d'hygiène favorisent également les systèmes intégrés. Une étape en boucle fermée La machine de fabrication de canettes PET fonctionne sans stockage intermédiaire, sans manipulation manuelle ou sans gaylords en carton. La résine pénètre dans le fût à haute température, fondant en une préforme stérile qui est immédiatement soufflée dans un récipient. Ce processus continu et isolé simplifie la conformité aux réglementations strictes en matière d'aliments, de boissons et de produits pharmaceutiques. Vous pouvez facilement enfermer la station d’éjection dans un environnement de salle blanche localisé et filtré HEPA.
L’impact du taux de rebut diffère considérablement entre les deux méthodes. Dans une machine en une seule étape, un défaut lors de la phase d’injection ruine tout le cycle de cette cavité spécifique, entraînant le rejet du conteneur final. Les systèmes en deux étapes permettent aux opérateurs de purger les préformes défectueuses avant de dépenser de l'air soufflé à haute pression. Vous jetez uniquement la préforme non soufflée, économisant ainsi l'énergie autrement gaspillée lors du processus d'étirage-soufflage.
La fabrication de pots et de canettes en PET à large ouverture présente des défis d'ingénierie spécifiques. Le diamètre de finition du col a un impact important sur la conception du moule, la distribution des matériaux et la cavitation disponible. Les récipients à large ouverture, tels que ceux utilisés pour le beurre de cacahuète ou la poudre de protéines, nécessitent de grandes épingles et des anneaux de col. Ces composants occupent un espace important sur la plaque à outils. Les systèmes en une seule étape gèrent exceptionnellement bien les géométries à large ouverture car le mécanisme de transfert de préforme maintient un contrôle strict sur la finition du grand col, empêchant ainsi la distorsion tant que le plastique est encore flexible.
La précision de la finition du col repose sur la phase d'injection. Le moulage par injection dédié en deux étapes permet une mise en forme du cou complexe et hautement spécialisée. Cependant, les systèmes en une étape offrent une concentricité supérieure. La préforme ne sortant jamais de l'outillage entre l'injection et le soufflage, le col reste parfaitement aligné avec le corps du récipient. Cela évite l'ovalisation qui se produit parfois lorsque des préformes froides sont réchauffées de manière inégale dans un four IR.
Les temps de changement ont un impact direct sur l’efficacité de l’usine. Le remplacement de l'outillage intégré sur une machine en une seule étape nécessite de changer simultanément la cavité d'injection, la broche centrale, l'anneau de col et le moule de soufflage. Même si cela semble complexe, cela n’implique qu’une seule machine et un seul contrôleur. Le changement de moules sur une configuration en deux étapes nécessite des changements séparés sur la presse à injection et la souffleuse, ce qui double souvent le temps d'arrêt. Vous devez également purger l'inventaire de préformes des trémies et des redresseurs avant de démarrer la nouvelle exécution. Les systèmes en une seule étape présentent un avantage certain pour le prototypage personnalisé rapide et les changements de production fréquents.
Les coûts d’équipement initiaux varient considérablement en fonction de l’architecture choisie. Un système à un étage nécessite un bâti de machine, un contrôleur et un ensemble d'outils propriétaires complexes. Même si l'outillage lui-même peut être coûteux en raison de sa nature intégrée, les dépenses d'investissement globales restent inférieures à celles de l'achat de deux machines distinctes de grande capacité. Vous économisez également sur le capital requis pour les systèmes de récupération d’air à haute pression, car les machines à un étage consomment généralement moins de volume total d’air par minute.
Les systèmes en deux étapes nécessitent un capital initial important. Vous devez vous procurer une machine de moulage par injection, un moule à canaux chauds à haute cavitation, une machine d'étirage-soufflage et les moules de soufflage associés. Si vous choisissez d'acheter des préformes auprès d'un fournisseur externe, vous éliminez les dépenses d'investissement d'injection mais exposez votre activité à la volatilité des prix du marché des préformes et des coûts de transport. Essentiellement, vous payez une prime pour que quelqu'un d'autre fonde et moule la résine.
Les dépenses de fonctionnement dépendent fortement de la consommation d'énergie. Le processus en deux étapes nécessite des charges électriques massives pour alimenter les fours de réchauffage infrarouge. Vous chauffez efficacement le plastique deux fois : une fois pour faire fondre la résine à injecter, et une autre fois pour ramollir la préforme froide pour le soufflage. Les systèmes en une étape utilisent la chaleur latente de la phase d'injection, évitant ainsi le besoin de fours IR et réduisant considérablement les kilowattheures requis par kilogramme de PET traité. Sur une durée de vie opérationnelle de cinq ans, ce delta énergétique a un impact significatif sur les résultats financiers.
L'empreinte des installations dicte souvent le choix des équipements. UN La machine de production de pots en plastique utilisant le processus en une étape présente une empreinte compacte et consolidée. Vous avez besoin d'espace pour la machine, un séchoir à résine, un refroidisseur et un convoyeur pour les produits finis. Cela permet aux fabricants d’installer des lignes de production dans des salles blanches étroites ou des installations plus petites sans nécessiter de modifications structurelles importantes.
Les systèmes en deux étapes imposent une lourde charge d’infrastructure. L'empreinte combinée comprend la machine de moulage par injection, la machine de moulage par soufflage et de nombreux équipements auxiliaires. Vous devez allouer de l'espace au sol pour les dumpers de préformes, les redresseurs et les longs convoyeurs de refroidissement. De plus, la production en deux étapes nécessite un espace d'entreposage important pour l'inventaire des préformes. Le stockage de millions de préformes nécessite des rayonnages à grande hauteur, une climatisation et des voies de circulation pour chariots élévateurs. Vous devez également installer des tours de refroidissement plus grandes et des chutes électriques plus lourdes pour prendre en charge la configuration à deux machines.
Paramètre technique |
Processus en une étape (une seule étape) |
Processus en deux étapes (plusieurs étapes) |
|---|---|---|
Volume annuel optimal |
Faible à moyen (moins de 15 millions d'unités) |
Élevé à massif (plus de 15 millions d'unités) |
Efficacité énergétique (chauffage) |
Élevé (utilise la chaleur latente du noyau) |
Inférieur (nécessite un réchauffage IR secondaire) |
Clarté visuelle et finition |
Premium (zéro éraflure des préformes) |
Standard (Sous réserve de marques de manipulation) |
Empreinte des installations |
Compact (châssis de machine unique) |
Grand (Deux machines + stockage WIP) |
Vitesse de changement d’outillage |
Plus rapide (configuration sur une seule machine) |
Plus lent (nécessite deux configurations distinctes) |
Contrôle de concentricité |
Excellent (transfert d'anneau de cou captif) |
Bon (Sous réserve des variables de rotation du four) |
Le découplage du processus en achetant des préformes à l’extérieur introduit d’importantes vulnérabilités dans la chaîne d’approvisionnement. Bien que cette stratégie réduise les dépenses d’investissement initiales, elle lie votre calendrier de production à un fournisseur tiers. Les retards des fournisseurs, les pénuries de matériaux ou les perturbations du transport interrompent immédiatement vos opérations de moulage par soufflage. Les coûts de transport érodent également les marges bénéficiaires, car vous payez essentiellement pour expédier des boîtes denses de préformes en plastique lourdes à travers le pays au lieu d'expédier des granulés de résine brute dans des wagons ou des silos en vrac.
La dégradation des préformes présente un autre risque caché. Le PET est hautement hygroscopique, ce qui signifie qu'il absorbe l'humidité de l'environnement ambiant. Si vous stockez des préformes pendant de longues périodes dans des entrepôts humides, l'humidité compromet la structure du polymère lors du réchauffage. Cela entraîne des baisses de viscosité intrinsèque (IV), entraînant des conteneurs cassants, des parois latérales floues ou des éruptions catastrophiques à l'intérieur du moule. La gestion des stocks de préformes nécessite des protocoles stricts premier entré, premier sorti (FIFO) et un stockage à température contrôlée pour maintenir l'intégrité des matériaux.
La complexité technique diffère entre les deux architectures. Faire fonctionner un La machine de moulage par soufflage et étirement par injection de pots et de canettes nécessite un technicien hautement qualifié. L’opérateur doit comprendre simultanément les paramètres de moulage par injection et les paramètres de moulage par soufflage. Le réglage de la température de fusion par injection a un impact direct sur la phase d'étirage-soufflage. Si un récipient présente une nacre (une apparence trouble et blanche), l'opérateur doit savoir s'il doit ajuster la température du pot de conditionnement, la vitesse de la tige d'étirement ou le timing de pré-soufflage. Cela nécessite une compréhension globale du comportement des polymères.
Les profils de temps d’arrêt pour maintenance contrastent également fortement. Une panne mécanique sur une machine à une étape arrête immédiatement toute production. Vous ne pouvez pas injecter de préformes si la station de soufflage nécessite un remplacement de valve. Dans un système en deux étapes, la nature découplée constitue un tampon. Si la souffleuse tombe en panne pour maintenance, la machine d'injection peut continuer à produire des préformes pour constituer un stock. À l’inverse, si la machine d’injection tombe en panne, la souffleuse peut continuer à utiliser les stocks existants jusqu’à ce que les bacs soient à sec. Cependant, la maintenance de deux machines distinctes, de canaux chauds à forte cavitation et d'équipements de manutention auxiliaires complexes entraîne souvent des heures de maintenance globales plus élevées.
Les installations confrontées à des changements fréquents de forme et de taille nécessitent une agilité maximale. Si votre calendrier de production implique l'exécution de 500 000 unités d'un pot à épices de 500 ml, suivies par 1 million d'unités d'un pot de beurre de cacahuète à large ouverture, la flexibilité de l'outillage est primordiale. Des exigences cosmétiques haut de gamme, un espace au sol limité et des exigences d'hygiène strictes dictent également le choix de l'équipement. Vous ne pouvez pas vous permettre les temps d'arrêt associés à la purge des redresseurs et à la configuration de deux machines distinctes pour de courts tirages.
La production en une seule étape est fortement recommandée pour ce scénario. L’empreinte consolidée, l’absence d’éraflures des préformes et les changements de machine unique s’alignent parfaitement avec une fabrication personnalisée à forte mixité. Les économies d'énergie et le processus stérile en boucle fermée offrent un avantage concurrentiel pour les emballages spécialisés. Vous gardez un contrôle strict sur l’ensemble du processus, garantissant une clarté visuelle haut de gamme pour les clients de détail exigeants.
Les opérations axées sur la production de millions d’unités identiques chaque année donnent la priorité au coût par pièce le plus bas possible. Si votre installation fonctionne 24h/24 et 7j/7 et produit des canettes de boisson standard de 330 ml ou des pots de mayonnaise standard avec des finitions de col uniformes, le temps de cycle dicte la rentabilité. Vous avez besoin d’une cavitation massive et d’un débit rapide pour satisfaire les lignes de remplissage continues en aval. L’agilité passe au second plan par rapport au débit brut et à la disponibilité des machines.
La production en deux étapes (plusieurs étapes) est ici l’architecture nécessaire. La capacité d’injecter 72 préformes toutes les 6 secondes et de les souffler à des vitesses supérieures à 20 000 bouteilles par heure dépasse les exigences plus élevées en matière de dépenses d’investissement et d’espace au sol. Le système découplé fournit le volume nécessaire aux marchés des matières premières. Vous pouvez optimiser la machine d'injection pour un débit de résine maximal tout en réglant la souffleuse pour un cyclage mécanique rapide.
Basez votre liste finale d’équipements sur un audit strict des volumes annuels projetés, des contraintes des installations et des spécifications des produits. Ne faites pas de compromis sur la précision de la finition du col si votre gamme de produits repose fortement sur des géométries à large ouverture. Mettez en œuvre les étapes suivantes pour finaliser votre stratégie d’approvisionnement :
Vérifiez l'espace au sol de votre installation pour déterminer si vous pouvez accueillir le stockage des préformes, les redresseurs et les équipements de manutention auxiliaires.
Demandez des garanties sur le temps de cycle et le taux de rebut auprès des fabricants d'équipement d'origine en fonction des dessins de vos conteneurs spécifiques.
Évaluez les démonstrations de changement de moule en direct pour calculer avec précision les temps d’arrêt entre les exécutions de produits.
Analysez les capacités des services publics locaux pour vous assurer que vous pouvez supporter les lourdes charges électriques requises par les fours de réchauffage infrarouge et les compresseurs haute pression.
R : Une machine en une seule étape intègre l'injection, le conditionnement thermique, l'étirage et le moulage par soufflage en un seul cycle continu sans refroidir la préforme. Un système en deux étapes sépare ces processus en deux machines distinctes, nécessitant que les préformes froides soient stockées puis réchauffées dans un four infrarouge avant soufflage.
R : Oui, ils le peuvent. Les systèmes à un étage sont souvent préférés pour les applications à large ouverture. Étant donné que la préforme ne quitte jamais l'outillage entre l'injection et le soufflage, la machine maintient un contrôle supérieur sur la concentricité de la finition du col et assure une répartition uniforme du matériau sur les grands diamètres.
R : Le processus en une seule étape est généralement supérieur pour les emballages personnalisés à forte teneur en mélange. Il ne nécessite qu'un seul ensemble d'outils intégrés, ce qui rend le prototypage, l'approvisionnement en moules et les changements de machines beaucoup plus rapides et plus rentables que la gestion de moules d'injection et de soufflage séparés.
R : Le processus en une étape est plus économe en énergie par cycle car il utilise la chaleur latente de la phase d'injection, éliminant ainsi le besoin de réchauffer les préformes froides. Cependant, les systèmes en deux étapes permettent de réaliser des économies d'échelle globales lorsqu'ils traitent des volumes massifs et continus.
R : Bien que les composants individuels des machines découplées puissent être plus simples à dépanner indépendamment, la maintenance de deux machines distinctes, de canaux chauds à forte cavitation et d'équipements de manutention auxiliaires complexes entraîne souvent des heures de maintenance globales et un stock de pièces de rechange plus élevés.
R : Les systèmes en une étape offrent une hygiène supérieure. La résine fond à haute température et forme un récipient dans un cycle continu en boucle fermée sans stockage intermédiaire. Les systèmes en deux étapes exposent les préformes froides aux environnements d’entrepôt, à la poussière de carton et à la manipulation manuelle, augmentant ainsi les risques de contamination.