Просмотры: 0 Автор: Редактор сайта Время публикации: 10.09.2026 Происхождение: Сайт


Переход к легкой, небьющейся упаковке увеличивает спрос на нестандартные и товарные банки и банки из ПЭТ. Рентабельность полностью зависит от соответствия методологии производства операционным масштабам. Менеджеры заводов и инженеры по упаковке сталкиваются с важным решением о капитальных затратах: инвестировать в консолидированную одноэтапную систему вместо разделенной двухэтапной архитектуры. Выбор неправильной настройки приводит к нехватке мощностей, чрезмерным затратам на инструменты, высокому проценту брака или неспособности удовлетворить объемные потребности.
Решение этой инженерной задачи требует строгой оценки объемов производства, характеристик контейнеров, площадей и логистики цепочки поставок. Требования к широкому горлу и точности отделки горловины во многом определяют выбор оборудования. Мы оцениваем технические, гигиенические и эксплуатационные компромиссы между одноэтапным и двухэтапным процессом формования, чтобы помочь вам настроить высокоэффективную производственную линию.
Объем диктует архитектуру: одноэтапные процессы превосходны в средах с высокой степенью смешивания и низкими и средними объемами, тогда как двухэтапные процессы экономически жизнеспособны только при больших объемах непрерывного производства.
Качество, гигиена и эффективность: одноэтапные системы исключают хранение и транспортировку преформ, снижая риск царапин и загрязнения поверхности. Однако двухэтапные системы позволяют осуществлять контроль качества (КК) преформ перед выдувом, что потенциально позволяет изолировать отходы на ранних этапах процесса.
Инструментальная экономика: А Одноэтапная машина для производства ПЭТ-банки требует одного интегрированного набора пресс-форм, тогда как двухэтапные системы требуют отдельных форм для впрыска и выдува, что влияет на начальные капитальные затраты, скорость прототипирования и гибкость переналадки.
Цепочка поставок преформ: двухэтапное производство позволяет производителям приобретать преформы у сторонних поставщиков, что снижает первоначальные затраты на оборудование, но увеличивает зависимость от внешних поставщиков и грузовой логистики.
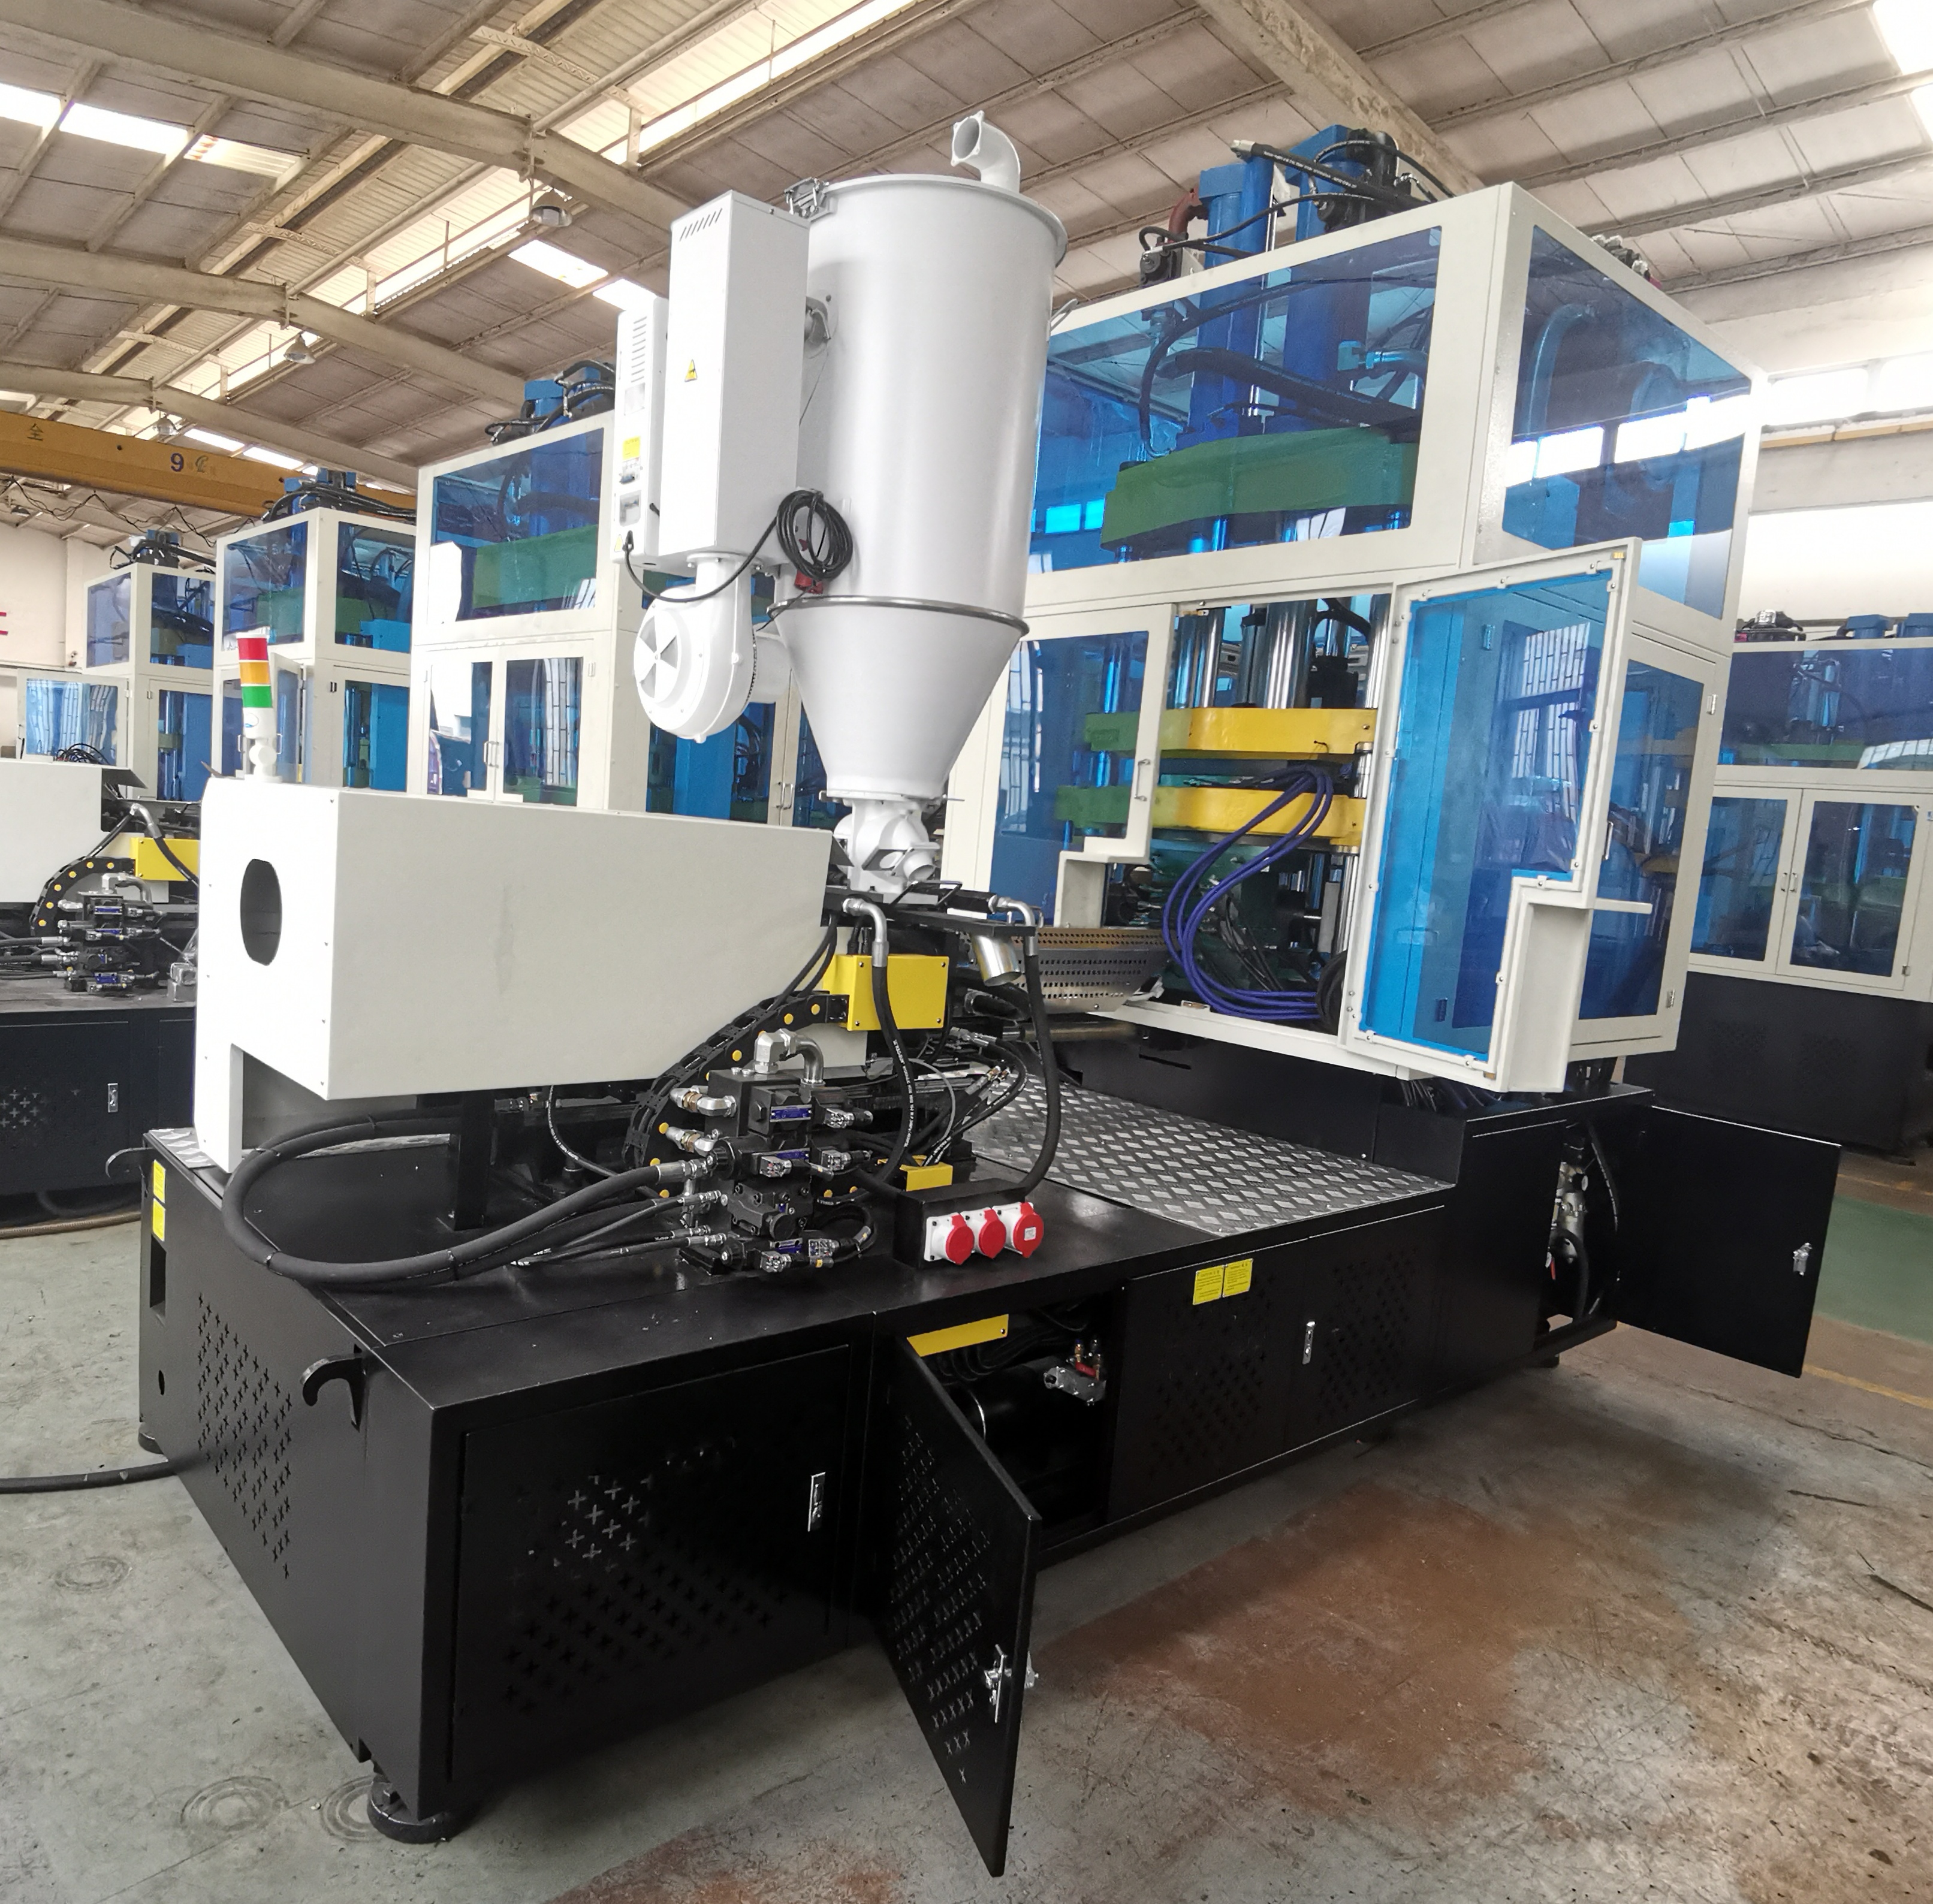
Одноэтапный процесс объединяет весь цикл производства контейнеров в одном станке. Эта архитектура основана на непрерывной вращающейся или линейной системе индексации, которая перемещает пластик через отдельные фазы, не отпуская горловину. Удерживая преформу, машина обеспечивает абсолютный контроль над концентричностью и физическими размерами контейнера от сырой смолы до готового продукта.
Мы можем разбить непрерывный цикл на четыре основные станции:
Станция литья: машина плавит сырую ПЭТ-смолу в цилиндре экструдера и впрыскивает ее в полости формы для преформ. Система горячеканальных систем обеспечивает равномерное распределение материала. Преформа быстро охлаждается ровно настолько, чтобы сохранять свою форму, сохраняя при этом значительное количество тепла в сердцевине.
Станция термического кондиционирования: машина перемещает преформу в ванну для кондиционирования. Здесь нагревательные элементы и охлаждающие вентиляторы регулируют температурный профиль преформы. Этот шаг обеспечивает правильную деформацию пластика на этапе растяжения, что позволяет использовать более толстое дно или более тонкие боковые стенки в зависимости от конструкции контейнера.
Станция выдува с вытягиванием: кондиционированная преформа поступает в выдувную форму. Механический растягивающий стержень проходит вниз, ориентируя полимерные цепи в осевом направлении. Одновременно воздух под высоким давлением (часто от 30 до 40 бар) прижимает материал радиально к охлажденным стенкам формы. Такая двухосная ориентация придает ПЭТ структурную жесткость и четкость.
Станция выброса: готовый контейнер перемещается в конечное положение, когда горловые кольца открываются, и продукт падает на конвейер или подбирается роботизированной рукой.
А Одноступенчатая машина ISBM использует остаточное тепло от начальной фазы впрыска. Операторам не нужно повторно нагревать холодные преформы. Эта прямая передача оптимизирует энергию, потребляемую за цикл. Однако физическое пространство, необходимое для размещения станций впрыска, кондиционирования и продувки на одном поворотном столе, ограничивает количество гнезд, которые можно обрабатывать одновременно. Следовательно, общая скорость вывода остается ниже, чем та, которая достигается при использовании изолированных систем массового производства.
Двухэтапный процесс полностью отделяет производство преформ от выдувания контейнера. На предприятии используется специальная высокоскоростная машина для литья под давлением, оснащенная высококавитационным оборудованием для производства преформ. Стандартная система впрыска преформ может одновременно обрабатывать 48, 72 или даже 96 гнезд. Эти преформы подвергаются быстрому охлаждению, попадают в бункеры и перемещаются на хранение или непосредственно в отдельную машину для выдувного формования с вытяжкой.
Перед выдувом холодные преформы должны пройти через печь инфракрасного (ИК) нагрева. Печь вращает преформы мимо серии ИК-ламп, создавая точный тепловой профиль, необходимый для растяжения. Лампы нагревают корпус преформы, одновременно защищая резьбовую часть шейки, чтобы предотвратить деформацию. Как только преформы достигают нужной температуры, они поступают в выдувные формы, где растягивающиеся стержни и воздух под высоким давлением придают окончательную форму.
Такая развязанная архитектура требует для непрерывной работы значительного вспомогательного оборудования. Вы должны установить и обслуживать несколько периферийных систем:
Самосвалы и бункеры для преформ для хранения инвентаря.
Элеваторы и расшифровщики для ориентации преформ горловиной вверх.
Подающие направляющие и звездчатые колеса для загрузки холодных преформ на оправки выдувной машины.
Специальные системы охлаждения для литьевых форм и отдельные охладители для выдувных форм.
Такое разделение обеспечивает явное преимущество в области контроля качества. Операторы могут проверять, помещать на карантин или отбраковывать дефектные преформы до того, как они перейдут на этап выдувного формования. Если литьевая машина производит преформы с короткими порциями или чрезмерными остатками ворот, вы можете перехватить их, предотвращая потерю сжатого воздуха и простои выдувной формовочной машины.
Выбор правильной архитектуры во многом зависит от прогнозируемого годового объема единицы продукции. Двухэтапные системы доминируют на массовом товарном рынке. Когда производственные потребности превышают 15–20 миллионов идентичных единиц в год, высокая производительность развязанной системы компенсирует большие первоначальные инвестиции в оборудование. Двухэтапные машины для литья под давлением работают с коротким циклом, часто от 5 до 8 секунд, заполняя цепочку поставок преформами. Последующая машина для выдувного формования может затем обрабатывать их со скоростью, превышающей 20 000 бутылок в час.
И наоборот, одноэтапные системы работают с более медленным интегрированным временем цикла от 10 до 18 секунд, в зависимости от толщины стенок и веса контейнера. Кавитация обычно составляет от 2 до 16 полостей. Это делает одноэтапный процесс идеальным для производственных объемов менее 10 миллионов единиц в год. Если на вашем предприятии часто приходится перенастраивать банки разных размеров, одноэтапная архитектура обеспечивает необходимую гибкость без остановки высокопроизводительного оборудования. Вы можете запустить партию в 500 000 единиц, поменять инструменты за одну смену и сразу же приступить к производству совершенно другого контейнера.
Оптическая прозрачность отличает упаковку премиум-класса от стандартной товарной тары. Одноэтапный метод предотвращает трение между преформами. Поскольку преформа остается закрепленной горловиной на протяжении всего четырехстанционного цикла, она никогда не касается другой преформы или накопительного бункера. Это устраняет потертости и царапины на поверхности, обеспечивая премиальную косметическую отделку, необходимую для высококачественной косметики, специй и деликатесов.
Гигиенические стандарты также отдают предпочтение интегрированным системам. Одношаговый замкнутый цикл Машина для производства ПЭТ-банок работает без промежуточного хранения, ручной обработки и картонных гайлордов. Смола поступает в бочку при высоких температурах, плавясь в стерильную заготовку, которая сразу же выдувается в контейнер. Этот непрерывный изолированный процесс упрощает соблюдение строгих требований к продуктам питания, напиткам и фармацевтике. Вы можете легко разместить станцию выброса в изолированном чистом помещении с HEPA-фильтром.
Влияние уровня брака существенно различается между двумя методами. В одноэтапной машине дефект на этапе впрыска разрушает весь цикл для этой конкретной полости, что приводит к бракованию конечного контейнера. Двухэтапные системы позволяют операторам очищать плохие преформы перед продувкой воздухом под высоким давлением. Вы выбрасываете только невыдутую преформу, экономя энергию, которая в противном случае будет потрачена впустую на процесс выдувания и вытягивания.
Производство ПЭТ-банок и банок с широким горлышком представляет собой особую инженерную задачу. Диаметр горловины сильно влияет на конструкцию пресс-формы, распределение материала и наличие кавитации. Контейнеры с широким горлышком, например те, которые используются для арахисового масла или протеинового порошка, требуют больших штифтов и горловых колец. Эти компоненты занимают значительное пространство на инструментальной плите. Одношаговые системы исключительно хорошо справляются с геометриями с широкой горловиной, поскольку механизм передачи преформ обеспечивает строгий контроль над отделкой большого горлышка, предотвращая деформацию, в то время как пластик остается податливым.
Точность отделки шейки зависит от фазы инъекции. Специальное двухэтапное литье под давлением позволяет создавать узкоспециализированную и сложную форму шеи. Однако одноступенчатые системы обеспечивают превосходную концентричность. Поскольку преформа никогда не покидает оснастку между впрыском и выдувом, горловина остается идеально совмещенной с корпусом контейнера. Это предотвращает овализацию, которая иногда возникает при неравномерном разогреве холодных заготовок в ИК-печи.
Время переналадки напрямую влияет на эффективность предприятия. Замена встроенного инструмента на одноэтапной машине требует одновременной замены литьевой полости, стержня, горловины и выдувной формы. Хотя это звучит сложно, на самом деле для этого требуется только одна машина и один контроллер. Замена пресс-форм при двухэтапной установке требует отдельных переналадок на машине для литья под давлением и на машине для выдувного формования, что часто удваивает время простоя. Перед началом нового цикла также необходимо очистить запасы преформ из бункеров и расшифровщиков. Одноэтапные системы обладают явным преимуществом в плане быстрого создания индивидуальных прототипов и частых производственных смен.
Первоначальные затраты на оборудование сильно различаются в зависимости от выбранной вами архитектуры. Одноступенчатая система требует одного станина, одного контроллера и одного набора сложных фирменных инструментов. Хотя сам инструмент может быть дорогим из-за его интегрированного характера, общие капитальные затраты остаются ниже, чем при покупке двух отдельных высокопроизводительных станков. Вы также экономите на капитале, необходимом для систем рекуперации воздуха высокого давления, поскольку одноступенчатые машины обычно потребляют меньший общий объем воздуха в минуту.
Двухэтапные системы требуют значительного первоначального капитала. Вы должны приобрести машину для литья под давлением, высококавитационную горячеканальную форму, машину для выдувного формования с вытяжкой и соответствующие выдувные формы. Если вы решите купить преформы у внешнего поставщика, вы устраните капитальные затраты на впрыск, но подвергаете свою деятельность влиянию нестабильных рыночных цен на преформы и затрат на транспортировку. По сути, вы платите премию за то, чтобы кто-то расплавил и отформовал смолу.
Эксплуатационные расходы в значительной степени зависят от энергопотребления. Двухэтапный процесс требует огромных электрических нагрузок для питания инфракрасных нагревательных печей. Вы эффективно нагреваете пластик дважды: один раз, чтобы расплавить смолу для литья под давлением, и второй раз, чтобы размягчить холодную заготовку для выдувания. Одноэтапные системы используют скрытое тепло на этапе впрыска, устраняя необходимость в ИК-печах и значительно сокращая количество киловатт-часов, необходимых на килограмм перерабатываемого ПЭТ. В течение пятилетнего срока эксплуатации эта энергетическая разница существенно влияет на чистую прибыль.
Площадь объекта часто определяет выбор оборудования. А Машина для производства пластиковых банок, использующая одноэтапный процесс, имеет компактную и компактную конструкцию. Вам необходимо место для установки машины, сушилки смолы, охладителя и конвейера для готовой продукции. Это позволяет производителям устанавливать производственные линии в тесных чистых помещениях или на небольших объектах, не требуя значительных структурных модификаций.
Двухэтапные системы налагают тяжелую нагрузку на инфраструктуру. Объединенная площадь включает в себя литьевую машину, выдувную машину и обширное вспомогательное оборудование. Необходимо выделить место для разгрузчиков преформ, дескремблеров и длинных охлаждающих конвейеров. Кроме того, двухэтапное производство требует значительных складских площадей для хранения преформ. Для хранения миллионов преформ требуются высокие стеллажи, климат-контроль и полосы движения для вилочных погрузчиков. Вам также необходимо установить более крупные градирни и более тяжелые электрические линии для поддержки установки с двумя машинами.
Технические параметры |
Одноэтапный процесс (Одноэтапный) |
Двухэтапный процесс (многоэтапный) |
|---|---|---|
Оптимальный годовой объем |
От низкого до среднего (менее 15 млн единиц) |
От высокого до массивного (более 15 миллионов единиц) |
Энергоэффективность (отопление) |
Высокий (Использует скрытое тепло ядра) |
Нижний (требуется вторичный ИК-подогрев) |
Визуальная четкость и отделка |
Премиум (нулевая потертость преформы) |
Стандартный (с учетом знаков обращения) |
Площадь объекта |
Компактный (одна рама машины) |
Большой (две машины + склад незавершенного производства) |
Скорость смены инструмента |
Быстрее (настройка одной машины) |
Медленнее (требуются две отдельные настройки) |
Контроль концентричности |
Отлично (перенос шейного кольца) |
Хорошо (в зависимости от изменения направления вращения духовки) |
Разделение процесса путем закупки преформ на стороне создает значительные уязвимости в цепочке поставок. Хотя эта стратегия снижает первоначальные капитальные затраты, она привязывает ваш производственный график к стороннему поставщику. Задержки поставщиков, нехватка материалов или перебои в транспортировке немедленно останавливают ваши операции по выдувному формованию. Затраты на фрахт также снижают размер прибыли, поскольку вы, по сути, платите за доставку плотных коробок с тяжелыми пластиковыми преформами по всей стране вместо перевозки гранул сырой смолы в вагонах или бункерах.
Деградация преформ представляет собой еще один скрытый риск. ПЭТ очень гигроскопичен, то есть поглощает влагу из окружающей среды. Если вы храните преформы в течение длительного времени во влажных складах, влага разрушает структуру полимера во время повторного нагрева. Это приводит к падению характеристической вязкости (IV), что приводит к хрупкости контейнеров, мутным боковым стенкам или катастрофическим выбросам внутри формы. Управление запасами преформ требует строгих протоколов «первым поступило — первым отправлено» (FIFO) и хранения с контролируемым климатом для поддержания целостности материала.
Техническая сложность различается между двумя архитектурами. Эксплуатация Машина для литья с выдувом и вытягиванием банок требует высококвалифицированного специалиста. Оператор должен одновременно понимать параметры литья под давлением и параметры выдувного формования. Регулировка температуры расплава для впрыска напрямую влияет на фазу вытягивания-выдува. Если контейнер имеет перламутровый оттенок (мутный белый вид), оператор должен знать, следует ли регулировать температуру емкости для кондиционирования, скорость растягивающего стержня или время предварительной продувки. Это требует целостного понимания поведения полимеров.
Профили простоев при техническом обслуживании также резко контрастируют. Механическая неисправность одношаговой машины немедленно останавливает все производство. Вы не можете инжектировать преформы, если выдувная станция требует замены клапана. В двухступенчатой системе развязка обеспечивает буфер. Если выдувная машина выйдет из строя на техническое обслуживание, литьевая машина сможет продолжить производство преформ для пополнения запасов. И наоборот, если литьевая машина выйдет из строя, выдувная машина может продолжать использовать имеющиеся запасы до тех пор, пока бункеры не иссякнут. Однако обслуживание двух отдельных машин, горячеканальных систем с высокой кавитацией и сложного вспомогательного погрузочно-разгрузочного оборудования часто приводит к увеличению общего времени технического обслуживания.
Объекты, работающие с частыми изменениями формы и размера, требуют максимальной гибкости. Если ваш производственный график предполагает выпуск 500 000 банок для специй емкостью 500 мл, а затем 1 миллион банок с арахисовым маслом с широким горлышком, гибкость оснастки имеет первостепенное значение. Премиальные косметические требования, ограниченная площадь помещения и строгие требования к гигиене дополнительно определяют выбор оборудования. Вы не можете позволить себе простои, связанные с продувкой дескремблеров и настройкой двух отдельных машин для коротких тиражей.
Для этого сценария настоятельно рекомендуется одноэтапное производство. Консолидированная площадь, отсутствие истирания преформ и возможность переналадки одной машины идеально сочетаются с индивидуальным крупномасштабным производством. Экономия энергии и стерильный замкнутый процесс обеспечивают конкурентное преимущество специализированной упаковке. Вы сохраняете жесткий контроль над всем процессом, обеспечивая высочайшую четкость изображения для требовательных розничных клиентов.
Операции, направленные на производство миллионов идентичных единиц в год, отдают приоритет минимально возможной стоимости детали. Если ваше предприятие работает круглосуточно и без выходных, производя стандартные банки для напитков емкостью 330 мл или стандартные банки для майонеза с одинаковым горлышком, время цикла определяет прибыльность. Вам нужна мощная кавитация и высокая производительность, чтобы обеспечить бесперебойную работу последующих линий розлива. Гибкость отходит на второй план по сравнению с чистой пропускной способностью и временем безотказной работы машины.
Двухэтапное (многоэтапное) производство здесь является необходимой архитектурой. Возможность впрыскивать 72 преформы каждые 6 секунд и выдувать их со скоростью, превышающей 20 000 бутылок в час, перевешивает более высокие капитальные затраты и требования к площади. Разделенная система обеспечивает тот объем, который необходим для товарных рынков. Вы можете оптимизировать литьевую машину для максимальной производительности смолы, одновременно настроив выдувную машину для быстрого механического цикла.
Основывайте свой окончательный список оборудования на основе строгого аудита прогнозируемых годовых объемов, ограничений объекта и спецификаций продукции. Не идите на компромисс с точностью отделки горловины, если ваша линейка продуктов в значительной степени опирается на геометрию с широким горлышком. Для завершения стратегии закупок выполните следующие шаги:
Проверьте площадь вашего предприятия, чтобы определить, можете ли вы разместить хранилище преформ, расшифровщики и вспомогательное погрузочно-разгрузочное оборудование.
Запросите гарантии продолжительности цикла и уровня брака у производителей оригинального оборудования на основе чертежей вашего конкретного контейнера.
Оценивайте живые демонстрации замены пресс-форм, чтобы точно рассчитать время простоя между запусками продукта.
Проанализируйте мощности местных коммунальных предприятий, чтобы убедиться, что вы можете выдерживать большие электрические нагрузки, необходимые для инфракрасных печей подогрева и компрессоров высокого давления.
Ответ: Одноэтапная машина объединяет впрыск, термическую обработку, вытяжку и выдувное формование в единый непрерывный цикл без охлаждения заготовки. Двухэтапная система разделяет эти процессы на две отдельные машины, требуя хранения холодных преформ, а затем их повторного нагрева в инфракрасной печи перед выдувом.
О: Да, могут. Одноступенчатые системы часто предпочтительнее для применений с широким горлом. Поскольку преформа никогда не покидает оснастку между впрыском и выдувом, машина обеспечивает превосходный контроль над концентричностью горловины и обеспечивает равномерное распределение материала по большим диаметрам.
Ответ: Одноэтапный процесс обычно лучше подходит для индивидуальной упаковки с большим количеством смешанных продуктов. Для этого требуется только один набор интегрированных инструментов, что делает создание прототипов, закупку пресс-форм и переналадку машин значительно быстрее и экономичнее, чем управление отдельными литьевыми и выдувными формами.
Ответ: Одноэтапный процесс более энергоэффективен за цикл, поскольку он использует скрытое тепло на этапе впрыска, устраняя необходимость повторного нагрева холодных преформ. Однако двухэтапные системы обеспечивают общую экономию за счет масштаба при работе с большими, непрерывными объемами.
Ответ: Хотя отдельные компоненты на разъединенных машинах проще устранять неисправности независимо друг от друга, обслуживание двух отдельных машин, горячеканальных систем с высокой кавитацией и сложного вспомогательного погрузочно-разгрузочного оборудования часто приводит к увеличению общего времени технического обслуживания и увеличению запасов запасных частей.
Ответ: Одноэтапные системы обеспечивают превосходную гигиену. Смола плавится при высоких температурах и образует контейнер в непрерывном замкнутом цикле без промежуточного хранения. Двухэтапные системы подвергают холодные преформы воздействию складских помещений, картонной пыли и ручной обработке, что увеличивает риск загрязнения.