+86-
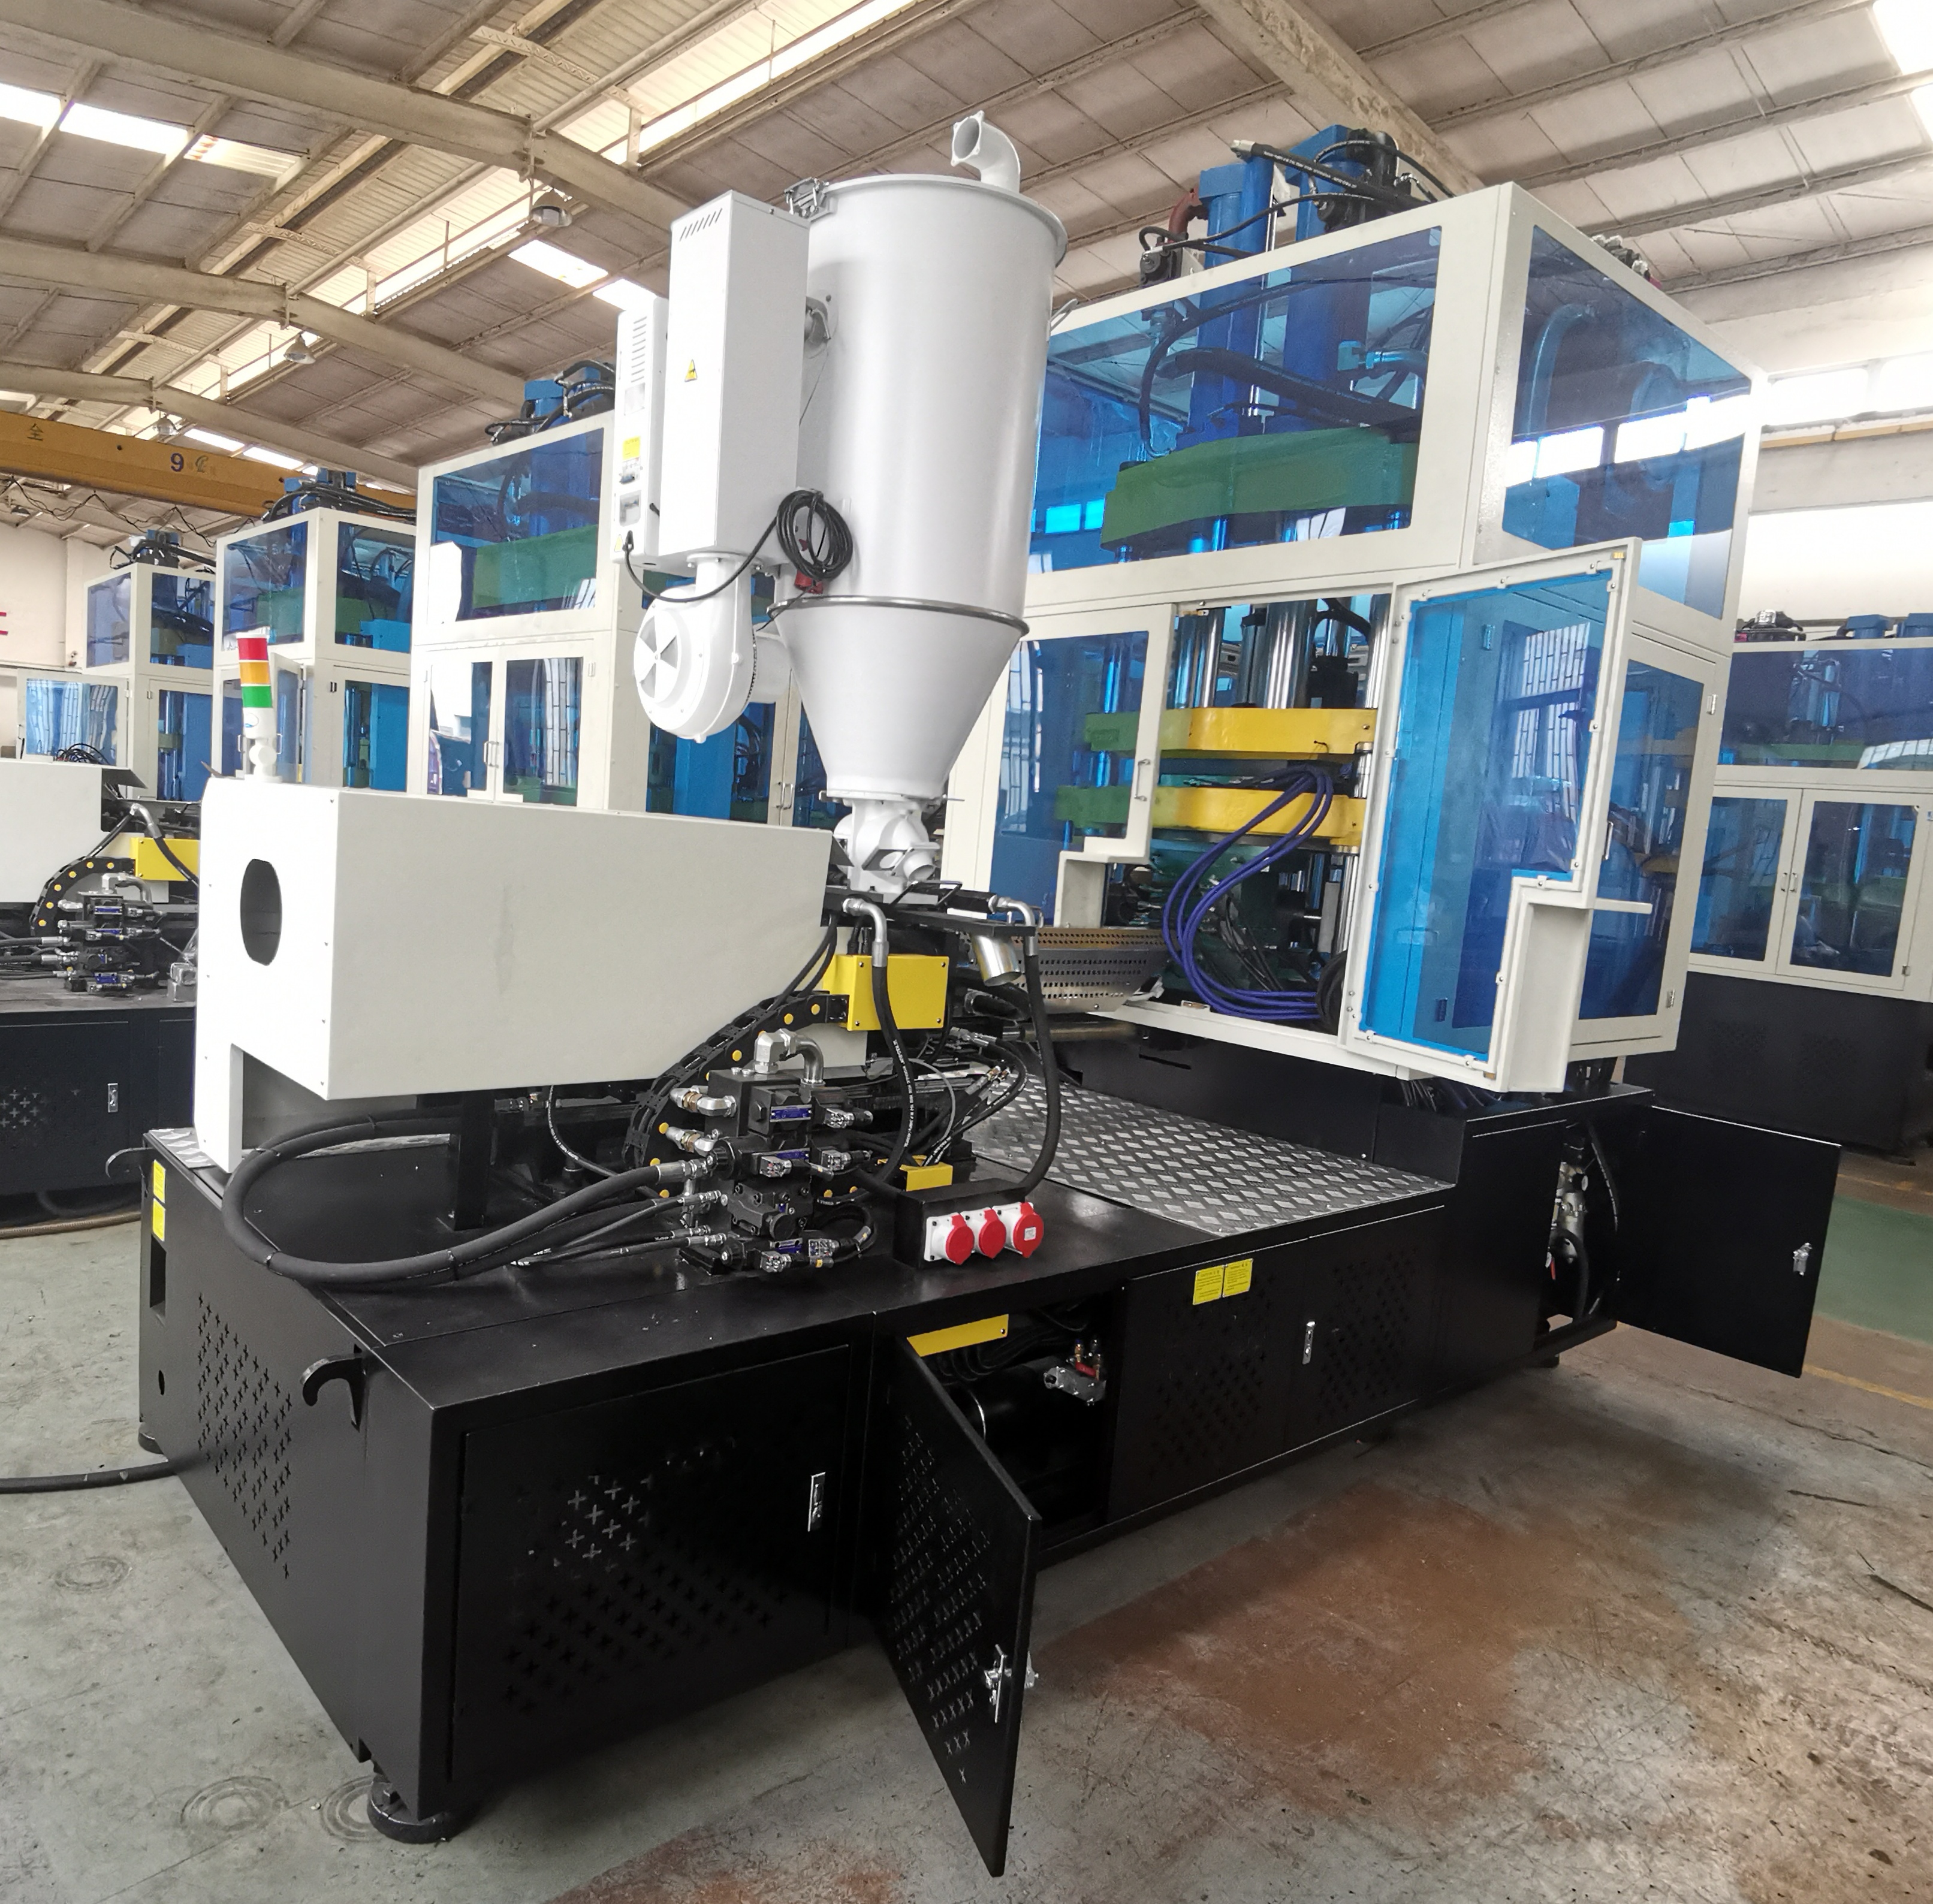
13928775imeira estação: Partículas de plástico na cavidade do molde de injeção após o sistema de injeção, formam a pré-forma, o tamanho do gargalo da garrafa pode ser preciso e estável. A segunda estação: gire 120 graus, pré-forma para a estação de estiramento e sopro, para esticar a pré-forma de moldagem por sopro para o recipiente. monica.lee@jasu-cnc.com
Você está aqui: Lar »
Notícias »
Produção em uma etapa versus produção em duas etapas para frascos e latas PET: qual processo se adapta à sua linha?
Produção em uma etapa versus produção em duas etapas para potes e latas PET: qual processo se adapta à sua linha?
Visualizações: 0 Autor: Editor do site Horário de publicação: 10/09/2026 Origem: Site
A mudança para embalagens leves e inquebráveis acelera a demanda por potes e latas PET personalizados e de commodity. A rentabilidade depende inteiramente do alinhamento da metodologia de produção com a escala operacional. Os gerentes de fábrica e engenheiros de embalagem enfrentam uma decisão crítica em termos de gastos de capital: investir em um sistema consolidado de estágio único versus uma arquitetura dissociada de dois estágios. A escolha da configuração errada resulta em capacidade ociosa, custos excessivos de ferramentas, altas taxas de refugo ou incapacidade de atender às demandas de volume.
Resolver esse desafio de engenharia requer uma avaliação rigorosa dos volumes de produção, especificações dos contêineres, espaço físico e logística da cadeia de suprimentos. Os requisitos de boca larga e a precisão do acabamento do pescoço determinam fortemente a seleção do equipamento. Avaliamos as compensações técnicas, higiênicas e operacionais entre processos de moldagem de uma e duas etapas para ajudá-lo a configurar uma linha de produção altamente eficiente.
O volume dita a arquitetura: Os processos de uma etapa se destacam em ambientes de alta mistura e volume baixo a médio, enquanto os processos de duas etapas são economicamente viáveis apenas em escalas de produção contínua e de alto volume.
Qualidade, Higiene e Eficiência: Os sistemas de estágio único eliminam o armazenamento e o transporte de pré-formas, reduzindo o risco de arranhões e contaminação da superfície. No entanto, os sistemas de dois estágios permitem o controle de qualidade da pré-forma (CQ) antes da sopro, potencialmente isolando a sucata no início do processo.
Economia de Ferramentas: A A máquina de frascos PET de uma etapa requer um conjunto de moldes único e integrado, enquanto os sistemas de dois estágios exigem moldes de injeção e sopro separados, impactando o CapEx inicial, a velocidade de prototipagem e a agilidade de troca.
Cadeia de Fornecimento de Pré-formas: A produção em duas etapas permite que os fabricantes comprem pré-formas de fornecedores terceirizados, reduzindo os custos iniciais de maquinário, mas aumentando a dependência de fornecedores externos e da logística de frete.
Compreendendo a Mecânica: Arquitetura de Processo
O Processo de Uma Etapa (Máquina ISBM de Estágio Único)
O processo de uma etapa consolida todo o ciclo de fabricação de contêineres em uma única estrutura de máquina. Esta arquitetura depende de um sistema de indexação rotativo ou linear contínuo que move o plástico através de fases distintas sem nunca liberar o anel do gargalo. Ao manter a pré-forma cativa, a máquina mantém controle absoluto sobre a concentricidade e as dimensões físicas do recipiente, desde a resina bruta até o produto acabado.
Podemos dividir o ciclo contínuo em quatro estações principais:
Estação de injeção: A máquina derrete resina PET bruta no cilindro da extrusora e a injeta nas cavidades do molde pré-formado. O sistema de câmara quente garante uma distribuição uniforme do material. A pré-forma esfria rapidamente apenas o suficiente para manter sua forma, mantendo ao mesmo tempo um calor significativo no núcleo.
Estação de Condicionamento Térmico: A máquina indexa a pré-forma em um recipiente de condicionamento. Aqui, os elementos de aquecimento e os ventiladores de resfriamento ajustam o perfil de temperatura da pré-forma. Esta etapa garante o correto escoamento do plástico durante a fase de estiramento, permitindo bases mais espessas ou paredes laterais mais finas dependendo do design do recipiente.
Estação de sopro de estiramento: A pré-forma condicionada entra no molde de sopro. Uma haste de estiramento mecânico estende-se para baixo, orientando as cadeias poliméricas axialmente. Simultaneamente, o ar de alta pressão (geralmente entre 30 e 40 bar) força o material radialmente contra as paredes resfriadas do molde. Esta orientação biaxial confere ao PET sua rigidez estrutural e clareza.
Estação de ejeção: O contêiner acabado é indexado até a posição final, onde os anéis do gargalo se abrem e o produto cai em uma esteira ou é coletado por um braço robótico.
UM A máquina ISBM de estágio único utiliza o calor residual da fase inicial de injeção. Os operadores não precisam reaquecer as pré-formas frias. Esta transferência direta otimiza a energia consumida por ciclo. No entanto, o espaço físico necessário para abrigar estações de injeção, condicionamento e sopro em uma única plataforma giratória restringe o número de cavidades que você pode operar simultaneamente. Consequentemente, as velocidades globais de produção permanecem inferiores às alcançadas pelos sistemas de produção em massa dissociados.
O processo de duas etapas (injeção em vários estágios + moldagem por estiramento e sopro)
O processo de duas etapas separa completamente a fabricação de pré-formas do sopro de contêineres. As instalações utilizam uma máquina de moldagem por injeção dedicada de alta velocidade, equipada com ferramentas de alta cavitação para produzir pré-formas. Um sistema padrão de injeção de pré-formas pode operar 48, 72 ou até 96 cavidades simultaneamente. Essas pré-formas passam por um resfriamento rápido, caem em silos e são movidas para armazenamento ou diretamente para uma máquina de moldagem por sopro e estiramento separada.
Antes de soprar, as pré-formas frias devem passar por um forno de reaquecimento infravermelho (IR). O forno gira as pré-formas passando por uma série de lâmpadas infravermelhas, proporcionando um perfil térmico preciso necessário para o estiramento. As lâmpadas aquecem o corpo da pré-forma enquanto protegem o acabamento do pescoço roscado para evitar distorções. Assim que as pré-formas atingem a temperatura correta, elas entram nos moldes de sopro, onde as hastes de estiramento e o ar de alta pressão formam a forma final.
Esta arquitetura desacoplada requer equipamentos auxiliares significativos para funcionar continuamente. Você deve instalar e manter vários sistemas periféricos:
Dumpers pré-formados e tremonhas a granel para manter o estoque.
Elevadores e decodificadores para orientar o gargalo das pré-formas.
Trilhos de alimentação e rodas estreladas para carregar as pré-formas frias nos mandris da sopradora.
Sistemas de resfriamento dedicados para os moldes de injeção e resfriadores separados para os moldes de sopro.
Essa separação oferece uma vantagem distinta no controle de qualidade. Os operadores podem inspecionar, colocar em quarentena ou rejeitar pré-formas defeituosas antes de entrarem na fase de moldagem por sopro. Se a máquina injetora produzir pré-formas com disparos curtos ou vestígios excessivos de gate, você poderá interceptá-las, evitando desperdício de ar comprimido e tempo de inatividade da sopradora.
Principais dimensões de avaliação para uma máquina de moldagem por sopro e injeção de frascos e latas
Volume de produção e limites de escalabilidade
A seleção da arquitetura correta depende muito do volume unitário anual projetado. Os sistemas de duas etapas dominam o mercado de commodities de massa. Quando os requisitos de produção excedem 15 a 20 milhões de unidades idênticas anualmente, a produção em alta velocidade de um sistema desacoplado compensa o pesado investimento inicial em equipamento. As máquinas de moldagem por injeção de duas etapas operam com tempos de ciclo rápidos, geralmente entre 5 e 8 segundos, inundando a cadeia de fornecimento com pré-formas. O soprador a jusante pode então processá-los a velocidades superiores a 20.000 garrafas por hora.
Por outro lado, os sistemas de uma etapa operam com tempos de ciclo integrados e mais lentos, variando de 10 a 18 segundos, dependendo da espessura da parede e do peso do recipiente. A cavitação normalmente varia de 2 a 16 cavidades. Isso torna o processo de uma etapa ideal para produção inferior a 10 milhões de unidades por ano. Se a sua instalação lida com trocas frequentes para vários tamanhos de frascos, a arquitetura de uma etapa fornece a agilidade necessária sem encalhar máquinas de alta capacidade. Você pode operar um lote de 500.000 unidades, trocar as ferramentas em um único turno e começar imediatamente a produzir um contêiner completamente diferente.
Qualidade, clareza e higiene do contêiner
A clareza óptica separa as embalagens premium dos recipientes de mercadorias padrão. O método de uma etapa evita o atrito entre pré-formas. Como a pré-forma permanece presa pelo seu anel de gargalo durante todo o ciclo de quatro estações, ela nunca toca outra pré-forma ou recipiente de armazenamento. Isso elimina arranhões e arranhões na superfície, produzindo acabamentos cosméticos premium necessários para cosméticos, temperos e alimentos especiais de alta qualidade.
Os padrões de higiene também favorecem sistemas integrados. Um ciclo fechado de uma etapa A máquina para fabricar latas PET opera sem armazenamento intermediário, manuseio manual ou gaylords de papelão. A resina entra no barril em altas temperaturas, fundindo-se em uma pré-forma estéril que é imediatamente soprada para dentro de um recipiente. Este processo contínuo e isolado simplifica a conformidade com regulamentações rigorosas de alimentos, bebidas e produtos farmacêuticos. Você pode facilmente colocar a estação de ejeção em um ambiente de sala limpa com filtro HEPA localizado.
O impacto da taxa de sucata difere significativamente entre os dois métodos. Em uma máquina de uma etapa, um defeito durante a fase de injeção arruína todo o ciclo daquela cavidade específica, resultando em um recipiente final rejeitado. Os sistemas de duas etapas permitem que os operadores purguem pré-formas ruins antes de gastar ar de sopro de alta pressão. Você descarta apenas a pré-forma não soprada, economizando a energia que de outra forma seria desperdiçada no processo de estiramento-sopro.
Especificações de boca larga, precisão de pescoço e flexibilidade de ferramentas
A fabricação de potes e latas PET de boca larga apresenta desafios específicos de engenharia. O diâmetro do acabamento do pescoço afeta fortemente o projeto do molde, a distribuição do material e a cavitação disponível. Recipientes de boca larga, como aqueles usados para manteiga de amendoim ou proteína em pó, exigem pinos grandes e anéis de gargalo. Esses componentes ocupam um espaço significativo na placa de ferramentas. Os sistemas de uma etapa lidam excepcionalmente bem com geometrias de boca larga porque o mecanismo de transferência de pré-forma mantém controle rigoroso sobre o acabamento do gargalo grande, evitando distorções enquanto o plástico ainda é flexível.
A precisão do acabamento do pescoço depende da fase de injeção. A moldagem por injeção dedicada em um processo de duas etapas permite uma modelagem altamente especializada e complexa do pescoço. No entanto, os sistemas de uma etapa oferecem concentricidade superior. Como a pré-forma nunca sai da ferramenta entre a injeção e o sopro, o gargalo permanece perfeitamente alinhado com o corpo do recipiente. Isto evita a ovalização que às vezes ocorre quando pré-formas frias são reaquecidas de forma desigual em um forno IR.
Os tempos de troca impactam diretamente a eficiência da planta. A troca de ferramentas integradas em uma máquina de uma etapa requer a troca simultânea da cavidade de injeção, do pino central, do anel de pescoço e do molde de sopro. Embora pareça complexo, envolve apenas uma máquina e um controlador. A troca de moldes em uma configuração de duas etapas requer trocas separadas no moldador por injeção e no moldador por sopro, muitas vezes dobrando o tempo de inatividade. Você também deve limpar o estoque de pré-formas das tremonhas e dos separadores antes de iniciar a nova execução. Os sistemas de uma etapa apresentam uma vantagem distinta para prototipagem personalizada rápida e mudanças frequentes de produção.
Fatores que influenciam o custo de serviço e o valor geral
Despesas de Capital (CapEx) vs. Despesas Operacionais (OpEx)
Os custos iniciais do equipamento variam drasticamente com base na arquitetura escolhida. Um sistema de estágio único requer uma estrutura de máquina, um controlador e um conjunto de ferramentas complexas e proprietárias. Embora as ferramentas em si possam ser caras devido à sua natureza integrada, o CapEx geral permanece inferior ao da compra de duas máquinas separadas de alta capacidade. Você também economiza no capital necessário para sistemas de recuperação de ar de alta pressão, já que máquinas de estágio único geralmente consomem menos volume total de ar por minuto.
Os sistemas de duas etapas exigem um grande capital inicial. Você deve adquirir uma máquina de moldagem por injeção, um molde de câmara quente de alta cavitação, uma máquina de moldagem por sopro e os moldes de sopro associados. Se você optar por comprar pré-formas de um fornecedor externo, você elimina o CapEx de injeção, mas expõe sua operação a preços voláteis de mercado de pré-formas e custos de frete. Basicamente, você está pagando um prêmio para que outra pessoa derreta e molde a resina.
As despesas operacionais dependem fortemente do consumo de energia. O processo de duas etapas requer enormes cargas elétricas para alimentar os fornos de reaquecimento infravermelho. Você está efetivamente aquecendo o plástico duas vezes: uma vez para derreter a resina para injeção e novamente para amolecer a pré-forma fria para soprar. Os sistemas de uma etapa utilizam o calor latente da fase de injeção, ignorando a necessidade de fornos IR e reduzindo drasticamente os quilowatts-hora necessários por quilograma de PET processado. Ao longo de uma vida operacional de cinco anos, esse delta energético impacta significativamente os resultados financeiros.
Requisitos de espaço e infraestrutura
A área ocupada pela instalação geralmente determina a seleção do equipamento. UM A máquina de produção de frascos de plástico que utiliza o processo de uma etapa apresenta uma área compacta e consolidada. Você precisa de espaço para a máquina, um secador de resina, um resfriador e uma esteira para produtos acabados. Isso permite que os fabricantes instalem linhas de produção em salas limpas apertadas ou em instalações menores sem exigir grandes modificações estruturais.
Os sistemas de duas etapas impõem uma pesada carga de infra-estrutura. A área combinada inclui o moldador por injeção, o moldador por sopro e um amplo equipamento auxiliar. Você deve alocar espaço para dumpers de pré-formas, decodificadores e transportadores de resfriamento longos. Além disso, a produção em duas etapas requer um espaço de armazenamento significativo para o estoque de pré-formas. O armazenamento de milhões de pré-formas exige estantes altas, controle climático e faixas de tráfego para empilhadeiras. Você também deve instalar torres de resfriamento maiores e quedas elétricas mais pesadas para suportar a configuração de máquina dupla.
Excelente (transferência de anel de pescoço cativo)
Bom (Sujeito a variáveis de rotação do forno)
Realidades de implementação e riscos de adoção
Cadeia de suprimentos e riscos de estoque
A dissociação do processo através da compra externa de pré-formas introduz vulnerabilidades significativas na cadeia de abastecimento. Embora essa estratégia reduza o CapEx inicial, ela vincula seu cronograma de produção a um fornecedor terceirizado. Atrasos nos fornecedores, escassez de materiais ou interrupções no trânsito interrompem imediatamente suas operações de moldagem por sopro. Os custos de frete também prejudicam as margens de lucro, já que você está essencialmente pagando para enviar caixas densas de pré-formas plásticas pesadas por todo o país, em vez de enviar pellets de resina bruta em vagões ou silos a granel.
A degradação das pré-formas apresenta outro risco oculto. O PET é altamente higroscópico, o que significa que absorve a umidade do ambiente. Se você armazenar pré-formas por longos períodos em armazéns úmidos, a umidade comprometerá a estrutura do polímero durante o reaquecimento. Isso leva a quedas de viscosidade intrínseca (IV), resultando em recipientes quebradiços, paredes laterais turvas ou rupturas catastróficas dentro do molde. O gerenciamento do estoque de pré-formas exige protocolos rígidos de primeiro a entrar, primeiro a sair (FIFO) e armazenamento climatizado para manter a integridade do material.
Requisitos de habilidade e manutenção do operador
A complexidade técnica difere entre as duas arquiteturas. Operando um A máquina de moldagem por sopro e estiramento por injeção de frascos e latas requer um técnico altamente qualificado. O operador deve compreender os parâmetros de moldagem por injeção e de moldagem por sopro simultaneamente. O ajuste da temperatura do fundido por injeção afeta diretamente a fase de estiramento-sopro. Se um recipiente apresentar perolização (aparência branca e turva), o operador deve saber se deve ajustar a temperatura do recipiente de condicionamento, a velocidade da haste de estiramento ou o tempo de pré-sopro. Isso requer uma compreensão holística do comportamento do polímero.
Os perfis de tempo de inatividade para manutenção também contrastam bastante. Uma falha mecânica em uma máquina de uma etapa interrompe imediatamente toda a produção. Você não pode injetar pré-formas se a estação de sopro exigir a substituição da válvula. Num sistema de duas etapas, a natureza dissociada fornece um buffer. Se a sopradora parar para manutenção, a máquina injetora poderá continuar produzindo pré-formas para aumentar o estoque. Por outro lado, se a máquina de injeção falhar, o soprador poderá continuar utilizando o estoque existente até que as caixas sequem. No entanto, manter duas máquinas separadas, câmaras quentes de alta cavitação e equipamentos auxiliares complexos de manuseio geralmente resulta em horas gerais de manutenção mais altas.
Estrutura de decisão: qual máquina de produção de frascos de plástico se adapta à sua linha?
Cenário A: Mistura alta, volume baixo a médio (embalagem PET personalizada)
Instalações que lidam com mudanças frequentes de formato e tamanho exigem agilidade máxima. Se o seu cronograma de produção envolve a produção de 500.000 unidades de um pote de especiarias de 500 ml, seguidas de 1 milhão de unidades de um pote de manteiga de amendoim de boca larga, a flexibilidade das ferramentas é fundamental. Requisitos cosméticos premium, espaço limitado e exigências rígidas de higiene determinam ainda mais a escolha do equipamento. Você não pode arcar com o tempo de inatividade associado à purga de decodificadores e à configuração de duas máquinas separadas para tiragens curtas.
A produção em uma etapa é altamente recomendada para este cenário. A área consolidada, a ausência de arranhões nas pré-formas e as trocas de máquina única alinham-se perfeitamente com a fabricação personalizada e de alto mix. A economia de energia e o processo estéril de circuito fechado proporcionam uma vantagem competitiva para embalagens especializadas. Você mantém um controle rígido sobre todo o processo, garantindo clareza visual de alta qualidade para clientes de varejo exigentes.
Cenário B: Mistura baixa, alto volume (frascos e latas de commodities)
As operações focadas na produção anual de milhões de unidades idênticas priorizam o menor custo por peça possível. Se sua instalação funciona 24 horas por dia, 7 dias por semana, produzindo latas de bebidas padrão de 330 ml ou potes de maionese padrão com gargalos uniformes, o tempo de ciclo determina a lucratividade. Você precisa de cavitação massiva e produção rápida para satisfazer as linhas de enchimento contínuas a jusante. A agilidade fica em segundo plano em relação ao rendimento bruto e ao tempo de atividade da máquina.
A produção em duas etapas (multiestágios) é a arquitetura necessária aqui. A capacidade de injetar 72 pré-formas a cada 6 segundos e soprá-las a velocidades superiores a 20.000 garrafas por hora supera os maiores requisitos de CapEx e de espaço físico. O sistema dissociado fornece o volume necessário para os mercados de commodities. Você pode otimizar a máquina de injeção para obter o máximo rendimento de resina enquanto ajusta a sopradora para um ciclo mecânico rápido.
Conclusão
Baseie sua lista final de equipamentos em uma auditoria rigorosa dos volumes anuais projetados, restrições das instalações e especificações do produto. Não comprometa a precisão do acabamento do braço se sua linha de produtos depende muito de geometrias de boca larga. Implemente as seguintes etapas para finalizar sua estratégia de compras:
Audite o espaço da sua instalação para determinar se você pode acomodar armazenamento de pré-formas, decodificadores e equipamentos auxiliares de manuseio.
Solicite garantias de tempo de ciclo e taxa de sucata dos fabricantes de equipamentos originais com base nos desenhos específicos do seu contêiner.
Avalie demonstrações ao vivo de troca de molde para calcular com precisão o tempo de inatividade entre as execuções do produto.
Analise as capacidades das concessionárias locais para garantir que você possa suportar as pesadas cargas elétricas exigidas pelos fornos de reaquecimento infravermelho e compressores de alta pressão.
Perguntas frequentes
P: Qual é a principal diferença entre uma máquina de frascos PET de uma etapa e um sistema de duas etapas?
R: Uma máquina de uma etapa integra injeção, condicionamento térmico, estiramento e moldagem por sopro em um único ciclo contínuo sem resfriar a pré-forma. Um sistema de duas etapas separa esses processos em duas máquinas distintas, exigindo que as pré-formas frias sejam armazenadas e posteriormente reaquecidas em forno infravermelho antes de soprar.
P: Uma máquina ISBM de estágio único pode produzir latas PET de boca larga?
R: Sim, eles podem. Os sistemas de estágio único são frequentemente preferidos para aplicações de boca larga. Como a pré-forma nunca sai do ferramental entre a injeção e o sopro, a máquina mantém um controle superior sobre a concentricidade do acabamento do gargalo e garante uma distribuição uniforme do material em grandes diâmetros.
P: Qual processo é melhor para garrafas e potes de plástico PET personalizados?
R: O processo de uma etapa geralmente é superior para embalagens personalizadas de alta mistura. Requer apenas um conjunto de ferramentas integradas, tornando a prototipagem, a aquisição de moldes e as trocas de máquinas significativamente mais rápidas e econômicas do que o gerenciamento de moldes separados de injeção e sopro.
P: Qual processo oferece melhor eficiência energética para uma máquina de fabricação de latas PET?
R: O processo de uma etapa é mais eficiente em termos energéticos por ciclo porque utiliza calor latente da fase de injeção, eliminando a necessidade de reaquecer pré-formas frias. No entanto, os sistemas de duas etapas alcançam economias gerais de escala ao executar volumes maciços e contínuos.
P: A manutenção de uma máquina de produção de frascos de plástico em duas etapas é mais barata?
R: Embora componentes individuais em máquinas desacopladas possam ser mais simples de solucionar problemas de forma independente, a manutenção de duas máquinas separadas, câmaras quentes de alta cavitação e equipamentos auxiliares complexos de manuseio geralmente resulta em maiores horas gerais de manutenção e estoque de peças sobressalentes.
P: Como o processo de fabricação afeta a higiene dos contêineres?
R: Os sistemas de uma etapa oferecem higiene superior. A resina derrete em altas temperaturas e forma um recipiente em um ciclo contínuo e fechado, sem armazenamento intermediário. Os sistemas de duas etapas expõem as pré-formas frias a ambientes de armazenamento, poeira de papelão e manuseio manual, aumentando os riscos de contaminação.