
Vistas: 0 Autor: Editor del sitio Hora de publicación: 2026-09-23 Origen: Sitio


¿Tiene dificultades para ampliar la producción de botellas de plástico sin gastar su presupuesto? Adivinar las necesidades de su equipo suele provocar graves cuellos de botella en la producción. El capital desperdiciado inevitablemente perjudica sus resultados. En la fábrica, el La máquina de moldeo por inyección, estirado y soplado es el estándar de oro para producir envases de PET, PP y PC transparentes y de alta calidad. Sin embargo, los administradores de instalaciones luchan constantemente con una decisión de compra crítica: determinar la cantidad exacta de cavidades de molde necesarias.
Adquirir hardware basándose en estimaciones aproximadas es un juego peligroso. En esta guía de ingeniería, lo guiaremos a través de los cálculos matemáticos exactos y las variables termodinámicas que afectan la velocidad de su ciclo. Aprenderá cómo seleccionar la arquitectura de equipo adecuada para alcanzar sus objetivos de capacidad sin apalancar demasiado su presupuesto.
Las matemáticas son clave: usted determina el número correcto de cavidades dividiendo su producción por hora objetivo por el rendimiento del ciclo por hora de su máquina. Considere siempre una tasa de eficiencia realista del 85-90 %.
El tiempo del ciclo lo dicta todo: la velocidad del ciclo es muy dinámica. Depende en gran medida del peso de la preforma, el espesor de la pared, el material de resina y la rigidez estructural de la máquina.
Escalabilidad estratégica: las configuraciones de alta cavidad reducen el costo operativo por unidad pero exigen un mayor capital inicial. Están diseñados para tiradas continuas y de gran volumen.
Abastecimiento experto: asociarse con un fabricante de equipos confiable garantiza estimaciones de ciclo precisas. Obtendrá maquinaria robusta diseñada para las realidades específicas de su fábrica.
Antes de sumergirnos en pronósticos de producción complejos, debemos establecer una línea de base. ¿Cómo funciona realmente esta maquinaria? En la fabricación de plástico, una 'cavidad' se refiere al espacio hueco mecanizado con precisión dentro del molde. Aquí es donde la máquina inyecta resina fundida, la estira mediante una varilla mecánica y la sopla con aire a alta presión hasta darle su forma tridimensional final.
La relación entre las cavidades y la producción opera en una estricta proporción de 1 a 1 por ciclo. Una sola cavidad produce exactamente una botella cada vez que el equipo completa un ciclo de producción completo. En consecuencia, una configuración de 4 cavidades produce cuatro botellas por ciclo. Una configuración de 8 cavidades produce ocho.
Comprender esta limitación mecánica es fundamental. El número de cavidades determina directamente el límite máximo de producción. Además, influye en la huella física de la maquinaria, la fuerza de sujeción requerida (tonelaje) y la complejidad del sistema de canal caliente. También impulsa el consumo general de energía eléctrica y de refrigeración de sus instalaciones. Seleccionar la configuración incorrecta puede dejarlo incapaz de cumplir con los pedidos de los clientes o quedarse atrapado con una enorme sobreinversión en capacidad no utilizada.
Análisis de mercado recientes revelan un cambio definitivo en el comportamiento de adquisiciones dentro del sector del embalaje. Los crecientes costos laborales y los agresivos mandatos corporativos de sustentabilidad están obligando a los fabricantes a repensar sus líneas de producción. Estamos viendo una rápida migración desde los antiguos procesos de dos etapas hacia plataformas altamente automatizadas, de una sola etapa y de múltiples cavidades.
El consenso predominante entre los ingenieros industriales es claro. Maximizar la producción por pie cuadrado y al mismo tiempo reducir el consumo de energía por unidad ya no es sólo una ventaja competitiva. Es un requisito básico para la supervivencia en el panorama industrial actual. Las instalaciones ahora están dando prioridad a los equipos que ofrecen control térmico preciso y espacios compactos para satisfacer estas agresivas demandas modernas.
La estimación de los requisitos de hardware nunca debe depender de la intuición. Los ingenieros industriales y los gerentes de adquisiciones utilizan una fórmula matemática estandarizada para determinar las especificaciones exactas de hardware necesarias para alcanzar los objetivos comerciales.
Para determinar la cantidad requerida de cavidades de molde, utilice esta ecuación estándar de la industria:
Cavidades requeridas = Producción horaria objetivo / [(3600 segundos / Tiempo de ciclo en segundos) × % de eficiencia de la máquina]
Para aplicar esta fórmula con precisión, debe bloquear tres variables principales:
Producción objetivo: la cantidad específica de contenedores que necesita fabricar por hora, turno o mes. Debe tener en cuenta los picos de demanda estacionales y el tiempo de inactividad planificado.
Tiempo de ciclo: el tiempo total (en segundos) requerido para completar un proceso completo de inyección, estiramiento y soplado. La termodinámica dicta principalmente esta métrica.
Tasa de eficiencia (OEE): La capacidad operativa realista del hardware. Normalmente calculamos esto entre el 85% y el 90%. Las máquinas nunca funcionan al 100% de su capacidad de forma continua. Este buffer absorbe el mantenimiento de rutina, cambios de color, descansos del operador y paradas mecánicas menores.
Al asignar estas variables correctamente, se asegura de que su La capacidad de producción de botellas se alinea perfectamente con sus previsiones de ventas.
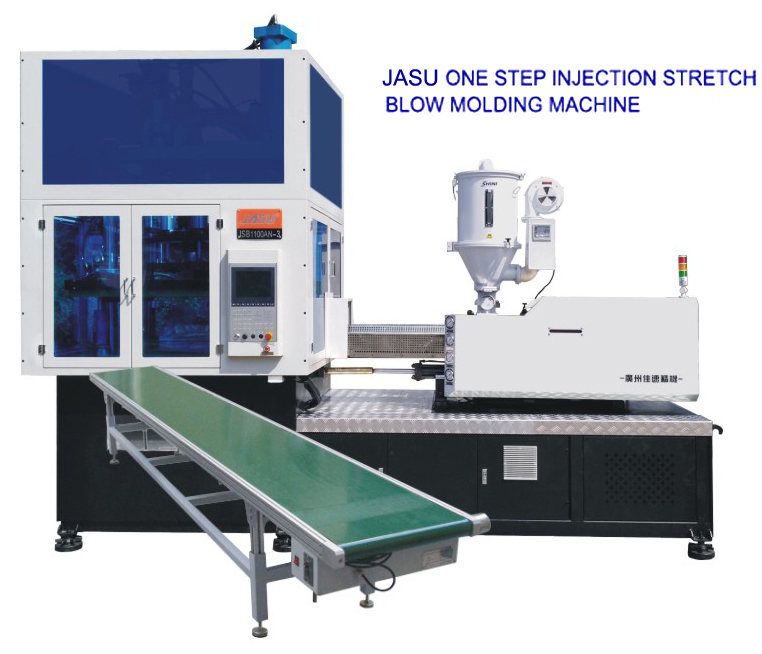
Un error común en el ámbito de adquisiciones es tratar la velocidad del ciclo como una métrica fija que se encuentra en una hoja de especificaciones. En realidad, tu real El tiempo del ciclo ISBM es muy dinámico. Fluctúa drásticamente según las propiedades físicas y químicas del producto que se fabrica.
Las diferentes resinas plásticas poseen propiedades térmicas únicas. El tereftalato de polietileno (PET) es el estándar de la industria para envases transparentes y presenta una curva de enfriamiento altamente predecible. Por el contrario, cambiar la producción a polipropileno (PP) o policarbonato (PC) cambia las reglas del juego. El PP requiere diferentes perfiles de temperatura en el cilindro de inyección y, a menudo, tarda más en enfriarse lo suficiente en el molde antes de poder transferirse sin deformarse.
La termodinámica juega un papel fundamental en la planta de producción. Cuanto más gruesas sean las paredes de la preforma, más tiempo tardará en enfriarse el núcleo de plástico. Si un frasco de cosméticos pesado se transfiere a la estación de soplado demasiado rápido, el plástico sigue siendo demasiado maleable. Esto da como resultado una distribución desigual de las paredes, zonas borrosas o explosiones catastróficas. Por el contrario, los viales farmacéuticos livianos de un solo uso se enfrían rápidamente. Esto permite velocidades de ciclo significativamente más cortas y agresivas, que a menudo alcanzan la marca de 10 a 12 segundos en máquinas de una sola etapa de alta gama.
La complejidad geométrica de su contenedor también afecta la velocidad de la varilla de estiramiento y la fase de soplado a alta presión. Las formas cilíndricas simples y simétricas permiten un estiramiento rápido. Sin embargo, los diseños asimétricos o los contenedores con acabados de cuello pesados y especializados requieren un estiramiento preciso, controlado y, a menudo, más lento para garantizar que el polímero se distribuya uniformemente.
Elegir su configuración es una decisión estratégica que equilibra los gastos de capital (CapEx) con los gastos operativos (OpEx). Para que esto sea viable, analicemos las configuraciones estándar utilizadas en la fábrica.
Configuración |
Aplicación de destino |
CapEx / Costo de herramientas |
Eficiencia operativa |
|---|---|---|---|
1-2 caries |
I+D, Envases personalizados, Bebidas espirituosas premium, Tarros grandes |
Baja inversión inicial. Cambios de molde baratos y rápidos. |
Alta flexibilidad, pero mayor costo por unidad. Ideal para tiradas cortas. |
4-6 cavidades |
Productos farmacéuticos, cosméticos, bienes de consumo de volumen medio (p. ej., botellas de 10 a 100 ml) |
Moderado. Requiere sistemas de canal caliente estándar. |
El punto óptimo de la industria. Equilibra un excelente volumen de producción con costos de herramientas manejables. |
8+ caries |
Líneas de Bebidas Estándar, Bienes de Consumo Masivo |
Alto. Exige bastidores de alta resistencia y canales calientes de gran complejidad. |
El menor costo por unidad. Requiere una infraestructura de refrigeración masiva. |
Las configuraciones de baja cavidad están diseñadas para brindar flexibilidad en lugar de un simple volumen. Si su instalación procesa lotes más pequeños de varios diseños, estos moldes son más rápidos y económicos de cambiar. Actualización a un La máquina ISBM de cavidades múltiples representa una mayor inversión inicial tanto para el marco de alta resistencia como para las complejas herramientas de canal caliente. Sin embargo, el costo por unidad cae drásticamente a lo largo de la vida útil del equipo. Esta configuración es obligatoria para bienes de consumo de rápido movimiento donde los márgenes son reducidos y el volumen de producción dicta la rentabilidad.
Veamos un ejemplo matemático práctico para ver cómo interactúan estas variables en un escenario de adquisiciones del mundo real.
Escenario: Una instalación de envasado obtiene un contrato para suministrar 10 millones de unidades de una botella cosmética de PET estándar de 50 ml al año. La instalación funciona 300 días al año, con dos turnos de 10 horas (20 horas al día).
Paso 1: determinar el objetivo por hora. Evaluar la producción horaria requerida. 10.000.000 botellas / 300 días laborables = 33.333 botellas al día. 33.333 botellas / 20 horas = 1.666 botellas por hora.
Paso 2: Estimar el tiempo del ciclo. Basándose en el material (PET) y el diseño liviano del contenedor de 50 ml, el equipo de ingeniería estima un tiempo de ciclo estable de 12 segundos.
Paso 3: Calcular ciclos por hora. Determine cuántos ciclos teóricamente puede completar el equipo en una hora. 3600 segundos (1 hora) / 12 segundos = 300 ciclos por hora.
Paso 4: Aplicar la Tasa de Eficiencia. Tenga en cuenta la carga de material, la lubricación de rutina y las fallas menores utilizando una tasa de OEE del 85 %. 300 ciclos × 0,85 = 255 ciclos efectivos por hora.
Paso 5: El cálculo final de la cavidad. Divida la producción horaria objetivo por los ciclos efectivos por hora. 1.666 botellas objetivo / 255 ciclos efectivos = 6,53 cavidades.
Como no puedes comprar una cavidad fraccionada, debes redondearla. Para cumplir con seguridad y superar ligeramente el contrato de 10 millones de unidades, el comprador debe invertir en un edificio de 8 cavidades. máquina embotelladora de alto rendimiento , o ejecute un sistema de 6 cavidades altamente optimizado con horas de funcionamiento extendidas.
Incluso con la fórmula correcta, las matemáticas teóricas pueden desmoronarse fácilmente en la planta de producción. Los gerentes de adquisiciones frecuentemente encuentran discrepancias entre la producción esperada y el rendimiento real debido a algunos descuidos críticos.
Primero, ignorar la física del tiempo de enfriamiento es un error fatal. Centrarse exclusivamente en la velocidad del ciclo de secado mecánico e ignorar las propiedades termodinámicas del polímero conduce al desastre. Si intenta forzar un ciclo más rápido sin un tiempo de enfriamiento adecuado en el molde de inyección, producirá contenedores defectuosos y deformados.
En segundo lugar, sobreestimar la OEE arruina la planificación de la capacidad. Asumir que un sistema funcionará al 100% de su capacidad las 24 horas del día, los 7 días de la semana ignora realidades inevitables como los tiempos de secado de la resina y los cambios de turno de operador. Pronosticar siempre con un margen de seguridad.
Por último, el tamaño insuficiente de los equipos auxiliares crea graves obstáculos. Un sistema de múltiples cavidades de alta velocidad requiere una extracción de calor masiva e inmediata. Si su enfriador industrial carece de la capacidad de BTU necesaria para mantener temperaturas óptimas del agua, el molde se calentará. El operador se verá obligado a reducir manualmente la velocidad de la máquina para evitar defectos, destruyendo instantáneamente sus cálculos de producción iniciales.
El gasto de capital requiere equilibrar las necesidades de producción inmediatas con la escalabilidad empresarial a largo plazo. Es posible que una configuración de 4 cavidades satisfaga su demanda actual, pero las ventas proyectadas indican que necesitará duplicar ese volumen dentro de dos años.
Los ingenieros suelen emplear la estrategia de 'utilizar moldes ciegos'. En este escenario, una instalación compra una máquina capaz de manejar 6 u 8 cavidades según su tonelaje de cierre y la capacidad de la unidad de inyección. Sin embargo, inicialmente instalan un bloque de molde donde solo hay 4 cavidades activas. Cuando la demanda aumenta, las herramientas se pueden actualizar para abrir las cavidades restantes. Esto le permite aumentar la producción sin tener que comprar un bastidor de máquina completamente nuevo.
Los cálculos teóricos sólo son válidos si la maquinaria los ejecuta con absoluta coherencia. Un cálculo que predice un ciclo de 12 segundos es inútil si el hardware sufre retraso hidráulico, retroalimentación inconsistente del servomotor o inestabilidad térmica. En el transcurso de un año, un retraso de dos segundos por ciclo equivale a millones de unidades perdidas.
Lograr un rendimiento estable y repetible requiere equipos avanzados diseñados con precisión. La rigidez estructural del marco, el diseño del tornillo de inyección y la precisión del sistema de sujeción impactan directamente su capacidad para mantener su OEE calculado. Asociarse con un fabricante probado como JASU garantiza que sus cálculos teóricos coincidan con la realidad de su fábrica. El hardware confiable minimiza el tiempo de inactividad no planificado, protege sus márgenes de ganancias y asegura los objetivos de producción exactos necesarios para prosperar.
La previsión precisa de equipos combina las matemáticas básicas con un profundo conocimiento de la termodinámica de polímeros. Hacer coincidir la velocidad del ciclo y el número de cavidades correctos protege sus márgenes y garantiza una cadena de suministro ininterrumpida. Calcule siempre utilizando tasas de eficiencia realistas y tenga en cuenta los límites de enfriamiento físico de su diseño de contenedor específico.
Deja de adivinar tu capacidad de producción. Si no está seguro de sus requisitos exactos de hardware, visite JASU ISBM Machines y consulte con nuestro equipo de ingeniería experto. Proporcione sus dibujos de botellas en 3D y el resultado objetivo, y ejecutaremos los cálculos termodinámicos exactos para guiarlo hacia la configuración perfecta de la máquina para su fábrica.
La velocidad del ciclo de un contenedor de PET estándar suele oscilar entre 10 y 18 segundos, lo que depende en gran medida de datos empíricos. Un pequeño vial farmacéutico de 50 ml con paredes delgadas puede alcanzar velocidades cercanas a los 10-12 segundos debido al rápido enfriamiento. Por el contrario, un frasco cosmético de 1000 ml con una base gruesa y pesada requiere un enfriamiento prolongado en la cavidad de inyección para evitar que el polímero cristalice o se deforme, lo que eleva la duración a 16-18 segundos o más.
El tipo de resina dicta directamente la presión de inyección, la temperatura de fusión y el tiempo de enfriamiento requeridos. Materiales como el policarbonato (PC) o Tritan requieren temperaturas de procesamiento más altas y fases de enfriamiento más largas en comparación con el PET estándar. Si una resina requiere un tiempo de enfriamiento excesivo, ejecutar un molde de alta cavidad podría volverse ineficiente o requerir una máquina con una fuerza de sujeción significativamente mayor y una infraestructura de enfriamiento especializada para mantener la integridad estructural.
Los requisitos de fuerza de sujeción aumentan directamente con el número de cavidades y el área de superficie proyectada de las preformas. Una máquina estándar de 4 cavidades para botellas pequeñas puede requerir entre 35 y 50 toneladas de fuerza de cierre. Sin embargo, la ampliación a un sistema de 8 o 12 cavidades para contenedores más grandes a menudo exige bastidores de máquina capaces de entregar de 80 a 150+ toneladas de fuerza para evitar que el molde se desintegre durante la inyección a alta presión.
Sí, pero estás estrictamente sujeto a las limitaciones mecánicas de tu modelo específico. Las principales limitaciones son la fuerza de sujeción máxima, las dimensiones físicas de las barras de unión y los platos, y el tamaño máximo de disparo del cilindro de inyección. Generalmente puede reducir el número de cavidades (por ejemplo, pasar de un molde de 6 cavidades a uno de 4 cavidades) sin problemas. Rara vez es posible actualizar a un mayor número de cavidades, a menos que el equipo originalmente estuviera sobreespecificado para sus necesidades iniciales.
Esta decisión depende enteramente de sus prioridades operativas. Un gran sistema de 8 cavidades es muy eficiente; Consume menos espacio total, requiere menos operadores y utiliza menos energía eléctrica en general. Sin embargo, crea un único punto de falla. La compra de dos sistemas de 4 cavidades ofrece una redundancia crítica. Si uno se desconecta por mantenimiento, usted mantiene el 50% de su capacidad. También proporciona la flexibilidad de ejecutar dos diseños de productos completamente diferentes simultáneamente.
