
Vues : 0 Auteur : Éditeur du site Heure de publication : 2026-09-23 Origine : Site


Vous avez du mal à augmenter la production de bouteilles en plastique sans exploser votre budget ? Deviner vos besoins en équipement entraîne généralement de graves goulots d’étranglement dans la production. Le gaspillage de capital nuit inévitablement à vos résultats. Dans l'usine, le La machine de moulage par injection-étirage-soufflage constitue la référence en matière de production de conteneurs PET, PP et PC cristallins de haute qualité. Pourtant, les responsables d’installations sont constamment aux prises avec une décision d’achat cruciale : déterminer le nombre exact d’empreintes de moule nécessaires.
L’achat de matériel sur la base d’estimations approximatives est un jeu dangereux. Dans ce guide d'ingénierie, nous vous guiderons à travers les calculs mathématiques exacts et les variables thermodynamiques affectant votre vitesse de cycle. Vous apprendrez à sélectionner la bonne architecture d'équipement pour atteindre vos objectifs de capacité sans surexploiter votre budget.
Les mathématiques sont la clé : vous déterminez le nombre correct de cavités en divisant votre production horaire cible par le rendement du cycle horaire de votre machine. Tenez toujours compte d’un taux d’efficacité réaliste de 85 à 90 %.
Le temps de cycle dicte tout : la vitesse du cycle est très dynamique. Cela dépend fortement du poids de la préforme, de l'épaisseur de la paroi, du matériau en résine et de la rigidité structurelle de la machine.
Évolutivité stratégique : les configurations à cavité élevée réduisent le coût opérationnel par unité mais nécessitent un capital initial plus élevé. Ils sont conçus pour des tirages continus à grand volume.
Approvisionnement d'experts : un partenariat avec un fabricant d'équipement fiable garantit des estimations de cycle précises. Vous obtenez des machines robustes conçues pour les réalités spécifiques de votre usine.
Avant de nous lancer dans des prévisions de production complexes, nous devons établir une base de référence. Concrètement, comment fonctionne cette machine ? Dans la fabrication du plastique, une « cavité » fait référence à l'espace creux usiné avec précision à l'intérieur du moule. C'est là que la machine injecte de la résine fondue, l'étire via une tige mécanique et la souffle avec de l'air à haute pression pour lui donner sa forme tridimensionnelle finale.
La relation entre les cavités et la sortie fonctionne selon un rapport strict de 1 pour 1 par cycle. Une seule cavité produit exactement une bouteille chaque fois que l’équipement termine une boucle de production complète. Par conséquent, une configuration à 4 cavités produit quatre bouteilles par cycle. Une configuration à 8 cavités en produit huit.
Comprendre cette limitation mécanique est essentiel. Le nombre de cavités dicte directement votre plafond de production maximum. En outre, cela influence l'empreinte physique de la machine, la force de serrage requise (tonnage) et la complexité du système à canaux chauds. Il détermine également la consommation globale d’énergie électrique et de refroidissement de votre installation. La sélection d’une mauvaise configuration peut vous empêcher de répondre aux commandes des clients ou vous retrouver avec un surinvestissement massif dans une capacité inutilisée.
Des analyses de marché récentes révèlent un changement définitif dans le comportement d'achat au sein du secteur de l'emballage. L’augmentation des coûts de main-d’œuvre et les exigences agressives des entreprises en matière de développement durable obligent les fabricants à repenser leurs chaînes de production. Nous assistons à une migration rapide des anciens processus en deux étapes vers des plates-formes hautement automatisées, en une seule étape et à plusieurs cavités.
Le consensus qui prévaut parmi les ingénieurs industriels est clair. Maximiser la production par pied carré tout en réduisant simultanément la consommation d’énergie par unité n’est plus seulement un avantage concurrentiel. Il s’agit d’une condition de base pour survivre dans le paysage industriel actuel. Les installations donnent désormais la priorité aux équipements offrant un contrôle thermique précis et un encombrement compact pour répondre à ces demandes modernes agressives.
L’estimation des exigences matérielles ne doit jamais reposer sur l’intuition. Les ingénieurs industriels et les responsables des achats utilisent une formule mathématique standardisée pour déterminer les spécifications matérielles exactes nécessaires pour atteindre les objectifs commerciaux.
Pour déterminer le nombre requis d'empreintes de moule, utilisez cette équation standard de l'industrie :
Cavités requises = Sortie horaire cible / [(3 600 secondes / Temps de cycle en secondes) × % d'efficacité de la machine]
Pour appliquer cette formule avec précision, vous devez verrouiller trois variables principales :
Résultat cible : le nombre spécifique de conteneurs que vous devez fabriquer par heure, par équipe ou par mois. Vous devez tenir compte des pics de demande saisonniers et des temps d'arrêt planifiés.
Durée du cycle : durée totale (en secondes) requise pour effectuer un processus complet d'injection, d'étirement et de soufflage. La thermodynamique dicte principalement cette métrique.
Taux d'efficacité (OEE) : capacité opérationnelle réaliste du matériel. Nous calculons généralement cela entre 85 % et 90 %. Les machines ne fonctionnent jamais à 100 % de leur capacité en continu. Ce tampon absorbe l'entretien de routine, les changements de couleur, les pauses des opérateurs et les arrêts mécaniques mineurs.
En mappant correctement ces variables, vous assurez votre la capacité de production de bouteilles s’aligne parfaitement avec vos prévisions de ventes.
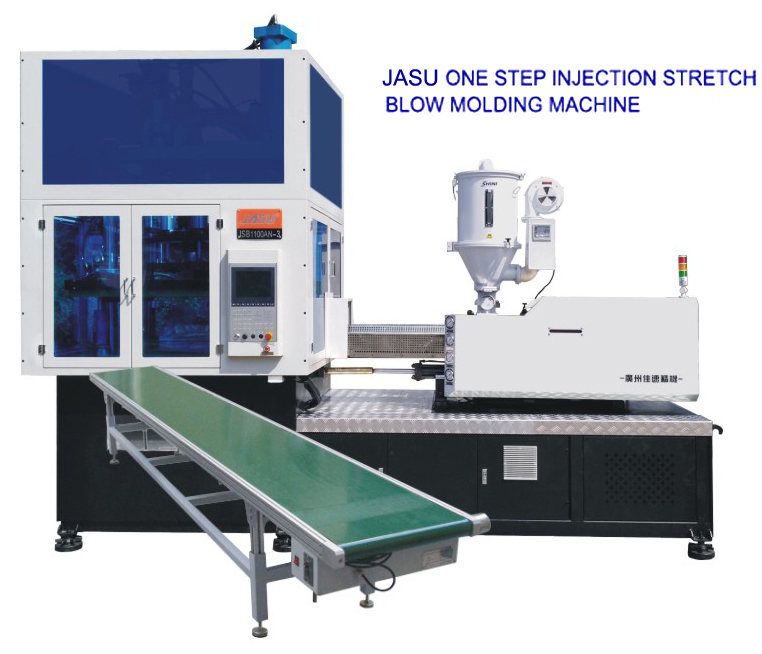
Une idée fausse courante dans le domaine des achats consiste à considérer la vitesse de cycle comme une mesure fixe figurant sur une fiche technique. En réalité, votre réel Le temps de cycle ISBM est très dynamique. Il fluctue considérablement en fonction des propriétés physiques et chimiques du produit que vous fabriquez.
Différentes résines plastiques possèdent des propriétés thermiques uniques. Le polyéthylène téréphtalate (PET) est la norme industrielle pour les emballages transparents et présente une courbe de refroidissement hautement prévisible. En revanche, le passage de la production au Polypropylène (PP) ou au Polycarbonate (PC) change la donne. Le PP nécessite différents profils de température dans le cylindre d'injection et met souvent plus de temps à refroidir suffisamment dans le moule avant de pouvoir être transféré sans se déformer.
La thermodynamique joue un rôle majeur dans l'atelier de production. Plus les parois de votre préforme sont épaisses, plus le noyau plastique met du temps à refroidir. Si un pot cosmétique lourd est transféré trop rapidement vers la station de soufflage, le plastique reste trop malléable. Cela entraîne une répartition inégale des murs, des zones brumeuses ou des éruptions catastrophiques. À l’inverse, les flacons pharmaceutiques légers à usage unique refroidissent rapidement. Cela permet des vitesses de cycle nettement plus courtes et plus agressives, atteignant souvent la barre des 10 à 12 secondes sur les machines haut de gamme à un étage.
La complexité géométrique de votre conteneur impacte également la vitesse de la tige d'étirage et la phase de soufflage haute pression. Les formes cylindriques simples et symétriques permettent un étirement rapide. Cependant, les conceptions asymétriques ou les conteneurs dotés de cols lourds et spécialisés nécessitent un étirement précis, contrôlé et souvent plus lent pour garantir une répartition uniforme du polymère.
Le choix de votre configuration est une décision stratégique qui équilibre les dépenses en capital (CapEx) et les dépenses opérationnelles (OpEx). Pour rendre cela exploitable, décomposons les configurations standard utilisées dans l’usine.
Configuration |
Application cible |
CapEx / Coût de l'outillage |
Efficacité opérationnelle |
|---|---|---|---|
1-2 cavités |
R&D, Emballage sur mesure, Spiritueux premium, Grands pots |
Faible investissement initial. Changements de moules rapides et économiques. |
Grande flexibilité, mais coût unitaire plus élevé. Idéal pour les courses courtes. |
4-6 cavités |
Produits pharmaceutiques, cosmétiques, produits de grande consommation de volume moyen (par exemple, flacons de 10 à 100 ml) |
Modéré. Nécessite des systèmes à canaux chauds standard. |
Le point idéal de l’industrie. Équilibre un excellent volume de production avec des coûts d’outillage gérables. |
8+ cavités |
Lignes de boissons standard, biens de consommation de masse |
Haut. Exige des châssis robustes et des canaux chauds très complexes. |
Coût unitaire le plus bas. Nécessite une infrastructure de refroidissement massive. |
Les configurations à faible cavité sont conçues pour la flexibilité plutôt que pour le simple volume. Si votre installation produit de plus petits lots de différents modèles, ces moules sont plus rapides et moins chers à remplacer. Mise à niveau vers un La machine ISBM multi-empreintes représente un investissement initial plus élevé à la fois pour le châssis robuste et l'outillage complexe à canaux chauds. Cependant, le coût unitaire diminue considérablement au cours de la durée de vie de l'équipement. Cette configuration est obligatoire pour les biens de consommation à évolution rapide où les marges sont minces et où le volume de production dicte la rentabilité.
Passons en revue un exemple mathématique pratique pour voir comment ces variables interagissent dans un scénario d'approvisionnement réel.
Scénario : Une installation de conditionnement obtient un contrat pour fournir 10 millions d'unités d'une bouteille cosmétique PET standard de 50 ml par an. L'installation fonctionne 300 jours par an, en deux équipes de 10 heures (20 heures par jour).
Étape 1 : Déterminez l’objectif horaire. Évaluez le rendement horaire requis. 10 000 000 de bouteilles / 300 jours ouvrés = 33 333 bouteilles par jour. 33 333 bouteilles / 20 heures = 1 666 bouteilles par heure.
Étape 2 : Estimer le temps de cycle. Sur la base du matériau (PET) et de la conception légère du récipient de 50 ml, l'équipe d'ingénierie estime un temps de cycle stable de 12 secondes.
Étape 3 : Calculez les cycles par heure. Déterminez combien de cycles l’équipement peut théoriquement effectuer en une heure. 3600 secondes (1 heure) / 12 secondes = 300 cycles par heure.
Étape 4 : Appliquer le taux d’efficacité. Tenez compte du chargement des matériaux, de la lubrification de routine et des défauts mineurs en utilisant un taux OEE de 85 %. 300 cycles × 0,85 = 255 cycles effectifs par heure.
Étape 5 : Le calcul final de la cavité. Divisez la production horaire cible par le nombre de cycles effectifs par heure. 1 666 flacons cibles / 255 cycles effectifs = 6,53 cavités.
Puisque vous ne pouvez pas acheter une cavité fractionnée, vous devez arrondir. Pour respecter et dépasser légèrement le contrat de 10 millions d'unités en toute sécurité, l'acheteur doit investir dans un appareil à 8 cavités. machine à bouteilles à haut rendement , ou utilisez un système à 6 cavités hautement optimisé avec des heures de fonctionnement prolongées.
Même avec la formule correcte, les mathématiques théoriques peuvent facilement s’effondrer dans l’atelier de production. Les responsables des achats sont fréquemment confrontés à des écarts entre le résultat attendu et le rendement réel en raison de quelques oublis critiques.
Premièrement, ignorer la physique du temps de refroidissement est une erreur fatale. Se concentrer exclusivement sur la vitesse du cycle de séchage mécanique tout en ignorant les propriétés thermodynamiques du polymère conduit au désastre. Si vous essayez de forcer un cycle plus rapide sans temps de refroidissement adéquat dans le moule d’injection, vous produirez des récipients déformés et défectueux.
Deuxièmement, surestimer le TRS ruine la planification des capacités. En supposant qu'un système fonctionnera à 100 % de sa capacité 24 heures sur 24, 7 jours sur 7, on ignore les réalités inévitables telles que les temps de séchage de la résine et les changements d'équipe des opérateurs. Prévoyez toujours avec un tampon de sécurité.
Enfin, le sous-dimensionnement des équipements auxiliaires crée de graves goulots d’étranglement. Un système multi-cavité à grande vitesse nécessite une extraction massive et immédiate de la chaleur. Si votre refroidisseur industriel n’a pas la capacité BTU nécessaire pour maintenir des températures d’eau optimales, le moule chauffera. L'opérateur sera obligé de ralentir manuellement la machine pour éviter les défauts, détruisant instantanément vos calculs de rendement initiaux.
Les dépenses d’investissement nécessitent d’équilibrer les besoins de production immédiats avec l’évolutivité de l’entreprise à long terme. Vous constaterez peut-être qu'une configuration à 4 cavités répond à votre demande actuelle, mais les ventes projetées indiquent que vous aurez besoin du double de ce volume d'ici deux ans.
Les ingénieurs emploient souvent la stratégie consistant à « faire fonctionner des moules aveugles ». Dans ce scénario, une installation achète une machine capable de gérer 6 ou 8 cavités en fonction de son tonnage de serrage et de la capacité de son unité d'injection. Cependant, ils installent dans un premier temps un bloc de moule où seules 4 cavités sont actives. Lorsque la demande augmente, l’outillage peut être amélioré pour ouvrir les cavités restantes. Cela vous permet d'augmenter votre rendement sans avoir à acheter un tout nouveau châssis de machine.
Les calculs théoriques ne sont valables que si la machinerie les exécute avec une cohérence absolue. Un calcul qui prédit un cycle de 12 secondes est inutile si le matériel souffre d'un décalage hydraulique, d'un retour de servomoteur incohérent ou d'une instabilité thermique. Au cours d'une année, un retard de deux secondes par cycle équivaut à des millions d'unités perdues.
Pour obtenir des performances stables et reproductibles, il faut un équipement avancé et conçu avec précision. La rigidité structurelle du cadre, la conception de la vis d'injection et la précision du système de serrage ont un impact direct sur votre capacité à maintenir votre OEE calculé. Un partenariat avec un fabricant éprouvé comme JASU garantit que vos calculs théoriques correspondent à la réalité de votre usine. Un matériel fiable minimise les temps d'arrêt imprévus, protège vos marges bénéficiaires et garantit les objectifs de production exacts requis pour prospérer.
Des prévisions précises sur les équipements allient les mathématiques de base à une compréhension approfondie de la thermodynamique des polymères. Faire correspondre la bonne vitesse de cycle et le bon nombre de cavités protège vos marges et garantit une chaîne d’approvisionnement ininterrompue. Calculez toujours en utilisant des taux d'efficacité réalistes et tenez compte des limites physiques de refroidissement de la conception spécifique de votre conteneur.
Arrêtez de deviner votre capacité de production. Si vous n'êtes pas sûr de vos exigences matérielles exactes, visitez JASU ISBM Machines et consultez notre équipe d’ingénieurs experts. Fournissez vos dessins de bouteilles 3D et votre résultat cible, et nous effectuerons les calculs thermodynamiques exacts pour vous guider vers la configuration de machine parfaite pour votre usine.
La vitesse de cycle d'un récipient PET standard varie généralement entre 10 et 18 secondes, et dépend fortement des données empiriques. Un petit flacon pharmaceutique de 50 ml à parois minces peut atteindre des vitesses plus proches de 10 à 12 secondes en raison d'un refroidissement rapide. À l’inverse, un pot cosmétique de 1 000 ml avec une base épaisse et lourde nécessite un refroidissement prolongé dans la cavité d’injection pour empêcher le polymère de cristalliser ou de se déformer, ce qui pousse la durée à 16-18 secondes ou plus.
Le type de résine dicte directement la pression d’injection, la température de fusion et le temps de refroidissement requis. Les matériaux comme le Polycarbonate (PC) ou le Tritan nécessitent des températures de traitement plus élevées et des phases de refroidissement plus longues que le PET standard. Si une résine nécessite un temps de refroidissement excessif, l'exécution d'un moule à cavité élevée peut devenir inefficace ou nécessiter une machine dotée d'une force de serrage nettement plus élevée et d'une infrastructure de refroidissement spécialisée pour maintenir l'intégrité structurelle.
Les exigences en matière de force de serrage dépendent directement du nombre de cavités et de la surface projetée des préformes. Une machine standard à 4 cavités pour petites bouteilles peut nécessiter environ 35 à 50 tonnes de force de serrage. Cependant, passer à un système à 8 ou 12 cavités pour des conteneurs plus grands nécessite souvent des bâtis de machines capables de fournir entre 80 et 150 tonnes de force pour empêcher le moulage du moule lors de l'injection à haute pression.
Oui, mais vous êtes strictement lié aux limitations mécaniques de votre modèle spécifique. Les principales contraintes sont la force de serrage maximale, les dimensions physiques des tirants et des plateaux, ainsi que la taille maximale du tir du canon d'injection. Vous pouvez généralement réduire le nombre d'empreintes (par exemple en passant d'un moule à 6 empreintes à un moule à 4 empreintes) sans problème. La mise à niveau vers un nombre de cavités plus élevé est rarement possible, à moins que l'équipement n'ait été initialement trop spécifié pour vos besoins initiaux.
Cette décision dépend entièrement de vos priorités opérationnelles. Un grand système à 8 cavités est très efficace ; il consomme moins d'espace au sol total, nécessite moins d'opérateurs et utilise moins d'énergie électrique globale. Cependant, cela crée un point de défaillance unique. L'achat de deux systèmes à 4 cavités offre une redondance critique. Si l’on se déconnecte pour maintenance, vous conservez 50 % de capacité. Il offre également la flexibilité nécessaire pour exécuter simultanément deux conceptions de produits complètement différentes.
